 EN
Wie lässt sich Folienabfall mit einer Fertigbeutel-Verpackungsmaschine reduzieren?
2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/10/26

Starke Versiegelungen an einer Vertikal-Form-Füll-Versiegelungs-Maschine sind entscheidend, um die Produktintegrität zu bewahren, die Haltbarkeit zu verlängern und die Kundenzufriedenheit in allen Verpackungsprozessen sicherzustellen. Die Versiegelungsqualität beeinflusst unmittelbar, ob Ihre verpackten Produkte während Transport und Lagerung frisch, geschützt und optisch ansprechend bleiben. vertikale Form-Füll-Verschluss-Maschine produziert schwache oder inkonsistente Versiegelungen, werden Produkte anfällig für Kontamination, Feuchtigkeitsverlust und Beschädigung – mit erhöhtem Abfallaufkommen und kostspieligen Rückrufen als Folge. Das Verständnis der entscheidenden Faktoren, die die Versiegelungsstärke an einer Vertikal-Form-Füll-Versiegelungs-Maschine bestimmen, befähigt Verpackungsfachleute, ihre Produktionslinien gezielt zu optimieren und konsistent erstklassige Ergebnisse zu liefern.
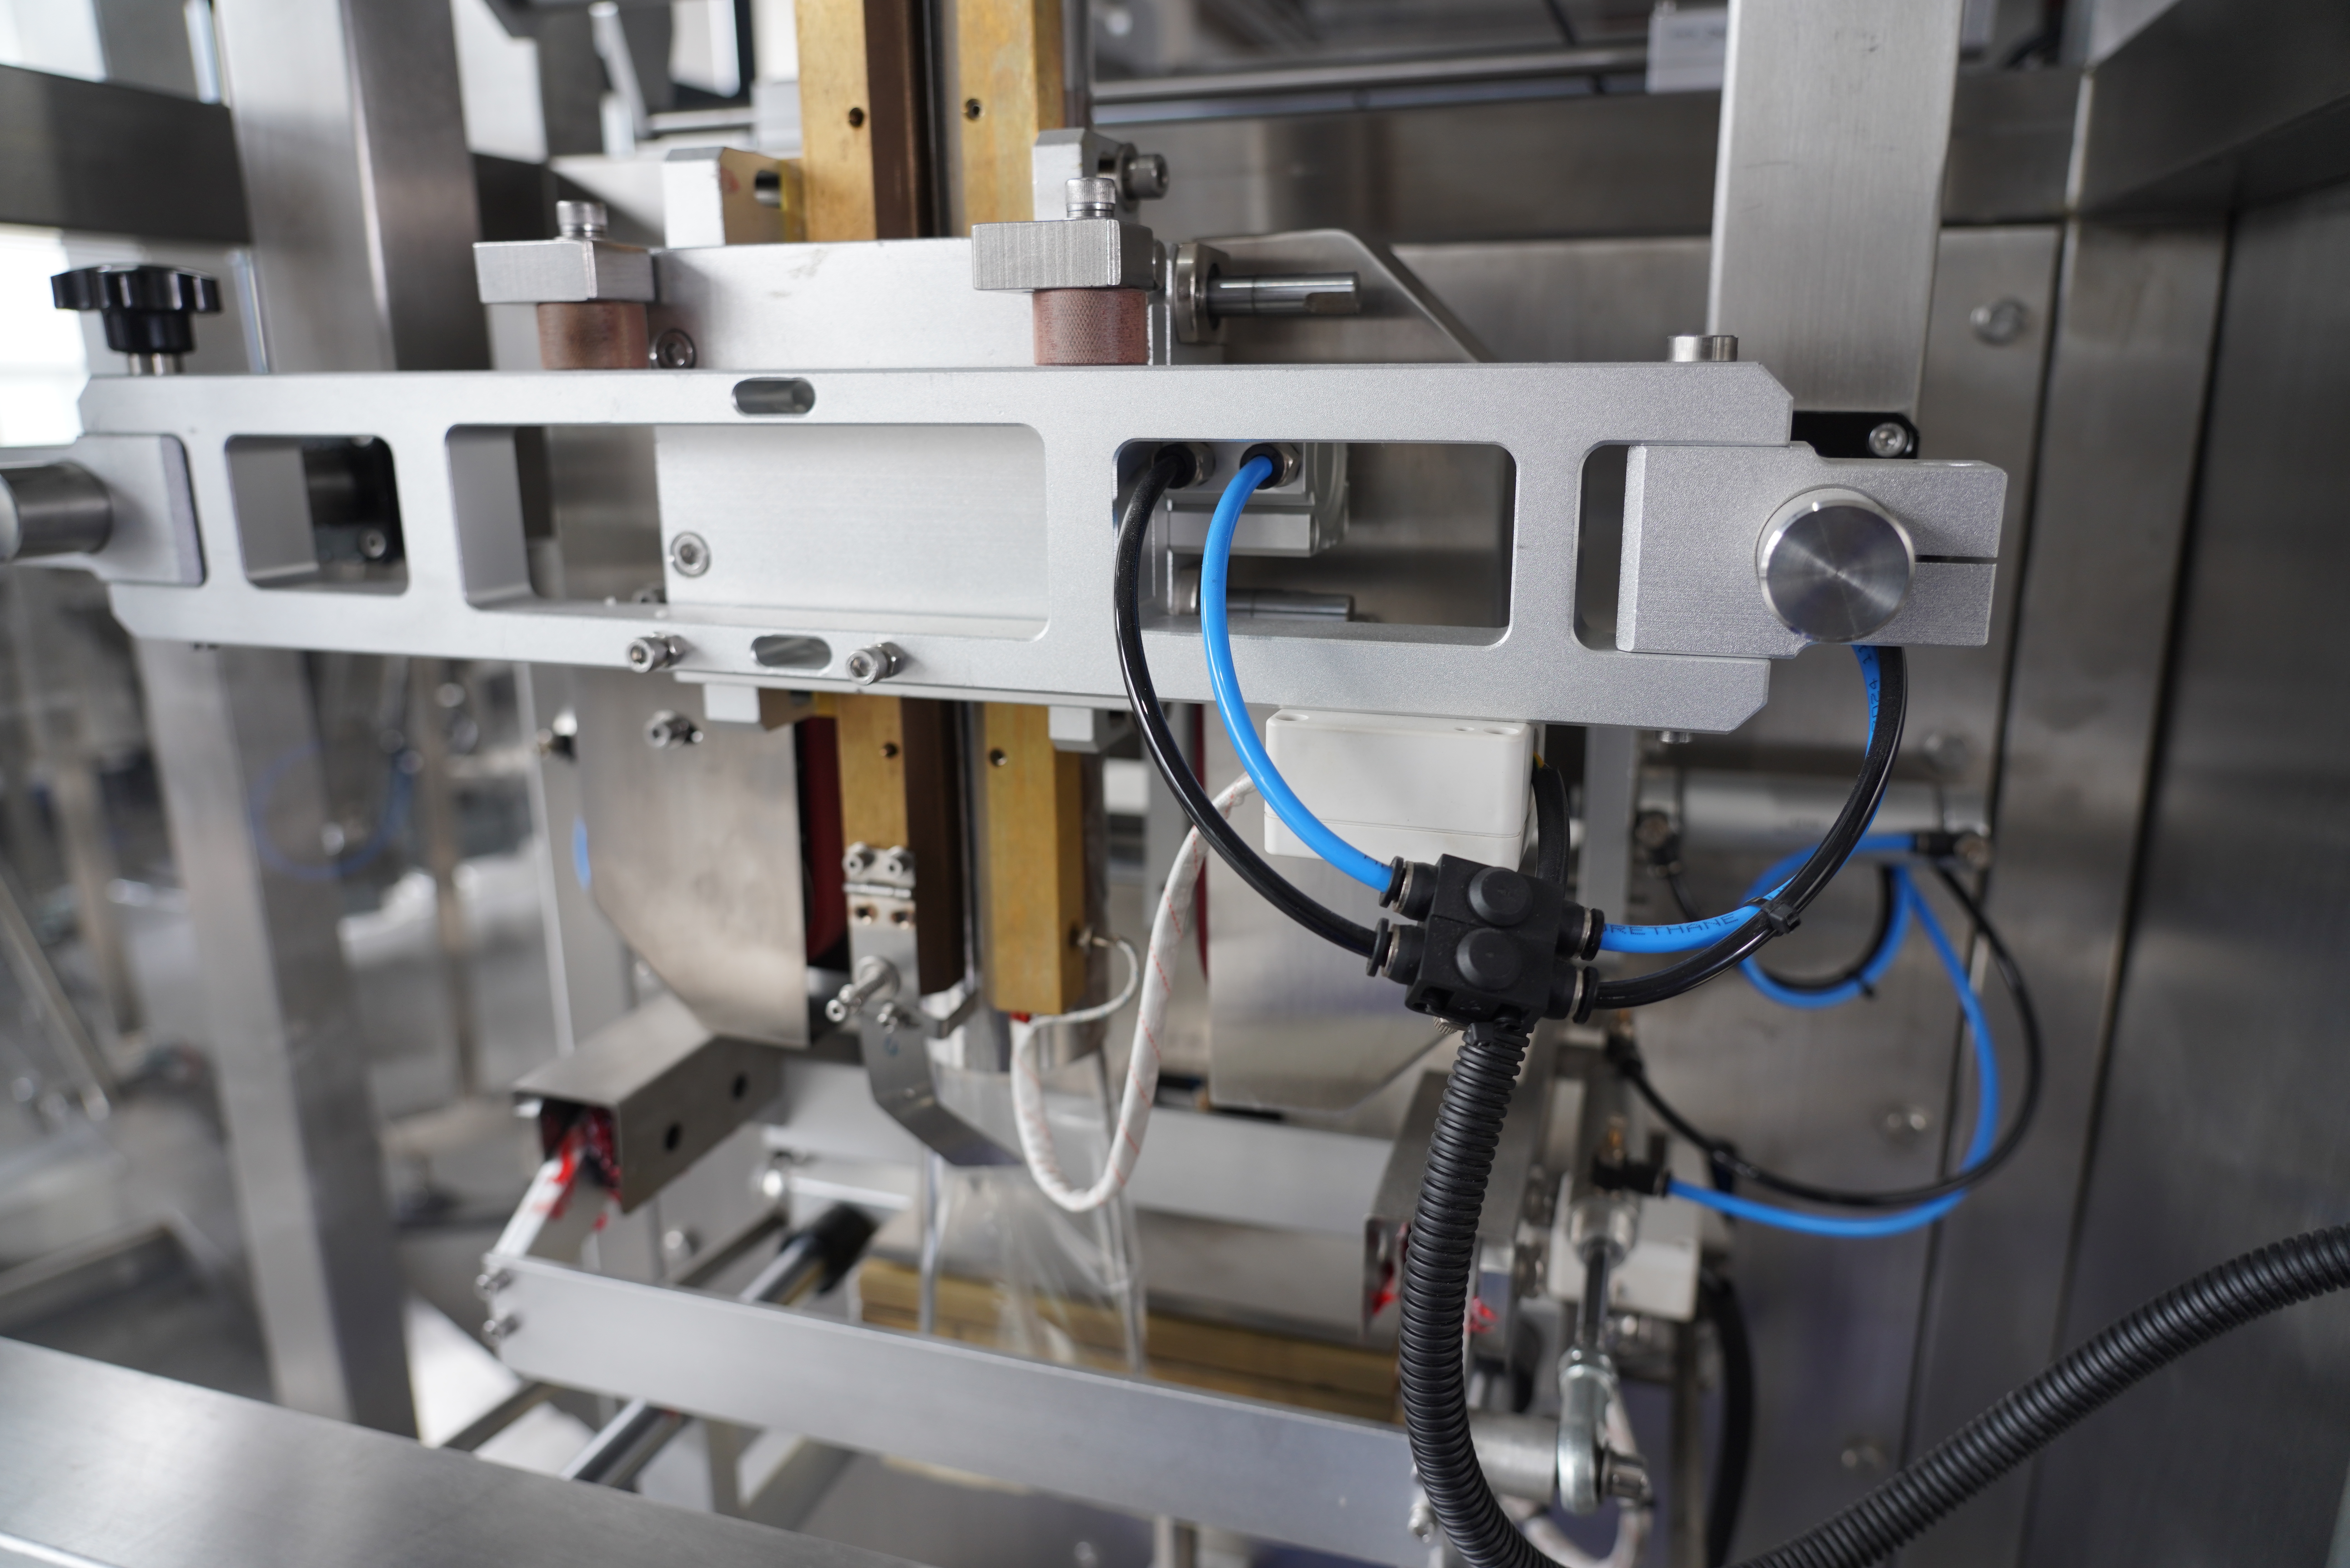
Die Erzielung starker Versiegelungen an einer vertikalen Form-, Füll- und Versiegelungsmaschine erfordert einen systematischen Ansatz, der Fachkenntnisse über die Maschine, die Auswahl geeigneter Materialien sowie die Optimierung des Prozesses kombiniert. Eine vertikale Form-, Füll- und Versiegelungsmaschine arbeitet, indem sie aus einer flachen Folienrolle eine Tasche formt, diese mit Produkt füllt und sämtliche Kanten in einem kontinuierlichen, automatisierten Prozess versiegelt. Jeder Schritt dieser Abfolge beeinflusst die endgültige Versiegelungsstärke; daher müssen Bediener und Wartungsteams verstehen, wie Temperatur, Druck, Haltezeit und Folienmerkmale miteinander interagieren, um zuverlässige, dauerhafte Versiegelungen zu erzeugen, die den Anforderungen von Handhabung und Lagerung standhalten.
Die Temperatur ist der wichtigste Faktor für die Versiegelungsqualität an jeder Vertikal-Form-Füll-Versiegel-Maschine, da sie steuert, wie gründlich die Folienlagen miteinander verbunden werden. Wenn die Versiegelungsstangen einer Vertikal-Form-Füll-Versiegel-Maschine die Folie auf die optimale Temperatur erwärmen, werden die Polymerketten im Folienmaterial weich und fließen ineinander, wodurch eine molekulare Bindung entsteht, die Druck und Umwelteinflüssen standhält. Falls die Temperatur zu niedrig ist, verschmelzen die Folienlagen nicht vollständig, was zu schwachen Versiegelungen führt, die sich während der Handhabung oder Lagerung lösen. Überschreitet die Temperatur die Toleranz des Materials, verbrennt, degradiert oder wird die Folie spröde, wodurch die Versiegelungsintegrität und der Produktschutz beeinträchtigt werden. Eine präzise Temperaturüberwachung an einer Vertikal-Form-Füll-Versiegel-Maschine gewährleistet eine konsistente Leistung und beseitigt Ausschussraten, die durch thermische Drift verursacht werden.
Die Versiegelungsdruckeinstellung und die Haltezeit wirken zusammen, um die Folienlagen in engen Kontakt zu bringen und ausreichend Zeit für die molekulare Bindung an einer vertikalen Form-, Füll- und Versiegelungsmaschine zu gewährleisten. Die Haltezeit bezeichnet die Dauer, während der die Versiegelungsstangen mit der Folie in Kontakt bleiben, sodass die Wärme ausreichend eindringen und die Materiallagen verschmelzen kann. Eine vertikale Form-, Füll- und Versiegelungsmaschine mit unzureichender Haltezeit erzeugt flache Versiegelungen, die bereits bei geringer Belastung auseinanderreißen; eine zu lange Haltezeit hingegen verlangsamt die Produktionsgeschwindigkeit, ohne die Versiegelungsfestigkeit weiter zu erhöhen. Die optimale Druckeinstellung an einer vertikalen Form-, Füll- und Versiegelungsmaschine komprimiert die Folienlagen gleichmäßig, ohne die Beutelstruktur zu zerquetschen oder zu verformen. Die meisten Bediener stellen durch Versuch und Irrtum fest, dass eine vertikale Form-, Füll- und Versiegelungsmaschine am besten arbeitet, wenn die Druckeinstellung gerade fest genug ist, um sicheren Kontakt sicherzustellen, ohne übermäßige Verformung hervorzurufen.
Die Folienauswahl bestimmt unmittelbar, wie gut eine Vertikale-Form-Füll-Versiegelungs-Maschine starke Versiegelungen erzielen kann, da verschiedene Polymermischungen unterschiedlich auf Wärme und Druck reagieren. Zu den gängigen Versiegelungsfolien für eine Vertikale-Form-Füll-Versiegelungs-Maschine zählen Polyethylen, Polypropylen sowie mehrlagige Barrierefolien, die Festigkeit mit einer verlängerten Haltbarkeit kombinieren. Jeder Folientyp weist ein spezifisches Versiegelungstemperaturfenster auf, und der Bediener einer Vertikale-Form-Füll-Versiegelungs-Maschine muss die Geräteeinstellungen an das thermische Profil der Folie anpassen. Polyethylen versiegelt im Allgemeinen bei niedrigeren Temperaturen an einer Vertikale-Form-Füll-Versiegelungs-Maschine, während Polypropylen höhere Temperaturen benötigt, um eine vergleichbare Versiegelungsfestigkeit zu erreichen. Die Verwendung einer Folie, die nicht mit der thermischen Leistungsfähigkeit Ihrer Vertikale-Form-Füll-Versiegelungs-Maschine kompatibel ist, verschwendet Zeit und Material durch Ausschuss und fehlgeschlagene Versiegelungen.
Der Feuchtigkeitsgehalt der Folie beeinflusst unmittelbar die Versiegelungsqualität an einer Vertikal-Form-Füll-Versiegel-Maschine, da übermäßige Luftfeuchtigkeit die Polymerverbindung schwächt und poröse, unzuverlässige Versiegelungen erzeugt. Folie, die in feuchten Umgebungen gelagert oder Feuchtigkeitsaufnahme ausgesetzt ist, verliert ihre Fähigkeit, sich sauber zu verschmelzen, wenn eine Vertikal-Form-Füll-Versiegel-Maschine Wärme anwendet, was zu fehlgeschlagenen Produktionschargen führt. Richtige Lagerungspraktiken gewährleisten, dass die Folie trocken bei der Vertikal-Form-Füll-Versiegel-Maschine ankommt und so eine konsistente Versiegelungsleistung während des gesamten Produktionslaufs aufrechterhält. Viele Betriebe lagern Folienrollen in klimatisierten Bereichen oder in versiegelten Behältern, um Feuchtigkeitsaufnahme zu verhindern. Vor dem Einlegen der Folie in eine Vertikal-Form-Füll-Versiegel-Maschine sollten Qualitätskontrollteams überprüfen, ob die Feuchtigkeitswerte den Spezifikationen des Folienherstellers entsprechen – typischerweise zwischen 0,1 % und 0,3 % für die meisten thermoplastischen Folien, die mit Vertikal-Form-Füll-Versiegel-Maschinen eingesetzt werden.
Versiegelungsstangen an einer vertikalen Form-, Füll- und Versiegelungsmaschine sammeln im Laufe der Zeit Folienrückstände, Kleberablagerungen und thermische Ablagerungen, wodurch der Wärmeübergang und die Konsistenz der Versiegelung beeinträchtigt werden. Regelmäßiges Reinigen der Versiegelungsstangen verhindert, dass diese Ablagerungen den direkten Kontakt zwischen der heißen Stange und der Folie an einer vertikalen Form-, Füll- und Versiegelungsmaschine stören. Wenn Versiegelungsstangen ihre glatte Oberfläche verlieren oder Rillen entwickeln, erzeugt eine vertikale Form-, Füll- und Versiegelungsmaschine einen ungleichmäßigen Versiegelungsdruck, der Schwachstellen hervorruft, die anfällig für Leckagen sind. Viele Bediener planen wöchentliche Reinigungen und monatliche Inspektionen der Versiegelungsstangenoberflächen, um die optimale Leistung ihrer vertikalen Form-, Füll- und Versiegelungsmaschine sicherzustellen. Der vorbeugende Austausch abgenutzter Versiegelungsstangen ist deutlich kostengünstiger als die Bewältigung von Produktionsausfällen und hoher Ausschussraten infolge mangelhafter Versiegelungsqualität an einer vertikalen Form-, Füll- und Versiegelungsmaschine.
Eine präzise Temperaturmessung ist entscheidend, um starke Versiegelungen an einer vertikalen Form-, Füll- und Versiegelungsmaschine aufrechtzuerhalten, da thermische Drift bewirkt, dass die Anlage außerhalb des optimalen Versiegelungsfensters arbeitet. Digitale Thermostate an modernen vertikalen Form-, Füll- und Versiegelungsmaschinen können im Laufe der Zeit driften, wodurch sich die tatsächliche Stabtemperatur vom angezeigten Sollwert entfernt. Vierteljährliche Kalibrierungsprüfungen mithilfe externer Thermometer stellen sicher, dass das Thermostat Ihrer vertikalen Form-, Füll- und Versiegelungsmaschine die tatsächliche Versiegelungsstabtemperatur korrekt widerspiegelt. Falls Sie trotz stabiler Prozesseinstellungen eine inkonsistente Versiegelungsqualität feststellen, sollte die Thermostatkalibrierung Ihr erster Diagnoseschritt an einer vertikalen Form-, Füll- und Versiegelungsmaschine sein. Viele Versiegelungsfehler, die fälschlicherweise auf Bedienerfehler oder Folienprobleme zurückgeführt werden, resultieren tatsächlich aus nicht erkannter Temperaturdrift an der vertikalen Form-, Füll- und Versiegelungsmaschine selbst.
Die ideale Versiegelungstemperatur für eine Vertikal-Form-Füll-Versiegelungs-Maschine hängt vom jeweiligen Folienmaterial ab und liegt bei gängigen thermoplastischen Folien typischerweise zwischen 120 °C und 180 °C. Polyethylenfolien versiegeln an einer Vertikal-Form-Füll-Versiegelungs-Maschine meist optimal zwischen 120 °C und 140 °C, während Polypropylen für feste, gleichmäßige Versiegelungen 150 °C bis 180 °C erfordert. Konsultieren Sie stets das technische Datenblatt Ihres Folienlieferanten und führen Sie Testproben an Ihrer Vertikal-Form-Füll-Versiegelungs-Maschine durch, um die optimale Temperatur für Ihre spezifische Anwendung und Materialkombination zu ermitteln.
Dichtleisten an einer vertikalen Form-, Füll- und Versiegelungsmaschine halten in der Regel zwischen 6 und 12 Monaten bei kontinuierlichem Betrieb, abhängig vom Produktionsvolumen, vom Folientyp und von den Wartungspraktiken. Wenn Sie eine vertikale Form-, Füll- und Versiegelungsmaschine in einer Hochvolumenanlage betreiben, abrasive Folien verwenden oder klebrige Produkte herstellen, müssen die Dichtleisten möglicherweise alle 3 bis 6 Monate ausgetauscht werden. Regelmäßige Inspektion und Reinigung der Dichtleisten verlängern deren Lebensdauer an einer vertikalen Form-, Füll- und Versiegelungsmaschine erheblich; legen Sie daher einen präventiven Wartungsplan fest, der wöchentliche Sichtkontrollen und monatliche gründliche Reinigungen umfasst, um die Lebensdauer der Leisten und die Versiegelungsqualität zu maximieren.
Ein Druck über dem optimalen Bereich an einer Vertikalen-Form-Füll-Versiegel-Maschine führt nicht zu einer höheren Versiegelungsstärke und verursacht häufig Probleme wie Folienverzerrung, Abflachung der Beutel sowie beschleunigten Versiegelungsleistenverschleiß. Eine Vertikale-Form-Füll-Versiegel-Maschine erreicht die maximale Versiegelungsstärke bei einem bestimmten Druck, der die Folienschichten in Kontakt bringt, ohne das Material zu zerquetschen oder die Geometrie des Beutels zu verformen. Falls die Versiegelungsstärke trotz korrekter Druckeinstellungen an einer Vertikalen-Form-Füll-Versiegel-Maschine gering ist, sollte der Fokus auf Temperatur, Haltezeit, Folienqualität und Zustand der Versiegelungsleiste liegen – nicht auf einer Kompensation durch erhöhten Druck.

2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/09/20
Reduzieren Sie die Wechselzeit der vorgefertigten Beutel-Verpackungsmaschine um 40 % mit bewährten Best Practices

2026/09/20
Vorgefertigte Beutel-Maschinen: Steigern Sie die Durchsatzleistung, senken Sie Abfall und verbessern Sie die Rendite

2026/09/20
Rotationsmaschine versus Inline-Maschine für vorgefertigte Beutel: Geschwindigkeit, Rendite und Skalierbarkeit im Vergleich

2026/09/20
Vorgefertigte Beutel-Maschine: Steigern Sie die Durchsatzleistung, senken Sie die Personalkosten und verbessern Sie die Versiegelungsintegrität

2026/09/21
Fertigbeutel-Maschine: Beuteltypen, Materialien und Füll-Leitfaden

