 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/26

Doseči trdna zaprtja na stroju za navpično oblikovanje, polnjenje in zapiranje (VFFS) je bistveno za ohranitev nespremenjenosti izdelka, podaljšanje roka trajanja ter zagotavljanje zadovoljstva strank v vseh operacijah pakiranja. Kakovost zaprtja neposredno vpliva na to, ali bodo vaši zapakirani izdelki ostali sveži, zaščiteni in vizualno privlačni skozi celoten proces distribucije in shranjevanja. Ko stroj za navpično oblikovanje, polnjenje in zapiranje proizvaja šibka ali neenakomerna zaprtja, so izdelki izpostavljeni onesnaževanju, izgubi vlage in poškodbam, kar povzroča povečano odpadno maso in dragocene povzporedne akcije. Razumevanje ključnih dejavnikov, ki določajo trdnost zaprtja na stroju za navpično oblikovanje, polnjenje in zapiranje (VFFS), omogoča strokovnjakom za pakiranje, da optimizirajo svoje proizvodne linije in dospejo do izjemnih rezultatov v vsakem posameznem primeru.
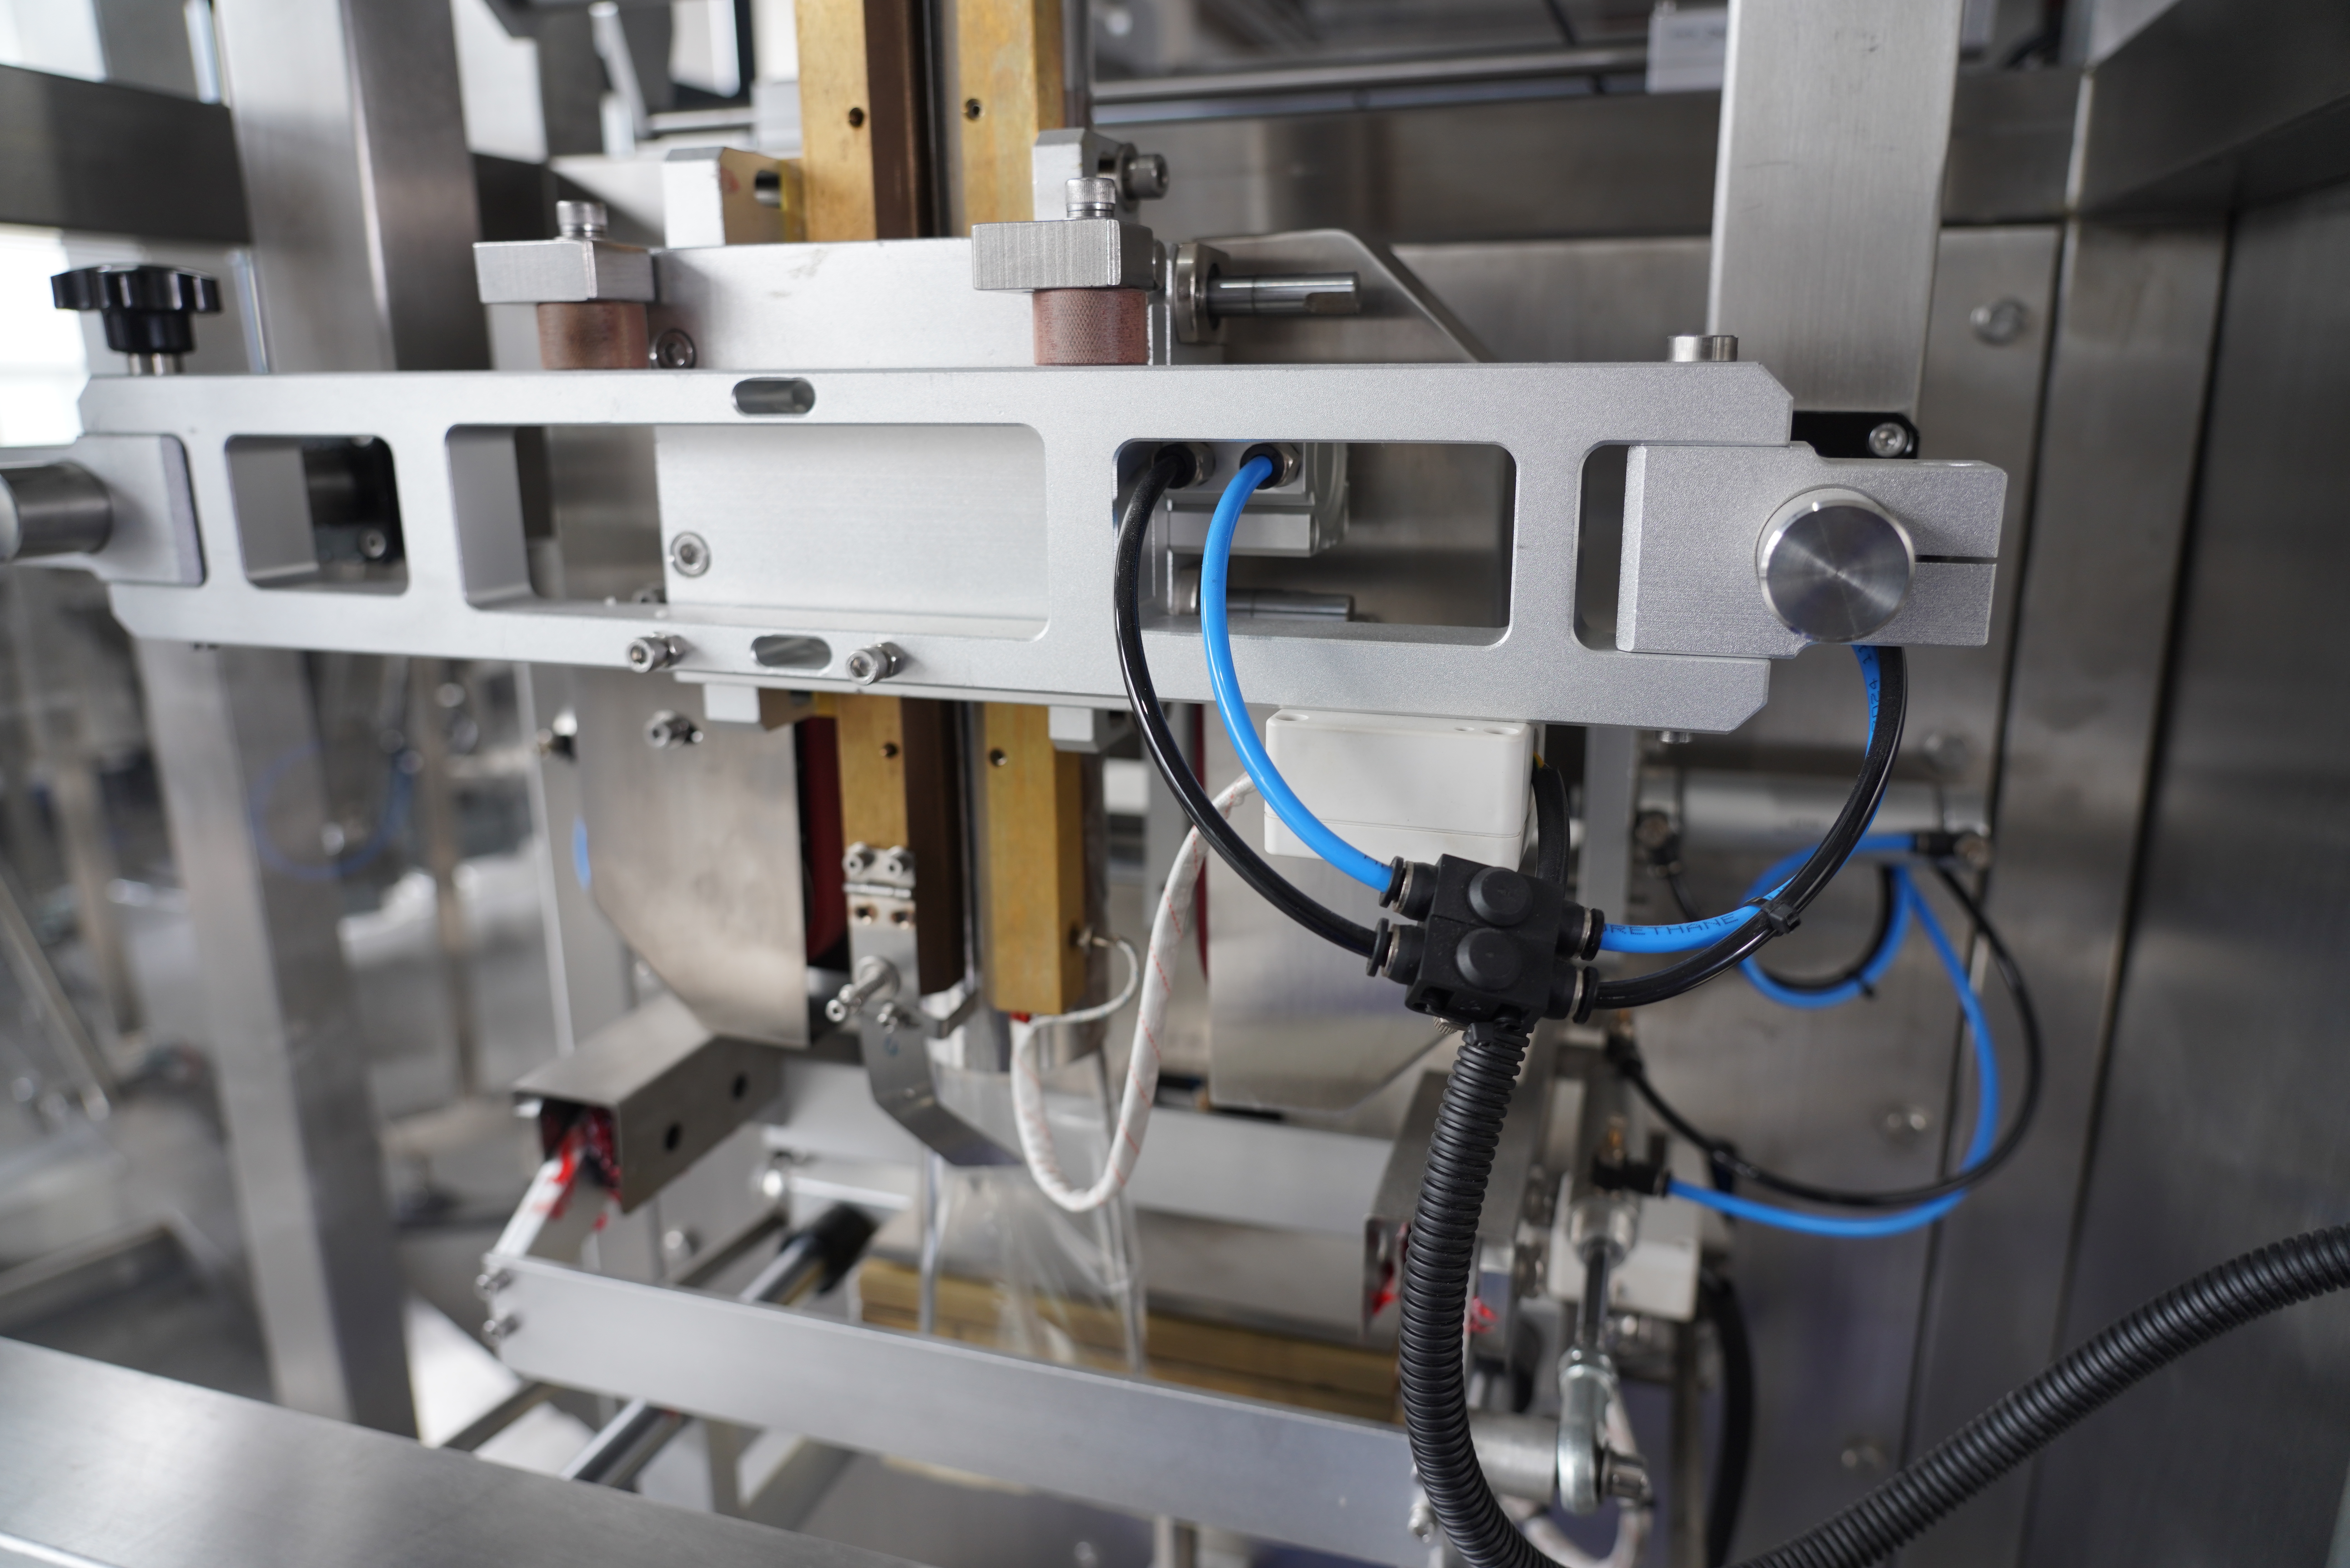
Za doseganje močnih zapiranj na stroju za navpično oblikovanje, polnjenje in zapiranje je potrebna sistematična pristop, ki združuje poznavanje opreme, izbiro materialov in optimizacijo procesa. Stroj za navpično oblikovanje, polnjenje in zapiranje deluje tako, da iz rulona ravne folije oblikuje vrečko, jo napolni z izdelkom in v neprekinjenem avtomatiziranem procesu zapre vse robove. Vsak korak v tem zaporedju vpliva na končno trdnost zapiranja, zato morajo obratovalci in ekipa za vzdrževanje razumeti, kako se temperatura, tlak, čas stika in lastnosti folije med seboj povezujejo, da ustvarijo zanesljiva in trajna zapiranja, ki prenesejo rokovanje in pogoje shranjevanja.
Temperatura je glavni dejavnik kakovosti zapiranja na vsaki navpični napravi za oblikovanje, polnjenje in zapiranje, saj nadzoruje, kako temeljito se plasti folije med seboj povežejo. Ko grelne palice na navpični napravi za oblikovanje, polnjenje in zapiranje segrejejo folijo do optimalne temperature, se polimerni verigi v materialu folije omehčata in združita, kar ustvari molekularno vez, ki zdrži tlak in okoljske obremenitve. Če je temperatura prenizka, se plasti folije ne spojita popolnoma, kar povzroči šibke zapečatve, ki se razdelijo med rokovanjem ali shranjevanjem. Če temperatura preseže toleranco materiala, se folija izgori, razgradi ali postane krhka, kar ogrozi celovitost zapečatve in zaščito izdelka. Natančno spremljanje temperature na navpični napravi za oblikovanje, polnjenje in zapiranje zagotavlja stalno zmogljivost in odpravi odpadke, ki jih povzroča termično odmikanje.
Tlač za tesnjenje in čas stika delujeta skupaj, da prisilita plasti folije v tesen stik in omogočita dovolj časa za molekularno vezavo na navpični napravi za oblikovanje, polnjenje in zapiranje. Čas stika pomeni, koliko dolgo se tesnilne letvi ohranjata v stiku z folijo, kar toplini omogoča, da zadostno prodira in spremi plasti materiala. Na navpični napravi za oblikovanje, polnjenje in zapiranje premajhen čas stika povzroči plitke zapečate, ki se pod umerno obremenitvijo razlepejo, medtem ko prevelik čas stika zmanjša hitrost proizvodnje brez dodatnega izboljšanja trdnosti zapečata. Optimalna nastavitev tlaka na navpični napravi za oblikovanje, polnjenje in zapiranje enakomerno stisne plasti folije brez drobljenja ali deformacije strukture vrečke. Večina operaterjev ugotovi s poskušanjem, da navpična naprava za oblikovanje, polnjenje in zapiranje najbolje deluje, kadar je nastavitev tlaka ravno dovolj trdna, da zagotovi stik, a ne povzroča prekomerne deformacije.
Izbira folije neposredno določa, kako dobro naprava za navpično oblikovanje, polnjenje in zapiranje doseže trdne zapečatve, saj se različne mešanice polimerov različno odzivajo na toploto in tlak. Med pogosto uporabljanimi zapiralnimi folijami za napravo za navpično oblikovanje, polnjenje in zapiranje so polietilen, polipropilen ter večplastne pregradne folije, ki združujejo trdnost z podaljšanjem roka trajnosti. Vsaka vrsta folije ima določeno temperaturno okno za zapečatvijo, zato mora obratovalec naprave za navpično oblikovanje, polnjenje in zapiranje nastaviti opremo v skladu s termičnim profilom folije. Polietilen se običajno zapečatuje pri nižjih temperaturah na napravi za navpično oblikovanje, polnjenje in zapiranje, medtem ko polipropilen za dosego primerljive trdnosti zapečatve zahteva višjo toploto. Uporaba folije, ki ni združljiva s termično zmogljivostjo vaše naprave za navpično oblikovanje, polnjenje in zapiranje, povzroča izgubo časa in materiala zaradi odpadkov in neuspešnih zapečatv.
Vsebnost vlage v foliji neposredno vpliva na kakovost zapiranja na napravi za navpično oblikovanje, polnjenje in zapiranje, saj prekomerna vlažnost oslabi polimerno vezavo in povzroči porozna ter nezanesljiva zaprtja. Folija, shranjena v okolju z visoko vlažnostjo ali izpostavljena absorbiranju vlage, izgubi sposobnost čistega spajanja, ko naprava za navpično oblikovanje, polnjenje in zapiranje uporabi toploto, kar vodi do odpovedi celotnih serij. Ustrezne prakse shranjevanja zagotavljajo, da folija prihaja na napravo za navpično oblikovanje, polnjenje in zapiranje v suhem stanju ter ohranja dosledno zmogljivost zapiranja skozi celotno proizvodno serijo. Številna obrati folijo hranijo v podnebno nadzorovanih prostorih ali zaprtih posodah, da preprečijo vdor vlage. Pred nalaganjem folije v napravo za navpično oblikovanje, polnjenje in zapiranje naj ekipa za kakovost preveri, ali stopnja vlage ustreza specifikacijam proizvajalca folije – običajno med 0,1 % in 0,3 % za večino termoplastičnih folij, ki se uporabljajo s temi napravami.
Na navpičnih napravah za oblikovanje, polnjenje in zapiranje se na tesnilnih vodilih s časom nabirajo ostanki folije, lepilne usedline in toplotni usedlini, kar poslabša prenos toplote in enakomernost tesnjenja. Redno čiščenje tesnilnih vodil preprečuje, da bi te usedline ovirale neposredni stik med vročim vodilom in folijo na navpični napravi za oblikovanje, polnjenje in zapiranje. Ko tesnilna vodila izgubijo gladko površino ali razvijejo žlebove, navpična naprava za oblikovanje, polnjenje in zapiranje ustvarja neenakomerno tesnilno pritisk, kar povzroča šibke točke, ki so podvržene uhajanju. Številni operaterji redno načrtujejo tedensko čiščenje in mesečni pregled površin tesnilnih vodil, da ohranijo optimalno delovanje svoje navpične naprave za oblikovanje, polnjenje in zapiranje. Proaktivna zamenjava obrabljenih tesnilnih vodil stane veliko manj kot odprava posledic izpada proizvodnje in visoke stopnje odpadkov, ki jih povzroča slaba kakovost tesnjenja na navpični napravi za oblikovanje, polnjenje in zapiranje.
Natančno zaznavanje temperature je ključnega pomena za ohranjanje trdnih zapiranj na napravi za navpično oblikovanje, polnjenje in zapiranje, saj termični odmik povzroča delovanje opreme izven optimalnega okna za zapiranje. Digitalni termostati na sodobnih napravah za navpično oblikovanje, polnjenje in zapiranje se s časom lahko odmikajo, kar povzroči razhajanje dejanske temperature prečke za zapiranje od prikazane nastavljene vrednosti. Četrtletni kalibracijski pregledi z uporabo zunanjih termometrov zagotavljajo, da termostat vaše naprave za navpično oblikovanje, polnjenje in zapiranje pravilno odraža dejansko temperaturo prečke za zapiranje. Če opazite neenakomerno kakovost zapiranj kljub stabilnim nastavitvam procesa, naj bo kalibracija termostata vaš prvi diagnostični korak na napravi za navpično oblikovanje, polnjenje in zapiranje. Številne napake pri zapiranju, ki jih pripisujemo napakam operaterja ali težavam z folijo, izvirajo dejansko iz nezaznanega termičnega odmika same naprave za navpično oblikovanje, polnjenje in zapiranje.
Idealna temperatura zapiranja za napravo za navpično oblikovanje, polnjenje in zapiranje je odvisna od specifičnega materiala folije, ki se uporablja, in običajno znaša med 120 °C in 180 °C za pogoste termoplastične folije. Folije iz polietilena se običajno najbolje zapirajo pri temperaturah med 120 °C in 140 °C na napravi za navpično oblikovanje, polnjenje in zapiranje, medtem ko za folije iz polipropilena za trdna in enotna zaprtja potrebujemo temperaturo med 150 °C in 180 °C. Vedno preverite tehnični podatkovni list dobavitelja folije ter izvedite preskusne vzorce na svoji napravi za navpično oblikovanje, polnjenje in zapiranje, da določite optimalno temperaturo za vašo specifično uporabo in kombinacijo materialov.
Zapirne palice na navpični napravi za oblikovanje, polnjenje in zapiranje običajno trajajo med 6 in 12 mesecev neprekinjene obratovanja, odvisno od prostornine proizvodnje, vrste folije in vzdrževalnih praks. Če uporabljate navpično napravo za oblikovanje, polnjenje in zapiranje v visokoproizvodni napravi z abrazivnimi folijami ali če proizvajate lepljive izdelke, se zapirne palice morda morajo zamenjati vsakih 3 do 6 mesecev. Redna pregledovanja in čiščenja zapirnih palic znatno podaljšajo njihovo življenjsko dobo na navpični napravi za oblikovanje, polnjenje in zapiranje; zato določite načrt preventivnega vzdrževanja, ki vključuje tedenske vizualne preglede in mesečna podrobna čiščenja, da maksimalno podaljšate življenjsko dobo palic in zagotovite kakovost zapiranja.
Povečanje tlaka nad optimalnim obsegom na navpični napravi za oblikovanje, polnjenje in zapiranje ne izboljša trdnosti zvarov in pogosto povzroči težave, kot so deformacija folije, sploščevanje vrečk ter pospešeno obrabljanje grelnih trakov. Navpična naprava za oblikovanje, polnjenje in zapiranje doseže največjo trdnost zvarov pri določenem tlaku, ki prisili plasti folije v stik brez stiskanja materiala ali deformacije geometrije vrečke. Če je trdnost zvarov nizka kljub pravilnim nastavitvam tlaka na navpični napravi za oblikovanje, polnjenje in zapiranje, se osredotočite na temperaturo, čas zvarovanja, kakovost folije in stanje grelnih trakov namesto da bi poskušali kompenzirati z višjim tlakom.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

