 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/26

Dosahování pevných uzavření u svislého stroje pro formování, plnění a uzavírání je nezbytné pro zachování integritu výrobku, prodloužení trvanlivosti a zajištění spokojenosti zákazníků ve všech operacích balení. Kvalita uzavření přímo ovlivňuje, zda zabalované výrobky zůstanou čerstvé, chráněné a vizuálně atraktivní během distribuce a skladování. Když vertikální Form Fill Seal Machine vytváří slabá nebo nekonzistentní uzavření, výrobky jsou ohroženy kontaminací, ztrátou vlhkosti a poškozením, což vede ke zvýšenému odpadu a nákladným stahováním z trhu. Porozumění klíčovým faktorům, které ovlivňují pevnost uzavření u svislého stroje pro formování, plnění a uzavírání, umožňuje odborníkům v oblasti balení optimalizovat své výrobní linky a dosahovat vysoce kvalitních výsledků konzistentně.
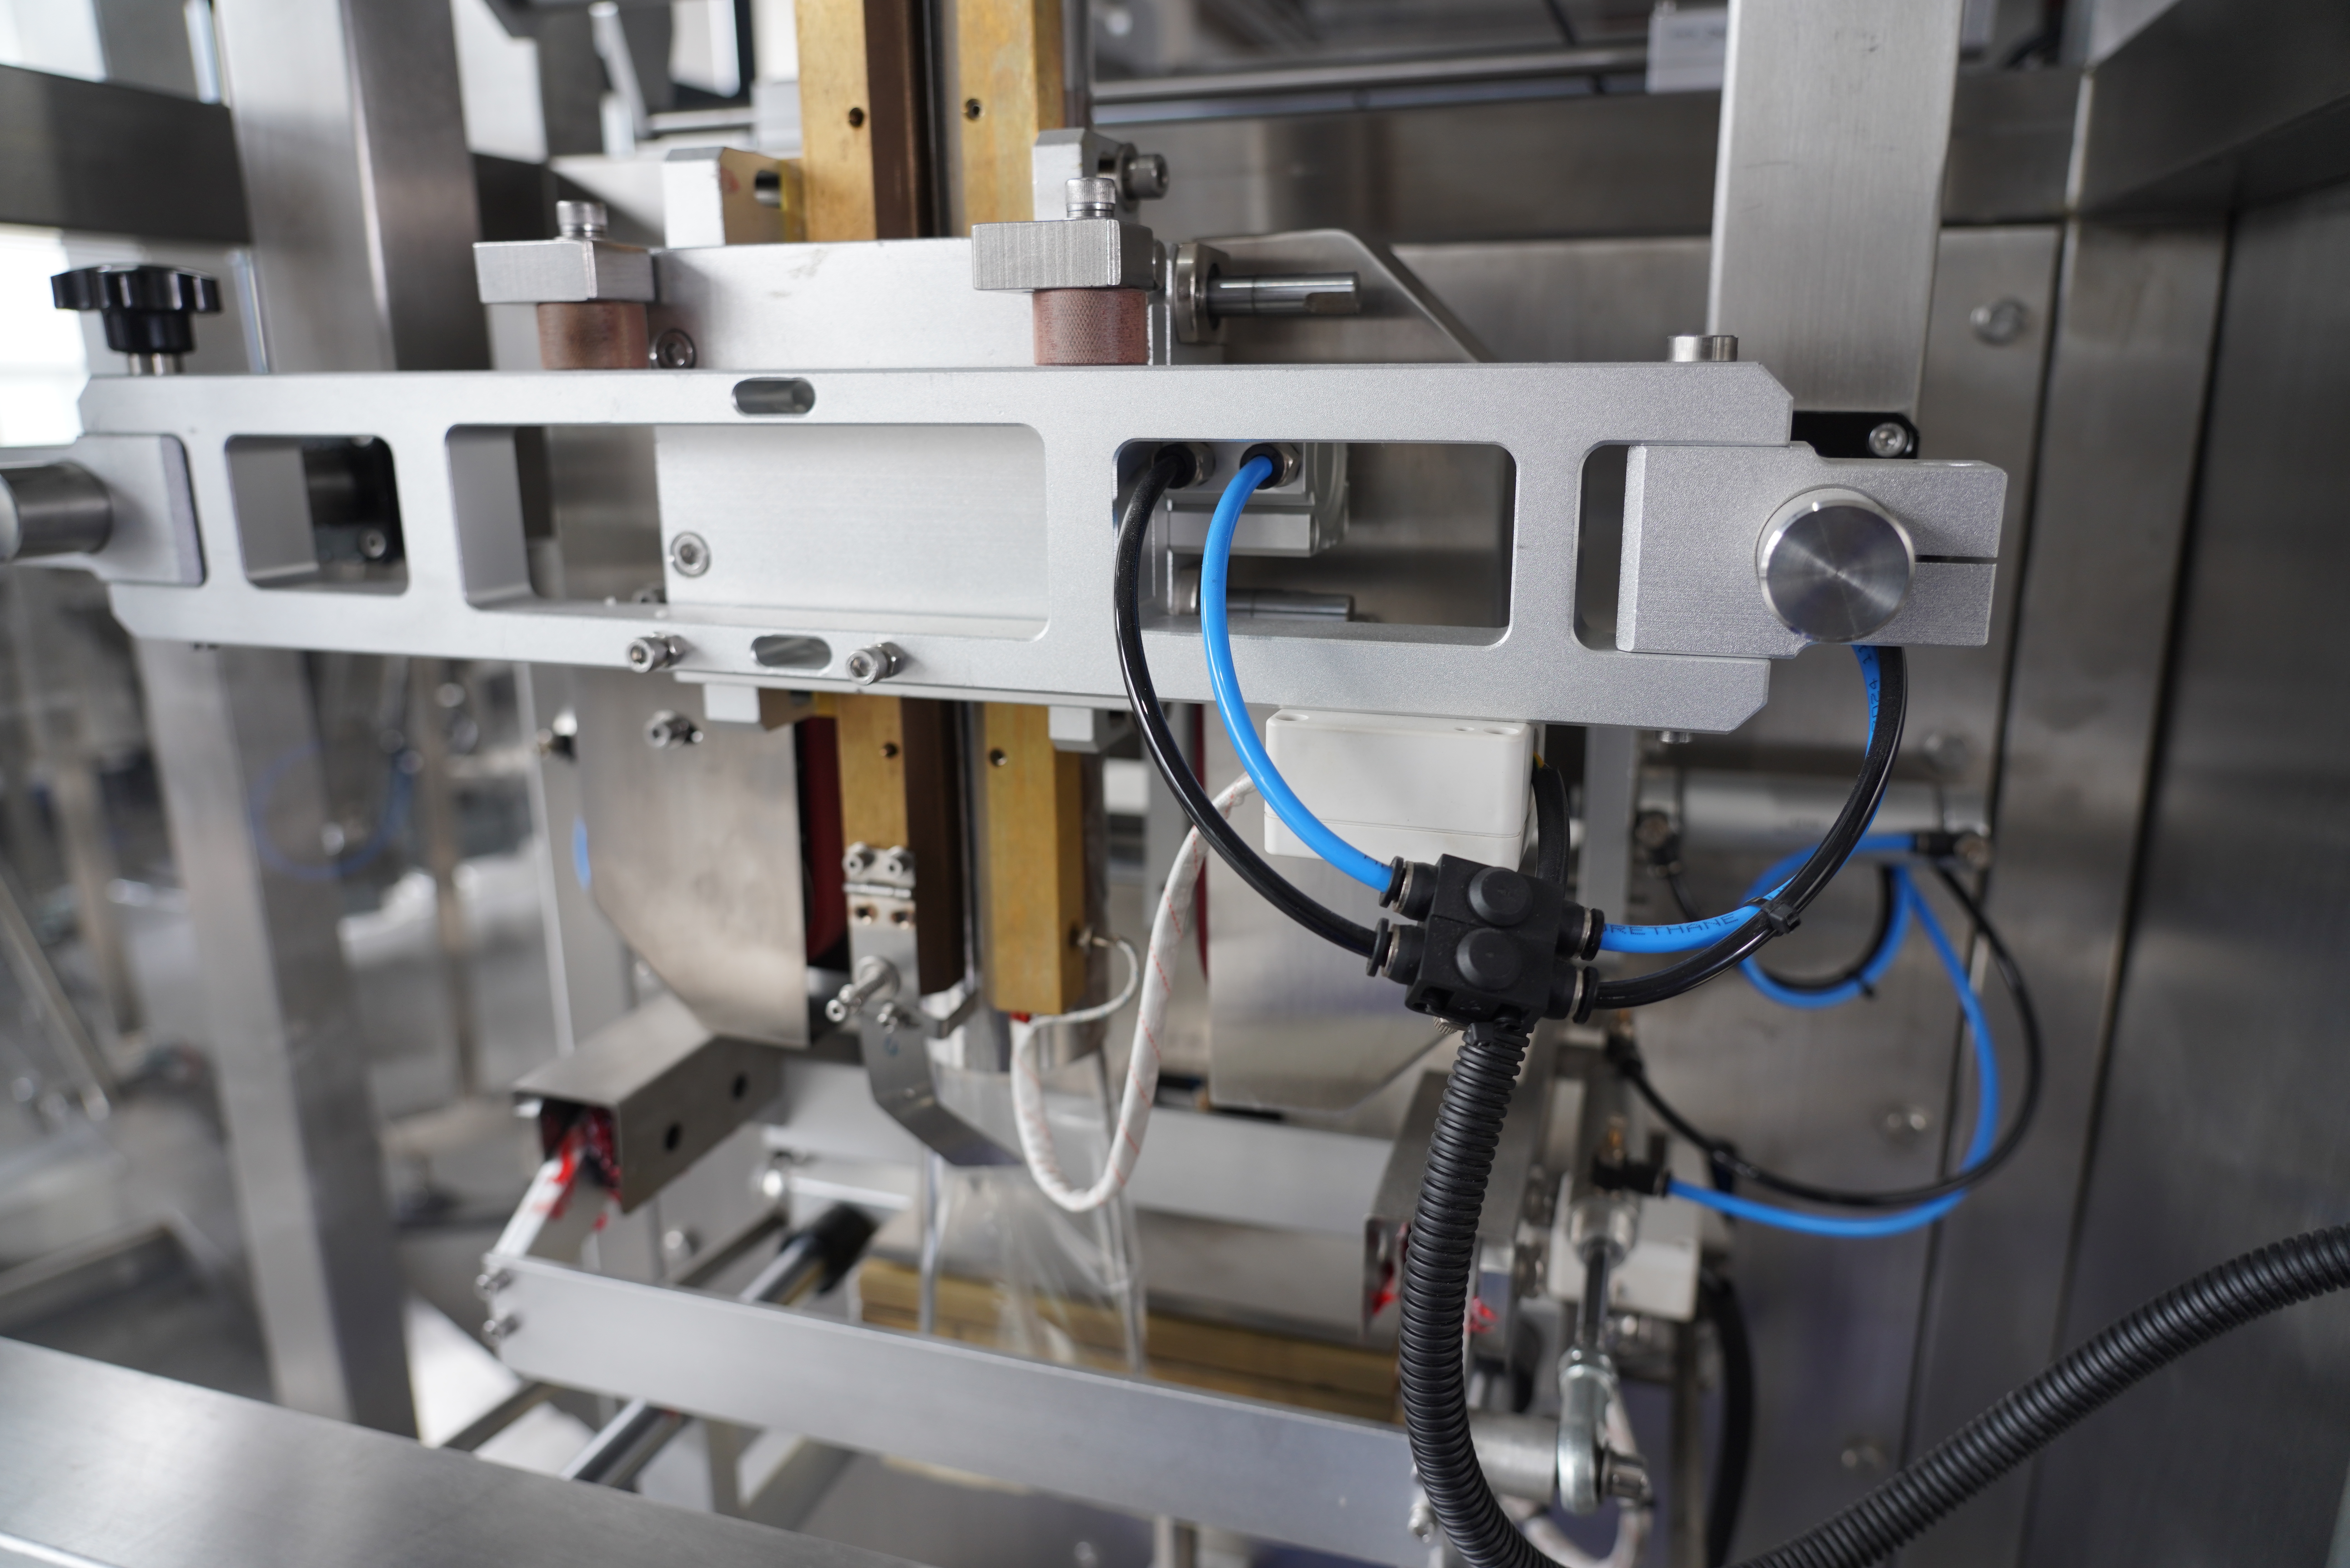
Dosáhnutí silných uzavření na svislém stroji pro tvorbu, plnění a uzavírání obalů vyžaduje systematický přístup, který kombinuje znalosti zařízení, výběr materiálů a optimalizaci procesu. Svislý stroj pro tvorbu, plnění a uzavírání obalů pracuje tak, že z rolového filmu vytvoří sáček, naplní ho produktem a v průběhu nepřetržitého automatického procesu uzavře všechny jeho okraje. Každý krok v této posloupnosti ovlivňuje konečnou pevnost uzavření, a proto musí obsluha i týmy pro údržbu rozumět tomu, jak teplota, tlak, doba působení a vlastnosti filmu vzájemně působí za účelem vytvoření spolehlivých a trvanlivých uzavření, která odolají manipulaci i podmínkám skladování.
Teplota je hlavním faktorem ovlivňujícím kvalitu uzavření u jakéhokoli svislého stroje pro formování, plnění a uzavírání, protože určuje, do jaké míry se vrstvy fólie navzájem spojí. Když tyče pro uzavírání na svislém stroji pro formování, plnění a uzavírání zahřejí fólii na optimální teplotu, polymerové řetězce ve fóliovém materiálu změknou a promísí se, čímž vznikne molekulární vazba odolná vůči tlaku i environmentálním zátěžím. Pokud je teplota příliš nízká, vrstvy fólie se nedosáhne úplného sloučení, což vede ke slabým uzavřením, která se rozpadnou během manipulace nebo skladování. Pokud teplota překročí odolnost materiálu, fólie se spálí, degraduje nebo ztvrdne, čímž se naruší celistvost uzavření a ochrana produktu. Přesné sledování teploty na svislém stroji pro formování, plnění a uzavírání zajistí stálý výkon a eliminuje podíl zmetků způsobených tepelným posunem.
Tlaková síla uzavírání a doba uzavírání společně zajišťují, že se vrstvy fólie těsně dotýkají, a poskytují dostatek času pro molekulární spojení na svislé stroji pro tvorbu, plnění a uzavírání obalů. Doba uzavírání označuje, jak dlouho zůstávají uzavírací tyče v kontaktu s fólií, aby teplo mělo dostatek času na proniknutí a sloučení jednotlivých vrstev materiálu. Svislý stroj pro tvorbu, plnění a uzavírání obalů s nedostatečnou dobou uzavírání vytváří povrchní uzavření, která se pod vlivem mírného namáhání oddělují, zatímco nadměrná doba uzavírání snižuje rychlost výroby, aniž by dále zvyšovala pevnost uzavření. Optimální nastavení tlaku na svislém stroji pro tvorbu, plnění a uzavírání obalů rovnoměrně stlačuje vrstvy fólie, aniž by poškozovalo nebo deformovalo strukturu obalu. Většina obsluhářů zjistí pokusy a omyly, že svislý stroj pro tvorbu, plnění a uzavírání obalů dosahuje nejlepších výsledků, když je tlak nastaven tak pevně, aby zajistil spolehlivý kontakt, aniž by způsobil nadměrnou deformaci.
Výběr fólie přímo určuje, jak dobře může svislý stroj pro formování, plnění a uzavírání vytvořit pevné uzavření, protože různé směsi polymerů reagují na teplo a tlak odlišně. Mezi běžné uzavírací fólie používané se svislým strojem pro formování, plnění a uzavírání patří polyethylen, polypropylen a vícevrstvé bariérové fólie, které kombinují pevnost s prodlouženou trvanlivostí. Každý typ fólie má specifické teplotní rozmezí pro uzavírání a obsluha svislého stroje pro formování, plnění a uzavírání musí nastavení zařízení přizpůsobit tepelnému profilu fólie. Polyethylen se obvykle uzavírá při nižších teplotách na svislém stroji pro formování, plnění a uzavírání, zatímco polypropylen vyžaduje vyšší teplotu, aby dosáhl srovnatelné pevnosti uzavření. Použití fólie, která není kompatibilní s tepelnou kapacitou vašeho svislého stroje pro formování, plnění a uzavírání, způsobuje zbytečné ztráty času a materiálu kvůli zmetkům a neúspěšným uzavřením.
Obsah vlhkosti v fólii přímo ovlivňuje kvalitu uzavírání na svislých strojích pro tvorbu, plnění a uzavírání obalů, protože nadměrná vlhkost oslabuje polymerové spojení a vytváří pórovité, nespolehlivé uzavírání. Fólie uložená ve vlhkém prostředí nebo vystavená absorpci vlhkosti ztrácí schopnost čistě se sloučit, když svislý stroj pro tvorbu, plnění a uzavírání obalů aplikuje teplo, což vede ke zneúspěšným šaržím. Správné postupy skladování zajistí, že fólie dorazí na svislý stroj pro tvorbu, plnění a uzavírání obalů v suchém stavu a udržuje tak konzistentní výkon uzavírání po celou dobu výrobního běhu. Mnoho zařízení uchovává fóliové kotouče v klimatizovaných prostorách nebo v uzavřených kontejnerech, aby zabránilo pronikání vlhkosti. Před nabitím fólie do svislého stroje pro tvorbu, plnění a uzavírání obalů by měly týmy pro kontrolu kvality ověřit, zda úroveň vlhkosti odpovídá specifikacím výrobce fólie – obvykle mezi 0,1 % a 0,3 % pro většinu termoplastických fólií používaných se svislými stroji pro tvorbu, plnění a uzavírání obalů.
Těsnicí tyče na svislých strojích pro tvorbu, plnění a uzavírání obalů postupně hromadí zbytky fólie, lepidlové nánosy a tepelné usazeniny, čímž se zhoršuje přenos tepla a konzistence těsnění. Pravidelné čištění těsnicích tyčí brání tomu, aby tyto nánosy narušily přímý kontakt mezi horkou tyčí a fólií na svislém stroji pro tvorbu, plnění a uzavírání obalů. Pokud těsnicí tyče ztratí hladký povrch nebo se na nich vytvoří drážky, svislý stroj pro tvorbu, plnění a uzavírání obalů vyvine nerovnoměrný tlak při těsnění, čímž vzniknou slabá místa náchylná k úniku. Mnoho obsluhovatelů plánuje týdenní čištění a měsíční kontrolu povrchu těsnicích tyčí, aby udrželo optimální výkon svého svislého stroje pro tvorbu, plnění a uzavírání obalů. Proaktivní výměna opotřebovaných těsnicích tyčí je mnohem levnější než řešení výrobního prostojů a vysokého podílu zmetku způsobeného špatnou kvalitou těsnění na svislém stroji pro tvorbu, plnění a uzavírání obalů.
Přesné měření teploty je rozhodující pro udržení kvalitních uzavření na svislých strojích pro formování, plnění a uzavírání, protože teplotní drift způsobuje provoz zařízení mimo optimální rozsah uzavírání. Digitální termostaty na moderních svislých strojích pro formování, plnění a uzavírání se v průběhu času mohou posunovat, čímž se skutečná teplota uzavírací tyče odlišuje od zobrazené nastavené hodnoty. Čtvrtletní kalibrační kontroly pomocí externích teploměrů zajistí, že termostat vašeho svislého stroje pro formování, plnění a uzavírání správně odráží skutečnou teplotu uzavírací tyče. Pokud pozorujete nekonzistentní kvalitu uzavření i přes stabilní nastavení procesu, měla by být kalibrace termostatu prvním diagnostickým krokem na svislém stroji pro formování, plnění a uzavírání. Mnoho poruch uzavírání, které se připisují chybám obsluhy nebo problémům s fólií, ve skutečnosti vyplývá z nepozorovaného teplotního driftu samotného svislého stroje pro formování, plnění a uzavírání.
Ideální teplota těsnění pro svislý stroj pro tvorbu formy, plnění a uzavírání závisí na konkrétním použitém fóliovém materiálu a obvykle se pohybuje v rozmezí 120 °C až 180 °C u běžných termoplastických fólií. Fólie z polyethylenu se obvykle nejlépe těsní při teplotě mezi 120 °C a 140 °C na svislém stroji pro tvorbu formy, plnění a uzavírání, zatímco polypropylen vyžaduje teplotu 150 °C až 180 °C pro silné a spolehlivé těsnění. Vždy se poraďte s technickým listem svého dodavatele fólie a proveďte zkušební vzorky na svém svislém stroji pro tvorbu formy, plnění a uzavírání, abyste určili optimální teplotu pro vaše konkrétní použití a kombinaci materiálů.
Těsnicí tyče na svislém stroji pro formování, plnění a těsnění obvykle vydrží mezi 6 a 12 měsíců nepřetržitého provozu, v závislosti na objemu výroby, typu fólie a postupech údržby. Pokud provozujete svislý stroj pro formování, plnění a těsnění ve vysokoprodukčním zařízení s abrazivními fóliemi nebo zpracováváte lepivé výrobky, může být nutné těsnicí tyče vyměňovat každé 3 až 6 měsíce. Pravidelná kontrola a čištění těsnicích tyčí výrazně prodlouží jejich životnost na svislém stroji pro formování, plnění a těsnění; proto zavedte preventivní údržbový plán, který zahrnuje týdenní vizuální kontroly a měsíční podrobné čištění, aby byla maximalizována životnost tyčí i kvalita těsnění.
Zvyšování tlaku nad optimální rozsah u svislého stroje pro formování, plnění a uzavírání nezlepšuje pevnost švu a často způsobuje problémy, jako je deformace fólie, ploštění pytlíků a urychlené opotřebení uzavíracího proužku. Svislý stroj pro formování, plnění a uzavírání dosahuje maximální pevnosti švu při konkrétním tlaku, který přinutí vrstvy fólie k kontaktu bez stlačení materiálu nebo deformace geometrie pytlíku. Pokud je pevnost švu nízká i přes správné nastavení tlaku na svislém stroji pro formování, plnění a uzavírání, zaměřte se na teplotu, dobu uzavírání, kvalitu fólie a stav uzavíracího proužku místo pokusu o kompenzaci vyšším tlakem.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

