 EN
Hoe Om Folie-afval Met ’n Gereedgemaakte Sakkieverpakmasjien Te Verminder?
2026/09/20
Gereedgemaakte Sakkie-masjiene: Verminder Folie-afval, Verminder Totale Eienaarskostes (TCO) en Bereik Vinniger Terugslag op Belegging

2026/10/26

Om sterk seëls op ’n vertikale vorm-vul-seëlmasjien te bereik, is noodsaaklik om produkintegriteit te behou, houdbaarheid te verleng en kliënttevredeheid in alle verpakkingsoperasies te verseker. Die seëlkwaliteit beïnvloed direk of jou verpakte produkte vars, beskerm en visueel aantreklik bly gedurende verspreiding en berging. Wanneer ’n vertikale vorm vul sluit masjien swak of onkonsekwente seëls produseer, word produkte kwesbaar vir kontaminasie, vogverlies en beskadiging, wat tot toenemende afval en duur herroepings lei. Om die kritieke faktore wat seëlsterkte op ’n vertikale vorm-vul-seëlmasjien dryf, te verstaan, bemagtig verpakkingsprofessionele om hul produksielyn te optimaliseer en konsekwent uitstekende resultate te lewer.
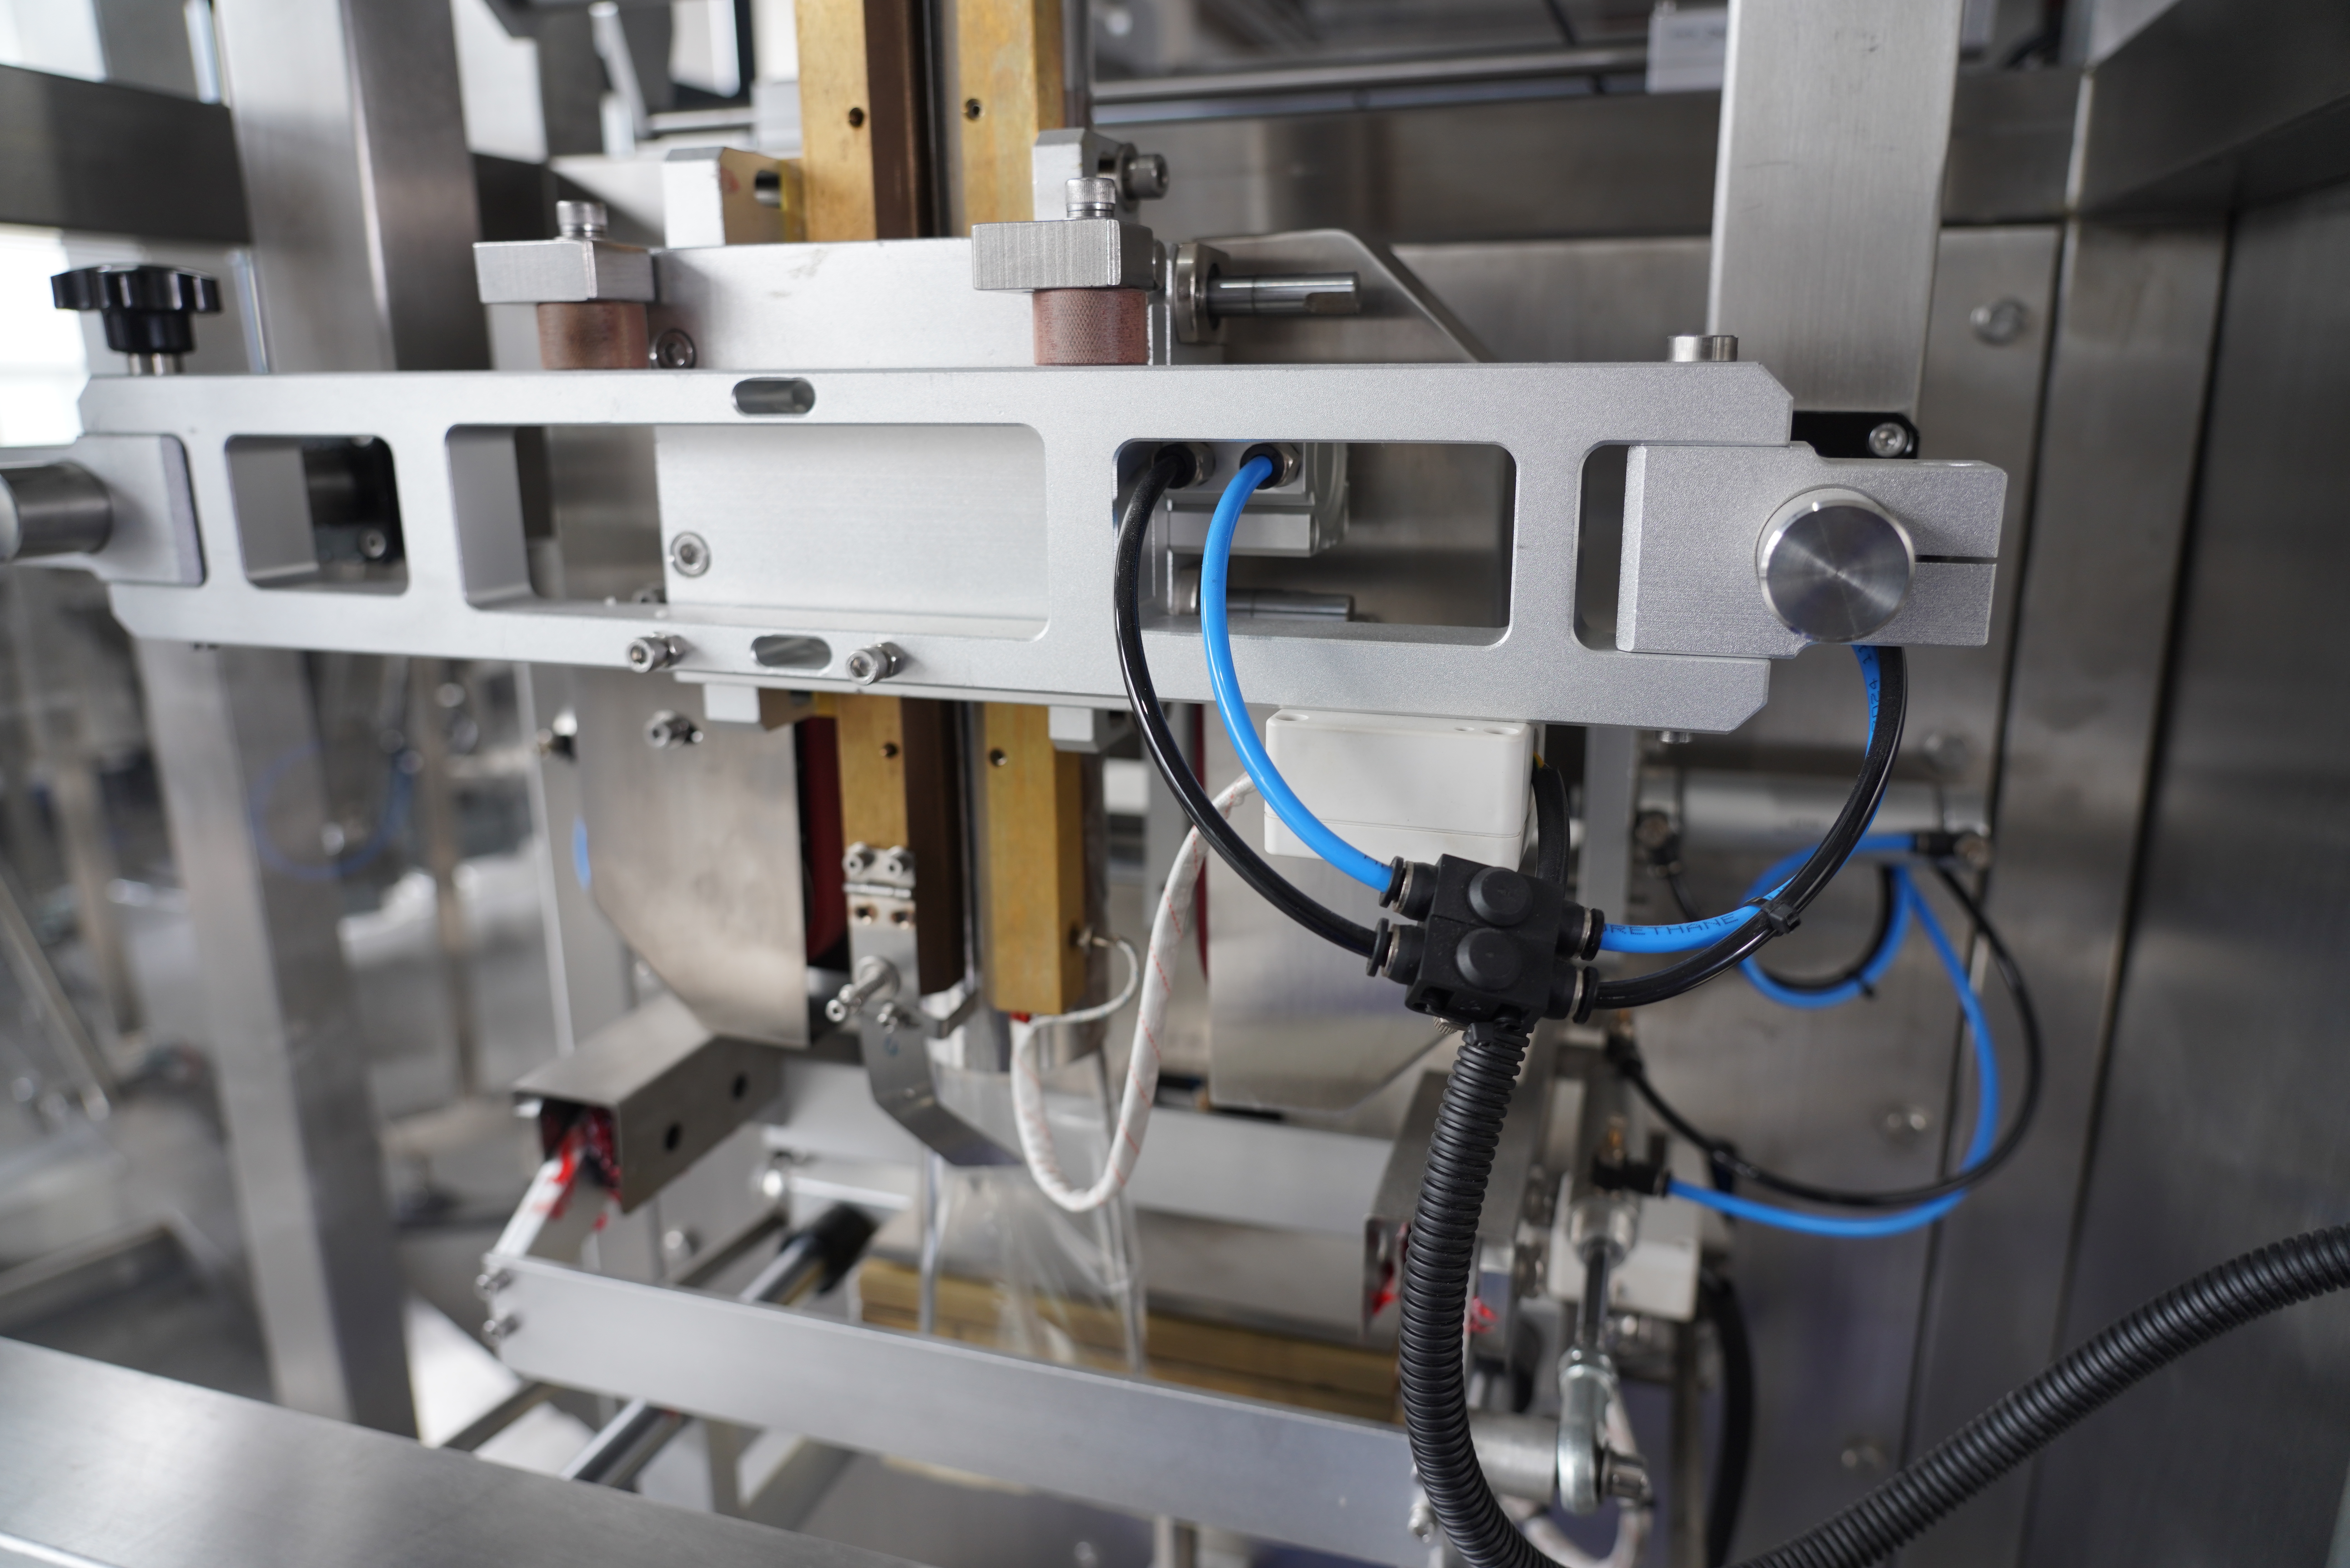
Die nastreef van sterk versegelings op ’n vertikale vorm-vul-versegelmasjien vereis ’n sistematiese benadering wat toestelkennis, materiaalkeuse en prosesoptimalisering kombineer. ’n Vertikale vorm-vul-versegelmasjien werk deur ’n sakkie uit ’n plat filmrol te vorm, dit met produk te vul en al die rande in ’n voortdurende outomatiese proses te versegel. Elke stap in hierdie reeks beïnvloed die finale versegelsterkte, wat hoekom bediener- en onderhoudspanne moet verstaan hoe temperatuur, druk, verblyftyd en filmkenmerke saamwerk om betroubare, duursame versegelings te produseer wat die hantering- en bergingsomstandighede kan weerstaan.
Temperatuur is die primêre drywer van versielkwaliteit op enige vertikale vorm-vul-versielmasjien, aangesien dit beheer hoe grondig die filmlae aan mekaar bind. Wanneer versielstawe op ’n vertikale vorm-vul-versielmasjien die film tot die optimale temperatuur verhit, versag en vloei die polimeerkettinge in die filmmateriaal saam om ’n molekulêre binding te vorm wat druk en omgewingsbelasting weerstaan. Indien die temperatuur te laag is, smelt die filmlae nie volledig saam nie, wat swak versiele tot gevolg het wat tydens hantering of berging skei. Indien die temperatuur die materiaal se toelaatbare grens oorskry, brand of degradeer die film of word dit bros, wat die versielintegriteit en produkbeskerming ondermyn. Presiese temperatuurmonitering op ’n vertikale vorm-vul-versielmasjien verseker konsekwente prestasie en elimineer afkeurkoers wat deur termiese dryf veroorsaak word.
Seël-druk en verblyftyd werk saam om filmlae in noue kontak met mekaar te dwing en genoeg tyd vir molekulêre binding op ’n vertikale vorm-vul-seëlmasjien te gee. Verblyftyd verwys na hoe lank die seëlstawe in kontak met die film bly, wat die hitte genoeg geleentheid gee om deur te dring en die materiaallaag te smelt. ’n Vertikale vorm-vul-seëlmasjien met onvoldoende verblyftyd produseer oppervlakkige seëls wat onder matige spanning uitmekaar trek, terwyl oormatige verblyftyd die produksiespoed vertraag sonder verdere verbetering van die seëlsterkte. Die optimale drukinstelling op ’n vertikale vorm-vul-seëlmasjien pers die filmlae eenvormig saam sonder om die pousstruktuur te vernietig of te vervorm. Die meeste bedieners vind deur proef-en-fout dat ’n vertikale vorm-vul-seëlmasjien die beste presteer wanneer die drukinstellings net stewig genoeg is om kontak te verseker sonder om oormatige vervorming te veroorsaak.
Filmskeiding bepaal direk hoe goed 'n vertikale vorm-vul-segelmasjien sterk verseglings kan bereik, aangesien verskillende polimeer mengsels verskillend op hitte en druk reageer. Gewone verseglingsfilme wat met 'n vertikale vorm-vul-segelmasjien gebruik word, sluit polietileen, polipropileen en veelvlakkige newelbeskermingsfilme in wat sterkte met verlengde houbaarheid kombineer. Elke filmtipe het 'n spesifieke verseglings-temperatuurvenster, en 'n bediener van 'n vertikale vorm-vul-segelmasjien moet die toestelinstellings aan die film se termiese profiel aanpas. Polietileen verseël gewoonlik by laer temperature op 'n vertikale vorm-vul-segelmasjien, terwyl polipropileen hoër hitte benodig om 'n vergelykbare verseglingssterkte te bereik. Die gebruik van 'n film wat nie saamgaan met die termiese kapasiteit van u vertikale vorm-vul-segelmasjien nie, mors tyd en materiaal deur afgekeurde produkte en mislukte verseglings.
Die voginhoud in die film beïnvloed direk die versielkwaliteit op ’n vertikale vorm-vul-versielmasjien, aangesien oormatige vogtigheid die polimeerverbinding verswak en porus, onbetroubare verseëls veroorsaak. Film wat in hoë-vogtigheidsomgewings gestoor word of aan vogopname blootgestel word, verloor sy vermoë om skoon saam te smelt wanneer ’n vertikale vorm-vul-versielmasjien hitte toepas, wat tot mislukte partye lei. Behoorlike bergpraktyke verseker dat die film droog by die vertikale vorm-vul-versielmasjien aankom en konsekwente versielprestasie gedurende die volle vervaardigingsloop handhaaf. Baie fasiliteite bêre rolle film in klimaatbeheerde areas of geslote houers om vogtoegang te voorkom. Voor die film in ’n vertikale vorm-vul-versielmasjien gelaai word, moet gehalte-spanne die vogvlakke verifieer dat dit aan die spesifikasies van die filmvervaardiger voldoen – gewoonlik tussen 0,1% en 0,3% vir die meeste termoplastiese filme wat met vertikale vorm-vul-versielmasjiene gebruik word.
Seëlstawe op 'n vertikale vorm-vul-segelmasjien versamel filmrestante, kleefmiddelopbou en termiese afsettings met verloop van tyd, wat hitte-oordrag en seëlkonsekwentheid verminder. Gereelde skoonmaak van seëlstawe voorkom dat hierdie afsettings die direkte kontak tussen die warm staaf en die film op 'n vertikale vorm-vul-segelmasjien versteur. Wanneer seëlstawe hul gladde afwerking verloor of groewe ontwikkel, produseer 'n vertikale vorm-vul-segelmasjien ongelyke seëldruk wat swak plekke skep wat vir lekking vatbaar is. Baie bediener stel weeklikse skoonmaak en maandelikse inspeksie van seëlstaafoppervlaktes in om optimale prestasie op hul vertikale vorm-vul-segelmasjien te handhaaf. Proaktiewe vervanging van verslete seëlstawe kos baie minder as die hantering van produksie-uitval en hoë afkeurkoers wat deur swak seëlgehalte op 'n vertikale vorm-vul-segelmasjien veroorsaak word.
Akurate temperatuurmeting is noodsaaklik om sterk versegelings te handhaaf op ’n vertikale vorm-vul-versegelmasjien, aangesien termiese drywing veroorsaak dat die toestel buite die optimale versegelingsvenster werk. Digitale termostate op moderne vertikale vorm-vul-versegelmasjiene kan met tyd dryf, wat veroorsaak dat die werklike balktemperatuur van die vertoonde instelling afwyk. Kwartaallikse kalibrasie-toetse met behulp van eksterne termometers verseker dat die termostaat van jou vertikale vorm-vul-versegelmasjien die werklike versegelingsbalktemperatuur korrek weerspieël. Indien jy onkonsekwente versegelingskwaliteit waarneem ten spyte van stabiele prosesinstellings, moet termostaatkalibrasie jou eerste diagnostiese stap wees op ’n vertikale vorm-vul-versegelmasjien. Baie versegelingsmislukkings wat aan bedienerfoute of folieprobleme toegeskryf word, het eintlik hul oorsprong in onopgemerkte temperatuurdrywing op die vertikale vorm-vul-versegelmasjien self.
Die ideale versielingstemperatuur vir ’n vertikale vorm-vul-versielmasjien hang af van die spesifieke filmmateriaal wat gebruik word, en wissel gewoonlik tussen 120°C en 180°C vir algemene termoplastiese filme. Polietileenfilme verseël gewoonlik die beste tussen 120°C en 140°C op ’n vertikale vorm-vul-versielmasjien, terwyl polipropileen 150°C tot 180°C benodig vir sterk, konsekwente verseëlings. Raadpleeg altyd u filmverskaffer se tegniese datablad en voer toetsmonsters op u vertikale vorm-vul-versielmasjien uit om die optimale temperatuur vir u spesifieke toepassing en materiaalkombinasie te bepaal.
Seëlstawe op ’n vertikale vorm-vul-seëlmasjien duur gewoonlik tussen 6 en 12 maande van aanhoudende bedryf, afhangende van die produksievolume, die tipe film en onderhoudsgewoontes. Indien u ’n vertikale vorm-vul-seëlmasjien in ’n hoë-volume-fasiliteit bedryf wat abrasiewe films gebruik of klewerige produkte vervaardig, mag die seëlstawe elke 3 tot 6 maande vervang moet word. Gereelde inspeksie en skoonmaak van die seëlstawe verleng hul lewensduur aansienlik op ’n vertikale vorm-vul-seëlmasjien; stel dus ’n voorkomende onderhoudskedule op wat weeklikse visuele kontroles en maandelikse gedetailleerde skoonmaak insluit om die lewensduur van die stewels en die kwaliteit van die seëls te maksimeer.
Toenemende druk buite die optimale reeks op ’n vertikale vorm-vul-seëlmasjien verbeter nie die seëlsterkte nie en veroorsaak dikwels probleme soos filmvervorming, sakvlakmaking en versnelde slytasie van die seëlstaaf nie. ’n Vertikale vorm-vul-seëlmasjien bereik maksimum seëlsterkte by ’n spesifieke druk wat filmlae teen mekaar dwing sonder om die materiaal te verpletter of die sakgeometrie te vervorm. Indien die seëlsterkte laag is ten spyte van behoorlike drukinstellings op ’n vertikale vorm-vul-seëlmasjien, moet die fokus val op temperatuur, aanduurtyd, filmkwaliteit en die toestand van die seëlstaaf eerder as om hoër druk te gebruik as kompensasie.

2026/09/20
Gereedgemaakte Sakkie-masjiene: Verminder Folie-afval, Verminder Totale Eienaarskostes (TCO) en Bereik Vinniger Terugslag op Belegging

2026/09/20
Kort verwysselingstyd van voorvervaardigde sakkie-verpakmasjien met 40% deur bewese beste praktyke

2026/09/20
Voorvervaardigde sakkie-masjiene: Verhoog deurset, verminder afval en verbeter ROI

2026/09/20
Rotêre teenlyn voorvervaardigde sakkie-masjiene: Spoed, ROI en skaalbaarheid vergelyk

2026/09/20
Voorvervaardigde sakkie-masjien: Verhoog deurset, verminder arbeidskoste en verbeter versluitingsintegriteit

2026/09/21
Voorvervaardigde sakkie-masjien: Sakkietipes, materiale en vulgids

