 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/27
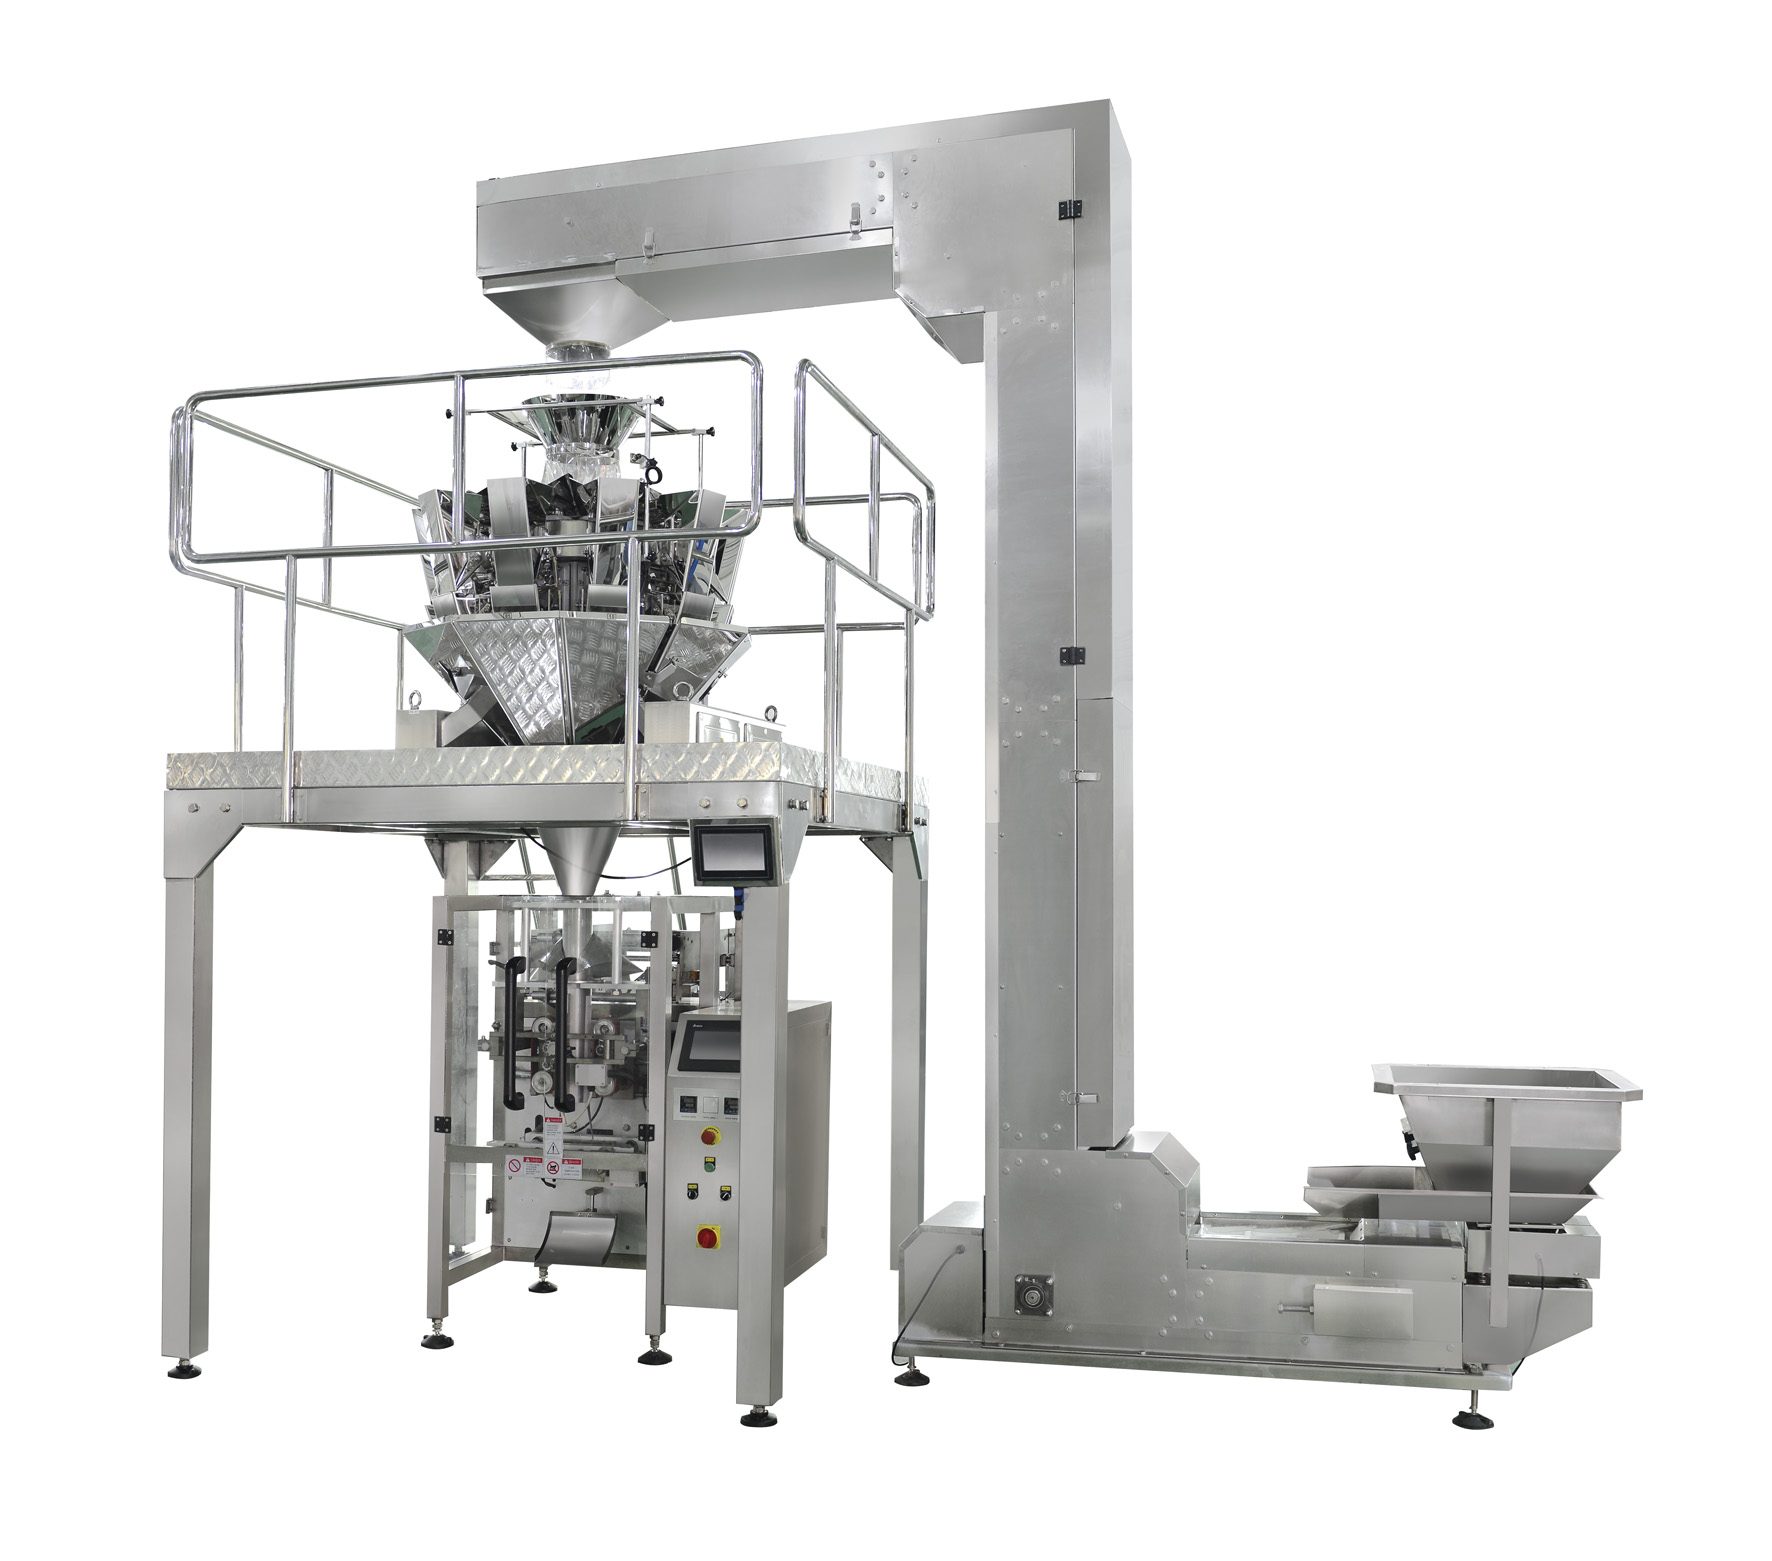
A垂直型詰め込みシール機 オーガーフィラーと組み合わせた縦型フォーム・フィル・シール機(VFFS)は、現代の製造現場において最も効率的な包装ソリューションの一つです。この2つの装置を適切に連携させる方法を理解することは、生産性の最大化、製品品質の均一化、および稼働停止時間の低減にとって不可欠です。VFFSはロール状のフィルムから袋を成形し、同時に所定量の製品を充填します。そこにオーガーフィラーを連携させることで、高精度かつ高速な充填が実現します。この連携により、包装工程全体がスムーズで自動化されたプロセスへと進化し、競争が激しい産業市場の要求にも応えられるようになります。

縦型フォーム・フィル・シール機とオーガーフィラーを統合するには、機械的なアライメント、電気的な連携、および材料の流れの管理に細心の注意を払う必要があります。オーガーフィラーは、粉末・粒状・微粒子状の原料を、縦型フォーム・フィル・シール機が成形した袋に正確に計量して充填します。これにより、充填重量のばらつきが抑えられ、製品ロスも最小限に抑えられます。この統合方式は、小麦粉、砂糖、スパイス、コーヒー、乾燥食材など、精度と速度が利益率および顧客満足度に直結する大量原料の包装を行う企業にとって特に有効です。
成功した統合の基盤は、各構成要素がより大きなシステム内でどのように機能するかを理解することにあります。縦型フィル・フォーム・シール機は、柔軟性のあるフィルムをロールから引き出し、それを筒状に成形し、側面および底面にシールを形成することで動作します。オーガー充填機は、この縦型フィル・フォーム・シール機によって作られた開口部の上部に設置されるか、あるいはその開口部へ直接供給されます。そして、厳密に制御された間隔で、正確な量の製品を供給します。袋の充填重量が所定値に達すると、オーガーは供給を停止し、縦型フィル・フォーム・シール機が上部のシールを完了して、完成したパッケージを形成します。このような構成要素間の同期は極めて重要です。タイミングのずれが生じると、不足充填や過充填、あるいは製品のこぼれといった問題が発生します。
オーガー充填機と縦型フォーム・フィル・シール機の適切な物理的統合は、正確な機械的アライメントから始まります。オーガー充填機の排出口は、縦型フォーム・フィル・シール機が形成する成形チューブの中心と垂直方向に一致させる必要があります。これにより、製品がフィルムの端に当たることなく、袋の真ん中に直接落下します。アライメントがずれると、摩擦や摩耗、袋の損傷、あるいは充填量のばらつきなどの問題が生じる可能性があります。ほとんどのメーカーでは、オーガー充填機を水平および垂直方向への微調整が可能な可動フレームに取り付けており、最終設置前に位置を精密に調整できます。また、縦型フォーム・フィル・シール機とオーガー充填機は、共通のベース上に設置するか、振動の伝達を最小限に抑える剛性のある支持構造で接続することが推奨されます。さらに、オーガー充填機からの排出シュートは、ブリッジング(詰まり)、ラットホール現象(偏流)、または材料の滞留を防ぐよう設計する必要があります。こうした現象は、縦型フォーム・フィル・シール機で形成される袋への連続的かつ均一な供給を妨げる原因となります。
現代の縦型フィルム・フォーム・フィル・シール(VFFS)機器システムには、すべての動作を制御するプログラマブル・ロジック・コントローラ(PLC)が搭載されており、オーガー充填機を統合する際には、これらのシステム間で信号のやり取りがスムーズに行われる必要があります。オーガー充填機のモーターは、バッグが正確な位置にセットされ、充填準備が整った時点で、VFFS機器の制御システムから起動指令を受け取ります。VFFS機器に設置された位置センサーが、フィルムチューブの中心位置を検知し、新しいバッグが充填可能状態になったことを確認すると、オーガー充填機の回転が始まります。オーガー充填機には、充填量を監視するための重量センサーやタイマー制御装置が備わっており、設定重量に達するとオーガーの供給が停止し、同時にVFFS機器へ上部シール工程へ進むよう信号が送られます。この電気的な連携は、信頼性・再現性・応答速度のすべてが高くなければならず、一般的には機種によって異なりますが、分間20~60バッグという生産速度を維持できる必要があります。
高度なセンサー統合により、基本的な縦型フィル・フォーム・シール機とオーガー充填機の組み合わせが、自律的に監視・制御を行うスマートなシステムへと進化します。充填ステーション直下に設置された重量センサーは、各バッグへの製品充填量が所定の範囲内であるかを確認します。充填量が許容誤差を超えて不足または過剰となった場合、システムはオペレーターに警告を発するか、自動的に該当パッケージを除外します。近接センサーは、充填ステーションへ新たなバッグが到着したことを検知し、オーガーの誤動作による早期作動や材料の無駄を防止します。また、縦型フィル・フォーム・シール機のシール部に取り付けられた温度センサーは、フィルムの種類や機械の運転速度に応じて加熱温度を自動調整し、安定したシール品質を確保します。振動センサーは、オーガー充填機の機械的摩耗やアライメントのずれを、品質問題が発生する前に検知できます。これらのセンサーは、縦型フィル・フォーム・シール機の中央制御パネルと連携し、リアルタイムでの制御調整や予知保全のためのアラートを可能にする包括的なフィードバックループを構築します。
オーガー充填機に供給するホッパーは、縦型フォーム・フィル・シール機および充填機全体の信頼性に大きく影響します。設計が適切なホッパーは、ブリッジング(詰まり)、アーチング(天井状の固着)、偏析などを引き起こさず、安定的かつ途切れのない材料供給を実現します。こうした現象が発生すると、オーガーが空回りして製品が排出されなくなるおそれがあります。一般的に、円錐形またはV字形のホッパーは、底面が平らなタイプよりも性能が優れており、傾斜した壁面により材料が自然とオーガーの吸入口へと流れやすくなります。縦型フォーム・フィル・シール機とオーガー充填機を連携させる際には、ホッパーの容量が生産速度に合っていることを確認してください。ホッパーの補充が頻繁すぎるとダウンタイムが増加し、逆に空になるのが早すぎると排出流に空気が混入するリスクがあります。小麦粉や粉糖など粘着性の高い材料では、ホッパーの壁面に振動装置を取り付けることでブリッジングを防止でき、縦型フォーム・フィル・シール機が最適な性能を発揮するために必要な安定した吐出を維持できます。
縦型フォーム・フィル・シール機で使用する柔軟性フィルムの種類は、オーガフィラーが全体のシステムとどれだけ効果的に連携できるかに直接影響します。ポリエチレン、ポリプロピレン、アルミニウム箔複合フィルムなど、さまざまなフィルム材質は、それぞれ異なる融点、柔軟性の特性、および製品に含まれる水分や油分との適合性を有しています。オーガフィラーとの連携を前提にフィルムを選定する際には、充填時の製品の流れによる摩耗に耐え、破れたり粉じんを発生させたりしないことを確認してください。また、縦型フォーム・フィル・シール機のシール温度、押し付け時間(ドウェルタイム)、圧力設定は、選択したフィルムに応じて正確に調整する必要があります。設定が不適切だと、充填中や取扱い中に破裂する弱いシールができたり、熱による損傷でフィルムの品質が損なわれたりします。本格的な量産を開始する前に、実際のオーガフィラー構成で複数のフィルム候補を試験することで、統合された縦型フォーム・フィル・シール機システムから信頼性が高く、安定した結果を得ることができます。
オーガー充填装置と縦型フォーム・フィル・シール機を一体化したシステムの多くは、ホッパーのサイズやフィルムロールの収納方法によって異なりますが、おおよそ長さ8~12フィート、幅4~6フィートの設置面積を必要とします。高さはホッパーおよびフィルムロールスタンドを含めて7~10フィート程度となります。設置前に、ご使用の縦型フォーム・フィル・シール機のメーカー仕様書を確認し、正確な設置スペース要件を確認してください。また、保守点検や材料の投入作業のための十分な作業空間も確保してください。
垂直フォーム・フィル・シール機にオーガー充填装置が統合されている場合、重量センサーのキャリブレーションは、最低でも月1回行う必要があります。また、月間生産量が50万袋を超える場合は、さらに頻繁なキャリブレーションが必要です。定期的なキャリブレーションにより、充填重量の精度が確保され、内容量表示基準を適用される製品について法令順守を維持できます。多くのメーカーでは、20万~30万袋ごと、または垂直フォーム・フィル・シール機の制御ソフトウェアで設定された許容範囲を超えて充填ばらつきが生じた際に、完全なキャリブレーションを推奨しています。
はい、ほとんどの現代式のVFFS(縦型フォーム・フィル・シール)機は、オーガー充填機とカップ充填機の構成へ素早く切り替え可能なモジュラー構造で設計されています。この柔軟性により、メーカーは別々の設備を購入することなく、さまざまな製品カテゴリーの包装に対応できます。オーガー充填機からカップ充填機への切替には、通常、オーガー駆動モーターの取り外し、排出アセンブリの交換、およびVFFS機の制御信号の再プログラミングが必要です。切替作業には通常1~2時間程度かかり、1台のVFFS機で週にわたって複数の製品ラインを効率的に生産することが可能です。







