 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/27
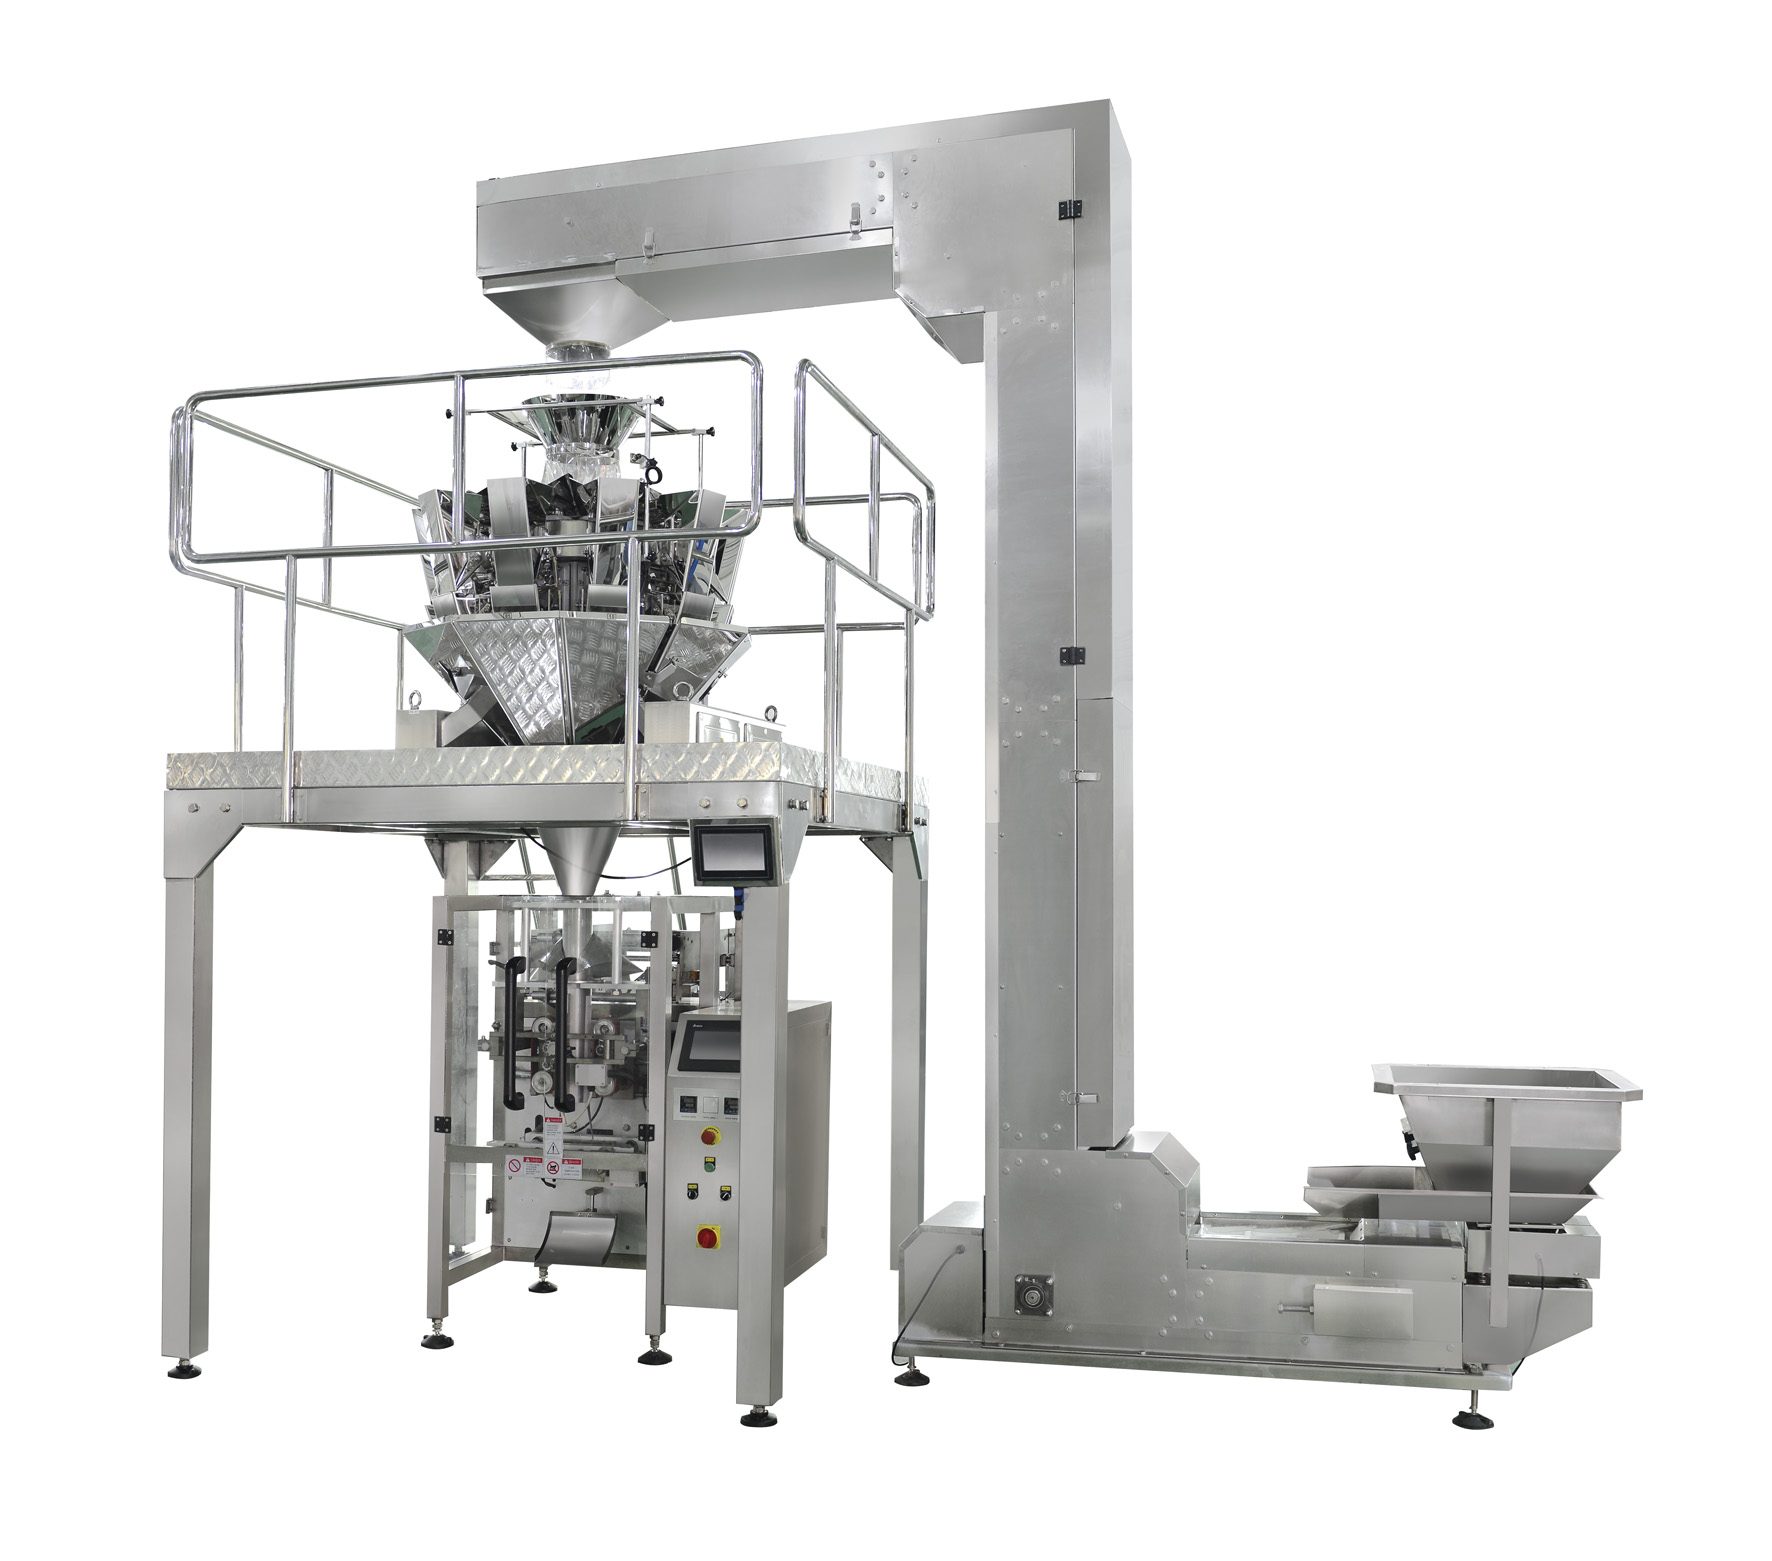
Apystysuuntainen muotoilu täyttö murtaminen kone ruuvitäytimen kanssa yhdistetty pystysuuntainen muovipussien muodostus-, täyttö- ja sulkuslaite edustaa yhtä tehokkaimmista pakkausratkaisuista nykyaikaisissa valmistusympäristöissä. Näiden kahden järjestelmän oikea liittäminen on ratkaisevan tärkeää tuotannon maksimoimiseksi, tuotteen yhdenmukaisuuden varmistamiseksi ja käyttökatkojen vähentämiseksi. Pystysuuntainen muovipussien muodostus-, täyttö- ja sulkuslaite muodostaa pussit kierukkamaisesta muovirullasta samalla kun se täyttää ne tarkoilla tuotemääriä, ja kun se yhdistetään ruuvitäyttimeen, tämä yhdistelmä tarjoaa erinomaista tarkkuutta ja nopeutta. Tämä integraatio muuttaa pakkaustyönkulunsa saumattomaksi, automatisoiduksi prosessiksi, joka täyttää kilpailullisten teollisten markkinoiden vaatimukset.

Pystysuuntaisen muovipussien muodostus-, täyttö- ja sulkuslaitteen ja ruuvitäytinlaitteen yhdistämisessä on kiinnitettävä huomiota tarkkaan mekaaniseen sijoittamiseen, sähköiseen koordinaatioon ja materiaalin virtauksen hallintaan. Ruuvitäytinlaitteella mitataan tarkasti jauhoja, jyviä tai hiukkasmaisia aineita pussiin, jonka pystysuuntainen muovipussien muodostus-, täyttö- ja sulkuslaite muodostaa, mikä varmistaa tasaiset täyttömäärät ja vähentää tuotteen hukkaantumista. Tätä yhdistämismenetelmää käytetään erityisesti yrityksissä, jotka pakkaavat jauhoja, sokeria, mausteita, kahvia, kuivasekoituksia ja muita vastaavia massatuotteita, joissa tarkkuus ja nopeus vaikuttavat suoraan kannattavuuteen ja asiakastyytyväisyyteen.
Onnistuneen integraation perusta on ymmärtää, kuinka kukin komponentti toimii laajemmassa järjestelmässä. Pystysuuntainen muovipussien täyttö- ja sulku kone toimii vetämällä joustavaa kalvoa rullasta, muodostaen siitä putkimaisen muodon ja tekemällä tiivistysliitokset sivuille ja pohjaan. Ruuvitäytin sijaitsee yleensä koneen yläpuolella tai syöttää suoraan avoimeen putkeen, jonka pystysuuntainen muovipussien täyttö- ja sulku kone on muodostanut, ja se annostelaa tarkkoja tuotemääriä täsmälleen ohjatulla tavalla. Kun pussi saavuttaa oikean täyttöpainon, ruuvitäytin lopettaa annostelun ja pystysuuntainen muovipussien täyttö- ja sulku kone tekee ylätiivistyksen, jolloin valmis pakkaus syntyy. Tämä komponenttien välinen synkronointi on ratkaisevan tärkeää – aikataulun epäsovitus voi johtaa liian vähän tai liian paljon täytettyihin pusseihin tai tuotteen vuotamiseen.
Sopivan fyysisen integraation saavuttaminen ruuvi täyttölaitteen ja pystysuuntaisen muotoilu-, täyttö- ja sulku-koneen välillä alkaa tarkasta mekaanisesta sijoituksesta. Ruuvi täyttölaitteen tyhjennysaukko on sijoitettava tarkasti pystysuoraan suuntaan muotoiluputken keskikohdan kohdalle, jonka pystysuuntainen muotoilu-, täyttö- ja sulku-kone muodostaa, jotta tuote putoaa suoraan pussiin ilman, että se osuu kalvojen reunoihin. Epätarkka sijoitus voi aiheuttaa kitkaa, kulumista, pussien vaurioitumista tai epätasaisia täyttökuviota. Useimmat valmistajat kiinnittävät ruuvi täyttölaitteen säädettävään kehykseen, joka mahdollistaa vaaka- ja pystysuuntaisen sijoituksen ennen lopullista asennusta. Pystysuuntainen muotoilu-, täyttö- ja sulku-kone sekä ruuvi täyttölaite tulisi jakaa yhteisellä alustalla tai yhdistää jäykillä tuentarakenteilla, jotka vähentävät värähtelyn siirtymistä. Lisäksi ruuvi täyttölaitteen tyhjennyskanava tulisi suunnitella siten, että se estää materiaalin kasaantumista (bridging), reikien muodostumista (rat-holing) tai materiaalin pysähtymistä (stagnation), mikä voisi häiritä tasaisen virtauksen muodostumista pussiin, jonka pystysuuntainen muotoilu-, täyttö- ja sulku-kone muodostaa.
Modernit pystysuorat täyttö- ja sulkusysteemit sisältävät ohjelmoitavia logiikkakontrollereita (PLC:tä), jotka koordinoivat kaikki toiminnot, ja ruuvitäytin on integroitava näihin järjestelmiin ilman viiveitä signaalien välityksessä. Ruuvitäytimen moottori saa käynnistyskäskyn pystysuoran täyttö- ja sulkusysteemin ohjausjärjestelmältä, kun pussi on oikein sijoitettu ja valmis täytettäväksi. Pystysuoran täyttö- ja sulkusysteemin asentotunnistimet havaitsevat, kun kalvoletku on keskitetty ja uusi pussi on valmis, mikä käynnistää ruuvitäytimen pyörimisen. Ruuvitäytimen painotunnistimet tai aikaperusteiset ohjaukset seuraavat täyttöprosessia – kun kohdepaino saavutetaan, ruuvitäytin lopettaa annostelun ja antaa signaalin pystysuoralle täyttö- ja sulkusysteemille siirtyä yläosan sulkeutumiseen. Tämä sähköinen vuorovaikutus on oltava luotettava, toistettava ja nopea riittävästi tuotantonopeuden ylläpitämiseksi, joka vaihtelee tyypillisesti 20–60 pussia minuutissa riippuen käytetystä pystysuorasta täyttö- ja sulkusysteemimallista.
Edistynyt anturien integraatio muuttaa peruspystysuuntaisen täyttö- ja sulkuautomaatin ja ruuvitäytinlaitteen yhdistelmän älykkääksi, itseseurannaksi järjestelmäksi. Painoanturit täyttöaseman alapuolella varmistavat, että jokaiseen pussiin saadaan oikea tuotemäärä – jos pussi on liian tyhjä tai liian täynnä sallittujen toleranssien ulkopuolella, järjestelmä varoittaa käyttäjiä tai hylkää paketin automaattisesti. Lähdeanturit havaitsevat uusien pussia tulemisen täyttöasemalle ja estävät ruuvitäytimen ennenaikaista käynnistymistä sekä materiaalin hukkaamisen. Lämpötila-anturit pystysuuntaisen täyttö- ja sulkuautomaatin sulkuosissa varmistavat tasaisen sulkulaatun säätämällä lämpöä kalvon tyypin ja nopeuden mukaan. Värähtelyanturit voivat havaita mekaanista kulumista tai epäsuoraa asennosta ruuvitäytinlaitteessa ennen kuin ne aiheuttavat laatuongelmia. Nämä anturit kommunikoivat pystysuuntaisen täyttö- ja sulkuautomaatin keskitetyn ohjauspaneelin kanssa, luoden kattavan takaisinkytkentäsilmukan, joka mahdollistaa reaaliaikaiset säädöt ja ennakoivan huollon varoitukset.
Kuljetusastian, joka syöttää ruuvitäytinlaiteesi, vaikuttaa merkittävästi koko pystysuoran muotoilu-täyttö-sulku-koneen ja täytin yhdistelmän luotettavuuteen. Hyvin suunniteltu kuljetusastia tarjoaa tasaisen ja katkeamattoman materiaalin virran ilman siltoja, kaaria tai erotelmaa, jotka voivat saada ruuvin pyörimään ilman tuotteen jakelua. Kartiomainen tai V-muotoinen kuljetusastia yleensä toimii paremmin kuin tasapohjainen malli, koska kaltevat seinät edistävät luonnollisesti materiaalin virtausta kohti ruuvitäytimen tuloaukkoa. Kun integroit ruuvitäytinlaitteen pystysuoraan muotoilu-täyttö-sulku-koneeseen, varmista, että kuljetusastian kapasiteetti vastaa tuotantonopeuttasi: liian usein täyttyvä kuljetusastia aiheuttaa käyttökatkoja, kun taas liian nopeasti tyhjenemässä oleva kuljetusastia voi aiheuttaa ilman pääsemisen purkuvirtaan. Kuljetusastian seinille asennetut värähtelijät estävät siltojen muodostumista koheesiivisissä materiaaleissa, kuten jauhotessa tai sokerijauheessa, mikä säilyttää tasaisen tuotannon, jota pystysuora muotoilu-täyttö-sulku-kone vaatii optimaaliseen suorituskykyyn.
Joustavan kalvon tyyppi, jota käytetään pystysuorassa muotoilu- ja täyttölaiteessa, vaikuttaa suoraan siihen, kuinka tehokkaasti ruuvitäyttölaite integroituu koko järjestelmään. Polyeteeni, polypropyleeni, alumiinifoliomuovit ja muut kalvomateriaalit eroavat toisistaan sulamispisteissään, joustavuusominaisuuksissaan sekä yhteensopivuudessaan tuotteen kosteuden ja öljyjen kanssa. Kun valitaan kalvoa ruuvitäyttölaitteen kanssa käytettäväksi, on varmistettava, että materiaali kestää tuotteen virtauksen aiheuttamaa kulutusta täytön aikana ilman repäisyjä tai pölyä. Pystysuorassa muotoilu- ja täyttölaiteessa käytettävät sulku lämpötilat, sulkuajat ja paineasetukset on säädettävä tarkalleen valitun kalvon mukaan – virheelliset asetukset voivat johtaa heikkojen sulkuja, jotka räistyvät täytön tai käsittelyn aikana, tai lämmönhaittaa, joka vaarantaa kalvon eheyden. Eri kalvovaihtoehtojen testaus ruuvitäyttölaitteen konfiguraatiolla ennen täyttä tuotantoa varmistaa luotettavia ja yhtenäisiä tuloksia integroidusta pystysuorasta muotoilu- ja täyttölaitejärjestelmästä.
Useimmat yhdistetyt järjestelmät, joissa yhdistetään pystysuora muovipussin täyttö- ja sulkuautomaatti ruuvitäytöllä, vaativat noin 2,4–3,7 metrin pituisen ja 1,2–1,8 metrin leveän alueen, riippuen hoppereiden koosta ja kalvoputkien säilytyspaikasta. Korkeus vaihtelee 2,1–3,0 metrin välillä, mukaan lukien hopperi ja kalvoputkien tukirakenteet. Asennuksen ennen tarkista laitteen valmistajan tekniset tiedot, jotta varmistat tarkan tilatarpeen omaasi pystysuoralle muovipussin täyttö- ja sulkuautomaatillesi, ja varmista riittävä tila huoltotyöskentelyyn ja materiaalin lataukseen.
Painontunnistimen kalibrointi pystysuorassa muovipussien täyttö- ja sulku-koneessa, johon on integroitu ruuvitäytin, tulisi suorittaa vähintään kerran kuukaudessa tai useammin, jos tuotantoprosessissa valmistetaan yli 500 000 pussia kuukaudessa. Säännöllinen kalibrointi varmistaa tarkat täyttömäärät ja auttaa säilyttämään sääntelyvaatimusten mukaisuuden tuotteissa, joihin sovelletaan nettomassaa koskevia standardeja. Monet valmistajat suosittelevat täydellistä kalibrointia joka 200 000–300 000 pussia tai aina, kun täyttömäärän vakaus poikkeaa hyväksyttävistä toleranssirajoista, jotka on asetettu pystysuoran muovipussien täyttö- ja sulku-koneen ohjausohjelmistoon.
Kyllä, useimmat nykyaikaiset pystysuorat muovipussien täyttö- ja sulkuajoneuvot on suunniteltu modulaarisella arkkitehtuurilla, joka mahdollistaa nopean siirtymisen ruuvitäytin- ja kuppitäytinasetusten välillä. Tämä joustavuus mahdollistaa eri tuoteryhmien pakkaamisen ilman erillisten laitteiden hankintaa. Siirtyminen ruuvitäytimestä kuppitäyttimeen vaatii yleensä ruuvimoottorin irrottamisen, tyhjennysosan vaihtamisen ja ohjaussignaalien uudelleenohjelmoinnin pystysuorassa muovipussien täyttö- ja sulkuajoneuvossa. Muunnos kestää yleensä 1–2 tuntia, mikä mahdollistaa useiden tuotelinjojen tehokkaan valmistuksen yhdellä pystysuoralla muovipussien täyttö- ja sulkuajoneuvolla viikon ajan.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

