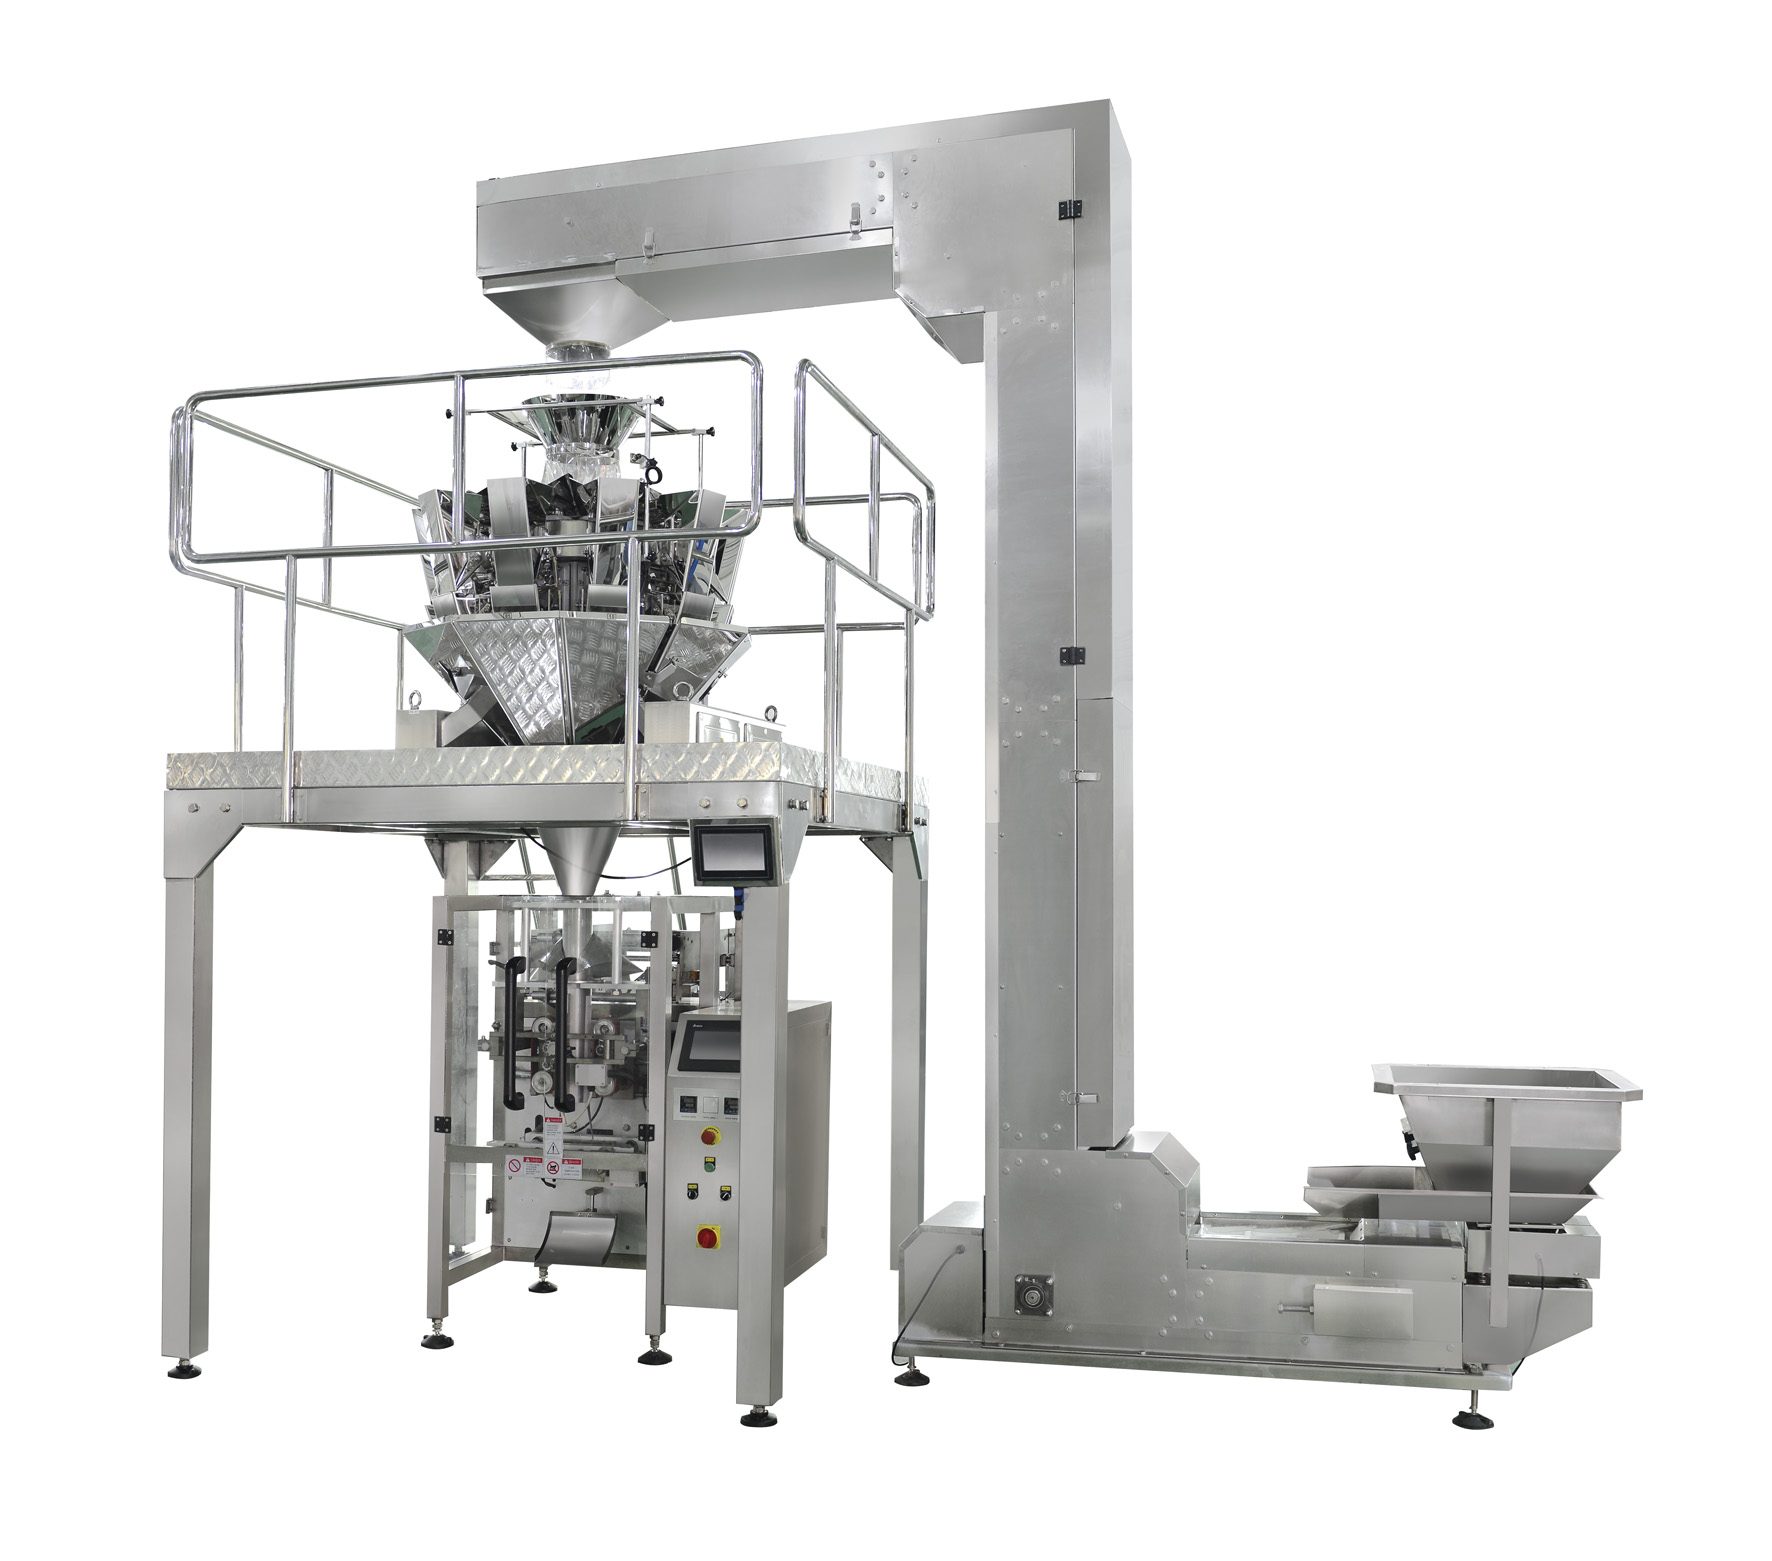
Amáquina vertical de formar, encher e sellar combinar un enchedor de auga representa unha das solucións de empaquetado máis eficientes dispoñíbeis nos actuais entornos de fabricación. Comprender como integrar correctamente estes dous sistemas é esencial para maximizar a produción, garantir a consistencia do produto e reducir o tempo de inactividade operativo. A máquina vertical de sellado en forma crea bolsas a partir de rolos de material mentres as enche simultaneamente con cantidades precisas de produto, e cando se combina cun enchedor de auga, esta combinación ofrece unha exactitude e velocidade excepcionais. Esta integración transforma o seu fluxo de traballo de empaquetado nun proceso automatizado e sen interrupcións que responde ás demandas dos mercados industriais competitivos.

Integrar unha máquina vertical de formación, llenado e sellado cun enchedor de fuso require unha atención minuciosa á aliñación mecánica, á coordinación eléctrica e á xestión do fluxo de material. O compoñente do enchedor de fuso mide con precisión materiais en po, granulares ou particulados nos sacos formados pola máquina vertical de formación, llenado e sellado, garantindo pesos de llenado consistentes e minimizando o desperdicio de produto. Esta aproximación de integración é especialmente valiosa para empresas que envasan fariña, açúcar, especias, café, ingredientes secos e outros materiais a granel similares, onde a precisión e a velocidade afectan directamente á rendibilidade e á satisfacción do cliente.
Comprender o mecanismo central de integración
Como traballan conxuntamente a máquina vertical de formación, llenado e sellado e o enchedor de fuso
A base da integración exitosa radica na comprensión de como funciona cada compoñente dentro do sistema máis amplo. Unha máquina vertical de envasado con formación, llenado e sellado opera arrastrando unha película flexible dun rolo, formándoa nun tubo e creando selos nos lados e na parte inferior. O dosificador de auga atópase enriba ou alimenta directamente o tubo aberto creado pola máquina vertical de envasado con formación, llenado e sellado, dispensando cantidades precisas de produto en intervalos estritamente controlados. Cando a bolsa alcanza o peso correcto de llenado, o dosificador de auga detense e a máquina vertical de envasado con formación, llenado e sellado completa o sello superior, creando un paquete finalizado. Esta sincronización entre os compoñentes é crítica: un desalinhamento temporal pode dar lugar a bolsas subllenadas, sobrellenadas ou derramamento de produto.
Aliñamento mecánico e configuración física
A integración física axeitada do enchedor de fuso coa máquina vertical de formar, encher e sellar comeza cun alineamento mecánico preciso. A saída de descarga do enchedor de fuso debe alinarse verticalmente co centro do tubo de formación creado pola máquina vertical de formar, encher e sellar, garantindo que o produto caia directamente na bolsa sen golpear as bordas da película. Unha maliña alineación pode causar fricción, desgaste, danos nas bolsas ou patróns de encher inconsistentes. A maioría dos fabricantes montan o enchedor de fuso nun bastidor axustable que permite o posicionamento horizontal e vertical antes da instalación definitiva. A máquina vertical de formar, encher e sellar e o enchedor de fuso deben compartir unha base común ou estar conectados mediante estruturas de soporte ríxidas que minimicen a transmisión de vibracións. Ademais, a canaleta de descarga do enchedor de fuso debe deseñarse para evitar obstrucións, formación de túneis ou estancamento do material, o que podería interromper o fluxo constante cara ás bolsas formadas pola máquina vertical de formar, encher e sellar.
Integración do Sistema Eléctrico e de Control
Sinais de sincronización e coordinación temporal
Os sistemas modernos de máquinas verticais de envasado e sellado inclúen controladores lóxicos programables (PLCs) que coordinan todas as operacións, e a integración dun envasador de auga require unha comunicación de sinais perfecta entre estes sistemas. O motor do envasador de auga recibe unha orde de inicio do sistema de control da máquina vertical de envasado e sellado cando a bolsa está correctamente posicionada e preparada para o envasado. Os sensores de posición na máquina vertical de envasado e sellado detectan cando o tubo de película está centrado e unha nova bolsa está preparada, activando así a rotación do envasador de auga. Os sensores de peso ou os controles baseados no tempo no envasador de auga supervisan o progreso do envasado: cando se alcanza o peso obxectivo, o auga detense e envía unha señal á máquina vertical de envasado e sellado para que proceda co sellado superior. Este intercambio eléctrico debe ser fiable, repetible e rápido o suficiente para manter velocidades de produción que normalmente van desde 20 ata 60 bolsas por minuto, segundo o modelo da súa máquina vertical de envasado e sellado.
Sistemas de integración e retroalimentación de sensores
A integración avanzada de sensores transforma unha combinación básica de máquina vertical de formado, llenado e sellado co encherre de auga en un sistema intelixente e autovixiado. Os sensores de peso situados debaixo da estación de llenado verifican que cada bolsa recibe a cantidade correcta de produto; se unha bolsa está subllenada ou sobrellenada fóra das tolerancias aceptables, o sistema alerta aos operarios ou rexeita automaticamente o paquete. Os sensores de proximidade detectan a chegada de novas bolsas á estación de llenado, evitando a activación prematura do encherre de auga e o desperdicio de material. Os sensores de temperatura nos elementos de sellado da máquina vertical de formado, llenado e sellado aseguran unha calidade constante do sellado axustando o calor segundo o tipo de película e a velocidade. Os sensores de vibración poden detectar desgaste mecánico ou desalineación no encherre de auga antes de que provoque problemas de calidade. Estes sensores comunican co panel de control central da máquina vertical de formado, llenado e sellado, creando un bucle de realimentación integral que permite axustes en tempo real e alertas de mantemento predictivo.
Optimización operacional e xestión do fluxo de materiais
Deseño do tollo e consistencia do produto
O embudo que alimenta o seu enchedor de parafuso influencia significativamente a fiabilidade de toda a combinación de máquina vertical de formar, encher e sellar e enchedor. Un embudo ben deseñado debe proporcionar un fluxo constante e ininterrompido do material sen formación de pontes, arcos ou segregación, o que podería provocar que o parafuso xirase sen dispensar o produto. Os embudos cónicos ou en forma de V xeralmente superan os deseños de fondo plano, xa que as paredes inclinadas favorecen naturalmente o fluxo do material cara á entrada do parafuso. Ao integrar un enchedor de parafuso coa súa máquina vertical de formar, encher e sellar, asegúrese de que a capacidade do embudo se adeque á velocidade de produción: un embudo que se rechea con demasiada frecuencia provoca tempos mortos, mentres que un que se esvai con demasiada rapidez corre o risco de introducir aire na corrente de descarga. Os vibradores instalados nas paredes do embudo axudan a evitar a formación de pontes en materiais cohesivos como a fariña ou o açúcar en po, mantendo a saída constante que require unha máquina vertical de formar, encher e sellar para un rendemento óptimo.
Material do filme e compatibilidade do sellado
O tipo de película flexible empregado na súa máquina vertical de formación, llenado e sellado afecta directamente a eficacia coa que o dosificador de tornillo se integra no sistema global. O polietileno, o polipropileno, os laminados de folla de aluminio e outros materiais de película teñen diferentes puntos de fusión, características de flexibilidade e compatibilidade coa humidade e os aceites do seu produto. Ao seleccionar a película para a súa integración cun dosificador de tornillo, confirme que o material pode resistir a abrasión causada polo fluxo do produto durante o llenado sen rasgarse nin xerar po. As temperaturas de sellado, os tempos de permanencia e os axustes de presión na máquina vertical de formación, llenado e sellado deben calibrarse para a película específica escollida; uns axustes incorrectos poden provocar selos débiles que estoupen durante o llenado ou o manexo, ou danos térmicos que comprometan a integridade da película. Probar varias opcións de película coa configuración do seu dosificador de tornillo antes da produción completa garante resultados fiables e consistentes no seu sistema integrado de máquina vertical de formación, llenado e sellado.
Preguntas frecuentes
Cal é o requisito mínimo de espazo para instalar unha máquina vertical de envasado e sellado con recheo por auga?
A maioría dos sistemas integrados que combinan unha máquina vertical de envasado e sellado con recheo por auga requiren unha superficie de aproximadamente 2,4 a 3,7 m de lonxitude e 1,2 a 1,8 m de largura, dependendo do tamaño do embudo e do almacenamento dos rolos de película. A altura pode variar entre 2,1 e 3,0 m, incluídos o embudo e os soportes para os rolos de película. Antes da instalación, consulte as especificacións do fabricante do seu equipo para verificar as necesidades exactas de espazo para o seu modelo de máquina vertical de envasado e sellado, e asegúrese de dispor dunha separación adecuada para o acceso ao mantemento e a carga de materiais.
Cada canto tempo debo calibrar os sensores de peso nunha máquina vertical de envasado e sellado con recheo por auga?
A calibración do sensor de peso nunha máquina vertical de formado, enchedido e sellado integrada cun enchedor de auga debe facerse como mínimo unha vez ao mes, ou con máis frecuencia se as series de produción superan os 500.000 sacos por mes. A calibración periódica garante pesos exactos de enchedura e axuda a manter o cumprimento dos requisitos normativos para produtos suxeitos a normas de peso neto. Moitos fabricantes recoméndanse unha calibración completa tras cada 200.000 a 300.000 sacos, ou sempre que a consistencia do enchedido se desvía fóra das bandas de tolerancia aceptables establecidas no software de control da máquina vertical de formado, enchedido e sellado.
Pode unha máquina vertical de formado, enchedido e sellado traballar tanto con sistemas de enchedor de auga como de copa?
Si, a maioría dos sistemas modernos de máquinas verticais de encher e sellar por formación están deseñados cunha arquitectura modular que permite a conversión rápida entre as configuracións de enchedor de auga e enchedor de copa. Esta flexibilidade permite aos fabricantes envasar distintas categorías de produtos sen ter que adquirir equipos separados. Cambiar dun enchedor de auga a un enchedor de copa require normalmente descoñectar o motor do enchedor de auga, substituír o conxunto de descarga e reprogramar as señais de control na máquina vertical de encher e sellar por formación. A conversión adoita levar de 1 a 2 horas, permitindo así a produción eficiente de múltiplas liñas de produtos nunha soa máquina vertical de encher e sellar por formación ao longo da semana.

 EN