 EN
Hoe kun je folieafval verminderen met een machine voor het verpakken van voorgevormde zakjes?
2026/09/20
Machines voor voorgevormde zakjes: verminder folieafval, verlaag de totale eigendomskosten en realiseer een sneller rendement op uw investering.

2026/10/27
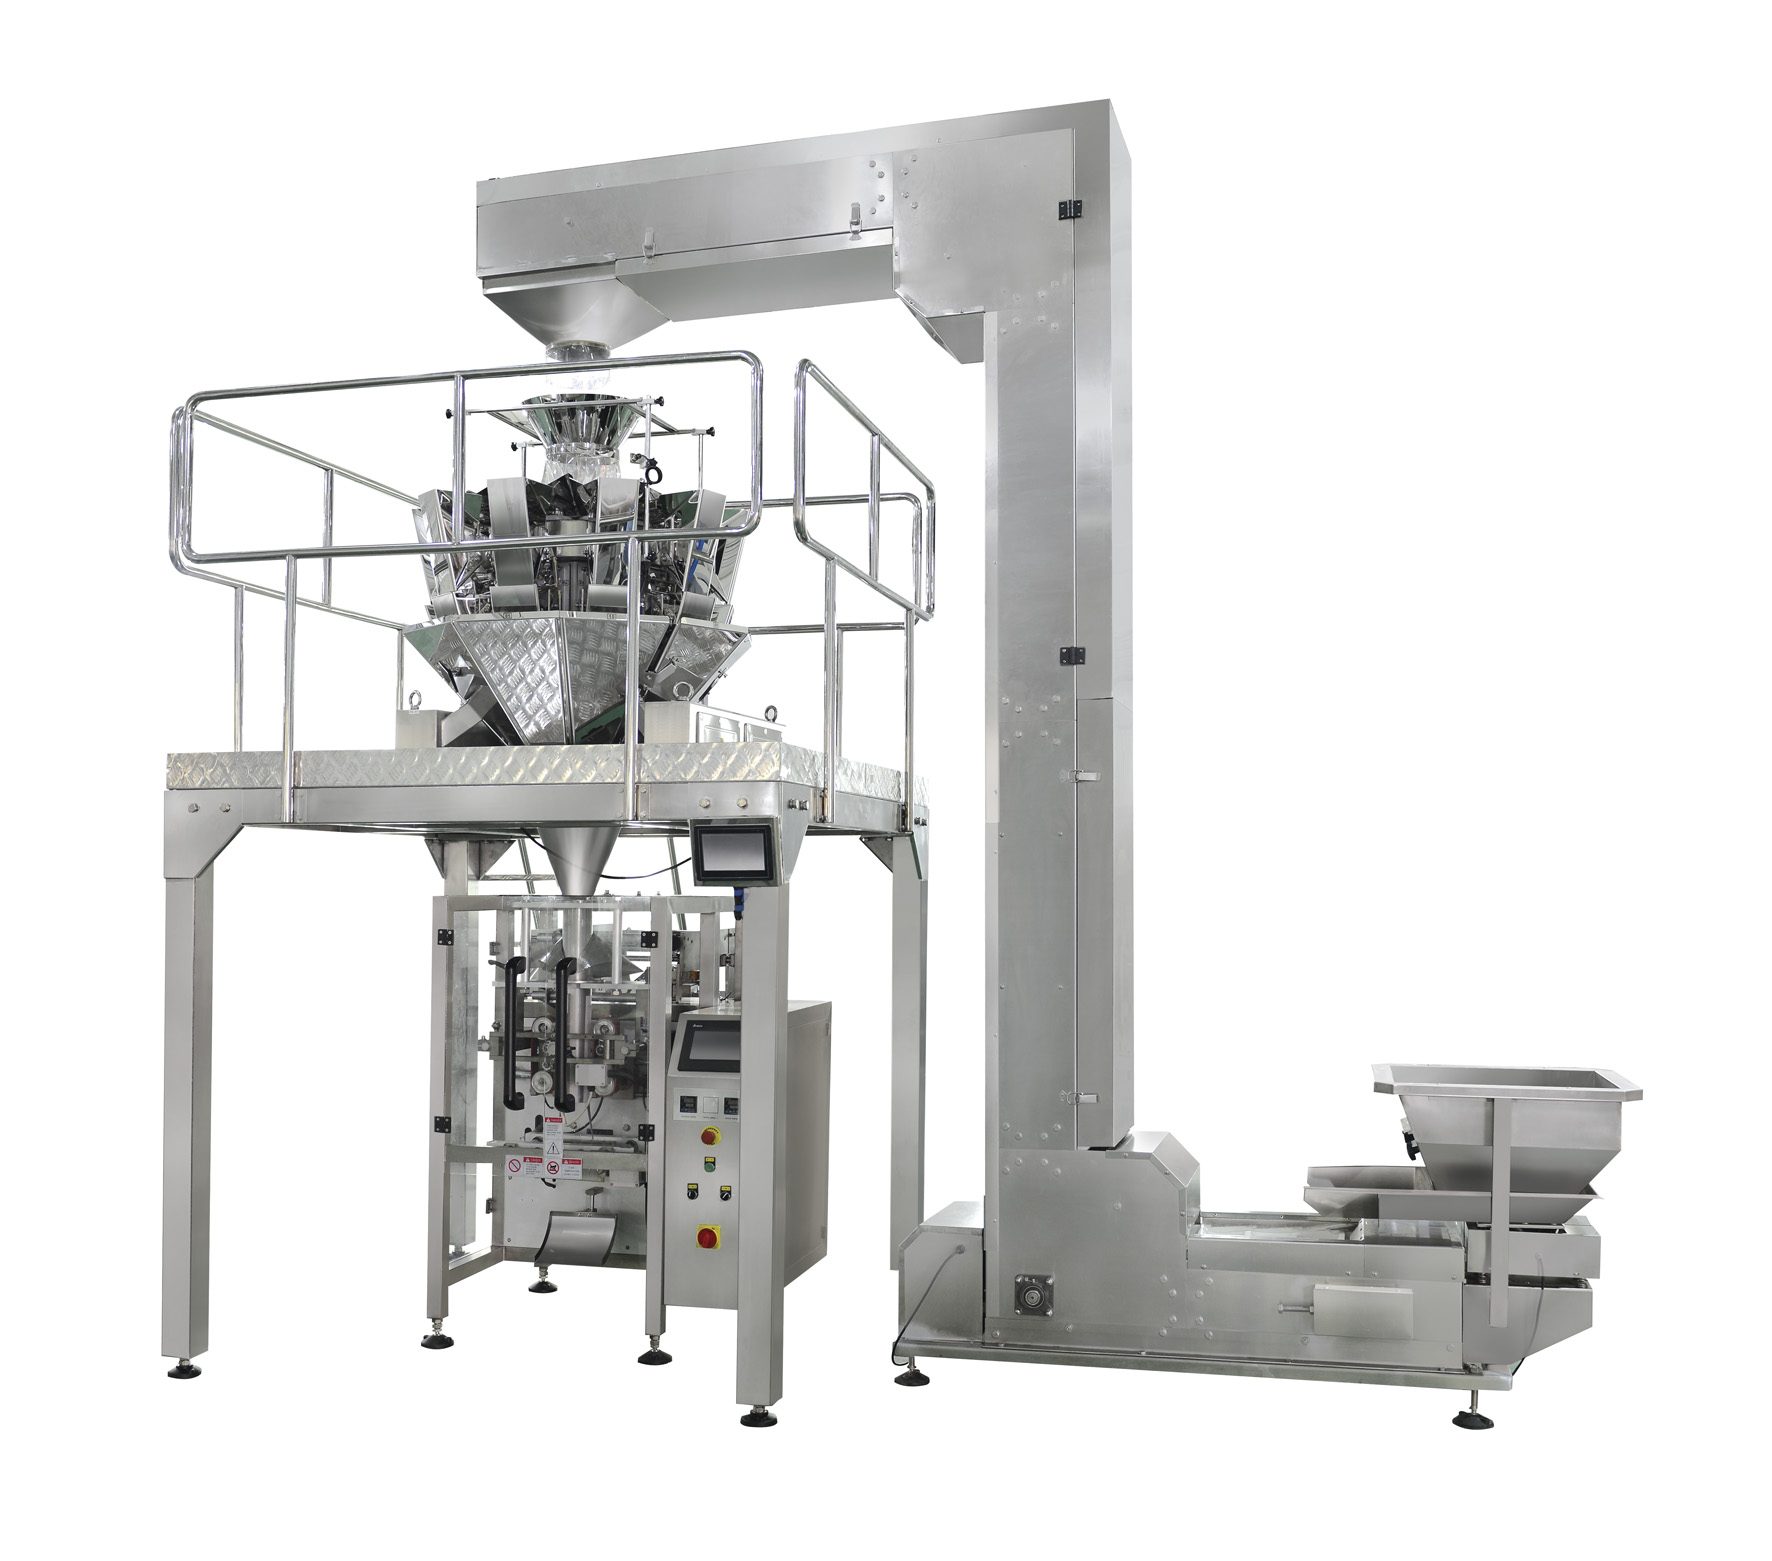
Averticale vorm vul sluit machine de combinatie met een schroefvuller vormt een van de meest efficiënte verpakkingsoplossingen die momenteel beschikbaar zijn in moderne productieomgevingen. Het is essentieel om te begrijpen hoe deze twee systemen op juiste wijze kunnen worden geïntegreerd, om de productiecapaciteit maximaal te benutten, productconsistentie te waarborgen en operationele stilstandtijd te verminderen. De verticale vorm-vul-sluitmachine maakt zakken uit rolmateriaal terwijl deze tegelijkertijd met nauwkeurige producthoeveelheden worden gevuld; in combinatie met een schroefvuller levert deze samenstelling uitzonderlijke nauwkeurigheid en snelheid. Deze integratie transformeert uw verpakkingsworkflow tot een naadloos, geautomatiseerd proces dat voldoet aan de eisen van concurrerende industriële markten.

De integratie van een verticale form-fill-seal-machine met een schroefvuller vereist zorgvuldige aandacht voor mechanische uitlijning, elektrische coördinatie en beheer van de materiaalstroom. Het schroefvulcomponent doseert poederachtige, korrelachtige of deeltjesvormige materialen nauwkeurig in zakken die worden gevormd door de verticale form-fill-seal-machine, wat consistente vulgewichten waarborgt en productafval minimaliseert. Deze integratieaanpak is bijzonder waardevol voor bedrijven die bloem, suiker, kruiden, koffie, droge ingrediënten en soortgelijke bulkmaterialen verpakken, waarbij nauwkeurigheid en snelheid direct van invloed zijn op de winstgevendheid en klanttevredenheid.
De basis voor een succesvolle integratie ligt in het begrijpen van hoe elk onderdeel functioneert binnen het grotere systeem. Een verticale form-fill-seal-machine werkt door flexibele folie van een rol te trekken, deze in een buisvorm te vormen en afdichtingen aan te brengen langs de zijkanten en de bodem. De schroefvuller bevindt zich boven de machine of voedt direct de open buis die wordt gevormd door de verticale form-fill-seal-machine, en geeft precies bepaalde producthoeveelheden af met nauwkeurig gecontroleerde intervallen. Zodra de zak het juiste vulgewicht bereikt, stopt de schroefvuller met doseren en voltooit de verticale form-fill-seal-machine de bovenzijdige afdichting, waardoor een afgewerkte verpakking ontstaat. Deze synchronisatie tussen de onderdelen is cruciaal: tijdsverschuiving kan leiden tot ondervulde zakken, overvulde zakken of productverlies.
Een juiste fysieke integratie van de schroefvuller met uw verticale vorm-vul-sluitmachine begint met een nauwkeurige mechanische uitlijning. De afvoerafsluiter van de schroefvuller moet verticaal uitgelijnd zijn met het midden van de vormbuis die wordt gevormd door de verticale vorm-vul-sluitmachine, zodat het product rechtstreeks in de zak valt zonder de folieranden te raken. Onjuiste uitlijning kan wrijving, slijtage, beschadiging van de zakken of ongelijkmatige vulpatronen veroorzaken. De meeste fabrikanten monteren de schroefvuller op een verstelbaar frame dat horizontale en verticale positionering toelaat voordat de definitieve installatie plaatsvindt. De verticale vorm-vul-sluitmachine en de schroefvuller moeten een gemeenschappelijke basis delen of via stijve ondersteuningsstructuren met elkaar verbonden zijn om overdracht van trillingen tot een minimum te beperken. Bovendien dient de afvoergoot van de schroefvuller zo ontworpen te zijn dat ‘bridging’, ‘rat-holing’ of materiaalstagnatie worden voorkomen, wat anders een constante stroming naar de zakken — gevormd door de verticale vorm-vul-sluitmachine — zou kunnen verstoren.
Moderne verticale form-fill-seal-machinesystemen omvatten programmeerbare logische besturingen (PLC’s) die elke bewerking coördineren, en het integreren van een schroefvuller vereist naadloze signaalcommunicatie tussen deze systemen. De motor van de schroefvuller ontvangt een startcommando van het besturingssysteem van de verticale form-fill-seal-machine zodra de zak correct is gepositioneerd en klaar is voor het vullen. Positiesensoren op de verticale form-fill-seal-machine detecteren wanneer de foliebuis gecentreerd is en een nieuwe zak gereed is, waardoor de schroefvuller wordt geactiveerd om te gaan draaien. Gewichtssensoren of tijdgestuurde regelingen op de schroefvuller monitoren de vulvoortgang — zodra het doelgewicht is bereikt, stopt de schroef met doseren en geeft hij een signaal aan de verticale form-fill-seal-machine om door te gaan met het afsluiten van de bovenzijde. Deze elektrische ‘handdruk’ moet betrouwbaar, herhaalbaar en snel genoeg zijn om productiesnelheden te behouden die meestal variëren van 20 tot 60 zakken per minuut, afhankelijk van uw model van verticale form-fill-seal-machine.
Geavanceerde sensorintegratie transformeert een basisverticale vorm-vul-sluitmachine in combinatie met een schroefvuller tot een intelligente, zelfbewakende systeem. Gewichtssensoren onder de vulstation controleren of elke zak de juiste hoeveelheid product ontvangt—indien een zak onder- of overgevuld is buiten de toegestane toleranties, waarschuwt het systeem de operators of verwijdert het automatisch het pakket. Nadereikingsensoren detecteren de aankomst van nieuwe zakken bij het vulstation, waardoor vroegtijdige activering van de schroef en materiaalverspilling worden voorkomen. Temperatuursensoren op de verbindingsonderdelen van de verticale vorm-vul-sluitmachine zorgen voor consistente afdichtringskwaliteit door de warmte aan te passen op basis van folietype en snelheid. Trillingsensoren kunnen mechanische slijtage of uitlijningsfouten in de schroefvuller detecteren voordat deze kwaliteitsproblemen veroorzaken. Deze sensoren communiceren met het centrale bedieningspaneel van de verticale vorm-vul-sluitmachine, waardoor een uitgebreide feedbacklus ontstaat die real-time aanpassingen en voorspellende onderhoudsmeldingen mogelijk maakt.
De trechter die uw schroefvuller voedt, heeft een aanzienlijke invloed op de betrouwbaarheid van de volledige verticale vorm-vul-sluitmachine en vullercombinatie. Een goed ontworpen trechter moet een constante, ononderbroken materiaalstroom leveren zonder bruggenvorming, boogvorming of scheiding, waardoor de schroef zou kunnen draaien zonder product af te geven. Conische of V-vormige trechters presteren over het algemeen beter dan platte onderkanten, omdat de hellende wanden het materiaal op natuurlijke wijze naar de inlaat van de schroef leiden. Bij het integreren van een schroefvuller met uw verticale vorm-vul-sluitmachine moet u ervoor zorgen dat de inhoud van de trechter aansluit bij uw productiesnelheid: een trechter die te vaak moet worden bijgevuld veroorzaakt stilstand, terwijl een trechter die te snel leegraakt riskeert dat lucht in de afvoerstroom terechtkomt. Trillers die op de wanden van de trechter zijn gemonteerd, helpen bruggenvorming bij cohesieve materialen zoals bloem of poedersuiker te voorkomen en zorgen zo voor de constante output die een verticale vorm-vul-sluitmachine nodig heeft voor optimale prestaties.
Het type flexibele folie dat u gebruikt in uw verticale form-fill-seal-machine beïnvloedt direct hoe effectief de schroefvuller zich integreert met het gehele systeem. Polyethyleen, polypropyleen, aluminiumfolielaminaten en andere foliematerialen hebben verschillende smeltpunten, buigbaarheidseigenschappen en compatibiliteit met vocht en oliën in uw product. Bij het kiezen van folie voor integratie met een schroefvuller moet u bevestigen dat het materiaal de slijtage kan weerstaan die wordt veroorzaakt door de productstroom tijdens het vullen, zonder te scheuren of stof te produceren. De verzegelingstemperaturen, verblijftijden en drukinstellingen op de verticale form-fill-seal-machine moeten worden afgestemd op uw specifieke foliekeuze—onjuiste instellingen kunnen zwakke verzegelingen opleveren die barsten tijdens het vullen of verwerken, of hittebeschadiging veroorzaken die de integriteit van de folie aantast. Het testen van diverse folieopties met uw schroefvullerconfiguratie vóór volledige productie waarborgt betrouwbare, consistente resultaten van uw geïntegreerde verticale form-fill-seal-machine.
De meeste geïntegreerde systemen die een verticale form-fill-seal-machine combineren met een auger-vulmachine, vereisen een vloeroppervlakte van ongeveer 2,4 tot 3,7 meter in lengte en 1,2 tot 1,8 meter in breedte, afhankelijk van de trechtergrootte en de opslagruimte voor folierollen. De hoogte kan variëren van 2,1 tot 3,0 meter, inclusief trechter en folierolstandaards. Raadpleeg vóór installatie de specificaties van uw apparatuurfabrikant om de exacte ruimtebehoeften voor uw model verticale form-fill-seal-machine te verifiëren, en zorg voor voldoende vrij ruimte voor onderhoudstoegang en materiaalinlading.
De kalibratie van de gewichtssensor op een verticale form-fill-seal-machine die is geïntegreerd met een schroefvuller dient minstens maandelijks plaats te vinden, of vaker indien de productie meer dan 500.000 zakken per maand bedraagt. Regelmatige kalibratie waarborgt nauwkeurige vulgewichten en ondersteunt naleving van wettelijke voorschriften voor producten die onder netto-gewichtsnormen vallen. Veel fabrikanten adviseren een volledige kalibratie na elke 200.000 tot 300.000 zakken, of telkens wanneer de vulconsistentie buiten de toegestane tolerantiegrenzen valt die zijn ingesteld in de besturingssoftware van uw verticale form-fill-seal-machine.
Ja, de meeste moderne verticale vorm-vul-sluitmachinesystemen zijn ontworpen met een modulaire architectuur die snelle omzetting tussen auger- en kopvulconfiguraties mogelijk maakt. Deze flexibiliteit stelt fabrikanten in staat om verschillende productcategorieën te verpakken zonder aparte machines te hoeven kopen. Het omzetten van een augervulmachine naar een kopvulmachine vereist doorgaans het loskoppelen van de augermotor, het vervangen van de afvoerunit en het opnieuw programmeren van de besturingssignalen op de verticale vorm-vul-sluitmachine. De omzetting duurt meestal 1 tot 2 uur, waardoor efficiënte productie van meerdere productlijnen op één enkele verticale vorm-vul-sluitmachine gedurende de week mogelijk is.

2026/09/20
Machines voor voorgevormde zakjes: verminder folieafval, verlaag de totale eigendomskosten en realiseer een sneller rendement op uw investering.

2026/09/20
Verkort de omsteltijd van machines voor voorgevormde zakjes met 40% dankzij bewezen beste werkwijzen.

2026/09/20
Machines voor voorgevormde zakjes: verhoog de doorvoer, verminder afval en verbeter het rendement op uw investering.

2026/09/20
Rotatiemachines versus inline machines voor voorgevormde zakjes: snelheid, rendement op investering en schaalbaarheid vergeleken.

2026/09/20
Machine voor voorgevormde zakjes: verhoog de doorvoer, verlaag de arbeidskosten en verbeter de integriteit van de sluiting.

2026/09/21
Machine voor het maken van voorgevormde zakjes: soorten zakjes, materialen en vulhandleiding

