 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/27
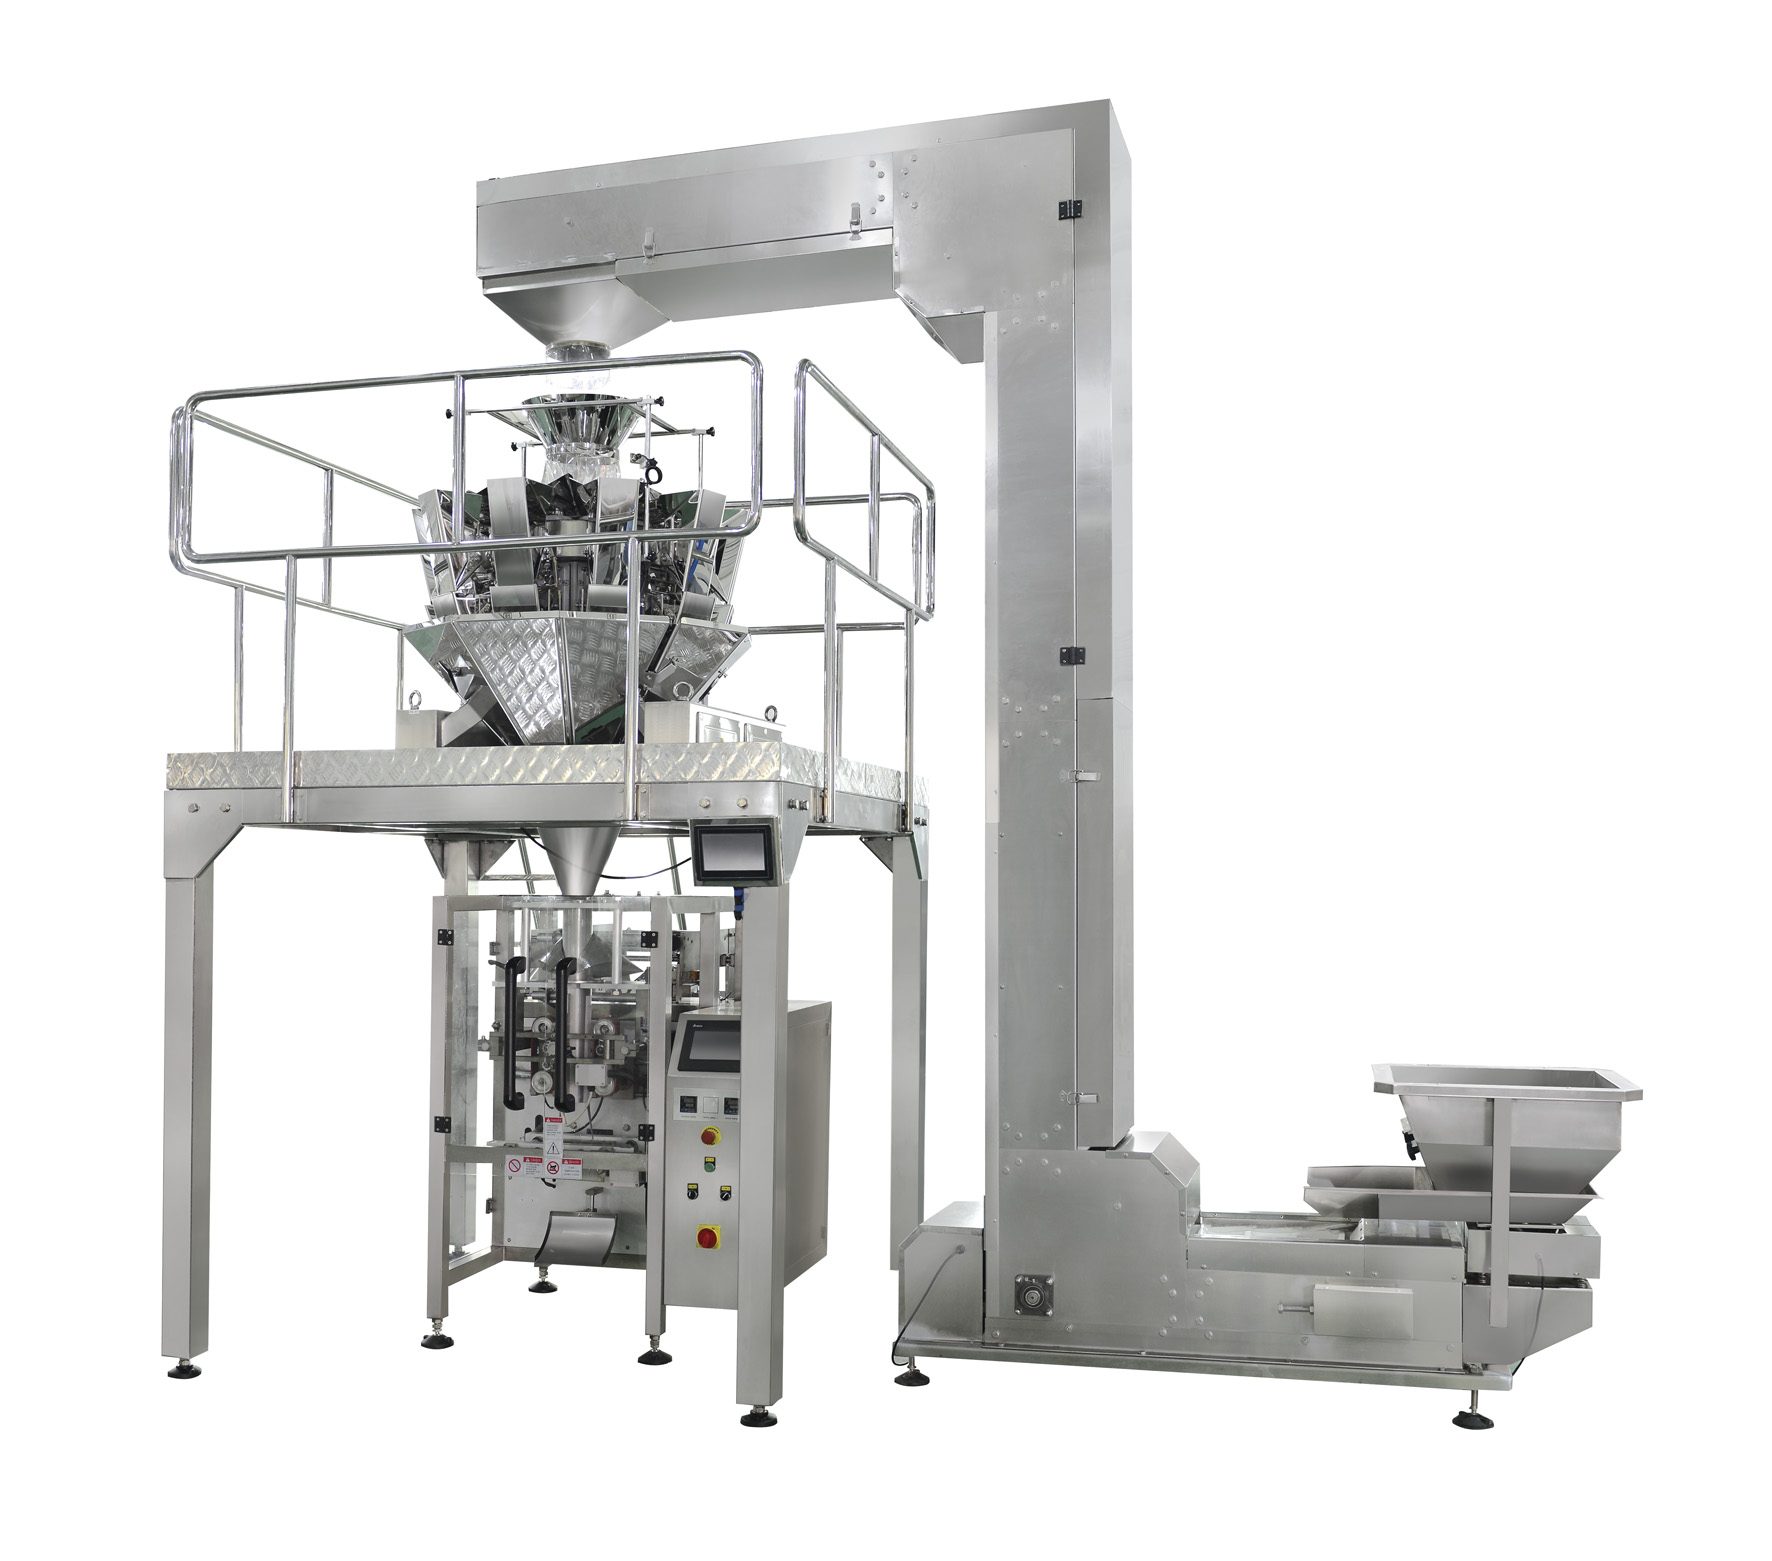
Avertikální Form Fill Seal Machine kombinace se dávkovačem s vrtákem představuje jedno z nejúčinnějších balicích řešení dostupných v moderních výrobních prostředích. Porozumění tomu, jak tyto dva systémy správně integrovat, je klíčové pro maximalizaci výrobního výkonu, zajištění konzistence produktu a snížení provozních prostojů. Svislý stroj pro tvorbu, plnění a uzavírání obalů vyrábí sáčky z role zároveň s jejich přesným plněním daným množstvím produktu; v kombinaci s dávkovačem s vrtákem tato sestava poskytuje vynikající přesnost a rychlost. Tato integrace přemění váš balicí pracovní postup na plynulý, plně automatizovaný proces, který splňuje nároky konkurenčních průmyslových trhů.

Integrace svislého stroje pro tvorbu, plnění a uzavírání obalů s dávkovačem šneku vyžaduje pečlivou pozornost k mechanickému zarovnání, elektrické koordinaci a řízení toku materiálu. Komponenta dávkovače šneku přesně odměřuje práškové, zrnité nebo částicové materiály do sáčků vytvářených svislým strojem pro tvorbu, plnění a uzavírání obalů, čímž zajišťuje konzistentní hmotnost plnění a minimalizuje odpad produktu. Tento přístup k integraci je zvláště užitečný pro společnosti balící mouku, cukr, koření, kávu, suché ingredience a podobné sypké materiály, kde přesnost a rychlost přímo ovlivňují ziskovost a spokojenost zákazníků.
Základem úspěšné integrace je pochopení toho, jak jednotlivé komponenty fungují v rámci celkového systému. Svislý stroj pro formování, plnění a uzavírání pracuje tak, že odebírá pružnou fólii z role, tvaruje ji do trubkovitého tvaru a vytváří uzavírací švy po stranách i ve spodní části. Šnekový plnič je umístěn nad otevřenou trubkou vytvořenou svislým strojem pro formování, plnění a uzavírání nebo přímo do ní napájí a dávkuje přesné množství produktu v přesně stanovených intervalech. Jakmile dosáhne pytel požadované hmotnosti plniva, šnekový plnič přeruší dávkování a svislý stroj pro formování, plnění a uzavírání dokončí horní uzavření, čímž vytvoří hotový balíček. Tato synchronizace mezi jednotlivými komponenty je rozhodující – nesoulad v časování může vést k nedostatečně naplněným pytlem, přeplněným pytlem nebo rozsypaní produktu.
Správná fyzická integrace dávkovače s vrtákem do vaší strojní jednotky pro svislé formování, plnění a uzavírání začíná přesnou mechanickou zarovnáním. Výtokový otvor dávkovače s vrtákem musí být svisle zarovnaný se středem tvarovací trubice vytvořené strojní jednotkou pro svislé formování, plnění a uzavírání, aby produkt padal přímo do sáčku, aniž by se dotýkal okrajů fólie. Nesprávné zarovnání může způsobit tření, opotřebení, poškození sáčků nebo nepravidelné vzory plnění. Většina výrobců montuje dávkovač s vrtákem na nastavitelný rám, který umožňuje horizontální i vertikální polohu před konečnou instalací. Strojní jednotka pro svislé formování, plnění a uzavírání a dávkovač s vrtákem by měly mít společný základ nebo být spojeny tuhými nosnými konstrukcemi, které minimalizují přenos vibrací. Navíc by výsypný žlab dávkovače s vrtákem měl být navržen tak, aby bránil tvorbě mostů, průrvám („rat-holing“) nebo zastavení materiálu, což by mohlo narušit pravidelný tok do sáčků tvarovaných strojní jednotkou pro svislé formování, plnění a uzavírání.
Moderní svislé systémy pro formování, plnění a uzavírání obalů zahrnují programovatelné logické řadiče (PLC), které koordinují všechny operace; integrace dávkovače šnekem vyžaduje bezproblémovou komunikaci signálů mezi těmito systémy. Motor dávkovače šnekem přijímá startovací příkaz od řídicího systému svislého stroje pro formování, plnění a uzavírání obalů v okamžiku, kdy je sáček správně umístěn a připraven k naplnění. Polohové senzory na svislém stroji pro formování, plnění a uzavírání obalů detekují, kdy je trubice z obalového materiálu centrována a kdy je nový sáček připraven, čímž spouští rotaci dávkovače šnekem. Váhové senzory nebo řízení založené na časovači na dávkovači šnekem sledují průběh plnění – jakmile je dosaženo cílové hmotnosti, šnek přestane dávkovat a odesílá signál svislému stroji pro formování, plnění a uzavírání obalů, aby pokračoval v uzavírání horní části sáčku. Tato elektrická dohoda musí být spolehlivá, opakovatelná a dostatečně rychlá, aby bylo možné udržet rychlost výroby, která se obvykle pohybuje v rozmezí 20 až 60 sáčků za minutu, v závislosti na konkrétním modelu vašeho svislého stroje pro formování, plnění a uzavírání obalů.
Pokročilá integrace senzorů přeměňuje základní kombinaci svislého stroje pro formování, plnění a uzavírání s dávkovačem šnekem na chytrý, samostatně monitorující systém. Váhové senzory pod místem plnění ověřují, že každý pytel obdrží správné množství produktu – pokud je pytel nedoplněný nebo přeplněný mimo přijatelné tolerance, systém upozorní obsluhu nebo automaticky odmítne balení. Senzory přiblížení detekují příchod nových pytlů na místo plnění a zabrání předčasnému spuštění šneku a zbytečnému plýtvání materiálem. Teplotní senzory na těsnicích prvcích svislého stroje pro formování, plnění a uzavírání zajistí stálou kvalitu těsnění úpravou tepla podle typu fólie a rychlosti. Vibrací senzory mohou detekovat mechanické opotřebení nebo nesouosost dávkovače šnekem ještě před tím, než způsobí problémy s kvalitou. Tyto senzory komunikují se střední řídicí deskou svislého stroje pro formování, plnění a uzavírání a vytvářejí komplexní zpětnou vazbu, která umožňuje úpravy v reálném čase a upozornění na prediktivní údržbu.
Zásobník, který zásobuje vaši dávkovací jednotku s vývrtovým šnekem, výrazně ovlivňuje spolehlivost celého vertikálního stroje pro tvorbu formy, plnění a uzavírání i kombinace s dávkovací jednotkou. Dobře navržený zásobník by měl zajistit rovnoměrný a nepřetržitý tok materiálu bez vzniku mostů, zaklenutí nebo segregace, které by mohly způsobit, že se šnek bude otáčet, aniž by dákoval produkt. Kuželové nebo V-zpříčné zásobníky obecně převyšují ploché zásobníky, protože stěny se sklonem přirozeně podporují tok materiálu směrem k vstupu šneku. Při integrování dávkovací jednotky s vývrtovým šnekem do vašeho vertikálního stroje pro tvorbu formy, plnění a uzavírání zajistěte, aby kapacita zásobníku odpovídala rychlosti vaší výroby – zásobník, který se příliš často doplňuje, způsobuje prostoj, zatímco zásobník, který se vyprázdní příliš rychle, hrozí, že do výtokového proudu pronikne vzduch. Vibrátory namontované na stěnách zásobníku pomáhají zabránit vzniku mostů u kohezních materiálů, jako je mouka nebo práškový cukr, a udržují tak rovnoměrný výstup, který vertikální stroj pro tvorbu formy, plnění a uzavírání vyžaduje pro optimální výkon.
Typ pružné fólie používané ve vaší svislé formovací, plnící a uzavírací strojní jednotce přímo ovlivňuje účinnost integrace šnekového plniče do celkového systému. Polyethylen, polypropylen, lamináty hliníkové fólie a jiné materiály fólií mají různé teploty tavení, různé vlastnosti pružnosti a různou kompatibilitu s vlhkostí a oleji obsaženými ve vašem produktu. Při výběru fólie pro integraci se šnekovým plničem ověřte, zda materiál odolá opotřebení způsobenému prouděním produktu během plnění, aniž by se trhal nebo vytvářel prach. Teploty uzavírání, doby uzavírání (dwell times) a nastavení tlaku na svislé formovací, plnící a uzavírací strojní jednotce je nutné přizpůsobit konkrétnímu typu fólie – nesprávná nastavení mohou vést k slabým uzavírám, které prasknou během plnění nebo manipulace, nebo k tepelnému poškození, které ohrozí celistvost fólie. Provádění testů různých možností fólií s vaší konfigurací šnekového plniče před zahájením plné výroby zajistí spolehlivé a konzistentní výsledky integrovaného systému svislé formovací, plnící a uzavírací strojní jednotky.
Většina integrovaných systémů kombinujících svislý stroj pro formování, plnění a uzavírání s vývrtovým plničem vyžaduje plošnou náročnost přibližně 2,4 až 3,7 m v délce a 1,2 až 1,8 m v šířce, v závislosti na velikosti zásobníku a uložení role fólie. Výška se může pohybovat mezi 2,1 a 3,0 m včetně zásobníku a stojanu pro roli fólie. Před instalací se poraďte se specifikacemi výrobce zařízení, abyste ověřili přesné prostorové požadavky pro váš konkrétní model svislého stroje pro formování, plnění a uzavírání, a zajistěte dostatečný volný prostor pro údržbu a nakládání materiálu.
Kalibrace senzoru hmotnosti na svislém zařízení pro formování, plnění a uzavírání by měla probíhat nejméně jednou měsíčně nebo častěji, pokud se měsíční výroba překročí 500 000 pytlů. Pravidelná kalibrace zajišťuje přesné váhové hodnoty plnění a pomáhá udržovat soulad s předpisy pro výrobky podléhající normám čisté hmotnosti. Mnoho výrobců doporučuje úplnou kalibraci po každých 200 000 až 300 000 pytlů nebo pokaždé, když se konzistence plnění odchýlí mimo přijatelné tolerance nastavené ve řídicím softwaru vašeho svislého zařízení pro formování, plnění a uzavírání.
Ano, většina moderních systémů svislých strojů pro formování, plnění a uzavírání je navržena s modulární architekturou, která umožňuje rychlou přestavbu mezi konfiguracemi s dávkovačem šnekem a dávkovačem kelímku. Tato flexibilita umožňuje výrobcům balit různé kategorie výrobků bez nutnosti zakoupení samostatného zařízení. Přestavba ze dávkovače šnekem na dávkovač kelímku obvykle vyžaduje odpojení motoru šnekového dávkovače, výměnu výtokového ústrojí a přeprogramování řídících signálů na svislém stroji pro formování, plnění a uzavírání. Přestavba trvá obvykle 1 až 2 hodiny, což umožňuje efektivní výrobu více výrobních linek na jednom svislém stroji pro formování, plnění a uzavírání během celého týdne.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

