 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/27
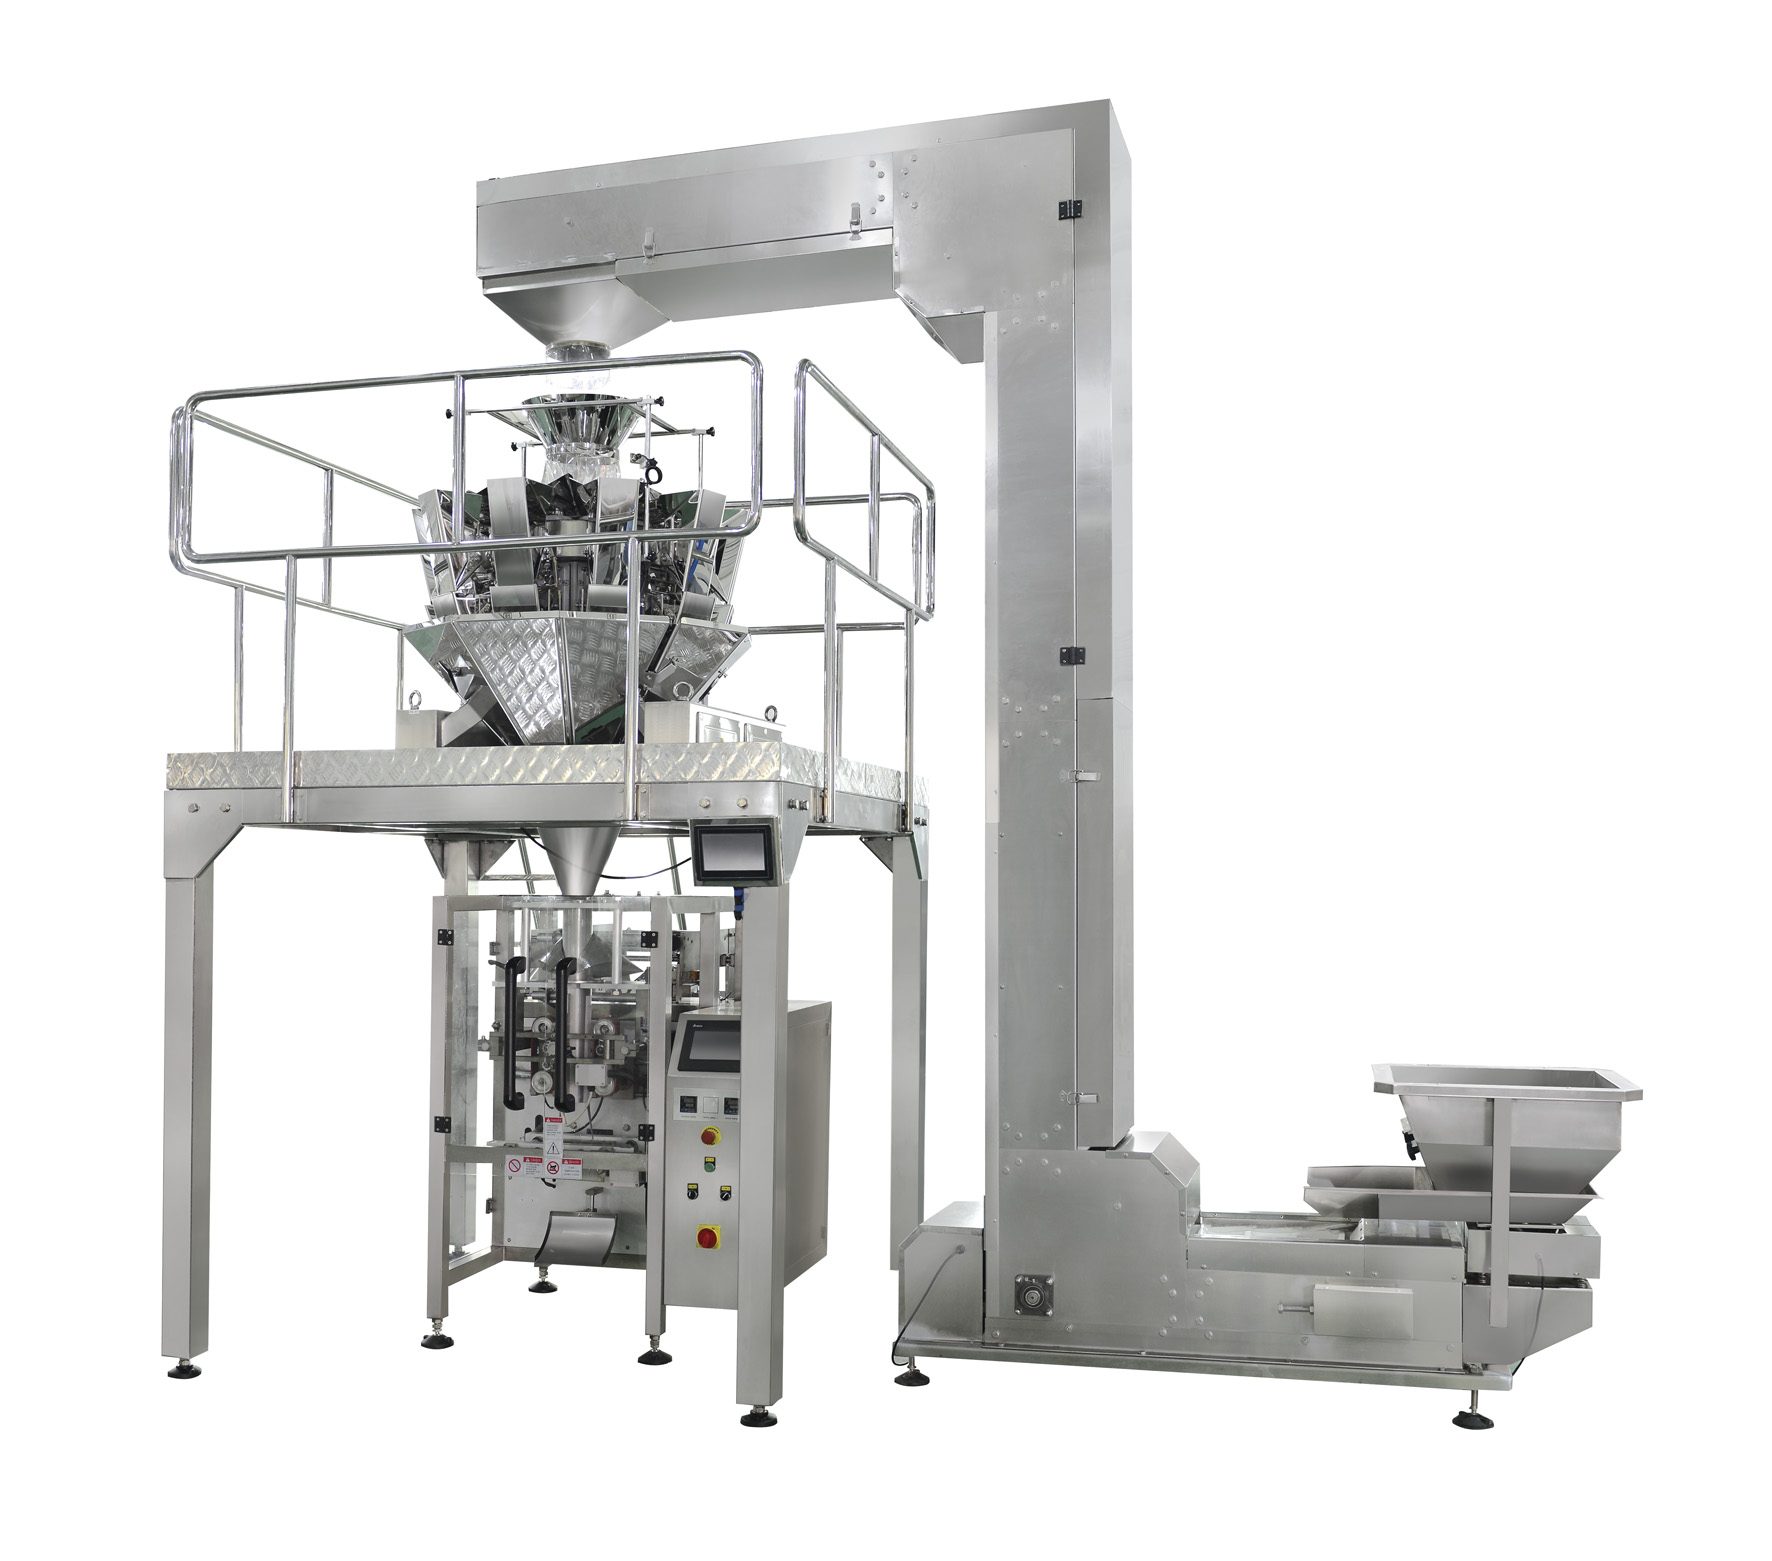
Astroj za navpično oblikovanje, polnjenje in zapiranje kombinacija s polnilcem z vijačnim transportnim sistemom predstavlja eno najučinkovitejših rešitev za pakiranje v sodobnih proizvodnih okoljih. Razumevanje pravilne integracije obeh sistemov je ključnega pomena za maksimizacijo proizvodnje, zagotavljanje doslednosti izdelka in zmanjševanje operativnega prekinitve. Stroj za navpično oblikovanje, polnjenje in zapiranje vrečk iz valjastega materiala hkrati oblikuje vrečke in jih napolni z natančnimi količinami izdelka; ko je ta stroj združen z vijačnim polnilcem, omogoča izjemno natančnost in hitrost. Ta integracija pretvori vaš proces pakiranja v neprekinjen, avtomatiziran tok, ki izpolnjuje zahteve konkurenčnih industrijskih trgov.

Integracija stroja za navpično oblikovanje, polnjenje in zapiranje z vrtinčnim polnilcem zahteva natančno pozornost na mehansko poravnavo, električno usklajevanje in upravljanje pretoka materiala. Komponenta vrtinčnega polnilca natančno odmerja praškaste, zrnate ali delčaste materiale v vrečke, ki jih oblikuje stroj za navpično oblikovanje, polnjenje in zapiranje, kar zagotavlja enotne teže polnjenja in zmanjšuje odpadke izdelka. Ta način integracije je še posebej koristen za podjetja, ki pakirajo moko, sladkor, začimbe, kavo, suhe sestavine in podobne masovne materiale, kjer natančnost in hitrost neposredno vplivata na donosnost in zadovoljstvo strank.
Temelj uspešne integracije leži v razumevanju načina delovanja vsakega posameznega sestavnega dela znotraj večjega sistema. Naprava za oblikovanje, polnjenje in zapiranje v navpični smeri deluje tako, da fleksibilno folijo potegne s tuljave, jo oblikuje v obliko cevi ter ustvari tesnjenja ob straneh in dnu. Vijačni polnilnik je nameščen nad odprto cevjo, ki jo ustvari naprava za oblikovanje, polnjenje in zapiranje v navpični smeri, ali pa neposredno vstopa vanjo in natančno odmerja količine izdelka v natančno nadzorovanih časovnih intervalih. Ko vrečka doseže pravo težo polnila, vijačni polnilnik prekine odmerjanje, naprava za oblikovanje, polnjenje in zapiranje v navpični smeri pa dokonča zgornje tesnjenje, s čimer nastane končan paket. Ta sinhronizacija med sestavnimi deli je ključnega pomena – nesklajenost v času lahko povzroči podpolnjene vrečke, prepolnjene vrečke ali izliv izdelka.
Pravilna fizična integracija vijačnega polnilnika z vašim strojem za navpično oblikovanje, polnjenje in zapiranje začne z natančno mehansko poravnavo. Izhodna odprtina vijačnega polnilnika se mora navpično poravnati s središčem oblikovalne cevi, ki jo ustvari stroj za navpično oblikovanje, polnjenje in zapiranje, kar zagotavlja, da izdelek neposredno pade v vrečko brez dotikanja robov folije. Nepravilna poravnava lahko povzroči trenje, obrabo, poškodbe vrečk ali neenakomerna polnilna vzorca. Večina proizvajalcev namesti vijačni polnilnik na nastavljivo podporno konstrukcijo, ki omogoča vodoravno in navpično pozicioniranje pred končno namestitvijo. Stroj za navpično oblikovanje, polnjenje in zapiranje ter vijačni polnilnik naj imata skupno podlago ali naj bosta povezana prek togih nosilnih struktur, ki zmanjšujejo prenos vibracij. Poleg tega naj bo iztočna žlebica vijačnega polnilnika zasnovana tako, da preprečuje tvorbo mostov, izdelavo podzemnih kanalov (rat-holing) ali zastoj materiala, kar bi lahko motilo enakomerno pretakanje v vrečke, ki jih ustvarja stroj za navpično oblikovanje, polnjenje in zapiranje.
Sodobni sistemi vertikalnih naprav za oblikovanje, polnjenje in zapiranje vključujejo programabilne krmilnike (PLC), ki usklajujejo vsako operacijo; integracija vijačnega polnilnika zahteva brezhibno komunikacijo signalov med temi sistemi. Motor vijačnega polnilnika prejme ukaz za zagon iz krmilnega sistema vertikalne naprave za oblikovanje, polnjenje in zapiranje, ko je vrečka pravilno pozicionirana in pripravljena za polnjenje. Senzorji za položaj na vertikalni napravi za oblikovanje, polnjenje in zapiranje zaznajo, ko je cevka iz folije centrirana in je pripravljena nova vrečka, kar sproži začetek vrtenja vijačnega polnilnika. Tehtni senzorji ali nadzor na podlagi časovnika na vijačnem polnilniku spremljajo napredek polnjenja – ko se doseže ciljna teža, se vijačni polnilnik ustavi in pošlje signal vertikalni napravi za oblikovanje, polnjenje in zapiranje, da nadaljuje z zapiranjem zgornjega roba. Ta električni »rokozdržaj« mora biti zanesljiv, ponovljiv in dovolj hitro izveden, da ohrani hitrost proizvodnje, ki običajno znaša od 20 do 60 vrečk na minuto, odvisno od modela vaše vertikalne naprave za oblikovanje, polnjenje in zapiranje.
Napredna integracija senzorjev spremeni osnovno navpično napravo za oblikovanje, polnjenje in zapiranje ter kombinacijo z vrtinčnim polnilcem v pametni, samopreverjajoči sistem. Tehtni senzorji pod postajami za polnjenje preverjajo, ali vsak vreček prejme pravo količino izdelka – če je vreček podpolnjen ali nadpolnjen izven sprejemljivih toleranc, sistem opozori operaterje ali avtomatsko zavrne paket. Senzorji bliskosti zaznajo prihod novih vrečkov na postajo za polnjenje in s tem preprečijo predčasno vklop vrtinčnega polnilca ter odpadke materiala. Temperaturni senzorji na zapirnih elementih navpične naprave za oblikovanje, polnjenje in zapiranje zagotavljajo dosledno kakovost zapečkanja z nastavitvijo toplote glede na vrsto folije in hitrost. Vibracijski senzorji lahko zaznajo mehansko obrabo ali nepravilno poravnavo vrtinčnega polnilca, še preden povzročita težave s kakovostjo. Ti senzorji komunicirajo z glavnim nadzornim panelom navpične naprave za oblikovanje, polnjenje in zapiranje ter ustvarjajo celovit povratni krog, ki omogoča prilagoditve v realnem času in opozorila za napovedno vzdrževanje.
Vrsta posode za polnjenje vašega vijačnega polnilnika bistveno vpliva na zanesljivost celotne kombinacije stroja za navpično oblikovanje, polnjenje in zapiranje ter polnilnika. Dobro zasnovana posoda mora zagotavljati enakomeren in neprekinjen pretok materiala brez tvorbe mostov, lokov ali ločitve sestavin, kar bi lahko povzročilo, da se vijačni polnilnik vrti brez izpuščanja izdelka. Stožčaste ali V-oblične posode na splošno delujejo bolje od posod s ploskim dnom, saj naklonjene stene naravno spodbujajo pretok materiala proti vhodu vijačnega polnilnika. Pri integraciji vijačnega polnilnika v vaš stroj za navpično oblikovanje, polnjenje in zapiranje poskrbite, da prostornina posode ustreza hitrosti vaše proizvodnje: če se posoda preveč pogosto polni, to povzroča mrtve čase, medtem ko posoda, ki se prehitro izprazni, ogroža vnos zraka v iztočni tok. Vibratorji, nameščeni na stenah posode, pomagajo preprečiti tvorbo mostov pri lepljivih materialih, kot so moka ali praškasta sladkor, in tako ohranjajo enakomerno izhodno zmogljivost, ki jo za optimalno delovanje zahteva stroj za navpično oblikovanje, polnjenje in zapiranje.
Vrsta fleksibilne folije, ki se uporablja v vaši napravi za oblikovanje, polnjenje in zapiranje v navpični smeri, neposredno vpliva na učinkovitost integracije vijačnega polnilca v celoten sistem. Polietilen, polipropilen, aluminijasta folija in drugi folijasti materiali imajo različne točke taljenja, različne lastnosti fleksibilnosti ter različno združljivost z vlago in olji v vašem izdelku. Pri izbiri folije za uporabo z vijačnim polnilcem preverite, ali material zdrži obrabo, ki jo povzroča tok izdelka med polnjenjem, brez trganja ali nastajanja praška. Temperatura zapiranja, čas zadrževanja in nastavitve tlaka na napravi za oblikovanje, polnjenje in zapiranje v navpični smeri morajo biti prilagojene izbrani vrsti folije – napačne nastavitve lahko povzročijo šibke zapore, ki se počijo med polnjenjem ali rokovanjem, ali toplotno poškodujejo folijo in tako ogrozijo njeno celovitost. Preizkus različnih možnosti folije z vašo konfiguracijo vijačnega polnilca pred začetkom serijske proizvodnje zagotavlja zanesljive in enotne rezultate integriranega sistema za oblikovanje, polnjenje in zapiranje v navpični smeri.
Večina integriranih sistemov, ki združujejo navpično napravo za oblikovanje, polnjenje in zapiranje z vijačnim polnilcem, zahteva površino približno 2,4 do 3,7 m v dolžino in 1,2 do 1,8 m v širino, odvisno od velikosti hopperskega rezervoarja in shranjevanja filmov. Višina se lahko giblje med 2,1 in 3,0 m, vključno z hopperskim rezervoarjem in nosilci filmov. Pred namestitvijo preverite tehnične specifikacije proizvajalca opreme, da potrdite natančne zahteve glede prostora za vaš model navpične naprave za oblikovanje, polnjenje in zapiranje ter zagotovite zadostno razdaljo za vzdrževalni dostop in nalaganje materiala.
Kalibracija senzorja za težo na stroju za navpično oblikovanje, polnjenje in zapiranje vrečk, ki je integriran z vrtinastim polnilcem, naj se izvede vsaj enkrat mesečno ali pogosteje, če se mesečna proizvodnja preseže 500 000 vrečk. Redna kalibracija zagotavlja natančne teže polnjenja in pomaga ohraniti skladnost z regulativnimi zahtevami za izdelke, ki so podvrženi standardom neto teže. Številni proizvajalci priporočajo popolno kalibracijo po vsakih 200 000 do 300 000 vrečkah ali kadar koli se dosedanja natančnost polnjenja odmakne iz dopustnih tolerančnih pasov, določenih v programski opremi za nadzor vašega stroja za navpično oblikovanje, polnjenje in zapiranje vrečk.
Da, večina sodobnih sistemov za navpične naprave za oblikovanje, polnjenje in zapiranje je zasnovana z modularno arhitekturo, ki omogoča hitro preklop med konfiguracijami z vrtinčnim in skledastim polnilcem. Ta prilagodljivost proizvajalcem omogoča pakiranje različnih kategorij izdelkov brez potrebe po nakupu ločenih naprav. Preklop z vrtinčnega na skledastega polnilca običajno zahteva odklop motorja vrtinčnega polnilca, zamenjavo iztočnega sklopa ter ponovno programiranje kontrolnih signalov na navpični napravi za oblikovanje, polnjenje in zapiranje. Pretvorba običajno traja od 1 do 2 ur, kar omogoča učinkovito proizvodnjo več vrst izdelkov na eni sami navpični napravi za oblikovanje, polnjenje in zapiranje v ponedeljek do petek.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

