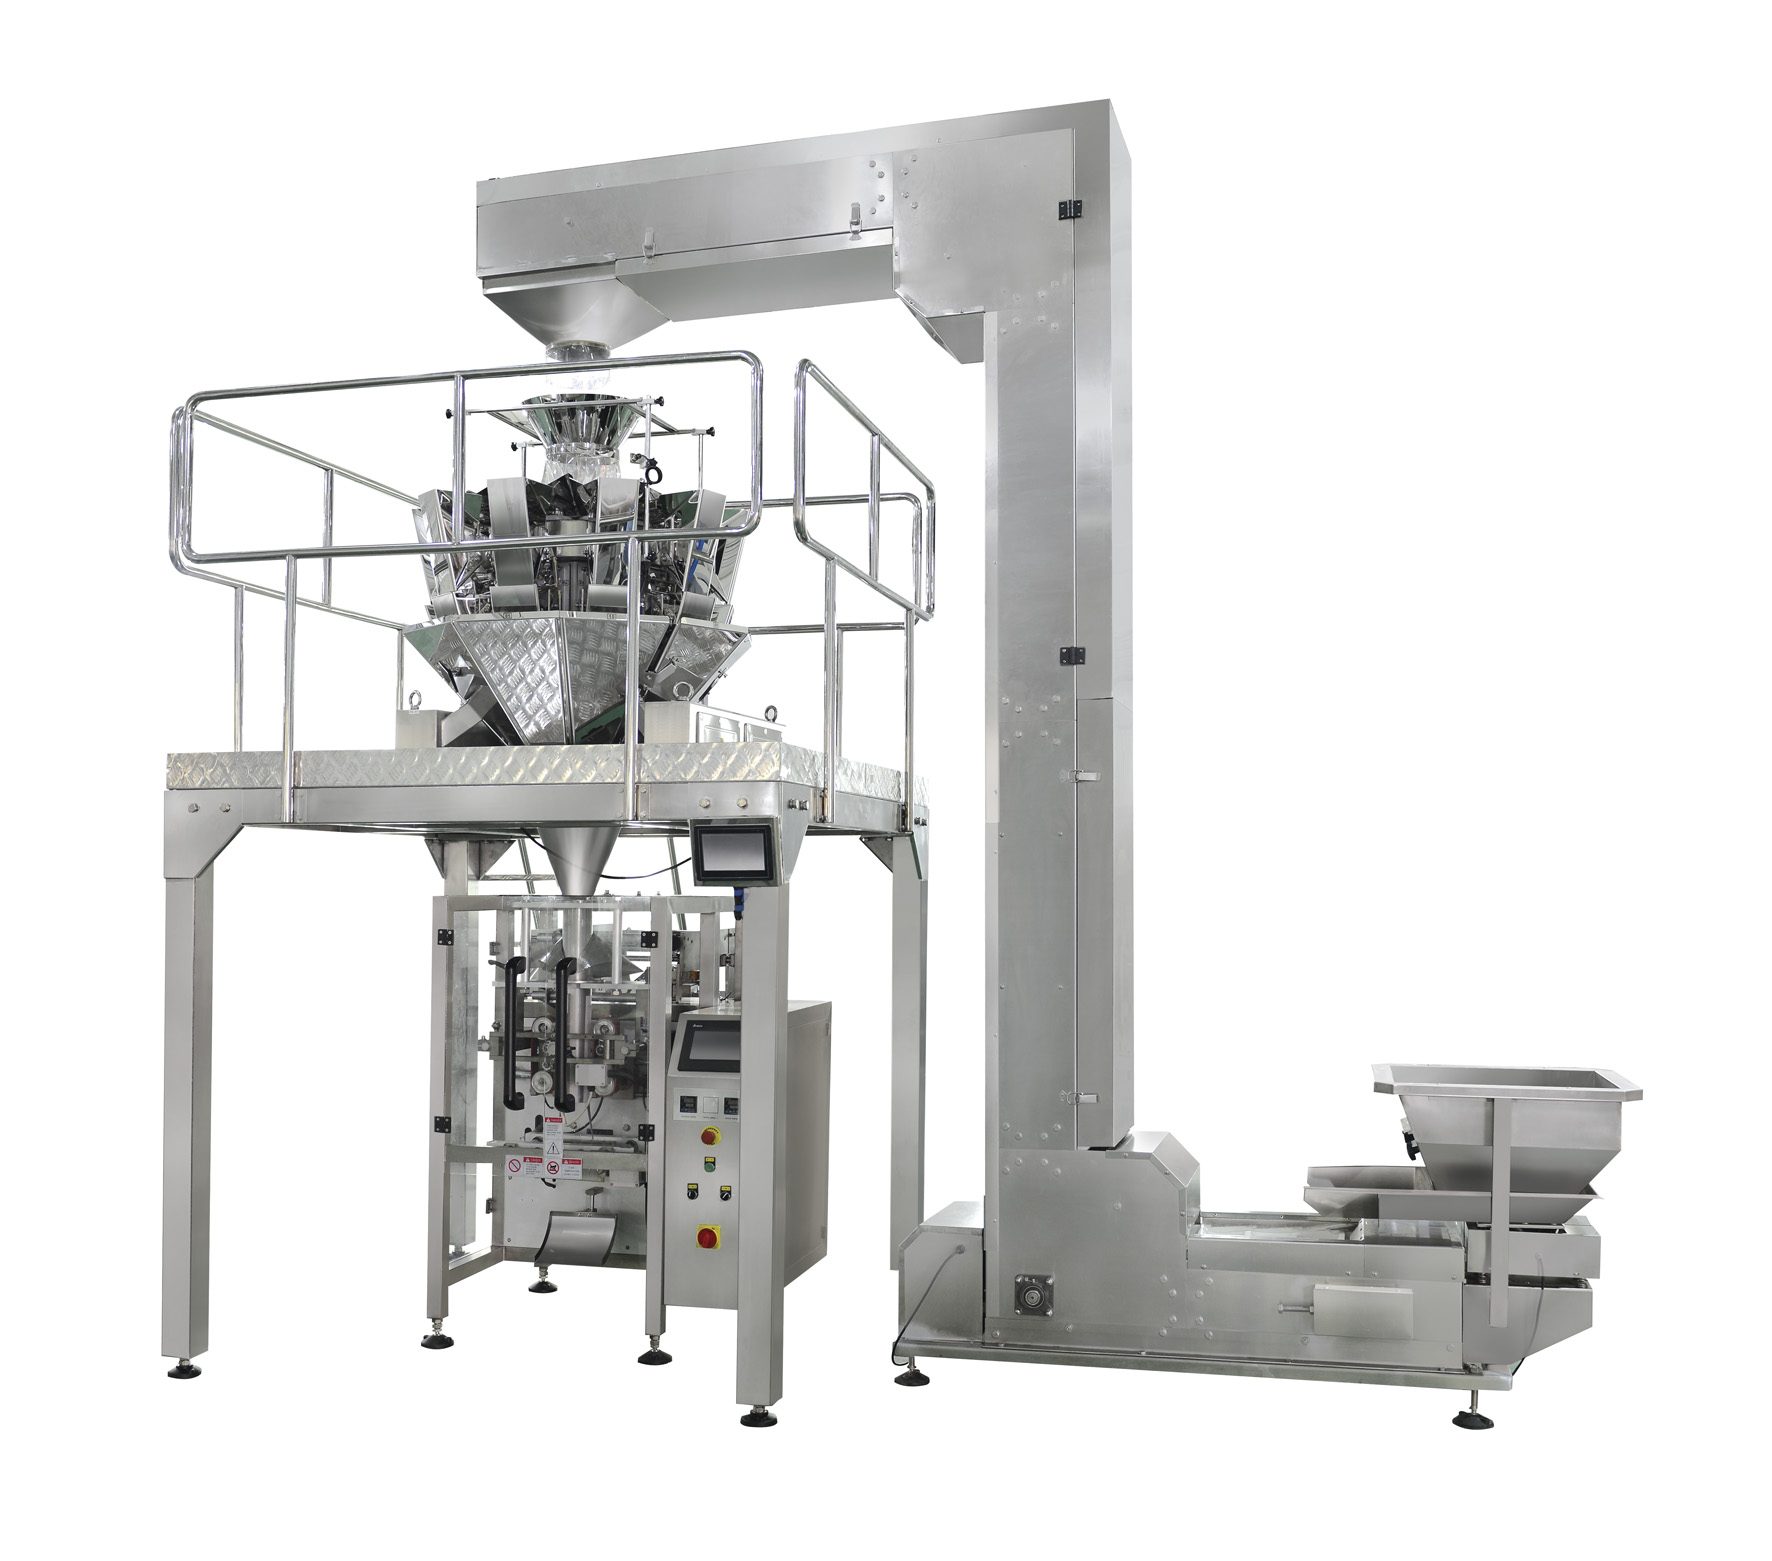
Azvislý stroj na formovanie, naplnenie a zapečatovanie kombinácia so vývrtovým dávkovačom predstavuje jedno z najefektívnejších baliacich riešení dostupných v moderných výrobných prostrediach. Porozumenie tomu, ako správne tieto dva systémy integrovať, je nevyhnutné na maximalizáciu výrobného výkonu, zabezpečenie konzistentnosti výrobku a zníženie prevádzkovej prestoja. Zvislý forma-výplň-závesný stroj vyrába taštičky z rolky súčasne s ich plnením presnými množstvami výrobku a keď je spojený s vývrtovým dávkovačom, táto kombinácia poskytuje vynikajúcu presnosť a rýchlosť. Táto integrácia premieňa váš baliaci pracovný postup na plynulý, automatický proces, ktorý spĺňa požiadavky konkurencieschopných priemyselných trhov.

Integrácia zvislej formovacej, plniacej a zatváracej strojovej jednotky s vývrtovým plničom vyžaduje dôkladnú pozornosť pri mechanickom zarovnaní, elektrickej koordinácii a riadení toku materiálu. Komponent vývrtového plniča presne odmeriava práškovité, zrnité alebo časticové materiály do vreciek, ktoré tvorí zvislá formovacia, plniaca a zatváracia strojová jednotka, čím zabezpečuje konzistentné hmotnosti plnenia a minimalizuje odpad produktu. Tento prístup k integrácii je obzvlášť cenný pre spoločnosti, ktoré balia múku, cukor, korenia, kávu, suché zložky a podobné hromadné materiály, kde presnosť a rýchlosť priamo ovplyvňujú ziskovosť a spokojnosť zákazníkov.
Porozumenie základnému mechanizmu integrácie
Ako zvislá formovacia, plniaca a zatváracia strojová jednotka a vývrtový plnič spolupracujú
Základom úspešnej integrácie je pochopenie toho, ako každá zložka funguje v rámci väčšieho systému. Zvislý stroj na formovanie, plnenie a uzatváranie vytiahne pružnú fóliu z kotúča, tvaruje ju do tvaru rúrky a vytvorí tesnenia pozdĺž bočných strán a spodku. Šnekový dávkovač je umiestnený nad otvorenou rúrkou vytvorenou zvislým strojom na formovanie, plnenie a uzatváranie, alebo priamo do nej napája, a dávkuje presné množstvá výrobku v presne kontrolovanej frekvencii. Keď dosiahne vrecúško požadovanú hmotnosť plniva, šnekový dávkovač prestane dávkovať a zvislý stroj na formovanie, plnenie a uzatváranie dokončí horné tesnenie, čím vytvorí hotový balík. Táto synchronizácia medzi jednotlivými zložkami je kritická – nesprávne nastavenie časovania môže viesť k podplneným vrecúškam, preplneným vrecúškam alebo výlevu výrobku.
Mechanické zarovnanie a fyzická konfigurácia
Správna fyzická integrácia vývrtkového dávkovača s vašou zariadením na vertikálne tvorenie, plnenie a uzatváranie vreciek začína presnou mechanickou zarovnanosťou. Výtokový otvor vývrtkového dávkovača musí byť zvislo zarovnaný so stredom tvorivej rúrky vytvorenej zariadením na vertikálne tvorenie, plnenie a uzatváranie vreciek, aby sa výrobok priamo dostal do vrecka bez toho, aby narazil na okraje fólie. Nesprávne zarovnanie môže spôsobiť trenie, opotrebovanie, poškodenie vreciek alebo nekonzistentné vzory plnenia. Väčšina výrobcov montuje vývrtkový dávkovač na nastaviteľný rám, ktorý umožňuje horizontálne a vertikálne nastavenie pred konečnou inštaláciou. Zariadenie na vertikálne tvorenie, plnenie a uzatváranie vreciek a vývrtkový dávkovač by mali mať spoločný základ alebo by mali byť spojené prostredníctvom tuhých nosných konštrukcií, ktoré minimalizujú prenos vibrácií. Navyše výsypný žľab vývrtkového dávkovača by mal byť navrhnutý tak, aby sa zabránilo tvorbe mostíkov, tvorbe jamiek („rat-holing“) alebo zastaveniu materiálu, čo by mohlo narušiť konzistentný tok do vreciek tvorených zariadením na vertikálne tvorenie, plnenie a uzatváranie vreciek.
Integrácia elektrického a ovládacieho systému
Signály synchronizácie a koordinácia času
Moderné vertikálne systémy na plnenie a zatváranie výrobkov do vreciek obsahujú programovateľné logické regulátory (PLC), ktoré koordinujú každú operáciu, a integrácia dávkovača s vrtákmi vyžaduje bezproblémovú komunikáciu signálov medzi týmito systémami. Motor dávkovača s vrtákmi prijíma príkaz na spustenie od riadiaceho systému vertikálneho systému na plnenie a zatváranie výrobkov do vreciek vtedy, keď je vrecko správne umiestnené a pripravené na plnenie. Polohové snímače na vertikálnom systéme na plnenie a zatváranie výrobkov do vreciek zisťujú, keď je fóliová trubica centrovanej polohy a keď je pripravené nové vrecko, čím sa spustí otáčanie dávkovača s vrtákmi. Snímače hmotnosti alebo časovo riadené ovládacie prvky na dávkovači s vrtákmi monitorujú priebeh plnenia – keď sa dosiahne cieľová hmotnosť, vrták prestane dávkovať a pošle signál vertikálnemu systému na plnenie a zatváranie výrobkov do vreciek, aby pokračoval v uzatváraní horného okraja. Toto elektrické „stlačenie ruky“ musí byť spoľahlivé, opakovateľné a dostatočne rýchle na udržanie rýchlosti výroby, ktorá sa zvyčajne pohybuje v rozmedzí od 20 do 60 vreciek za minútu, v závislosti od modelu vášho vertikálneho systému na plnenie a zatváranie výrobkov do vreciek.
Integrácia senzorov a systémy spätnej väzby
Pokročilá integrácia senzorov premieňa základnú kombináciu zvislého stroja na formovanie, plnenie a uzatváranie s prídavným dávkovačom s vývrtkom na chytrý, samostatne monitorujúci systém. Hmotnostné senzory pod stanicou na plnenie overujú, či každý vrecový obal dostane presné množstvo výrobku – ak je vrecový obal podplnený alebo nadplnený mimo prijateľných tolerancií, systém upozorní obsluhu alebo automaticky odmietne balenie. Senzory blízkosti detekujú príchod nových vrecov na stanicu na plnenie a tým bránia predčasnému spusteniu vývrtku a zbytočnému strátam materiálu. Teplotné senzory na uzatváracích prvkoch zvislého stroja na formovanie, plnenie a uzatváranie zabezpečujú konzistentnú kvalitu uzáverov úpravou tepla podľa typu fólie a rýchlosti procesu. Vibrácie detekujú senzory vibrácií, ktoré môžu odhaliť mechanické opotrebovanie alebo nesúlad v dávkovači s vývrtkom ešte predtým, než spôsobia problémy s kvalitou. Tieto senzory komunikujú so stredným ovládacím panelom zvislého stroja na formovanie, plnenie a uzatváranie a vytvárajú komplexnú spätnoväzobnú slučku, ktorá umožňuje úpravy v reálnom čase a upozornenia na prediktívnu údržbu.
Optimalizácia prevádzky a riadenie toku materiálu
Návrh zásobníka a konzistencia výrobku
Zásobník, ktorý zásobuje vašu dávkovaciu zariadenie s vrtákom, výrazne ovplyvňuje spoľahlivosť celej kombinácie vertikálneho stroja na tvorbu formy, plnenie a zatáčanie a dávkovacieho zariadenia. Dobré návrh zásobníka by mal zabezpečiť stály a nepretržitý tok materiálu bez tvorby mostíkov, oblúkov alebo separácie, ktoré by mohli spôsobiť, že sa vrták bude otáčať bez dávkovania produktu. Kužeľové alebo V-tvaré zásobníky sa zvyčajne preukazujú lepšie ako zásobníky so štvorcovým dnom, pretože stenové sklonené plochy prirodzene podporujú tok materiálu smerom k vstupu vrtáka. Pri integrovaní dávkovacieho zariadenia s vrtákom do vášho vertikálneho stroja na tvorbu formy, plnenie a zatáčanie sa uistite, že kapacita zásobníka zodpovedá vašej rýchlosti výroby – zásobník, ktorý sa príliš často dopĺňa, spôsobuje prestoje, zatiaľ čo zásobník, ktorý sa vyprázdni príliš rýchlo, ohrozuje vniknutie vzduchu do výstupného prúdu. Vibrátory namontované na stenách zásobníka pomáhajú zabrániť tvorbe mostíkov u kohezívnych materiálov, ako je múka alebo práškový cukor, a tým udržiavajú stály výstup, ktorý vertikálny stroj na tvorbu formy, plnenie a zatáčanie vyžaduje na optimálny výkon.
Materiál fólie a kompatibilita tesnenia
Typ flexibilného fólia používaného vo vašej zvislej formovacej, plniacej a zatváracej strojovej súprave priamo ovplyvňuje účinnosť integrácie vývrtkového plniča do celkovej sústavy. Polyetylén, polypropylén, lamináty z hliníkovej fólie a iné materiály fólií majú rôzne teploty topenia, rozdielne vlastnosti ohybnosti a rôznu kompatibilitu so vzdušnou vlhkosťou a olejmi obsiahnutými vo vašom produkte. Pri výbere fólia na integráciu s vývrtkovým plničom sa uistite, že materiál odoláva opotrebovaniu spôsobenému tokom produktu počas plnenia bez trhania alebo tvorby prachu. Teploty zatvárania, doby zatvárania (dwell times) a nastavenia tlaku na zvislej formovacej, plniacej a zatváracej strojovej súprave musia byť kalibrované pre konkrétne použité fólium – nesprávne nastavenia môžu viesť k slabým záverom, ktoré prasknú počas plnenia alebo manipulácie, alebo k tepelnému poškodeniu, ktoré ohrozí celistvosť fólia. Testovanie rôznych možností fólia s vašou konfiguráciou vývrtkového plniča pred zahájením plnej výroby zabezpečuje spoľahlivé a konzistentné výsledky z integrovanej zvislej formovacej, plniacej a zatváracej strojovej súpravy.
Často kladené otázky
Aké sú minimálne priestorové požiadavky na inštaláciu zvislej strojovej jednotky na formovanie, plnenie a uzatváranie s vývrtkovým plničom?
Väčšina integrovaných systémov, ktoré kombinujú zvislú strojovú jednotku na formovanie, plnenie a uzatváranie s vývrtkovým plničom, vyžaduje plošnú náročnosť približne 2,4 až 3,7 m v dĺžke a 1,2 až 1,8 m v šírke, v závislosti od veľkosti zásobníka a uloženia fóliových rolí. Výška sa môže pohybovať od 2,1 do 3,0 m vrátane zásobníka a stojanov pre fóliové rolí. Pred inštaláciou sa poraďte so špecifikáciami výrobcu zariadenia, aby ste overili presné priestorové požiadavky pre váš konkrétny model zvislej strojovej jednotky na formovanie, plnenie a uzatváranie, a uistite sa, že je k dispozícii dostatočná voľná výška pre údržbu a načítanie materiálu.
Ako často by ste mali kalibrovať senzory hmotnosti na zvislej strojovej jednotke na formovanie, plnenie a uzatváranie s vývrtkovým plničom?
Kalibrácia senzora hmotnosti na zvislom stroji na tvorbu, plnenie a zatváranie vreciek integrovanom s vývrtovým plničom by sa mala vykonávať najmenej raz mesačne alebo častejšie, ak sa mesačný počet vyrábaných vreciek prekročí 500 000. Pravidelná kalibrácia zabezpečuje presné hmotnosti plnenia a pomáha udržiavať súlad s predpismi pre výrobky podliehajúce štandardom čistej hmotnosti. Mnoho výrobcov odporúča úplnú kalibráciu po každých 200 000 až 300 000 vreciek alebo vždy, keď sa konzistencia plnenia posunie mimo prijateľných tolerančných pásiem nastavených vo výkonnej softvérovej obrazovke vášho zvislého stroja na tvorbu, plnenie a zatváranie vreciek.
Môže zvislý stroj na tvorbu, plnenie a zatváranie vreciek pracovať súčasne so systémami vývrtového aj pohárikového plniča?
Áno, väčšina moderných systémov vertikálnych strojov na formovanie, plnenie a zatáčanie je navrhnutá s modulárnou architektúrou, ktorá umožňuje rýchlu prevodnosť medzi konfiguráciami s vývrtkovým a pohárikovým plničom. Táto flexibilita umožňuje výrobcom balíkovať rôzne kategórie výrobkov bez nutnosti zakúpiť samostatné zariadenia. Prevod z vývrtkového plniča na pohárikový plnič zvyčajne vyžaduje odpojenie motora vývrtku, výmenu výtokovej zostavy a preprogramovanie riadiacich signálov na vertikálnom stroji na formovanie, plnenie a zatáčanie. Prevod zvyčajne trvá 1 až 2 hodiny, čo umožňuje efektívnu výrobu viacerých výrobných línií na jednom vertikálnom stroji na formovanie, plnenie a zatáčanie počas celého týždňa.

 EN