 EN
Hoe Om Folie-afval Met ’n Gereedgemaakte Sakkieverpakmasjien Te Verminder?
2026/09/20
Gereedgemaakte Sakkie-masjiene: Verminder Folie-afval, Verminder Totale Eienaarskostes (TCO) en Bereik Vinniger Terugslag op Belegging

2026/10/27
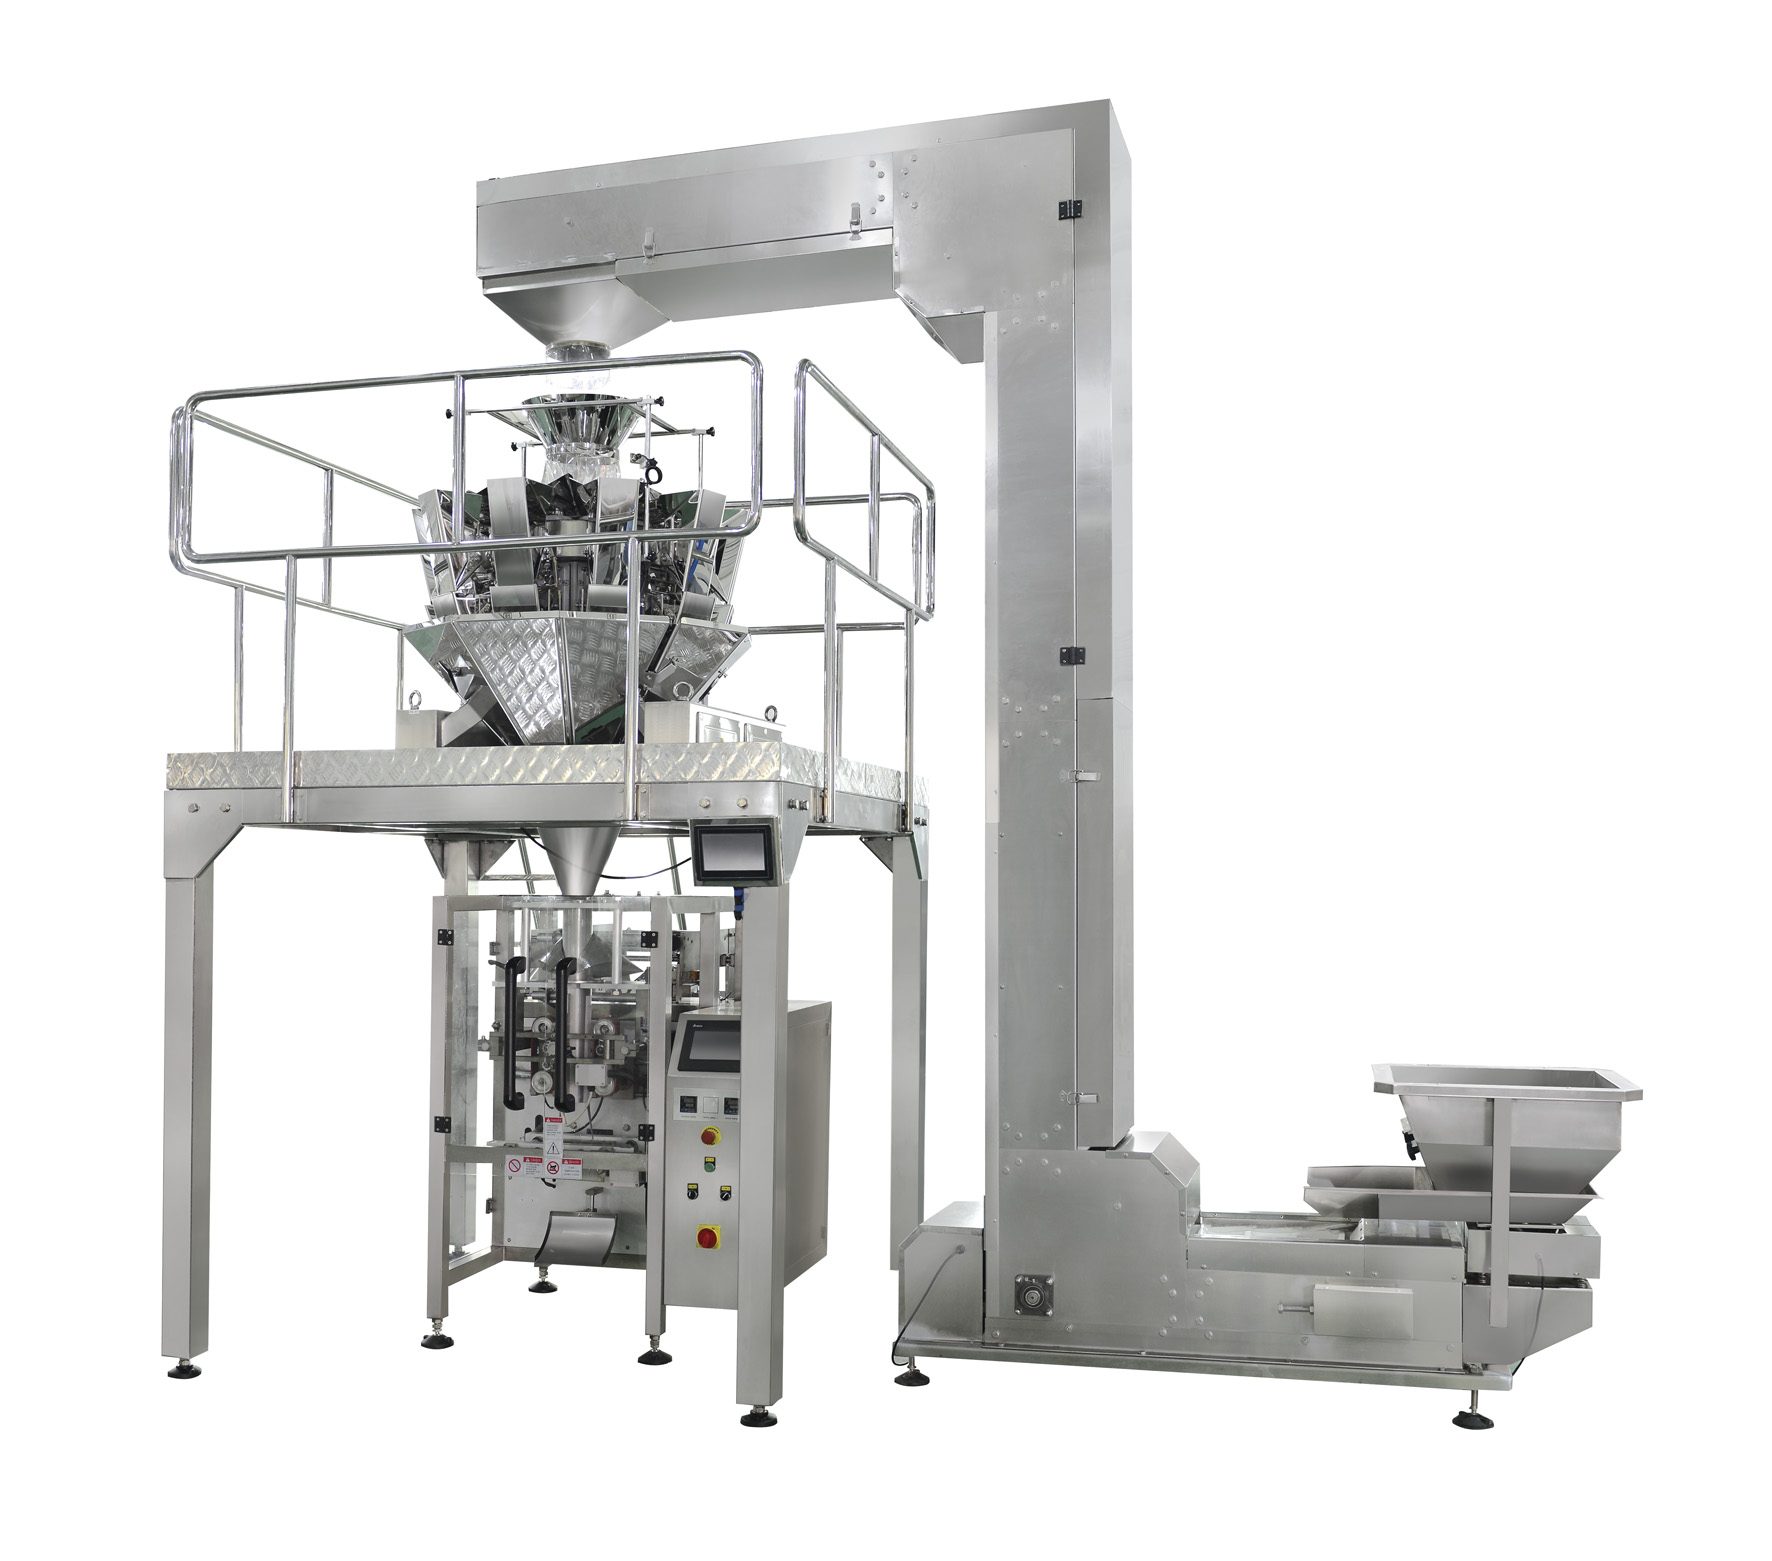
Avertikale vorm vul sluit masjien die kombinasie van ’n skroefvulmasjien met ’n vertikale vorm-vul-seëlmasjien verteenwoordig een van die mees doeltreffende verpakoplossings wat tans in moderne vervaardigingsomgewings beskikbaar is. Dit is noodsaaklik om te verstaan hoe hierdie twee stelsels behoorlik geïntegreer moet word om produksie-uitsette maksimaal te verhoog, produkbestendigheid te verseker en bedryfsafbrekings te verminder. Die vertikale vorm-vul-seëlmasjien vervaardig sakke uit rolmateriaal terwyl dit gelyktydig die sakke met presiese produkhoeveelhede vul; wanneer dit met ’n skroefvulmasjien gekombineer word, lewer hierdie kombinasie uitstekende akkuraatheid en spoed. Hierdie integrasie transformeer u verpakwerkproses na ’n naadlose, outomatiese proses wat aan die vereistes van mededingende industriële markte voldoen.

Die integrasie van ’n vertikale vorm-vul-seëlmasjien met ’n skroefvuller vereis noukeurige aandag vir meganiese uitlyning, elektriese koördinasie en materiaalvloedbestuur. Die skroefvullerkomponent meet presies poeieragtige, korrelagtige of deeltjie-agtige materiale na die sakke wat deur die vertikale vorm-vul-seëlmasjien gevorm word, wat konsekwente vulgewigte verseker en produkverspilling tot ’n minimum beperk. Hierdie integrasiebenadering is veral waardevol vir maatskappye wat meel, suiker, kruie, koffie, droë bestanddele en soortgelyke massamateriale verpak, waar akkuraatheid en spoed direk op winsgewendheid en kliënttevredeheid uitwerk.
Die grondslag van suksesvolle integrasie lê in die begrip van hoe elke komponent binne die groter stelsel funksioneer. ’n Vertikale vorm-vul-seëlmasjien werk deur buigbare film vanaf ’n rol te trek, dit in ’n buisvorm te vorm en seëls langs die sye en onderkant te skep. Die skroefvuller is bo of direk in die oop buis wat deur die vertikale vorm-vul-seëlmasjien geskep word, geplaas en voer presiese produkhoeveelhede by noukeurig beheerde intervals in. Wanneer die sak die korrekte vulgewig bereik, keer die skroefvuller op om in te voer, en voltooi die vertikale vorm-vul-seëlmasjien die boonste seël om ’n voltooide pakket te skep. Hierdie sinkronisasie tussen komponente is krities—’n tydsvertraging kan lei tot ondergevulde sakke, oorgevulde sakke of produkuitstorting.
Behoorlike fisiese integrasie van die skroefvuller met jou vertikale vorm-vul-seëlmasjien begin met presiese meganiese uitlyning. Die skroefvuller se afvoeropening moet vertikaal uitly met die middel van die vormbuis wat deur die vertikale vorm-vul-seëlmasjien geskep word, om te verseker dat die produk direk in die sak val sonder om teen die filmrande te bots. Verkeerde uitlyning kan wrywing, slytasie, sakbeskadiging of onkonsekwente vulpatrone veroorsaak. Die meeste vervaardigers monteer die skroefvuller op ’n verstelbare raam wat horisontale en vertikale posisionering voor die finale installasie toelaat. Die vertikale vorm-vul-seëlmasjien en die skroefvuller behoort ’n gemeenskaplike basis te deel of deur stywe ondersteuningsstrukture verbind te wees wat vibrasie-oordrag tot ’n minimum beperk. Daarbenewens moet die afvoergoot van die skroefvuller ontwerp word om ‘brugvorming’, ‘rot-hol-vorming’ of materiaalstagnasie te voorkom wat konsekwente vloei na die sakke wat deur die vertikale vorm-vul-seëlmasjien gevorm word, kan versteur.
Moderne vertikale vorm-vul-sielmasjienstelsels sluit programmeerbare logika beheerders (PLC’s) in wat elke operasie koördineer, en die integrasie van ’n skroefvuller vereis naadlose sein-kommunikasie tussen hierdie stelsels. Die skroefvullermotor ontvang ’n beginbevel vanaf die vertikale vorm-vul-sielmasjien se beheerstelsel wanneer die sak korrek geposisioneer is en gereed is vir vul. Posisiesensors op die vertikale vorm-vul-sielmasjien bespeur wanneer die film-buis gesentreer is en ’n nuwe sak gereed is, wat die skroefvuller aktiveer om te begin draai. Gewig-sensors of tydgebaseerde beheer op die skroefvuller monitor die vulproses—wanneer die teiken-gewig bereik word, stop die skroef met versprei en stuur ’n sein na die vertikale vorm-vul-sielmasjien om voort te gaan met bokant-sieling. Hierdie elektriese “handdruk” moet betroubaar, herhaalbaar en vinnig genoeg wees om produksiespoed te handhaaf wat gewoonlik wissel van 20 tot 60 sakke per minuut, afhangende van jou vertikale vorm-vul-sielmasjien-model.
Gevorderde sensorentegrasie transformeer ’n basiese vertikale vorm-vul-sielmasjien en auger-vulmasjien-kombinasie in ’n intelligente, selfmoniterende stelsel. Gewigensors onder die vulstasie verseker dat elke sakkie die korrekte produk hoeveelheid ontvang—indien ’n sakkie onder- of oorvol is buite aanvaarbare toleransies, waarsku die stelsel bediener of verwerp dit outomaties. Nabysensore bespeur die aankoms van nuwe sakkies by die vulstasie om voor tydige augeraktivering en materiaalverspilling te voorkom. Temperatuursensore op die versiel elemente van die vertikale vorm-vul-sielmasjien verseker konsekwente versielkwaliteit deur hitte aan te pas volgens die folietipe en spoed. Vibrasiesensore kan meganiese versletenheid of mislyning in die augervulmasjien bespeur voordat dit kwaliteitsprobleme veroorsaak. Hierdie sensore kommunikeer met die sentrale beheerpaneel van die vertikale vorm-vul-sielmasjien en skep ’n omvattende terugvoerlus wat werklike tyd aanpassings en voorspellende onderhoudwaarskuwings moontlik maak.
Die trechter wat jou skroefvuller voed, beïnvloed aansienlik die betroubaarheid van die hele vertikale vorm-vul-seëlmasjien en vulmasjien-kombinasie. ’n Goedontwerpte trechter moet konsekwente, ononderbrekte materiaalvloei verskaf sonder dat daar ‘n boog of brug gevorm word, of dat die materiaal afskei — wat kan veroorsaak dat die skroef draai sonder om produk af te gee. Koniese of V-vormige tregters presteer gewoonlik beter as platbodemontwerpe, aangesien die skuins wanders natuurlik die materiaal na die skroefinlaat laat vloei. Wanneer jy ’n skroefvuller met jou vertikale vorm-vul-seëlmasjien integreer, moet jy verseker dat die trechterkapasiteit ooreenstem met jou produksiespoed — ’n trechter wat te gereeld weer gevul moet word, lei tot stilstandtyd, terwyl een wat te gou leegraak, die risiko inhou dat lug in die uitlaatstroom ingevoer word. Vibrators wat aan die trechterwand geïnstalleer is, help om brugvorming in koheriese materiale soos meel of gepoederde suiker te voorkom, en behou die konsekwente uitset wat ’n vertikale vorm-vul-seëlmasjien benodig vir optimale prestasie.
Die tipe buigsame folie wat in jou vertikale vorm-vul-seëlmasjien gebruik word, beïnvloed direk hoe effektief die skroefvuller met die algehele stelsel geïntegreer word. Polietileen, polipropileen, aluminiumfolie-laminaat en ander foliematerials het verskillende smeltpunte, buigbaarheidseienskappe en verdraagsaamheid vir vog en olies in jou produk. Wanneer jy folie kies vir integrasie met ’n skroefvuller, moet jy bevestig dat die materiaal die skuur wat deur produkstroming tydens vulwerk veroorsaak kan weerstaan sonder dat dit skeur of stof produseer. Die seëltemperature, verblyftydperke en drukinstellings op die vertikale vorm-vul-seëlmasjien moet vir jou spesifieke foliekeuse gekalibreer word—verkeerde instellings kan swak seëls voortbring wat bars tydens vul of hantering, of hittebeskadiging veroorsaak wat die integriteit van die folie kompromitteer. Toets verskeie folieopsies met jou skroefvullerkonfigurasie voor volle produksie om betroubare, konsekwente resultate van jou geïntegreerde vertikale vorm-vul-seëlmasjienstelsel te verseker.
Die meeste geïntegreerde stelsels wat ’n vertikale vorm-vul-seëlmasjien met ’n skroefvuller kombineer, vereis ’n voetspoor van ongeveer 8 tot 12 voet in lengte en 4 tot 6 voet in wydte, afhangende van die trechtergrootte en filmrolberging. Die hoogte kan wissel van 7 tot 10 voet, insluitend die trechter en filmrolstande. Voordat jy installeer, raadpleeg die spesifikasies van jou toestelvervaardiger om die presiese ruimtevereistes vir jou model vertikale vorm-vul-seëlmasjien te bevestig, en verseker dat daar voldoende ruimte is vir onderhoudstoegang en materiaalbelading.
Kalibrasie van die gewigsensor op ’n vertikale vorm-vul-seëlmasjien wat met ’n skroefvuller geïntegreer is, moet ten minste maandeliks plaasvind, of meer gereeld indien produksiedraaie meer as 500 000 sakke per maand oorskry. Gereelde kalibrasie verseker akkurate vulgewigte en ondersteun die handhawing van regulêre nakoming vir produkte wat aan netogewigstandaarde onderworpe is. Baie vervaardigers beveel ’n volledige kalibrasie na elke 200 000 tot 300 000 sakke aan, of wanneer vulkonsekwentheid buite die aanvaarbare toleransiegrense wat in jou vertikale vorm-vul-seëlmasjien se beheerprogrammatuur ingestel is, begin afwyk.
Ja, die meeste moderne vertikale vorm-vul-sielmasjienstelsels is ontwerp met modulêre argitektuur wat vinnige omskakeling tussen auger-vul- en beker-vulkonfigurasies moontlik maak. Hierdie aanpasbaarheid stel vervaardigers in staat om verskillende produkklasse te verpak sonder om afsonderlike toerusting te koop. Om van ’n augervulmasjien na ’n bekvulmasjien te oorskakel, word gewoonlik die augermotor ontkoppel, die uitlaatmontasie vervang en die beheelsignale op die vertikale vorm-vul-sielmasjien herprogram. Omskakeling neem gewoonlik 1 tot 2 ure, wat doeltreffende produksie van verskeie produklyne op een enkele vertikale vorm-vul-sielmasjien gedurende die week moontlik maak.

2026/09/20
Gereedgemaakte Sakkie-masjiene: Verminder Folie-afval, Verminder Totale Eienaarskostes (TCO) en Bereik Vinniger Terugslag op Belegging

2026/09/20
Kort verwysselingstyd van voorvervaardigde sakkie-verpakmasjien met 40% deur bewese beste praktyke

2026/09/20
Voorvervaardigde sakkie-masjiene: Verhoog deurset, verminder afval en verbeter ROI

2026/09/20
Rotêre teenlyn voorvervaardigde sakkie-masjiene: Spoed, ROI en skaalbaarheid vergelyk

2026/09/20
Voorvervaardigde sakkie-masjien: Verhoog deurset, verminder arbeidskoste en verbeter versluitingsintegriteit

2026/09/21
Voorvervaardigde sakkie-masjien: Sakkietipes, materiale en vulgids

