 EN
Hazır çanta paketləmə maşını ilə plastik film tullantılarını necə azaltmaq olar?
2026/09/20
Hazır çanta maşınları: plastik film tullantılarını azaldın, ümumi sahibkarlıq xərclərini (TCO) azaldın və daha sürətli ROI əldə edin

2026/10/27
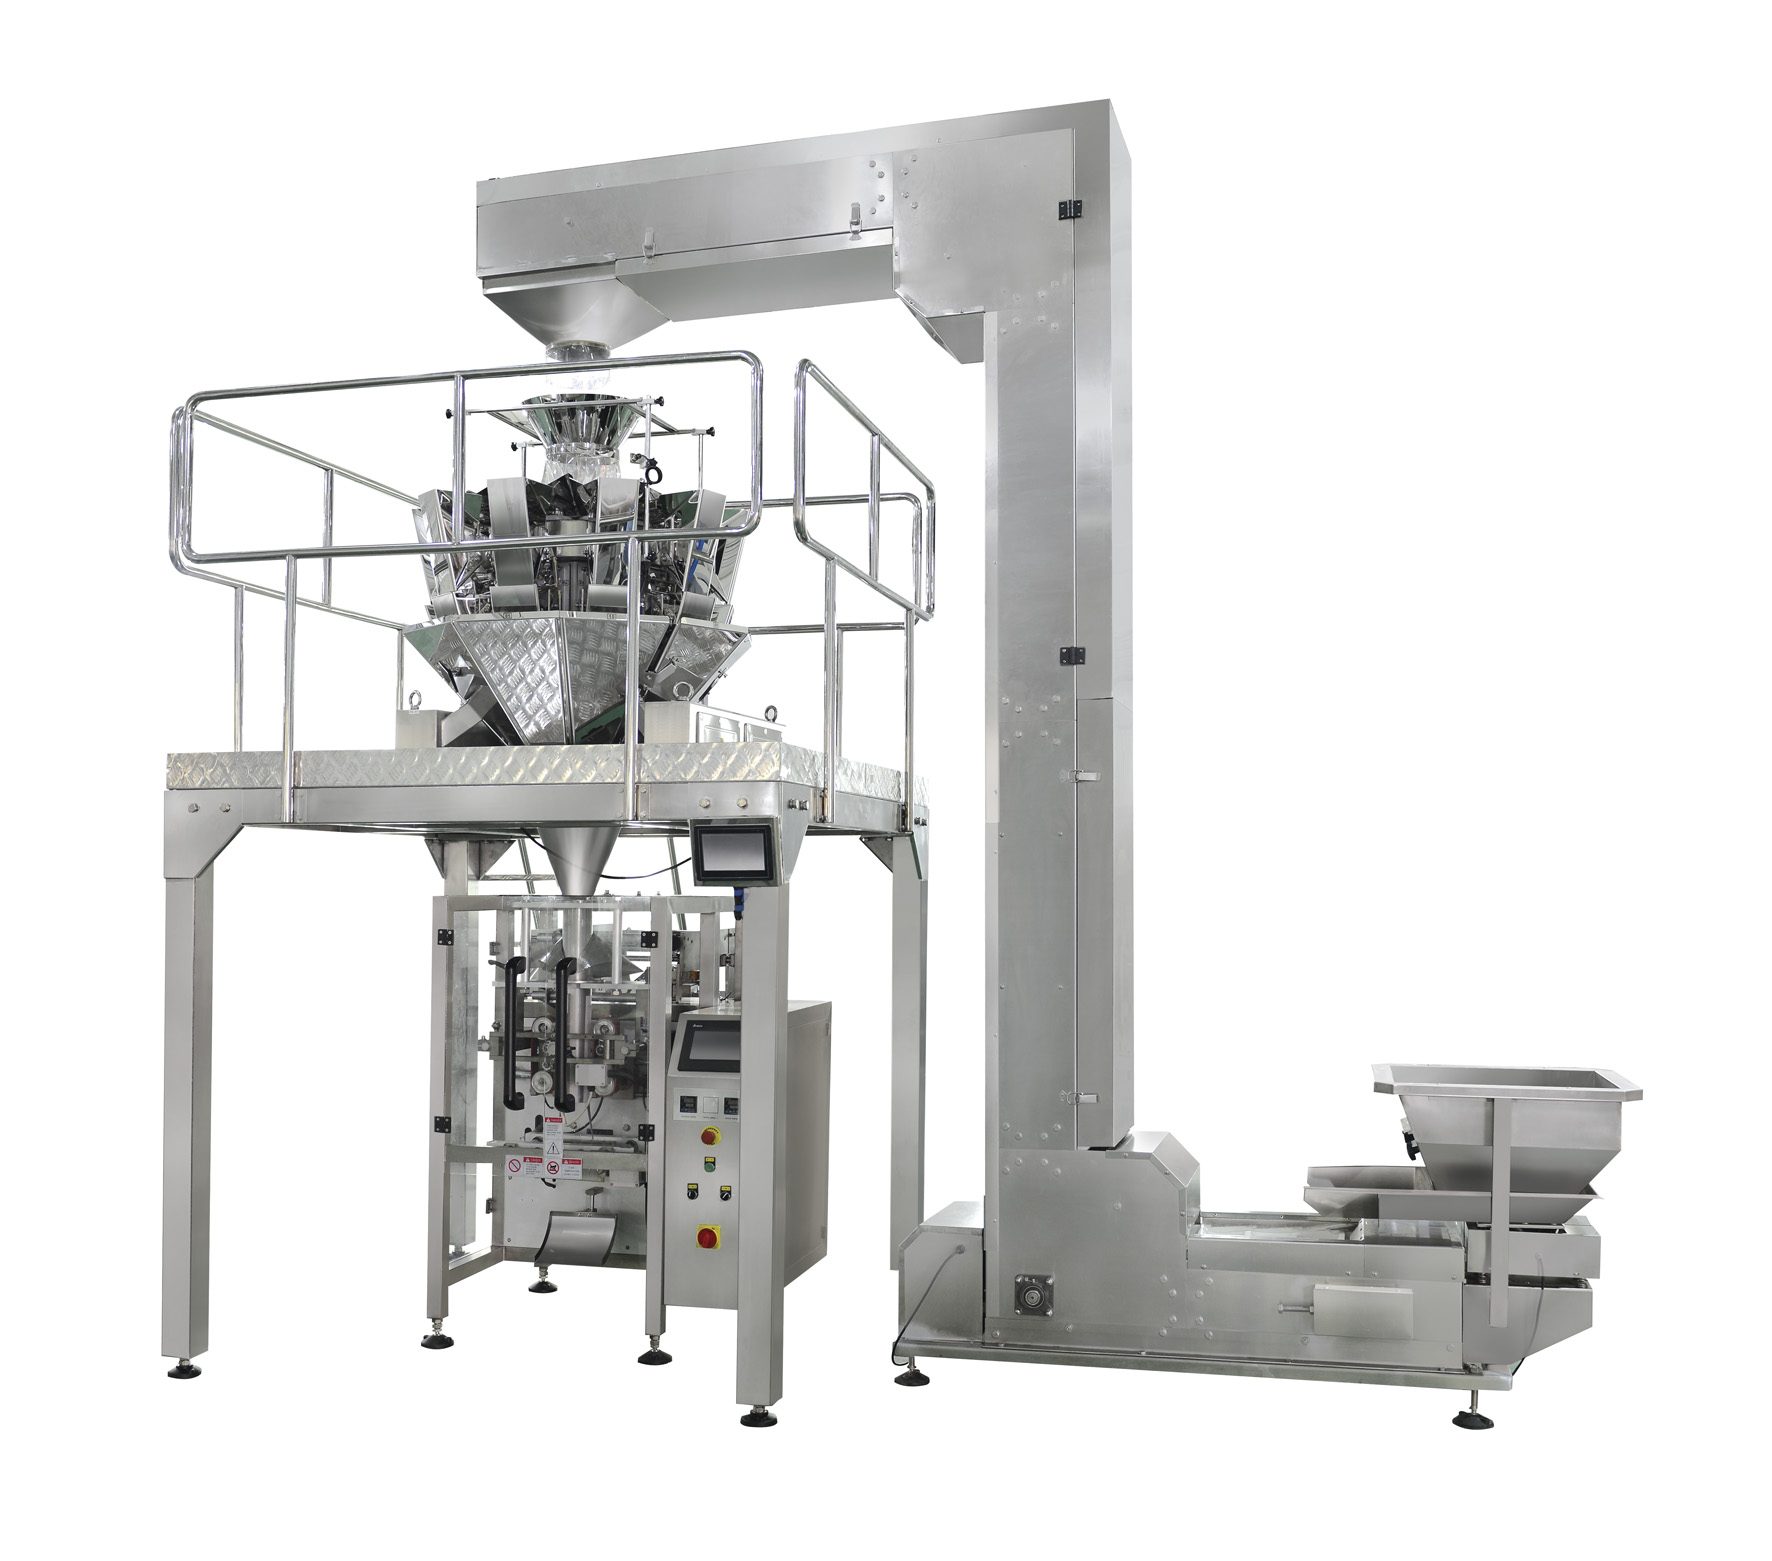
Adişiq form doldurma qapama məşini vintli doldurucu ilə birləşdirilməsi müasir istehsal mühitində mövcud olan ən effektiv paketləmə həllərindən birini təmsil edir. Bu iki sistemin düzgün şəkildə inteqrasiyasını başa düşmək istehsal həcmini maksimuma çatdırmaq, məhsulun bircinsliyini təmin etmək və operativ dayanma müddətlərini azaltmaq üçün vacibdir. Şaquli forma-doldur-bağla maşını rulon materialdan çantalar yaradarkən eyni zamanda onları dəqiq miqdarda məhsulla doldurur; vintli doldurucu ilə birləşdirildikdə bu kombinasiya fövqəladə dəqiqlik və sürət təmin edir. Bu inteqrasiya paketləmə iş axınınızı sərbəst, avtomatlaşdırılmış prosesə çevirməklə rəqabətli sənaye bazarlarının tələblərini ödəyir.

Şaquli forma-doldur-qrablaşdırma maşını ilə vintli doldurucunun birləşdirilməsi mexaniki tənzimləmə, elektrik koordinasiyası və material axını idarə edilməsinə diqqətlə yanaşmağı tələb edir. Vintli doldurucu komponenti şaquli forma-doldur-qrablaşdırma maşını tərəfindən formalaşdırılan çantaların içini toz, qranul və ya hissəcik şəklində olan materiallarla dəqiq ölçülərə əsasən doldurur; bu da sabit doldurma çəkisini təmin edir və məhsul itirməsini minimuma endirir. Bu birləşdirmə yanaşması un, şəkər, ədviyyatlar, qəhvə, quru ingredientlər və digər eyni tip partlayıcı materialları paketləyən şirkətlər üçün xüsusilə dəyərlidir, çünki dəqiqlik və sürət gəlirlilik və müştəri memnuniyyətini birbaşa təsir edir.
Uğurlu inteqrasiyanın əsası, hər bir komponentin böyük sistem daxilində necə işlədiyini başa düşməkdən ibarətdir. Şaquli forma-doldur-qrablaşdırma maşını elastik filmi rulondan çəkərək onu boru formasına gətirir və yan tərəflərdə və alt tərəfdə qrafiklər yaradır. Vintli doldurucu bu şaquli forma-doldur-qrablaşdırma maşınının yaratdığı açıq borunun üzərində yerləşir və ya birbaşa ona qoşulur; beləliklə, dəqiq müəyyən edilmiş intervallarda dəqiq miqdarda məhsul verir. Kəsək doğru doldurma çəkisini əldə etdikdə, vintli doldurucu verilməni dayandırır və şaquli forma-doldur-qrablaşdırma maşını yuxarı qrafiki tamamlayaraq sonlu paket yaradır. Bu komponentlər arasındakı sinxronlaşma çox vacibdir — zaman uyğunluğundakı pozuntular nəticəsində kəsəklər ya az doldurula bilər, ya da çox doldurula bilər və ya məhsul tökülə bilər.
Spiral doldurucunun vertikal forma-doldur-ötür maşını ilə düzgün fiziki inteqrasiyası, dəqiq mexaniki uyğunluqla başlayır. Spiral doldurucunun çıxış ağızının vertikal forma-doldur-ötür maşını tərəfindən yaradılan formalaşdırma borusunun mərkəzi ilə şaquli olaraq uyğunlaşması lazımdır; beləliklə, məhsul torba içərisinə film kənarlarına toxunmadan birbaşa düşür. Uyğunluq pozulması sürtünməyə, aşınmaya, torbaların zədələnməsinə və ya qeyri-bərabər doldurma nümunələrinə səbəb ola bilər. Əksər istehsalçılar spiral doldurucunu son montajdan əvvəl üfüqi və şaquli mövqeləndirməyə imkan verən tənzimlənəbilən bir çərçivəyə quraşdırırlar. Vertikal forma-doldur-ötür maşını və spiral doldurucu ümumi bir oturacağa malik olmalı və ya titrəşim keçirilməsini minimuma endirən bərk dayaq strukturları ilə birləşdirilməlidir. Bundan əlavə, spiral doldurucudan çıxan boşaltma çayı məhsulun vertikal forma-doldur-ötür maşını tərəfindən yaradılan torbalara davamlı axınını pozan köprücük əmələ gəlməsi, siçan dəliyi meydana gəlməsi və ya materialın durğunluğuna mane olmaq üçün layihələndirilməlidir.
Müasir şaquli forma-doldur-bağlayma maşın sistemləri, hər əməliyyatı koordinasiya edən proqramlaşdırıla bilən məntiq idarəetmə cihazlarından (PLC-lərdən) ibarətdir və tornavida doldurucusunun inteqrasiyası üçün bu sistemlər arasındakı sinyal mübadiləsi pürüzsüz olmalıdır. Torba düzgün mövqeyə yerləşdirildikdə və doldurmağa hazır olduqda, şaquli forma-doldur-bağlayma maşınının idarəetmə sistemi tornavida doldurucusunun motoruna başlama əmri göndərir. Şaquli forma-doldur-bağlayma maşınlarında yerləşdirilmiş mövqe sensorları film borusunun mərkəzləşdirildiyini və yeni torbanın hazır olduğunu aşkar edir və bu da tornavida doldurucusunun fırlanmasına başlamasını təmin edir. Tornavida doldurucusunda çəki sensorları və ya vaxt əsaslı idarəetmə sistemləri doldurma prosesini izləyir — hədəf çəki əldə edildikdə tornavida doldurmağı dayandırır və şaquli forma-doldur-bağlayma maşınına yuxarı hissəni bağlamağa keçmək üçün siqnal göndərir. Bu elektrik əlaqəsi etibarlı, təkrarlanan və istehsal sürətlərini, yəni şaquli forma-doldur-bağlayma maşınınızın modelindən asılı olaraq adətən dəqiqədə 20–60 torba arasında dəyişən sürətləri qorumaq üçün kifayət qədər sürətli olmalıdır.
İrəli sensor inteqrasiyası əsas şaquli forma-doldur-bağla maşını və çubuq doldurucunun birləşməsini ağıllı, özünü nəzarət edən sistemə çevrir. Doldurma stansiyasının altındakı çəki sensorları hər bir çantaya düzgün məhsul miqdarının verildiyini təsdiqləyir — əgər çanta qəbul edilə biləcək toleranslar daxilində az və ya çox doldurulursa, sistem operatorlara xəbərdarlıq edir və ya paketi avtomatik olaraq rədd edir. Yaxınlıq sensorları yeni çantaların doldurma stansiyasına çatmasını aşkar edir və beləliklə, çubuq doldurucunun vaxtından əvvəl aktivləşməsini və material itirməsini qarşısını alır. Şaquli forma-doldur-bağla maşının bağlama elementlərindəki temperatur sensorları film növünə və sürətə görə istiliyi tənzimləyərək sabit bağlama keyfiyyətini təmin edir. Titreşim sensorları çubuq doldurucuda mexaniki aşınma və ya uyğunsuzluqları keyfiyyət problemlərinə səbəb olmazdan əvvəl aşkar edə bilir. Bu sensorlar şaquli forma-doldur-bağla maşının mərkəzi idarəetmə paneli ilə əlaqə qurur və real vaxtda tənzimləmələr etməyə və proqnozlaşdırıcı texniki xidmət xəbərdarlıqlarına imkan verən tam geri əlaqə dövrəsi yaradır.
Sizə auger doldurucunuzu qidalandıran hopper, ümumi şaquli forma verən-dolduran-qapayan maşın və doldurucu birləşməsinin etibarlılığına əhəmiyyətli təsir göstərir. Yaxşı dizayn edilmiş bir hopper, augerin məhsul vermədən fırlanmasına səbəb ola biləcək köprü qurma, arka qurma və ya ayırılma olmadan davamlı, kəsilməyən material axını təmin etməlidir. Konik və ya V-şəkilli hoppərlər, meylli divarları sayəsində materialı auger girişinə doğru təbii şəkildə yönəldərək, düz dibli dizaynlara nisbətən daha yaxşı performans göstərir. Auger doldurucunu şaquli forma verən-dolduran-qapayan maşını ilə inteqrasiya edərkən, hopper tutumunun istehsal sürətinizə uyğun olduğundan əmin olun: çox tez doldurulan bir hopper dayanma vaxtlarına səbəb olur, oysa çox tez boşalan bir hopper çıxış axınına havanın daxil olmasına risk yaradır. Un kimi yapışqan materiallarda köprü qurulmasını qarşısını almaq üçün hopper divarlarına quraşdırılan vibratordan istifadə edilərək, şaquli forma verən-dolduran-qapayan maşının optimal işləməsi üçün lazım olan davamlı çıxış təmin edilir.
Şaquli forma-doldur-qrıf maşınında istifadə olunan elastik film növü, vintli doldurucunun ümumi sistemlə inteqrasiyasının neçə qədər effektiv olduğunu birbaşa təsir edir. Polietilen, polipropilen, alüminium folqa laminatları və digər film materiallarının ərimə temperaturu, elastiklik xüsusiyyətləri və məhsulunuzdakı rütubət və yağlarla uyğunluğu müxtəlifdir. Vintli doldurucu ilə inteqrasiya üçün film seçərkən, materialın doldurma zamanı məhsul axını səbəbiylə yaranan sürtünməyə qarşı davamlı olduğunu, yırtılmadan və toz əmələ gətirmədən dayana biləcəyini təsdiqləyin. Şaquli forma-doldur-qrıf maşınında qabıqlama temperaturu, qalma müddəti və təzyiq parametrləri seçdiyiniz konkret film üçün kalibre edilməlidir — yanlış parametrlər doldurma və ya daşınma zamanı partlayan zəif qabıqlamalara və ya film bütövlüyünü pozan istilik zədələrinə səbəb ola bilər. Tam istehsaldan əvvəl vintli doldurucu konfiqurasiyanızla müxtəlif film variantlarını sınamaq, inteqrasiyalı şaquli forma-doldur-qrıf maşını sisteminizdən etibarlı və sabit nəticələr əldə etməyə zaminlik verir.
Çox vaxt vertikal forma-doldur-bağla maşını ilə auger doldurucunun birləşdirilməsi ilə yaradılan inteqrasiya olunmuş sistemlər hopper ölçüsündən və film rulonlarının saxlanması üçün lazım olan sahədən asılı olaraq təxminən 8–12 fut uzunluq və 4–6 fut en sahə tələb edir. Hopper və film rulonu dayaq qurğuları daxil olmaqla hündürlük 7–10 fut arasında dəyişə bilər. Quraşdırmadan əvvəl vertikal forma-doldur-bağla maşınınızın konkret modeli üçün dəqiq sahə tələblərini müəyyənləşdirmək məqsədilə avadanlıq istehsalçınızın texniki xüsusiyyətlərinə müraciət edin və texniki xidmət üçün kifayət qədər boşluq və materialların yüklənməsi üçün uyğun şəraitin təmin edilməsini yoxlayın.
Çuxur doldurucu ilə inteqrasiya olunmuş şaquli forma-doldur-qruplaşdırma maşınında çəki sensorunun kalibrasiyası ən azı ayda bir dəfə, və ya istehsal həcmi ayda 500.000 qabdan çox olduqda daha tez-tez aparılmalıdır. Tez-tez kalibrasiya doldurma çəkisinin dəqiq olmasını təmin edir və net çəki standartlarına tabe olan məhsullar üçün tənzimləyici uyğunluğu saxlamağa kömək edir. Bir çox istehsalçı, tam kalibrasiyanı hər 200.000–300.000 qabdən sonra və ya doldurma sabitliyi şaquli forma-doldur-qruplaşdırma maşınının idarəetmə proqramında müəyyən edilən qəbul edilə bilən tolerans sərhədlərindən kənara çıxdıqda aparmanı tövsiyə edir.
Bəli, əksər müasir şaquli forma-doldur-qrablaşdırma maşın sistemləri auger doldurucu və stakan doldurucu konfiqurasiyaları arasında sürətli çevrilməyə imkan verən modulyar memarlıqla dizayn olunub. Bu çeviklik istehsalçıların ayrı-ayrı avadanlıq almağa ehtiyac qalmadan müxtəlif məhsul kateqoriyalarını paketləməsinə imkan verir. Auger doldurucudan stakan doldurucuya keçid adətən auger motorunu sökmək, buraxılış yığımını dəyişdirmək və şaquli forma-doldur-qrablaşdırma maşınının idarəetmə siqnallarını yenidən proqramlaşdırmağı tələb edir. Çevrilmə ümumiyyətlə 1–2 saat çəkir və bu da bir şaquli forma-doldur-qrablaşdırma maşınında həftə ərzində bir neçə məhsul xəttinin səmərəli istehsalına imkan verir.

2026/09/20
Hazır çanta maşınları: plastik film tullantılarını azaldın, ümumi sahibkarlıq xərclərini (TCO) azaldın və daha sürətli ROI əldə edin

2026/09/20
Sınaqdan keçmiş ən yaxşı təcrübələrlə hazırdan hazırlanmış çantalar üçün qablaşdırma maşınlarının dəyişdirilmə müddətini 40% azaldın

2026/09/20
Hazırdan hazırlanmış çantalar üçün qablaşdırma maşınları: İstehsal həcmini artırın, tullantıları azaldın və ROI-i yaxşılaşdırın

2026/09/20
Döner və ardıcıl tipli hazırdan hazırlanmış çantalar üçün qablaşdırma maşınları: Sürət, ROI və miqyaslanma qabiliyyəti müqayisəsi

2026/09/20
Hazırdan hazırlanmış çantalar üçün qablaşdırma maşını: İstehsal həcmini artırın, əmək haqqı xərclərini azaldın və birləşmənin möhkəmliyini yaxşılaşdırın

2026/09/21
Hazır çantalar üçün maşın: Çanta növləri, materiallar və doldurma təlimatı

