 EN
Wie lässt sich Folienabfall mit einer Fertigbeutel-Verpackungsmaschine reduzieren?
2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/10/27
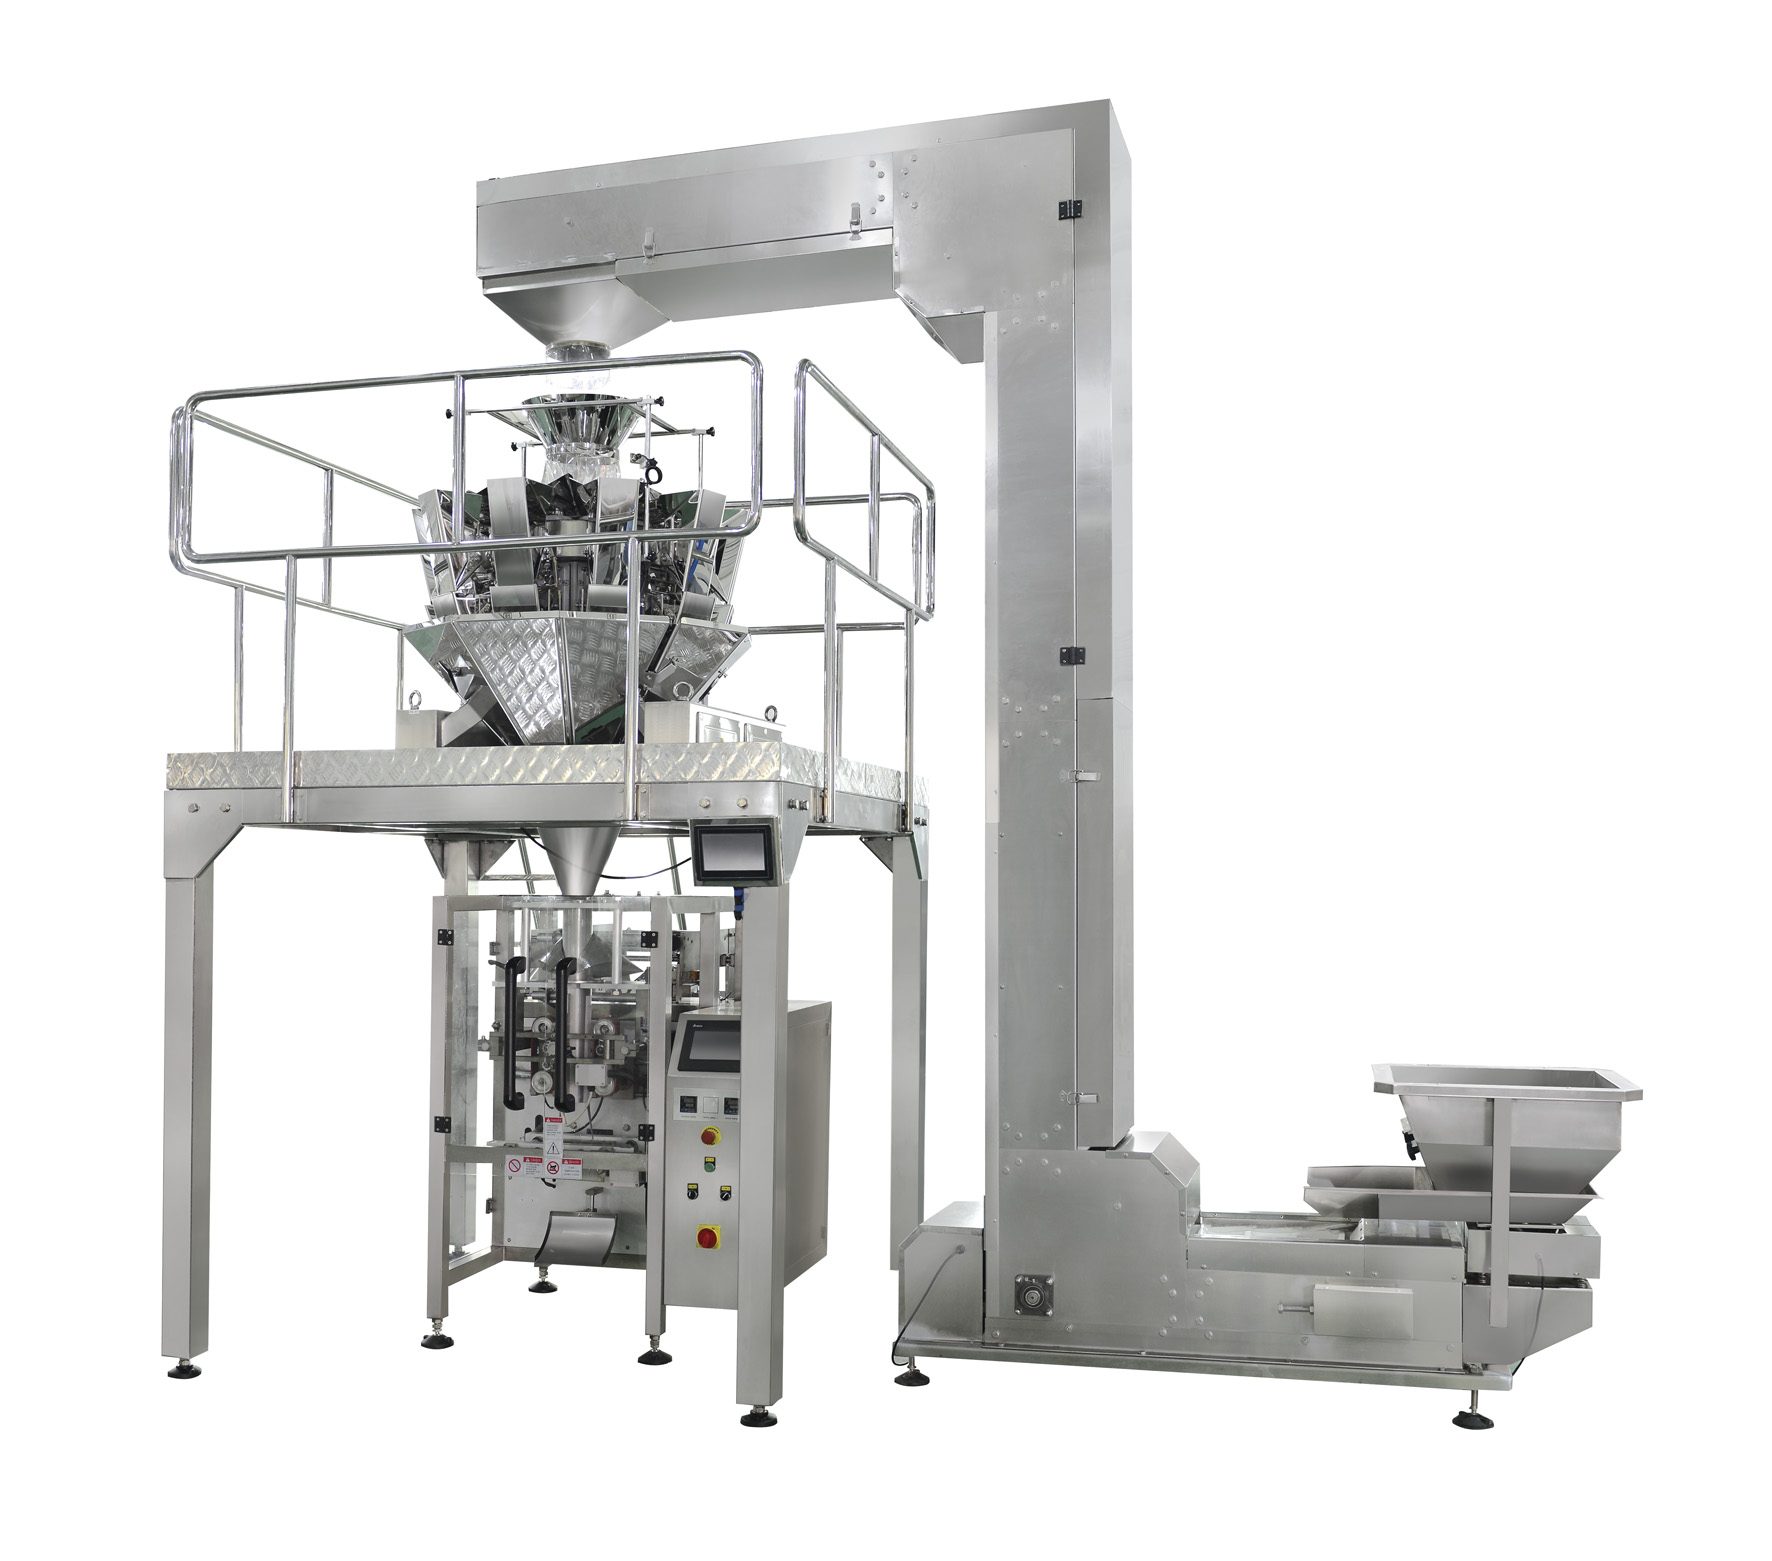
Avertikale Form-Füll-Verschluss-Maschine die Kombination mit einem Schneckenfüller stellt eine der effizientesten Verpackungslösungen dar, die in modernen Fertigungsumgebungen verfügbar sind. Das Verständnis der korrekten Integration dieser beiden Systeme ist entscheidend, um die Produktionsleistung zu maximieren, die Produktkonsistenz sicherzustellen und Ausfallzeiten im Betrieb zu reduzieren. Die vertikale Form-Füll-Versiegelungsmaschine erzeugt Beutel aus Rollenmaterial und füllt sie gleichzeitig mit präzisen Produktmengen. In Verbindung mit einem Schneckenfüller liefert diese Kombination außergewöhnliche Genauigkeit und Geschwindigkeit. Diese Integration verwandelt Ihren Verpackungsprozess in einen nahtlosen, automatisierten Ablauf, der den Anforderungen wettbewerbsorientierter industrieller Märkte gerecht wird.

Die Integration einer vertikalen Form-Füll-Versiegel-Maschine mit einem Schneckenfüller erfordert sorgfältige Aufmerksamkeit hinsichtlich mechanischer Ausrichtung, elektrischer Koordination und Materialfluss-Management. Die Schneckenfüll-Komponente dosiert pulverförmige, körnige oder partikuläre Materialien präzise in Beutel, die von der vertikalen Form-Füll-Versiegel-Maschine geformt werden, wodurch konstante Füllgewichte sichergestellt und Produktverschwendung minimiert werden. Dieser Integrationsansatz ist besonders wertvoll für Unternehmen, die Mehl, Zucker, Gewürze, Kaffee, Trockenzutaten und ähnliche Schüttgüter verpacken, bei denen Genauigkeit und Geschwindigkeit unmittelbar die Rentabilität und Kundenzufriedenheit beeinflussen.
Die Grundlage einer erfolgreichen Integration liegt im Verständnis, wie jede Komponente innerhalb des Gesamtsystems funktioniert. Eine Vertikale-Form-Füll-Versiegelungs-Maschine arbeitet, indem sie flexiblen Folienstoff von einer Rolle abzieht, ihn zu einer röhrenförmigen Struktur formt und entlang der Seiten und der Unterseite Versiegelungen erzeugt. Der Schneckenfüller befindet sich oberhalb der Maschine oder führt direkt in die von der Vertikalen-Form-Füll-Versiegelungs-Maschine erzeugte offene Röhre ein und dosiert exakt definierte Produktmengen in präzise gesteuerten Zeitabständen. Sobald die Tasche das gewünschte Füllgewicht erreicht hat, stoppt die Schnecke mit dem Dosieren, und die Vertikale-Form-Füll-Versiegelungs-Maschine schließt die obere Versiegelung, wodurch eine fertige Verpackung entsteht. Diese Synchronisation zwischen den Komponenten ist entscheidend – eine zeitliche Fehlausrichtung kann zu untergefüllten oder übergefüllten Taschen oder zu Produktverschüttung führen.
Eine ordnungsgemäße physikalische Integration des Schneckenfüllers mit Ihrer Vertikalschlauchbeutelmaschine beginnt mit einer präzisen mechanischen Ausrichtung. Die Austrittsöffnung des Schneckenfüllers muss senkrecht mit der Mitte des von der Vertikalschlauchbeutelmaschine erzeugten Formrohrs ausgerichtet sein, um sicherzustellen, dass das Produkt direkt in den Beutel fällt, ohne die Folienränder zu berühren. Eine Fehlausrichtung kann Reibung, Verschleiß, Beutelschäden oder inkonsistente Füllmuster verursachen. Die meisten Hersteller montieren den Schneckenfüller auf einem justierbaren Gestell, das eine horizontale und vertikale Positionierung vor der endgültigen Installation ermöglicht. Die Vertikalschlauchbeutelmaschine und der Schneckenfüller sollten eine gemeinsame Grundplatte besitzen oder über starre Tragstrukturen miteinander verbunden sein, um die Übertragung von Vibrationen zu minimieren. Zusätzlich sollte die Austragsrinne des Schneckenfüllers so gestaltet sein, dass sie Verblockungen, Rattenlöcher oder Materialstagnation verhindert, die einen gleichmäßigen Durchfluss in die von der Vertikalschlauchbeutelmaschine gebildeten Beutel stören könnten.
Moderne Vertikal-Form-Füll-Versiegelungsanlagen umfassen speicherprogrammierbare Steuerungen (SPS), die sämtliche Vorgänge koordinieren; die Integration eines Schneckenfüllers erfordert eine nahtlose Signalübertragung zwischen diesen Systemen. Der Antriebsmotor des Schneckenfüllers erhält ein Startsignal vom Steuerungssystem der Vertikal-Form-Füll-Versiegelungsanlage, sobald der Beutel korrekt positioniert und zum Befüllen bereit ist. Positionssensoren an der Vertikal-Form-Füll-Versiegelungsanlage erkennen, wenn der Folienrohrstrang zentriert ist und ein neuer Beutel bereitsteht, und lösen dadurch die Drehung des Schneckenfüllers aus. Gewichtssensoren oder zeitgesteuerte Regelungen am Schneckenfüller überwachen den Füllvorgang – sobald das Sollgewicht erreicht ist, stoppt die Schnecke die Dosierung und sendet ein Signal an die Vertikal-Form-Füll-Versiegelungsanlage, um mit der Oberseiteversiegelung fortzufahren. Dieser elektrische Austausch muss zuverlässig, reproduzierbar und schnell genug sein, um Produktionsgeschwindigkeiten von typischerweise 20 bis 60 Beuteln pro Minute – je nach Modell Ihrer Vertikal-Form-Füll-Versiegelungsanlage – aufrechtzuerhalten.
Die fortschrittliche Sensorintegration verwandelt eine grundlegende Vertikale-Form-Füll-Versiegel-Maschine in Kombination mit einem Schneckenfüller in ein intelligentes, selbstüberwachendes System. Gewichtssensoren unterhalb der Füllstation überprüfen, ob jede Tasche die korrekte Produktmenge erhält – falls eine Tasche unter- oder überfüllt wird und dabei zulässige Toleranzen überschreitet, warnt das System die Bediener oder lehnt das Paket automatisch ab. Näherungssensoren erkennen die Ankunft neuer Taschen an der Füllstation und verhindern so eine vorzeitige Aktivierung der Schnecke sowie Materialverschwendung. Temperatursensoren an den Versiegelungselementen der Vertikalen-Form-Füll-Versiegel-Maschine gewährleisten eine konsistente Versiegelungsqualität, indem sie die Hitze je nach Folientyp und Geschwindigkeit anpassen. Vibrationssensoren können mechanischen Verschleiß oder eine Fehlausrichtung des Schneckenfüllers erkennen, bevor diese zu Qualitätsproblemen führen. Diese Sensoren kommunizieren mit dem zentralen Steuerpanel der Vertikalen-Form-Füll-Versiegel-Maschine und erzeugen dadurch eine umfassende Rückkopplungsschleife, die Echtzeit-Anpassungen und Warnungen für vorausschauende Wartung ermöglicht.
Die Trichterzufuhr für Ihren Schneckenfüller beeinflusst maßgeblich die Zuverlässigkeit der gesamten Vertikalfolien-Form-Füll-Versiegelungs-Maschine sowie der Füllereinheit. Ein gut konstruierter Trichter muss einen gleichmäßigen, unterbrechungsfreien Materialstrom gewährleisten – ohne Brückenbildung, Bogenbildung oder Entmischung, die dazu führen könnten, dass sich die Schnecke dreht, ohne Produkt abzugeben. Kegelförmige oder V-förmige Trichter erzielen im Allgemeinen bessere Ergebnisse als flachbodige Ausführungen, da die geneigten Wände das Material natürlicherweise zum Schnecken-Einlass hin leiten. Bei der Integration eines Schneckenfüllers in Ihre Vertikalfolien-Form-Füll-Versiegelungs-Maschine ist sicherzustellen, dass die Trichterkapazität Ihrer Produktionsgeschwindigkeit entspricht: Ein Trichter, der zu häufig nachgefüllt werden muss, verursacht Stillstandszeiten; ein Trichter, der zu schnell entleert wird, birgt das Risiko, Luft in den Austragstrom einzuführen. Vibratoren an den Trichterwänden verhindern bei kohäsiven Materialien wie Mehl oder Puderzucker die Brückenbildung und gewährleisten so die gleichmäßige Förderleistung, die eine Vertikalfolien-Form-Füll-Versiegelungs-Maschine für optimale Leistung benötigt.
Die Art der flexiblen Folie, die in Ihrer Vertikalfüll- und Versiegelungsmaschine eingesetzt wird, beeinflusst unmittelbar, wie effektiv der Schneckenfüller in das Gesamtsystem integriert ist. Polyethylen, Polypropylen, Aluminiumfolien-Laminat und andere Folienmaterialien weisen unterschiedliche Schmelzpunkte, Flexibilitätseigenschaften sowie unterschiedliche Verträglichkeit mit Feuchtigkeit und Ölen Ihres Produkts auf. Bei der Auswahl der Folie für die Integration mit einem Schneckenfüller muss sichergestellt werden, dass das Material die durch den Produktstrom während des Füllvorgangs verursachte Abriebbelastung aushält, ohne zu reißen oder Staub zu erzeugen. Die Versiegelungstemperaturen, Verweilzeiten und Druckeinstellungen an der Vertikalfüll- und Versiegelungsmaschine müssen exakt auf Ihre gewählte Folie abgestimmt sein – falsche Einstellungen können schwache Versiegelungen hervorrufen, die während des Füllens oder beim Handling platzen, oder thermische Schäden verursachen, die die Integrität der Folie beeinträchtigen. Das Testen verschiedener Folienoptionen mit Ihrer spezifischen Schneckenfüller-Konfiguration vor der Serienproduktion gewährleistet zuverlässige und konsistente Ergebnisse Ihres integrierten Vertikalfüll- und Versiegelungssystems.
Die meisten integrierten Systeme, die eine vertikale Form-, Füll- und Versiegelungsmaschine mit einem Schneckenfüller kombinieren, benötigen eine Grundfläche von etwa 2,4 bis 3,7 Metern Länge und 1,2 bis 1,8 Metern Breite, abhängig von der Trichtergröße und der Aufbewahrung der Folienrollen. Die Höhe kann – inklusive Trichter und Folienrollenhalter – zwischen 2,1 und 3,0 Metern liegen. Vor der Installation sollten Sie die Spezifikationen Ihres Maschinenherstellers konsultieren, um den genauen Platzbedarf für Ihr Modell einer vertikalen Form-, Füll- und Versiegelungsmaschine zu ermitteln, und sicherstellen, dass ausreichend Freiraum für Wartungszugang und Materialbeschickung vorhanden ist.
Die Kalibrierung des Gewichtssensors an einer vertikalen Form-, Füll- und Versiegelungsmaschine mit integriertem Schneckenfüller sollte mindestens monatlich erfolgen oder häufiger, falls die Produktionsmenge 500.000 Beutel pro Monat übersteigt. Eine regelmäßige Kalibrierung gewährleistet genaue Füllgewichte und trägt zur Einhaltung gesetzlicher Vorschriften bei Produkten bei, die Netto-Gewichtsstandards unterliegen. Viele Hersteller empfehlen eine vollständige Kalibrierung nach jeweils 200.000 bis 300.000 Beuteln oder immer dann, wenn die Füllkonsistenz außerhalb der zulässigen Toleranzbereiche liegt, die in der Steuerungssoftware Ihrer vertikalen Form-, Füll- und Versiegelungsmaschine festgelegt sind.
Ja, die meisten modernen Vertikal-Form-Füll-Versiegelungsanlagen sind mit einer modularen Architektur ausgelegt, die einen schnellen Wechsel zwischen Schneckenfüller- und Becherfüller-Konfigurationen ermöglicht. Diese Flexibilität erlaubt es Herstellern, verschiedene Produktkategorien zu verpacken, ohne separate Maschinen erwerben zu müssen. Der Wechsel von einem Schneckenfüller zu einem Becherfüller erfordert in der Regel das Trennen des Schneckenmotors, den Austausch der Austragsvorrichtung sowie die Neuprogrammierung der Steuersignale an der Vertikal-Form-Füll-Versiegelungsanlage. Die Umstellung dauert gewöhnlich 1 bis 2 Stunden und ermöglicht so eine effiziente Produktion mehrerer Produktlinien auf einer einzigen Vertikal-Form-Füll-Versiegelungsanlage während der gesamten Woche.

2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/09/20
Reduzieren Sie die Wechselzeit der vorgefertigten Beutel-Verpackungsmaschine um 40 % mit bewährten Best Practices

2026/09/20
Vorgefertigte Beutel-Maschinen: Steigern Sie die Durchsatzleistung, senken Sie Abfall und verbessern Sie die Rendite

2026/09/20
Rotationsmaschine versus Inline-Maschine für vorgefertigte Beutel: Geschwindigkeit, Rendite und Skalierbarkeit im Vergleich

2026/09/20
Vorgefertigte Beutel-Maschine: Steigern Sie die Durchsatzleistung, senken Sie die Personalkosten und verbessern Sie die Versiegelungsintegrität

2026/09/21
Fertigbeutel-Maschine: Beuteltypen, Materialien und Füll-Leitfaden

