 EN
Come ridurre gli sprechi di film con una macchina per il confezionamento in sacchetti preformati?
2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/10/27
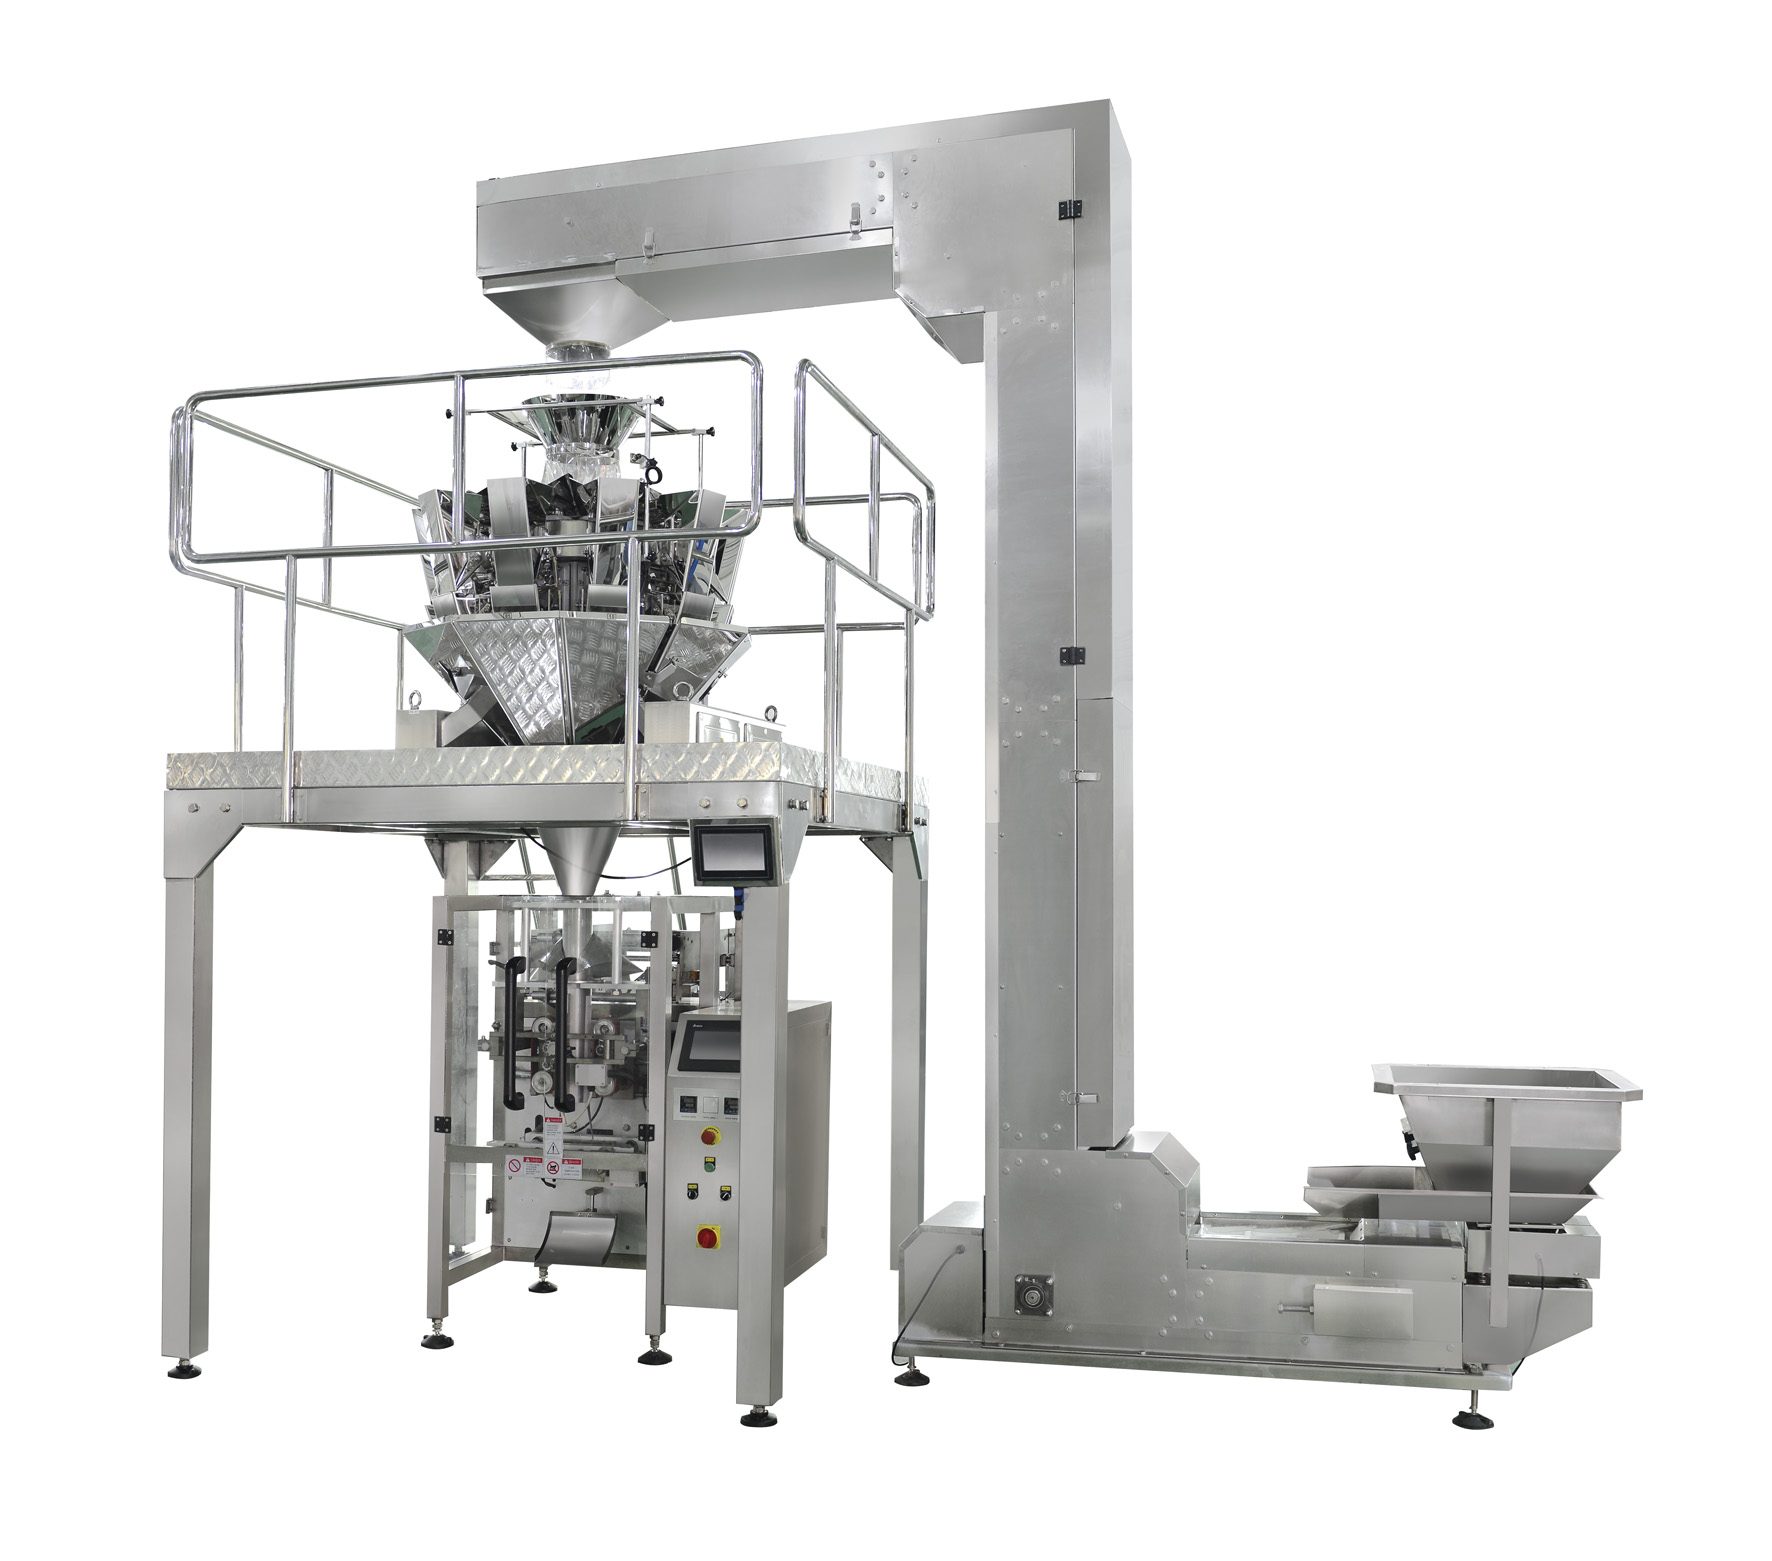
Amacchina di sigillamento per riempimento di forma verticale l'integrazione con una riempitrice ad augel rappresenta una delle soluzioni per il confezionamento più efficienti disponibili negli ambienti produttivi moderni. Comprendere come integrare correttamente questi due sistemi è fondamentale per massimizzare la produzione, garantire la coerenza del prodotto e ridurre i tempi di fermo operativo. La macchina verticale per formatura, riempimento e sigillatura (VFFS) crea sacchetti partendo da rotoli di materiale e li riempie contemporaneamente con quantità precise di prodotto; abbinata a una riempitrice ad augel, questa combinazione offre un'accuratezza e una velocità eccezionali. Tale integrazione trasforma il flusso di lavoro di confezionamento in un processo automatizzato e continuo, in grado di soddisfare le esigenze dei mercati industriali competitivi.

Integrare una macchina verticale per formare, riempire e sigillare con un dosatore a coclea richiede particolare attenzione all’allineamento meccanico, alla coordinazione elettrica e alla gestione del flusso del materiale. Il componente dosatore a coclea misura con precisione polveri, granuli o materiali particellari inserendoli nei sacchetti formati dalla macchina verticale per formare, riempire e sigillare, garantendo pesi di riempimento costanti e riducendo al minimo gli sprechi di prodotto. Questo approccio di integrazione risulta particolarmente vantaggioso per le aziende che confezionano farina, zucchero, spezie, caffè, ingredienti secchi e materiali sfusi simili, dove accuratezza e velocità influiscono direttamente sulla redditività e sulla soddisfazione del cliente.
Il fondamento di un’integrazione di successo risiede nella comprensione del funzionamento di ciascun componente all’interno del sistema più ampio. Una macchina verticale per formare, riempire e sigillare opera tirando un film flessibile da un rotolo, modellandolo in forma di tubo e realizzando sigilli lungo i lati e la parte inferiore. Il dosatore a coclea è posizionato sopra oppure alimenta direttamente il tubo aperto creato dalla macchina verticale per formare, riempire e sigillare, erogando quantità precise di prodotto a intervalli rigorosamente controllati. Quando il sacchetto raggiunge il peso di riempimento corretto, il dosatore a coclea interrompe l’erogazione e la macchina verticale per formare, riempire e sigillare completa la sigillatura superiore, producendo un pacchetto finito. Questa sincronizzazione tra i componenti è fondamentale: uno sfasamento temporale può causare sacchetti sottoripieni, sovraripieni o fuoriuscite di prodotto.
L'integrazione fisica corretta del dosatore a coclea con la vostra macchina verticale per formare, riempire e sigillare inizia con un allineamento meccanico preciso. L'uscita di scarico del dosatore a coclea deve essere allineata verticalmente con il centro del tubo formatore creato dalla macchina verticale per formare, riempire e sigillare, garantendo che il prodotto cada direttamente nella busta senza urtare i bordi della pellicola. Un allineamento errato può causare attrito, usura, danni alle buste o schemi di riempimento non uniformi. La maggior parte dei produttori monta il dosatore a coclea su un telaio regolabile che consente il posizionamento orizzontale e verticale prima dell'installazione definitiva. La macchina verticale per formare, riempire e sigillare e il dosatore a coclea devono condividere una base comune oppure essere collegati mediante strutture di supporto rigide che riducano al minimo il trasferimento delle vibrazioni. Inoltre, lo scivolo di scarico del dosatore a coclea deve essere progettato per prevenire fenomeni di ponteggiamento, formazione di buche (rat-holing) o ristagni del materiale, che potrebbero interrompere un flusso costante verso le buste formate dalla macchina verticale per formare, riempire e sigillare.
I moderni sistemi di macchine verticali per formatura, riempimento e sigillatura includono controllori logici programmabili (PLC) che coordinano ogni operazione; l’integrazione di un dosatore a coclea richiede una comunicazione di segnali perfettamente sincronizzata tra questi sistemi. Il motore del dosatore a coclea riceve il comando di avvio dal sistema di controllo della macchina verticale per formatura, riempimento e sigillatura non appena il sacchetto è correttamente posizionato e pronto per il riempimento. I sensori di posizione presenti sulla macchina verticale per formatura, riempimento e sigillatura rilevano quando il tubo di film è centrato e un nuovo sacchetto è pronto, attivando così la rotazione del dosatore a coclea. Sensori di peso o controlli basati su temporizzazione integrati nel dosatore a coclea monitorano l’andamento del riempimento: non appena viene raggiunto il peso target, la coclea cessa di erogare il prodotto e invia un segnale alla macchina verticale per formatura, riempimento e sigillatura per procedere con la sigillatura superiore. Questo scambio elettrico deve essere affidabile, ripetibile e sufficientemente rapido da mantenere le velocità di produzione tipiche, generalmente comprese tra 20 e 60 sacchetti al minuto, a seconda del modello della vostra macchina verticale per formatura, riempimento e sigillatura.
L’integrazione avanzata di sensori trasforma una combinazione base di macchina verticale per formare, riempire e sigillare e di dosatore a coclea in un sistema intelligente e auto-monitorato. I sensori di peso posizionati sotto la stazione di riempimento verificano che ogni sacchetto riceva la quantità corretta di prodotto: se un sacchetto è sottopieno o sovrapieno oltre le tolleranze accettabili, il sistema avvisa gli operatori oppure scarta automaticamente il pacchetto. I sensori di prossimità rilevano l’arrivo di nuovi sacchetti alla stazione di riempimento, impedendo l’attivazione prematura della coclea e lo spreco di materiale. I sensori di temperatura sugli elementi di sigillatura della macchina verticale per formare, riempire e sigillare garantiscono una qualità costante delle sigillature regolando automaticamente il calore in base al tipo di film e alla velocità di lavoro. I sensori di vibrazione possono rilevare usura meccanica o disallineamenti nel dosatore a coclea ancor prima che causino problemi di qualità. Questi sensori comunicano con il pannello di controllo centrale della macchina verticale per formare, riempire e sigillare, creando un ciclo di retroazione completo che consente aggiustamenti in tempo reale e allerte per la manutenzione predittiva.
L’imbuto che alimenta il vostro riempitore a coclea influisce in modo significativo sull’affidabilità dell’intera macchina verticale per formare, riempire e sigillare e della combinazione con il riempitore. Un imbuto ben progettato deve garantire un flusso di materiale costante e ininterrotto, senza fenomeni di ponteggiamento, arco o segregazione, che potrebbero causare la rotazione a vuoto della coclea senza erogazione del prodotto. Gli imbuti conici o a forma di V generalmente offrono prestazioni migliori rispetto ai modelli con fondo piatto, poiché le pareti inclinate favoriscono naturalmente il flusso del materiale verso l’ingresso della coclea. Quando si integra un riempitore a coclea con la vostra macchina verticale per formare, riempire e sigillare, assicuratevi che la capacità dell’imbuto sia adeguata alla velocità di produzione: un imbuto che necessita di ricariche troppo frequenti causa tempi di fermo, mentre uno che si svuota troppo rapidamente rischia di introdurre aria nel flusso di uscita. Gli vibratorii installati sulle pareti dell’imbuto aiutano a prevenire il ponteggiamento nei materiali coesivi, come la farina o lo zucchero a velo, mantenendo un’erogazione costante, requisito fondamentale per il corretto funzionamento della macchina verticale per formare, riempire e sigillare.
Il tipo di film flessibile utilizzato nella vostra macchina verticale per formare, riempire e sigillare influisce direttamente sull’efficacia con cui il dosatore a coclea si integra nell’intero sistema. Il polietilene, il polipropilene, i laminati in foglio di alluminio e altri materiali per film presentano diversi punti di fusione, caratteristiche di flessibilità e compatibilità con l’umidità e gli oli contenuti nel prodotto. Quando si seleziona un film da integrare con un dosatore a coclea, verificare che il materiale possa resistere all’abrasione causata dal flusso del prodotto durante il riempimento, senza strapparsi né generare polvere. Le temperature di sigillatura, i tempi di permanenza e le impostazioni di pressione sulla macchina verticale per formare, riempire e sigillare devono essere calibrate in base al film specifico scelto: impostazioni errate possono produrre sigilli deboli che cedono durante il riempimento o la manipolazione, oppure danni termici che compromettono l’integrità del film. Effettuare prove con diverse opzioni di film, utilizzando la configurazione del dosatore a coclea prima dell’avvio della produzione su larga scala, garantisce risultati affidabili e costanti dal sistema integrato di macchina verticale per formare, riempire e sigillare.
La maggior parte dei sistemi integrati che combinano una macchina verticale per formare, riempire e sigillare con un dosatore a coclea richiede un ingombro di circa 2,4–3,7 m di lunghezza e 1,2–1,8 m di larghezza, a seconda delle dimensioni del serbatoio e dello stoccaggio delle bobine di film. L’altezza può variare da 2,1 a 3,0 m, compresi il serbatoio e i supporti per le bobine di film. Prima dell’installazione, consultare le specifiche del produttore dell’apparecchiatura per verificare i requisiti esatti di spazio per il modello specifico della macchina verticale per formare, riempire e sigillare e assicurarsi di disporre di uno spazio sufficiente per l’accesso alla manutenzione e per il caricamento dei materiali.
La calibrazione del sensore di peso su una macchina verticale per formare, riempire e sigillare, integrata con un dosatore a coclea, deve avvenire almeno una volta al mese oppure più frequentemente se le produzioni superano i 500.000 sacchetti al mese. Una calibrazione regolare garantisce pesi di riempimento precisi e contribuisce al rispetto delle normative vigenti per i prodotti soggetti a standard di peso netto. Molti produttori raccomandano una calibrazione completa ogni 200.000–300.000 sacchetti oppure ogni qualvolta la coerenza del riempimento si discosti dalle tolleranze accettabili impostate nel software di controllo della macchina verticale per formare, riempire e sigillare.
Sì, la maggior parte dei moderni sistemi di macchine verticali per formare, riempire e sigillare sono progettati con un’architettura modulare che consente una rapida conversione tra configurazioni con dosatore a coclea e dosatore a coppa. Questa flessibilità permette ai produttori di confezionare diverse categorie di prodotti senza dover acquistare apparecchiature separate. Passare da un dosatore a coclea a un dosatore a coppa richiede tipicamente lo scollegamento del motore della coclea, la sostituzione dell’insieme di scarico e la riprogrammazione dei segnali di controllo sulla macchina verticale per formare, riempire e sigillare. La conversione richiede generalmente da 1 a 2 ore, consentendo una produzione efficiente di più linee di prodotto su una singola macchina verticale per formare, riempire e sigillare nell’arco della settimana.

2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/20
Ridurre del 40% i tempi di cambio formato su macchine per sacchetti preformati con le migliori pratiche consolidate

2026/09/20
Macchine per sacchetti preformati: aumentare la produttività, ridurre gli sprechi e migliorare l’ROI

2026/09/20
Confronto tra macchine rotative e in linea per sacchetti preformati: velocità, ROI e scalabilità a confronto

2026/09/20
Macchina per sacchetti preformati: aumentare la produttività, ridurre i costi di manodopera e migliorare l’integrità delle saldature

2026/09/21
Macchina per sacchetti preformati: tipi di sacchetti, materiali e guida al riempimento

