 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/27
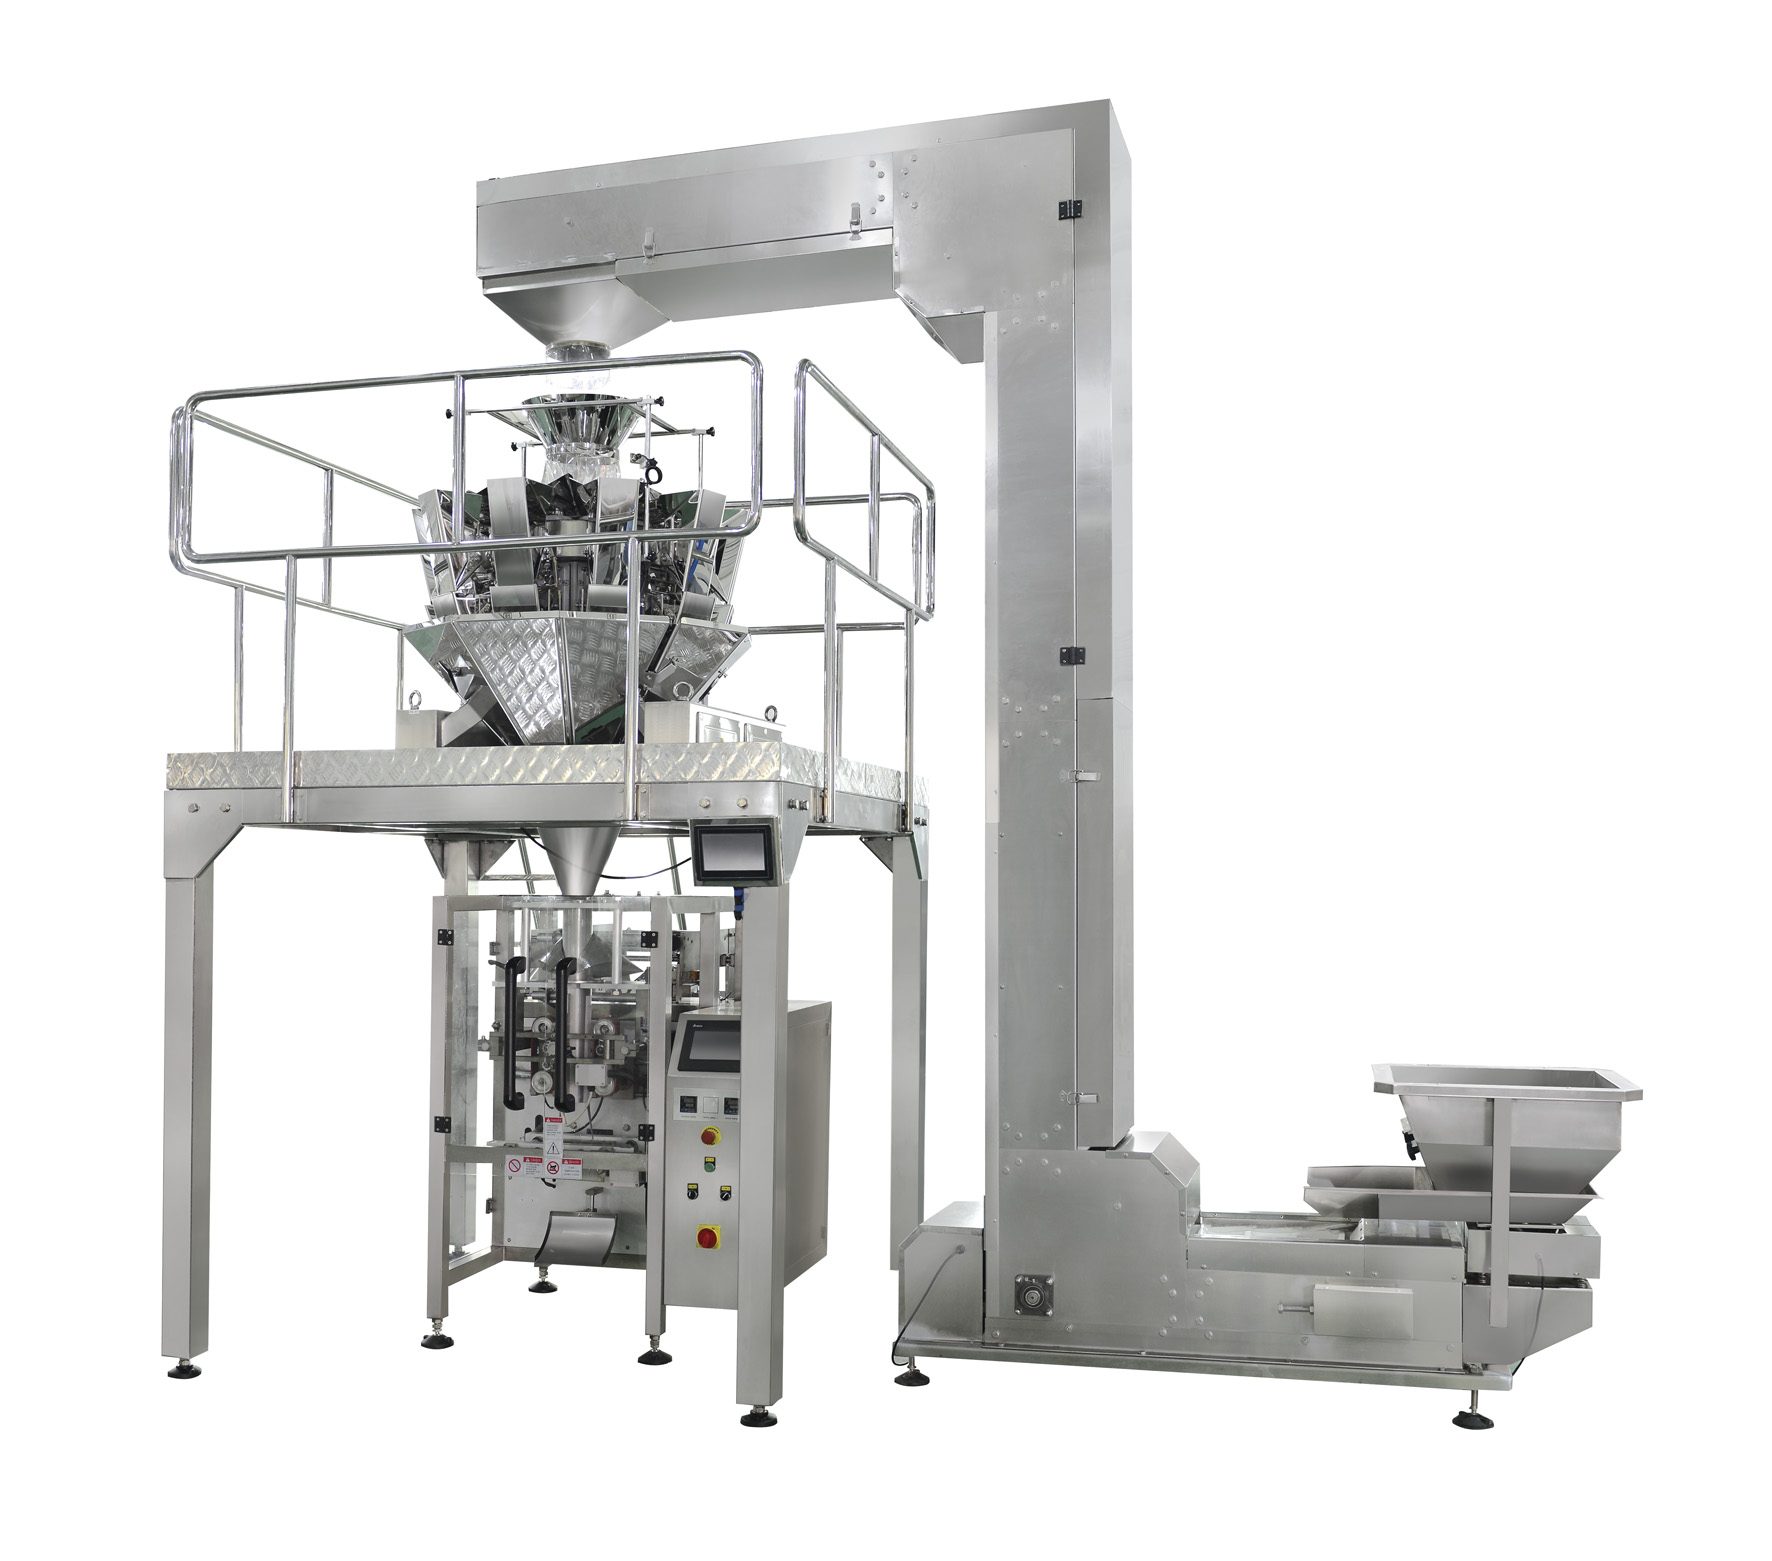
Amaszyna do pionowego formowania, wypełniania i hermetyzacji połączenie z dozownikiem śrubowym stanowi jedno z najbardziej wydajnych rozwiązań pakujących dostępnych w nowoczesnych środowiskach produkcyjnych. Zrozumienie zasad prawidłowej integracji tych dwóch systemów jest kluczowe dla maksymalizacji wydajności produkcji, zapewnienia spójności produktu oraz ograniczenia przestoju operacyjnego. Maszyna do pionowego formowania, napełniania i zamykania torebek tworzy torebki z rolki materiału opakowaniowego, jednocześnie napełniając je ściśle określonymi ilościami produktu; w połączeniu z dozownikiem śrubowym ta konfiguracja zapewnia wyjątkową dokładność i szybkość. Takie połączenie przekształca proces pakowania w płynny, zautomatyzowany cykl spełniający wymagania konkurencyjnych rynków przemysłowych.

Integracja maszyny do pionowego formowania, napełniania i zamykania z dozownikiem śrubowym wymaga starannej uwagi przy wyrównaniu mechanicznym, koordynacji elektrycznej oraz zarządzaniu przepływem materiału. Składnik dozownika śrubowego precyzyjnie dawkuje materiały w postaci proszków, granulatów lub drobnych cząstek do worków tworzonych przez maszynę do pionowego formowania, napełniania i zamykania, zapewniając stałą wagę napełnienia i minimalizując odpad produktu. Takie podejście do integracji jest szczególnie wartościowe dla firm pakujących mąkę, cukier, przyprawy, kawę, suche składniki oraz podobne materiały sypkie, gdzie dokładność i szybkość mają bezpośredni wpływ na rentowność oraz satysfakcję klientów.
Podstawą udanej integracji jest zrozumienie, w jaki sposób każdy komponent funkcjonuje w ramach większego systemu. Maszyna do pionowego formowania, napełniania i zamykania worków działa poprzez pobieranie elastycznej folii z rolki, kształtowanie jej w postaci rury oraz tworzenie uszczeleń wzdłuż boków i dna. Dozownik śrubowy znajduje się nad otwartą rurą utworzoną przez maszynę do pionowego formowania, napełniania i zamykania worków lub bezpośrednio do niej wprowadza produkt, dawkując go w ściśle określonych ilościach w dokładnie kontrolowanych odstępach czasu. Gdy worek osiągnie odpowiednią wagę napełnienia, dozownik śrubowy przestaje dawkować, a maszyna do pionowego formowania, napełniania i zamykania worków wykonuje uszczelnienie górne, tworząc gotowy opakowany produkt. Synchronizacja między poszczególnymi komponentami ma kluczowe znaczenie – niedopasowanie w czasie może prowadzić do niedoładowania worków, przeładowania worków lub wylewania się produktu.
Poprawna fizyczna integracja napełniacza śrubowego z maszyną do formowania, napełniania i zgrzewania pionowego zaczyna się od precyzyjnego wyrównania mechanicznego. Wylot napełniacza śrubowego musi być dokładnie ustawiony pionowo nad środkiem rury formującej tworzonej przez maszynę do formowania, napełniania i zgrzewania pionowego, aby produkt spadał bezpośrednio do worka bez uderzania w krawędzie folii. Nieprawidłowe wyrównanie może powodować tarcie, zużycie, uszkodzenia worków lub niestabilne wzory napełniania. Większość producentów montuje napełniacz śrubowy na regulowanej ramie, która umożliwia pozycjonowanie poziome i pionowe przed końcową instalacją. Maszyna do formowania, napełniania i zgrzewania pionowego oraz napełniacz śrubowy powinny współdzielić wspólną podstawę lub być połączone za pomocą sztywnych konstrukcji wsporczych minimalizujących przenoszenie drgań. Dodatkowo, kanał wylotowy napełniacza śrubowego powinien być zaprojektowany tak, aby zapobiegać zablokowaniom, tworzeniu się tuneli („rat-holing”) lub zastojowi materiału, które mogłyby zakłócać stały przepływ do worków tworzonych przez maszynę do formowania, napełniania i zgrzewania pionowego.
Nowoczesne pionowe systemy do formowania, napełniania i zamykania opakowań zawierają programowalne sterowniki logiczne (PLC), które koordynują każdą operację; integracja napełniacza śrubowego wymaga bezproblemowej komunikacji sygnałowej między tymi systemami. Silnik napełniacza śrubowego otrzymuje polecenie uruchomienia od systemu sterowania pionowym systemem do formowania, napełniania i zamykania opakowań w momencie, gdy worek jest prawidłowo pozycjonowany i gotowy do napełnienia. Czujniki położenia zamontowane w pionowym systemie do formowania, napełniania i zamykania opakowań wykrywają, gdy rura foliowa znajduje się w środku oraz gdy nowy worek jest gotowy, co aktywuje obrót napełniacza śrubowego. Czujniki wagowe lub sterowanie oparte na czasie w napełniaczu śrubowym monitorują postęp napełniania – po osiągnięciu docelowej masy śruba przestaje dozować materiał i wysyła sygnał do pionowego systemu do formowania, napełniania i zamykania opakowań, aby rozpocząć zamykanie górnej części worka. Ta elektryczna wymiana sygnałów musi być niezawodna, powtarzalna i wystarczająco szybka, aby utrzymać prędkość produkcji, która zwykle mieści się w zakresie od 20 do 60 worków na minutę, w zależności od modelu pionowego systemu do formowania, napełniania i zamykania opakowań.
Zaawansowana integracja czujników przekształca podstawową kombinację pionowej maszyny do formowania, napełniania i zamykania worków oraz napełniacza śrubowego w inteligentny, samodzielnie monitorujący system. Czujniki wagowe umieszczone pod stacją napełniania sprawdzają, czy każdy worek otrzymuje odpowiednią ilość produktu – w przypadku niedo- lub nadmiernego napełnienia poza dopuszczalnymi tolerancjami system alertyzuje operatorów lub automatycznie odrzuca opakowanie. Czujniki zbliżeniowe wykrywają przybycie nowych worków na stację napełniania, zapobiegając przedwczesnemu uruchomieniu śruby i marnowaniu materiału. Czujniki temperatury umieszczone na elementach zamykających pionowej maszyny do formowania, napełniania i zamykania worków zapewniają stałą jakość zgrzewania poprzez dostosowywanie temperatury ogrzewania w zależności od rodzaju folii i prędkości pracy. Czujniki wibracji mogą wykrywać zużycie mechaniczne lub niewłaściwe ustawienie śruby napełniacza jeszcze przed powstaniem problemów jakościowych. Wszystkie te czujniki komunikują się z centralną konsolą sterującą pionowej maszyny do formowania, napełniania i zamykania worków, tworząc kompleksową pętlę zwrotną umożliwiającą korekty w czasie rzeczywistym oraz generowanie alertów dotyczących konserwacji predykcyjnej.
Zasobnik zasilający wypełniacz ślimakowy znacząco wpływa na niezawodność całej maszyny do formowania, napełniania i zamykania w pionie oraz połączenia z wypełniaczem. Dobrze zaprojektowany zasobnik powinien zapewniać stały, nieprzerwany przepływ materiału bez tworzenia się mostów, kopuł lub rozdzielenia składników, które mogłyby spowodować obracanie się ślimaka bez dozowania produktu. Zasobniki stożkowe lub litery V zazwyczaj działają lepiej niż konstrukcje o płaskim dnie, ponieważ nachylone ściany naturalnie kierują materiał w stronę wejścia ślimaka. Przy łączeniu wypełniacza ślimakowego z maszyną do formowania, napełniania i zamykania w pionie należy upewnić się, że pojemność zasobnika odpowiada prędkości produkcji: zbyt częste uzupełnianie zasobnika powoduje przestoje, podczas gdy zbyt szybkie jego opróżnianie grozi wprowadzeniem powietrza do strumienia wydawanego materiału. Wibratory zamontowane na ścianach zasobnika pomagają zapobiegać tworzeniu się mostów w materiałach kohezyjnych, takich jak mąka lub cukier pudrowy, zapewniając stałą wydajność wymaganą przez maszynę do formowania, napełniania i zamykania w pionie do osiągnięcia optymalnej wydajności.
Rodzaj elastycznej folii używanej w maszynie do formowania, napełniania i zamykania pionowego bezpośrednio wpływa na skuteczność integracji dozownika ślimakowego z całym systemem. Polietylen, polipropylen, laminaty folii aluminiowej oraz inne materiały foliowe mają różne temperatury topnienia, cechy elastyczności oraz różną zgodność z wilgocią i olejami zawartymi w produkcie. Przy wyborze folii do integracji z dozownikiem ślimakowym należy upewnić się, że materiał wytrzyma ścieranie spowodowane przepływem produktu podczas napełniania, bez rozrywania się ani powstawania pyłu. Temperatury zgrzewania, czasy zadziałania (dwell times) oraz ustawienia ciśnienia w maszynie do formowania, napełniania i zamykania pionowego muszą być dostosowane do konkretnej wybranej folii — nieprawidłowe ustawienia mogą prowadzić do słabo zgrzewanych szwów, które pękają podczas napełniania lub obsługi, albo do uszkodzeń termicznych naruszających integralność folii. Przetestowanie różnych opcji folii z konfiguracją dozownika ślimakowego przed uruchomieniem pełnej produkcji zapewnia niezawodne i spójne rezultaty działania zintegrowanego systemu maszyny do formowania, napełniania i zamykania pionowego.
Większość zintegrowanych systemów łączących pionową maszynę do formowania, napełniania i zamykania z dozownikiem śrubowym wymaga powierzchni roboczej o długości około 2,4–3,7 m i szerokości 1,2–1,8 m, w zależności od rozmiaru pojemnika i miejsca przechowywania rolek folii. Wysokość może wynosić od 2,1 do 3,0 m, wliczając pojemnik i stojaki na rolki folii. Przed instalacją należy zapoznać się ze specyfikacjami producenta sprzętu, aby zweryfikować dokładne wymagania przestrzenne dla konkretnego modelu pionowej maszyny do formowania, napełniania i zamykania oraz zapewnić wystarczającą przestrzeń na dostęp podczas konserwacji i załadunek materiałów.
Kalibracja czujnika masy na maszynie do formowania, napełniania i zamykania w pionie z wbudowanym dozownikiem śrubowym powinna odbywać się co najmniej raz miesięcznie lub częściej, jeśli liczba produkowanych toreb przekracza 500 000 na miesiąc. Regularna kalibracja zapewnia dokładność masy napełnienia i wspiera przestrzeganie wymogów prawnych dotyczących netto masy produktów. Wielu producentów zaleca pełną kalibrację po każdej serii 200 000–300 000 toreb lub za każdym razem, gdy spójność napełnienia wykracza poza dopuszczalne zakresy tolerancji ustawione w oprogramowaniu sterującym maszyny do formowania, napełniania i zamykania w pionie.
Tak, większość nowoczesnych systemów maszyn do formowania, napełniania i zamykania w pionie została zaprojektowana z zastosowaniem architektury modułowej, która umożliwia szybką zamianę konfiguracji między dozownikiem śrubowym a dozownikiem kubkowym. Dzięki tej elastyczności producenci mogą pakować różne kategorie produktów bez konieczności zakupu oddzielnych urządzeń. Zmiana z dozownika śrubowego na dozownik kubkowy zwykle wymaga odłączenia silnika śruby, wymiany zespołu wyładunkowego oraz ponownego zaprogramowania sygnałów sterujących na maszynie do formowania, napełniania i zamykania w pionie. Konwersja trwa zazwyczaj od 1 do 2 godzin, co pozwala na efektywne produkowanie wielu linii produktów na jednej maszynie do formowania, napełniania i zamykania w pionie w ciągu tygodnia.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

