 EN
Како смањити отпад филма са предрађеном машином за паковање?
2026/09/20
Премадеде пуч Машине: Смањити филмски отпад, смањити ТЦО и постићи бржи РОИ

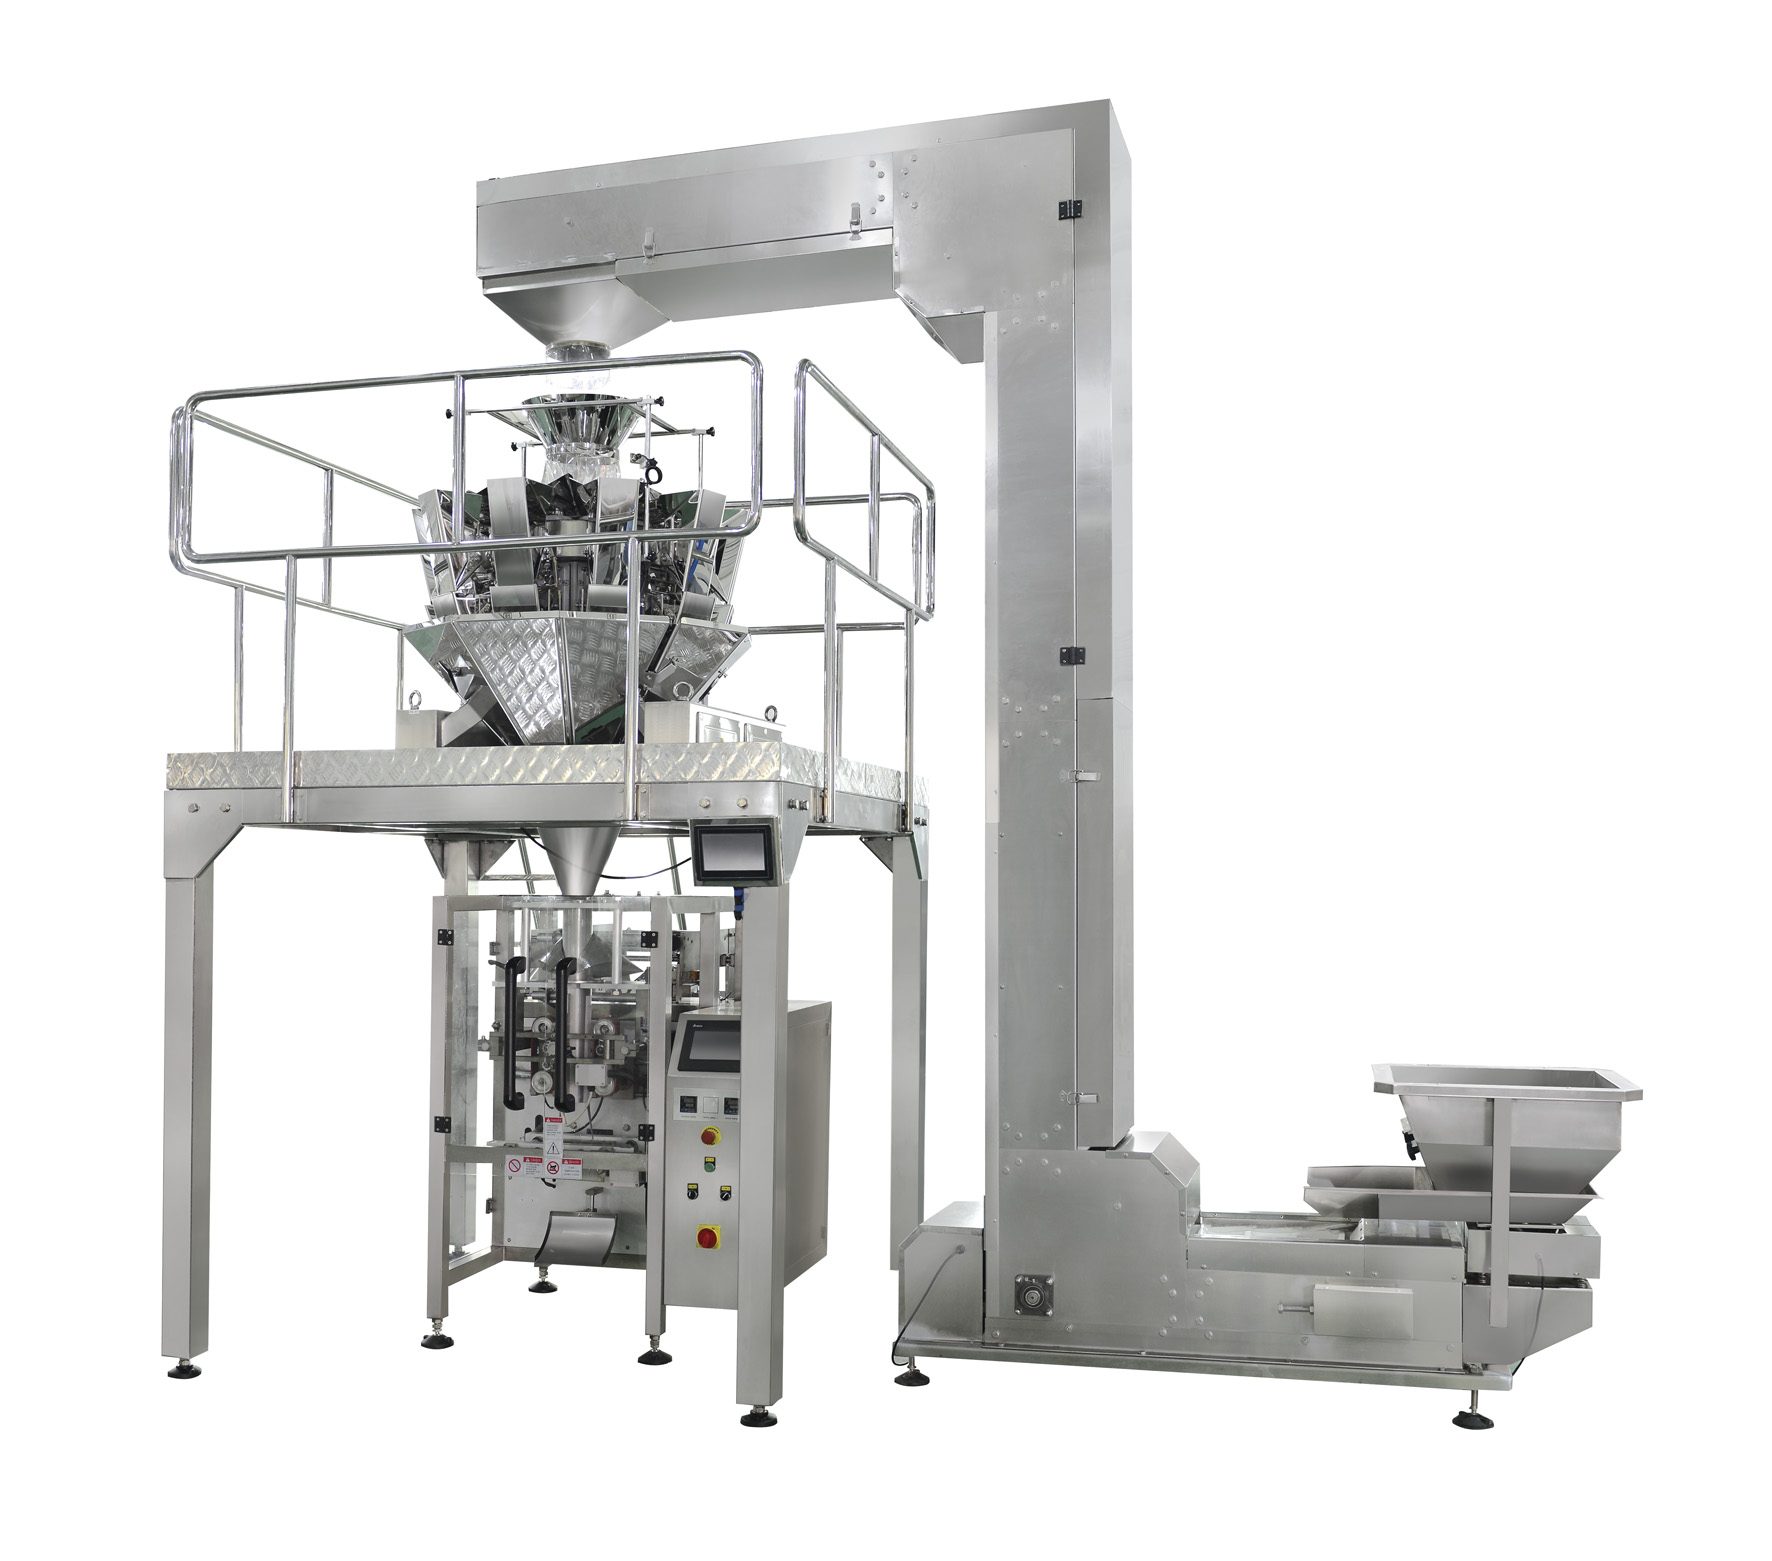
А вертикална машина за запљуштање пуњења у комбинацији са пуњачем за пилић представља једно од најефикаснијих рјешења паковања доступних у модерним производним окружењима. Разумевање како правилно интегрисати ова два система је од суштинског значаја за максимизацију производње, осигурање конзистенције производа и смањење оперативног времена простора. Вертикална машина за запљуњавање пуњење ствара вреће од ролл залиха док их истовремено испуњава прецизним количинама производа, а када се спари са пуњачем за пиггере, ова комбинација пружа изузетну прецизност и брзину. Ова интеграција претвара ваш радни тек паковања у безпрекоран, аутоматизовани процес који задовољава захтеве конкурентних индустријских тржишта.

Интеграција вертикалне машине за запљуњавање са пљуњачем за пљуњач захтева пажљиву пажњу на механичко усклађивање, електричну координацију и управљање проток материјала. Компонента за пуњење огреба прецизно мере прах, грануларне или честице у вреће које формира машина за пломбу вертикалног облика, обезбеђујући доследне тежине пуњења и минимизујући отпад производа. Овај интеграциони приступ је посебно вредан за компаније које пакују брашно, шећер, зачине, кафу, суве састојке и сличне масовне материјале, где тачност и брзина директно утичу на профитабилност и задовољство клијената.
Основа успешне интеграције лежи у разумевању како свака компонента функционише у већим системима. Машина за запљуњавање вертикалног облика ради тако што из ролле извлачи флексибилан филм, формира га у облик цеви и ствара запљуњавања дуж страна и дна. Наполнитељ за пилинг се налази изнад или директно храни у отворене цеви које ствара вертикална машина за запљуњавање обраде, и додијеља прецизне количине производа у прецизно контролисаним интервалима. Када врећа достигне исправну тежину напуњавања, штитрач престаје да даје, а вертикална машина за запљуњавање пуњања завршава горњи запљуњавање, стварајући готову пакотину. Ова синхронизација између компоненти је критична. Неисправно распоређивање времена може довести до недовољно напуњених врећа, препуних врећа или проливања производа.
Правилна физичка интеграција пуњача за пигњење са вашим вертикалним машином за запљуњавање пуњача почиње прецизним механичким усклађивањем. Излаз за испуњење пуњача мора се вертикално услиједити са средином трубе за формирање коју је створила машина за запљуштање вертикалног пуњача, осигурајући да производ падне директно у врећу без удара у ивице филма. Неисправно распоређивање може изазвати тријање, издржљивост, оштећење торбе или несагласан образац пуњења. Већина произвођача монтира пунилац на регулисаном оквиру који омогућава хоризонтално и вертикално постављање пре завршне инсталације. Машина за запљуњавање вертикалног облика и пунилац за пуњење би требало да деле заједничку основу или да буду повезани кроз круте конструкције за подршку које минимизују пренос вибрација. Поред тога, пустош од пуњача из пуњача треба да буде дизајнирана тако да спречава прелазак, крсташко дупљење или стагнацију материјала који би могао пореметити конзистентан проток у вреће које формира машина за запљуњавање вертикалног облика.
Модерни вертикални системи за пломбирање за пломбирање форме укључују програмиране логичке контролере (ПЛЦ) који координишу сваку операцију, а интеграција пломбира за пломбирање захтева беспрекорно комуникацију сигнала између ових система. Мотор за пуњење бигера добија заповест за покретање из вертикалног система за управљање машином за запљуњавање форме када је врећа правилно постављена и спремна за пуњење. Сензори позиције на вертикалној машини за запљуњавање пуњења филма откривају када је филмова цевка центрирана и нова врећа је спремна, изазивајући пуњење пуњења да почне ротацију. Сензори тежине или контроле засноване на тајмеру на пуњачу пуњача мониторирају напредак пуњењакада се достигне циљна тежина, пуњач престаје да даје и сигнализује вертикалној машини за запљуњавање пуњача да настави са горњем запљуњавањем. Овај електрични рукоподизај мора бити поуздана, понављајућа и довољно брза да одржи брзине производње обично у распону од 20 до 60 торбица у минути у зависности од вертикалне форме пуњење печат машине модел.
Напређена интеграција сензора трансформише основну вертикалну форму за пломбу и комбинацију пломбира у интелигентан, самонадзорни систем. Сензори тежине испод станице за пуњење потврђују да свака врећа добија исправну количину производаако је врећа непуњена или препуњена изнад прихватљивих толеранција, систем упозорава операте или аутоматски одбацује паковање. Сензори близини откривају долазак нових врећа на станицу за напуњење, спречавајући прерано активирање штица и отпад материјала. Сензори температуре на елементима запломбе вертикалне машине за пломбу за пуњење обезбеђују доследан квалитет пломбе прилагођавањем топлоте на основу типа филма и брзине. Сензори вибрација могу открити механичко хабање или погрешно усклађивање у пунилу за пиљку пре него што изазове проблеме са квалитетом. Ови сензори комуницирају са централном контролном панелом вертикалне машине за запљуштање обраде, стварајући свеобухватну повратну петљу која омогућава подешавање у реалном времену и предвиђање упозорења о одржавању.
Додајник који храни ваш пливач за пливач значајно утиче на поузданост целокупне вертикалне машине за пливање и комбинације пливача. Добро дизајниран хопер треба да обезбеди доследан, непрекидан проток материјала без преласка, лука или сегрегације које би могле довести до топе без изласка производа. Конични или В-облик хопер-а обично су бољи од плоских дизајна, јер нагибени зидови природно подстичу материјал да тече према уходу у уходак. Када интегришете пуњач за пуњење са вашим вертикалним формом за пломбу, уверите се да капацитет хопера одговара вашој брзини производњехопера који се пречесто напуњава ствара време за заустављање, док онај који се превише брзо празни ризикује улазак ваздуха у ток испуштања. Вибратори инсталирани на зидовима хопер-а помажу да се спречи премоштавање у кохезивним материјалима као што су брашно или шећер у праху, одржавајући конзистентан излаз који вертикална машина за запљуњавање форме захтева за оптималне перформансе.
Тип флексибилне филме која се користи у вашој вертикалној машини за запљуњавање форме директно утиче на то колико се ефикасно пљуњач за пљуњач интегрише са целокупним системом. Полиетилен, полипропилен, ламинати алуминијумске фолије и други филмски материјали имају различите тачке топљења, карактеристике флексибилности и компатибилност са влагом и уљем у вашем производу. Приликом избора филма за интеграцију са пунилом за пилинг, потврдите да материјал може да издржи абразију узроковану проток продуктом током пуњења без пуцања или стварања прашине. Температуре за запечаћивање, времена за задржавање и подешавања притиска на вертикалној машини за запечаћивање пуњења облика морају бити калибрирани за ваш специфичан избор филманеправилна подешавања могу произвести слабе запечатања која се пуцају током пуњења или руковања или стварају Тестирање различитих опција филма са конфигурацијом пуњача за пуњење пре пуне производње осигурава поуздане, доследне резултате од вашег интегрисаног вертикалног система за запљуњавање филма.
Већина интегрисаних система који комбинују вертикалну форму за запљуњавање за пљуњање са пљуњачем за пљуњање захтевају отпечатак дужине од око 8 до 12 метара и ширине од 4 до 6 метара, у зависности од величине хопера и складиштења филмских рол. Висина може да варира од 7 до 10 метара, укључујући и хопер и стојеће за филмске ролле. Пре инсталације, консултујте се са спецификацијама произвођача опреме како бисте проверили тачне потребе за простором за ваш вертикални модел машине за запљуњавање за пљуњавање и осигурали адекватну отворност за приступ одржавању и оптерећење материјала.
Калибрација сензора тежине на вертикалној машини за запљуњавање обраде интегрисаној са пљуњачем за пљуњач треба да се врши најмање једном месечно, или чешће ако производња прелазе 500.000 врећа месечно. Редовно калибрирање осигурава тачне тежине пуњења и помаже у одржавању регулаторне усогласности за производе који подлежу стандардима нето тежине. Многи произвођачи препоручују потпуну калибрацију након сваких 200.000 до 300.000 врећа, или кад год конзистенција пуњења прелази дохватљиве опсеге толеранције постављене у вашем вертикалном софтверу за контролу пуњења.
Да, већина модерних вертикалних система за пломбу за пломбу су дизајнирани са модуларном архитектуром која омогућава брзу конверзију између конфигурације пломбица и купа. Ова флексибилност омогућава произвођачима да пакују различите категорије производа без куповине одвојене опреме. Прелазак са пуњача на стаклу обично захтева одвајање мотора на пуњач, замену монтажа за испуњење и репрограмирање контролних сигнала на вертикалној машини за запљуњавање. Преобраћај обично траје од 1 до 2 сата, што омогућава ефикасну производњу више производних линија на једној вертикалној машини за запљуњавање форме током целе недеље.

2026/09/20
Премадеде пуч Машине: Смањити филмски отпад, смањити ТЦО и постићи бржи РОИ

2026/09/20
Скратити време за промену пре-направљене џепче машине за 40% са доказаним најбољим праксама

2026/09/20
Премадеде пуч Машине: Подигнути Проток, Скратити Отпад и Побољшати РОИ

2026/09/20
Ротари против инлине предрађеног модела: брзина, РОИ и скалибилност у поређењу

2026/09/20
Премадеде Поч Машин: Подигнути Проток, Скинути трошкове рада и побољшати интегритет печати

2026/09/21
Премадеде Пог Машина: Типови пауча, материјали и водич за пуњење

