 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/10/27
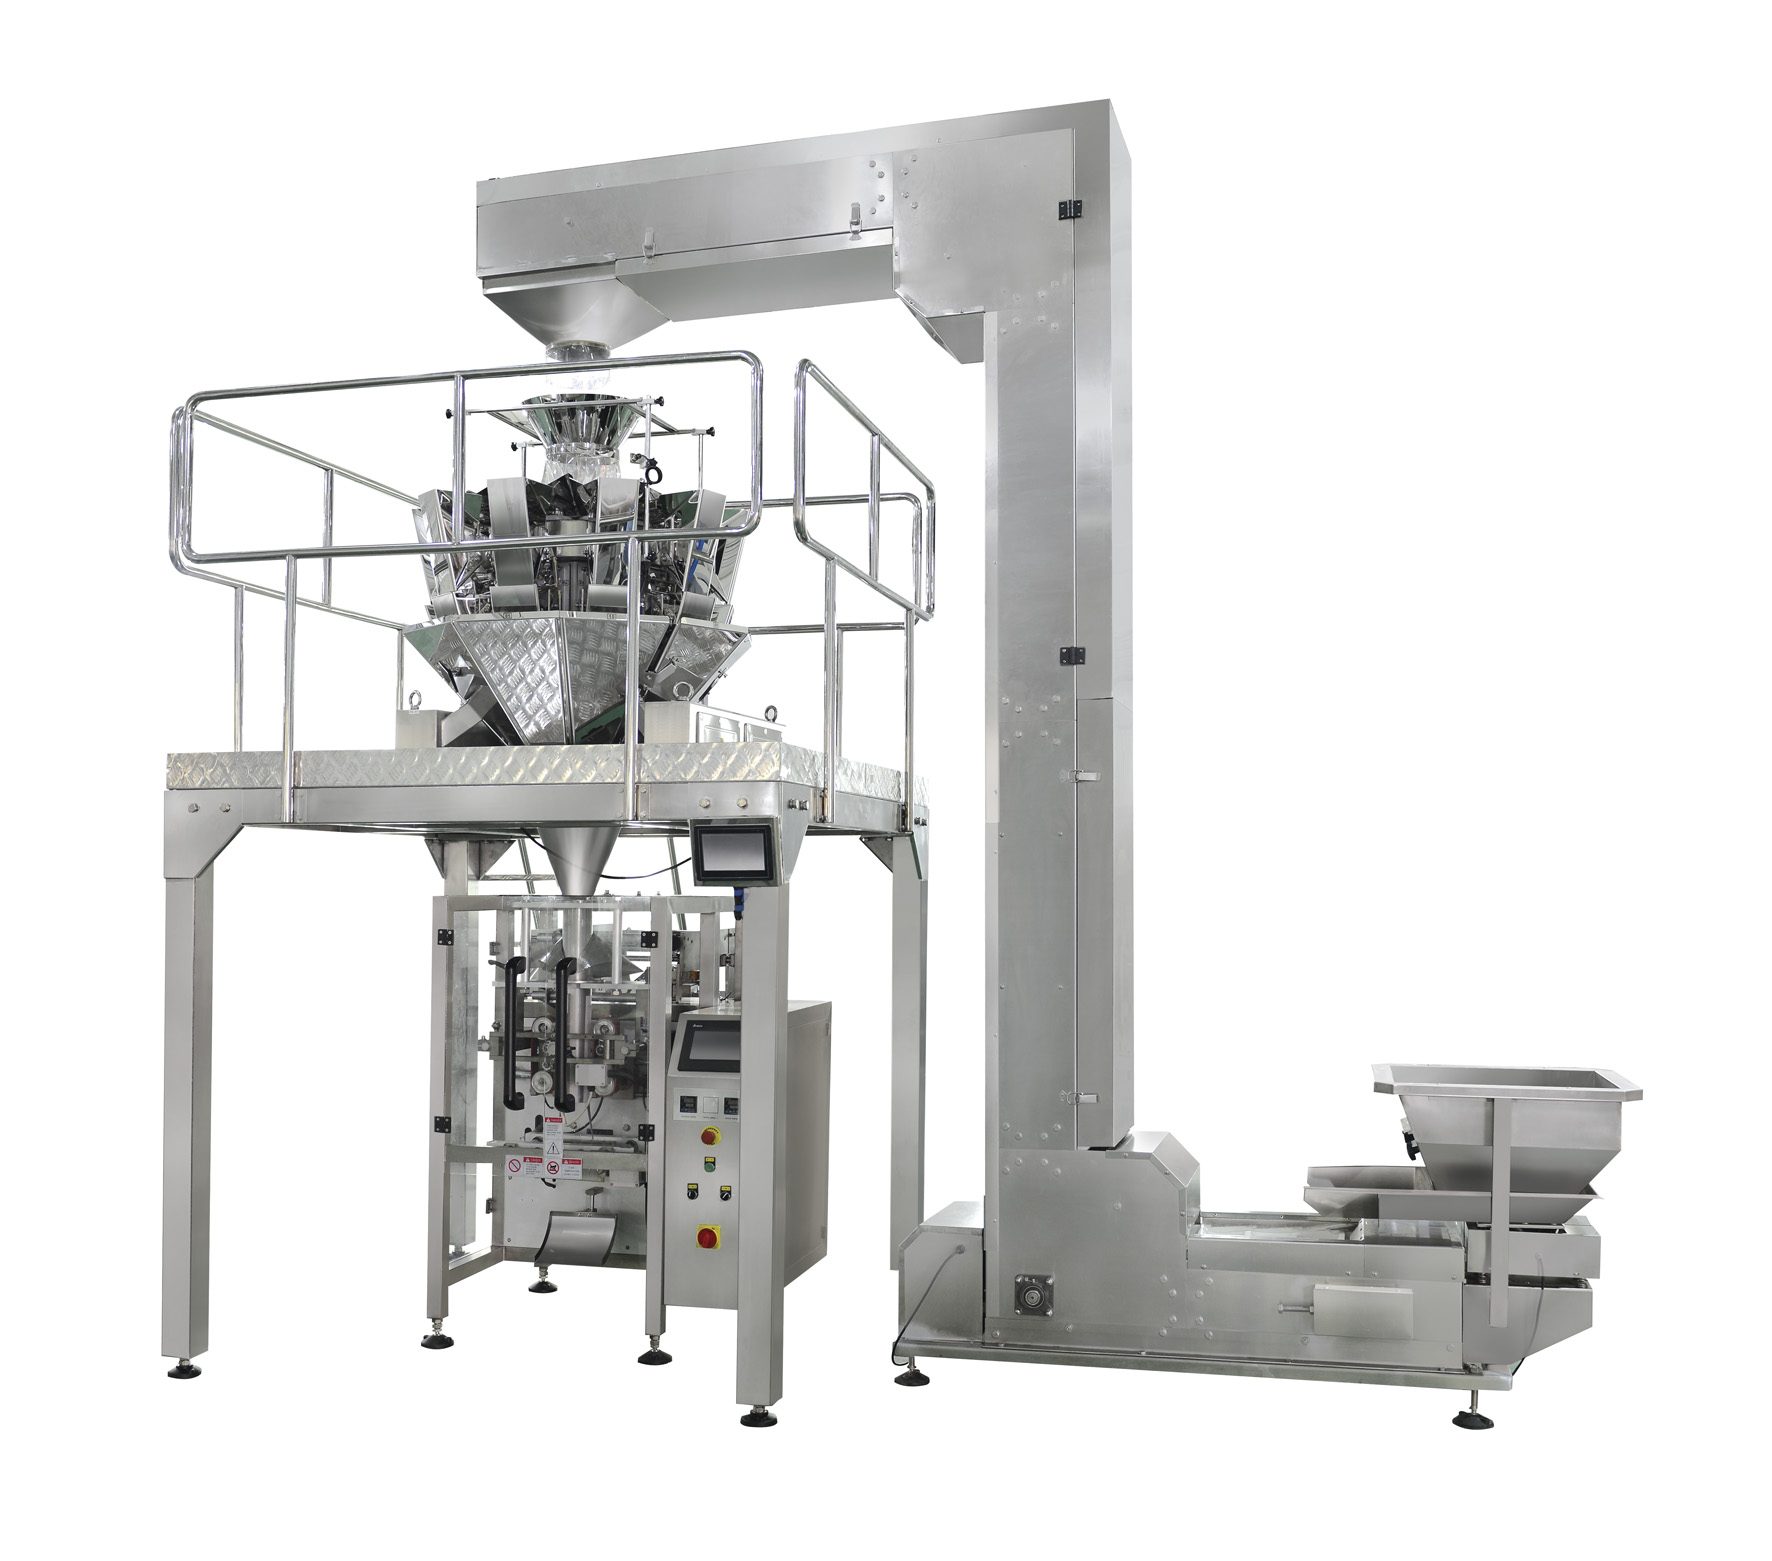
А вертикальна машина для формування, наповнення та герметизації поєднання з шнековим дозатором є одним із найефективніших упакувальних рішень, доступних у сучасних виробничих середовищах. Розуміння того, як правильно інтегрувати ці дві системи, є обов’язковим для максимізації виробничої потужності, забезпечення сталості продукту та зменшення простоїв у роботі. Вертикальна машина для формування, наповнення та запечатування створює пакети з рулонного матеріалу, одночасно наповнюючи їх точними порціями продукту; у поєднанні з шнековим дозатором ця комбінація забезпечує надзвичайну точність і швидкість. Така інтеграція перетворює ваш упакувальний процес на безперервний, автоматизований потік, який відповідає вимогам конкурентних промислових ринків.

Інтеграція вертикальної машини для формування, наповнення та запечатування з дозатором-шнеком вимагає уважного стеження за механічним вирівнюванням, електричною синхронізацією та керуванням потоком матеріалу. Компонент дозатора-шнека точно дозує порошкоподібні, зернисті або частинкові матеріали в пакети, які формує вертикальна машина для формування, наповнення та запечатування, забезпечуючи сталу вагу наповнення й мінімізуючи втрати продукту. Такий підхід до інтеграції особливо цінний для компаній, що фасують борошно, цукор, спеції, каву, сухі інгредієнти та подібні масові матеріали, де точність і швидкість безпосередньо впливають на рентабельність і задоволення клієнтів.
Основою успішної інтеграції є розуміння того, як кожен компонент функціонує в межах більшої системи. Вертикальна машина для формування, наповнення та запечатування пакетів працює шляхом подачі гнучкої плівки з котушки, формування її у трубчасту форму та створення герметичних швів по боках і знизу. Шнековий дозатор розташований над відкритою трубкою, яку формує вертикальна машина для формування, наповнення та запечатування пакетів, або безпосередньо подає продукт у цю трубку, дозуючи точні кількості продукту через чітко визначені інтервали. Коли пакет досягає заданої ваги наповнення, шнек припиняє подавання продукту, а вертикальна машина для формування, наповнення та запечатування пакетів виконує верхнє запечатування, утворюючи готовий пакет. Така синхронізація між компонентами є критично важливою: будь-яке розладження в часі може призвести до недонаповнених або перенаповнених пакетів або розливу продукту.
Правильна фізична інтеграція шнекового дозатора з вертикальною машиною для формування, наповнення та запечатування починається з точного механічного вирівнювання. Вихідний отвір шнекового дозатора має бути вирівняним вертикально з центром формувальної трубки, створеної вертикальною машиною для формування, наповнення та запечатування, щоб продукт потрапляв безпосередньо в пакет, не торкаючись країв плівки. Невирівнювання може призвести до тертя, зносу, пошкодження пакетів або непостійних схем наповнення. Більшість виробників монтують шнековий дозатор на регульованому каркасі, який дозволяє горизонтальну й вертикальну позиціонування перед остаточним монтажем. Вертикальна машина для формування, наповнення та запечатування й шнековий дозатор повинні мати спільну основу або бути з’єднаними за допомогою жорстких опорних конструкцій, що мінімізують передачу вібрації. Крім того, вихідний лоток шнекового дозатора має бути розроблений так, щоб запобігти утворенню «мостів», «щурячих нір» або застою матеріалу, що могло б порушити сталість подачі в пакети, сформовані вертикальною машиною для формування, наповнення та запечатування.
Сучасні вертикальні системи машин для упаковки в пакети з формуванням, наповненням та запечатуванням включають програмовані логічні контролери (PLC), які координують усі операції; інтеграція шнекового дозатора вимагає безперервного обміну сигналами між цими системами. Двигун шнекового дозатора отримує команду на старт від системи керування вертикальною машиною для упаковки в пакети з формуванням, наповненням та запечатуванням у момент, коли пакет правильно розташований і готовий до наповнення. Датчики положення на вертикальній машині для упаковки в пакети з формуванням, наповненням та запечатуванням виявляють, коли трубка з плівки центрована й новий пакет готовий, що запускає обертання шнекового дозатора. Датчики ваги або таймерні регулятори на шнековому дозаторі контролюють процес наповнення — як тільки досягається задана вага, шнек припиняє подавання матеріалу й надсилає сигнал вертикальній машині для упаковки в пакети з формуванням, наповненням та запечатуванням про початок верхнього запечатування. Цей електричний «рукостиск» має бути надійним, повторюваним і достатньо швидким, щоб забезпечити швидкість виробництва, яка зазвичай становить від 20 до 60 пакетів на хвилину, залежно від моделі вашої вертикальної машини для упаковки в пакети з формуванням, наповненням та запечатуванням.
Інтеграція передових датчиків перетворює базову вертикальну машину для формування, наповнення та запечатування у поєднанні з шнековим дозатором на розумну, самоконтрольовану систему. Вагові датчики під станцією наповнення перевіряють, чи кожен пакет отримує правильну кількість продукту — якщо пакет недонаповнено або перенаповнено за межами припустимих допусків, система повідомляє операторів або автоматично відхиляє пакунок. Датчики наближення виявляють прибуття нових пакетів на станцію наповнення, щоб запобігти передчасному запуску шнека й втраті матеріалу. Датчики температури на елементах запечатування вертикальної машини для формування, наповнення та запечатування забезпечують стабільну якість швів, регулюючи нагрів залежно від типу плівки та швидкості роботи. Датчики вібрації можуть виявити механічне зношування або невідповідність у шнековому дозаторі до того, як це спричинить проблеми з якістю. Ці датчики взаємодіють із центральною панеллю керування вертикальної машини для формування, наповнення та запечатування, створюючи комплексний контур зворотного зв’язку, що дозволяє вносити корективи в реальному часі та надсилати сповіщення про прогнозне технічне обслуговування.
Бункер, що подає матеріал у шнековий дозатор, суттєво впливає на надійність усього вертикального автомата для формування, наповнення та запечатування та комбінації з дозатором. Добре спроектований бункер має забезпечувати стабільне й безперервне надходження матеріалу без утворення «мостів», «арок» або розшарування, що може призвести до обертання шнека без подачі продукту. Конічні або V-подібні бункери, як правило, працюють краще за конструкції з плоским дном, оскільки похилі стінки природним чином сприяють рухові матеріалу до вхідного отвору шнека. Під час інтеграції шнекового дозатора з вертикальним автоматом для формування, наповнення та запечатування переконайтеся, що місткість бункера відповідає вашій швидкості виробництва: занадто часте поповнення бункера призводить до простоїв, тоді як занадто швидке його спорожніння загрожує потраплянню повітря в потік виведення продукту. Вібратори, встановлені на стінках бункера, допомагають запобігти утворенню «мостів» у злипливих матеріалах, таких як борошно або цукрова пудра, забезпечуючи стабільну подачу продукту, необхідну для оптимальної роботи вертикального автомата для формування, наповнення та запечатування.
Тип гнучкої плівки, що використовується у вашій вертикальній машині для формування, наповнення та запечатування, безпосередньо впливає на ефективність інтеграції шнекового дозатора з усією системою. Поліетилен, поліпропілен, алюмінієва фольга у вигляді ламінатів та інші матеріали плівок мають різні температури плавлення, характеристики гнучкості та сумісності з вологой і оліями, що містяться у вашому продукті. Під час вибору плівки для інтеграції зі шнековим дозатором переконайтеся, що матеріал витримує абразивну дію потоку продукту під час наповнення, не рвучись і не утворюючи пилу. Температури запечатування, тривалість утримання та налаштування тиску на вертикальній машині для формування, наповнення та запечатування мають бути точно налаштовані під конкретний тип обраної плівки — неправильні параметри можуть призвести до слабких швів, які рвуться під час наповнення або подальшої обробки, або до термічного пошкодження, що порушує цілісність плівки. Перед повномасштабним виробництвом необхідно протестувати різні варіанти плівок у поєднанні з вашою конфігурацією шнекового дозатора, щоб забезпечити надійні й стабільні результати роботи інтегрованої системи вертикальної машини для формування, наповнення та запечатування.
Більшість інтегрованих систем, що поєднують вертикальну машину для формування, наповнення та запечатування з шнековим дозатором, вимагають площі приблизно 2,4–3,7 м у довжину та 1,2–1,8 м у ширину, залежно від розміру бункера та розміщення котушок плівки. Висота може становити від 2,1 до 3,0 м, включаючи бункер та стійки для котушок плівки. Перед встановленням зверніться до технічних специфікацій виробника вашого обладнання, щоб підтвердити точні вимоги до простору для конкретної моделі вертикальної машини для формування, наповнення та запечатування, а також переконайтеся, що залишено достатній зазор для обслуговування та завантаження матеріалів.
Калібрування датчика ваги на вертикальній машині для формування, наповнення та запечатування має проводитися щонайменше раз на місяць або частіше, якщо обсяги виробництва перевищують 500 000 пакетів на місяць. Регулярне калібрування забезпечує точність ваги наповнення й сприяє дотриманню нормативних вимог до продуктів, що підлягають стандартам чистої ваги. Багато виробників рекомендують повне калібрування після кожних 200 000–300 000 пакетів або щоразу, коли стабільність наповнення виходить за межі припустимих допусків, встановлених у програмному забезпеченні вашої вертикальної машини для формування, наповнення та запечатування.
Так, більшість сучасних систем вертикальних машин для формування, наповнення та запечатування розроблено з модульною архітектурою, що дозволяє швидко переходити між конфігураціями наповнювача з гвинтовим дозатором і наповнювача з чашковим дозатором. Ця гнучкість дає виробникам змогу фасувати різні категорії продуктів без необхідності закупівлі окремого обладнання. Перехід від гвинтового до чашкового наповнювача зазвичай вимагає від’єднання двигуна гвинтового дозатора, заміни випускного вузла та повторного програмування керуючих сигналів на вертикальній машині для формування, наповнення та запечатування. Така перенастроювання, як правило, триває від 1 до 2 годин, що забезпечує ефективне виробництво кількох асортиментів продукції на одній вертикальній машині для формування, наповнення та запечатування протягом тижня.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

