 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/21
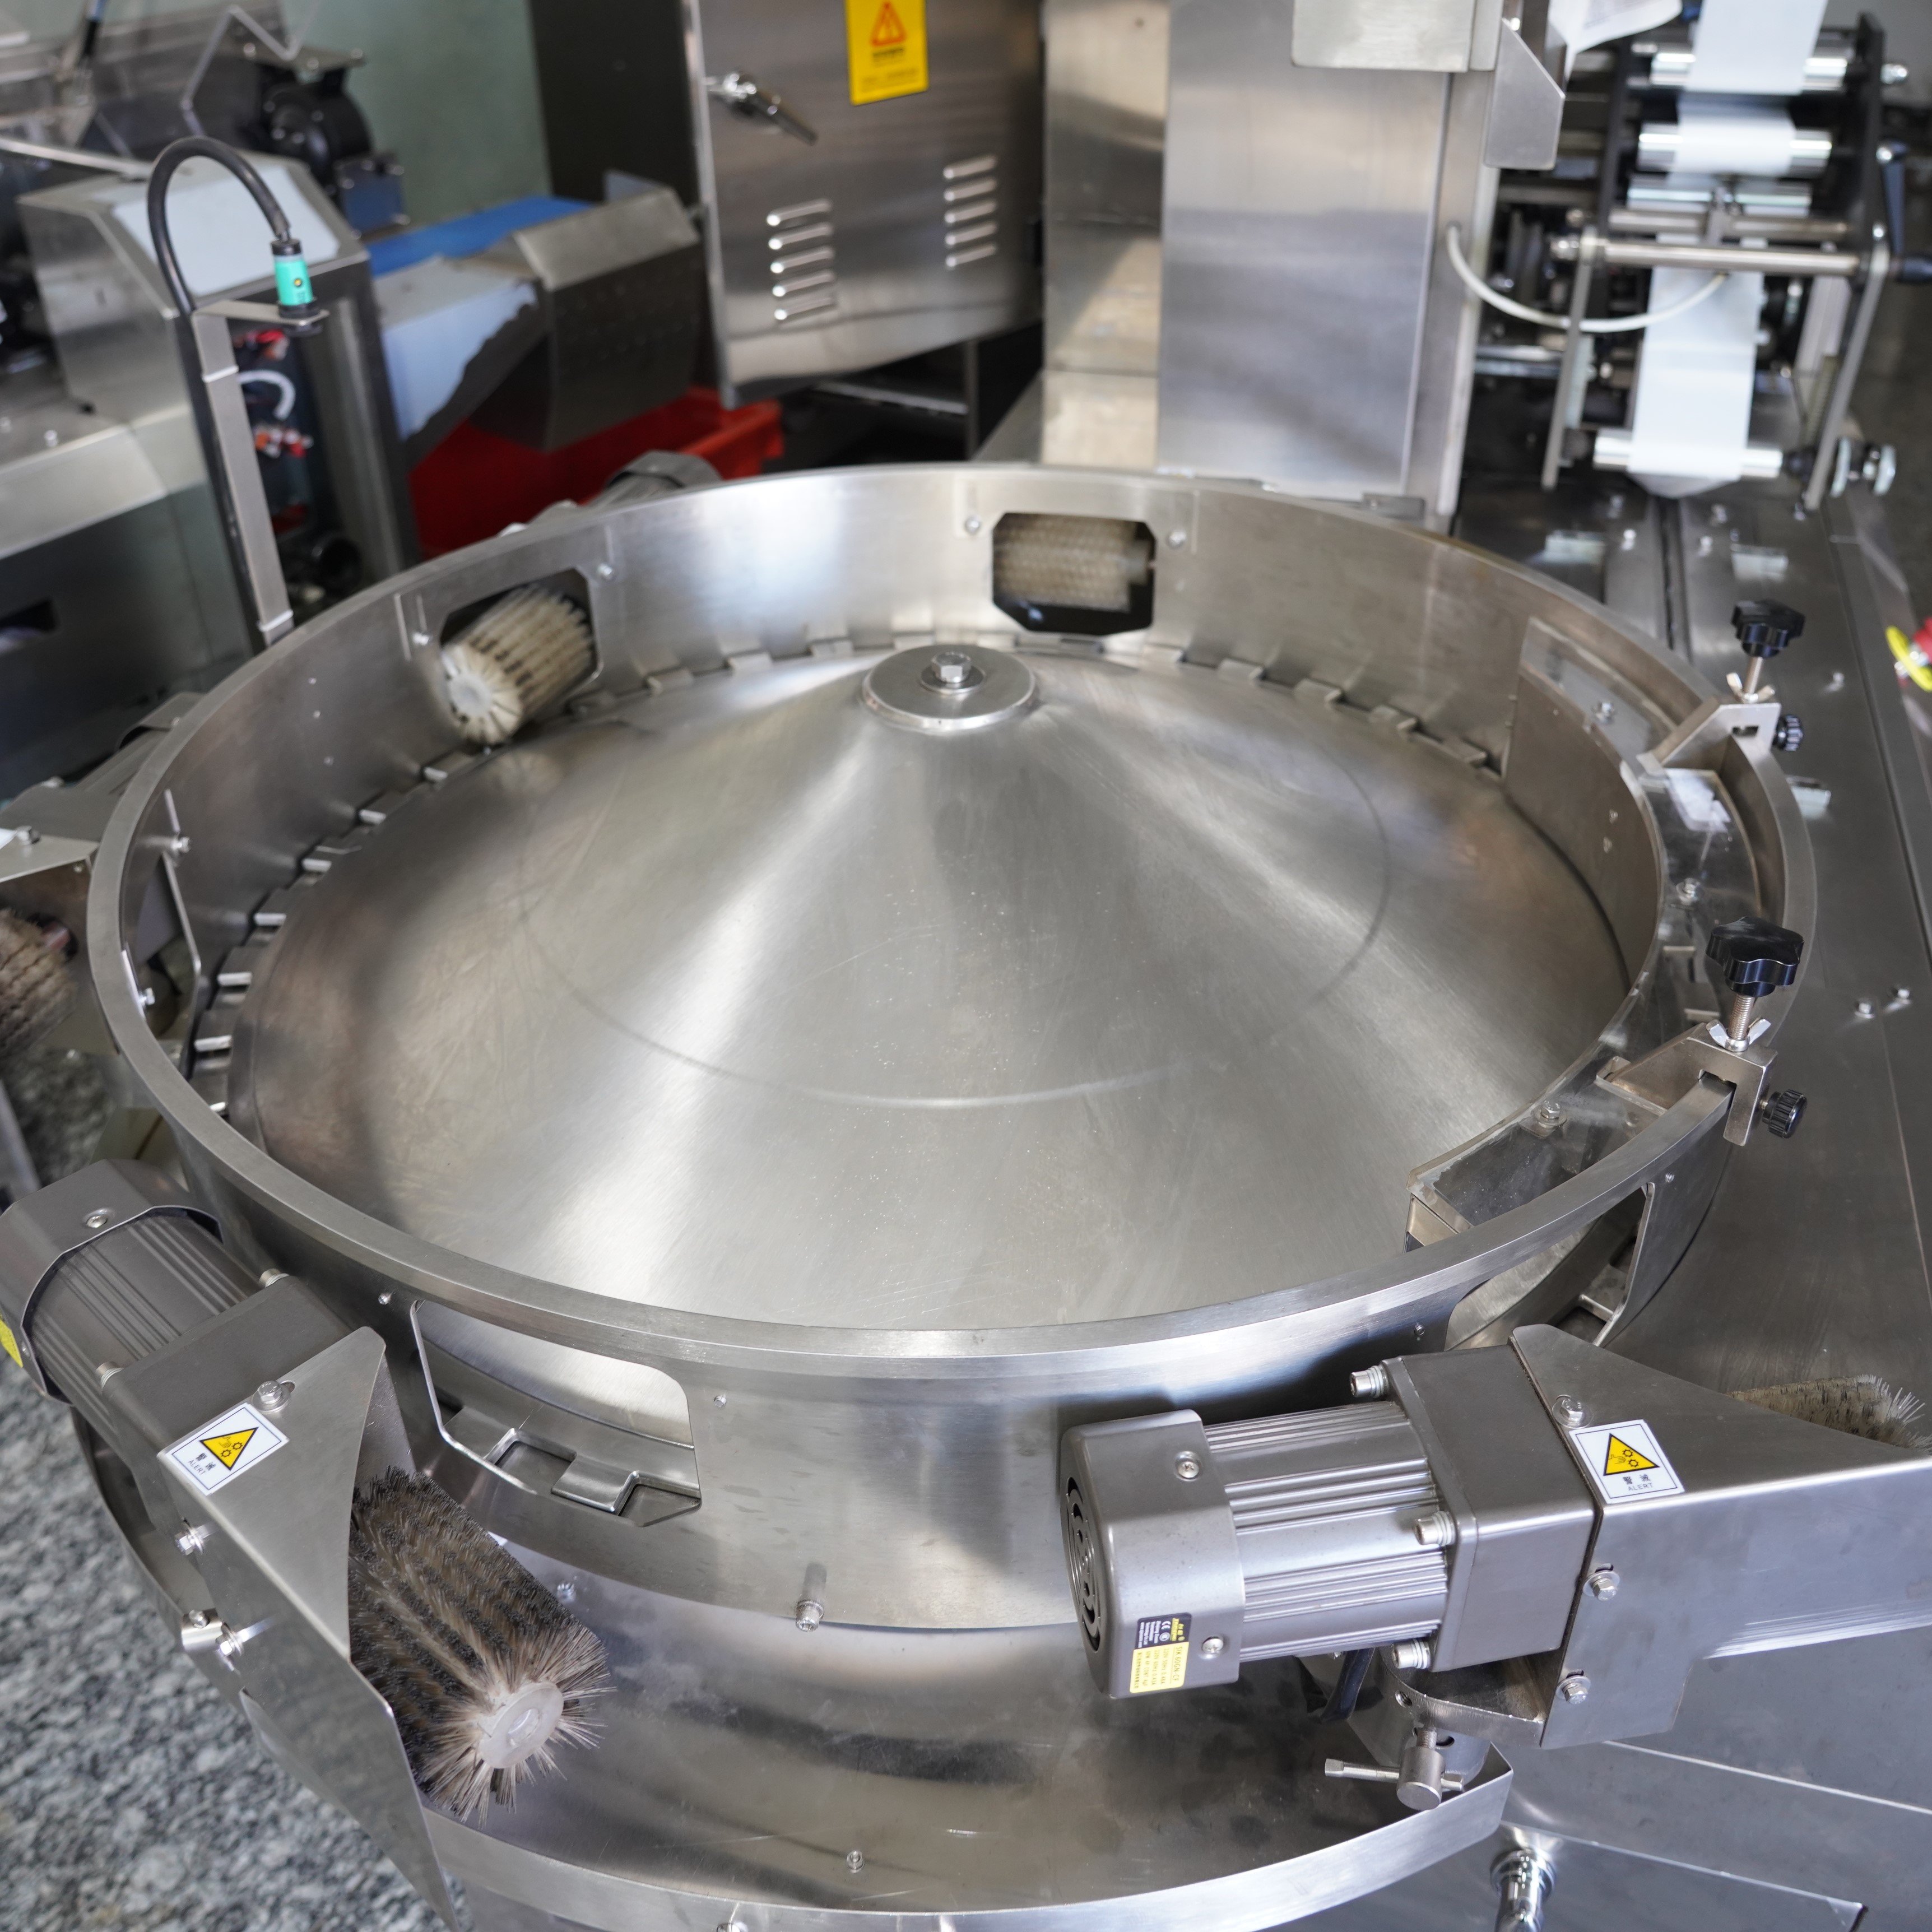
のシール強度を試験する 包装機械 フローラップ包装におけるシール強度試験は、現代の包装工程において最も重要な品質管理手順の一つです。弱いシールは製品の品質を損ない、賞味期限・保存期間を短縮し、ブランドイメージを損なう可能性があります。そのため、フローラップ機に依存して一貫性と信頼性の高い包装を実現しているメーカーにとって、適切なシール強度試験は不可欠です。正しい方法でシール強度を評価できれば、フローラップ機が業界標準を満たすだけでなく、製品が流通過程全体を通じて汚染、湿気、酸化から確実に守られることも保証されます。
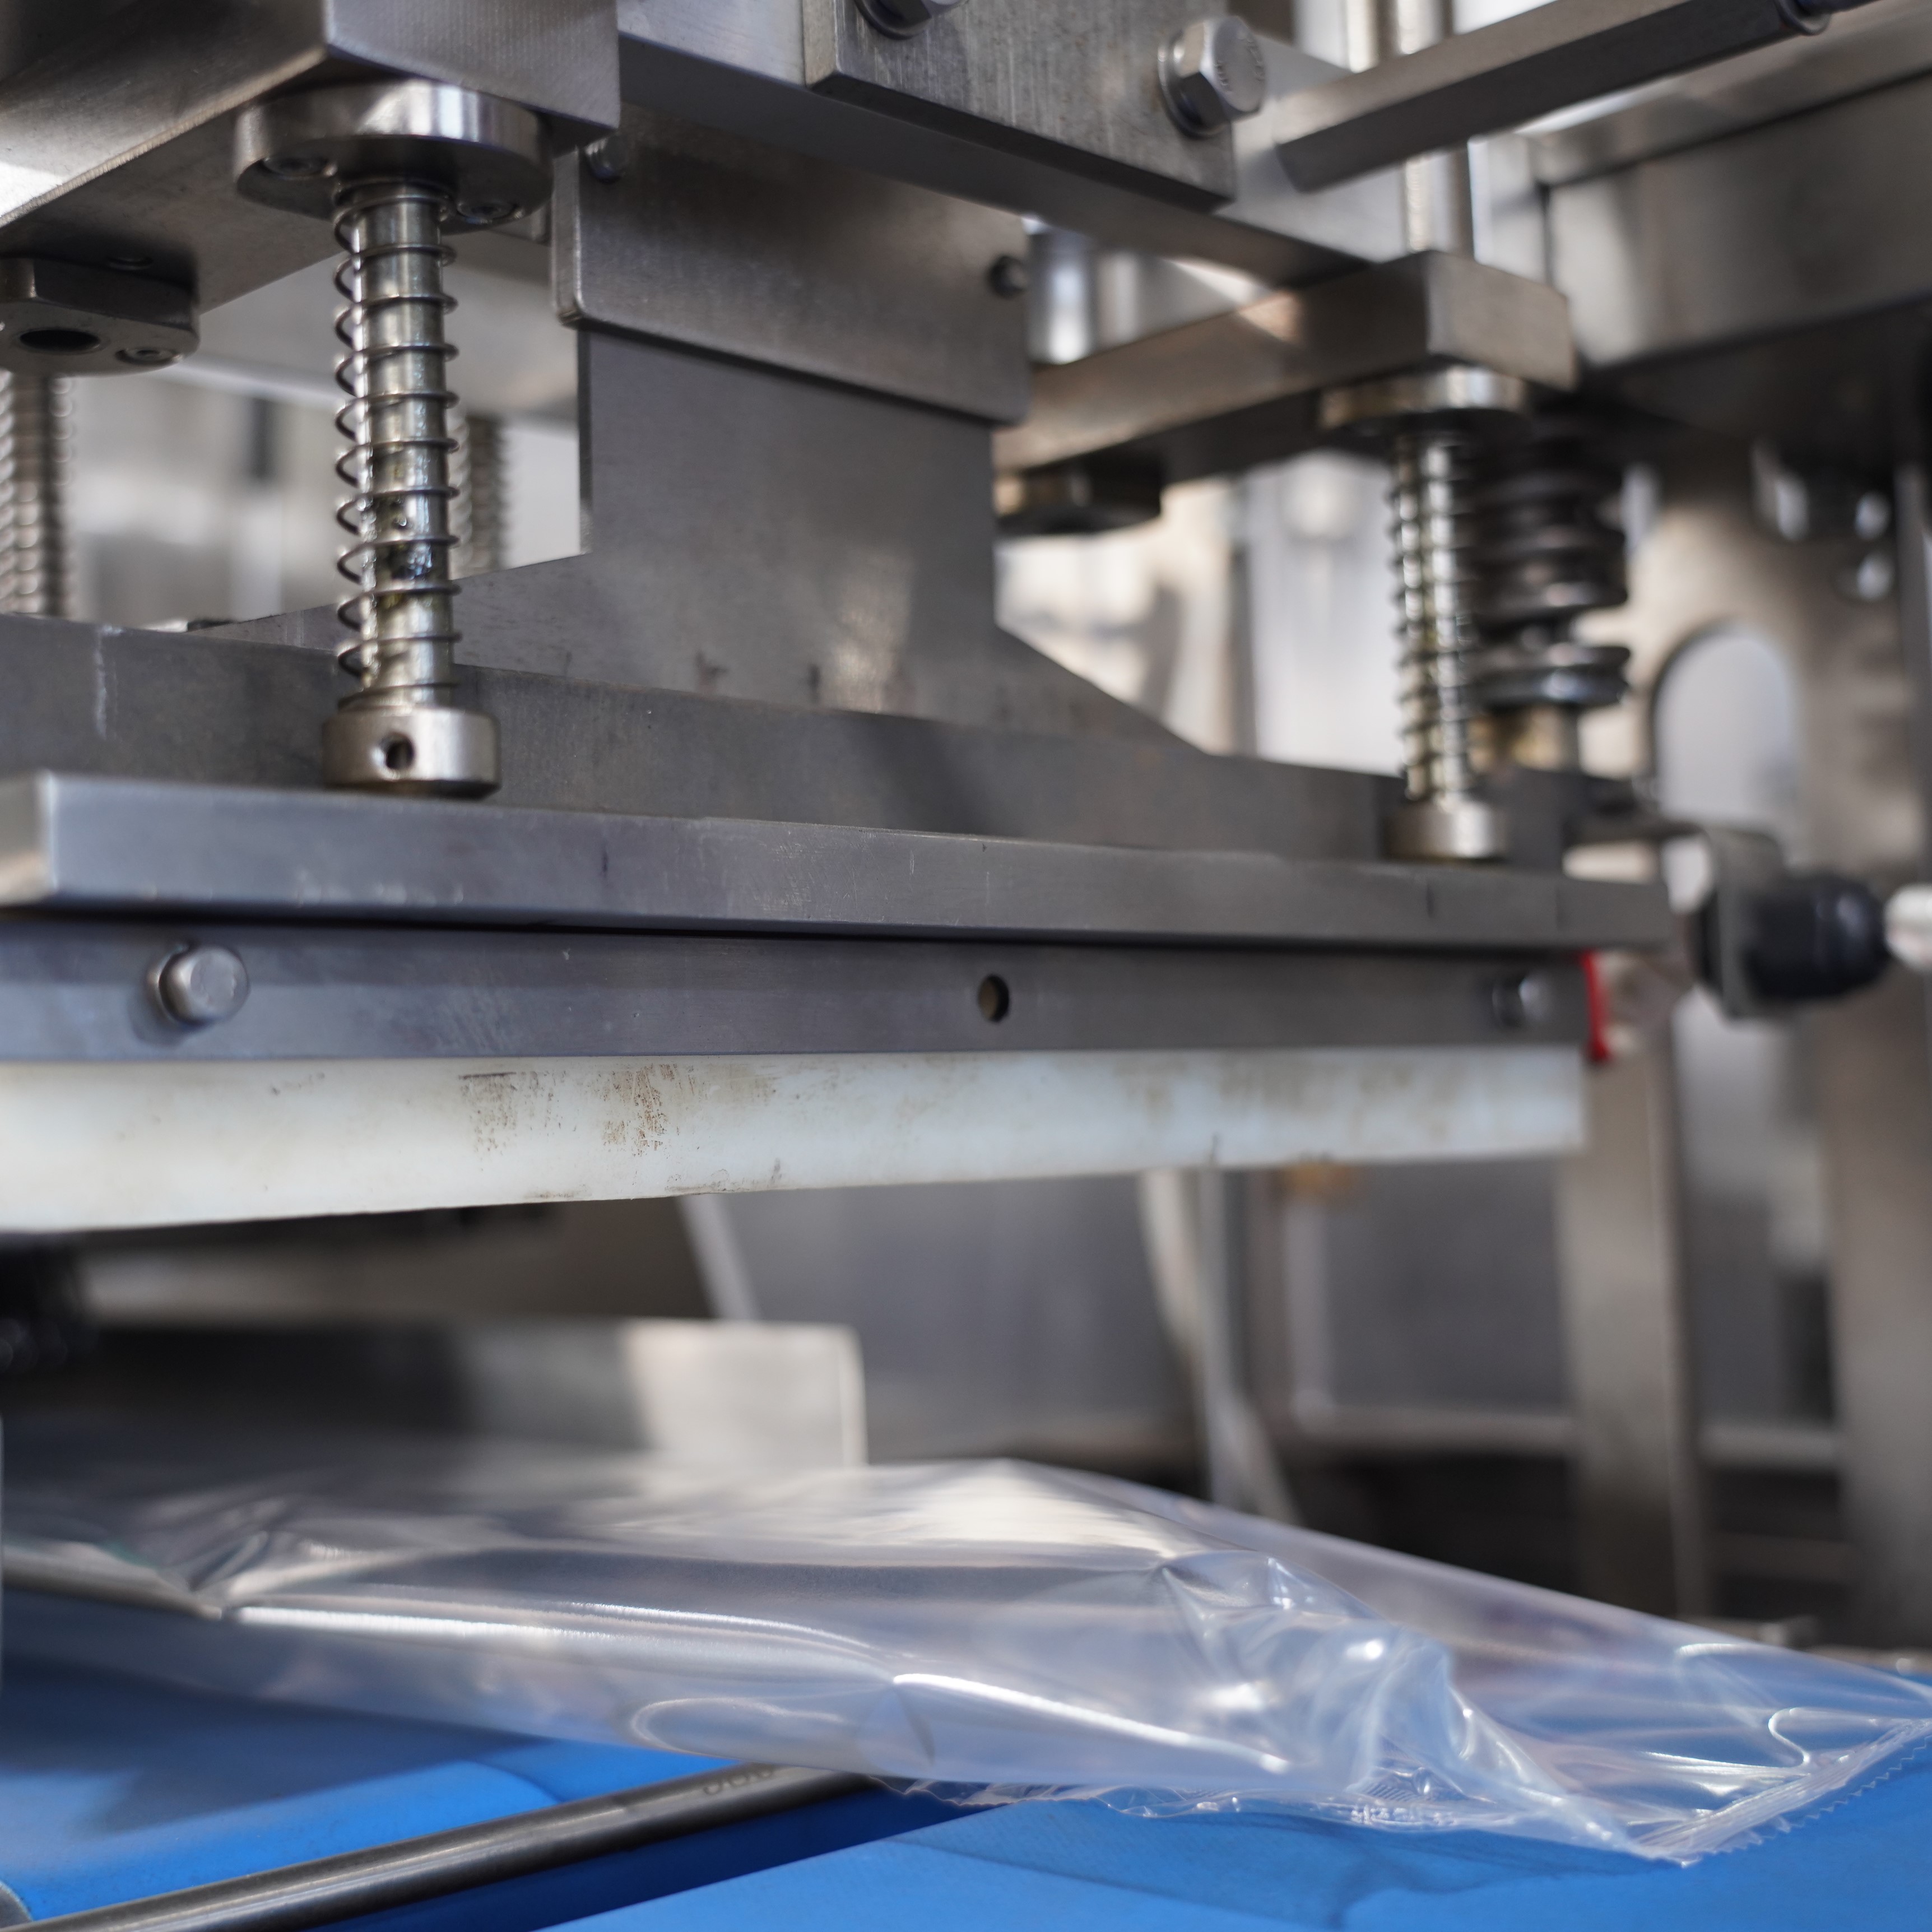
フローラップ機は、包装ラインへの大きな投資であり、そのシール性能を維持することは、最終的な収益に直結します。シール強度が不十分だと、製品のリコール、顧客からの苦情、さらには規制違反につながる可能性があります。フローラップ機に対して体系的な検査手順を導入することで、製造現場から最終消費者に至るまで、すべてのシール済みパッケージが仕様を満たし、製品品質が確実に保たれるようになります。
シール強度とは、フローラップ機械で形成されたシールドフィルムを開封または剥離するために必要な力のことです。この数値は、パッケージの完全性および製品保護性能と直接関係しています。フローラップ機械は、最低限の強度要件を確実に満たすとともに、消費者が過度な力を加えずに容易に開封できるようなシールを一貫して形成する必要があります。製品の重量、保存期間の要件、保管条件などに応じて、必要なシール強度の仕様は異なります。
ほとんどの業界では、シール強度試験にASTM F88規格を参照しており、お客様のフローラップ機械もこの規格に準拠する必要があります。これらの規格では、シールされたフィルムの剥離強度、破裂強度、ホットタック強度の測定方法が定められています。お客様の具体的な用途において特に重要なパラメーターを理解することで、フローラップ機械の適切な設定や、保守・調整が必要なタイミングの判断が可能になります。フローラップ機械の製造元は通常、試験手順の指針となる基本仕様を提供しています。
剥離強度試験は、フローラップ機の性能を評価する最も一般的な方法です。この試験では、フローラップ機で密封したサンプルを採取し、引張試験機を用いて、通常90度または180度の一定角度でシール部を引き剥がします。シールを剥離するために必要な最大荷重を、ニュートン(N)またはインチあたりポンド(lb/in)で測定します。フローラップ機は、熱量・圧力・加圧時間の設定が適切であることを示すために、ばらつきなく目標剥離強度範囲を一貫して達成するシールを生成する必要があります。
ホットタック試験は、フローラップ機械による包装のシール直後(完全に冷却される前)にシール強度を評価するもので、非常に重要です。というのも、シールは初期段階では弱く、冷却とともに強度が増すためです。したがって、ご使用のフローラップ機械では、十分な冷却時間を確保し、所定の強度を発現させる必要があります。バースト試験は、フローラップ機械で製造されたシール済みサンプルに内部圧力を加え、破 rupture するまで徐々に負荷を高めることで、ストレス下におけるフィルムの内容物保持性能を測定します。これらの試験により、フローラップ機械が、取扱い・輸送・保管といった実際の条件下でも耐えうる耐久性のあるシールを作成できていることを確認できます。
フローラップ機の性能変化を早期に検出するため、一貫したサンプリングスケジュールを確立してください。多くのメーカーでは、フローラップ機から少なくとも1時間に5点以上のサンプルを採取し、製品やフィルムの種類を変更した際、および保守作業後に追加でサンプルを採取しています。この頻度は、トレンドを把握するのに十分なデータ点を確保しつつ、日常的な運用においても現実的です。フローラップ機の試験スケジュールは、生産量および製品のリスクレベルと整合させる必要があります。特に重要度の高い用途や新製品については、より頻繁な試験を実施してください。
フローラップ機のすべての試験結果を、シール強度の経時変化を追跡するデータベースに記録してください。このデータから、環境要因、保守点検間隔、あるいはフィルム材質の変更などとの相関関係が明らかになります。フローラップ機で仕様を下回るシールが発生した場合、通常は温度のキャリブレーション、圧力の調整、またはシールジョーの加圧時間(ドウェルタイム)の見直しといった体系的なトラブルシューティングにより対応します。フローラップ機における弱いシールの主な原因には、加熱不足、ドウェルタイムの不足、シールジョーの汚染、あるいはフィルム仕様の不適切さなどが挙げられます。オペレーターは、各調整が最終的なシール品質にどのように影響するかを理解しておくことで、迅速な是正措置を実施できます。
定期的なメンテナンスは、フローラップ機のシール強度の安定性に直接影響します。シールジョーの摩耗、汚染、または堆積物の付着を点検し、熱伝達効率の低下を防ぎます。メーカー推奨に従ってシールジョーを清掃してください。わずかな堆積物でも、フローラップ機の性能に悪影響を及ぼすことがあります。温度センサーは定期的に校正し、適切な加熱が行われていることを確認してください。摩耗した部品は、シール強度の劣化を引き起こす前に交換しましょう。予防保全にかかるコストは、不十分なメンテナンスによる弱いシールが原因で発生する製品不良やリコール対応費用と比べてはるかに低額です。
フローラップ機のシール強度の傾向を時間とともに監視するために、統計的工程管理(SPC)手法を導入してください。過去のフローラップ機の実績データに基づいて管理限界を算出し、通常のばらつきから外れた結果を自動的に検出・アラートします。この手法により、シールが実際に破損する前に、性能の徐々なる劣化を早期に把握でき、フローラップ機の性能をより厳密に管理できます。傾向分析によって、日常的なばらつきと、対応が必要な変化とを明確に区別でき、フローラップ機全体の信頼性向上につながります。
異なるフィルム材質は、フローラップ機の加熱・加圧設定に対してそれぞれ異なる反応を示します。本格的な量産開始前に、新しいフィルム供給業者からの材料を自社のフローラップ機で試験し、シール強度が仕様を満たすことを確認してください。また、製造現場の湿度や温度といった環境要因も、フローラップ機の性能に影響を与えます。高湿度ではシール強度が低下し、過度な高温ではフィルムの劣化が生じる可能性があります。工場内の環境条件を常時監視し、フローラップ機の設定を適宜調整して、安定したシール品質を維持してください。
ほとんどのメーカーでは、フローラップ機を少なくとも1シフトにつき1回は点検しています。特に重要な用途では、1時間ごとなど、より短い間隔でサンプリングを行う場合もあります。具体的な点検頻度は、生産量、製品の重要度、および規制要件に応じて決定してください。新製品の投入時、保守作業後、あるいは過去のサンプルで限界値に近い結果が得られた場合には、点検頻度を高める必要があります。点検スケジュールを文書化し、一貫性を保つことで、フローラップ機の性能評価に有効な基準値を確立できます。
フローラップ機の最適な温度は、使用するフィルム素材によって異なります。フィルムメーカーが提供する技術仕様書およびフローラップ機メーカーの取扱説明書を参照し、推奨設定をご確認ください。一般的には、シール温度は100~180℃の範囲です。まずはメーカー推奨値から始め、試運転を行い、フィルムを損傷させず、かつ弱いシールを生じさせることなく、安定したシール強度を得られる温度を特定してください。
フローラップ機の通過試験とは、密封された試料を剥離する際に、規定された最小の力を必要とすることを意味します。通常、この力は「ニュートン/インチ」で測定されます。シールが破れる際には、フィルム自体が破れる前に剥離が起こる必要があります。これは、フローラップ機によって形成された接着強度が、フィルムそのものの強度よりも高いことを示しています。フローラップ機から得られたすべての試料は、目標仕様値を中心とした許容範囲内に収まっていなければならず、外れ値が存在しないこと——つまり、シール品質にばらつきがないことが求められます。複数の試料で一貫した結果が得られることは、フローラップ機が安定して稼働していることを確認する根拠となります。







