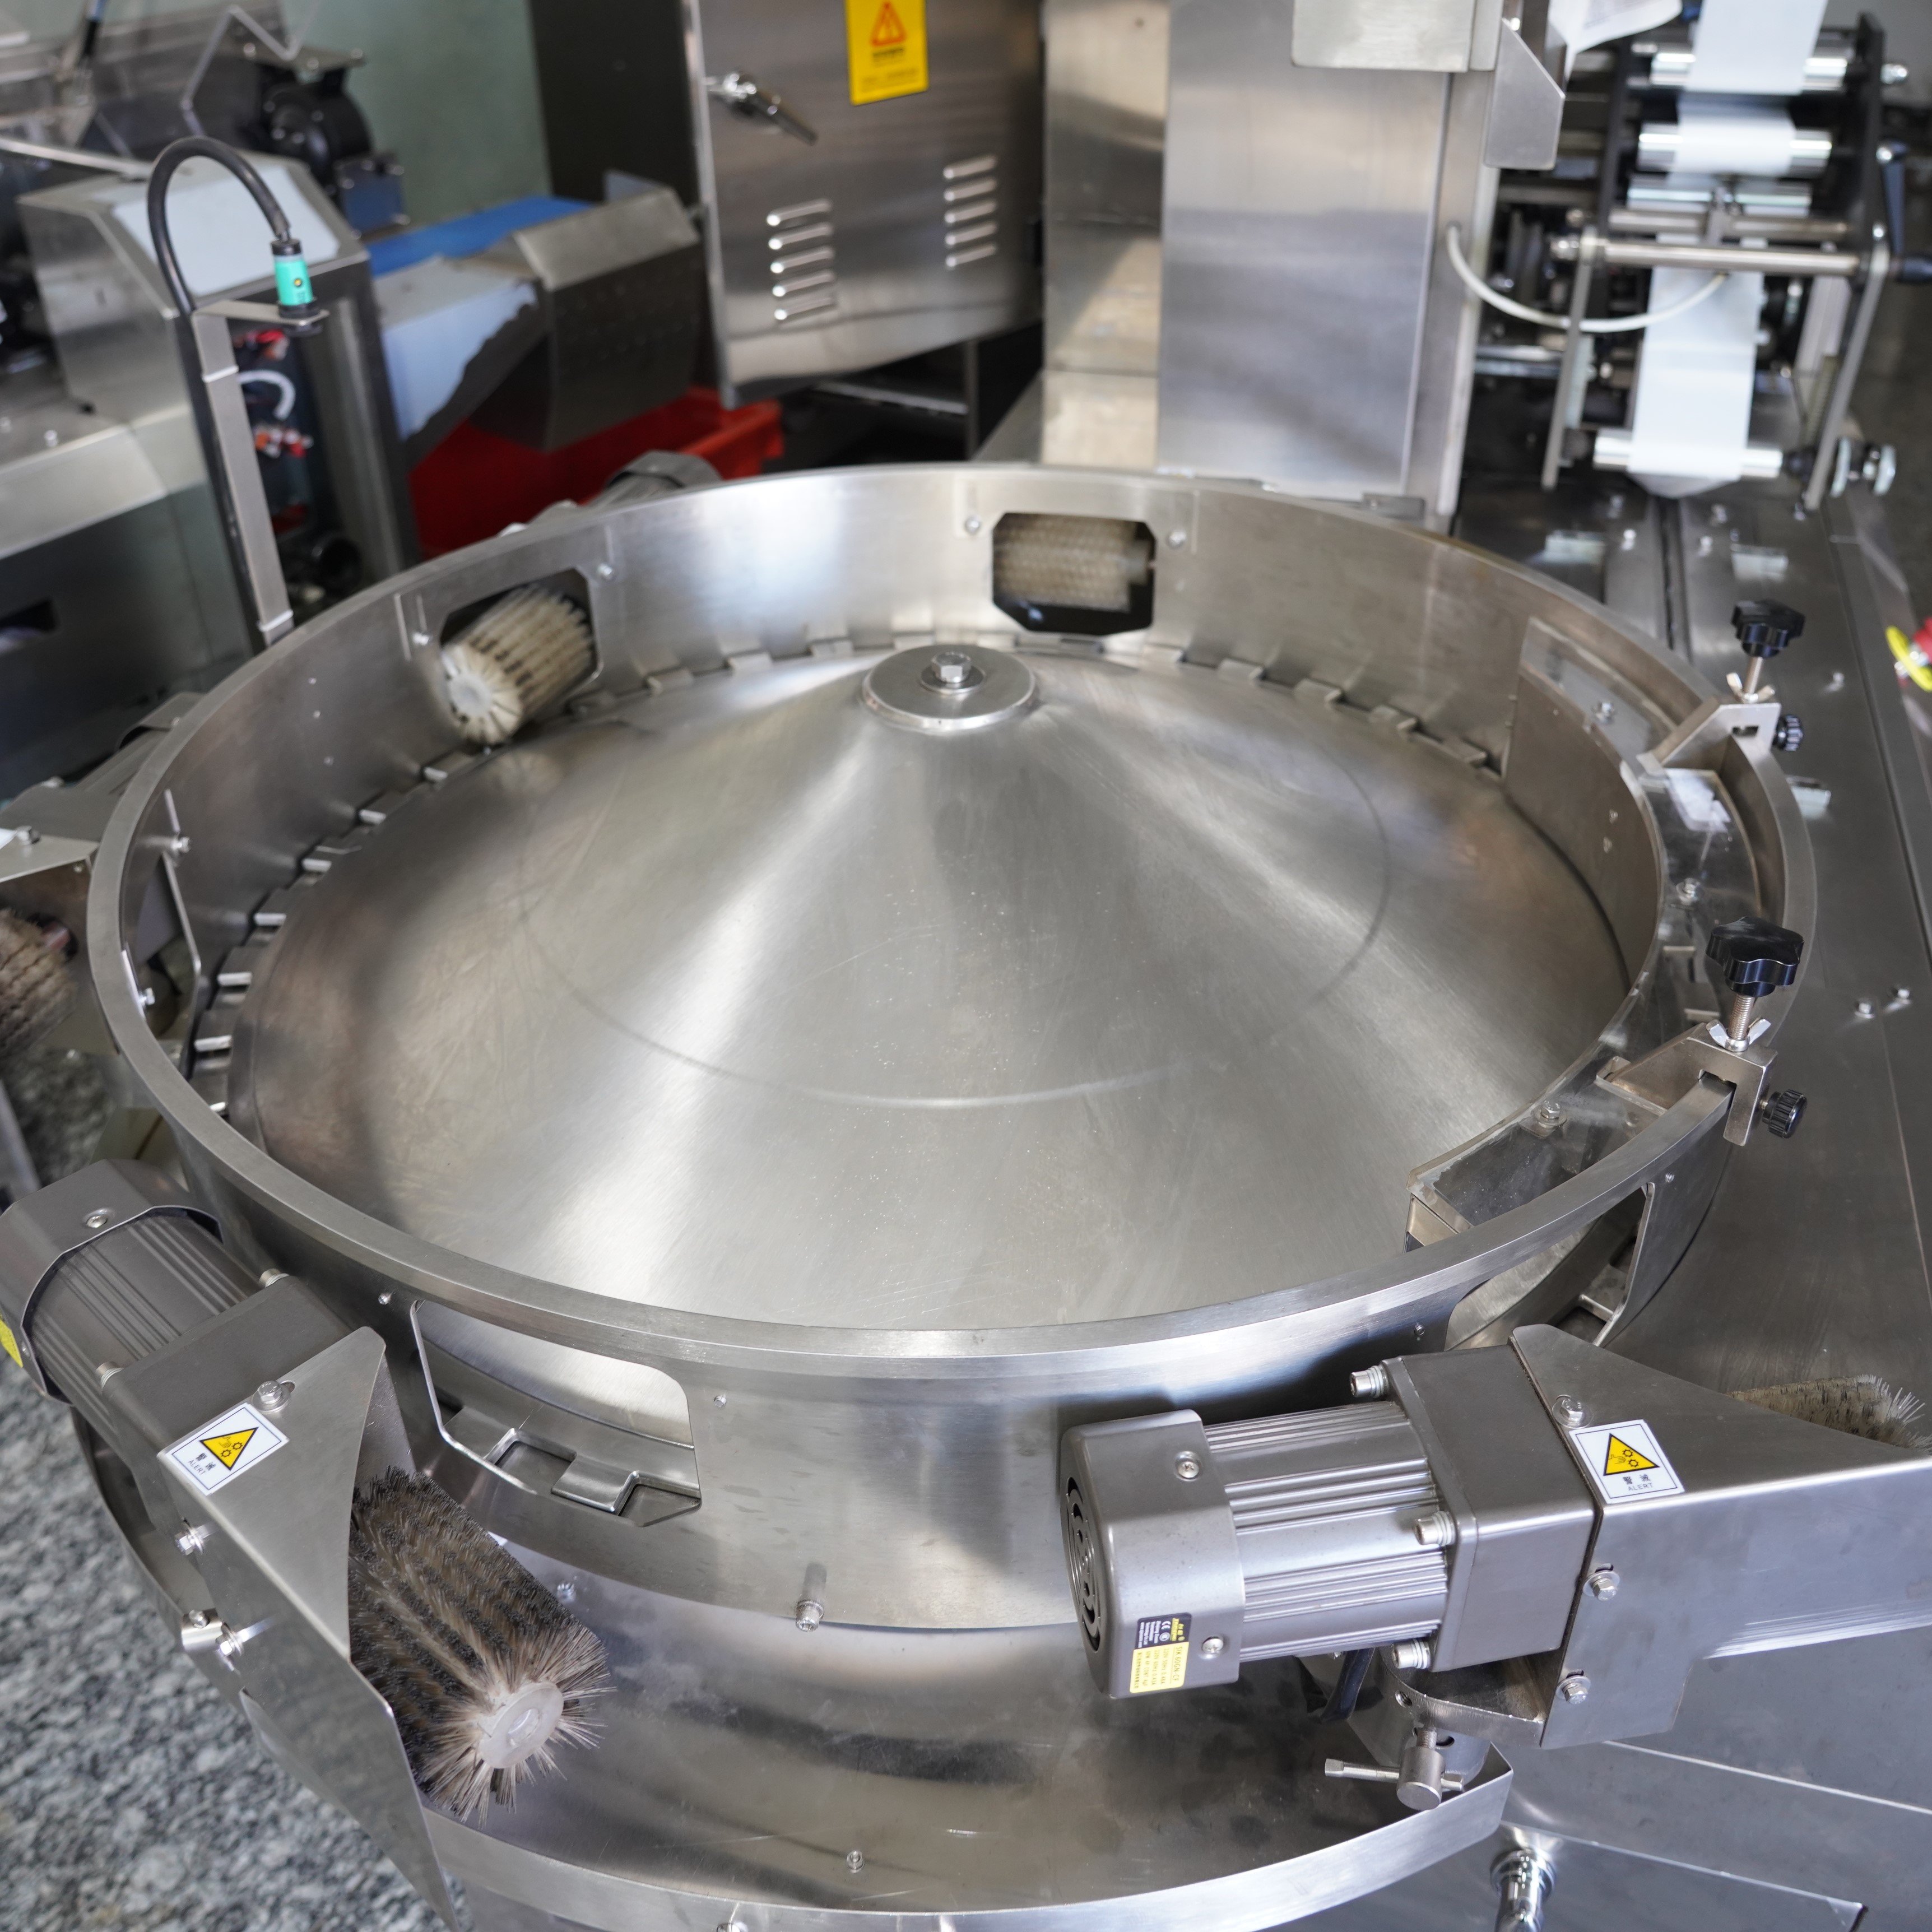
Testovanie pevnosti závesu pri stroja na obalenie v toku je jednou z najdôležitejších kontrolných procedúr kvality v moderných prevádzkach balenia. Slabý záves môže ohroziť celistvosť výrobku, skrátiť jeho trvanlivosť a poškodiť renomé značky, čo robí správne testovanie pevnosti závesu nevyhnutným pre výrobcov, ktorí sa pri dodávaní konzistentného a spoľahlivého balenia spoliehajú na stroj na obalenie v toku. Porozumenie správnemu postupu testovania pevnosti závesu zaisťuje, že váš stroj na obalenie v toku spĺňa priemyselné štandardy a chráni vaše výrobky pred kontamináciou, vlhkosťou a oxidáciou počas celého ich distribučného cyklu.
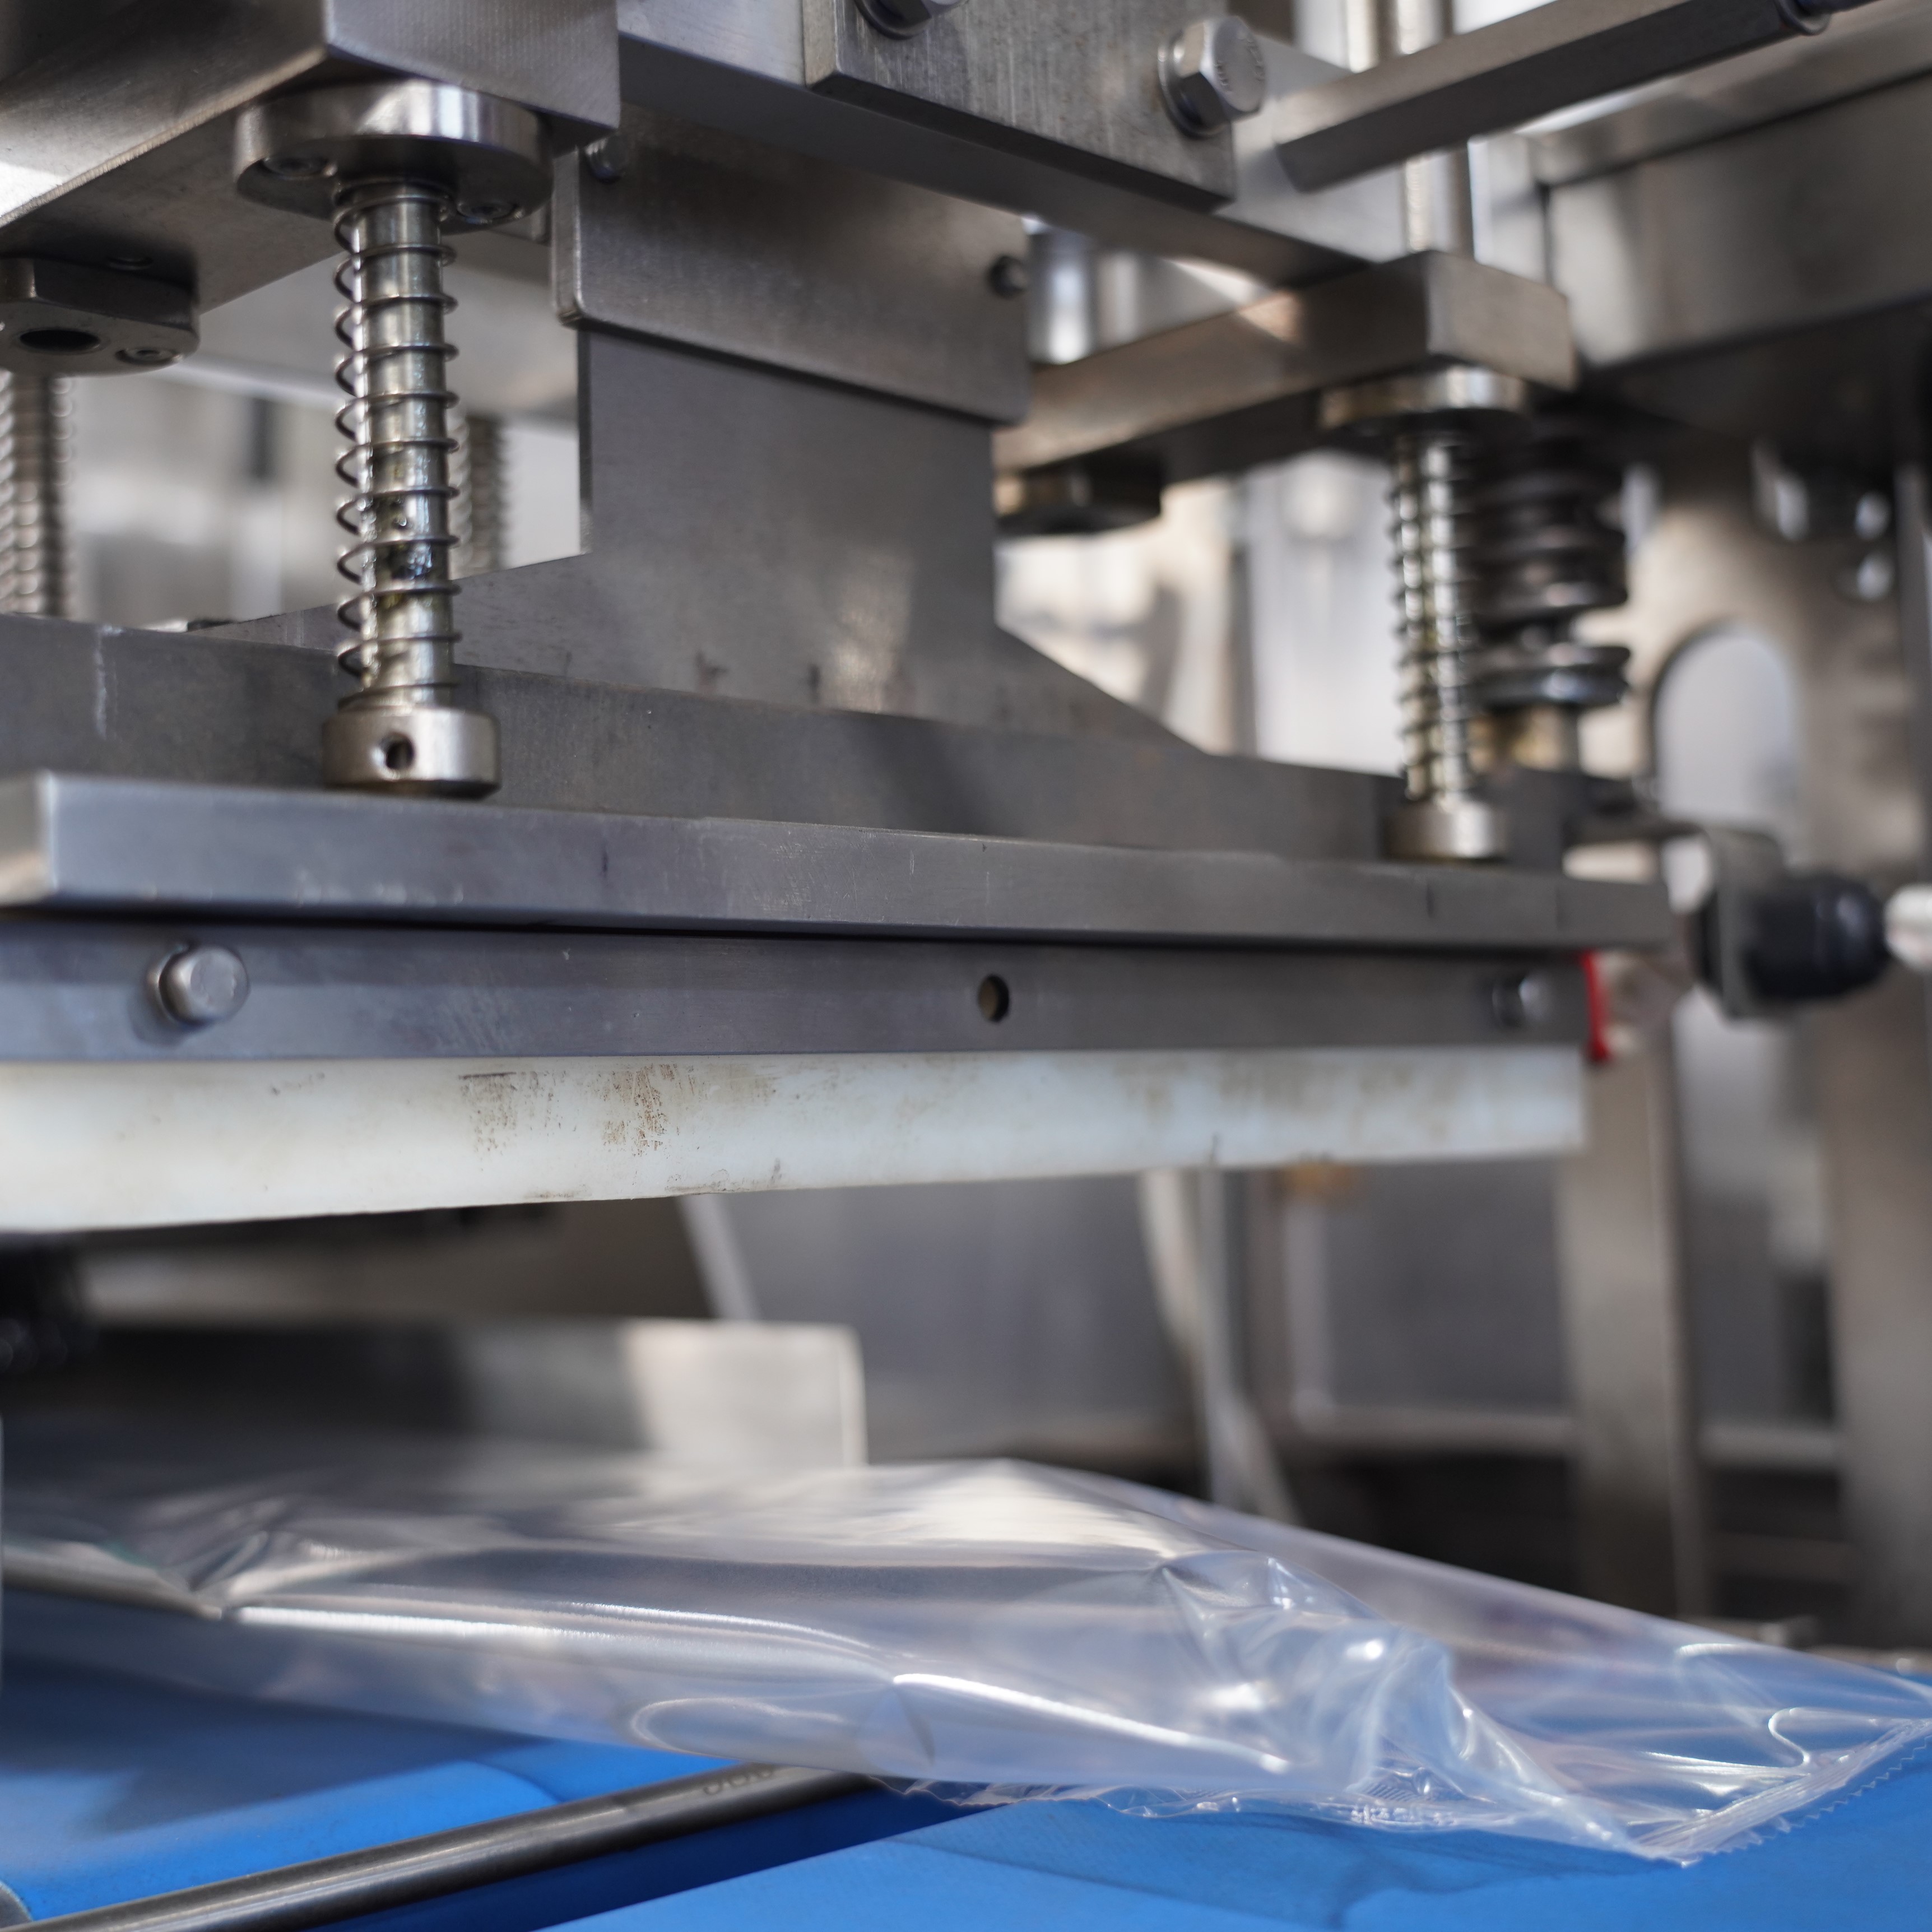
Stroj na obalenie v plastovej fólii predstavuje významnú investíciu do vašej baliciej linky a udržiavanie jeho tesniacej výkonnosti má priamy vplyv na vaše zisky. Nízka pevnosť švíkov môže viesť k odvolaniu výrobkov, sťažnostiam zákazníkov a porušeniu predpisov. Implementáciou systematického protokolu testovania pre váš stroj na obalenie v plastovej fólii zabezpečíte, že každý uzatvorený balík spĺňa požadované špecifikácie a zachováva kvalitu výrobku od výrobnej prevádzky až po konečného spotrebiteľa.
Pochopte požiadavky na pevnosť švíkov pre stroje na obalenie v plastovej fólii
Prečo je pevnosť švíkov kritická
Pečiatková pevnosť predstavuje silu potrebnú na otvorenie alebo oddelenie uzavretej fólie vytvorenej vašou strojom na obalenie v toku. Toto meranie priamo koreluje s celistvosťou balenia a ochranou výrobku. Stroj na obalenie v toku musí konzistentne vyrábať pečiatky, ktorých pevnosť presahuje minimálne požiadavky, pričom zároveň musia byť dostatočne ľahko otvárateľné pre spotrebiteľov bez nadmerného úsilia. Rôzne výrobky vyžadujú rôzne špecifikácie pečiatkovej pevnosti na základe ich hmotnosti, požiadaviek na trvanlivosť a podmienok skladovania.
Priemyselné normy a testovacie parametre
Väčšina priemyselných odvetví sa pri testovaní pevnosti závesov odvoláva na normy ASTM F88, ktorým by mala vyhovovať vaša strojová linka na obalovanie v toku. Tieto normy definujú spôsob merania pevnosti odlepenia, pevnosti pri pretrhnutí a teplote pevnosti závesov u uzavretých fólií. Pochopenie toho, ktoré parametre sú pre vašu konkrétnu aplikáciu najdôležitejšie, vám pomôže správne nakonfigurovať strojovú linku na obalovanie v toku a identifikovať prípadné potreby údržby alebo úprav. Výrobca strojovej linky na obalovanie v toku zvyčajne poskytuje základné technické špecifikácie, ktoré vás pri testovacích postupoch vedú.
Hlavné metódy testovania pevnosti závesov strojovej linky na obalovanie v toku
Postupy testovania pevnosti odlepenia
Testovanie pevnosti odlepenia je najčastejšou metódou na vyhodnotenie výkonu stroja na obalenie v toku. Táto procedúra zahŕňa odber uzavretých vzoriek zo stroja na obalenie v toku a použitie trhacej skúšobnej prístrojnosti na oddelenie závesu pod kontrolovaným uhlom, zvyčajne 90° alebo 180°. Maximálna sila potrebná na oddelenie závesu sa meria v newtonoch alebo librách na palec. Váš stroj na obalenie v toku by mal vyrábať závesy, ktoré konzistentne dosahujú cieľový rozsah pevnosti odlepenia bez odchýlok, čo naznačuje správne nastavenia teploty, tlaku a doby pôsobenia.
Test horúcej lepiacej pevnosti a test pretrhnutia
Testovanie horúcej lepenosti vyhodnocuje pevnosť závesu ihneď po tom, čo stroj na obalenie v toku uzavrie balenie, ešte pred úplným ochladením závesu. Toto testovanie je kritické, pretože závesy môžu byť na začiatku slabé a s postupujúcim ochladzovaním sa posilňujú. Váš stroj na obalenie v toku musí poskytnúť dostatočný čas na ochladenie, aby sa dosiahla primeraná pevnosť. Pri testovaní výbuchom sa na uzavreté vzorky z vášho stroja na obalenie v toku pôsobí vnútorný tlak až do ich prasknutia, čím sa meria schopnosť fólie udržať výrobok za zaťaženia. Tieto testy zabezpečujú, že váš stroj na obalenie v toku vytvára trvanlivé závesy, ktoré vydržia manipuláciu, prepravu a podmienky skladovania.
Zavedenie systematického protokolu testovania pre váš stroj na obalenie v toku
Pokyny pre odber vzoriek a frekvenciu testovania
Zavedte konzistentný harmonogram odberu vzoriek pre vašu zariadenie na obalenie v toku, aby ste čo najskôr zistili zmeny výkonu. Väčšina výrobcov testuje aspoň päť vzoriek za hodinu z ich zariadenia na obalenie v toku, pričom ďalšie vzorky sa odoberajú pri zmene výrobkov, typov fólie alebo po akomkoľvek údržbárom zásahu. Táto frekvencia poskytuje dostatok údajových bodov na identifikáciu trendov a zároveň zostáva praktická pre každodenné prevádzkové potreby. Váš harmonogram testovania zariadenia na obalenie v toku by mal byť zarovnaný s objemom výroby a úrovňou rizika výrobkov, pričom pre kritické aplikácie alebo nové výrobky by sa mali vykonávať častejšie testy.
Zaznamenávanie údajov a odstraňovanie problémov s oslabenými tesneniami
Zaznamenajte všetky výsledky testov z vašej strojovej linky na obalenie do fólie do databázy, ktorá sleduje pevnosť zvarov v čase. Tieto údaje odhaľujú vzory, ktoré súvisia s environmentálnymi faktormi, intervalmi údržby alebo zmenami materiálov. Ak vaša strojová linka na obalenie do fólie vyrába zvary pod špecifikáciou, systematická diagnostika zvyčajne rieši kalibráciu teploty, nastavenie tlaku alebo dobu pôsobenia tepla na zvarové čeľuste. Medzi bežné príčiny slabých zvarov na strojovej linke na obalenie do fólie patria nedostatočné tepelné zaťaženie, neprimeraná doba pôsobenia tepla, kontaminácia zvarových čeľustí alebo nesprávne špecifikácie fóliového materiálu. Operátor vašej strojovej linky na obalenie do fólie by mal pochopiť, ako každé nastavenie ovplyvňuje konečnú kvalitu zvarov, aby mohol rýchlo vykonať nápravné opatrenia.
Preventívna údržba a výkon zvarov
Pravidelná údržba priamo ovplyvňuje schopnosť vašej strojovej linky na obalenie v toku produkovať konzistentnú pevnosť zvarov. Skontrolujte zvarové čeľuste na opotrebovanie, kontamináciu alebo usadeniny, ktoré znížia účinnosť prenosu tepla. Čistite zvarové čeľuste podľa odporúčaní výrobcu, pretože aj minimálne usadeniny môžu ovplyvniť výkon vašej strojovej linky na obalenie v toku. Pravidelne kalibrujte teplotné snímače, aby ste zabezpečili, že vaša strojová linka na obalenie v toku aplikuje správne množstvo tepla. Vymeňte opotrebované komponenty pred tým, ako spôsobia zníženie pevnosti zvarov, pretože preventívna údržba je oveľa lacnejšia než riešenie porúch výrobkov alebo ich stiahnutie z trhu spôsobené slabými zvarmi z nedostatočne udržiavanej strojovej linky na obalenie v toku.
Pokročilá záruka kvality pre prevádzku strojovej linky na obalenie v toku
Štatistická kontrola procesov a trendovanie
Použite metódy štatistickej regulácie procesov na monitorovanie trendov pevnosti závesov vášho stroja na obalenie v toku v čase. Vypočítajte regulačné limity na základe historických údajov zo stroja na obalenie v toku a označte výsledky, ktoré sa nachádzajú mimo normálnej variability. Tento prístup identifikuje postupné zhoršovanie ešte pred tým, ako závesy skutočne zlyhajú, čo vám umožňuje udržiavať prísnejší dohľad nad výkonom stroja na obalenie v toku. Trendové údaje pomáhajú rozlíšiť medzi normálnou variabilitou a zmenami, ktoré vyžadujú zásah, a tým sa zvyšuje celková spoľahlivosť stroja na obalenie v toku.
Kompatibilita materiálov a environmentálne faktory
Rôzne materiály fólie reagujú odlišne na nastavenia teploty a tlaku vašej zariadenia na obalenie v toku. Pred spustením plnej výroby otestujte nových dodávateľov fólie na vašom zariadení na obalenie v toku, aby ste overili, či pevnosť zvaru vyhovuje špecifikáciám. Na výkon vášho zariadenia na obalenie v toku majú vplyv aj environmentálne faktory, ako je vlhkosť a teplota v výrobnej prevádzke. Vysoká vlhkosť môže znížiť pevnosť zvaru, zatiaľ čo nadmerné teplo môže spôsobiť degradáciu fólie. Sledujte environmentálne podmienky vo svojej prevádzke a príslušne upravte nastavenia vášho zariadenia na obalenie v toku, aby ste udržali stálu kvalitu zvarov.
Často kladené otázky
Ako často by som mal testovať pevnosť zvaru na svojom zariadení na obalenie v toku?
Väčšina výrobcov testuje svoj stroj na obalenie v toku aspoň raz počas každej výrobnej zmeny, pričom intervaly odberu vzoriek môžu byť také časté ako každú hodinu pre kritické aplikácie. Konkrétna frekvencia testovania by mala závisieť od výrobnej kapacity, dôležitosti výrobku a regulačných požiadaviek. Zvýšte frekvenciu testovania, keď váš stroj na obalenie v toku začne spracovávať nové výrobky, po údržbe alebo ak predchádzajúce vzorky ukázali hraničné výsledky. Dokumentujte si plán testovania a udržiavajte konzistenciu, aby ste stanovili významné referenčné hodnoty pre výkon vášho stroja na obalenie v toku.
Aké nastavenia teploty by som mal použiť na dosiahnutie optimálnej pevnosti zvaru na svojom stroji na obalenie v toku?
Optimálna teplota pre vašu strojovú zariadenie na obalenie v toku závisí od konkrétneho typu fóliovej materiálu, ktorý používate. Pre odporúčané nastavenia sa poraďte s technickými špecifikáciami dodávateľa fólie a s pokynmi výrobcu vášho stroja na obalenie v toku. Zvyčajne sa teploty zvarov pohybujú v rozsahu od 100 do 180 stupňov Celzia. Začnite odporúčaniami výrobcu a vykonajte skúšobné behy, aby ste určili teplotu, ktorá zabezpečuje stálu pevnosť zvarov na vašom stroji na obalenie v toku bez poškodenia fólie alebo vzniku slabých zvarov.
Ako vyzerá úspešný test pevnosti zvarov pre stroj na obalenie v toku?
Úspešný test vašej strojovej zariadenia na obalenie v toku znamená, že uzavretý vzorka vyžaduje minimálnu špecifikovanú silu na oddelenie, zvyčajne meranú v newtonoch na palec. Záves by mal prasknúť pred tým, ako sa roztrhne fólia, čo dokazuje, že adhézia vytvorená vaším strojom na obalenie v toku je silnejšia než samotná fólia. Všetky testovacie vzorky z vašej strojovej zariadenia na obalenie v toku by mali spadať do prijateľného rozsahu okolo vašej cieľovej špecifikácie, bez odľahlých hodnôt, ktoré by naznačovali nekonzistentné uzatváranie. Konzistentné výsledky z viacerých vzoriek potvrdzujú spoľahlivý chod vašej strojovej zariadenia na obalenie v toku.

 EN