 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/10/21
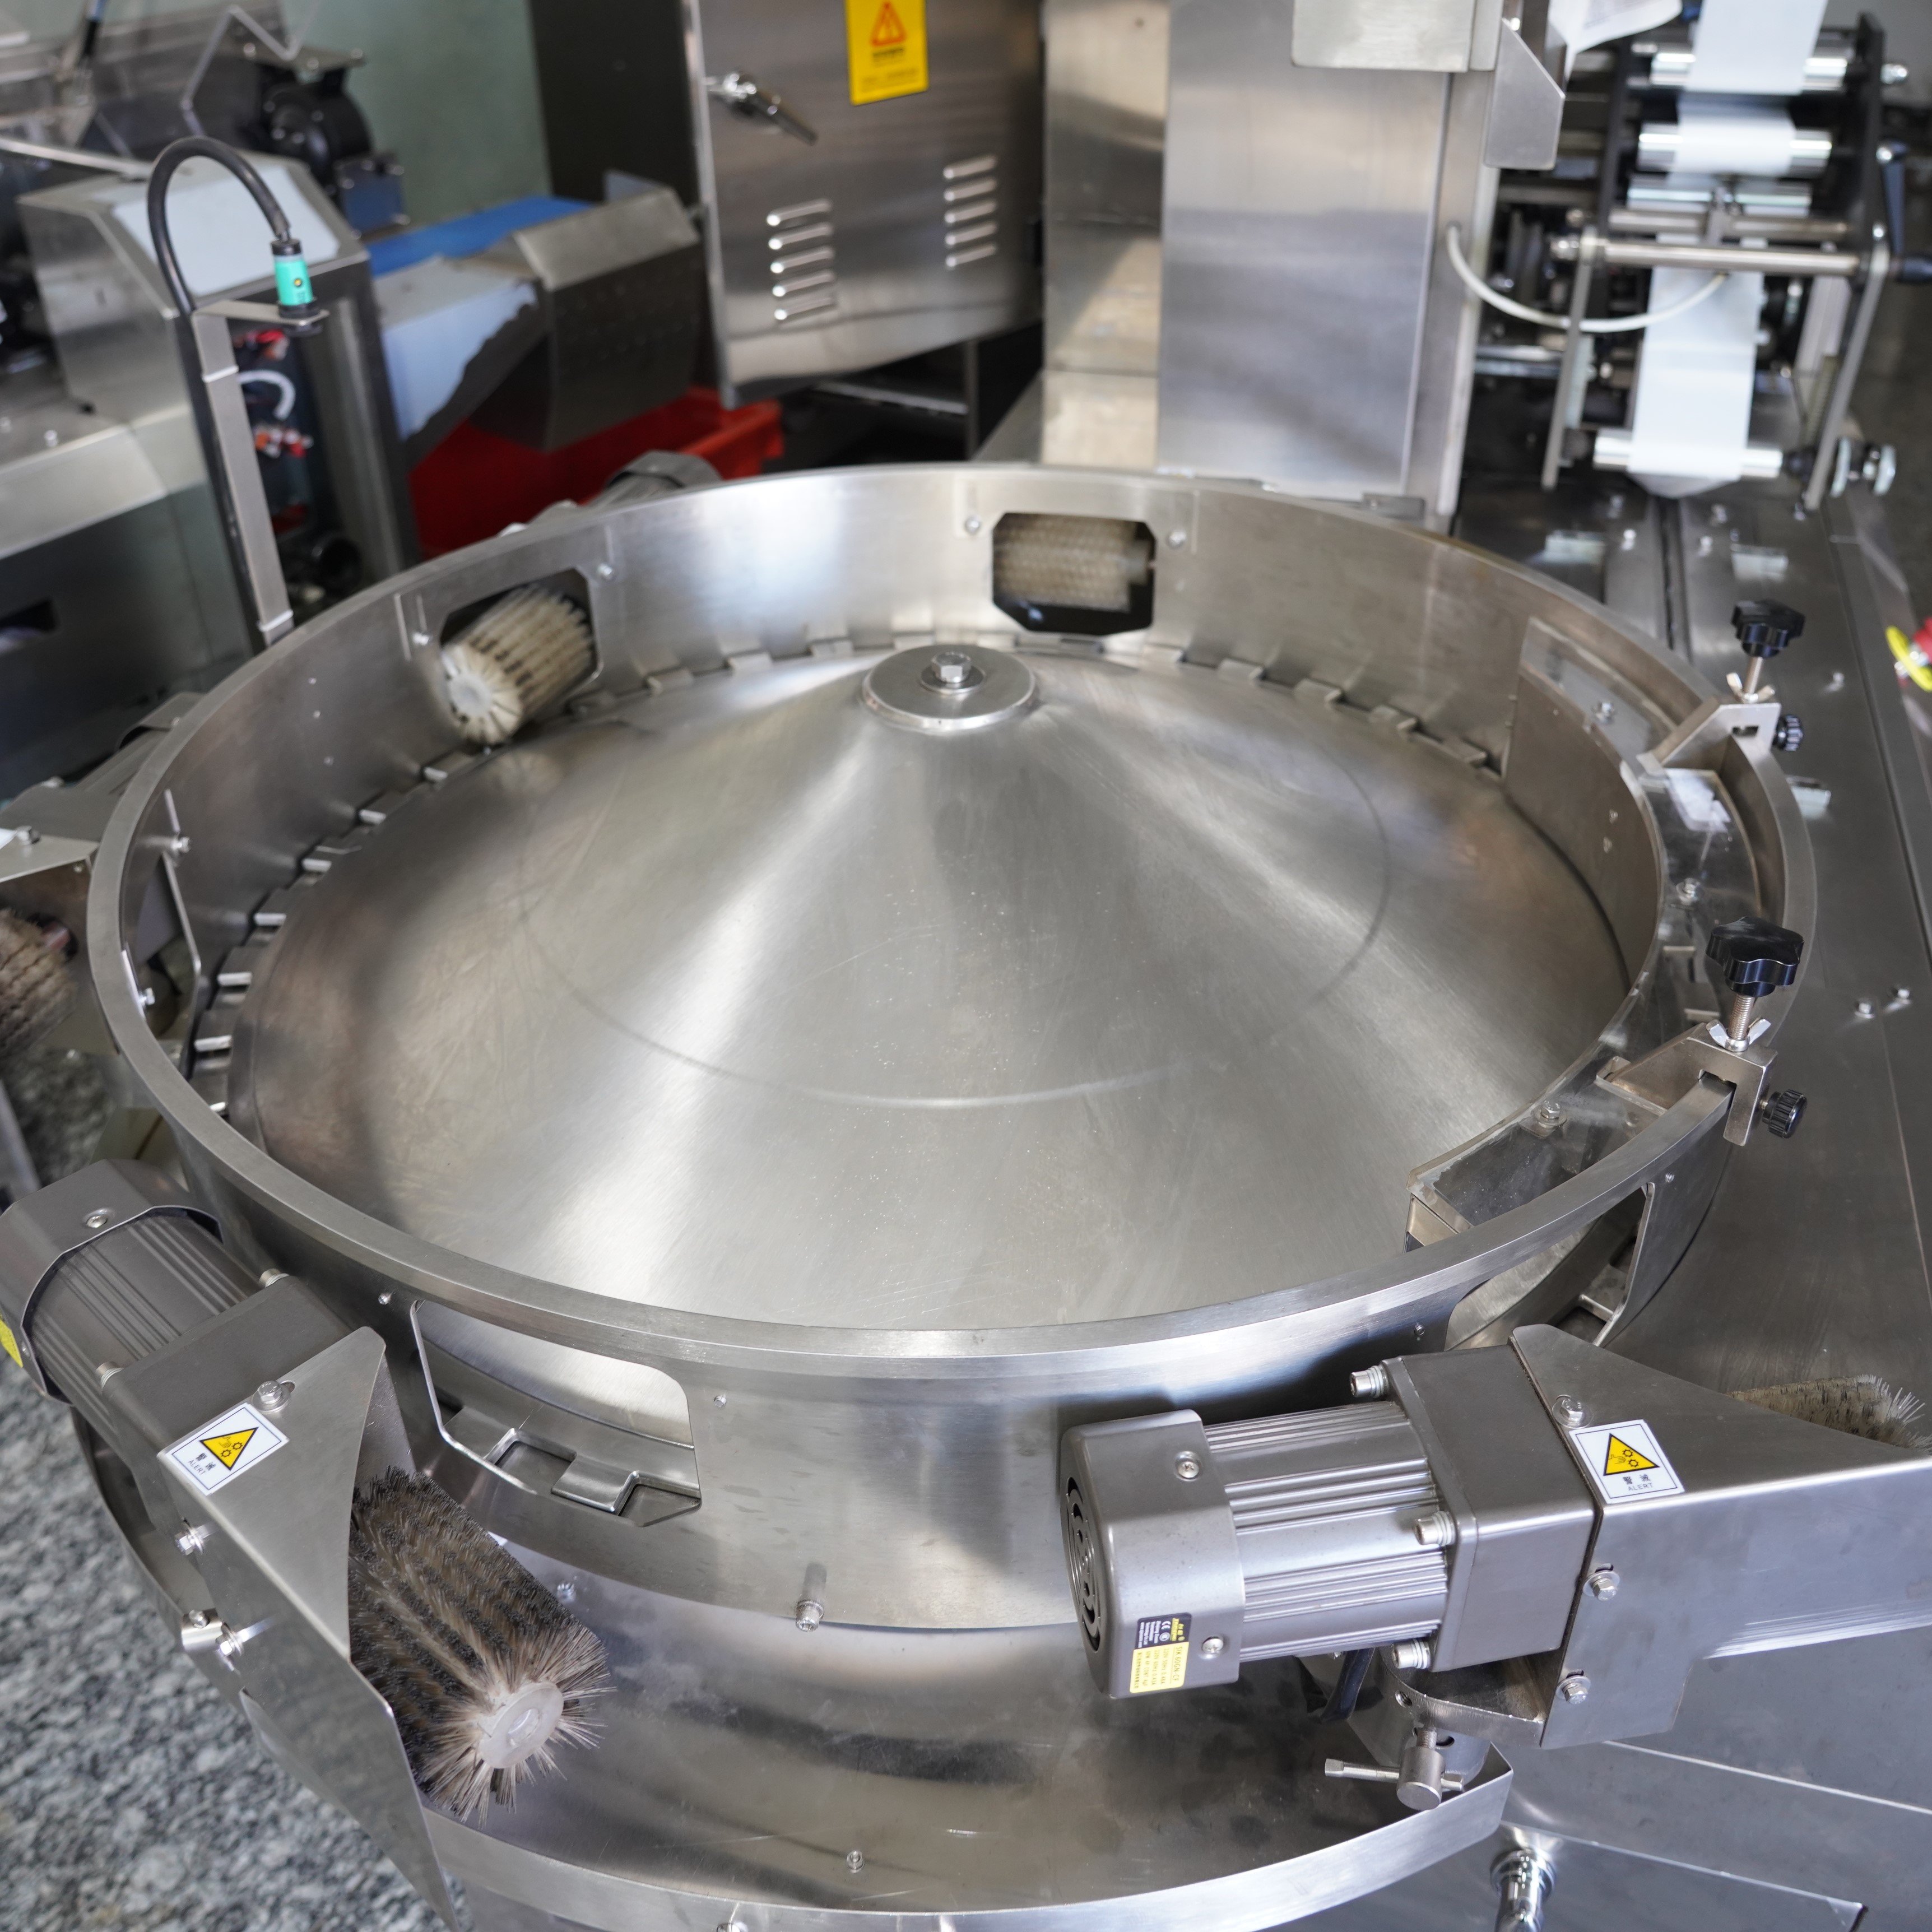
Šuvju stipruma pārbaude uz plūsmas iepakošanas mašīnas ir viena no svarīgākajām kvalitātes kontroles procedūrām modernajās iepakošanas operācijās. Vāja šuve var apdraudēt produkta integritāti, samazināt tā derīguma termiņu un kaitēt zīmola reputācijai, tāpēc pareiza šuvju stipruma pārbaude ir būtiska ražotājiem, kuriem ir jāpaļaujas uz plūsmas iepakošanas mašīnu, lai nodrošinātu vienmērīgu un uzticamu iepakošanu. Pareizi izprast šuvju stipruma pārbaudes metodes nodrošina, ka jūsu plūsmas iepakošanas mašīna atbilst nozares standartiem un aizsargā jūsu produktus no piesārņojuma, mitruma un oksidācijas visā to izplatīšanas ciklā.
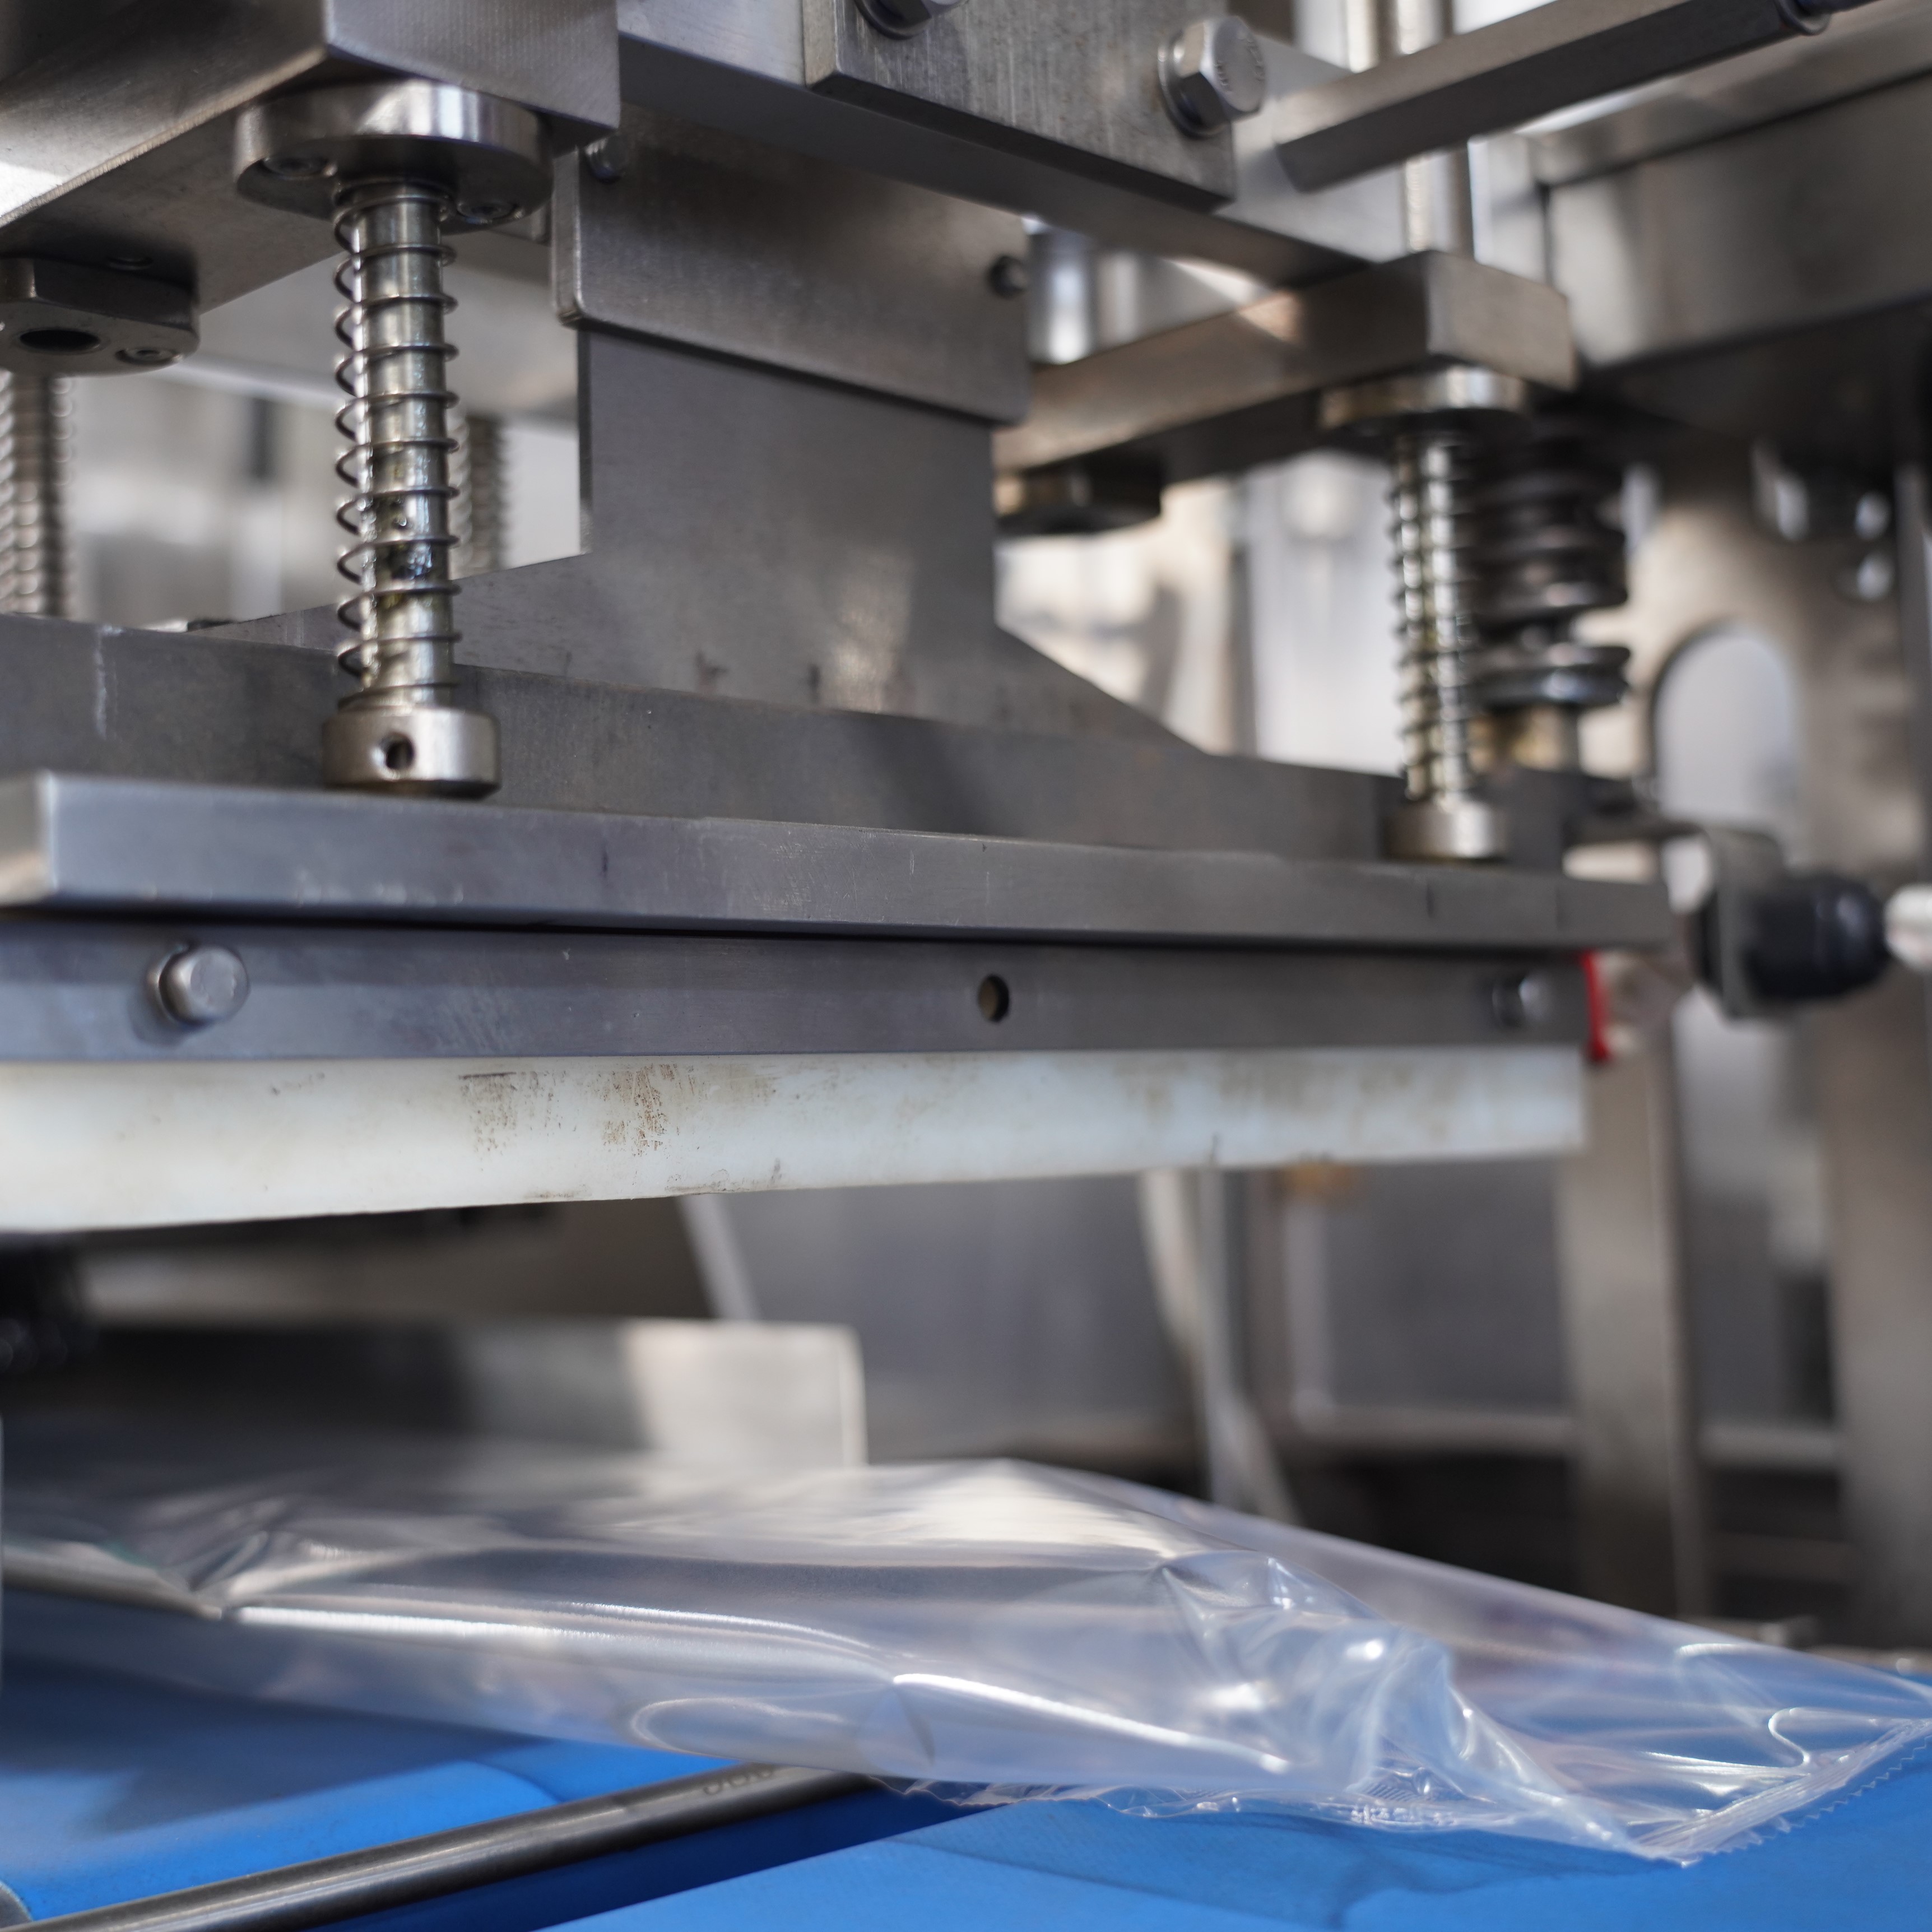
Plūsmas iepakošanas mašīna ir būtisks ieguldījums jūsu iepakošanas līnijā, un tās noslēguma veiktspējas uzturēšana tieši ietekmē jūsu peļņu. Nepietiekama noslēguma izturība var izraisīt produktu atsaukšanu, patērētāju sūdzības un regulatīvus pārkāpumus. Ieviešot sistēmisku testēšanas protokolu plūsmas iepakošanas mašīnai, jūs nodrošināt, ka katrs noslēgtais iepakojums atbilst specifikācijām un saglabā produkta kvalitāti no ražošanas uzņēmuma līdz galaprecētājam.
Blīvējuma stiprums ir spēks, kas nepieciešams, lai atvērtu vai atdalītu plēves noslēgumu, ko izveido jūsu plūsmas iepakošanas mašīna. Šis mērījums tieši saistīts ar iepakojuma integritāti un produkta aizsardzību. Plūsmas iepakošanas mašīnai vienmērīgi jāražo blīvējumi, kuru stiprums pārsniedz minimālās prasības, taču tie vienlaikus jābūt pietiekami viegli atveramiem patērētājiem, neprasot pārmērīgu spēku. Dažādiem produktiem ir nepieciešami dažādi blīvējuma stipruma specifikācijas pamatojoties uz to svaru, derīguma termiņa prasībām un uzglabāšanas apstākļiem.
Vairākums nozarju izmanto ASTM F88 standartus hermētiskuma stipruma pārbaudei, kuriem jūsu plūsmas iepakošanas mašīnai ir jāatbilst. Šie standarti nosaka, kā mērīt atdalīšanas stiprumu, sprāgšanas stiprumu un karstās līmes stiprumu hermētiskajās plēvēs. Izpratne par to, kuri parametri ir visnozīmīgākie jūsu konkrētajai lietojumprogrammai, palīdz pareizi konfigurēt jūsu plūsmas iepakošanas mašīnu un noteikt, kad nepieciešama tehniskā apkope vai pielāgojumi. Parasti plūsmas iepakošanas mašīnas ražotājs nodrošina pamata specifikācijas, kas norāda jūsu pārbaudes protokolus.
Līmējuma stipruma pārbaude ir visizplatītākais paņēmiens plūsmas iepakojuma mašīnas veiktspējas novērtēšanai. Šajā procedūrā no jūsu plūsmas iepakojuma mašīnas tiek ņemti noslēgti paraugi un izmantojot stiepšanas pārbaudes ierīci, noslēgums tiek atdalīts ar kontrolētu leņķi — parasti 90 vai 180 grādu leņķī. Maksimālais spēks, kas nepieciešams, lai atdalītu noslēgumu, tiek mērīts niutonos vai mārciņās uz collu. Jūsu plūsmas iepakojuma mašīnai vajadzētu ražot noslēgumus, kuri vienmērīgi sasniedz mērķa līmējuma stipruma diapazonu bez svārstībām, kas norāda uz pareizi iestatītu temperatūru, spiedienu un noslēgšanas laiku.
Karstīgās piesaistes pārbaude novērtē noslēguma stiprumu nekavējoties pēc tam, kad plūsmas iepakošanas mašīna noslēdz iepakojumu, pirms noslēgums pilnībā atdziest. Šī pārbaude ir būtiska, jo sākotnēji noslēgumi var būt vāji un kļūt stiprāki, atdzisnot. Jūsu plūsmas iepakošanas mašīnai jānodrošina pietiekams atdzisšanas laiks, lai izveidotu pietiekamu stiprumu. Sprādziena pārbaude pieliek iekšējo spiedienu noslēgtiem paraugiem no jūsu plūsmas iepakošanas mašīnas, līdz tie saplīst, mērot plēves spēju noturēt produktu stresa apstākļos. Šīs pārbaudes nodrošina, ka jūsu plūsmas iepakošanas mašīna veido izturīgus noslēgumus, kas spēj izturēt apstrādi, transportēšanu un uzglabāšanas apstākļus.
Izveidojiet regulāru paraugu ņemšanas grafiku savai plūsmas iepakojuma mašīnai, lai agrīnā stadijā noteiktu veiktspējas izmaiņas. Vairums ražotāju testē vismaz piecus paraugus stundā no savas plūsmas iepakojuma mašīnas, papildus paraugiem tiek ņemti paraugi, mainot produktus, plēves veidus vai pēc jebkādas apkopes. Šāda biežuma dēļ iegūst pietiekami daudz datu punktu, lai identificētu tendences, vienlaikus saglabājot praktiskumu ikdienas darbībām. Jūsu plūsmas iepakojuma mašīnas testēšanas grafikam vajadzētu atbilst ražošanas apjomam un produkta riska līmenim, kritiskām lietojumprogrammām vai jauniem produktiem veicot biežāku testēšanu.
Reģistrējiet visus testu rezultātus no plūsmas iepakojuma mašīnas datubāzē, kas reģistrē šuvju izturību laikā. Šie dati atklāj tendences, kas saistītas ar vides faktoriem, apkopēm vai materiālu maiņu. Kad jūsu plūsmas iepakojuma mašīna rada šuves zem specifikācijas, sistēmiska problēmu novēršana parasti ietver temperatūras kalibrēšanu, spiediena pielāgošanu vai šuvju zobu uzturēšanas laika regulēšanu. Biežākās vāju šuvju cēloņi plūsmas iepakojuma mašīnā ir nepietiekama siltuma pievadīšana, nepietiekams uzturēšanas laiks, piesārņoti šuvju zobi vai nepareizi filmas parametri. Jūsu plūsmas iepakojuma mašīnas operators ir jāsaprot, kā katrs pielāgojums ietekmē galīgās šuvju kvalitāti, lai ātri veiktu korektīvus pasākumus.
Regulārā tehniskā apkope tieši ietekmē jūsu plūsmas iepakojuma mašīnas spēju nodrošināt vienmērīgu hermētiskuma stiprumu. Pārbaudiet hermētiskuma žokļus uz nodiluma, piesārņojuma vai nogulsnēm, kas samazina siltuma pārnese efektivitāti. Notīriet hermētiskuma žokļus saskaņā ar ražotāja ieteikumiem, jo pat nelielas nogulsnes var ietekmēt jūsu plūsmas iepakojuma mašīnas darbību. Periodiski kalibrējiet temperatūras sensorus, lai nodrošinātu, ka jūsu plūsmas iepakojuma mašīna pielieto pareizo temperatūru. Nomainiet nodilušās detaļas pirms tās izraisa hermētiskuma stipruma pasliktināšanos, jo profilaktiskās apkopes izmaksas ir daudz zemākas nekā produktu atteču vai atsaukšanas izmaksas, ko izraisa vāji hermētiskumi no nepietiekami apkoptas plūsmas iepakojuma mašīnas.
Ieviesiet statistiskās procesa kontroles metodes, lai novērotu savas plūsmas iepakošanas mašīnas noslēguma stipruma tendences laika gaitā. Aprēķiniet kontroles robežas, balstoties uz vēsturiskajiem datiem no savas plūsmas iepakošanas mašīnas, un atzīmējiet rezultātus, kas neatbilst normālajai svārstību robežai. Šī pieeja ļauj identificēt pakāpenisku degradāciju pirms pat noslēgumiem faktiski notiek kļūmes, tādējādi nodrošinot stingrāku kontroli pār savas plūsmas iepakošanas mašīnas darbību. Tendences dati palīdz atšķirt normālo svārstību no izmaiņām, kurām nepieciešama iejaukšanās, uzlabojot kopējo savas plūsmas iepakošanas mašīnas uzticamību.
Dažādi plēves materiāli reaģē dažādi uz jūsu plūsmas iepakošanas mašīnas temperatūras un spiediena iestatījumiem. Pirms pilnas ražošanas sērijām izmēģiniet jaunos plēves piegādātājus ar savu plūsmas iepakošanas mašīnu, lai pārbaudītu, vai šuvju izturība atbilst specifikācijām. Vides faktori, piemēram, mitrums un temperatūra ražošanas telpās, arī ietekmē jūsu plūsmas iepakošanas mašīnas darbību. Augsts mitrums var samazināt šuvju izturību, bet pārmērīgs siltums var izraisīt plēves degradāciju. Uzraudziet vides apstākļus savās telpās un attiecīgi pielāgojiet plūsmas iepakošanas mašīnas iestatījumus, lai nodrošinātu vienmērīgu šuvju kvalitāti.
Vairākums ražotāju pārbauda savu plūsmas iepakojuma mašīnu vismaz vienu reizi katrā ražošanas maiņā, un paraugu ņemšanas intervāli var būt tik bieži kā ik pēc stundas kritiskām lietojumprogrammām. Jūsu konkrētais pārbaudes biežums ir jānosaka, pamatojoties uz ražošanas apjomu, produkta nozīmīgumu un regulatīvajām prasībām. Palieliniet pārbaudes biežumu, kad jūsu plūsmas iepakojuma mašīna sāk ražot jaunus produktus, pēc apkopes vai ja iepriekšējie paraugi rādīja robežvērtības rezultātus. Dokumentējiet savu pārbaudes grafiku un uzturiet tā nemainīgumu, lai izveidotu nozīmīgus atskaites punktus savas plūsmas iepakojuma mašīnas veiktspējai.
Optimālā temperatūra jūsu plūsmas iepakojuma mašīnai ir atkarīga no konkrētā plēves materiāla, ko izmantojat. Apskatiet savas plēves piegādātāja tehniskās specifikācijas un plūsmas iepakojuma mašīnas ražotāja norādījumus ieteicamajiem iestatījumiem. Parasti noslēgšanas temperatūras diapazons ir no 100 līdz 180 grādiem pēc Celsija. Sāciet ar ražotāja ieteikumiem un veiciet testa darbības, lai noteiktu temperatūru, kas nodrošina vienmērīgu noslēguma stiprumu jūsu plūsmas iepakojuma mašīnā, nebojājot plēvi vai neveidojot vājus noslēgumus.
Pārbaudes tests jūsu plūsmas iepakošanas mašīnai ir veiksmīgs, ja noslēgtais paraugs prasa minimālo norādīto spēku, lai to atdalītu, parasti mērot newtonos uz collu. Noslēgumam jāsadalās pirms plēves saplīst, kas pierāda, ka jūsu plūsmas iepakošanas mašīnas radītā saistība ir stiprāka nekā paša plēves stiprums. Visiem jūsu plūsmas iepakošanas mašīnas testa paraugiem jābūt iekšējā pieļaujamā diapazonā ap jūsu mērķa specifikāciju, bez izņēmumiem, kas norādītu nestabila noslēguma veidošanos. Vairāku paraugu vienmērīgi rezultāti apstiprina, ka jūsu plūsmas iepakošanas mašīna darbojas uzticami.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

