 EN
Come ridurre gli sprechi di film con una macchina per il confezionamento in sacchetti preformati?
2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/10/21
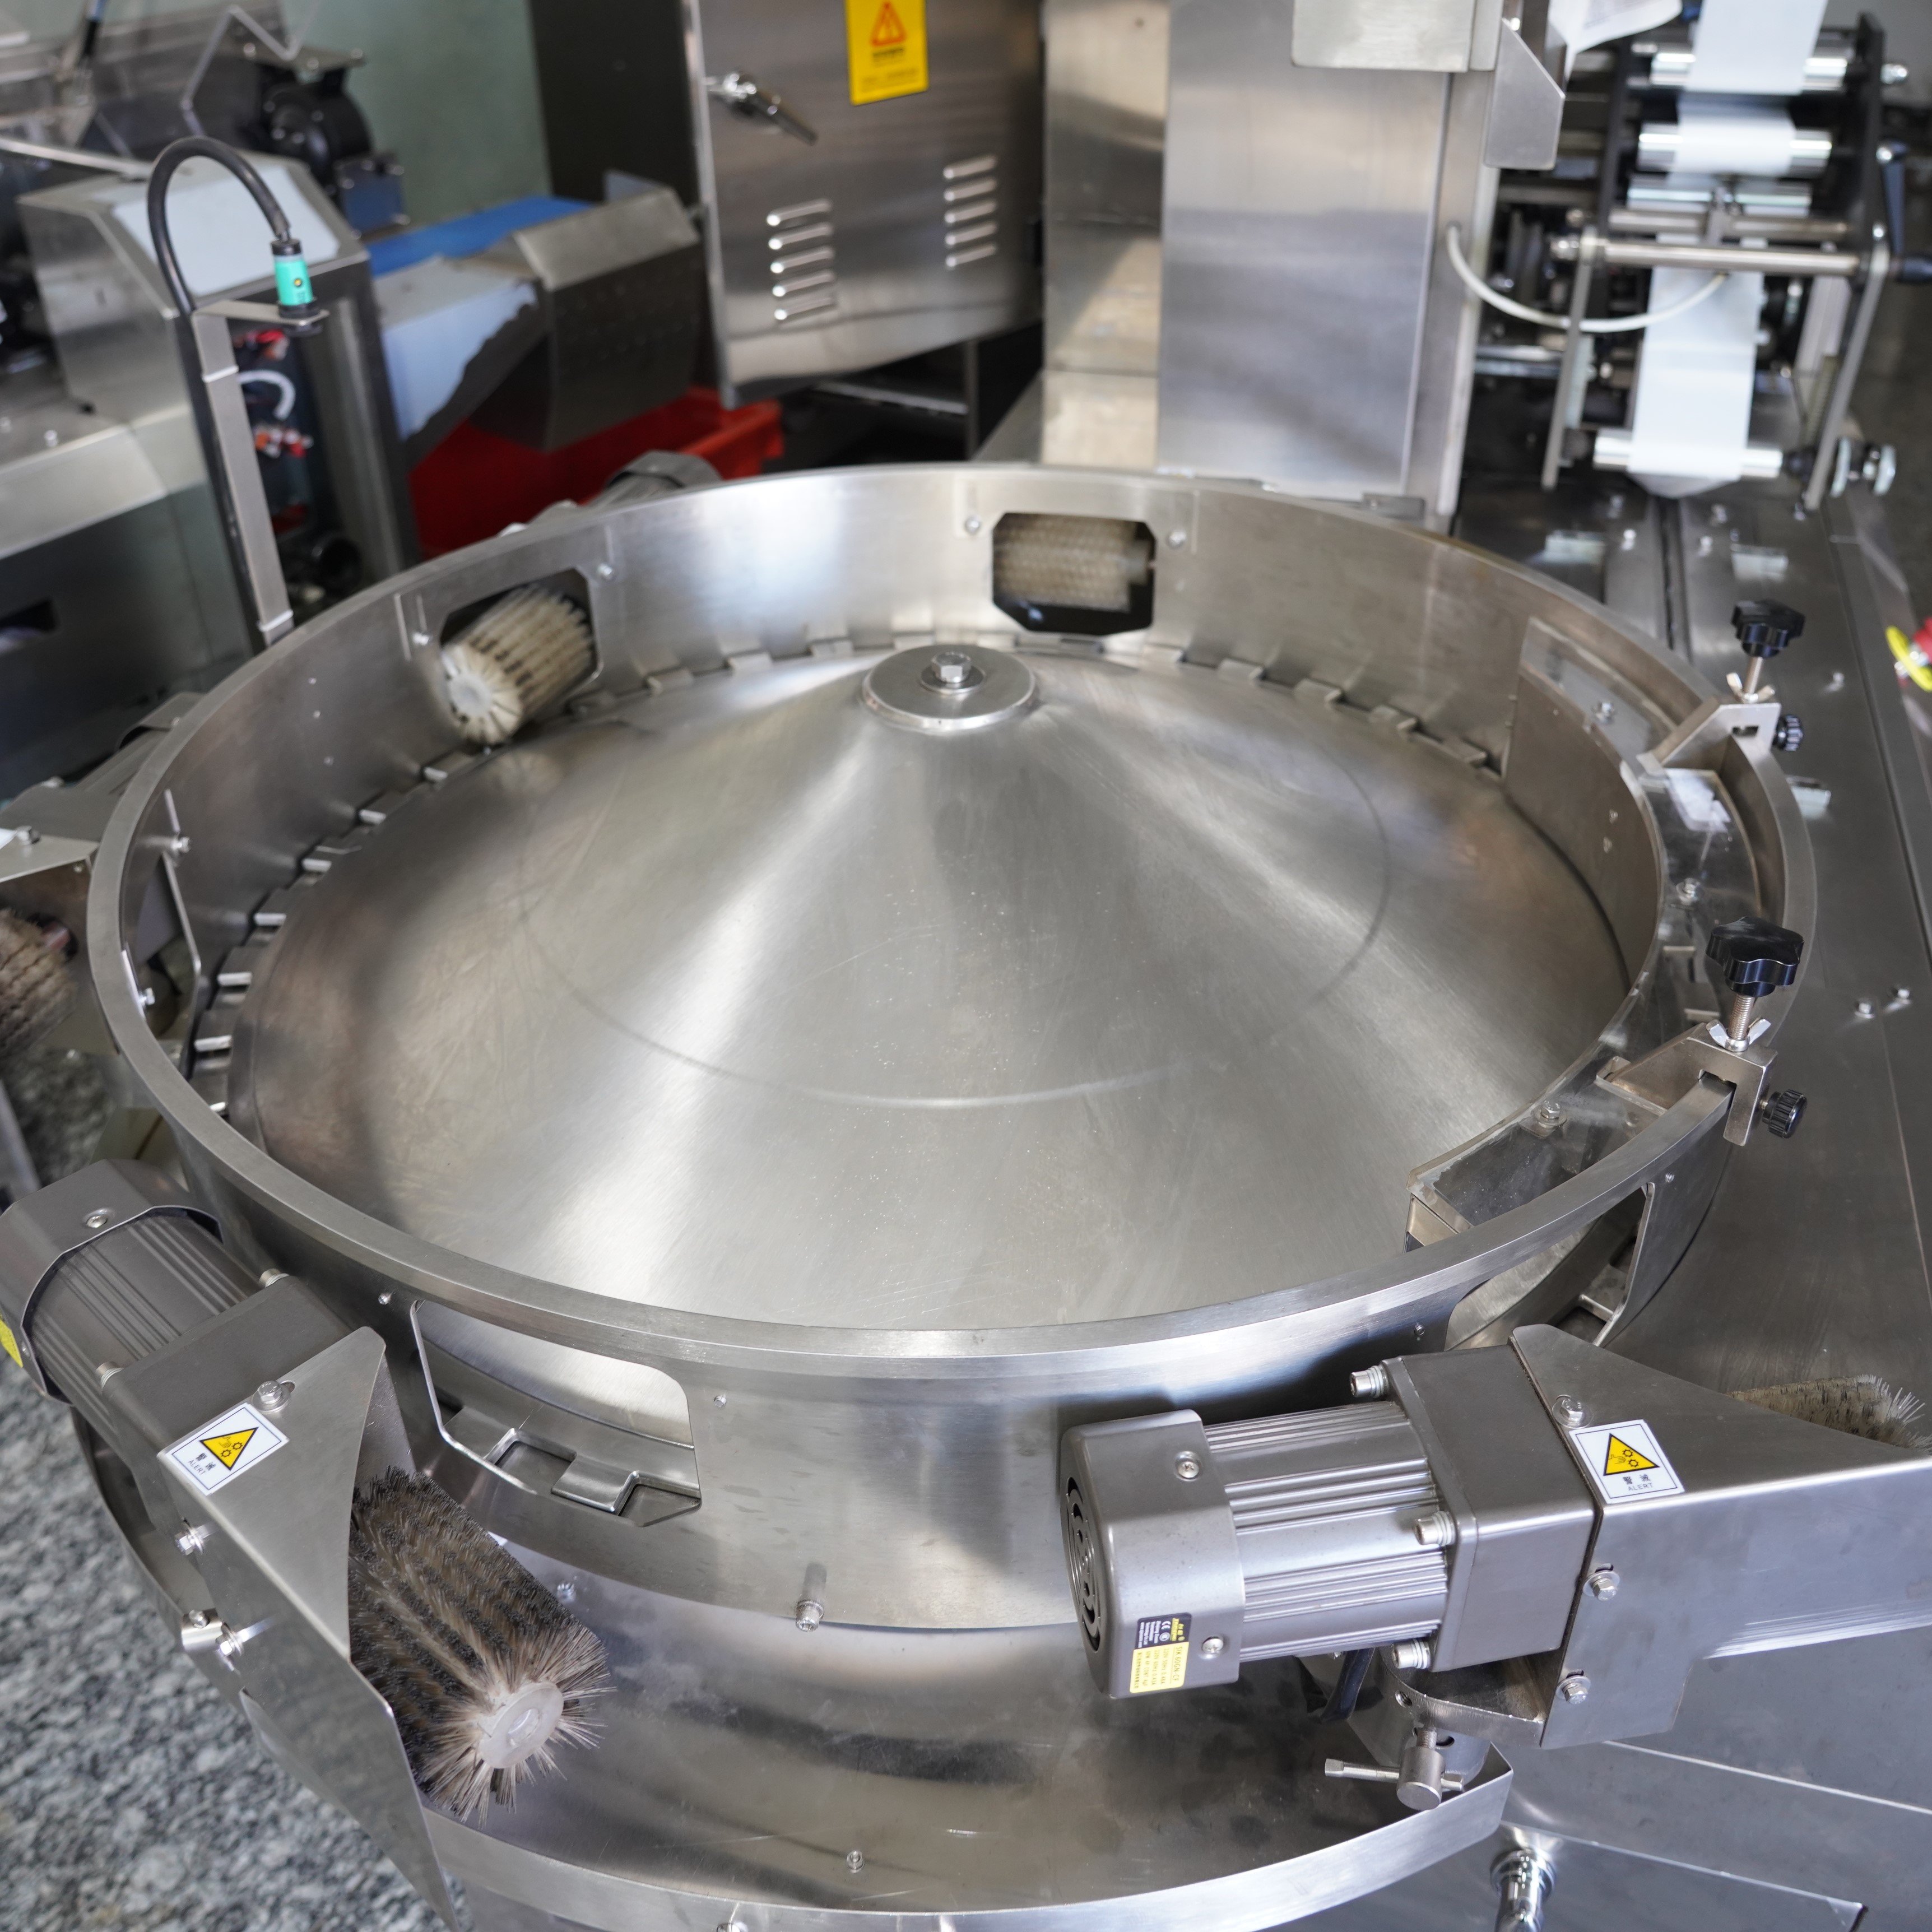
Il test di resistenza della saldatura su un macchina da incarto a flusso è una delle procedure di controllo qualità più critiche nelle moderne operazioni di imballaggio. Una saldatura debole può compromettere l’integrità del prodotto, ridurne la durata a scaffale e danneggiare la reputazione del marchio, rendendo quindi essenziale un corretto test di resistenza della saldatura per i produttori che fanno affidamento sulla macchina per confezionamento flow wrap per ottenere un imballaggio costante e affidabile. Comprendere come eseguire correttamente il test di resistenza della saldatura garantisce che la vostra macchina per confezionamento flow wrap rispetti gli standard di settore e protegga i vostri prodotti da contaminazione, umidità e ossidazione durante l’intero ciclo di distribuzione.
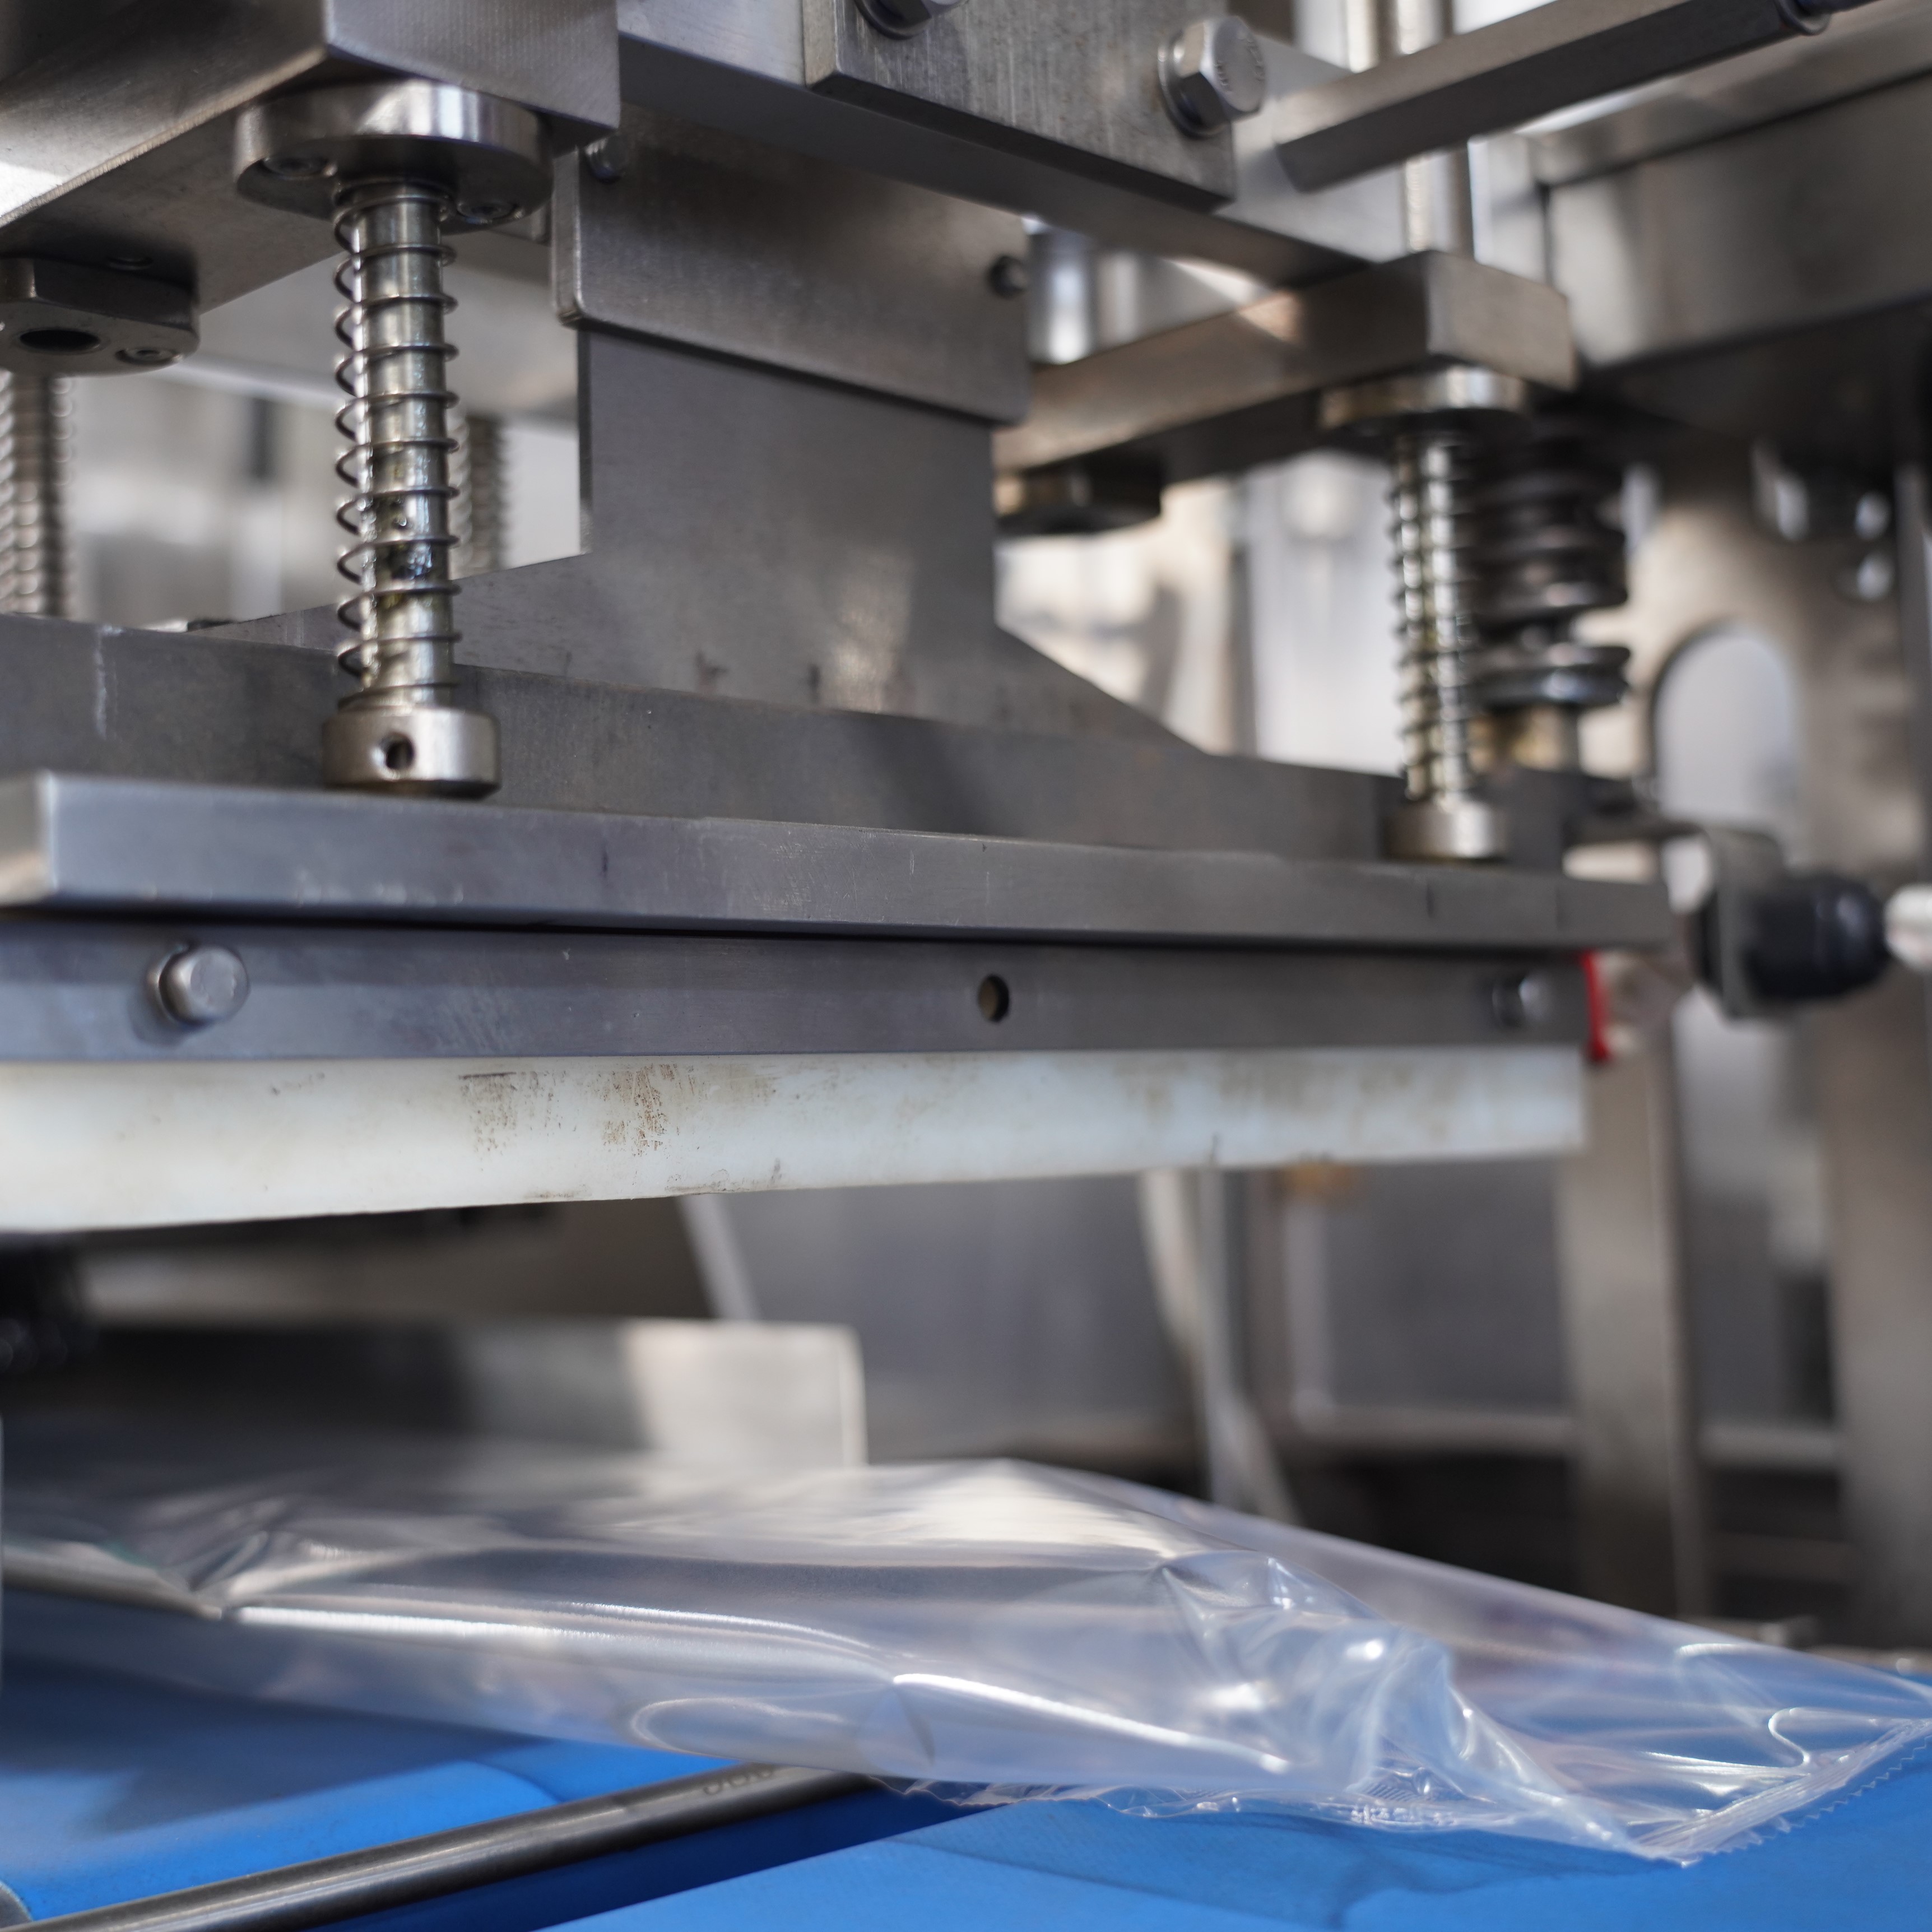
La macchina per il confezionamento flow wrap rappresenta un investimento significativo nella vostra linea di imballaggio, e il mantenimento delle sue prestazioni di sigillatura influisce direttamente sul vostro risultato economico. Una scarsa resistenza del sigillo può causare richiami di prodotto, reclami da parte dei clienti e violazioni normative. Implementando un protocollo di prova sistematico per la vostra macchina flow wrap, garantite che ogni confezione sigillata rispetti le specifiche e mantenga la qualità del prodotto dall’impianto di produzione fino al consumatore finale.
La resistenza della sigillatura rappresenta la forza necessaria per aprire o separare un film sigillato prodotto dalla vostra macchina flow wrap. Questa misura è direttamente correlata all’integrità dell’imballaggio e alla protezione del prodotto. La macchina flow wrap deve produrre in modo costante sigillature la cui resistenza superi i requisiti minimi, pur rimanendo abbastanza agevoli da aprire per il consumatore, senza richiedere una forza eccessiva. Diversi prodotti richiedono specifiche diverse di resistenza della sigillatura, in base al loro peso, ai requisiti di durata a scaffale e alle condizioni di stoccaggio.
La maggior parte dei settori fa riferimento agli standard ASTM F88 per i test di resistenza della sigillatura, ai quali la tua macchina flow wrap deve conformarsi. Questi standard definiscono come misurare la resistenza al distacco (peel strength), la resistenza alla rottura (burst strength) e la resistenza termica immediata (hot tack strength) nei film sigillati. Comprendere quali parametri sono più rilevanti per la tua specifica applicazione ti aiuta a configurare correttamente la tua macchina flow wrap e a identificare quando è necessaria manutenzione o regolazione. Il produttore della macchina flow wrap fornisce tipicamente specifiche di riferimento che guidano i tuoi protocolli di prova.
La prova di resistenza allo scollamento è il metodo più comune per valutare le prestazioni della macchina flow wrap. Questa procedura prevede il prelievo di campioni sigillati dalla macchina flow wrap e l’utilizzo di uno strumento di prova a trazione per separare il sigillo con un angolo controllato, tipicamente di 90 o 180 gradi. La forza massima necessaria per separare il sigillo viene misurata in newton o in libbre per pollice. La macchina flow wrap deve produrre sigilli che raggiungano in modo costante l’intervallo di resistenza allo scollamento desiderato, senza variazioni, indicando che i parametri di temperatura, pressione e tempo di permanenza sono correttamente impostati.
La prova di tenacità a caldo valuta la resistenza della saldatura immediatamente dopo che la macchina flow wrap ha sigillato il prodotto, prima che la saldatura si raffreddi completamente. Questa prova è fondamentale perché le saldature possono risultare inizialmente deboli e rafforzarsi progressivamente durante il raffreddamento. La macchina flow wrap deve garantire un tempo di raffreddamento sufficiente per sviluppare una resistenza adeguata. La prova di scoppio applica una pressione interna a campioni sigillati provenienti dalla macchina flow wrap fino al loro cedimento, misurando la capacità del film di contenere il prodotto sotto stress. Queste prove garantiscono che la macchina flow wrap produca saldature durevoli, in grado di resistere alle sollecitazioni derivanti dalla manipolazione, dal trasporto e dalle condizioni di stoccaggio.
Stabilire un programma di campionamento costante per la propria macchina flow wrap al fine di rilevare precocemente eventuali variazioni delle prestazioni. La maggior parte dei produttori esegue almeno cinque campioni all’ora dalla propria macchina flow wrap, con ulteriori campioni prelevati in occasione di cambi di prodotto, di tipo di film o dopo qualsiasi intervento di manutenzione. Questa frequenza fornisce un numero sufficiente di dati per identificare tendenze, pur rimanendo praticabile nelle operazioni quotidiane. Il programma di test della propria macchina flow wrap deve essere allineato al volume di produzione e ai livelli di rischio del prodotto, prevedendo test più frequenti per applicazioni critiche o per nuovi prodotti.
Documentare tutti i risultati dei test della propria macchina flow wrap in un database che monitora la resistenza delle saldature nel tempo. Questi dati rivelano schemi correlati a fattori ambientali, intervalli di manutenzione o modifiche ai materiali. Quando la macchina flow wrap produce saldature al di sotto delle specifiche, la risoluzione sistematica dei problemi riguarda tipicamente la taratura della temperatura, la regolazione della pressione o il tempo di permanenza (dwell time) delle ganasce di saldatura. Le cause più comuni di saldature deboli su una macchina flow wrap includono applicazione insufficiente di calore, tempo di permanenza inadeguato, contaminazione delle ganasce di saldatura o specifiche errate del film. L’operatore della macchina flow wrap deve comprendere come ogni regolazione influisce sulla qualità finale della saldatura, per consentire interventi correttivi rapidi.
La manutenzione ordinaria influisce direttamente sulla capacità della vostra macchina flow wrap di produrre una resistenza del sigillo costante. Ispezionate le ganasce di sigillatura per verificare usura, contaminazione o accumuli che riducono l’efficienza del trasferimento termico. Pulite le ganasce di sigillatura secondo le raccomandazioni del produttore, poiché anche depositi minimi possono compromettere le prestazioni della vostra macchina flow wrap. Calibrate periodicamente i sensori di temperatura per garantire che la vostra macchina flow wrap applichi il calore corretto. Sostituite i componenti usurati prima che causino un deterioramento della resistenza del sigillo, poiché la manutenzione preventiva costa molto meno rispetto alla gestione di guasti del prodotto o richiami causati da sigilli deboli dovuti a una macchina flow wrap sottoposta a manutenzione insufficiente.
Implementare metodi di controllo statistico di processo per monitorare nel tempo le tendenze della resistenza delle saldature della propria macchina flow wrap. Calcolare i limiti di controllo sulla base dei dati storici provenienti dalla macchina flow wrap e segnalare i risultati che cadono al di fuori della variazione normale. Questo approccio identifica il degrado graduale ancor prima che le saldature si rompano effettivamente, consentendo di mantenere un controllo più stringente sulle prestazioni della macchina flow wrap. L’analisi delle tendenze aiuta a distinguere tra variazione normale e cambiamenti che richiedono un intervento, migliorando così l'affidabilità complessiva della macchina flow wrap.
Diversi materiali di film reagiscono in modo diverso alle impostazioni di calore e pressione della macchina flow wrap. Prima di avviare produzioni su larga scala, testare nuovi fornitori di film con la propria macchina flow wrap per verificare che la resistenza del sigillo rispetti le specifiche richieste. Anche fattori ambientali, come umidità e temperatura nell’impianto produttivo, influenzano le prestazioni della macchina flow wrap. Un’elevata umidità può ridurre la resistenza del sigillo, mentre un eccesso di calore potrebbe causare il degrado del film. Monitorare le condizioni ambientali nell’impianto e regolare di conseguenza le impostazioni della macchina flow wrap per garantire una qualità costante del sigillo.
La maggior parte dei produttori verifica il proprio macchinario per flow wrap almeno una volta per turno di produzione, con intervalli di campionamento frequenti fino a ogni ora per applicazioni critiche. La frequenza specifica delle verifiche deve dipendere dal volume di produzione, dall’importanza del prodotto e dai requisiti normativi. Aumentare la frequenza delle verifiche quando il macchinario per flow wrap inizia a confezionare nuovi prodotti, dopo interventi di manutenzione o se i campioni precedenti hanno mostrato risultati appena accettabili. Documentare il programma di verifica e mantenerlo costante per stabilire baseline significative delle prestazioni del macchinario per flow wrap.
La temperatura ottimale per la vostra macchina flow wrap dipende dal materiale specifico della pellicola che si utilizza. Consultare le specifiche tecniche del fornitore della pellicola e le linee guida del produttore della macchina flow wrap per le impostazioni raccomandate. Tipicamente, le temperature di sigillatura variano da 100 a 180 gradi Celsius. Iniziare dalle raccomandazioni del produttore ed eseguire prove per identificare la temperatura che garantisce una resistenza costante del sigillo sulla vostra macchina flow wrap, senza danneggiare la pellicola né produrre sigilli deboli.
Un test superato per la vostra macchina flow wrap significa che il campione sigillato richiede una forza minima specificata per essere separato, tipicamente misurata in newton per pollice. La sigillatura deve cedere prima che il film si strappi, dimostrando che l’adesione creata dalla vostra macchina flow wrap è più forte del film stesso. Tutti i campioni di prova della vostra macchina flow wrap devono rientrare in un intervallo accettabile intorno alla specifica target, senza valori anomali che indichino una sigillatura non uniforme. Risultati coerenti su più campioni confermano che la vostra macchina flow wrap opera in modo affidabile.

2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/20
Ridurre del 40% i tempi di cambio formato su macchine per sacchetti preformati con le migliori pratiche consolidate

2026/09/20
Macchine per sacchetti preformati: aumentare la produttività, ridurre gli sprechi e migliorare l’ROI

2026/09/20
Confronto tra macchine rotative e in linea per sacchetti preformati: velocità, ROI e scalabilità a confronto

2026/09/20
Macchina per sacchetti preformati: aumentare la produttività, ridurre i costi di manodopera e migliorare l’integrità delle saldature

2026/09/21
Macchina per sacchetti preformati: tipi di sacchetti, materiali e guida al riempimento

