 EN
Hur minskar man filmavfall med en förproducerad påsepackningsmaskin?
2026/09/20
Förproducerade påsepackningsmaskiner: Minska filmavfall, sänk totala ägarkostnader (TCO) och uppnå snabbare avkastning på investeringen (ROI)

2026/10/21
Testning av förseglingens draghållfasthet på en flow wrap machine är en av de mest kritiska kvalitetskontrollprocedureerna inom modern förpackningsverksamhet. En svag försegling kan äventyra produktens integritet, minska hållbarheten och skada varumärkesreputationen, vilket gör korrekt testning av förseglingens draghållfasthet avgörande för tillverkare som är beroende av flödesförpackningsmaskinen för att leverera konsekvent och pålitlig förpackning. Att förstå hur man testar förseglingens draghållfasthet på rätt sätt säkerställer att din flödesförpackningsmaskin uppfyller branschstandarder och skyddar dina produkter mot kontaminering, fukt och oxidation under hela distributionscykeln.
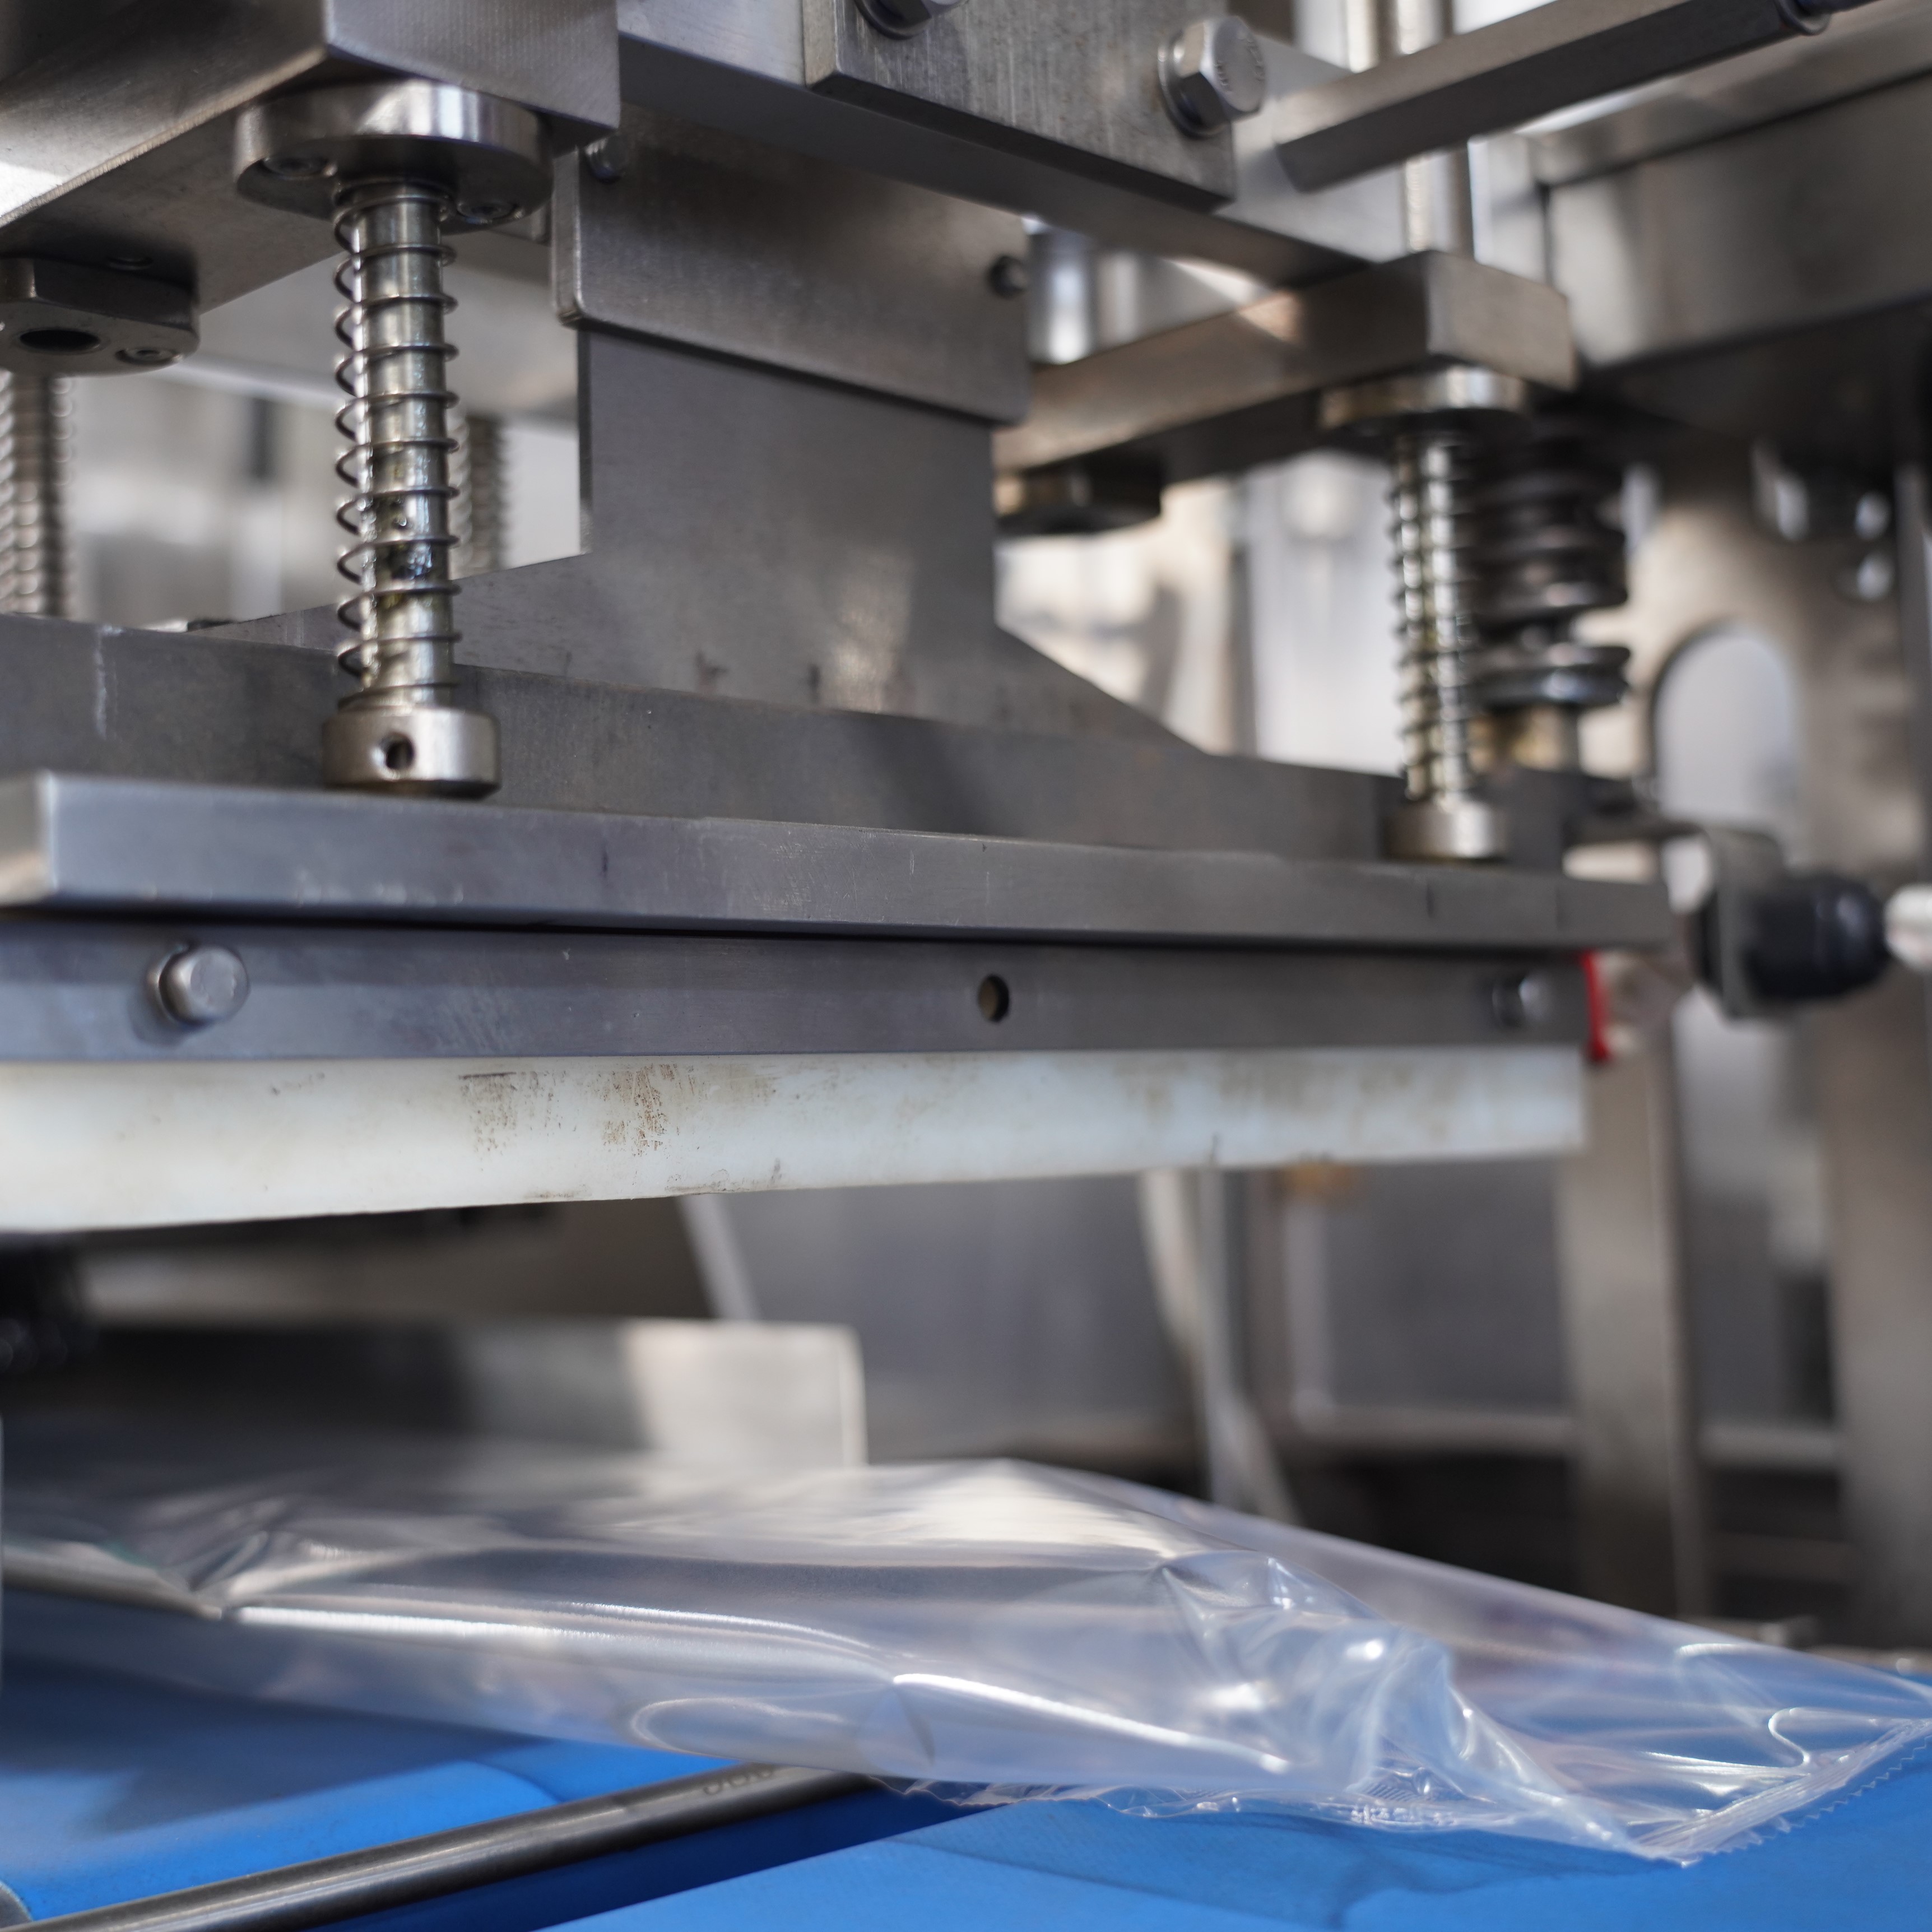
Flödesförpackningsmaskinen utgör en betydande investering i er förpackningslinje, och att bibehålla dess förseglingsprestanda påverkar direkt er vinstmarginal. Svag försegling kan leda till produktåterkallanden, kundklagomål och överträdelser av regler. Genom att införa ett systematiskt provningsprotokoll för er flödesförpackningsmaskin säkerställer ni att varje förseglad förpackning uppfyller specifikationerna och bibehåller produktkvaliteten från tillverkningsanläggningen till slutkonsumenten.
Täthetsstyrka representerar den kraft som krävs för att öppna eller separera en förseglad folie som skapats av din flowwrap-maskin. Denna mätning korrelerar direkt med förpackningens integritet och produktskydd. Flowwrap-maskinen måste konsekvent producera förseglingar som överstiger minimikraven på styrka, samtidigt som de fortfarande är lätta nog för konsumenter att öppna utan överdriven kraft. Olika produkter kräver olika specifikationer för täthetsstyrka beroende på deras vikt, krav på hållbarhet och lagringsförhållanden.
De flesta branscher refererar till ASTM F88-standarder för provning av förseglingens draghållfasthet, vilka er flödesförpackningsmaskin bör uppfylla. Dessa standarder definierar hur man mäter skiljhållfasthet, spränghållfasthet och varmhållfasthet i förseglade filmer. Att förstå vilka parametrar som är mest relevanta för er specifika applikation hjälper er att konfigurera er flödesförpackningsmaskin korrekt samt identifiera när underhåll eller justeringar krävs. Tillverkaren av flödesförpackningsmaskinen anger vanligtvis grundspecifikationer som styr era provningsprotokoll.
Testning av skalkraft är den vanligaste metoden för att utvärdera prestandan hos en flowwrap-maskin. Denna procedur innebär att ta prov från de förseglade förpackningarna från din flowwrap-maskin och använda en dragprovare för att dra isär förseglingen i en kontrollerad vinkel, vanligtvis 90 grader eller 180 grader. Den maximala kraft som krävs för att separera förseglingen mäts i newton eller pund per tum. Din flowwrap-maskin bör producera förseglingar som konsekvent uppnår det målade intervallet för skalkraft utan variationer, vilket indikerar att inställningarna för värme, tryck och tid är korrekta.
Hett-tack-testning utvärderar förseglingsstyrkan omedelbart efter att din flow-wrap-maskin har förseglat förpackningen, innan förseglingen fullständigt svalnat. Denna testning är avgörande eftersom förseglingar kan vara svaga i början och bli starkare när de svalnar. Din flow-wrap-maskin måste tillåta tillräcklig svaltidsperiod för att utveckla tillräcklig styrka. Sprängtestning applicerar inre tryck på förseglade prov från din flow-wrap-maskin tills de spricker, vilket mäter filmens förmåga att innesluta produkten under belastning. Dessa tester säkerställer att din flow-wrap-maskin skapar slitstarka förseglingar som tål hantering, transport och lagringsförhållanden.
Upprätta ett konsekvent provtagnings schema för din flow wrap-maskin för att upptäcka prestandaförändringar tidigt. De flesta tillverkare testar minst fem prover per timme från sin flow wrap-maskin, med ytterligare provtagning vid produktbyte, filmtypsbyte eller efter underhåll. Denna frekvens ger tillräckligt med datapunkter för att identifiera trender samtidigt som den är praktisk för dagliga driftsoperationer. Ditt provtagnings schema för flow wrap-maskinen bör anpassas efter produktionsvolymen och produktens risknivå, med mer frekvent provtagning för kritiska applikationer eller nya produkter.
Dokumentera alla testresultat från din flow-wrap-maskin i en databas som spårar förseglingens draghållfasthet över tid. Dessa data avslöjar mönster som korrelerar med miljöfaktorer, underhållsintervall eller materialändringar. När din flow-wrap-maskin producerar förseglingar under specifikationen kräver systematisk felsökning vanligtvis justering av temperaturkalibrering, tryckjustering eller förseglingskäkarnas verkanstid. Vanliga orsaker till svaga förseglingar på en flow-wrap-maskin inkluderar otillräcklig värmetillämpning, för kort verkanstid, smutsiga förseglingskäkar eller felaktiga film-specifikationer. Din flow-wrap-maskins operatör bör förstå hur varje justering påverkar den slutliga förseglingens kvalitet för att möjliggöra snabb korrigerande åtgärd.
Regelbunden underhållspflege påverkar direkt din flowwrap-maskins förmåga att producera konsekvent förseglingsstyrka. Undersök förseglingständerna för slitage, föroreningar eller avlagringar som minskar värmeöverföringseffektiviteten. Rengör förseglingständerna enligt tillverkarens rekommendationer, eftersom även minimala avlagringar kan påverka prestandan hos din flowwrap-maskin. Kalibrera temperatursensorerna periodiskt för att säkerställa att din flowwrap-maskin tillämpar korrekt värme. Byt ut slitna komponenter innan de orsakar försvagning av förseglingsstyrkan, eftersom förebyggande underhåll kostar långt mindre än att hantera produktfel eller återkallanden som orsakas av svaga förseglingar från en otillräckligt underhållen flowwrap-maskin.
Implementera metoder för statistisk processkontroll för att övervaka trender i förseglingens draghållfasthet hos din flowwrap-maskin över tid. Beräkna kontrollgränser baserat på historiska data från din flowwrap-maskin och markera resultat som ligger utanför normal variation. Denna metod identifierar gradvis försämring innan förseglingar faktiskt misslyckas, vilket gör att du kan bibehålla striktare kontroll över din flowwrap-maskins prestanda. Trendanalys av data hjälper till att skilja mellan normal variation och förändringar som kräver ingripande, vilket förbättrar den totala tillförlitligheten hos din flowwrap-maskin.
Olika filmmaterial reagerar olika på din flowwrap-maskins värme- och tryckinställningar. Testa nya filmleverantörer med din flowwrap-maskin innan du påbörjar fullskaliga produktionsomgångar för att verifiera att fogstyrkan uppfyller specifikationerna. Miljöfaktorer såsom luftfuktighet och temperatur i tillverkningsanläggningen påverkar också hur din flowwrap-maskin fungerar. Hög luftfuktighet kan minska fogstyrkan, medan för hög temperatur kan orsaka filmnedbrytning. Övervaka miljöförhållandena i din anläggning och justera inställningarna på din flowwrap-maskin därefter för att bibehålla konsekvent fogkvalitet.
De flesta tillverkare testar sin flow-wrap-maskin minst en gång per produktionsskift, med provtagningsintervall så ofta som varje timme för kritiska applikationer. Din specifika testfrekvens bör bero på produktionsvolymen, produktens betydelse och regleringskraven. Öka testfrekvensen när din flow-wrap-maskin börjar köra nya produkter, efter underhåll eller om tidigare prover visade gränsfall. Dokumentera ditt testschema och upprätthåll konsekvens för att etablera meningsfulla referensvärden för din flow-wrap-maskins prestanda.
Den optimala temperaturen för din flow-wrap-maskin beror på det specifika filmmaterialet som du använder. Kontakta din films leverantörs tekniska specifikationer och din flow-wrap-maskintillverkares riktlinjer för rekommenderade inställningar. Vanligtvis ligger förseglningstemperaturerna mellan 100 och 180 grader Celsius. Börja med tillverkarens rekommendationer och utför provkörningar för att identifiera den temperatur som ger konsekvent förseglingstyrka på din flow-wrap-maskin utan att skada filmen eller skapa svaga förseglingar.
Ett godkänt test för din flow-wrap-maskin innebär att den förseglade provet kräver den minsta angivna kraften för att separera, vanligtvis mätt i newton per tum. Förseglingen bör brista innan filmen river sig, vilket visar att adhesionen som skapats av din flow-wrap-maskin är starkare än själva filmen. Alla prov från din flow-wrap-maskin bör ligga inom ett acceptabelt intervall kring din målspecifikation, utan avvikelser som indikerar inkonsekvent försegling. Konsekventa resultat över flera prov bekräftar att din flow-wrap-maskin fungerar pålitligt.

2026/09/20
Förproducerade påsepackningsmaskiner: Minska filmavfall, sänk totala ägarkostnader (TCO) och uppnå snabbare avkastning på investeringen (ROI)

2026/09/20
Minska byttiden för förproducerade-påsar-maskiner med 40 % med beprövade bästa praxis

2026/09/20
Förproducerade-påsar-maskiner: Öka kapaciteten, minska slöseriet och förbättra avkastningen på investeringen

2026/09/20
Roterande jämfört med linjära förproducerade-påsar-maskiner: Jämförelse av hastighet, avkastning på investeringen och skalbarhet

2026/09/20
Förproducerad påsepackningsmaskin: Öka genomströmningen, minska arbetskraftskostnaderna och förbättra förseglingens integritet

2026/09/21
Förproducerad påsepackningsmaskin: Påstyper, material och fyllningsguide

