 EN
จะลดของเสียจากฟิล์มได้อย่างไรด้วยเครื่องบรรจุถุงสำเร็จรูป
2026/09/20
เครื่องบรรจุถุงสำเร็จรูป: ลดของเสียจากฟิล์ม ลดต้นทุนรวม (TCO) และเพิ่มอัตราผลตอบแทนจากการลงทุน (ROI) ให้เร็วขึ้น

2026/10/21
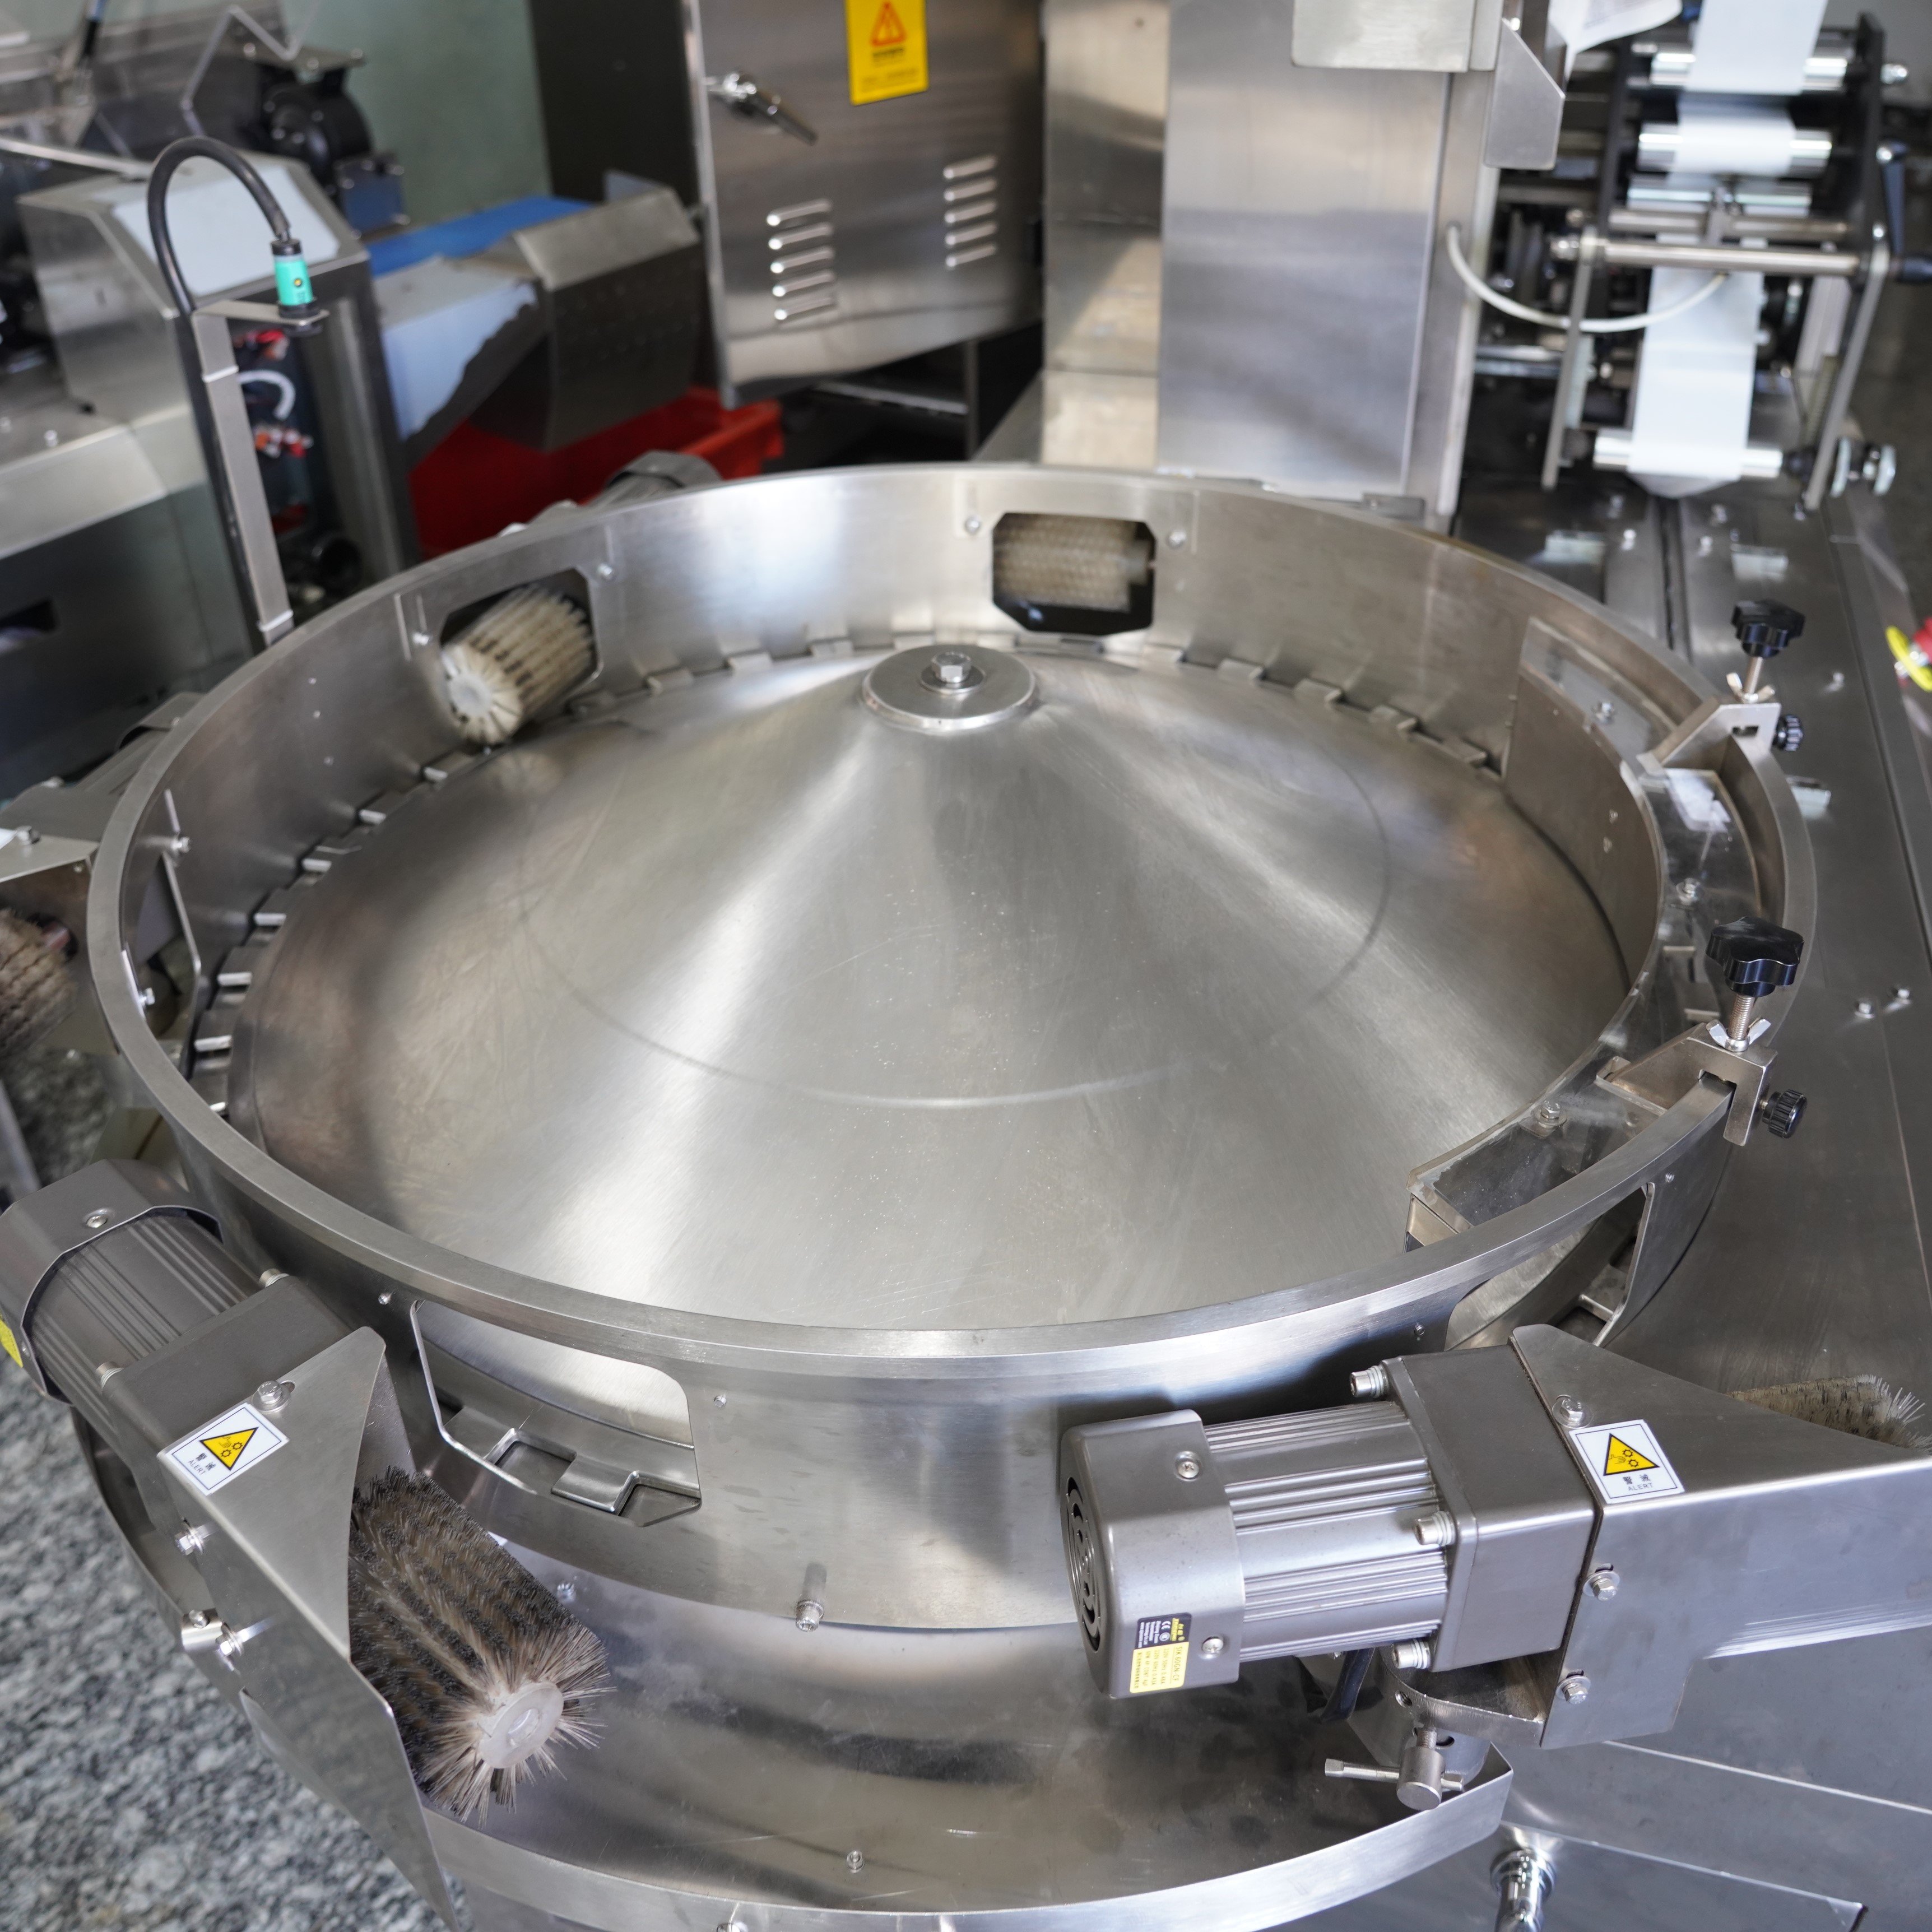
การทดสอบความแข็งแรงของการปิดผนึกบน flow wrap machine เป็นหนึ่งในขั้นตอนการควบคุมคุณภาพที่สำคัญที่สุดในการดำเนินงานด้านบรรจุภัณฑ์สมัยใหม่ ความแข็งแรงของการปิดผนึกที่ต่ำเกินไปอาจทำให้คุณภาพของผลิตภัณฑ์เสียหาย ลดอายุการเก็บรักษา และส่งผลเสียต่อชื่อเสียงของแบรนด์ ดังนั้นการทดสอบความแข็งแรงของการปิดผนึกอย่างเหมาะสมจึงถือเป็นสิ่งจำเป็นอย่างยิ่งสำหรับผู้ผลิตที่พึ่งพาเครื่องห่อแบบโฟลว์แรปเพื่อให้ได้บรรจุภัณฑ์ที่สม่ำเสมอและเชื่อถือได้ การเข้าใจวิธีการทดสอบความแข็งแรงของการปิดผนึกอย่างถูกต้องจะช่วยให้มั่นใจได้ว่าเครื่องห่อแบบโฟลว์แรปของคุณสอดคล้องกับมาตรฐานอุตสาหกรรม และปกป้องผลิตภัณฑ์ของคุณจากการปนเปื้อน ความชื้น และการเกิดออกซิเดชันตลอดวงจรการจัดจำหน่าย
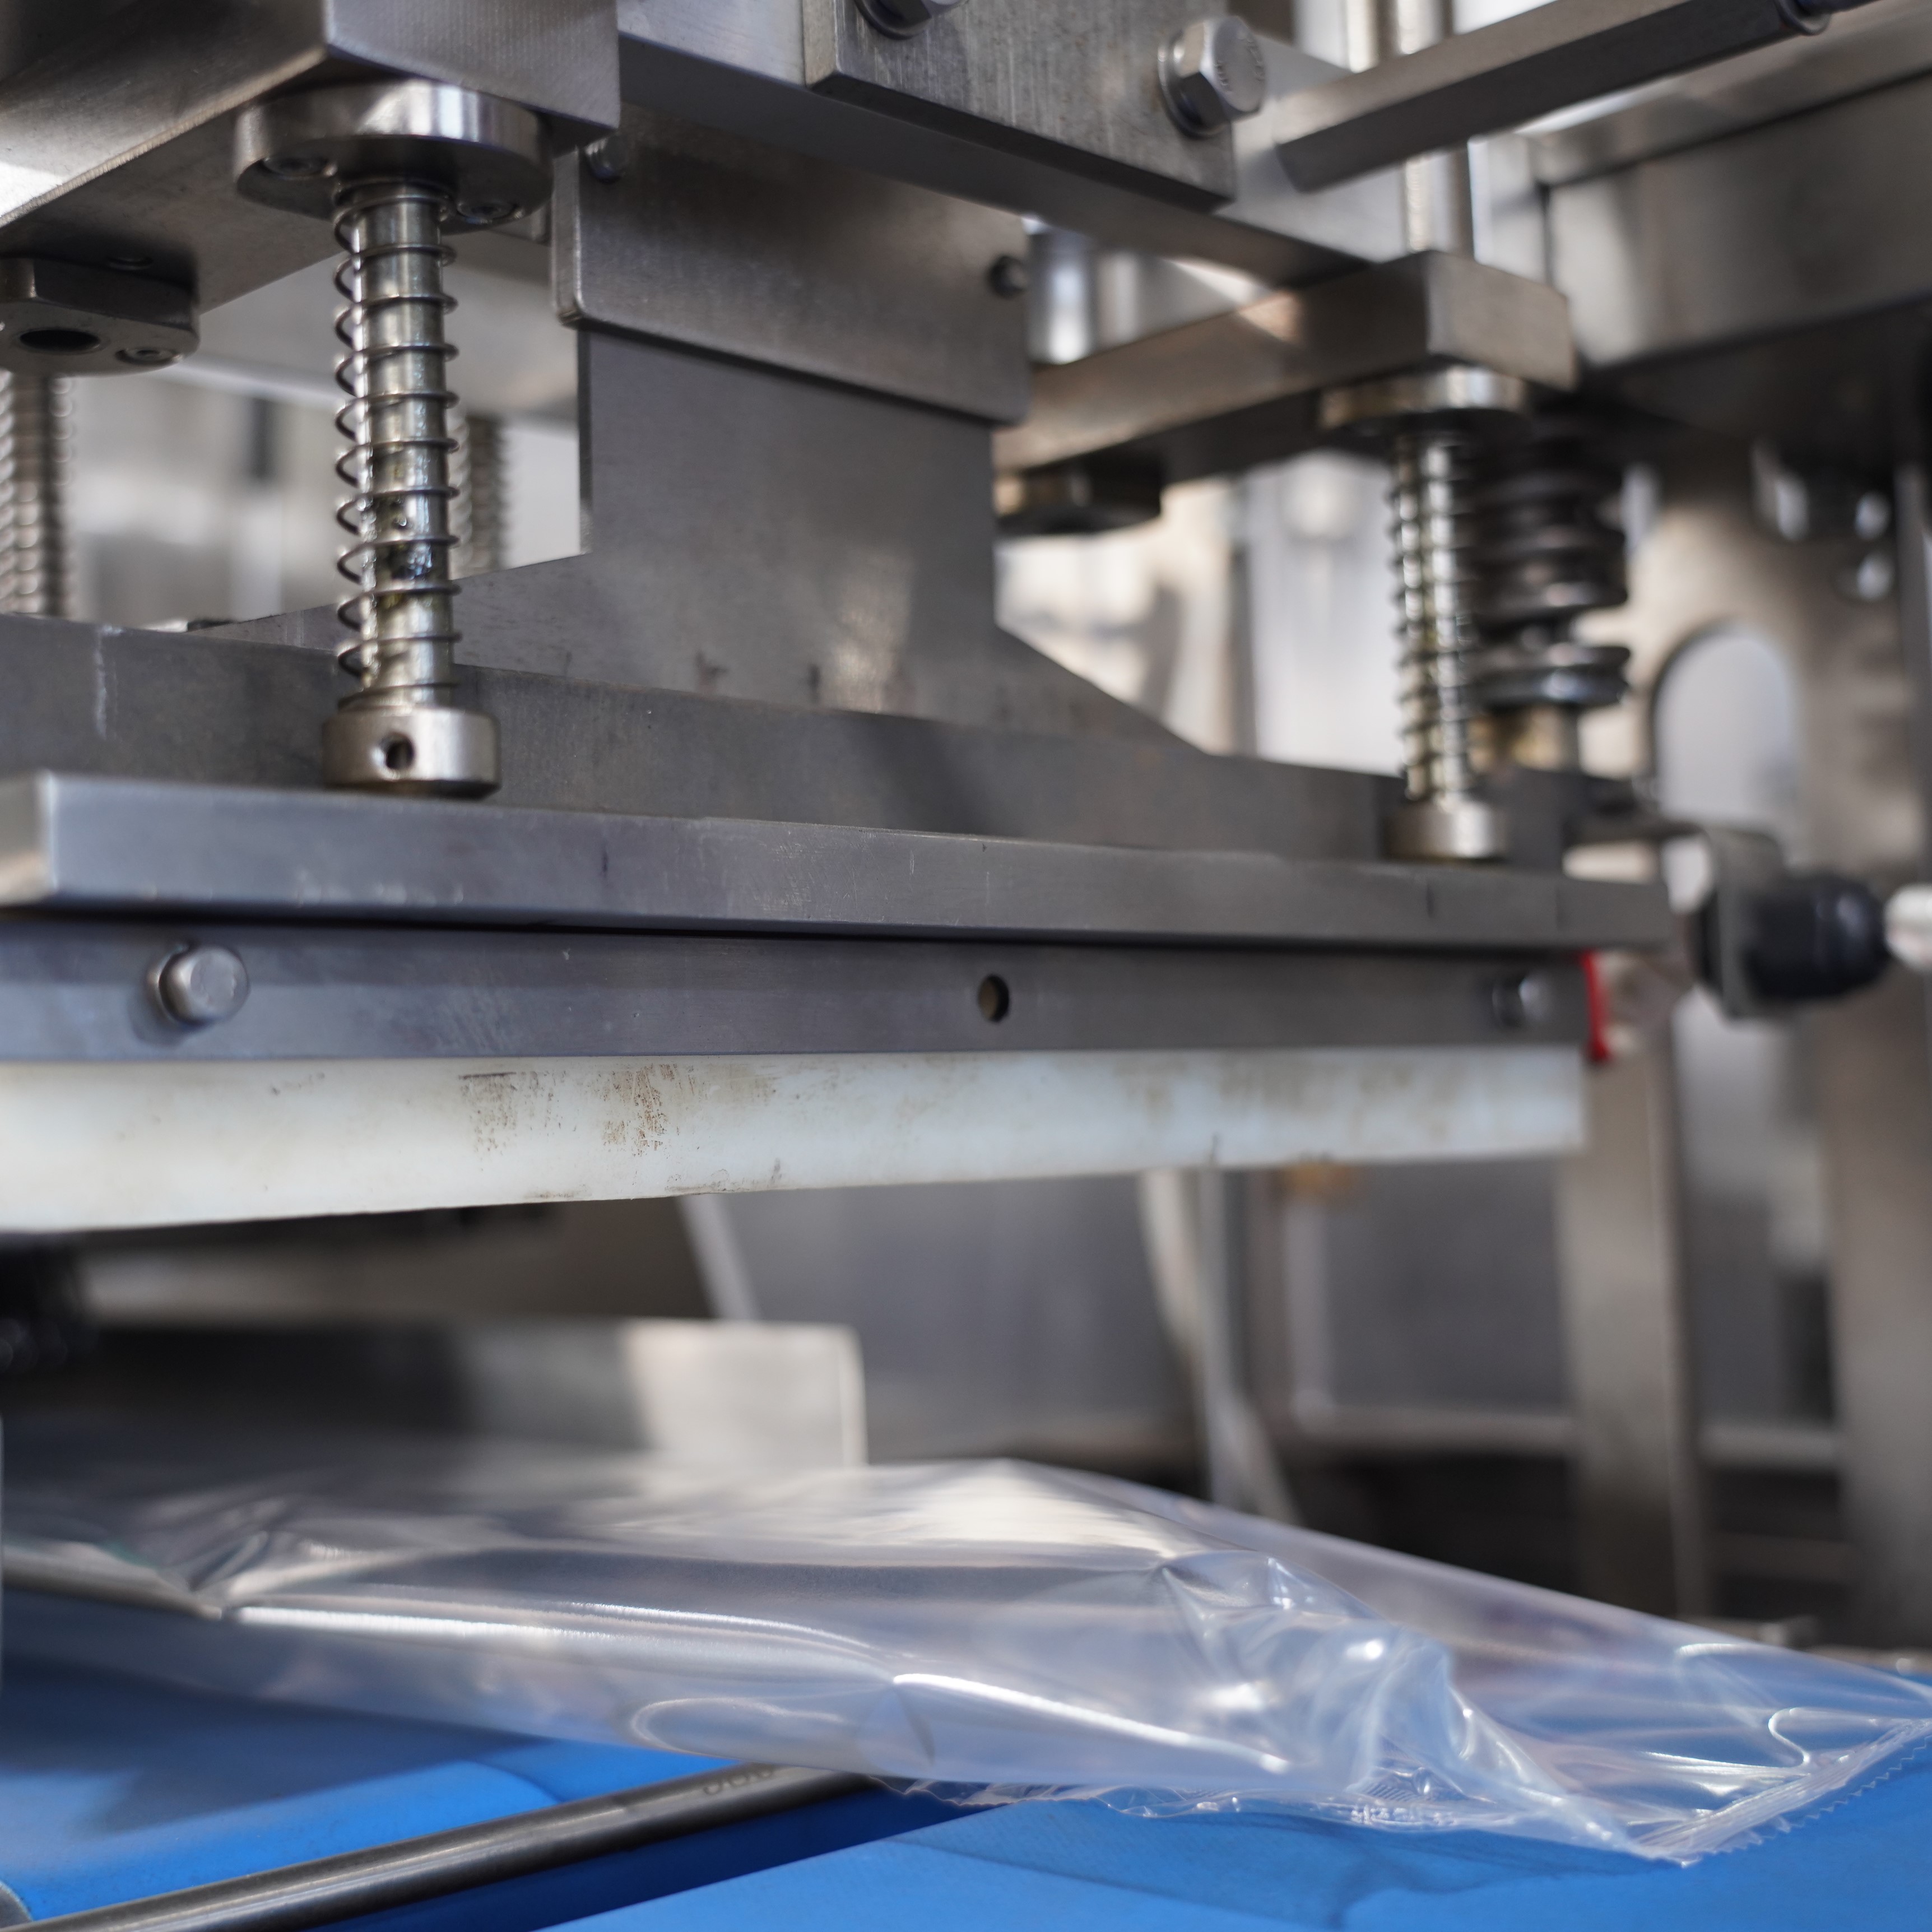
เครื่องห่อแบบไหล (flow wrap machine) ถือเป็นการลงทุนที่สำคัญอย่างยิ่งต่อสายการบรรจุภัณฑ์ของคุณ และการรักษาประสิทธิภาพของการปิดผนึกโดยตรงส่งผลต่อผลกำไรสุทธิของคุณ ความแข็งแรงของการปิดผนึกที่ไม่เพียงพออาจนำไปสู่การเรียกคืนสินค้า คำร้องเรียนจากลูกค้า และการฝ่าฝืนข้อบังคับด้านกฎระเบียบ ด้วยการนำโปรโตคอลการทดสอบอย่างเป็นระบบมาใช้กับเครื่องห่อแบบไหลของคุณ คุณจะมั่นใจได้ว่าทุกแพ็กเกจที่ปิดผนึกแล้วจะสอดคล้องตามข้อกำหนดและรักษาคุณภาพของสินค้าไว้ได้อย่างต่อเนื่อง ตั้งแต่โรงงานผลิตจนถึงผู้บริโภคปลายทาง
ความแข็งแรงของรอยปิดผนึก หมายถึง แรงที่จำเป็นต้องใช้ในการเปิดหรือแยกฟิล์มที่ถูกปิดผนึกด้วยเครื่องห่อแบบโฟลว์แรปของท่าน การวัดค่านี้สัมพันธ์โดยตรงกับความสมบูรณ์ของบรรจุภัณฑ์และการปกป้องผลิตภัณฑ์ เครื่องห่อแบบโฟลว์แรปจะต้องสร้างรอยปิดผนึกที่มีความแข็งแรงสูงกว่าข้อกำหนดขั้นต่ำอย่างสม่ำเสมอ แต่ในขณะเดียวกันก็ต้องเปิดได้ง่ายเพียงพอสำหรับผู้บริโภค โดยไม่ต้องใช้แรงมากเกินไป ผลิตภัณฑ์แต่ละชนิดจะมีข้อกำหนดด้านความแข็งแรงของรอยปิดผนึกที่แตกต่างกัน ขึ้นอยู่กับน้ำหนัก อายุการเก็บรักษา และสภาวะการจัดเก็บ
อุตสาหกรรมส่วนใหญ่ใช้มาตรฐาน ASTM F88 สำหรับการทดสอบความแข็งแรงของการปิดผนึก ซึ่งเครื่องห่อแบบโฟลว์แรปของท่านควรสอดคล้องตามมาตรฐานดังกล่าว มาตรฐานเหล่านี้กำหนดวิธีการวัดความแข็งแรงในการลอก (peel strength), ความแข็งแรงในการระเบิด (burst strength) และความแข็งแรงขณะยังร้อน (hot tack strength) ของฟิล์มที่ถูกปิดผนึก การเข้าใจว่าพารามิเตอร์ใดมีความสำคัญมากที่สุดสำหรับการใช้งานเฉพาะของท่าน จะช่วยให้ท่านตั้งค่าเครื่องห่อแบบโฟลว์แรปได้อย่างเหมาะสม และระบุเวลาที่ต้องดำเนินการบำรุงรักษาหรือปรับแต่งเครื่องได้อย่างทันท่วงที ผู้ผลิตเครื่องห่อแบบโฟลว์แรปมักจัดทำข้อมูลจำเพาะพื้นฐานไว้ เพื่อเป็นแนวทางในการจัดทำโปรโตคอลการทดสอบของท่าน
การทดสอบความแข็งแรงในการลอก (Peel strength testing) คือวิธีที่ใช้บ่อยที่สุดในการประเมินประสิทธิภาพของเครื่องห่อแบบฟโลว์แรป ขั้นตอนนี้เกี่ยวข้องกับการนำตัวอย่างที่ผ่านการปิดผนึกจากเครื่องห่อแบบฟโลว์แรปของท่านมาทดสอบ โดยใช้อุปกรณ์ทดสอบแรงดึงเพื่อดึงส่วนที่ปิดผนึกออกในมุมที่ควบคุมได้ ซึ่งโดยทั่วไปจะเป็นมุม ๙๐ องศา หรือ ๑๘๐ องศา แรงสูงสุดที่จำเป็นต้องใช้ในการแยกส่วนที่ปิดผนึกจะวัดเป็นหน่วยนิวตัน หรือปอนด์ต่อนิ้ว เครื่องห่อแบบฟโลว์แรปของท่านควรผลิตส่วนที่ปิดผนึกที่มีความแข็งแรงในการลอกอยู่ภายในช่วงเป้าหมายอย่างสม่ำเสมอโดยไม่มีความแปรปรวน ซึ่งแสดงว่าการตั้งค่าอุณหภูมิ แรงกด และระยะเวลาในการกดนั้นเหมาะสม
การทดสอบความแข็งแรงของการยึดติดขณะร้อน (hot tack) คือการประเมินความแข็งแรงของรอยปิดผนึกทันทีหลังจากเครื่องห่อแบบไหล (flow wrap machine) สร้างรอยปิดผนึกบนบรรจุภัณฑ์ แต่ก่อนที่รอยปิดผนึกจะเย็นตัวอย่างสมบูรณ์ การทดสอบนี้มีความสำคัญยิ่ง เพราะรอยปิดผนึกอาจมีความแข็งแรงต่ำในช่วงเริ่มต้น และจะเพิ่มขึ้นเมื่อเย็นตัวลง เครื่องห่อแบบไหลของท่านจึงต้องให้เวลาในการระบายความร้อนเพียงพอ เพื่อให้รอยปิดผนึกมีความแข็งแรงตามเกณฑ์ที่กำหนด การทดสอบการระเบิด (burst testing) คือการใช้แรงดันภายในกับตัวอย่างที่ถูกปิดผนึกแล้วจากเครื่องห่อแบบไหลของท่าน จนกระทั่งเกิดการฉีกขาด โดยวัดความสามารถของฟิล์มในการกักเก็บผลิตภัณฑ์ภายใต้สภาวะที่มีแรงกดดัน การทดสอบทั้งสองประเภทนี้ช่วยให้มั่นใจว่าเครื่องห่อแบบไหลของท่านสามารถสร้างรอยปิดผนึกที่ทนทานเพียงพอต่อการจัดการ การขนส่ง และการจัดเก็บ
จัดทำตารางการสุ่มตัวอย่างที่สม่ำเสมอสำหรับเครื่องห่อแบบไหล (flow wrap machine) ของท่าน เพื่อตรวจจับการเปลี่ยนแปลงด้านประสิทธิภาพได้ตั้งแต่เนิ่นๆ ผู้ผลิตส่วนใหญ่จะทำการทดสอบตัวอย่างอย่างน้อยห้าชิ้นต่อชั่วโมงจากเครื่องห่อแบบไหลของตน โดยจะเพิ่มจำนวนตัวอย่างเมื่อมีการเปลี่ยนผลิตภัณฑ์ ชนิดของฟิล์ม หรือหลังการบำรุงรักษาใดๆ ความถี่นี้ให้จุดข้อมูลเพียงพอในการระบุแนวโน้ม ขณะเดียวกันก็ยังคงเป็นไปได้จริงสำหรับการปฏิบัติงานประจำวัน ตารางการทดสอบเครื่องห่อแบบไหลของท่านควรสอดคล้องกับปริมาณการผลิตและระดับความเสี่ยงของผลิตภัณฑ์ โดยเพิ่มความถี่ของการทดสอบสำหรับการใช้งานที่สำคัญยิ่งหรือผลิตภัณฑ์ใหม่
บันทึกผลการทดสอบทั้งหมดจากเครื่องโฟลว์แรปของคุณลงในฐานข้อมูลที่ติดตามความแข็งแรงของการปิดผนึกตามช่วงเวลา ข้อมูลนี้จะเปิดเผยรูปแบบที่สัมพันธ์กับปัจจัยด้านสิ่งแวดล้อม รอบการบำรุงรักษา หรือการเปลี่ยนแปลงวัสดุ เมื่อเครื่องโฟลว์แรปของคุณสร้างรอยปิดผนึกที่ต่ำกว่าข้อกำหนด การแก้ไขปัญหาอย่างเป็นระบบมักเน้นที่การปรับเทียบอุณหภูมิ การปรับความดัน หรือระยะเวลาที่ลูกสูบปิดผนึกกดทับ (dwell time) สาเหตุทั่วไปของรอยปิดผนึกที่อ่อนแอในเครื่องโฟลว์แรป ได้แก่ ความร้อนไม่เพียงพอ เวลาที่ลูกสูบกดทับสั้นเกินไป ผิวสัมผัสของลูกสูบปิดผนึกสกปรก หรือการเลือกฟิล์มไม่ตรงตามข้อกำหนด ผู้ปฏิบัติงานเครื่องโฟลว์แรปของคุณควรเข้าใจว่าการปรับแต่ละประเภทส่งผลต่อคุณภาพการปิดผนึกขั้นสุดท้ายอย่างไร เพื่อให้สามารถดำเนินการแก้ไขได้อย่างรวดเร็ว
การบำรุงรักษาตามปกติส่งผลโดยตรงต่อความสามารถของเครื่องห่อแบบไหล (flow wrap machine) ในการผลิตความแข็งแรงของการปิดผนึกที่สม่ำเสมอ ควรตรวจสอบแผ่นปิดผนึก (seal jaws) ว่ามีการสึกหรอ มีสิ่งสกปรกติดอยู่ หรือมีคราบสะสมซึ่งอาจลดประสิทธิภาพในการถ่ายเทความร้อน ทำความสะอาดแผ่นปิดผนึกตามคำแนะนำของผู้ผลิต เนื่องจากแม้แต่คราบสะสมเพียงเล็กน้อยก็อาจส่งผลต่อประสิทธิภาพการทำงานของเครื่องห่อแบบไหลของท่าน ควรสอบเทียบเซ็นเซอร์วัดอุณหภูมิเป็นระยะเพื่อให้มั่นใจว่าเครื่องห่อแบบไหลของท่านให้ความร้อนในระดับที่ถูกต้อง ควรเปลี่ยนชิ้นส่วนที่สึกหรอก่อนที่จะทำให้ความแข็งแรงของการปิดผนึกลดลง เพราะค่าใช้จ่ายในการบำรุงรักษาเชิงป้องกันนั้นต่ำกว่าค่าใช้จ่ายที่เกิดขึ้นจากการล้มเหลวของผลิตภัณฑ์หรือการเรียกคืนสินค้าอันเนื่องมาจากความแข็งแรงของการปิดผนึกต่ำ ซึ่งเกิดจากเครื่องห่อแบบไหลที่ได้รับการบำรุงรักษาไม่เพียงพอ
ใช้วิธีการควบคุมกระบวนการเชิงสถิติเพื่อติดตามแนวโน้มความแข็งแรงของการปิดผนึกของเครื่องห่อแบบไหล (flow wrap machine) ของท่านตลอดช่วงเวลา คำนวณขอบเขตการควบคุมจากข้อมูลย้อนหลังที่ได้จากเครื่องห่อแบบไหลของท่าน และระบุผลลัพธ์ที่อยู่นอกช่วงความแปรผันปกติ แนวทางนี้ช่วยตรวจจับการเสื่อมสภาพอย่างค่อยเป็นค่อยไปก่อนที่การปิดผนึกจะล้มเหลวจริง ทำให้ท่านสามารถควบคุมประสิทธิภาพของเครื่องห่อแบบไหลได้อย่างแม่นยำยิ่งขึ้น การวิเคราะห์แนวโน้มข้อมูลช่วยแยกแยะระหว่างความแปรผันปกติกับการเปลี่ยนแปลงที่จำเป็นต้องดำเนินการแก้ไข ซึ่งส่งผลให้ความน่าเชื่อถือโดยรวมของเครื่องห่อแบบไหลดีขึ้น
วัสดุฟิล์มชนิดต่าง ๆ ตอบสนองต่อการตั้งค่าความร้อนและแรงดันของเครื่องห่อแบบโฟลว์แรปของท่านไม่เหมือนกัน โปรดทดสอบผู้จัดจำหน่ายฟิล์มรายใหม่กับเครื่องห่อแบบโฟลว์แรปของท่านก่อนเริ่มการผลิตจริง เพื่อยืนยันว่าความแข็งแรงของการปิดผนึกเป็นไปตามข้อกำหนดที่กำหนดไว้ ปัจจัยด้านสิ่งแวดล้อม เช่น ความชื้นและอุณหภูมิภายในโรงงานผลิต ก็ส่งผลต่อประสิทธิภาพการทำงานของเครื่องห่อแบบโฟลว์แรปของท่านเช่นกัน ความชื้นสูงอาจทำให้ความแข็งแรงของการปิดผนึกลดลง ในขณะที่อุณหภูมิสูงเกินไปอาจทำให้ฟิล์มเสื่อมสภาพ ท่านควรตรวจสอบสภาวะแวดล้อมภายในโรงงานอย่างสม่ำเสมอ และปรับการตั้งค่าเครื่องห่อแบบโฟลว์แรปของท่านให้เหมาะสมเพื่อรักษาคุณภาพของการปิดผนึกให้คงที่
ผู้ผลิตส่วนใหญ่จะทำการทดสอบเครื่องห่อแบบไหล (flow wrap machine) อย่างน้อยหนึ่งครั้งต่อกะการผลิต โดยช่วงเวลาในการสุ่มตัวอย่างอาจถี่ถึงทุกหนึ่งชั่วโมงสำหรับการใช้งานที่มีความสำคัญสูง ความถี่ในการทดสอบเฉพาะของท่านควรขึ้นอยู่กับปริมาณการผลิต ความสำคัญของผลิตภัณฑ์ และข้อกำหนดด้านกฎระเบียบ ให้เพิ่มความถี่ในการทดสอบเมื่อเครื่องห่อแบบไหลของท่านเริ่มทำงานกับผลิตภัณฑ์ใหม่ หลังจากได้รับการบำรุงรักษา หรือหากผลจากการสุ่มตัวอย่างก่อนหน้าแสดงค่าที่อยู่ในเกณฑ์ขอบเขตต่ำสุด โปรดจัดทำเอกสารกำหนดตารางการทดสอบและรักษาระเบียบวิธีให้สม่ำเสมอ เพื่อสร้างค่าอ้างอิงที่มีความหมายสำหรับประสิทธิภาพของเครื่องห่อแบบไหล
อุณหภูมิที่เหมาะสมสำหรับเครื่องห่อแบบโฟลว์แรปของท่านขึ้นอยู่กับวัสดุฟิล์มเฉพาะที่ท่านใช้งาน โปรดปรึกษาข้อมูลจำเพาะทางเทคนิคจากผู้จัดจำหน่ายฟิล์ม และคำแนะนำจากผู้ผลิตเครื่องห่อแบบโฟลว์แรปของท่านเกี่ยวกับการตั้งค่าที่แนะนำ โดยทั่วไปแล้ว อุณหภูมิการปิดผนึกจะอยู่ในช่วง ๑๐๐ ถึง ๑๘๐ องศาเซลเซียส ให้เริ่มต้นด้วยคำแนะนำจากผู้ผลิต จากนั้นทำการทดลองเดินเครื่องเพื่อหาอุณหภูมิที่ให้ความแข็งแรงของการปิดผนึกสม่ำเสมอบนเครื่องห่อแบบโฟลว์แรปของท่าน โดยไม่ทำให้ฟิล์มเสียหาย หรือเกิดการปิดผนึกที่อ่อนแอ
การผ่านการทดสอบสำหรับเครื่องห่อแบบไหล (flow wrap machine) หมายความว่า ตัวอย่างที่ปิดผนึกแล้วต้องใช้แรงขั้นต่ำตามที่ระบุไว้ในการแยกชิ้นส่วนออกจากกัน โดยทั่วไปวัดเป็นนิวตันต่อนิ้ว รอยปิดผนึกควรขาดก่อนที่ฟิล์มจะฉีก ซึ่งแสดงให้เห็นว่า แรงยึดเกาะที่เกิดขึ้นจากเครื่องห่อแบบไหลของคุณนั้นแข็งแรงกว่าตัวฟิล์มเอง ตัวอย่างทั้งหมดที่ได้จากเครื่องห่อแบบไหลของคุณควรอยู่ภายในช่วงที่ยอมรับได้รอบค่าเป้าหมายที่กำหนดไว้ โดยไม่มีค่าใดที่เบี่ยงเบนมากเกินไป ซึ่งอาจบ่งชี้ถึงความไม่สม่ำเสมอของการปิดผนึก ผลลัพธ์ที่สอดคล้องกันในตัวอย่างหลายชิ้นยืนยันว่า เครื่องห่อแบบไหลของคุณทำงานได้อย่างเชื่อถือได้

2026/09/20
เครื่องบรรจุถุงสำเร็จรูป: ลดของเสียจากฟิล์ม ลดต้นทุนรวม (TCO) และเพิ่มอัตราผลตอบแทนจากการลงทุน (ROI) ให้เร็วขึ้น

2026/09/20
ลดเวลาการเปลี่ยนงานบนเครื่องบรรจุถุงสำเร็จรูปลง 40% ด้วยแนวทางปฏิบัติที่พิสูจน์แล้วว่าได้ผล

2026/09/20
เครื่องบรรจุถุงสำเร็จรูป: เพิ่มปริมาณการผลิต ลดของเสีย และยกระดับอัตราผลตอบแทนจากการลงทุน (ROI)

2026/09/20
เครื่องบรรจุถุงสำเร็จรูปแบบโรตารี กับ แบบอินไลน์: เปรียบเทียบความเร็ว อัตราผลตอบแทนจากการลงทุน (ROI) และความสามารถในการขยายขนาด

2026/09/20
เครื่องบรรจุถุงสำเร็จรูป: เพิ่มปริมาณการผลิต ลดต้นทุนแรงงาน และยกระดับคุณภาพของการปิดผนึก

2026/09/21
เครื่องบรรจุถุงสำเร็จรูป: คู่มือเกี่ยวกับประเภทถุง วัสดุ และการบรรจุ

