 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/21
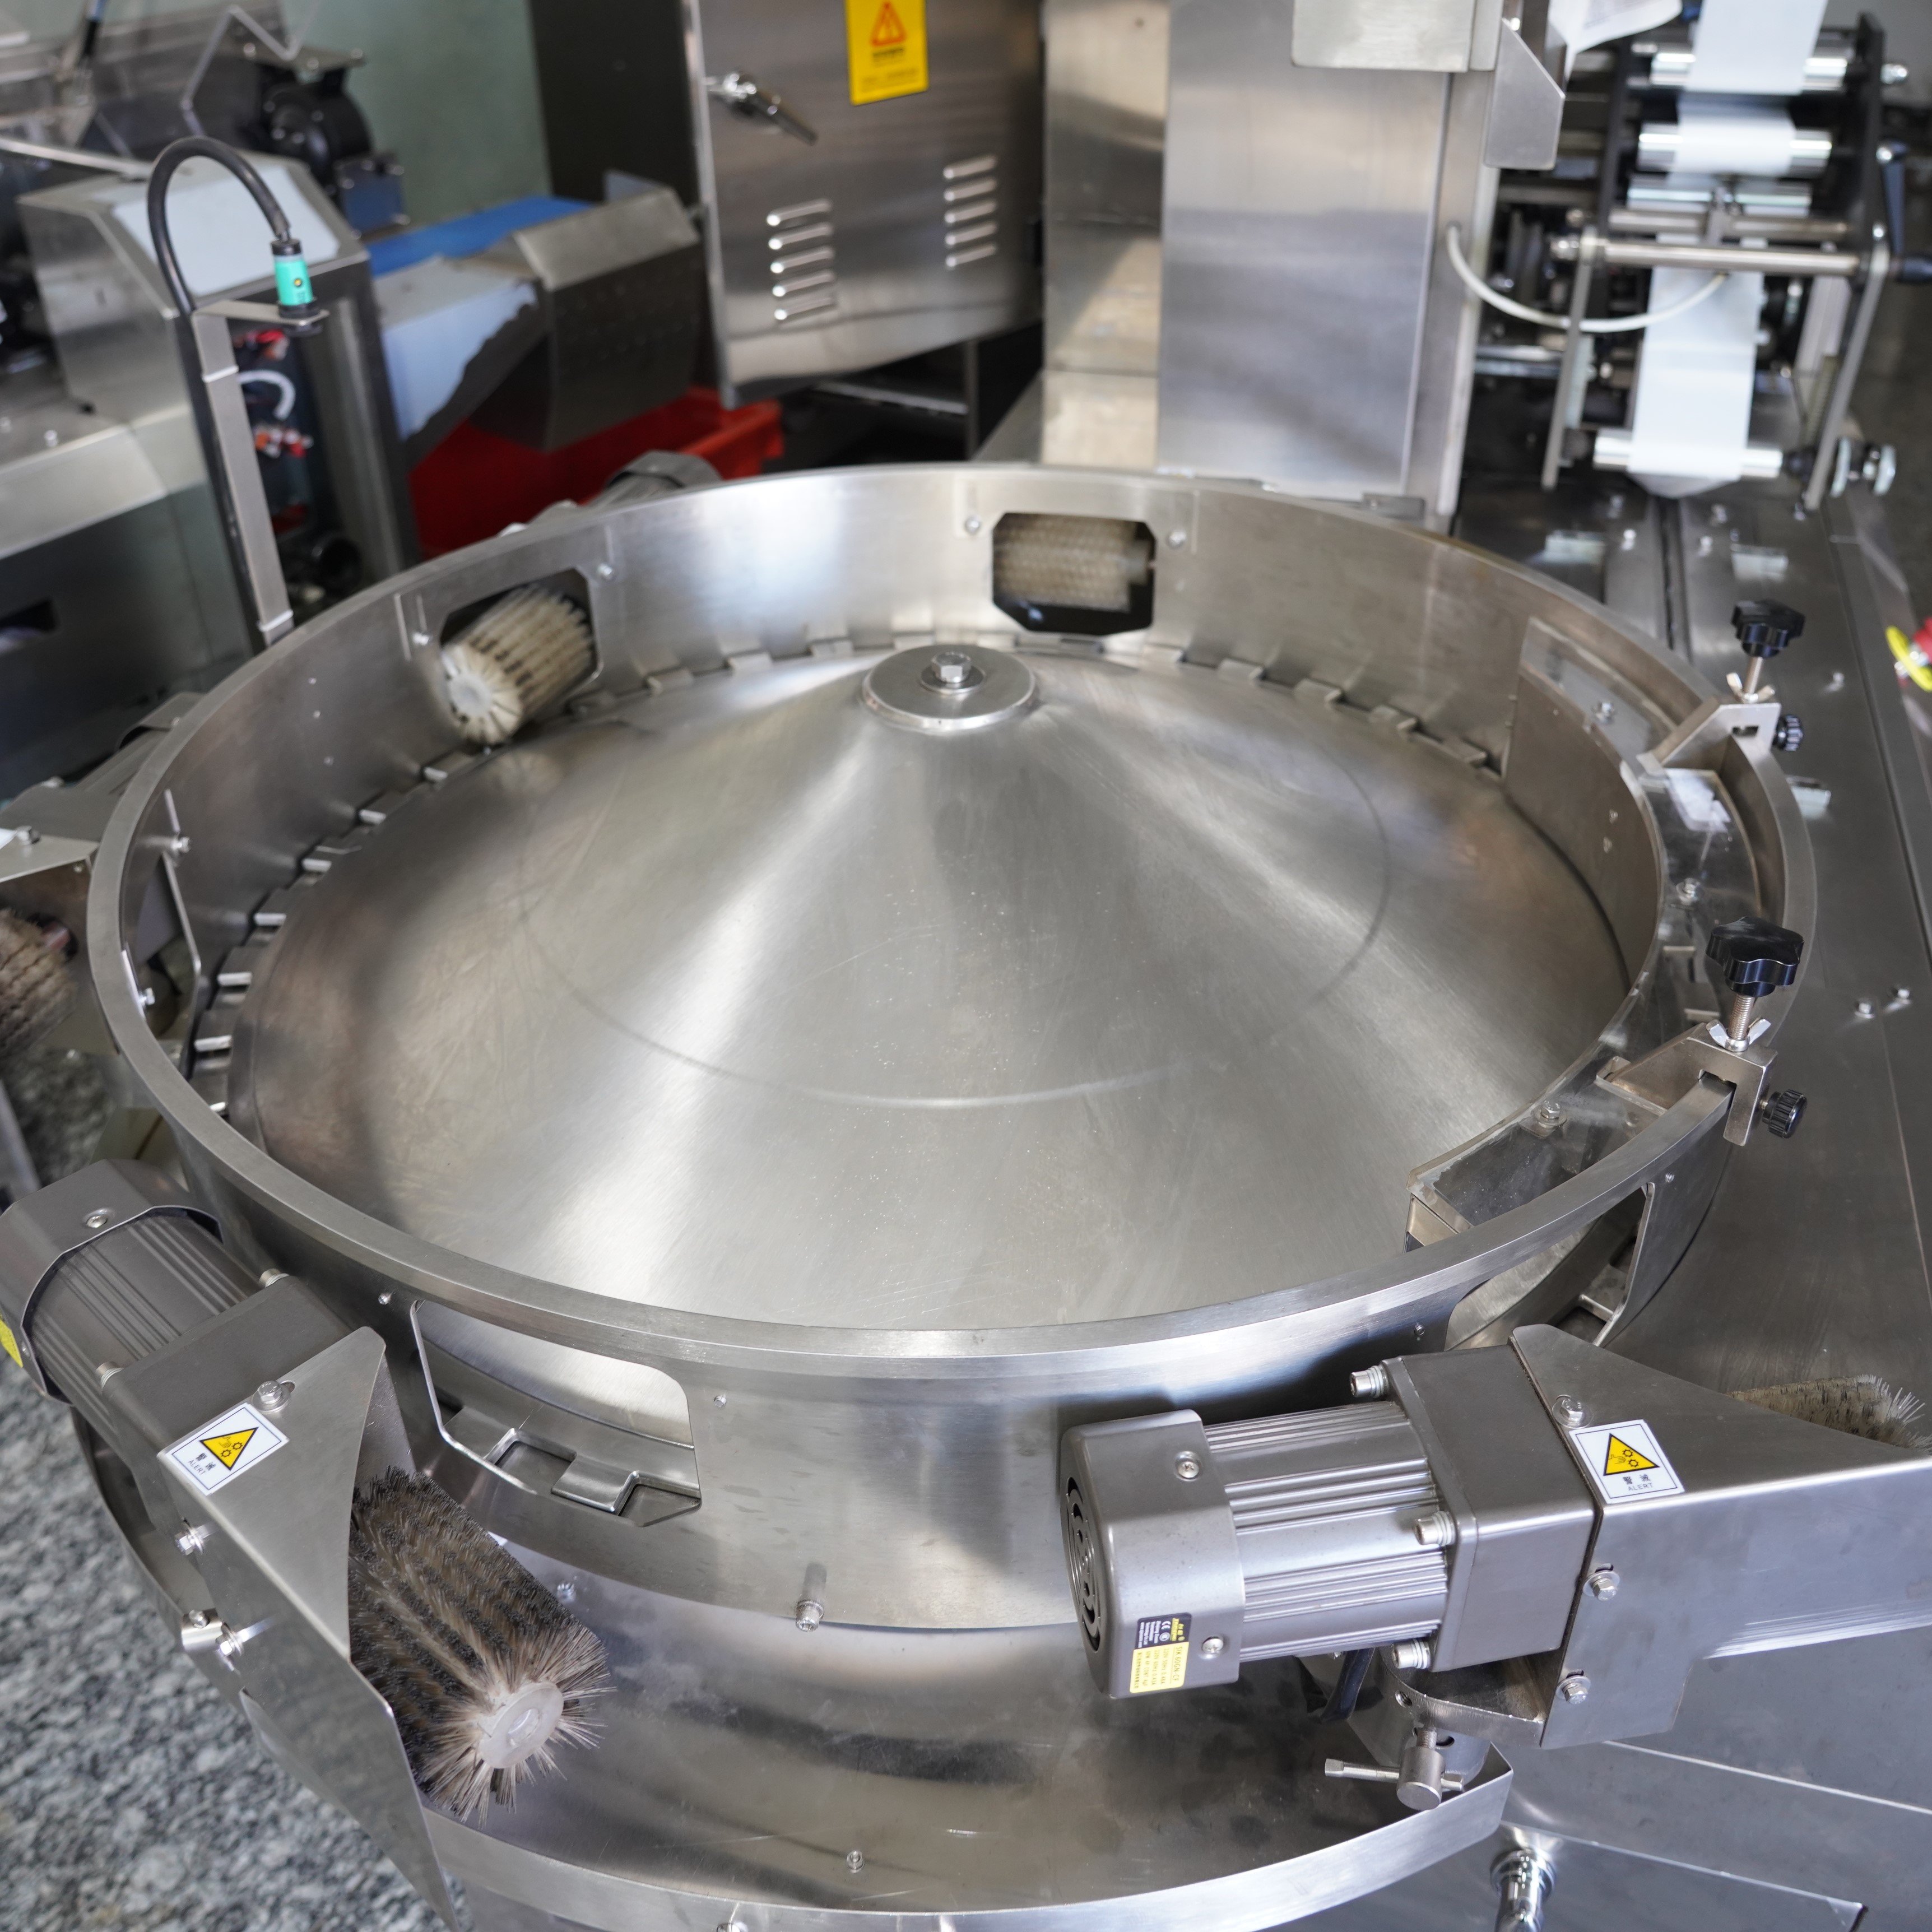
Testování pevnosti uzavření na stroji pro obalování v proudu je jedním z nejdůležitějších postupů kontrol kvality v moderních obalovacích provozech. Slabé uzavření může ohrozit integritu výrobku, zkrátit jeho trvanlivost a poškodit pověst značky, což činí správné testování pevnosti uzavření nezbytným pro výrobce, kteří spoléhají na stroj pro obalování v proudu, aby zajistili konzistentní a spolehlivé balení. Správné pochopení způsobu testování pevnosti uzavření zajišťuje, že váš stroj pro obalování v proudu splňuje průmyslové normy a chrání vaše výrobky před kontaminací, vlhkostí a oxidací po celou dobu jejich distribuce.
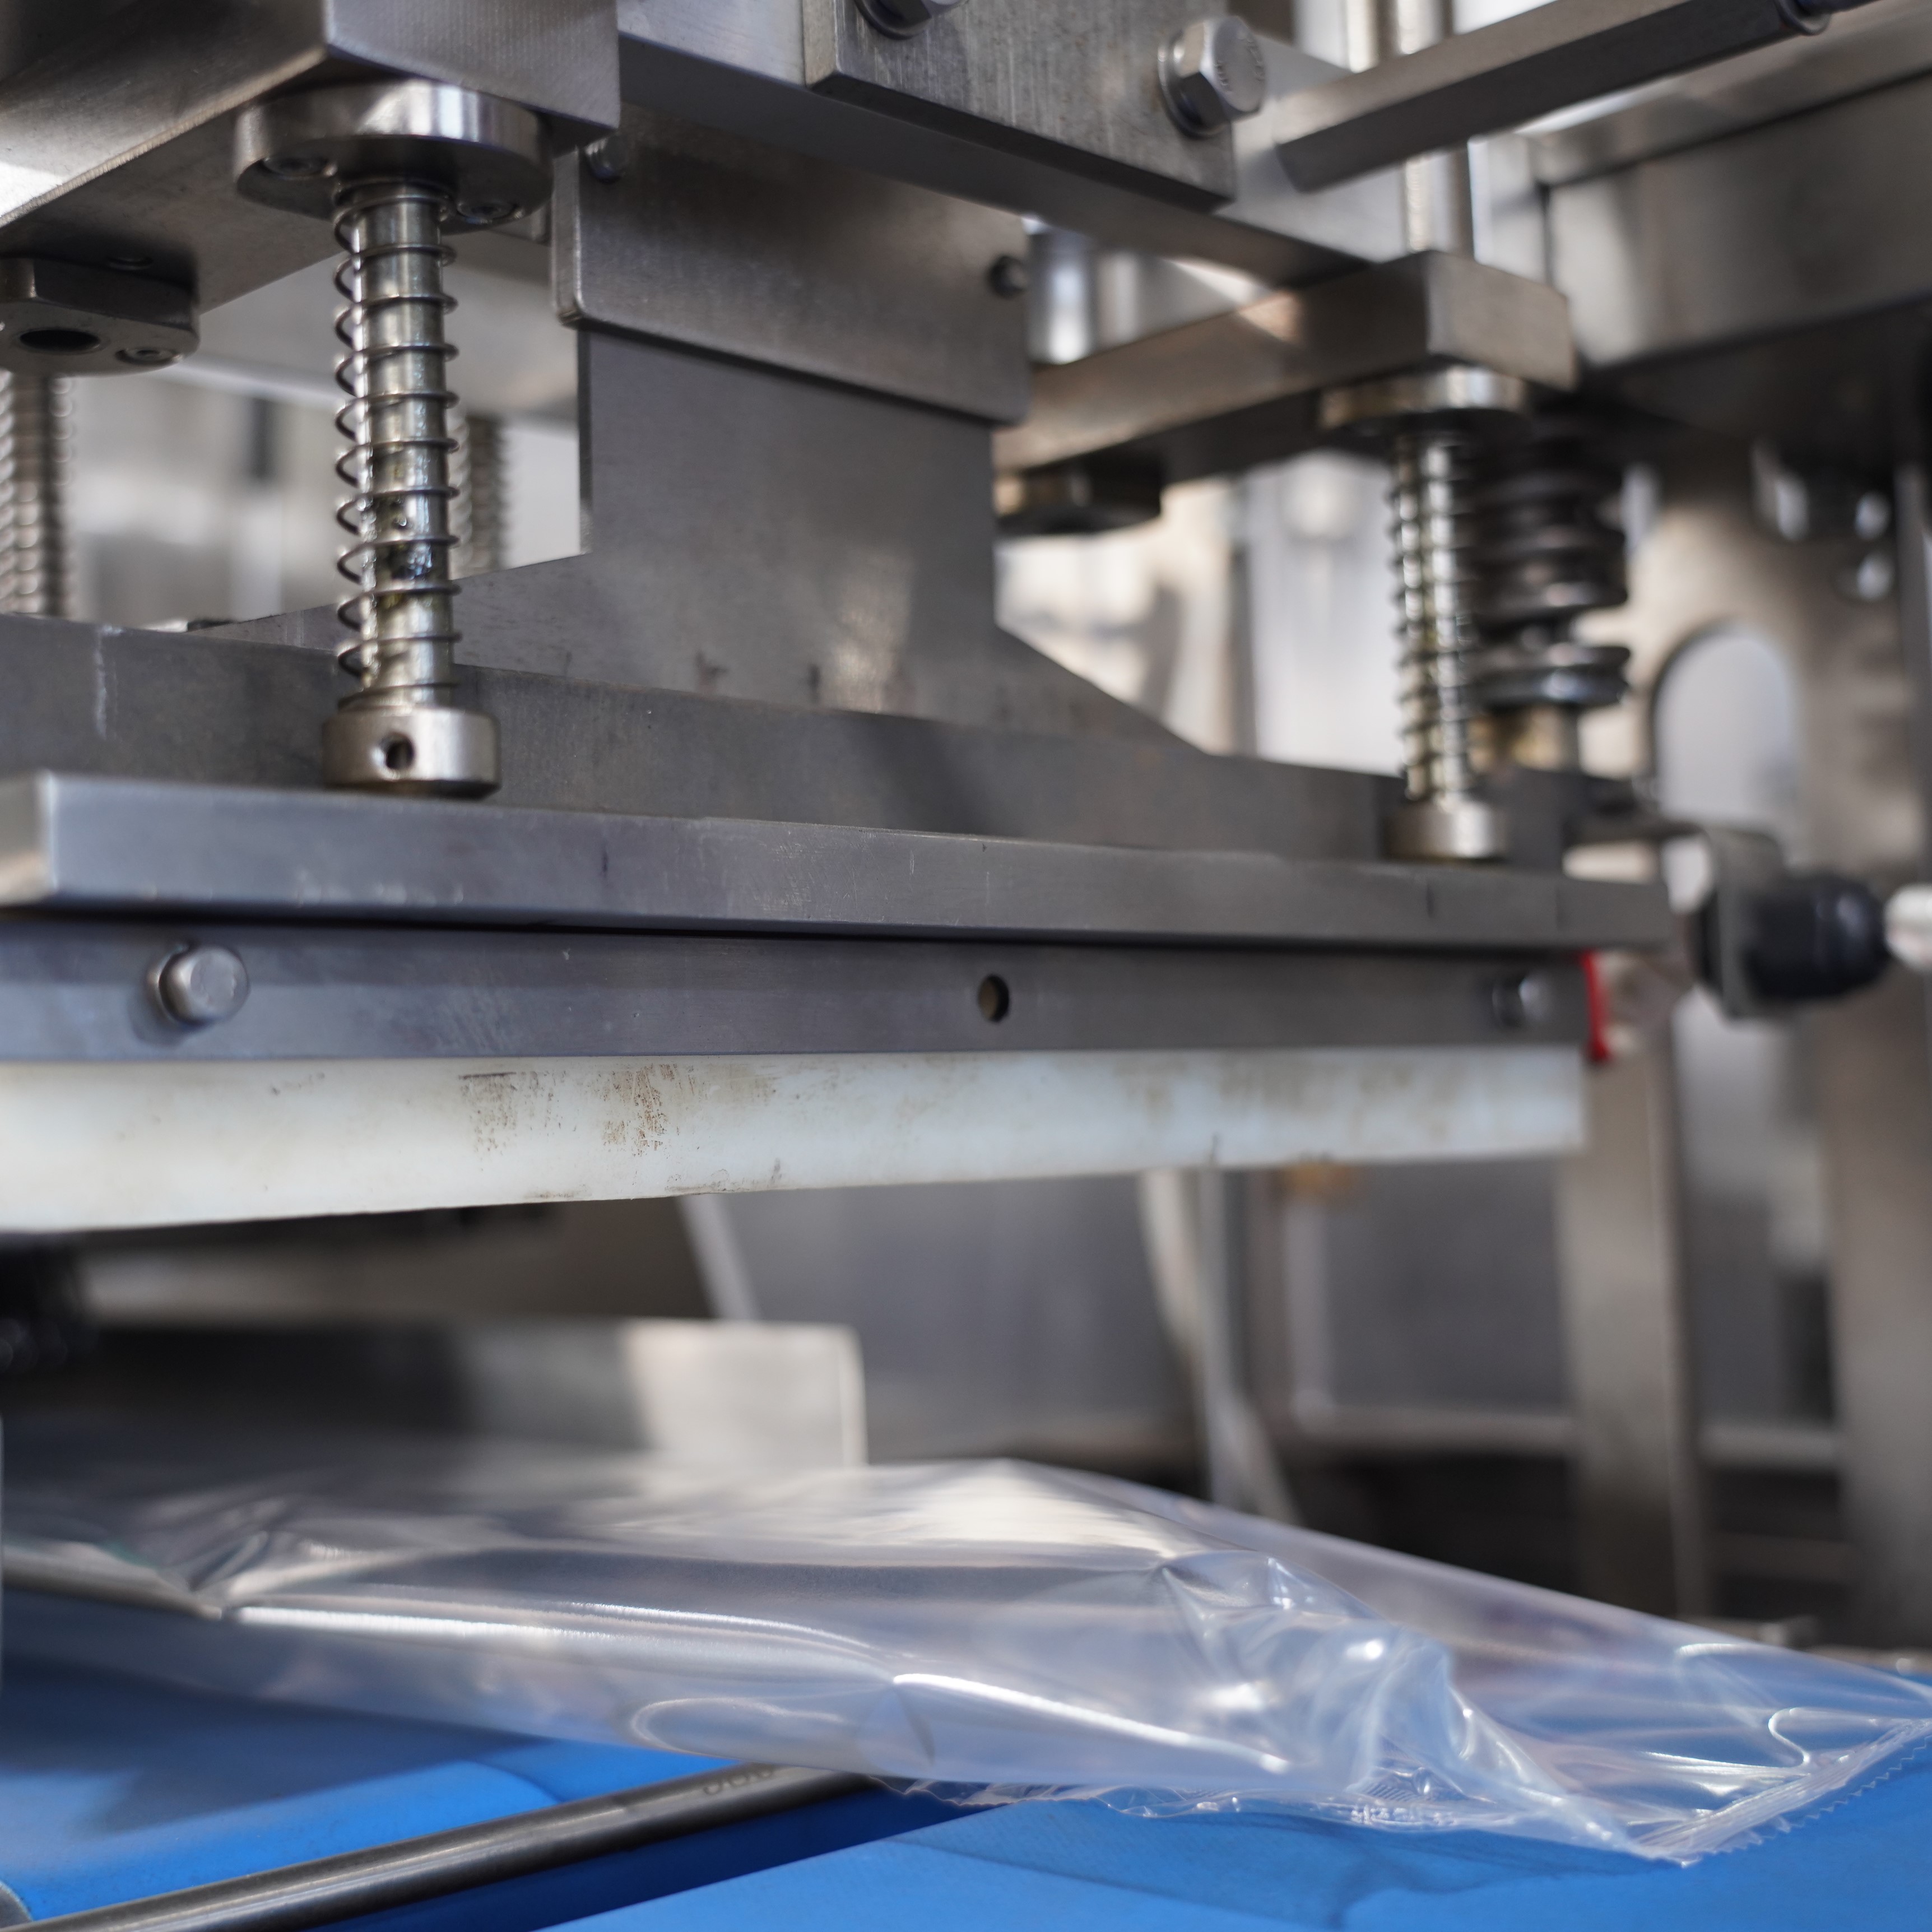
Stroj pro obalování v průtokovém režimu představuje významnou investici do vaší linky pro balení, a udržování jeho těsnicího výkonu má přímý dopad na vaši ziskovost. Nedostatečná pevnost těsnění může vést k vyvolání produktů z trhu, stížnostem zákazníků a porušení předpisů. Zavedením systematického protokolu pro testování stroje pro obalování v průtokovém režimu zajistíte, že každý uzavřený balíček splňuje požadované specifikace a zachovává kvalitu produktu od výrobního závodu až po konečného spotřebitele.
Pečetní síla představuje sílu potřebnou k otevření nebo oddělení uzavřené fóliové obaly vytvořené vaším strojem pro průtokové balení. Toto měření přímo souvisí s celistvostí balení a ochranou obsahu. Stroj pro průtokové balení musí konzistentně vytvářet pečeti, jejichž síla přesahuje minimální požadavky, avšak zároveň musí být dostatečně snadno otevíratelné spotřebiteli bez nadměrného úsilí. Různé produkty vyžadují různé specifikace pečetní síly na základě jejich hmotnosti, požadavků na trvanlivost a podmínek skladování.
Většina průmyslových odvětví odkazuje na normy ASTM F88 pro zkoušení pevnosti těsnění, kterým by měl vyhovovat váš stroj pro tokové balení. Tyto normy definují způsob měření odtrhové pevnosti, přetlakové pevnosti a teplotní pevnosti těsnění u uzavřených fólií. Pochopení toho, které parametry jsou pro vaši konkrétní aplikaci nejdůležitější, vám pomůže správně nakonfigurovat váš stroj pro tokové balení a včas rozpoznat potřebu údržby nebo úprav. Výrobce stroje pro tokové balení obvykle poskytuje základní technické specifikace, které vám slouží jako vodítko pro vaše zkoušecí postupy.
Testování pevnosti odlepení je nejčastější metodou pro vyhodnocení výkonu stroje pro obalování do fólie. Tento postup zahrnuje odebrání uzavřených vzorků ze stroje pro obalování do fólie a použití tahového zkušebního přístroje k oddělení uzavřeného spoje pod řízeným úhlem, obvykle 90 nebo 180 stupňů. Maximální síla potřebná k oddělení spoje se měří v newtonech nebo librách na palec. Váš stroj pro obalování do fólie by měl vytvářet spoje, které konzistentně dosahují cílového rozsahu pevnosti odlepení bez kolísání, což ukazuje na správné nastavení teploty, tlaku a doby uzavírání.
Testování teplé přilnavosti vyhodnocuje pevnost uzavření ihned po tom, co obalový stroj typu flow wrap uzavře balení, ještě před tím, než se uzavření úplně ochladí. Tento test je kritický, protože uzavření může být na začátku slabé a s chladnutím se postupně zpevňuje. Váš obalový stroj typu flow wrap musí umožnit dostatečnou dobu chladnutí, aby se vyvinula požadovaná pevnost. Test prasknutí působí vnitřním tlakem na uzavřené vzorky z vašeho obalového stroje typu flow wrap, dokud nedojde k jejich prasknutí, a měří schopnost fólie udržet produkt za podmínek zatížení. Tyto testy zajistí, že váš obalový stroj typu flow wrap vytváří trvanlivá uzavření, která odolají manipulaci, přepravě a skladovacím podmínkám.
Zavedte konzistentní plán vzorkování pro svůj stroj na obalování v průběžném provozu, abyste co nejdříve zaznamenali změny výkonu. Většina výrobců testuje alespoň pět vzorků za hodinu ze svého stroje na obalování v průběžném provozu, přičemž další vzorky jsou odebírány při změně produktů, typů fólie nebo po jakékoli údržbě. Tato frekvence poskytuje dostatek datových bodů k identifikaci trendů a zároveň zůstává praktická pro každodenní provoz. Váš plán testování stroje na obalování v průběžném provozu by měl odpovídat objemu výroby a úrovni rizika produktů, přičemž u kritických aplikací nebo nových produktů by mělo docházet k častějšímu testování.
Zaznamenejte všechny výsledky testů z vašeho stroje pro obalování do fólie do databáze, která sleduje pevnost lepení v průběhu času. Tato data odhalují vzorce související s environmentálními faktory, intervaly údržby nebo změnami materiálů. Pokud váš stroj pro obalování do fólie vytváří lepení pod specifikací, systematická diagnostika obvykle řeší kalibraci teploty, nastavení tlaku nebo dobu působení tepla na lepicí čelisti. Mezi běžné příčiny slabého lepení na stroji pro obalování do fólie patří nedostatečné tepelné ošetření, nedostatečná doba působení tepla, kontaminace lepicích čelistí nebo nesprávné specifikace fólie. Operátor vašeho stroje pro obalování do fólie by měl rozumět tomu, jak každé nastavení ovlivňuje konečnou kvalitu lepení, aby bylo možné rychle zasáhnout.
Pravidelná údržba přímo ovlivňuje schopnost vaší strojní linky pro obalování v toku udržovat stálou pevnost utěsnění. Zkontrolujte těsnicí čelisti na opotřebení, kontaminaci nebo nánosy, které snižují účinnost tepelního přenosu. Čistěte těsnicí čelisti podle doporučení výrobce, protože i nepatrné usazeniny mohou ovlivnit výkon vaší strojní linky pro obalování v toku. Kalibrujte teplotní senzory pravidelně, aby bylo zajištěno, že vaše strojní linka pro obalování v toku používá správnou teplotu. Nahrazujte opotřebované součásti dříve, než způsobí snížení pevnosti utěsnění, protože preventivní údržba je mnohem levnější než řešení poruch výrobků nebo jejich stažení z trhu způsobené slabými utěsněními kvůli nedostatečné údržbě strojní linky pro obalování v toku.
Použijte metody statistické regulace procesu ke sledování vývoje pevnosti uzavření vaší strojní linky pro obalování v průběhu času. Vypočítejte regulační meze na základě historických údajů z vaší strojní linky pro obalování a označte výsledky, které leží mimo normální rozptyl. Tento přístup umožňuje identifikovat postupné zhoršování ještě před tím, než dojde k selhání uzavření, a tak udržujete přesnější kontrolu nad výkonem vaší strojní linky pro obalování. Analýza vývoje dat pomáhá odlišit normální rozptyl od změn vyžadujících zásah a zvyšuje celkovou spolehlivost vaší strojní linky pro obalování.
Různé materiály fólií reagují různým způsobem na teplotní a tlakové nastavení vaší strojní linky pro obalování v průběžném provozu. Před zahájením plné výroby proveďte testování nových dodavatelů fólií na své strojní lince pro obalování v průběžném provozu, abyste ověřili, že pevnost lepení vyhovuje specifikacím. Na výkon strojní linky pro obalování v průběžném provozu mají také vliv environmentální faktory, jako je vlhkost a teplota výrobního prostředí. Vysoká vlhkost může snížit pevnost lepení, zatímco nadměrné teplo může způsobit degradaci fólie. Sledujte podmínky v prostředí ve svém zařízení a odpovídajícím způsobem upravte nastavení strojní linky pro obalování v průběžném provozu, abyste zajistili stálou kvalitu lepení.
Většina výrobců testuje svůj stroj pro obalování do fólie alespoň jednou za směnu, přičemž u kritických aplikací mohou být intervaly výběru vzorků tak časté jako každou hodinu. Konkrétní frekvence vašich testů by měla záviset na objemu výroby, důležitosti výrobku a regulačních požadavcích. Zvyšte frekvenci testování, pokud váš stroj pro obalování do fólie začne zpracovávat nové výrobky, po údržbě nebo pokud předchozí vzorky ukázaly hranční výsledky. Dokumentujte svůj plán testování a udržujte konzistenci, abyste stanovili smysluplné referenční hodnoty pro výkon vašeho stroje pro obalování do fólie.
Optimální teplota pro vaši stroj na flow wrap závisí na konkrétním typu fólie, kterou používáte. Pro doporučená nastavení se poraďte s technickými specifikacemi dodavatele fólie a s pokyny výrobce vašeho stroje na flow wrap. Obvykle se teploty uzavírání pohybují v rozmezí 100 až 180 stupňů Celsia. Začněte s doporučeními výrobce a proveďte testovací běhy, abyste zjistili teplotu, která zajišťuje stálou pevnost uzavření na vašem stroji na flow wrap, aniž by došlo k poškození fólie nebo vzniku slabých uzavření.
Úspěšný test vaší strojní linky pro obalování v průběžném provozu znamená, že uzavřený vzorek vyžaduje minimální stanovenou sílu k oddělení, obvykle měřenou v newtonech na palec. Uzavření by mělo selhat dříve než se poškodí fólie, což ukazuje, že lepení vytvořené vaší strojní linkou pro obalování v průběžném provozu je pevnější než samotná fólie. Všechny testovací vzorky z vaší strojní linky pro obalování v průběžném provozu by měly ležet v přijatelném rozsahu kolem vaší cílové specifikace, bez odlehlých hodnot, které by naznačovaly nekonzistentní uzavírání. Konzistentní výsledky u více vzorků potvrzují spolehlivý provoz vaší strojní linky pro obalování v průběžném provozu.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

