Proba de resistencia da soldadura nunha máquina flow wrap é un dos procedementos de control de calidade máis críticos nas operacións modernas de empaquetado. Unha soldadura débil pode comprometer a integridade do produto, reducir a súa vida útil e danar a reputación da marca, polo que as probas adecuadas de resistencia da soldadura son esenciais para os fabricantes que dependen da máquina de envolver en fluxo para ofrecer empaquetados consistentes e fiables. Comprender como realizar correctamente as probas de resistencia da soldadura garante que a súa máquina de envolver en fluxo cumpre os estándares do sector e protexe os seus produtos contra contaminación, humidade e oxidación durante todo o seu ciclo de distribución.
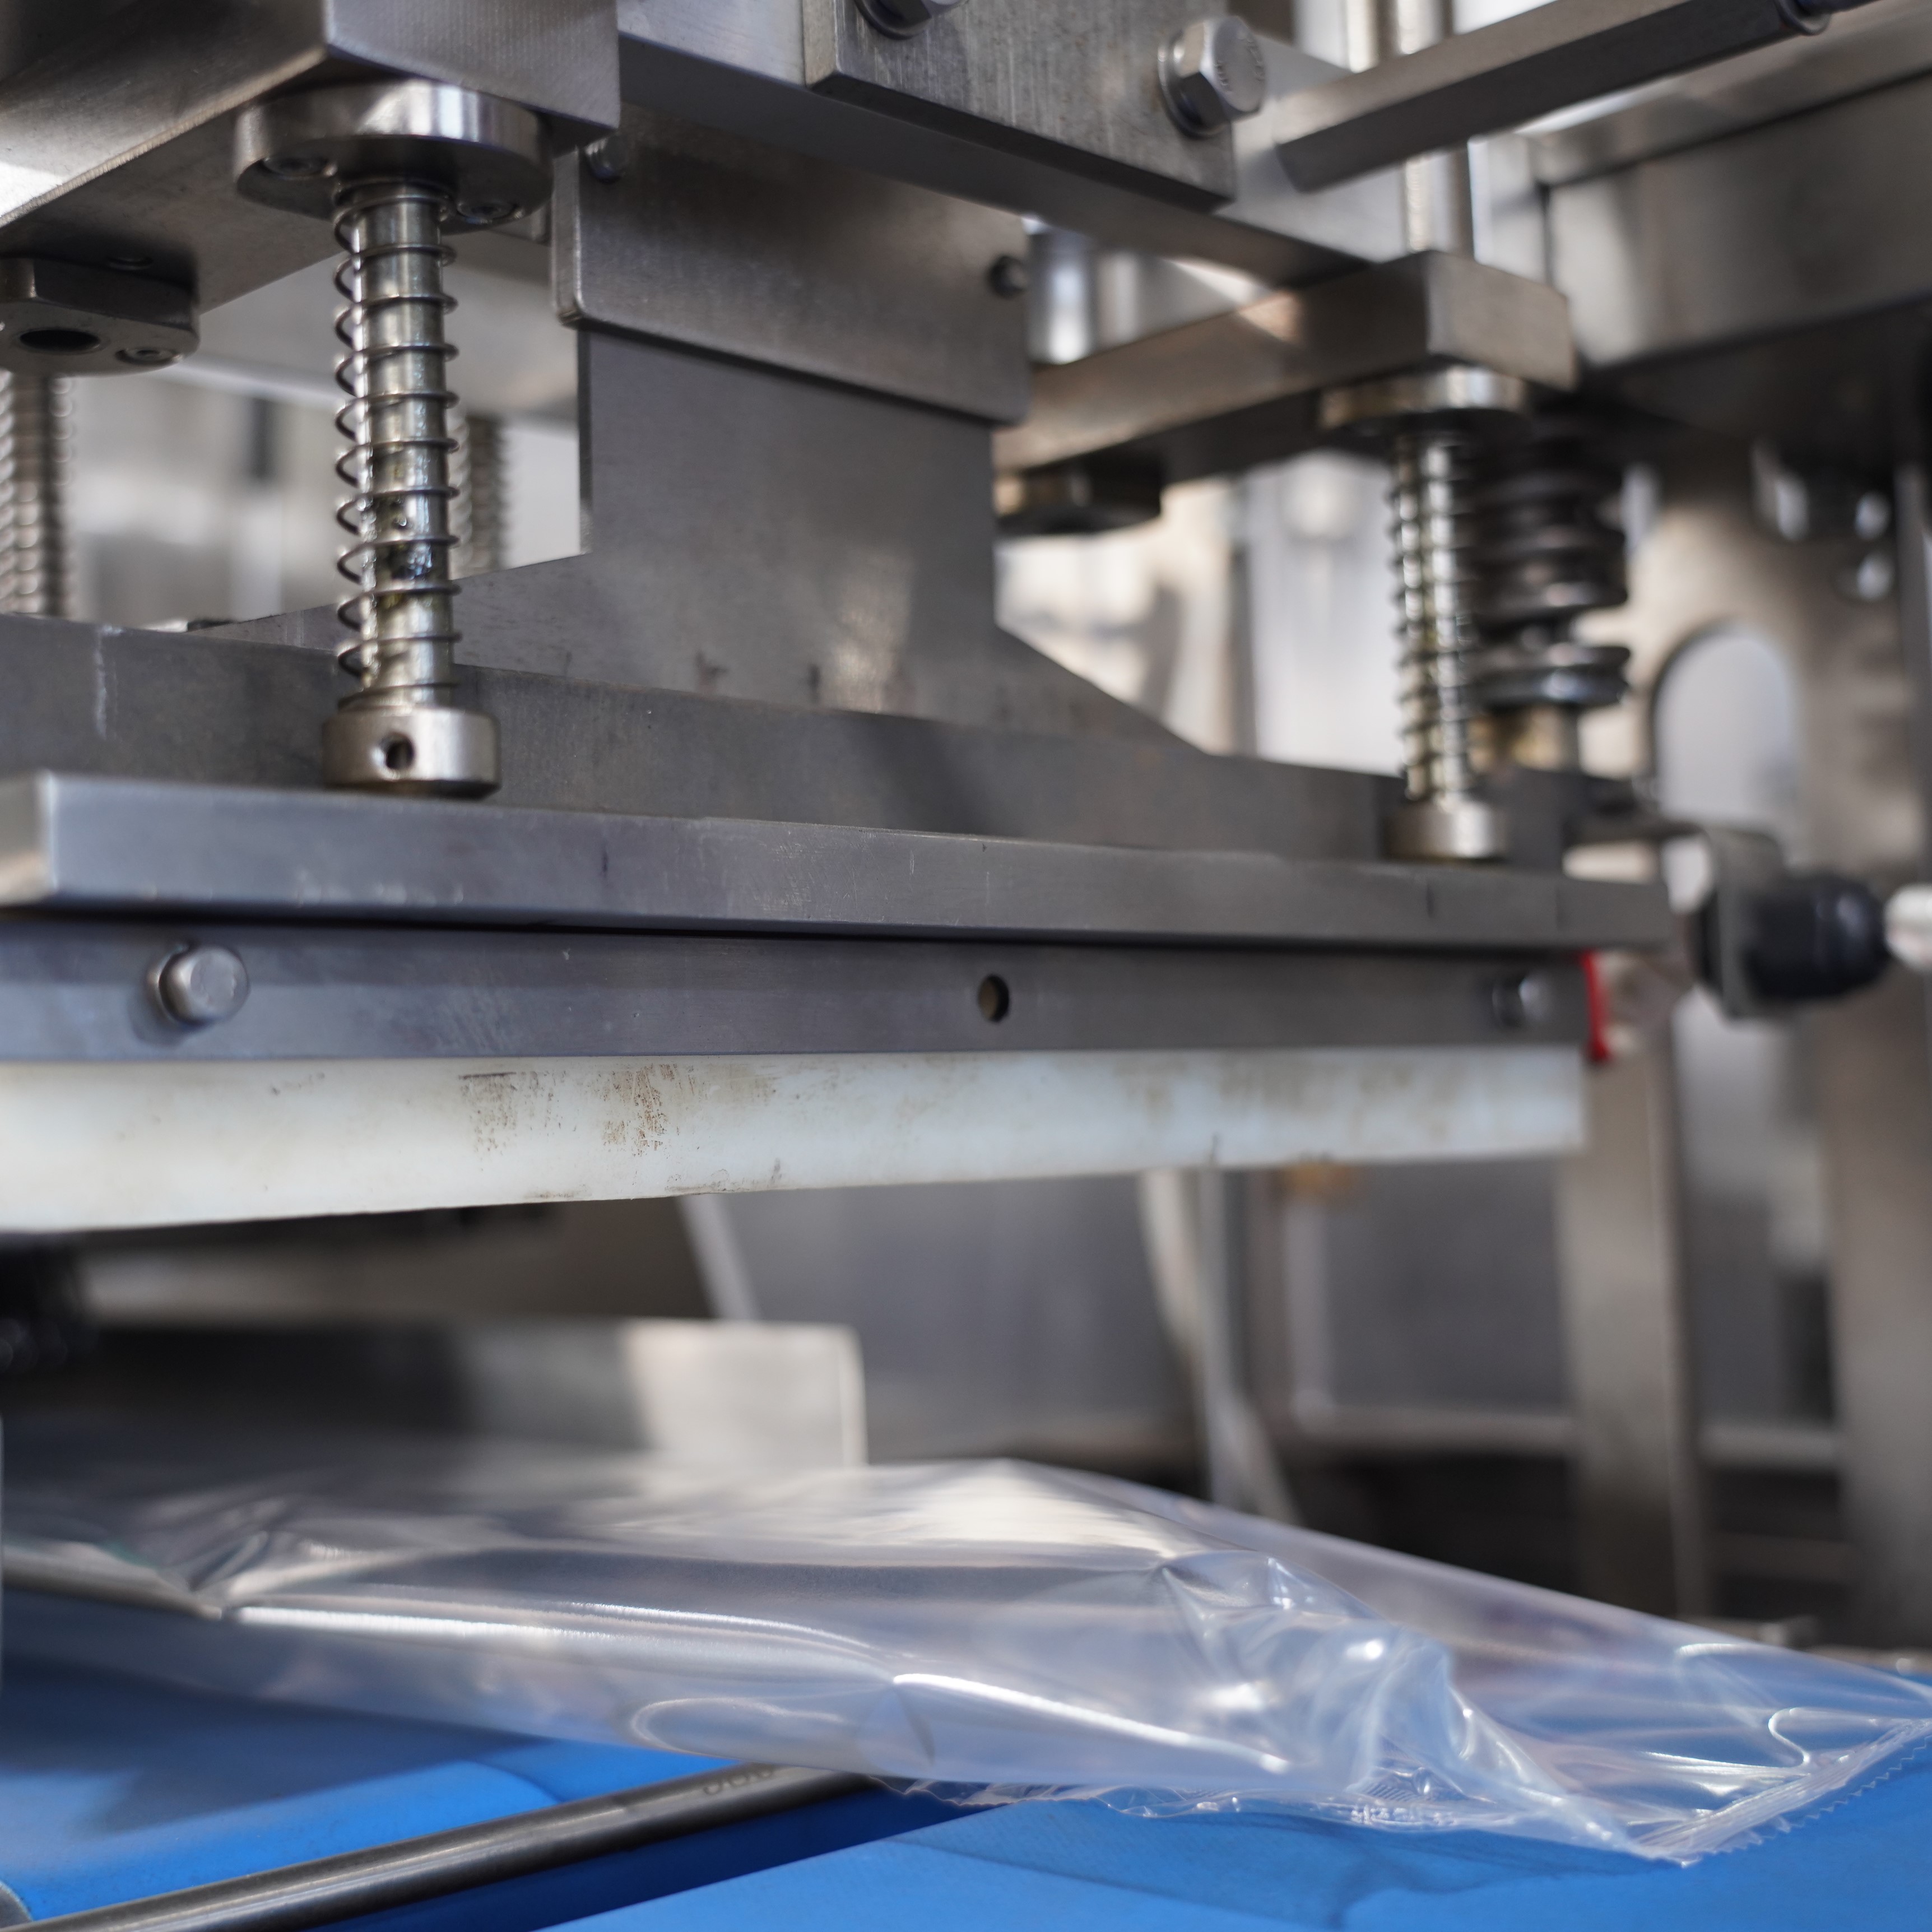
A máquina de envoltura de fluxo representa unha inversión importante na súa liña de empaquetado, e o mantemento do seu rendemento de sellado afecta directamente os seus beneficios. Unha resistencia deficiente das soldaduras pode provocar retiros de produtos, queixas dos clientes e infraccións normativas. Ao aplicar un protocolo sistemático de ensaio para a súa máquina de envoltura de fluxo, garante que cada paquete sellado cumpra as especificacións e manteña a calidade do produto desde a instalación de fabricación ata o consumidor final.
Comprensión dos requisitos de resistencia das soldaduras para as máquinas de envoltura de fluxo
Que fai que a resistencia das soldaduras sexa crítica
A resistencia do selo representa a forza necesaria para abrir ou separar un filme sellado creado pola súa máquina de envoltura en fluxo. Esta medición correlaciónase directamente coa integridade do envase e a protección do produto. A máquina de envoltura en fluxo debe producir de maneira constante selos que superen os requisitos mínimos de resistencia, ao mesmo tempo que sexan suficientemente fáciles de abrir polos consumidores sen necesidade de aplicar unha forza excesiva. Distintos produtos requiren especificacións distintas de resistencia do selo, segundo o seu peso, os seus requisitos de vida útil e as condicións de almacenamento.
Normas do sector e parámetros de ensaio
A maioría das industrias fai referencia ás normas ASTM F88 para as probas de resistencia das soldaduras, coas que a súa máquina de envoltura continua debe cumprir. Estas normas definen como medir a resistencia ao despegue, a resistencia á explosión e a resistencia ao calor das películas soldadas. Comprender cales parámetros son máis importantes para a súa aplicación específica axúdalle a configurar correctamente a súa máquina de envoltura continua e a identificar cando é necesario realizar mantemento ou axustes. O fabricante da máquina de envoltura continua fornece normalmente especificacións básicas que orientan os seus protocolos de proba.
Métodos principais para probar a resistencia das soldaduras da máquina de envoltura continua
Procedementos para probar a resistencia ao despegue
A proba de resistencia ao despegue é o método máis común para avaliar o rendemento da máquina de envoltura de fluxo. Este procedemento implica tomar mostras selladas da súa máquina de envoltura de fluxo e empregar un instrumento de ensaio de tracción para separar a soldadura nun ángulo controlado, normalmente de 90 ou 180 graos. A forza máxima necesaria para separar a soldadura mídese en newtons ou libras por polgada. A súa máquina de envoltura de fluxo debe producir soldaduras que alcancen de maneira consistente o intervalo obxectivo de resistencia ao despegue sen variacións, o que indica que os axustes de calor, presión e tempo de permanencia son axeitados.
Proba de soldadura en quente e proba de rotura
A proba de pegado en quente avalia a resistencia do selo inmediatamente despois de que a máquina de envoltura de fluxo selle o envase, antes de que o selo se atexe por completo. Esta proba é crítica porque os selos poden ser débiles inicialmente e fortalecerse ao arrefriar. A súa máquina de envoltura de fluxo debe permitir un tempo de arrefriamento suficiente para desenvolver unha resistencia adecuada. A proba de explosión aplica presión interna a mostras selladas da súa máquina de envoltura de fluxo ata que se rompan, midindo a capacidade da película para conter o produto baixo tensión. Estas probas garanten que a súa máquina de envoltura de fluxo crea selos duradeiros capaces de soportar as condicións de manipulación, transporte e almacenamento.
Aplicación dun protocolo sistemático de probas para a súa máquina de envoltura de fluxo
Orientacións sobre mostraxe e frecuencia das probas
Estabeleza unha programación consistente de mostraxe para a súa máquina de envoltura de fluxo para detectar canto antes os cambios no rendemento. A maioría dos fabricantes realizan probas, como mínimo, con cinco mostras por hora na súa máquina de envoltura de fluxo, tomando mostras adicionais ao cambiar de produto, tipo de película ou despois de calquera mantemento. Esta frecuencia proporciona un número suficiente de puntos de datos para identificar tendencias, ao tempo que resulta práctica para as operacións cotiás. A programación de probas da súa máquina de envoltura de fluxo debe axustarse ao volume de produción e aos niveis de risco do produto, realizando probas máis frecuentes nas aplicacións críticas ou cos novos produtos.
Rexistro de datos e resolución de problemas nos selos débiles
Documentar todos os resultados das probas da máquina de envolver en fluxo nunha base de datos que rexistre a forza dos selos ao longo do tempo. Estes datos revelan patróns que se correlacionan con factores ambientais, intervalos de mantemento ou cambios nos materiais. Cando a súa máquina de envolver en fluxo produce selos por debaixo das especificacións, a resolución sistemática de problemas normalmente aborda a calibración da temperatura, o axuste da presión ou o tempo de permanencia das mandíbulas de sellado. As causas máis comúns de selos débiles nunha máquina de envolver en fluxo inclúen a aplicación insuficiente de calor, un tempo de permanencia inadecuado, contaminación das mandíbulas de sellado ou especificacións incorrectas do filme. O operador da súa máquina de envolver en fluxo debe comprender como cada axuste afecta á calidade final do selo para permitir unha acción correctiva rápida.
Mantemento preventivo e rendemento do selo
O mantemento regular afecta directamente a capacidade da súa máquina de envolver en fluxo para producir unha resistencia de sellado consistente. Inspeccione as mordazas de sellado en busca de desgaste, contaminación ou acumulación que reduzan a eficiencia da transferencia térmica. Limpe as mordazas de sellado segundo as recomendacións do fabricante, pois incluso depósitos mínimos poden afectar o rendemento da súa máquina de envolver en fluxo. Calibre periodicamente os sensores de temperatura para asegurar que a súa máquina de envolver en fluxo aplique o calor correcto. Substitúa os compoñentes desgastados antes de que provoquen unha degradación da resistencia de sellado, pois o mantemento preventivo ten un custo moi inferior ao de tratar con fallos de produto ou retiros causados por sellados febles dunha máquina de envolver en fluxo submantida.
Garantía avanzada de calidade para as operacións das máquinas de envolver en fluxo
Control estatístico de procesos e análise de tendencias
Implemente métodos de control estatístico de procesos para supervisar as tendencias da forza dos selos da súa máquina de envoltura de fluxo ao longo do tempo. Calcule os límites de control a partir de datos históricos da súa máquina de envoltura de fluxo e identifique os resultados que caen fóra da variación normal. Este enfoque identifica a degradación gradual antes de que os selos fallen realmente, permitíndolle manter un control máis estrito sobre o rendemento da súa máquina de envoltura de fluxo. Os datos de tendencia axudan a distinguir entre a variación normal e os cambios que requiren intervención, mellorando a confiabilidade xeral da súa máquina de envoltura de fluxo.
Compatibilidade dos materiais e factores ambientais
Distintos materiais de película responden de forma distinta aos axustes de calor e presión da máquina de envoltura de fluxo. Probe novos fornecedores de películas coa súa máquina de envoltura de fluxo antes de comezar producións completas para verificar que a forza de sellado cumpre as especificacións. Os factores ambientais, como a humidade e a temperatura na instalación de fabricación, tamén afectan o funcionamento da súa máquina de envoltura de fluxo. Unha humidade elevada pode reducir a forza de sellado, mentres que un exceso de calor pode provocar a degradación da película. Supervise as condicións ambientais na súa instalación e axuste os parámetros da súa máquina de envoltura de fluxo en consecuencia para manter unha calidade constante do sellado.
Preguntas frecuentes
Cada cantos tempos debo probar a forza de sellado na miña máquina de envoltura de fluxo?
A maioría dos fabricantes proban a súa máquina de envoltura de fluxo polo menos unha vez por turno de produción, con intervalos de mostraxe tan frecuentes como cada hora para aplicacións críticas. A frecuencia específica das súas probas debe depender do volume de produción, da importancia do produto e dos requisitos rexulatorios. Aumente a frecuencia das probas cando a súa máquina de envoltura de fluxo comece a procesar novos produtos, despois dun mantemento ou se as mostras anteriores amosaron resultados limítrofes. Documente o seu programa de probas e mantéñao de forma consistente para establecer liñas base significativas para o rendemento da súa máquina de envoltura de fluxo.
Que configuracións de temperatura debo empregar para obter unha resistencia óptima da soldadura na miña máquina de envoltura de fluxo?
A temperatura óptima para a súa máquina de envoltura de fluxo depende do material específico da película que está a utilizar. Consulte as especificacións técnicas do seu fornecedor de películas e as directrices do fabricante da súa máquina de envoltura de fluxo para obter os axustes recomendados. Xeralmente, as temperaturas de sellado oscilan entre 100 e 180 graos Celsius. Comece coas recomendacións do fabricante e realice probas para identificar a temperatura que produce unha resistencia de sellado consistente na súa máquina de envoltura de fluxo sen danar a película nin crear sellados débiles.
Como é unha proba de resistencia de sellado aprobada para unha máquina de envoltura de fluxo?
Unha proba de aprobación para a súa máquina de envoltura de fluxo significa que a mostra sellada require a forza mínima especificada para separala, normalmente medida en newtons por polgada. O sellado debe fallar antes de que o filme se rompa, demostrando que a adhesión creada pola súa máquina de envoltura de fluxo é máis forte que o propio filme. Todas as mostras de proba da súa máquina de envoltura de fluxo deben estar dentro dun rango aceptable arredor da súa especificación obxectivo, sen valores atípicos que indiquen un sellado inconsistente. Os resultados consistentes en múltiples mostras confirmen que a súa máquina de envoltura de fluxo está funcionando de forma fiable.

 EN