 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/21
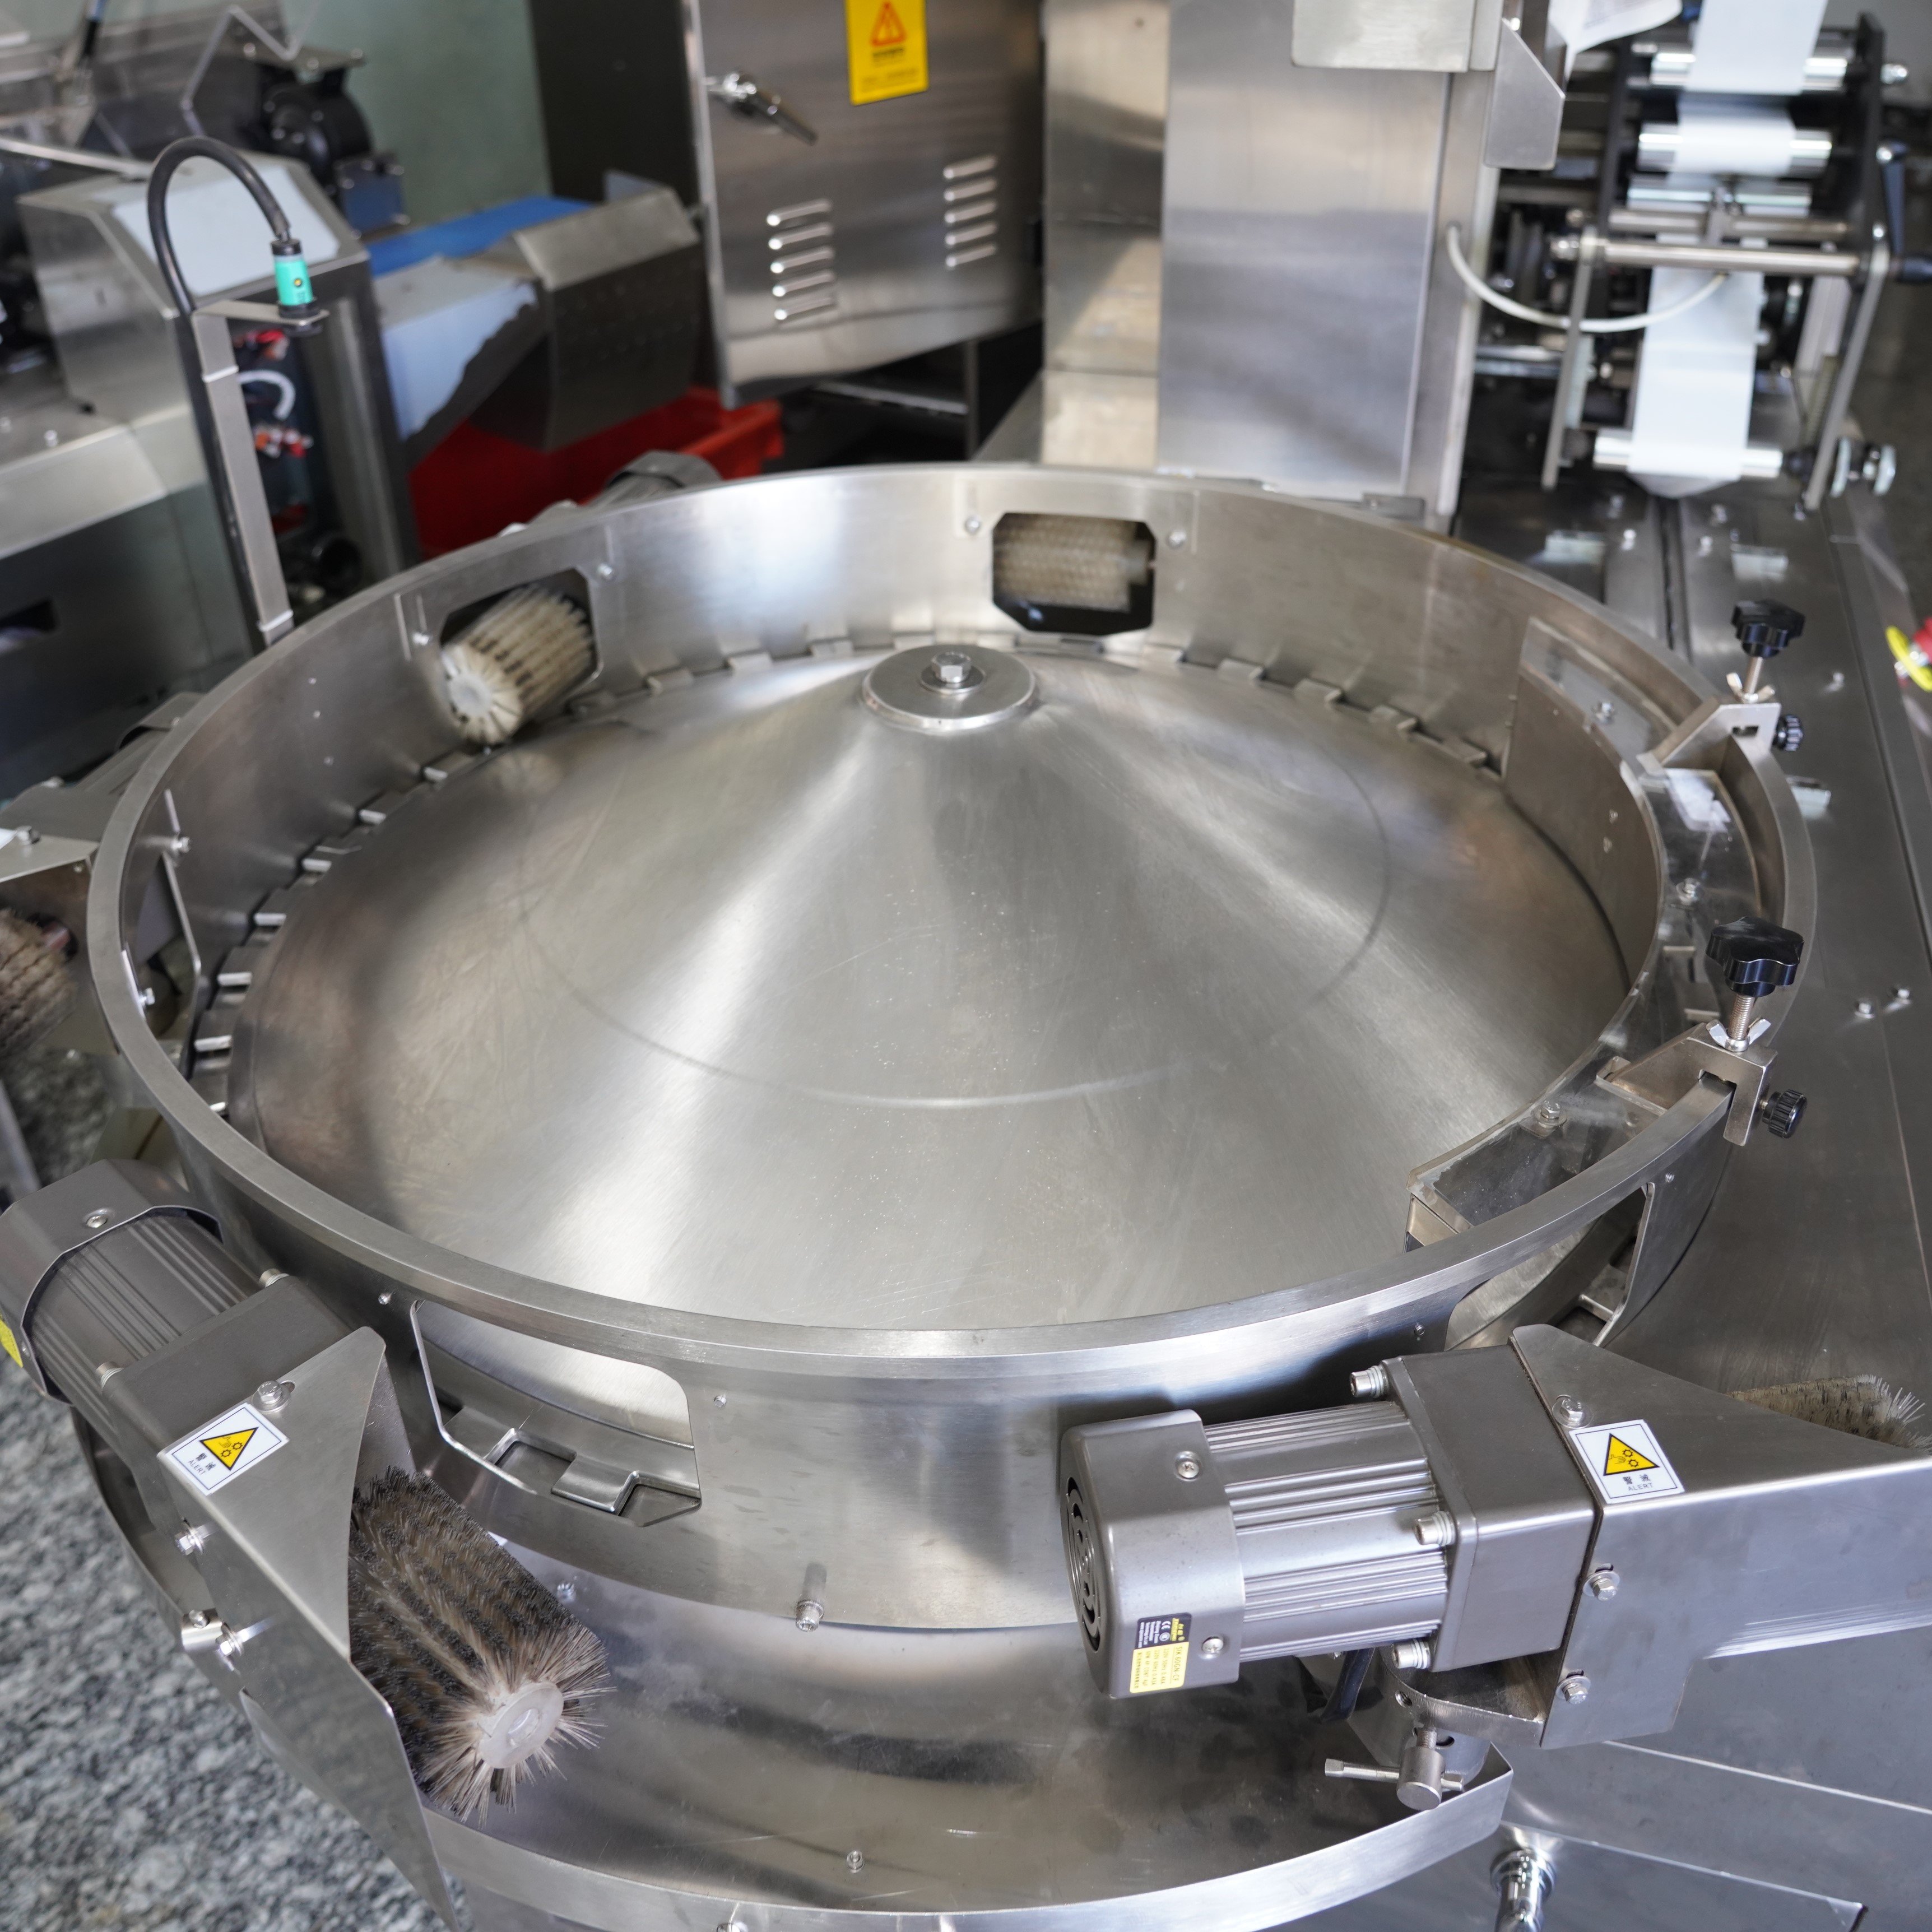
اختبار قوة الإغلاق على جهاز تغليف التدفق يُعَدُّ من أهم إجراءات مراقبة الجودة في عمليات التعبئة الحديثة. ويمكن أن يؤدي الإغلاق الضعيف إلى المساس بسلامة المنتج، وتقليل فترة صلاحيته، وإلحاق الضرر بسمعة العلامة التجارية، ما يجعل إجراء اختبار قوة الإغلاق بشكلٍ سليم أمراً جوهرياً بالنسبة للشركات المصنِّعة التي تعتمد على آلة تغليف التدفق لتقديم تعبئةٍ متسقةٍ وموثوقةٍ. ويضمن فهم الطريقة الصحيحة لاختبار قوة الإغلاق أن تتوافق آلة تغليف التدفق مع المعايير الصناعية، وأن تحمي منتجاتك من التلوث والرطوبة والأكسدة طوال دورة التوزيع.
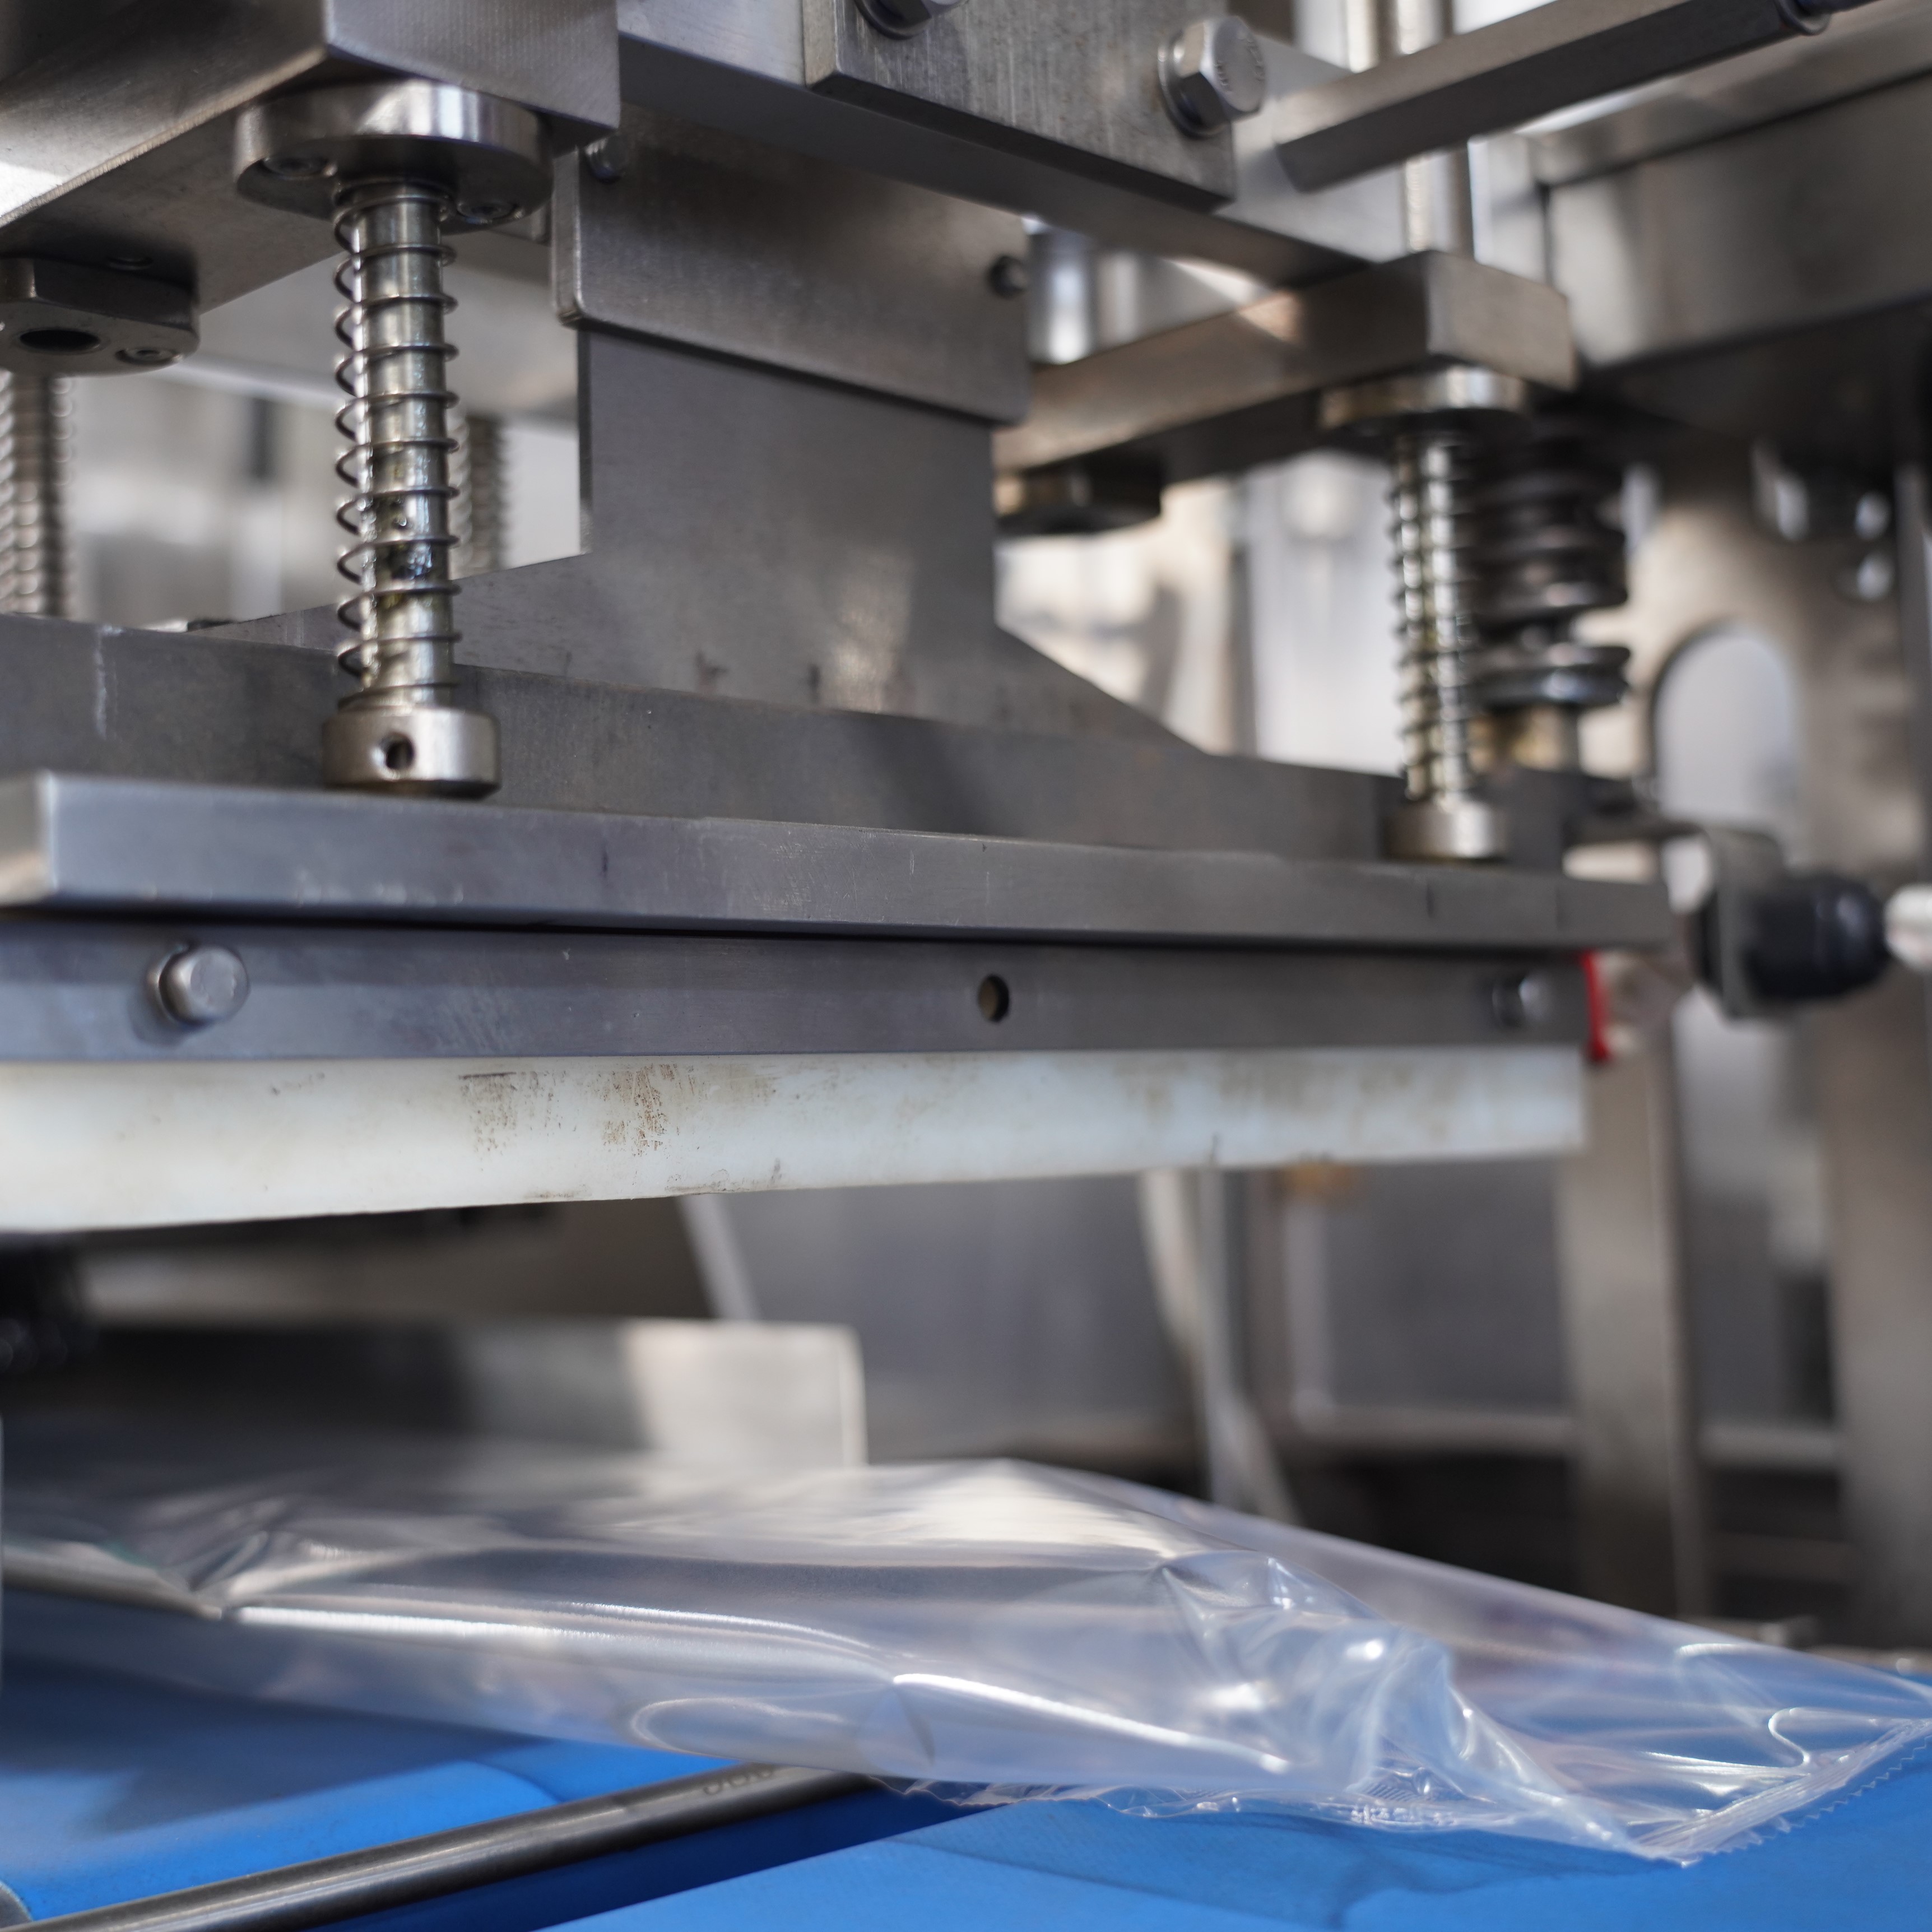
تُعَدُّ آلة التغليف بالتدفق استثمارًا كبيرًا في خط تعبئتك، ويؤثر الحفاظ على أداء إغلاقها مباشرةً على ربحيتك النهائية. ويمكن أن يؤدي ضعف قوة الإغلاق إلى سحب المنتج من الأسواق، وشكاوى العملاء، والمخالفات التنظيمية. وباعتماد بروتوكول اختبار منهجي لآلة التغليف بالتدفق، فإنك تضمن أن كل عبوة مغلقة تفي بالمواصفات المطلوبة وأن جودة المنتج تبقى محفوظة من مرحلة التصنيع وحتى المستهلك النهائي.
تُعبِّر قوة الختم عن القوة المطلوبة لفتح أو فصل فيلم مختوم أنتجته آلة التغليف بالتدفق. وترتبط هذه القياسات ارتباطًا مباشرًا بسلامة العبوة وحماية المنتج. ويجب أن تُنتِج آلة التغليف بالتدفق ختمًا متسقًّا يفوق متطلبات الحد الأدنى للقوة باستمرار، مع أن يكون سهل الفتح للمستهلكين دون الحاجة إلى بذل قوة مفرطة. وتختلف مواصفات قوة الختم حسب نوع المنتج، استنادًا إلى وزنه ومتطلبات فترة صلاحيته وظروف تخزينه.
تستند معظم الصناعات إلى معايير ASTM F88 لاختبار قوة الإغلاق، والتي يجب أن يتوافق معها جهاز التغليف بالتدفق الخاص بك. وتحدد هذه المعايير كيفية قياس قوة السحب، وقوة الانفجار، وقوة الالتصاق الحراري في الأفلام المغلَّفة. ويساعدك فهم المعاملات التي تكتسب أهميةً قصوى في تطبيقك المحدَّد على ضبط جهاز التغليف بالتدفق بشكلٍ صحيح، وعلى تحديد اللحظة التي تتطلب فيها إجراء صيانة أو تعديلات. وعادةً ما يقدِّم مصنعو أجهزة التغليف بالتدفق مواصفات أساسية توجِّه بروتوكولات الاختبار الخاصة بك.
تُعَدُّ اختبارات قوة التصاق الطبقة الخارجية أكثر الطرق شيوعًا لتقييم أداء آلة التغليف الانسيابي. وتشمل هذه الإجراءات أخذ عيِّنات مختومة من آلة التغليف الانسيابي الخاصة بك، واستخدام جهاز اختبار الشد لفصل الغلق بزاوية مضبوطة، وعادةً ما تكون ٩٠ أو ١٨٠ درجة. وتُقاس أكبر قوة مطلوبة لفصل الغلق بوحدة النيوتن أو الرطل لكل إنش. ويجب أن تُنتج آلة التغليف الانسيابي الخاصة بك غلقًا يحقِّق باستمرار نطاق قوة التصاق مستهدفة دون تباين، مما يدل على صحة إعدادات الحرارة والضغط وزمن التثبيت.
تُقيِّم اختبارات الالتصاق الساخن قوة الإغلاق فور إغلاق آلة التغليف المتدفِّق للعبوة، أي قبل أن يبرد الإغلاق تمامًا. وتكتسب هذه الاختبارات أهميةً بالغةً لأنَّ الإغلاقات قد تكون ضعيفةً في البداية ثم تزداد قوتها تدريجيًّا أثناء التبريد. ولذلك، لا بدَّ أن تتيح آلة التغليف المتدفِّق الخاصة بك وقت تبريدٍ كافٍ لتكوين إغلاقاتٍ ذات قوةٍ كافية. أما اختبارات الانفجار فهي تطبِّق ضغطًا داخليًّا على عيِّناتٍ مغلَّفةٍ من آلة التغليف المتدفِّق حتى تنفجر، لقياس قدرة الفيلم على احتواء المنتج تحت ظروف الإجهاد. وتضمن هذه الاختبارات أن تُنشئ آلة التغليف المتدفِّق إغلاقاتٍ متينةً تتحمَّل ظروف المناولة والشحن والتخزين.
وضع جدول عيّناتٍ متسقٍ لآلة التغليف الانسيابي الخاصة بك لاكتشاف أي تغيّرات في الأداء مبكّرًا. وتجري معظم الشركات المصنِّعة اختبار خمس عيّناتٍ على الأقل كل ساعةٍ من آلة التغليف الانسيابي، مع أخذ عيّنات إضافية عند تغيير المنتجات أو أنواع الأفلام أو بعد أي صيانة. ويوفّر هذا التكرار عدد نقاط بيانات كافٍ لتحديد الاتجاهات مع البقاء عمليًّا في العمليات اليومية. وينبغي أن يتوافق جدول الاختبار الخاص بآلة التغليف الانسيابي مع حجم الإنتاج ومستويات مخاطر المنتج، مع إجراء اختبارات أكثر تكرارًا في التطبيقات الحرجة أو للمنتجات الجديدة.
سجِّل جميع نتائج الاختبارات الصادرة عن جهاز التغليف الانسيابي الخاص بك في قاعدة بيانات تتعقَّب قوة الإغلاق بمرور الزمن. وتُظهر هذه البيانات أنماطًا ترتبط بعوامل بيئية أو فترات الصيانة أو تغيُّرات المواد. وعندما يُنتج جهاز التغليف الانسيابي إغلاقات دون المواصفات المطلوبة، فإن التشخيص المنظَّم للمشكلة يتناول عادةً معايرة درجة الحرارة أو ضبط الضغط أو زمن بقاء فكَّي الإغلاق مغلقين. ومن الأسباب الشائعة للإغلاقات الضعيفة على جهاز التغليف الانسيابي: عدم كفاية تطبيق الحرارة، أو قِصَر زمن بقاء فكَّي الإغلاق مغلقين، أو تلوُّث فكَّي الإغلاق، أو استخدام أفلام غير مطابقة للمواصفات. ويجب أن يفهم مشغِّل جهاز التغليف الانسيابي كيف يؤثر كل ضبطٍ من هذه الضوابط على جودة الإغلاق النهائية لتمكين اتخاذ إجراء تصحيحي سريع.
يؤثر الصيانة الروتينية تأثيرًا مباشرًا على قدرة آلة التغليف بالتدفق على إنتاج قوة إغلاق متسقة. فاحص فكّي الإغلاق بحثًا عن علامات التآكل أو التلوث أو الترسبات التي تقلل من كفاءة انتقال الحرارة. نظّف فكّي الإغلاق وفقًا لتوصيات الشركة المصنعة، إذ يمكن أن تؤثر أصغر الرواسب حتى على أداء آلة التغليف بالتدفق. وقم بمعايرة حساسات درجة الحرارة بشكل دوري لضمان تطبيق آلة التغليف بالتدفق للحرارة المناسبة. واستبدل المكونات البالية قبل أن تتسبب في انخفاض قوة الإغلاق، لأن تكاليف الصيانة الوقائية أقل بكثير من تكاليف التعامل مع حالات فشل المنتج أو عمليات الاسترجاع الناجمة عن إغلاقات ضعيفة بسبب سوء صيانة آلة التغليف بالتدفق.
طبِّق طرائق المراقبة الإحصائية للعمليات لمراقبة اتجاهات قوة إغلاق آلة التغليف بالتدفق مع مرور الوقت. واحسب حدود المراقبة استنادًا إلى البيانات التاريخية الخاصة بآلة التغليف بالتدفق، وحدّد النتائج الخارجة عن التباين الطبيعي. ويُمكِن لهذه الطريقة كشف التدهور التدريجي قبل أن تفشل عمليات الإغلاق فعليًّا، ما يسمح لك بالحفاظ على تحكُّم أدق في أداء آلة التغليف بالتدفق. كما تساعد بيانات الاتجاهات في التمييز بين التباين الطبيعي والتغيُّرات التي تتطلَّب تدخُّلًا، ما يحسِّن موثوقية آلة التغليف بالتدفق بشكل عام.
تختلف المواد البلاستيكية المستخدمة في الأفلام في استجابتها لإعدادات الحرارة والضغط في آلة التغليف بالتدفق. لذا، يجب اختبار مورِّدي الأفلام الجدد باستخدام آلة التغليف بالتدفق قبل بدء التشغيل الكامل للإنتاج للتأكد من أن قوة الإغلاق تتوافق مع المواصفات المطلوبة. كما تؤثر العوامل البيئية مثل الرطوبة ودرجة الحرارة في المنشأة التصنيعية على أداء آلة التغليف بالتدفق. فعلى سبيل المثال، قد تؤدي الرطوبة العالية إلى خفض قوة الإغلاق، بينما قد تتسبب الحرارة الزائدة في تدهور الفيلم. ولذلك، ينبغي مراقبة الظروف البيئية في المنشأة وضبط إعدادات آلة التغليف بالتدفق وفقاً لذلك للحفاظ على جودة الإغلاق باستمرار.
يختبر معظم المصنّعين آلة التغليف بالتدفق الخاصة بهم مرة واحدة على الأقل في كل وردية إنتاج، مع فترات أخذ العينات متكررة حتى كل ساعة في التطبيقات الحرجة. وينبغي أن يعتمد تكرار الاختبار المحدد لديك على حجم الإنتاج وأهمية المنتج والمتطلبات التنظيمية. زِدْ من تكرار الاختبار عندما تبدأ آلة التغليف بالتدفق الخاصة بك في تشغيل منتجات جديدة، أو بعد إجراء الصيانة، أو إذا أظهرت العينات السابقة نتائج عند الحد الأدنى المقبول. وثّق جدول الاختبار الخاص بك واحرص على الالتزام به باستمرار لوضع مقاييس مرجعية ذات معنى لأداء آلة التغليف بالتدفق.
تعتمد درجة الحرارة المثلى لآلة التغليف بالتدفق على نوع مادة الفيلم المستخدمة تحديدًا. راجع المواصفات الفنية لمورد الفيلم والتعليمات الصادرة عن شركة تصنيع آلة التغليف بالتدفق للحصول على الإعدادات الموصى بها. وعادةً ما تتراوح درجات حرارة الختم بين ١٠٠ و١٨٠ درجة مئوية. ابدأ بالقيم التي أوصت بها الشركة المصنعة، ثم قم بإجراء اختبارات تشغيلية لتحديد الدرجة التي تُحقِّق قوة ختم متسقة على آلة التغليف بالتدفق دون إتلاف الفيلم أو إنتاج ختم ضعيف.
يعني اجتياز الاختبار لآلة التغليف بالتدفق أن العينة المغلقة تتطلب أقل قوة محددة لفصلها، وعادةً ما تقاس هذه القوة بوحدة النيوتن لكل إنش. ويجب أن ينفصل الغلق قبل تمزق الفيلم، مما يدل على أن التصاق الغلق الذي تُنتجه آلة التغليف بالتدفق أقوى من الفيلم نفسه. وينبغي أن تكون جميع العينات المُختبرة من آلة التغليف بالتدفق ضمن نطاق مقبول حول المواصفة المستهدفة، دون وجود أي قيم شاذة تشير إلى عدم اتساق في عملية الإغلاق. كما أن النتائج المتسقة عبر عيّنات متعددة تؤكّد أن آلة التغليف بالتدفق تعمل بشكلٍ موثوق.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

