 EN
Hazır çanta paketləmə maşını ilə plastik film tullantılarını necə azaltmaq olar?
2026/09/20
Hazır çanta maşınları: plastik film tullantılarını azaldın, ümumi sahibkarlıq xərclərini (TCO) azaldın və daha sürətli ROI əldə edin

2026/10/21
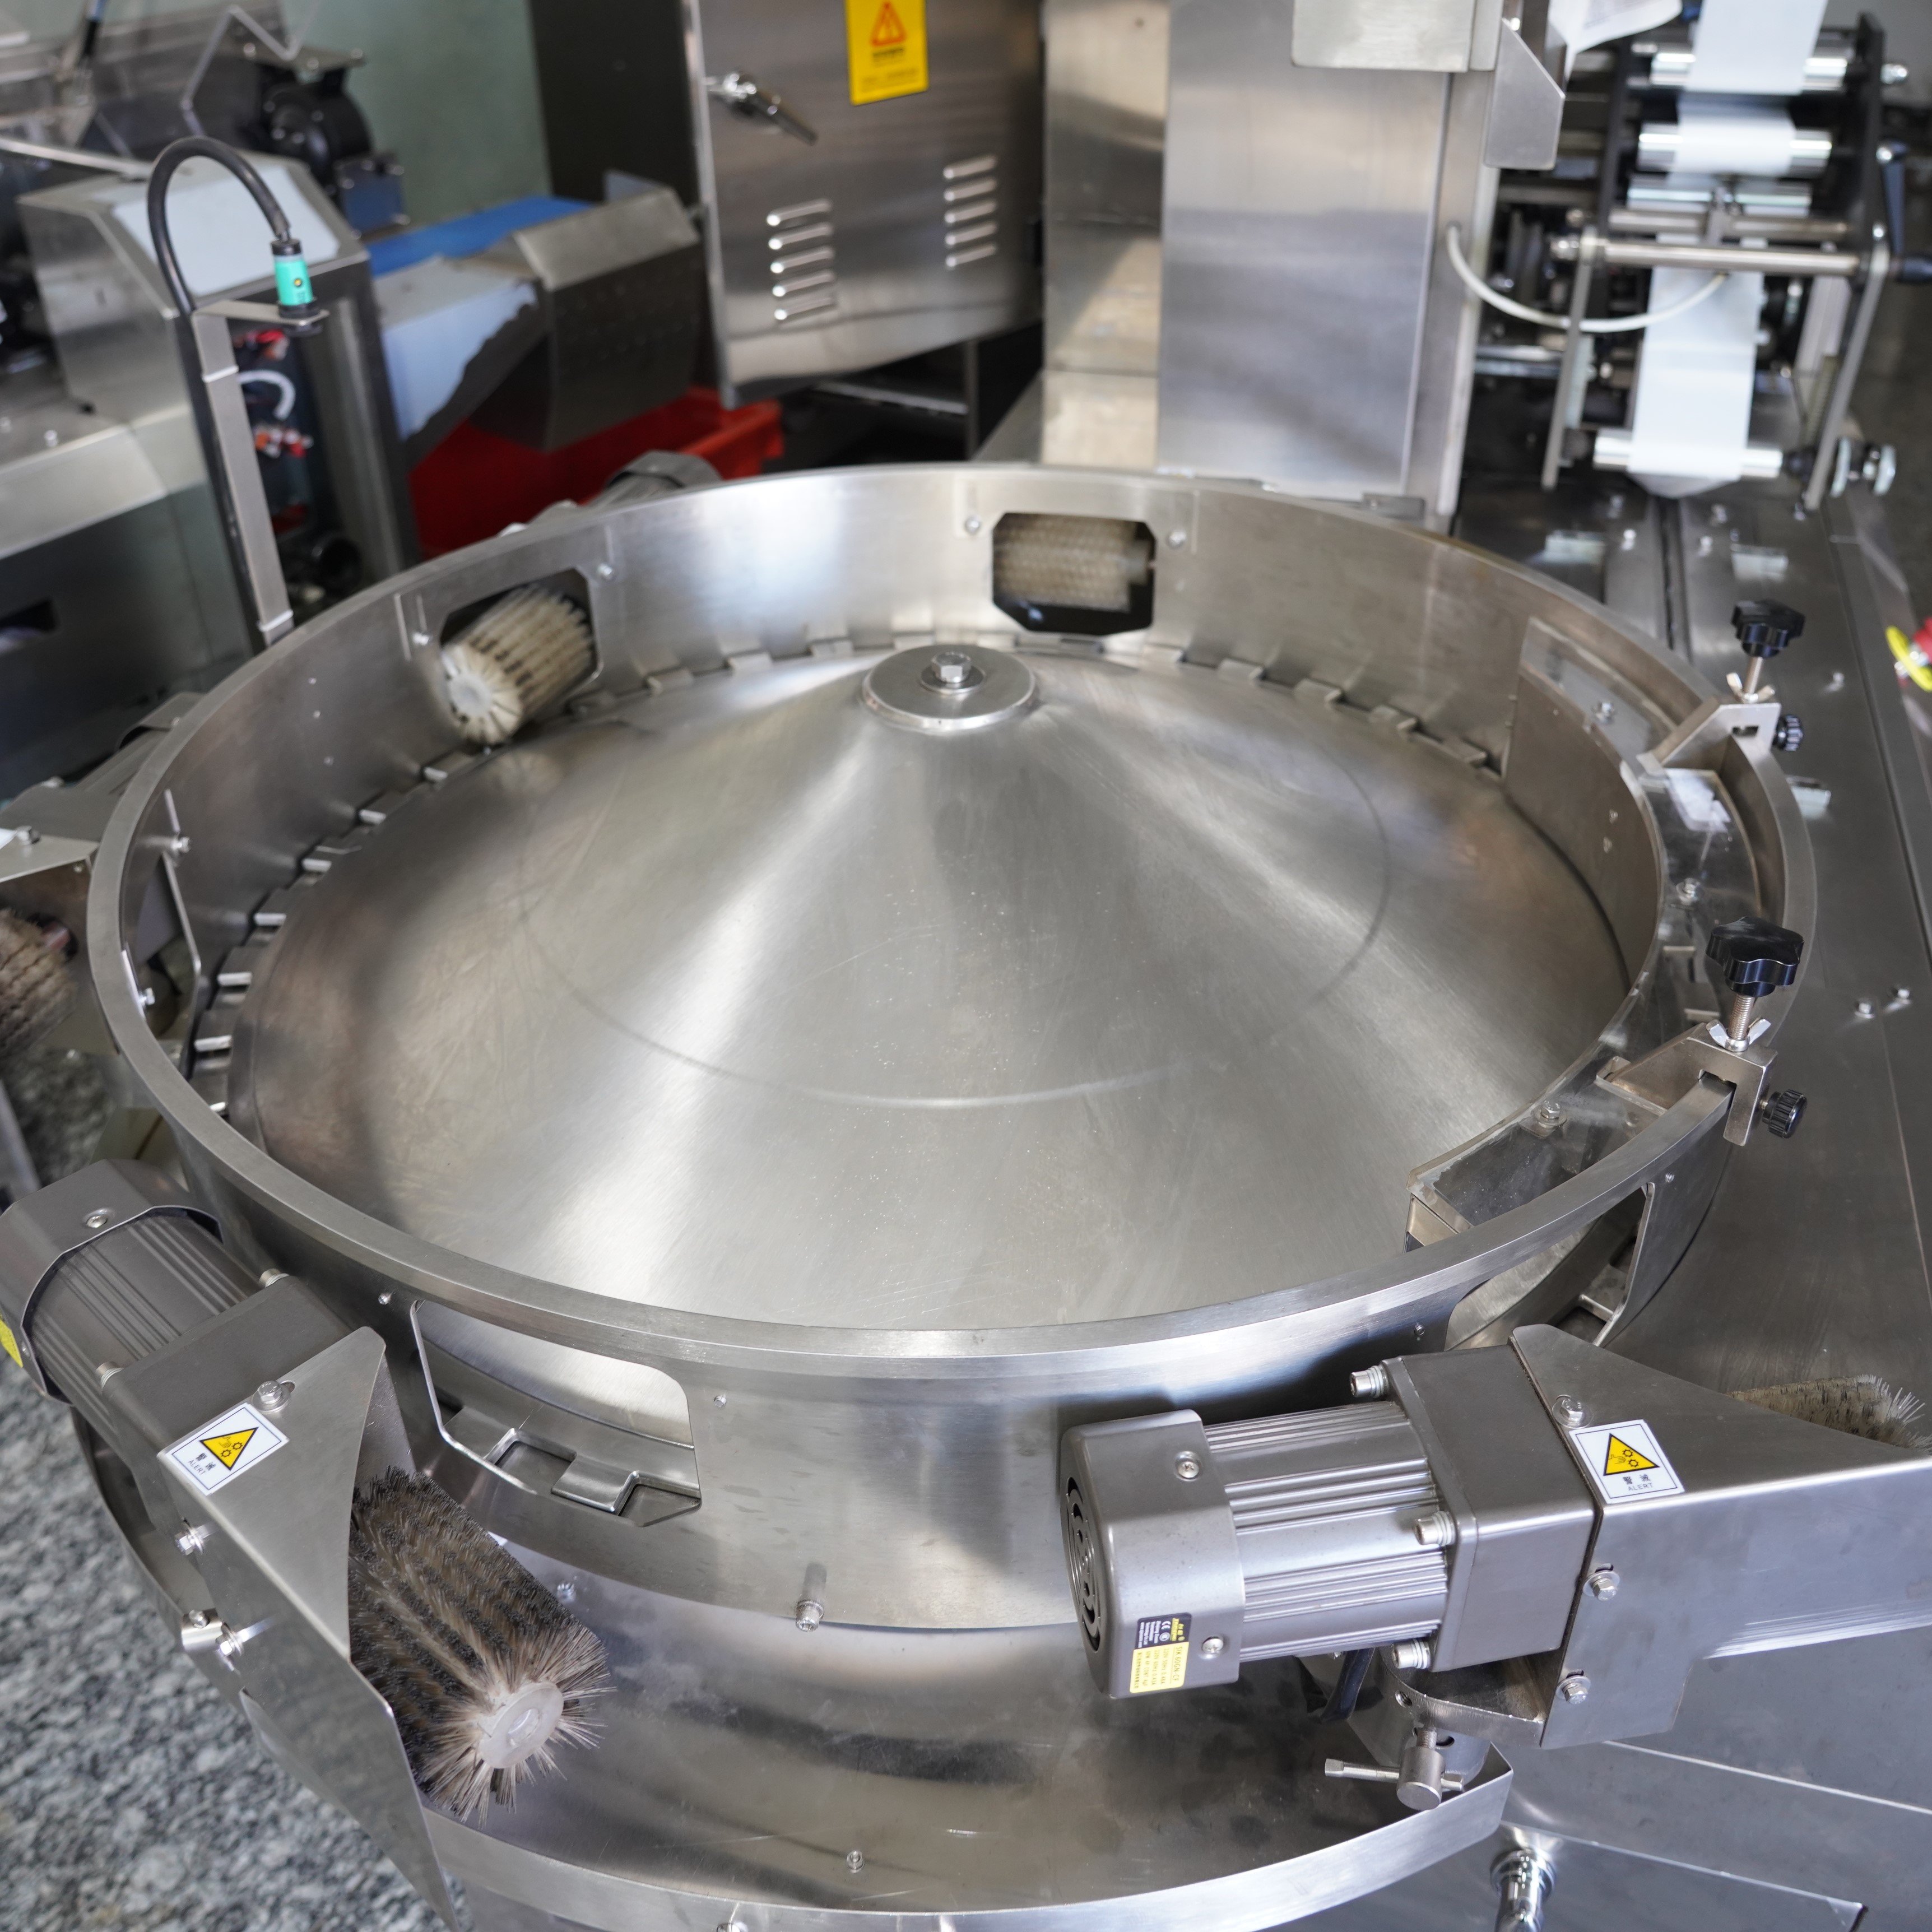
Möhür möhkəmliyinin sınağı axtarış maşını müasir qablaşdırma əməliyyatlarında ən vacib keyfiyyət nəzarəti prosedurlarından biridir. Zəif möhür məhsulun bütövlüyünü pozaraq, saxlama müddətini qısaltmaqla yanaşı brendin reputasiyasına da zərər verə bilər; buna görə də axınla sarma maşınlarından asılı olan istehsalçılar üçün düzgün möhür möhkəmliyinin sınağı çox vacibdir. Möhür möhkəmliyinin necə düzgün şəkildə sınaqdan keçiriləcəyini başa düşmək, axınla sarma maşınınızın sənaye standartlarına cavab verdiyini və məhsullarınızın paylayış dövrü ərzində kontaminasiya, rütubət və oksidləşmədən qorunmasını təmin edir.
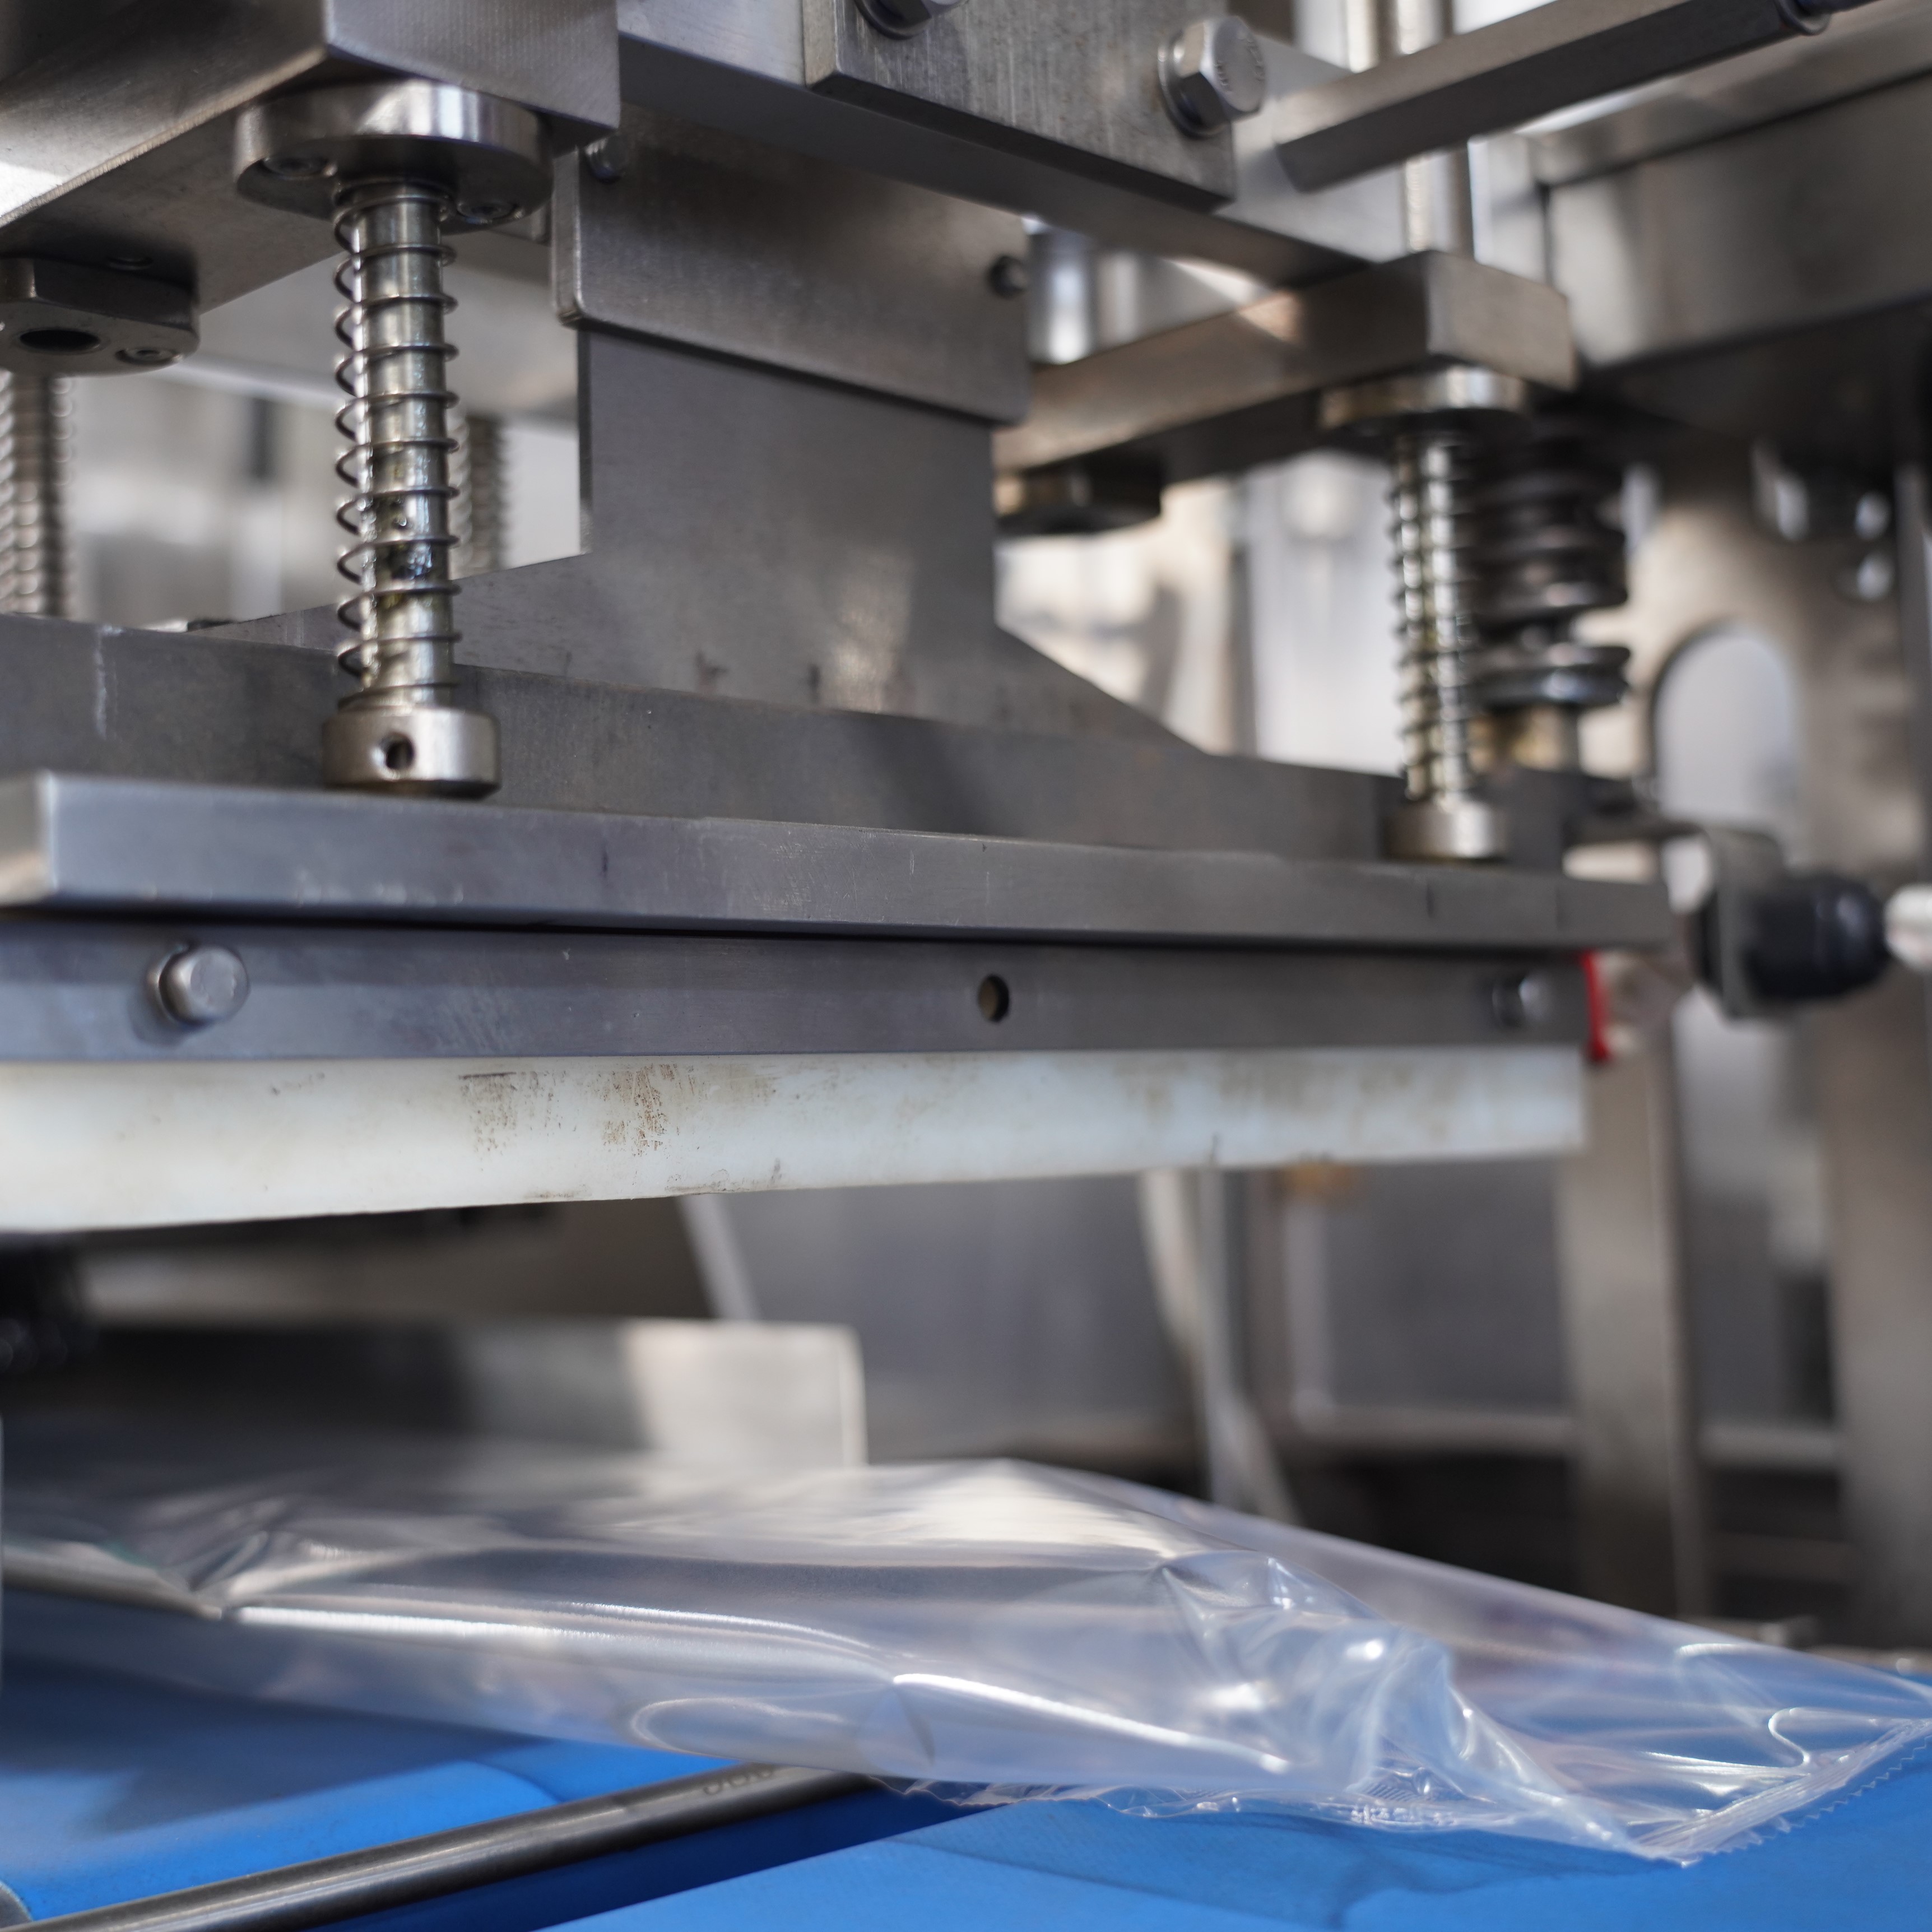
Axınla sarılan maşın sizin paketləmə xəttinizə əhəmiyyətli investisiya təşkil edir və onun möhürlənmə performansını saxlamaq sizin gəlirlərinizə birbaşa təsir göstərir. Zəif möhür gücü məhsulun geri çağırılmasına, müştərilərin şikayətlərinə və qanunvericilik pozuntularına səbəb ola bilər. Axınla sarılan maşın üçün sistemli test protokolu tətbiq edərək hər bir möhürlənmiş paketin spesifikasiyalara uyğun olduğunu və məhsul keyfiyyətinin istehsal müəssisəsindən son istehlakçıya qədər saxlandığını təmin edirsiniz.
Sıxlıq qüvvəsi — axın sarğı maşınınız tərəfindən yaradılan qapalı filmi açmaq və ya ayırmaq üçün tələb olunan qüvvəni göstərir. Bu ölçü paketin bütövlüyü ilə və məhsulun qorunması ilə birbaşa əlaqəlidir. Axın sarğı maşını minimum sıxlıq tələblərini həmişə keçməlidir, lakin istehlakçılar üçün çox böyük səy tələb etmədən açıla biləcək qədər asan olmalıdır. Fərqli məhsullar onların çəkisi, saxlama müddəti tələbləri və saxlama şəraiti əsasında fərqli sıxlıq spesifikasiyaları tələb edirlər.
Çoxlu sənaye sahələri, axın bükülmə maşınınızın uyğun olması lazım olan, qablaşdırma qapalılarının möhkəmliyini sınamaq üçün ASTM F88 standartlarına istinad edir. Bu standartlar, qapalı film-lərdə soyulma möhkəmliyi, partlayış möhkəmliyi və isti yapışqanlıq möhkəmliyinin necə ölçüldüyünü müəyyən edir. Müəyyən tətbiq sahəniz üçün ən vacib parametrlərin hansıları olduğunu başa düşmək, axın bükülmə maşınınızı düzgün şəkildə konfiqurasiya etməyə və texniki xidmət və ya tənzimləmələrə ehtiyac duyulduqda bu barədə məlumat əldə etməyə kömək edir. Axın bükülmə maşını istehsalçısı adətən sınama protokollarınızı yönəldən bazovaya spesifikasiyalar təqdim edir.
Qabığın tutma qüvvəsinin sınağı axın sarğı maşınlarının performansını qiymətləndirmək üçün ən çox istifadə olunan üsuldur. Bu prosedur sizin axın sarğı maşınınızdan götürülmüş möhürlənmiş nümunələr üzərində aparılır və qapalı hissəni müəyyən bucaq altında, adətən 90 dərəcə və ya 180 dərəcə, çəkmək üçün çəkiliş sınaq cihazı istifadə olunur. Qapalı hissəni ayırmaq üçün tələb olunan maksimum qüvvə nyuton və ya düym başına funt olaraq ölçülür. Sizin axın sarğı maşınız qüsursuz istilik, təzyiq və dayanma müddəti parametrlərini göstərən, dəyişkənlik olmadan hədəf qabığın tutma qüvvəsi diapazonunu daima əldə edən qapalı hissələr yaratmalıdır.
İsti yapışma testi, paketin axın sarım maşını tərəfindən möhürlənməsindən dərhal sonra, möhür tam soyumadan əvvəl möhür gücünü qiymətləndirir. Bu test çox vacibdir, çünki möhürlər əvvəlcə zəif ola bilər və soyudulduqca güclənə bilər. Axın sarım maşınınızın kifayət qədər soyuma müddəti təmin etməsi lazımdır ki, kifayət qədər möhkəmlik yaradılsın. Partlayış testi axın sarım maşınızdan alınan möhürlənmiş nümunələrə daxili təzyiq tətbiq edir və onların partlayana qədər davam edir; bu da filmın məhsulu stress altında saxlama qabiliyyətini ölçür. Bu testlər axın sarım maşınızın daşınma, daşınma və saxlama şəraitinə davam gətirə biləcək möhkəm möhürlər yaratdığını təmin edir.
Axın sarğı maşınınızın performans dəyişikliklərini erkən aşkar etmək üçün sabit nümunə götürmə cədvəli tərtib edin. Əksər istehsalçılar axın sarğı maşınlarından saatda ən azı beş nümunə götürür, məhsullar, film növləri dəyişdirildikdə və ya hər hansı bir texniki xidmətdən sonra isə əlavə nümunələr götürülür. Bu tezlik, tendensiyaları müəyyən etmək üçün kifayət qədər məlumat nöqtəsi təmin edir və gündəlik əməliyyatlarda praktik qalır. Axın sarğı maşınınızın sınaq cədvəliniz istehsal həcmini və məhsul risk səviyyələrini nəzərə almalıdır; tənqidi tətbiqlər və ya yeni məhsullar üçün daha tez-tez sınaq aparılmalıdır.
Axınlı sarım maşınınızın bütün sınaq nəticələrini, vaxt keçdikcə möhürlərin möhkəmliyini izləyən verilənlər bazasında qeyd edin. Bu məlumatlar ətraf mühit amilləri, texniki xidmət müddətləri və ya material dəyişiklikləri ilə əlaqəli nümunələri aşkar edir. Axınlı sarım maşınınız spesifikasiyalara uyğun olmayan möhürlər istehsal etdikdə, sistemli arıqlama ümumiyyətlə temperatur kalibrasiyası, təzyiqin tənzimlənməsi və ya möhür çənələrinin dayanma müddətinin düzəldilməsini nəzərdə tutur. Axınlı sarım maşınınızda zəif möhürlərin ən yayılmış səbəbləri kifayət qədər istilik tətbiqi olmaması, dayanma müddətinin qısa olması, möhür çənələrinin kirli olması və ya film spesifikasiyalarının düzgün seçilə bilməməsidir. Axınlı sarım maşınınızın operatoru hər bir tənzimləmənin son möhür keyfiyyətini necə təsir etdiyini başa düşməlidir ki, tez korrektiv tədbirlər görülsün.
Adi təmir işləri axın bükülmə maşınınızın sabit möhkəmlikli qapama yaratma qabiliyyətini birbaşa təsir edir. İstilik ötürülməsinin səmərəliliyini azaldan aşınma, çirklənmə və ya birikmələr üçün qapanma çənələrini yoxlayın. Axın bükülmə maşınınızın performansını təsir edə biləcək kiçik çirk qatları belə olmasına baxmayaraq, qapanma çənələrini istehsalçının tövsiyə etdiyi üsulla təmizləyin. Axın bükülmə maşınınızın düzgün istilik tətbiq etdiyinə əmin olmaq üçün temperatur sensorlarını dövri olaraq kalibrasiya edin. Qapanma möhkəmliyinin zəifləməsinə səbəb olan aşınmış komponentləri əvəz edin, çünki profilaktik təmir işlərinin qiyməti zəif qapanmalardan dolayı məhsul arızaları və ya geri çağırma hallarına qarşı aparılan tədbirlərdən xeyli aşağıdır.
Axın sarım maşınınızın möhürlənmə möhkəmliyinin vaxtla meyllərini izləmək üçün statistik proses nəzarəti üsullarını tətbiq edin. Axın sarım maşınınızdan əldə edilən keçmiş məlumatlara əsaslanaraq nəzarət hədlərini hesablayın və normal dəyişkənlikdən kənar nəticələri qeyd edin. Bu yanaşma, möhürlərin faktiki olaraq pozulmasından əvvəl yavaşlayıcı deqradasiyanı müəyyən edir və axın sarım maşınınızın performansı üzərində daha sıx nəzarət qurmağınıza imkan verir. Meyllərin izlənilməsi məlumatları normal dəyişkənliklə müdaxilə tələb edən dəyişiklikləri bir-birindən ayırmağa kömək edir və beləliklə, axın sarım maşınınızın ümumi etibarlılığını artırır.
Fərqli film materialları axın sarım maşınınızın istilik və təzyiq parametrlərinə fərqli cavab verir. Tam istehsal seriyalarına başlamazdan əvvəl yeni film təchizatçılarını axın sarım maşınınızla sınaqdan keçirin və qapalılığın möhkəmliyinin spesifikasiyalara uyğunluğunu təsdiqləyin. İstehsal zavodundakı rütubət və temperatur kimi ətraf mühit amilləri də axın sarım maşınınızın iş performansını təsir edir. Yüksək rütubət qapalılığın möhkəmliyini azalda bilər, çoxlu istilik isə filmin pozulmasına səbəb ola bilər. Zavodunuzdakı ətraf mühit şəraitini izləyin və qapalılığın sabit keyfiyyətini saxlamaq üçün axın sarım maşınınızın parametrlərini müvafiq şəkildə tənzimləyin.
Çoxlu istehsalçılar axın bükülmə maşınlarını ən azı istehsal növbəsi başına bir dəfə sınaqdan keçirirlər; tənqidi tətbiqlərdə isə nümunə götürmə intervalları saatlık ola bilər. Sizə uyğun sınaq tezliyi istehsal həcminizə, məhsulun əhəmiyyətinə və tənzimləyici tələblərə əsaslanmalıdır. Axın bükülmə maşınınız yeni məhsullar istehsal etməyə başlayanda, texniki xidmətdən sonra və ya əvvəlki nümunələrdə marjinal nəticələr alınanda sınaq tezliyini artırın. Sınaq cədvəlinizi qeyd edin və axın bükülmə maşınınızın performansı üçün mənalı bazis göstəriciləri yaratmaq üçün bu cədvələ düzgünlüyü saxlayın.
Axırıncı sarğı maşınınız üçün optimal temperatur istifadə etdiyiniz xüsusi film materialına görə dəyişir. Tövsiyə olunan ayarlar haqqında film tedarikçinizin texniki spesifikasiyalarına və axırıncı sarğı maşınınızın istehsalçısının tövsiyələrinə müraciət edin. Adətən, qabarma temperaturu 100–180 dərəcə Selsiy arasındadır. İstehsalçının tövsiyələrindən başlayın və filmi zədələmədən və zəif qabarmalar yaratmadan axırıncı sarğı maşınınızda sabit qabarma möhkəmliyi əldə etmək üçün lazım olan temperaturu müəyyən etmək üçün sınaq işləri aparın.
Axın qablaşdırma maşınınız üçün keçən test, möhürlənmiş nümunənin ayrılmasını təmin etmək üçün ən azı müəyyən edilmiş qüvvə tələb etməsini bildirir; bu, adətən nyuton/dyüm ilə ölçülür. Möhür, film yırtılmadan əvvəl pozulmalıdır; bu, axın qablaşdırma maşınınızın yaratdığı yapışqırlığın özünün filmdən daha güclü olduğunu göstərir. Axın qablaşdırma maşınınızdan alınan bütün test nümunələri hədəf spesifikasiyanız ətrafında qəbul edilə bilən bir aralığa düşməlidir; heç bir aykırı nümunə möhürləmənin qeyri-sabit olduğunu göstərməməlidir. Bir neçə nümunə üzrə sabit nəticələr axın qablaşdırma maşınınızın etibarlı şəkildə işlədiyini təsdiqləyir.

2026/09/20
Hazır çanta maşınları: plastik film tullantılarını azaldın, ümumi sahibkarlıq xərclərini (TCO) azaldın və daha sürətli ROI əldə edin

2026/09/20
Sınaqdan keçmiş ən yaxşı təcrübələrlə hazırdan hazırlanmış çantalar üçün qablaşdırma maşınlarının dəyişdirilmə müddətini 40% azaldın

2026/09/20
Hazırdan hazırlanmış çantalar üçün qablaşdırma maşınları: İstehsal həcmini artırın, tullantıları azaldın və ROI-i yaxşılaşdırın

2026/09/20
Döner və ardıcıl tipli hazırdan hazırlanmış çantalar üçün qablaşdırma maşınları: Sürət, ROI və miqyaslanma qabiliyyəti müqayisəsi

2026/09/20
Hazırdan hazırlanmış çantalar üçün qablaşdırma maşını: İstehsal həcmini artırın, əmək haqqı xərclərini azaldın və birləşmənin möhkəmliyini yaxşılaşdırın

2026/09/21
Hazır çantalar üçün maşın: Çanta növləri, materiallar və doldurma təlimatı

