 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/21
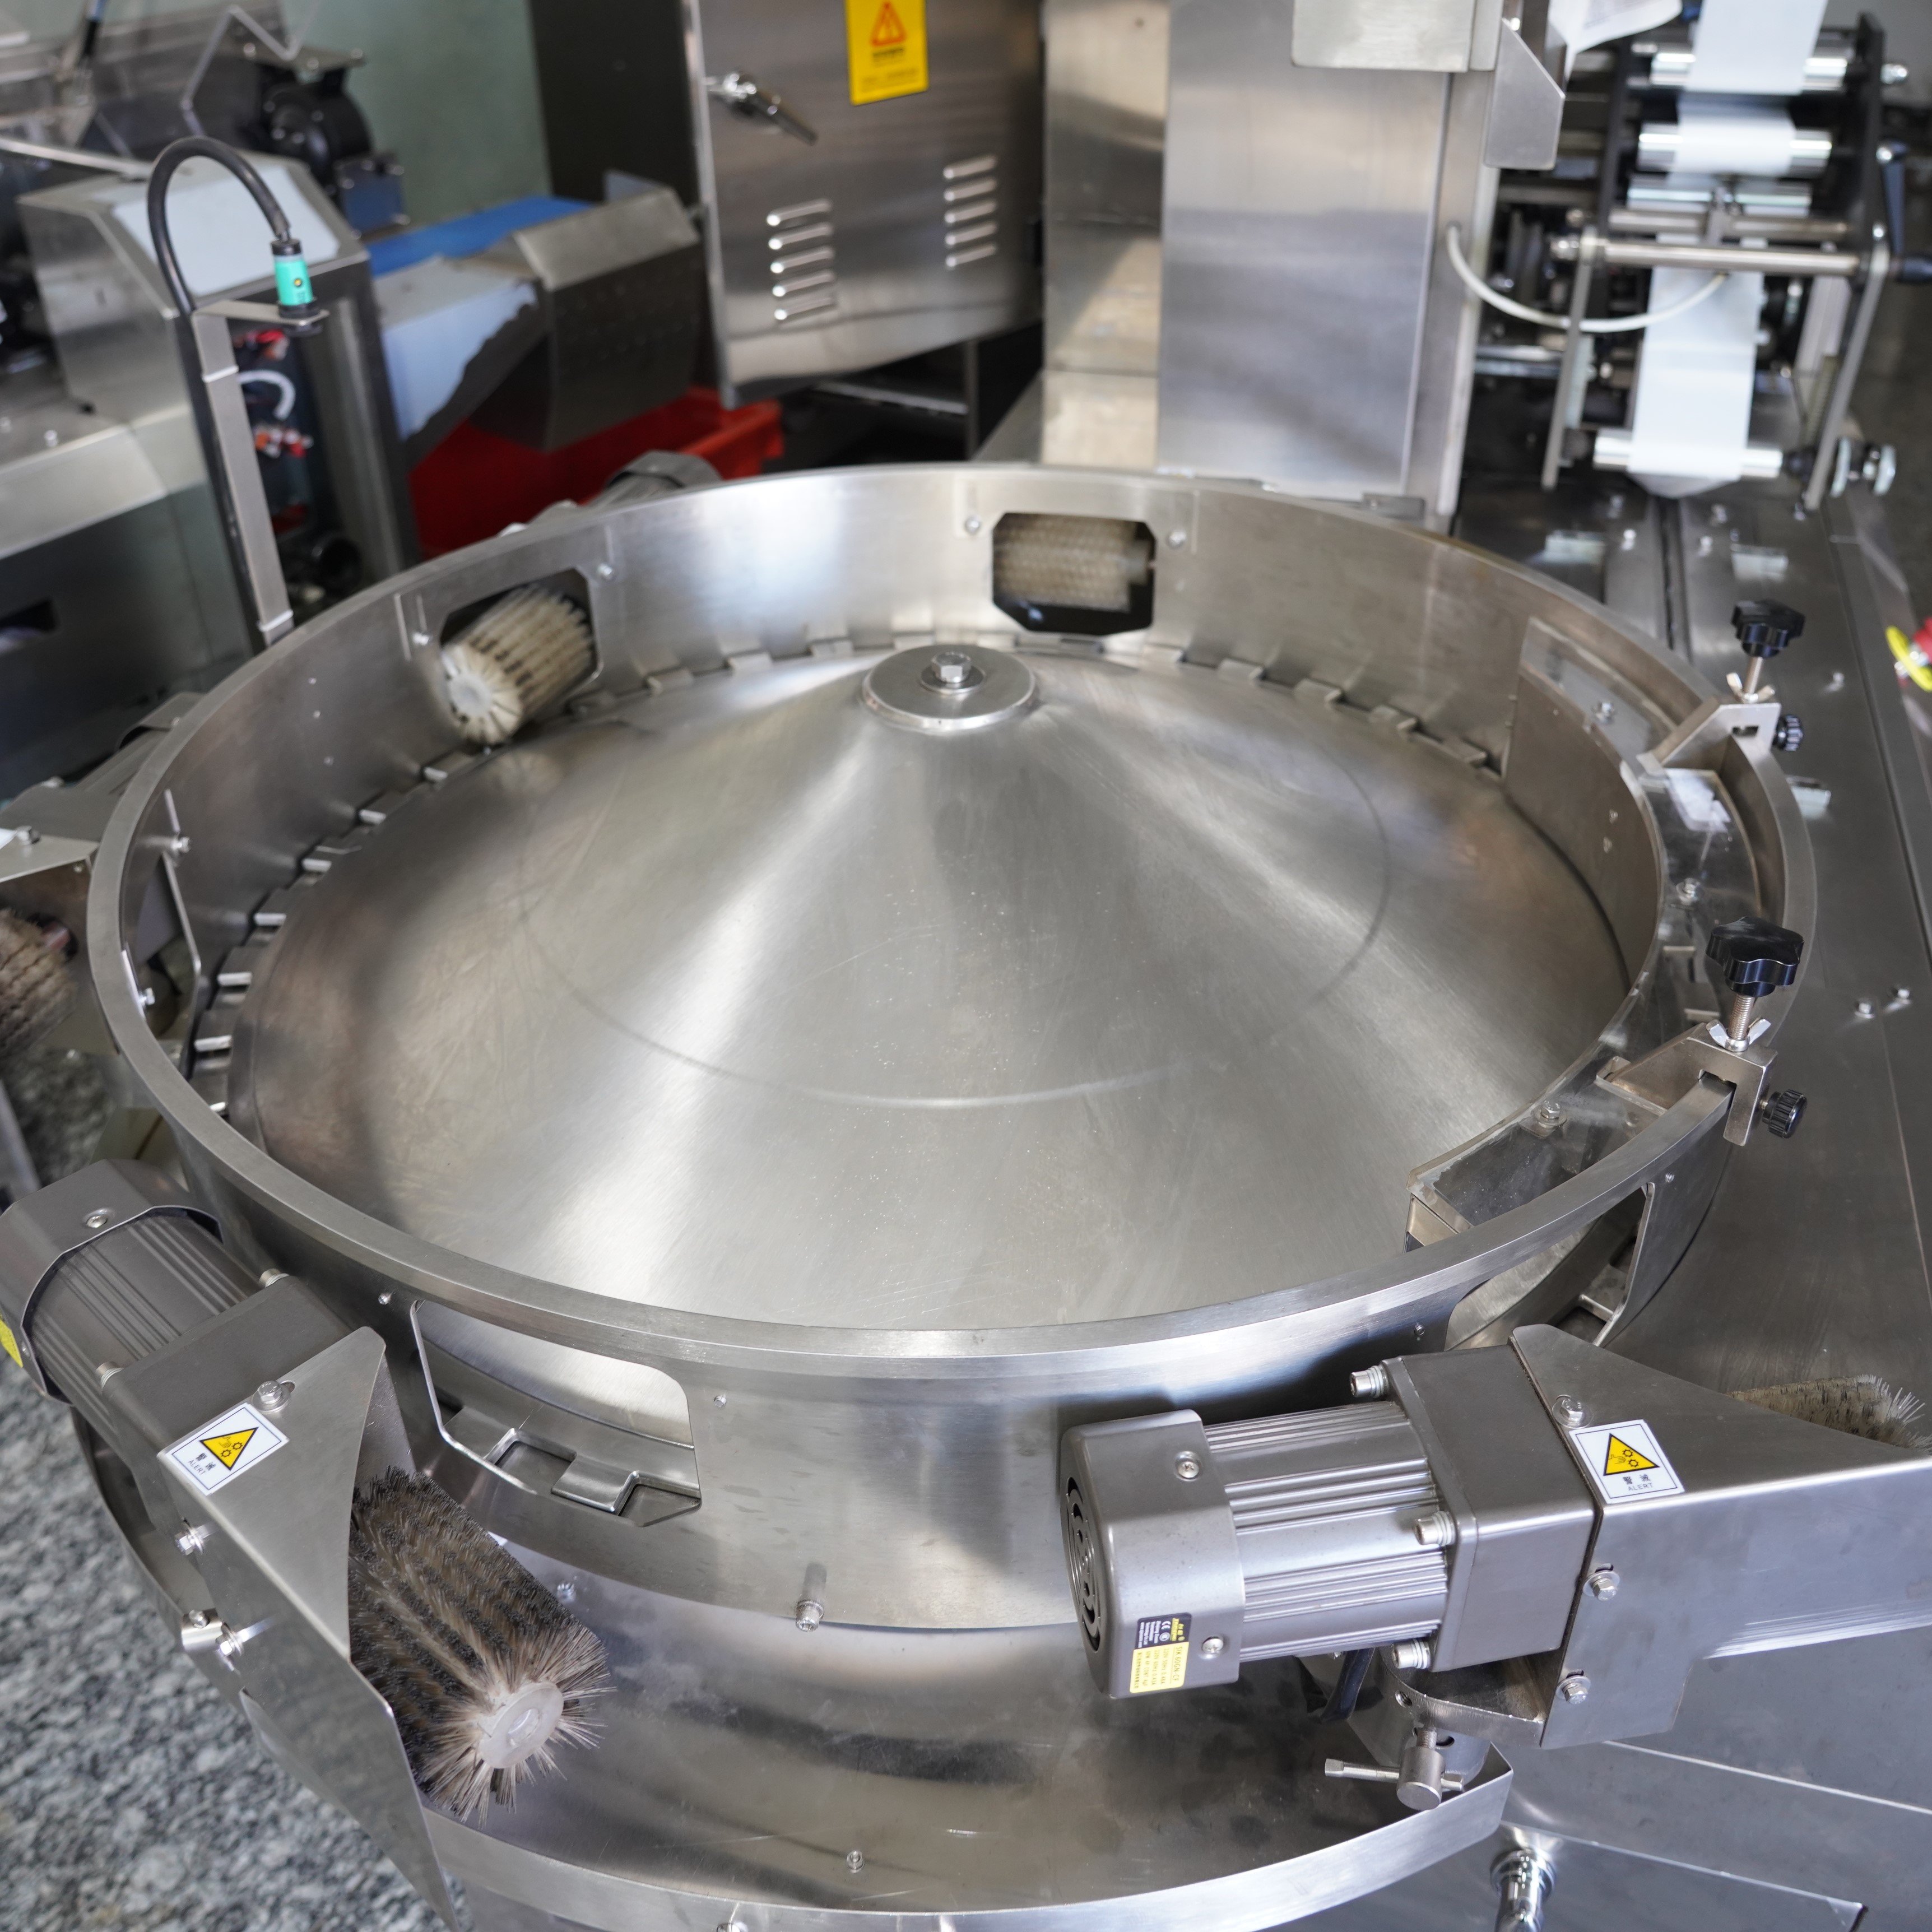
Preskus trdnosti zatesitve na stroj za obvijanje z tokom je ena najpomembnejših postopkov nadzora kakovosti v sodobnih embalažnih operacijah. Šibka zatesitev lahko ogrozi celovitost izdelka, skrajša rok uporabnosti in škoduje ugledu blagovne znamke, zato je pravilen preskus trdnosti zatesitve nujen za proizvajalce, ki se zanašajo na stroj za obvijanje v toku za zagotavljanje dosledne in zanesljive embalaže. Razumevanje pravilnega načina preskušanja trdnosti zatesitve zagotavlja, da vaš stroj za obvijanje v toku izpolnjuje industrijske standarde ter zaščiti vaše izdelke pred kontaminacijo, vlago in oksidacijo v celotnem ciklu distribucije.
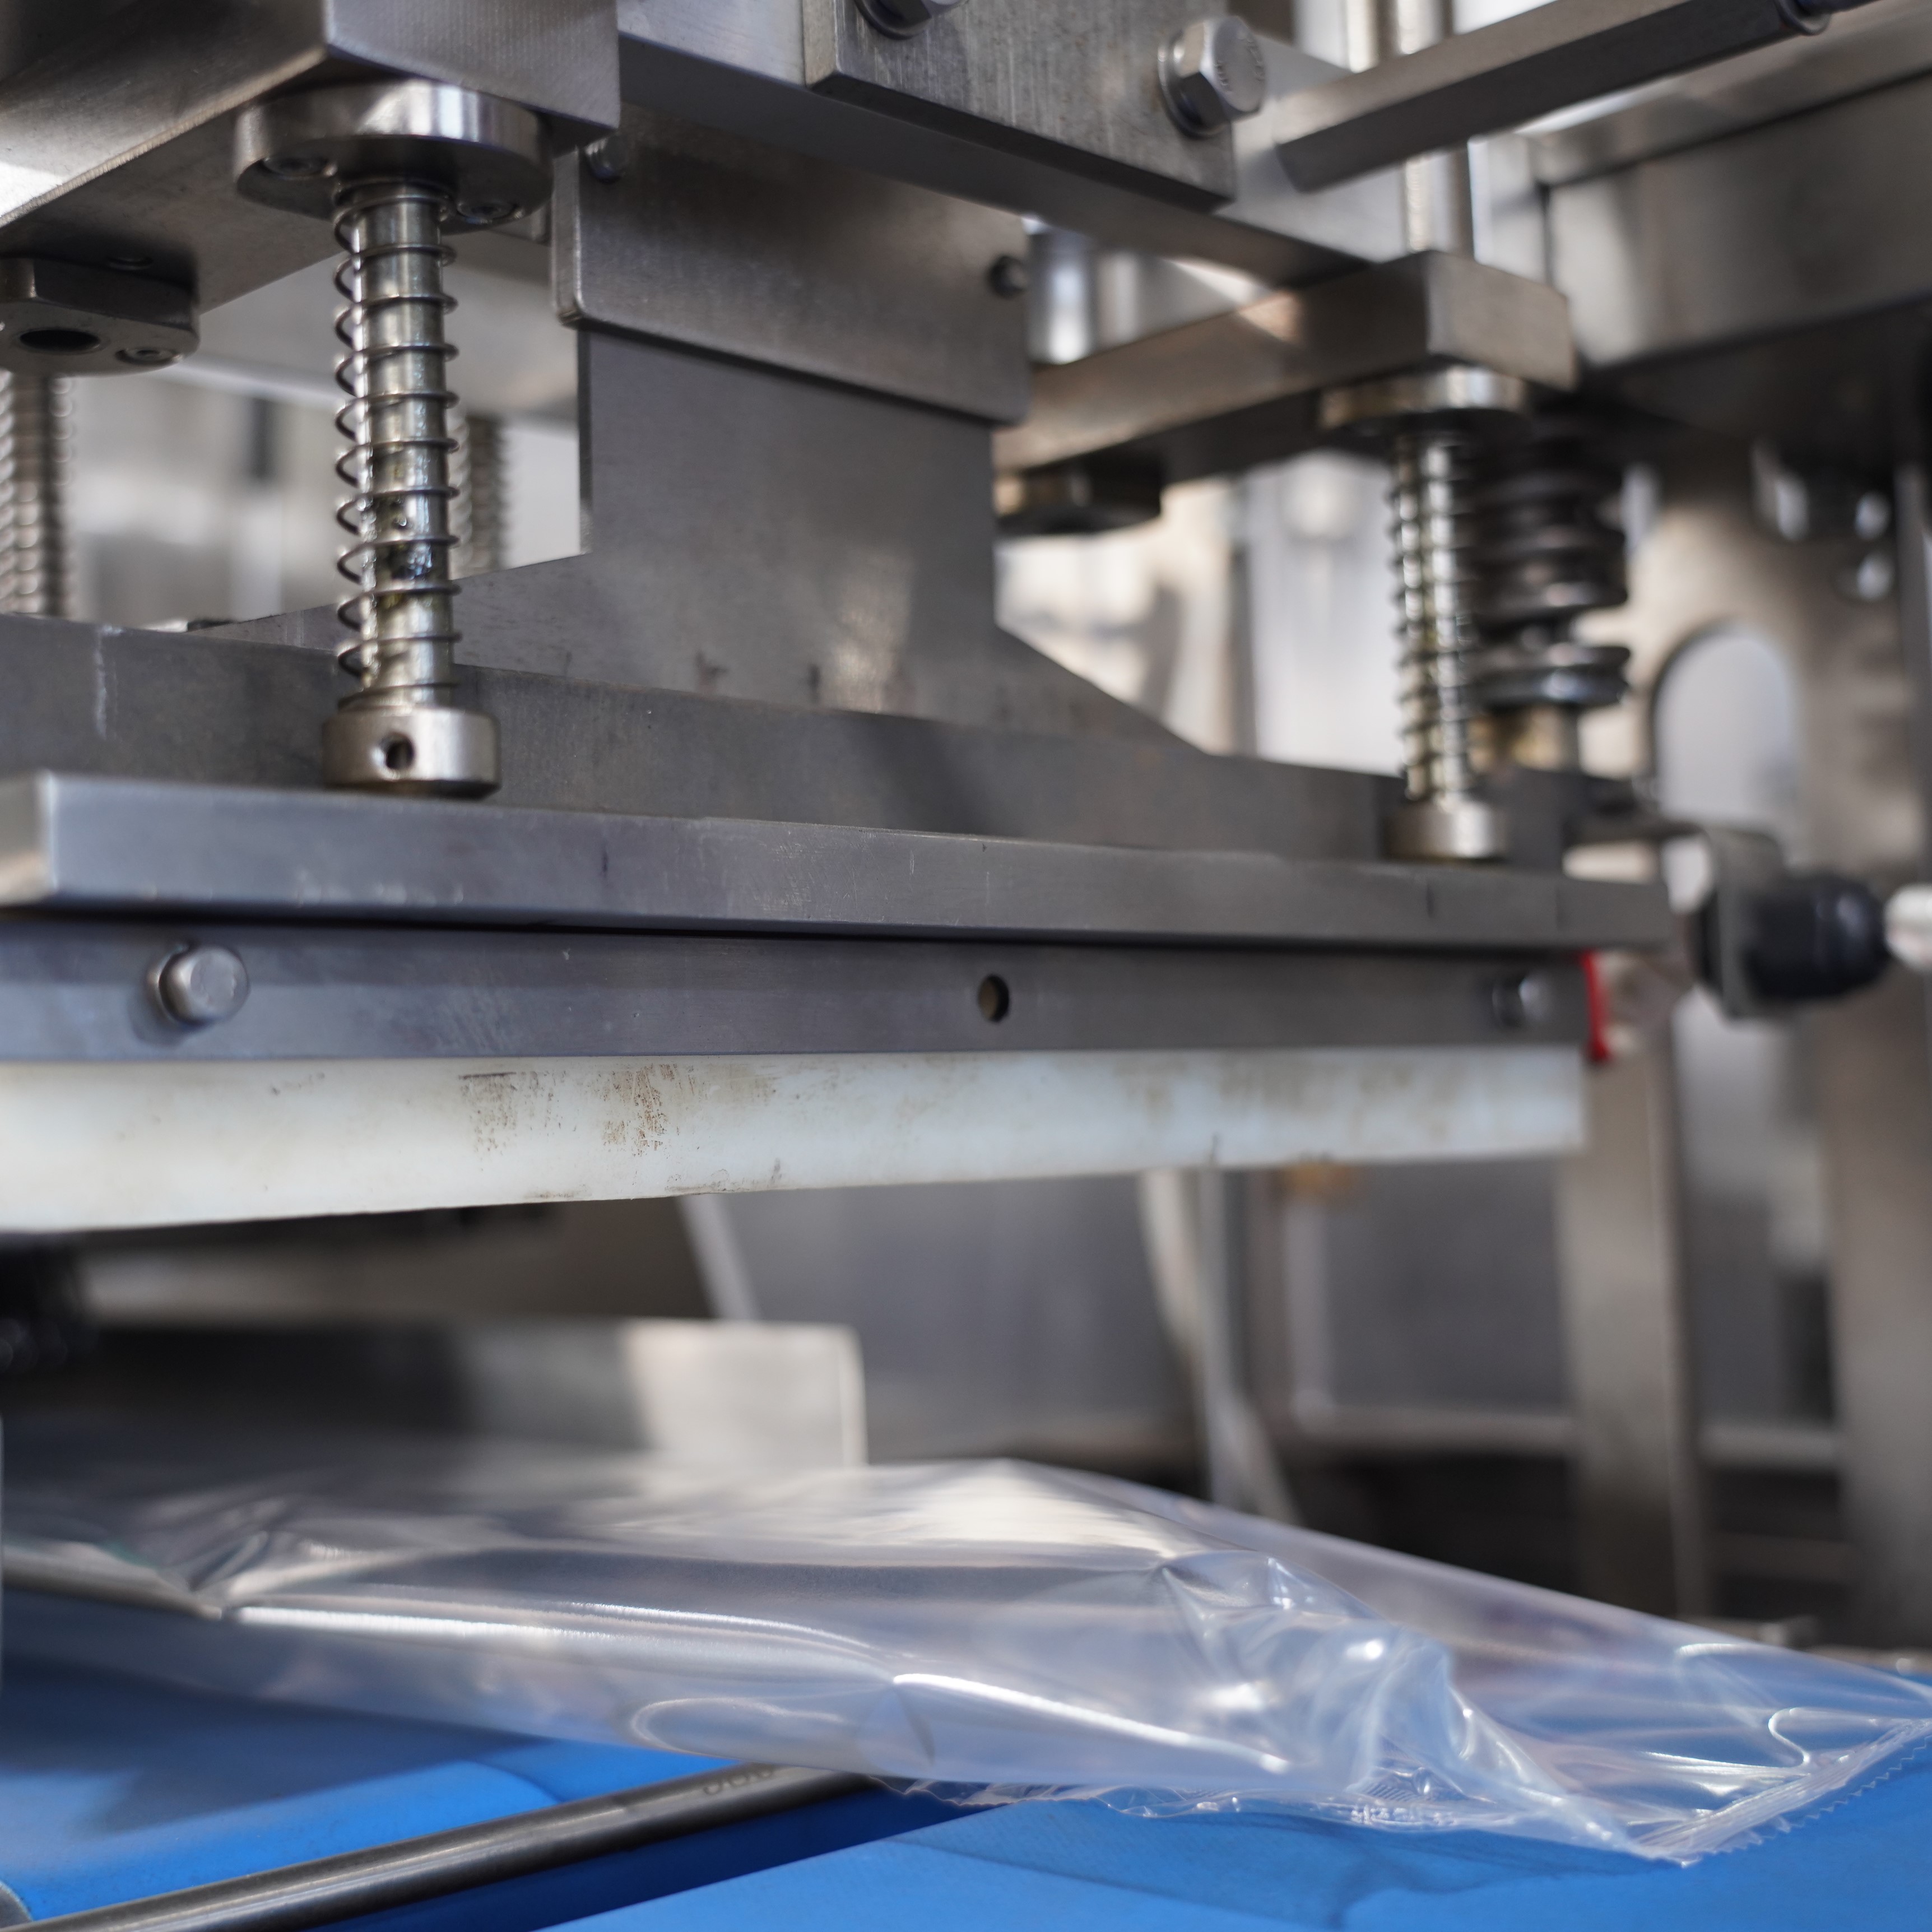
Stroj za obvijanje v toku predstavlja pomembno naložbo v vašo pakirno črto, ohranjanje njegove tesnilne zmogljivosti pa neposredno vpliva na vaš dobiček. Slaba trdnost tesnila lahko povzroči povrnitve izdelkov, pritožbe strank in kršitve predpisov. Z uvedbo sistematičnega preskusnega protokola za vaš stroj za obvijanje v toku zagotovite, da vsak zaprt paket izpolnjuje specifikacije in ohranja kakovost izdelka od proizvodne naprave do končnega potrošnika.
Trdnost zapiranja predstavlja silo, potrebno za odpiranje ali ločitev zaprte folije, ki jo ustvari vaša naprava za obvijanje v toku. Ta meritve neposredno korelirajo z integriteto embalaže in zaščito izdelka. Naprava za obvijanje v toku mora dosledno ustvarjati zapiranja, ki presegajo najmanjše zahtevane vrednosti trdnosti, hkrati pa morajo biti dovolj enostavna za odpiranje s strani potrošnikov brez prekomerne sile.
Večina industrijskih panog uporablja standard ASTM F88 za preskušanje trdnosti zatesitve, ki ga mora izpolnjevati vaša strojna oprema za obvijanje v toku. Ti standardi določajo, kako meriti trdnost odlepljanja, trdnost po razpočitvi in trdnost toplega lepka pri zapečatenih folijah. Razumevanje tega, kateri parametri so najpomembnejši za vašo specifično uporabo, vam pomaga pravilno nastaviti strojno opremo za obvijanje v toku ter ugotoviti, kdaj je potrebna vzdrževalna obravnava ali nastavitve. Proizvajalec strojne opreme za obvijanje v toku običajno zagotovi osnovne tehnične specifikacije, ki služijo kot smernice za vaše preskusne protokole.
Preizkus trdnosti lepljenja je najpogostejša metoda za ocenjevanje zmogljivosti stroja za obvijanje v toku. Ta postopek vključuje odvzem zaprtih vzorcev s stroja za obvijanje v toku ter uporabo naprave za natezni preizkus, s katero se zatesitev raztegne pod nadzorovanim kotom, običajno pod kotom 90 stopinj ali 180 stopinj. Največja sila, potrebna za ločitev zatesitve, se meri v newtonih ali funtih na palec. Vaš stroj za obvijanje v toku mora ustvarjati zatesitve, ki dosledno dosežejo ciljno območje trdnosti lepljenja brez odstopanj, kar kaže na ustrezne nastavitve temperature, tlaka in časa zadrževanja.
Preskus vroče lepljivosti ocenjuje trdnost zatesitve takoj po tem, ko stroj za obvijanje z obtočno folijo zatesi embalažo, preden se zatesitev popolnoma ohladi. Ta preskus je ključnega pomena, saj so zatesitve na začetku lahko šibke in postanejo trdnejše ob ohladitvi. Vaš stroj za obvijanje z obtočno folijo mora zagotavljati dovolj časa za ohladitev, da se razvije ustrezna trdnost. Pri preskusu počenjanja se na zatesene vzorce iz vašega stroja za obvijanje z obtočno folijo uporabi notranji tlak, dokler se ne počnejo, kar meri sposobnost folije, da zadrži izdelek pod obremenitvijo. Ti preskusi zagotavljajo, da vaš stroj za obvijanje z obtočno folijo ustvarja trajne zatesitve, ki prenesejo rokovanje, prevoz in shranjevanje.
Določite dosleden urnik vzorčenja za svoj stroj za obvijanje v toku, da zgodaj zaznate spremembe zmogljivosti. Večina proizvajalcev testira vsaj pet vzorcev na uro s svojega stroja za obvijanje v toku, dodatni vzorci pa se jemljejo ob menjavi izdelkov, vrst folije ali po kateri koli vzdrževalni aktivnosti. Ta pogostost zagotavlja dovolj podatkovnih točk za prepoznavo trendov, hkrati pa ostaja praktična za vsakodnevne operacije. Vaš urnik testiranja stroja za obvijanje v toku naj se prilagodi prostornini proizvodnje in ravni tveganja izdelkov, pri kritičnih aplikacijah ali novih izdelkih pa naj bo testiranje pogostejše.
Vsa preskusna rezultata s stroja za obvijanje v toku dokumentirajte v podatkovni bazi, ki spremlja trdnost zatesitve skozi čas. Ti podatki razkrijejo vzorce, povezane z okoljskimi dejavniki, intervali vzdrževanja ali spremembami materiala. Ko vaš stroj za obvijanje v toku proizvaja zatesitve pod specifikacijo, sistematično odpravljanje težav običajno zajema kalibracijo temperature, nastavitev tlaka ali čas zadrževanja na tesnilnih ključih. Pogosti vzroki šibkih zatesitev na stroju za obvijanje v toku so nedostatna toplotna obdelava, prekratka doba zadrževanja, umazani tesnilni ključi ali napačne specifikacije folije. Operator vašega stroja za obvijanje v toku mora razumeti, kako vsaka nastavitev vpliva na končno kakovost zatesitve, da omogoči hitro korektivno ukrepanje.
Redna vzdrževalna dejavnost neposredno vpliva na zmogljivost vaše strojne opreme za obvijanje v toku pri izdelavi enotne trdnosti zatesitve. Preverite tesnilne čeljusti za obrabo, onesnaženost ali nabiranje, ki zmanjšujejo učinkovitost prenosa toplote. Po navodilih proizvajalca očistite tesnilne čeljusti, saj tudi najmanjši usedlini lahko vplivata na delovanje vaše strojne opreme za obvijanje v toku. Temperaturna senzorja kalibrirajte občasno, da zagotovite pravilno toploto, ki jo uporablja vaša strojna oprema za obvijanje v toku. Zamenjajte obrabljene sestavne dele, preden povzročijo zmanjšanje trdnosti zatesitve, saj so stroški preventivnega vzdrževanja veliko nižji od stroškov, povezanih z napakami izdelkov ali povrnitvami zaradi šibkih zatesitev, ki jih povzroča premalo vzdrževana strojna oprema za obvijanje v toku.
Uporabite metode statističnega nadzora procesov za spremljanje trendov trdnosti zatesitve vaše naprave za obvijanje v toku skozi čas. Izračunajte kontrolne meje na podlagi zgodovinskih podatkov iz vaše naprave za obvijanje v toku in označite rezultate, ki ležijo izven običajne variacije. Ta pristop zazna postopno poslabšanje še pred tem, ko se zatesitve dejansko razpadnejo, kar vam omogoča natančnejši nadzor nad delovanjem vaše naprave za obvijanje v toku. Spremljanje podatkov pomaga ločiti običajno variacijo od sprememb, ki zahtevajo poseg, in s tem izboljša skupno zanesljivost vaše naprave za obvijanje v toku.
Različne filmske materiale različno vplivajo nastavitve temperature in tlaka na vaši strojni napravi za obvijanje. Pred začetkom serije preizkusite nove dobavitelje filmov na vaši strojni napravi za obvijanje, da preverite, ali trdnost zatesitve ustreza specifikacijam. Na delovanje vaše strojne naprave za obvijanje vplivajo tudi okoljski dejavniki, kot sta vlažnost in temperatura v proizvodni obrati. Visoka vlažnost lahko zmanjša trdnost zatesitve, prekomerna toplota pa lahko povzroči razgradnjo filma. Nadzorujte okoljske pogoje v svoji obrati in ustrezno prilagodite nastavitve vaše strojne naprave za obvijanje, da ohranite stalno kakovost zatesitve.
Večina proizvajalcev preizkuša svoje stroje za obvijanje v toku vsaj enkrat na izmeno; pri kritičnih aplikacijah so intervali vzorčenja lahko celo vsako uro. Vaša specifična pogostost preizkušanja naj bo odvisna od prostornine proizvodnje, pomembnosti izdelka in predpisanih zahtev. Pogostost preizkušanja povečajte, ko vaš stroj za obvijanje v toku začne obvijati nove izdelke, po vzdrževanju ali če so predhodni vzorci pokazali meje sprejemljivih rezultatov. Načrt preizkušanja dokumentirajte in ohranjajte doslednost, da boste ustanovili smiselne osnove za oceno zmogljivosti vašega stroja za obvijanje v toku.
Optimalna temperatura za vašo napravo za obvijanje v toku je odvisna od določenega materiala folije, ki ga uporabljate. Preverite tehnične specifikacije dobavitelja folije in navodila proizvajalca vaše naprave za obvijanje v toku za priporočene nastavitve. Običajno se temperature zatesitve gibljejo med 100 in 180 stopinj Celzija. Začnite z priporočili proizvajalca in izvedite preskusne obrate, da ugotovite temperaturo, ki zagotavlja dosledno trdnost zatesitve na vaši napravi za obvijanje v toku, ne da bi poškodovali folijo ali ustvarili šibke zatesitve.
Za uspešno preizkušanje vaše strojne naprave za obvijanje z laminatom mora zaprt vzorec za ločitev zahtevati najmanjšo določeno silo, običajno izmerjeno v newtonih na palec. Zaprtje se mora razbiti pred tem, ko se poškoduje folija, kar pokaže, da je lepilna vez, ki jo ustvari vaša strojna naprava za obvijanje z laminatom, močnejša od same folije. Vsi preizkusni vzorci iz vaše strojne naprave za obvijanje z laminatom morajo ležati znotraj sprejemljivega razpona okoli ciljne specifikacije, brez izjem, ki bi kazale na neenakomerno zapiranje. Enotni rezultati pri več vzorcih potrjujejo, da vaša strojna naprava za obvijanje z laminatom deluje zanesljivo.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

