 EN
Kako smanjiti otpad od filma pomoću mašine za pakiranje vrećica?
2026/09/20
Prefabrikirane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/10/21
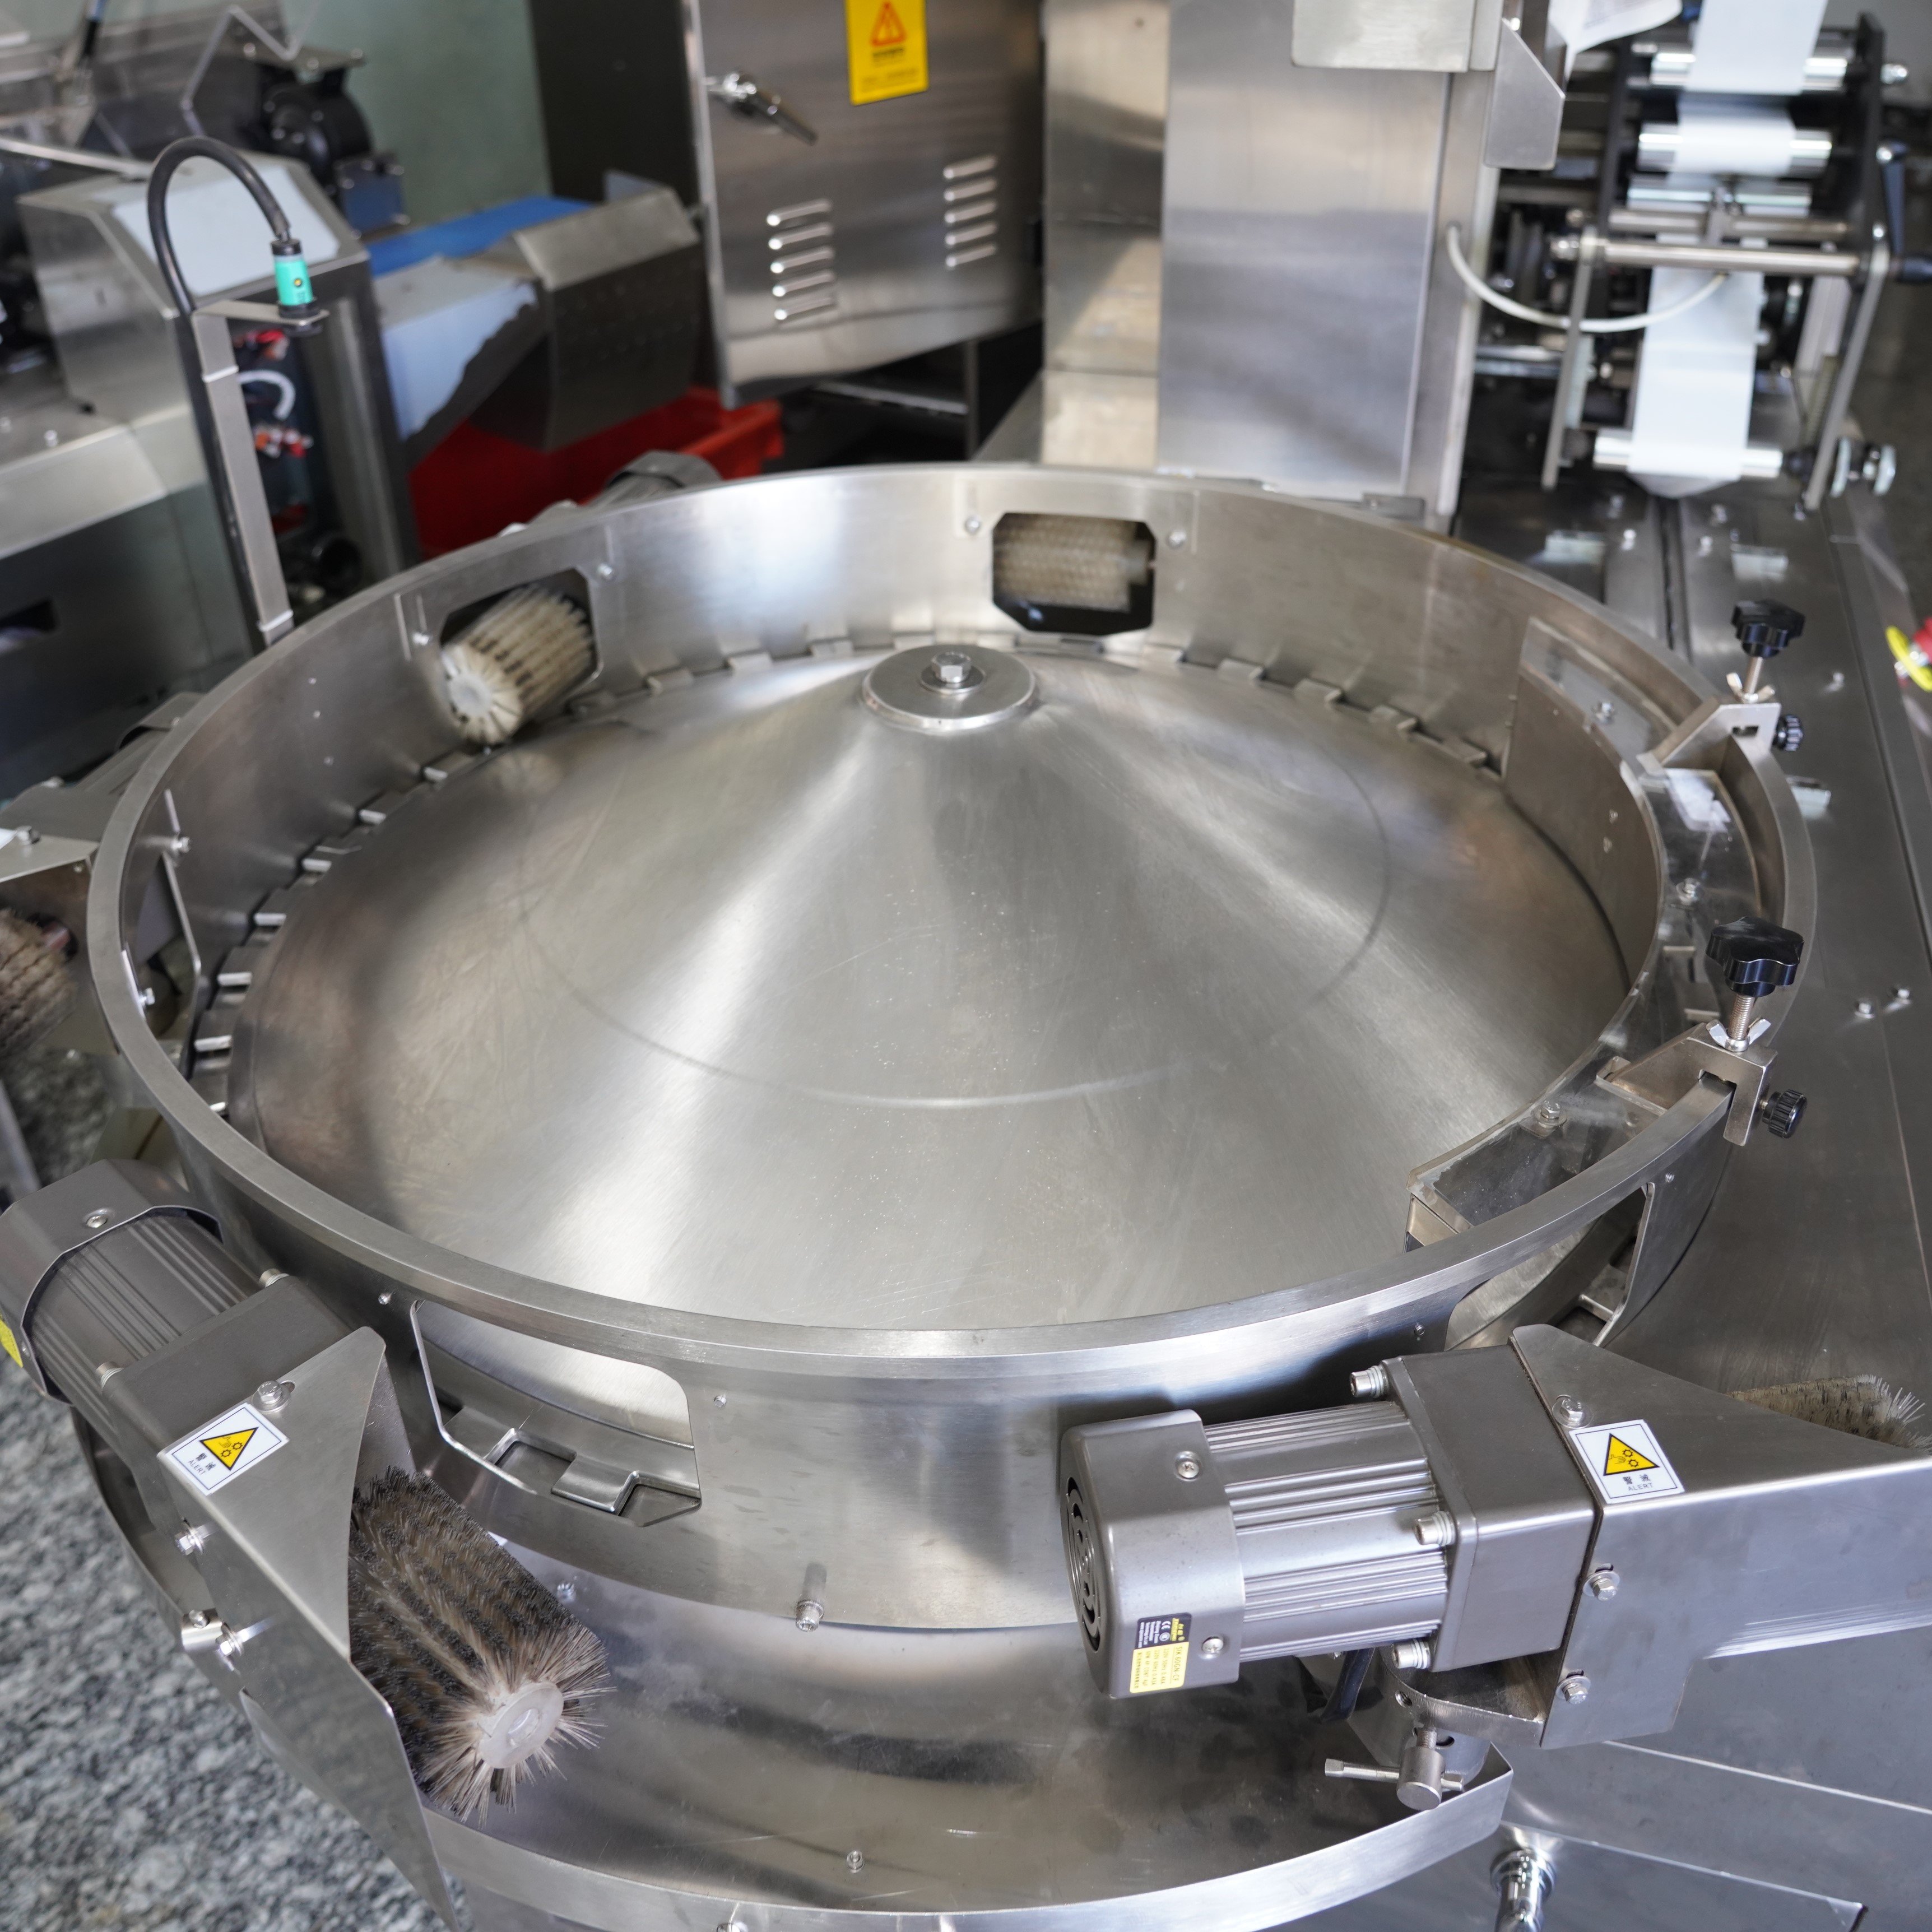
Ispitivanje čvrstoće zatvora na strojevi za oblaganje tekućinom to je jedna od najkritičnijih procedura kontrole kvalitete u suvremenim operacijama pakiranja. Slab zapečaćenje može ugroziti integritet proizvoda, smanjiti rok trajanja i oštetiti ugled brenda, što čini ispravno ispitivanje čvrstoće pečata ključnim za proizvođače koji ovise o stroju za oblaganje tekućinom kako bi osigurali dosljednu i pouzdanu ambalažu. Razumijevanje kako ispravno testirati čvrstoću pečata osigurava da vaša mašina za oblaganje protokom ispunjava industrijske standarde i štiti vaše proizvode od kontaminacije, vlage i oksidacije tijekom cijelog distribucijskog ciklusa.
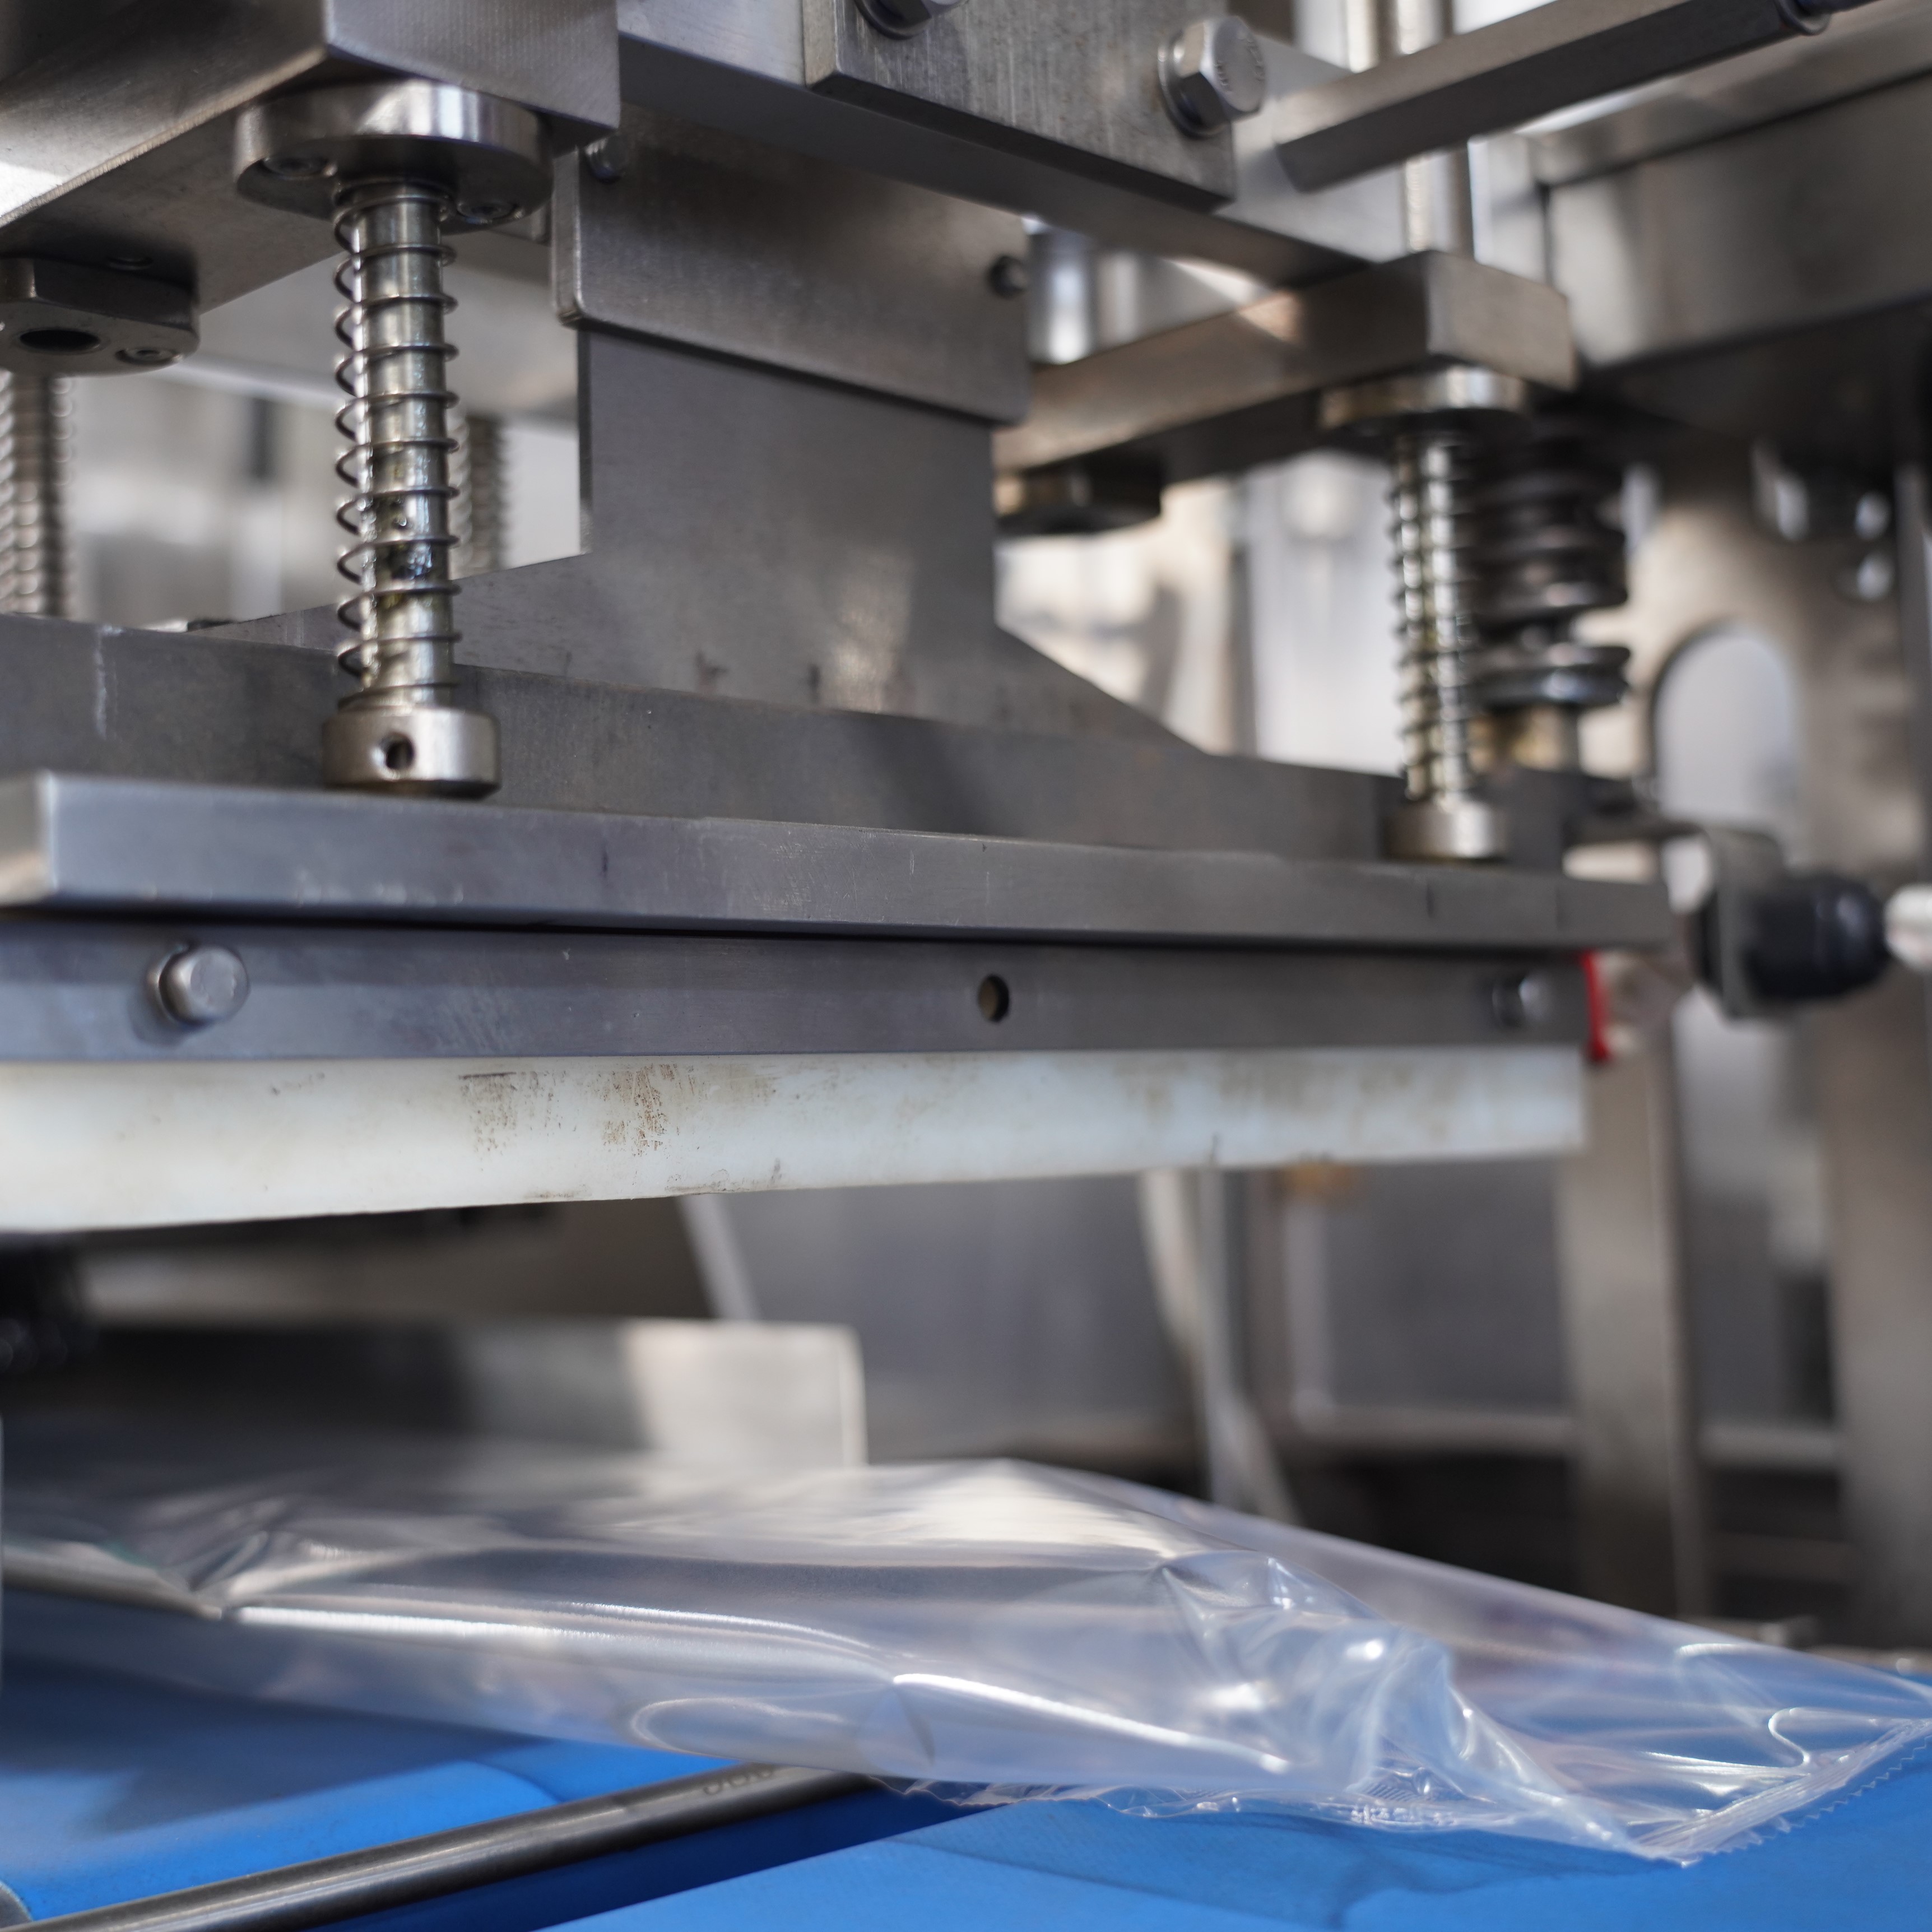
Stroj za oblaganje valjkom predstavlja značajnu investiciju u vašu liniju pakiranja, a održavanje njegove učinkovitosti zapečaćivanja izravno utječe na vašu dobit. Slaba čvrstoća pečata može dovesti do povlačenja proizvoda, žalbi kupaca i kršenja propisa. Implementacijom sustavnog testa za vašu mašinu za oblaganje tekućinom, osigurat ćete da svaka zapečaćena ambalaža ispunjava specifikacije i održava kvalitet proizvoda od proizvodnog pogona do krajnjeg potrošača.
Snaga zatvora predstavlja snagu potrebnu za otvaranje ili odvajanje zapečaćenog filma koji je stvoren vašim strojem za oblaganje tekućinom. U skladu s člankom 3. stavkom 2. U slučaju da se u slučaju otvaranja ne primjenjuje posebna oprema, mora se utvrditi da je to u skladu s člankom 6. stavkom 1. Različiti proizvodi zahtijevaju različite specifikacije čvrstoće pečata na temelju njihove težine, zahtjeva za rok trajanja i uvjeta skladištenja.
Većina industrija upućuje na standarde ASTM F88 za testiranje čvrstoće pečata, koje bi vaš stroj za oblaganje tekućinom trebao ispunjavati. Ovi standardi definiraju kako mjeriti čvrstoću lupe, čvrstoću puknuća i čvrstoću tople obloge u zapečaćenim filmovima. Razumijevanje kojih parametara je najvažnije za vašu specifičnu primjenu pomaže vam da ispravno konfigurirate stroj za oblaganje protoka i utvrdite kada je potrebno održavanje ili prilagodbe. Proizvođač stroja za oblaganje protoka obično pruža osnovne specifikacije koje vode vaše protokole testiranja.
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za proizvodnju električne energije u skladu s člankom 3. stavkom 3. točkom (a) ovog članka, primjenjuje se sljedeći postupak: Ovaj postupak uključuje uzimanje zapečaćenih uzoraka iz vaše mašine za oblaganje tekućinom i korištenje instrumenta za testiranje na vladanje da bi se zapečaćenje razdvojilo pod kontrolisanim kutom, obično 90 stupnjeva ili 180 stupnjeva. Maksimalna sila potrebna za odvajanje pečata mjeri se u Newtonima ili funtima po inču. Vaš stroj za oblaganje tekućinom trebao bi proizvoditi zaptivke koje dosljedno postižu ciljani raspon čvrstoće ljuske bez varijacije, što ukazuje na odgovarajuće postavke topline, pritiska i vremena boravka.
U slučaju da je testiran na vrućem, utvrđuje se snaga čvrstoće čvrstoće odmah nakon što je stroj za oblaganje paketa zapečaćen, prije nego što se čvrstoća potpuno ohladi. Ovaj test je ključan jer pečatovi mogu biti u početku slabi i ojačati se kako se hlade. Vaš stroj za oblaganje tekućinom mora dati dovoljno vremena za hlađenje kako bi se razvila odgovarajuća čvrstoća. Testiranje razbijanja primjenjuje unutarnji pritisak na zapečaćene uzorke iz vaše mašine za oblaganje tekućinom dok se ne puknu, mjerenje sposobnosti filma da sadrži proizvod pod stresom. Ovi testovi osiguravaju da vaša mašina za oblaganje tekućinom stvara izdržljive pečate sposobne izdržati stanje rukovanja, prijevoza i skladištenja.
U slučaju da se ne primjenjuje primjena ovog standarda, potrebno je utvrditi datum i vrijeme uzimanja uzoraka. Većina proizvođača testira najmanje pet uzoraka na sat s svoje strojeve za oblaganje tekućinom, uz uzimanje dodatnih uzoraka pri promjeni proizvoda, vrsta filma ili nakon bilo kakvog održavanja. Ova frekvencija pruža dovoljno točaka podataka za prepoznavanje trendova, a istovremeno ostaje praktična za svakodnevne operacije. U slučaju da je proizvodnja u skladu s tim planom, potrebno je utvrditi razinu rizika za proizvodnju.
Sve rezultate testiranja s mašine za oblaganje tekućinom dokumentirajte u bazu podataka koja prati čvrstoću čvrstoće čvrstoće tijekom vremena. Ovi podaci otkrivaju uzorke koji su povezani s čimbenicima okoliša, intervalima održavanja ili izmjenama materijala. Kada vaš stroj za oblaganje protoka proizvodi čepove ispod specifikacije, sustavno rješavanje problema obično se bavi kalibracijom temperature, podešavanjem tlaka ili vremenskom boravkom čeljusti čepova. Česti uzroci slabih čepova na stroju za oblaganje tekućinom uključuju nedovoljnu primjenu topline, neadekvatno vrijeme boravka, kontaminirane čeljusti čepova ili pogrešne specifikacije filma. Za potrebe brzog ispravnog djelovanja, operator stroja za oblaganje tekućinom trebao bi razumjeti kako svaka prilagodba utječe na kvalitetu konačnog zatvora.
Redovito održavanje direktno utječe na sposobnost vaše mašine za oblaganje tekućinom da proizvede dosljednu čvrstoću čvrstoće. Provjerite čeljusti za zapečaćivanje na treniranje, kontaminaciju ili nakupljanje koje smanjuje učinkovitost toplotnog prijenosa. Očistite čeljust prema preporukama proizvođača, jer čak i manji nasloni mogu utjecati na rad vaše mašine za oblaganje tekućinom. Periodično kalibrirajte senzore temperature kako biste bili sigurni da vam stroj za oblaganje tečnosti daje pravu toplinu. Uzmeni iscrpljene komponente prije nego što prouzrokuju propadanje čvrstoće čvrstoće čvrstoće, jer preventivno održavanje košta mnogo manje nego rad s kvarovima proizvoda ili povlačenjem proizvoda uzrokovanim slabim čvrstoćama iz stroja za oblaganje tekućinom koji se ne održava.
Uvođenje statističkih metoda kontrole procesa za praćenje trendova snage pečata stroja za oblaganje protokom tijekom vremena. Izračunati ograničenja kontrole na temelju povijesnih podataka iz vašeg stroja za oblaganje protoka i oznaka rezultate koji su izvan normalne varijacije. Ovaj pristup otkriva postupno razgradnju prije nego što se zatvori zapravo ne uspiju, što vam omogućuje da bolje kontrolirate performanse stroja za oblaganje tekućinom. Podaci o trendovima pomažu razlikovati između normalne varijacije i promjena koje zahtijevaju intervenciju, poboljšavajući ukupnu pouzdanost vaše strojeve za oblaganje protokom.
Različiti materijali od filma različito reagiraju na toplinu i pritisak u vašoj mašini za oblaganje. Testiranje novih dobavljača filmom s strojem za oblaganje tekućinom prije punog proizvodnog rada kako bi se provjerilo da li čvrstoća pečata ispunjava specifikacije. Na način na koji radi vaša mašina za oblaganje tekućinom utječu i faktori okoliša kao što su vlažnost i temperatura u proizvodnom postrojenju. Visoka vlažnost može smanjiti čvrstoću čepova, dok prekomjerna vrućina može uzrokovati razgradnju filma. Pratite okoliš u svom objektu i prilagođavate postavke stroja za oblaganje tekućinom kako biste održali dosljednu kvalitetu pečata.
U slučaju kritičnih primjena, uzorak se uzima u razmjerima od sat vremena. Vaša specifična učestalost ispitivanja trebala bi ovisiti o obimu proizvodnje, važnosti proizvoda i regulatornim zahtjevima. U slučaju da je primjena proizvoda u skladu s člankom 6. stavkom 2. točkom (a) ili (b) Uredbe (EU) br. 528/2012 u pitanju, potrebno je utvrditi da je primjena proizvoda u skladu s člankom 6. točkom (b) Uredbe (EU) br. 528/2012 u skladu s člankom 6. točkom (c) Uredbe U nastavku, možete nastaviti s testiranjem i provjeravanjem.
Optimalna temperatura za vaš stroj za oblaganje tekućinom ovisi o konkretnom filmu koji koristite. Za preporučene postavke posjetite tehničke specifikacije svog dobavljača filma i smjernice proizvođača stroja za oblaganje tekućinom. Obično su temperature tuljana između 100 i 180 stupnjeva Celzijusa. Počnite s preporukama proizvođača i provjerite kako biste utvrdili temperaturu koja daje stalnu čvrstoću čvrstoće na vašem stroju za oblaganje tekućinom bez oštećenja filma ili stvaranja slabih čvrstoća.
Prolazni test za vašu mašinu za oblaganje protokom znači da zapečaćeni uzorak zahtijeva minimalnu navedenu silu za odvajanje, obično mjerenu u njutnima po inču. Zatvaranje mora propasti prije nego se film rastrgne, što pokazuje da je lepljivost koju stvara vaša mašina za oblaganje tekućinom jača od samog filma. Ako je potrebno, može se uzeti i testni materijal. Dosljedni rezultati na više uzoraka potvrđuju da vaša mašina za oblaganje tekućinom radi pouzdano.

2026/09/20
Prefabrikirane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/09/20
Smanjenje vremena za zamjenu predrađene mašine za vrećice za 40% s dokazanim najboljim praksama

2026/09/20
Prefabrikirane mašine za vrećice: povećati proizvodnju, smanjiti otpad i poboljšati povrat ulaganja

2026/09/20
Rotary vs. Inline prefabrikirane mašine za vrećice: Brzina, ROI i skalabilnost u usporedbi

2026/09/20
Pre-made pouch machine: povećanje proizvodnje, smanjenje troškova rada i poboljšanje integriteta pečata

2026/09/21
Prefabrikirani stroj za vrećice: vrste vrećica, materijali i vodič za punjenje

