 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/10/21
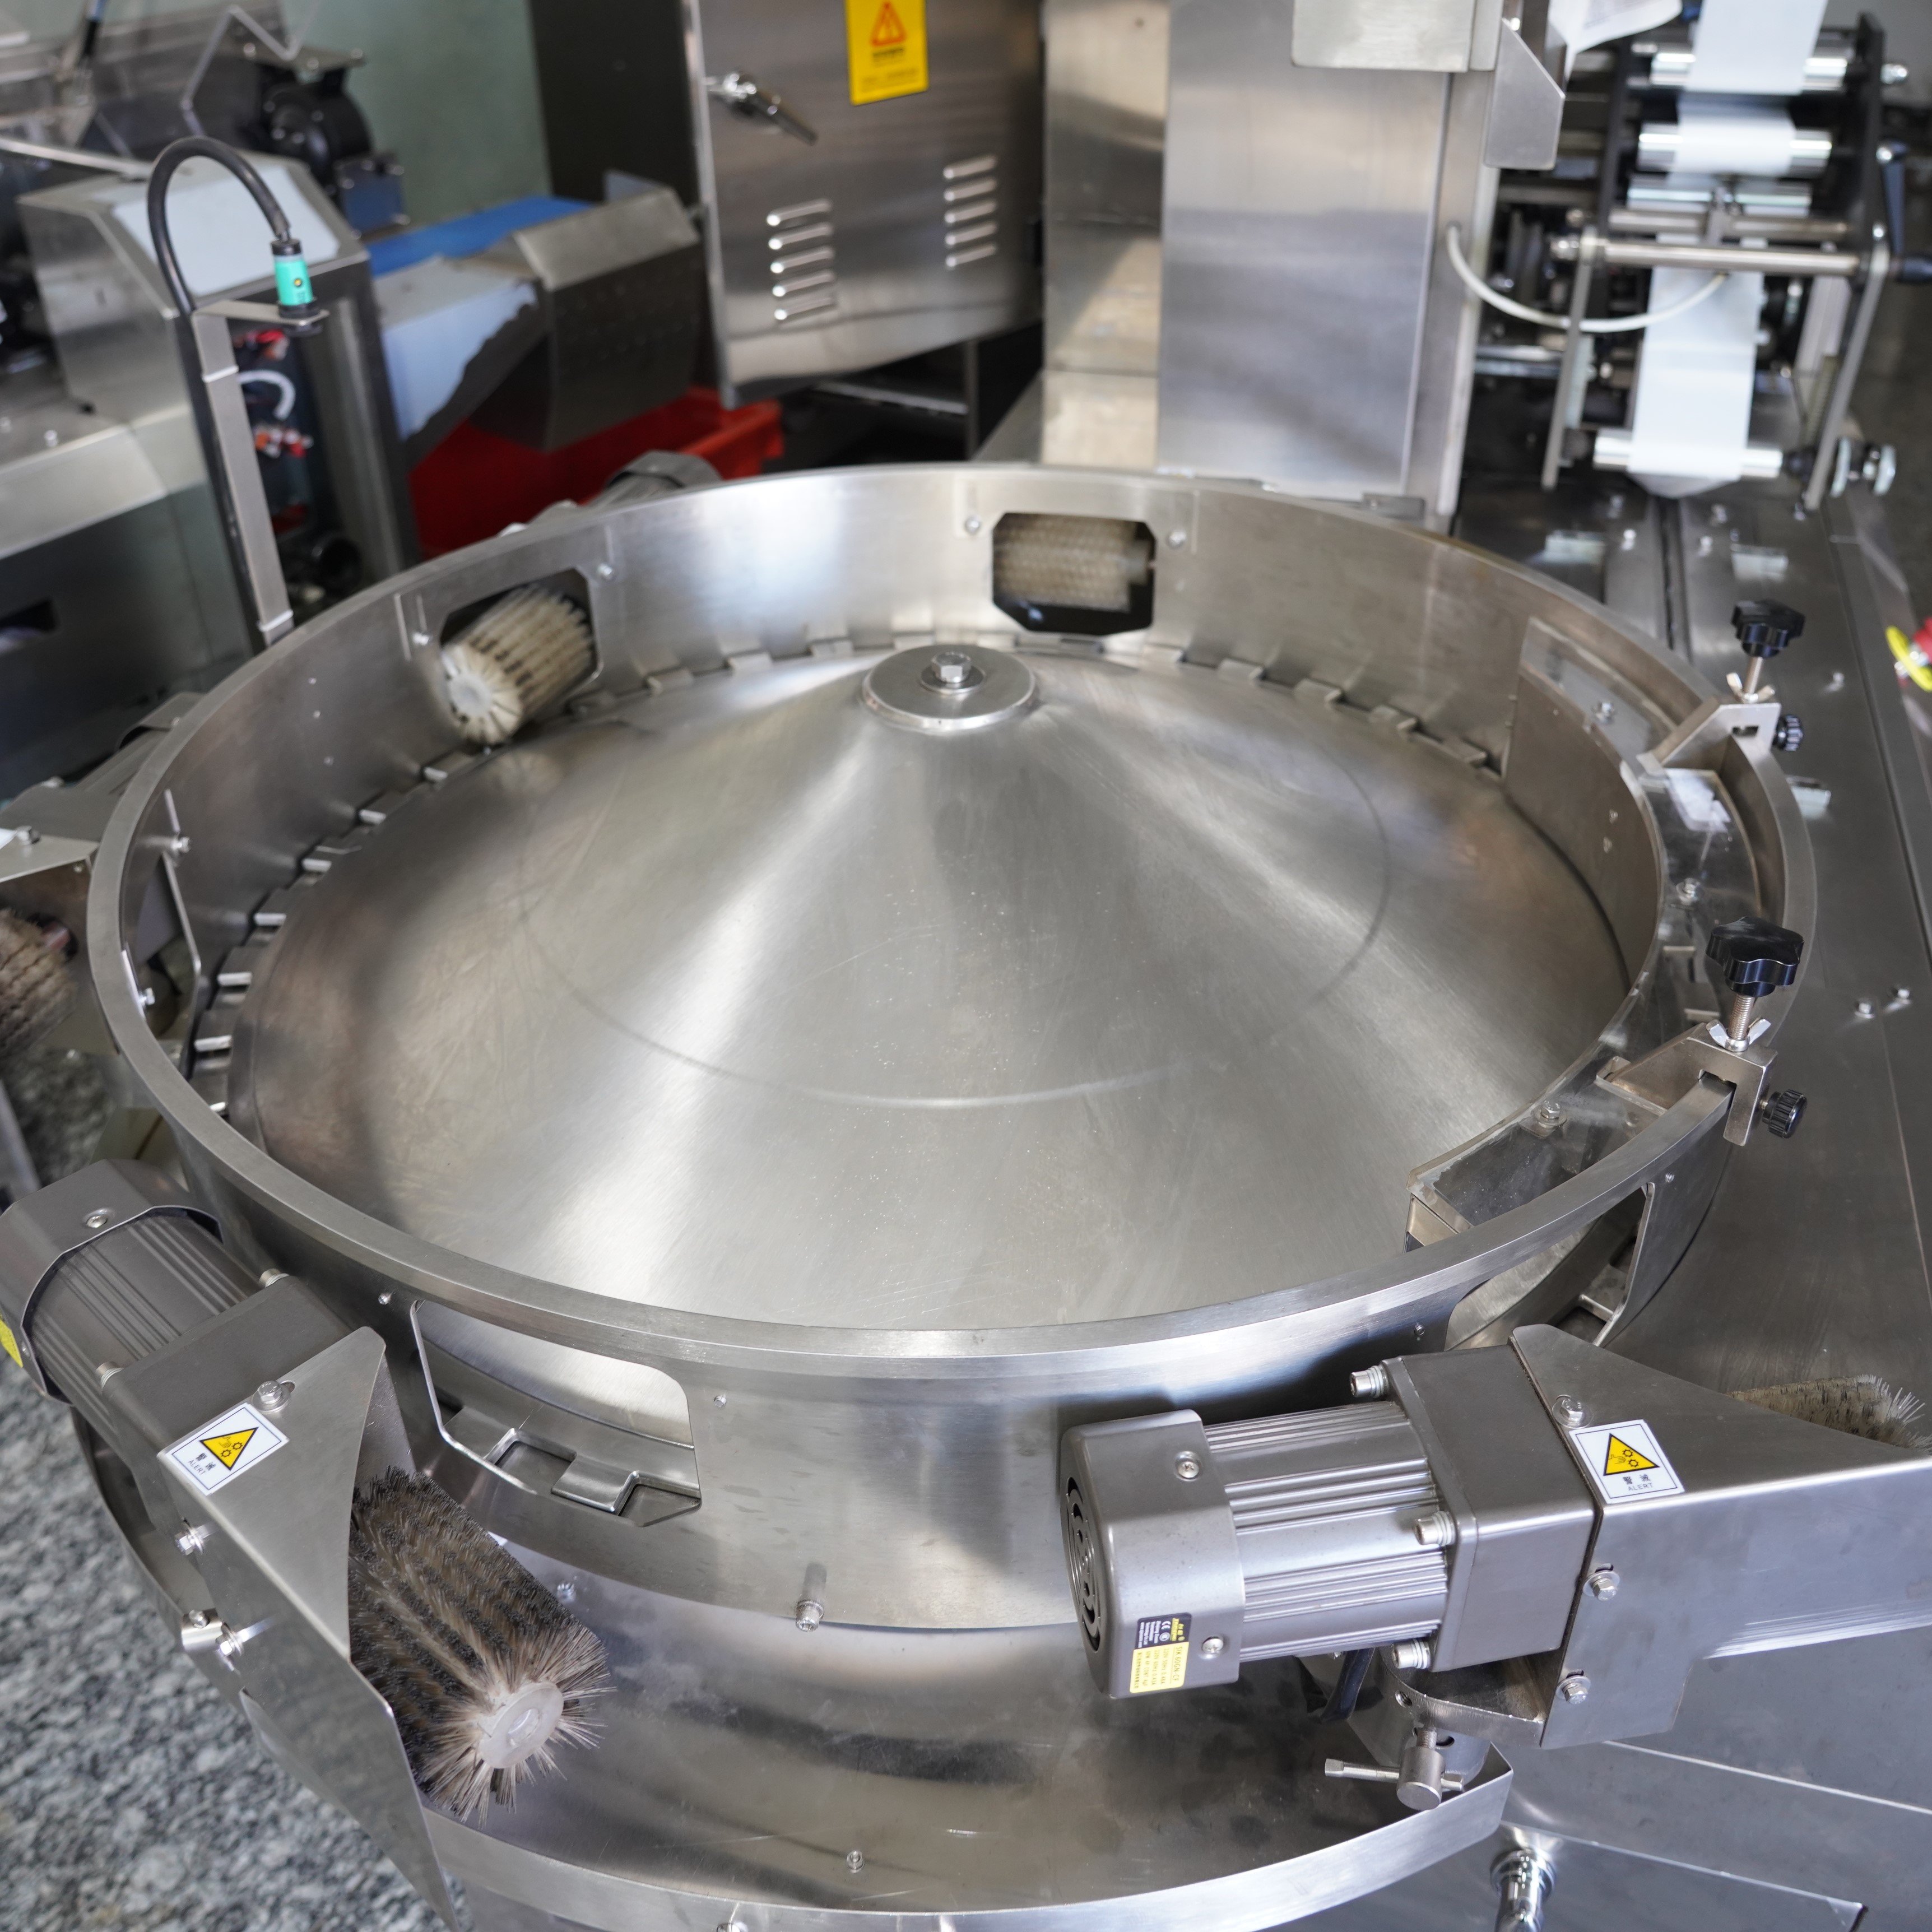
Випробування міцності шва на машині для потокового упаковування є одним із найважливіших процесів контролю якості в сучасних упакувальних операціях. Слабкий шов може порушити цілісність продукту, скоротити термін його придатності та нашкодити репутації бренду, тому правильне випробування міцності шва є обов’язковим для виробників, які покладаються на машину для потокового упаковування для забезпечення стабільної й надійної упаковки. Розуміння того, як правильно випробовувати міцність шва, гарантує, що ваша машина для потокового упаковування відповідає галузевим стандартам і захищає ваші товари від забруднення, вологи та окиснення протягом усього циклу їхнього розподілу.
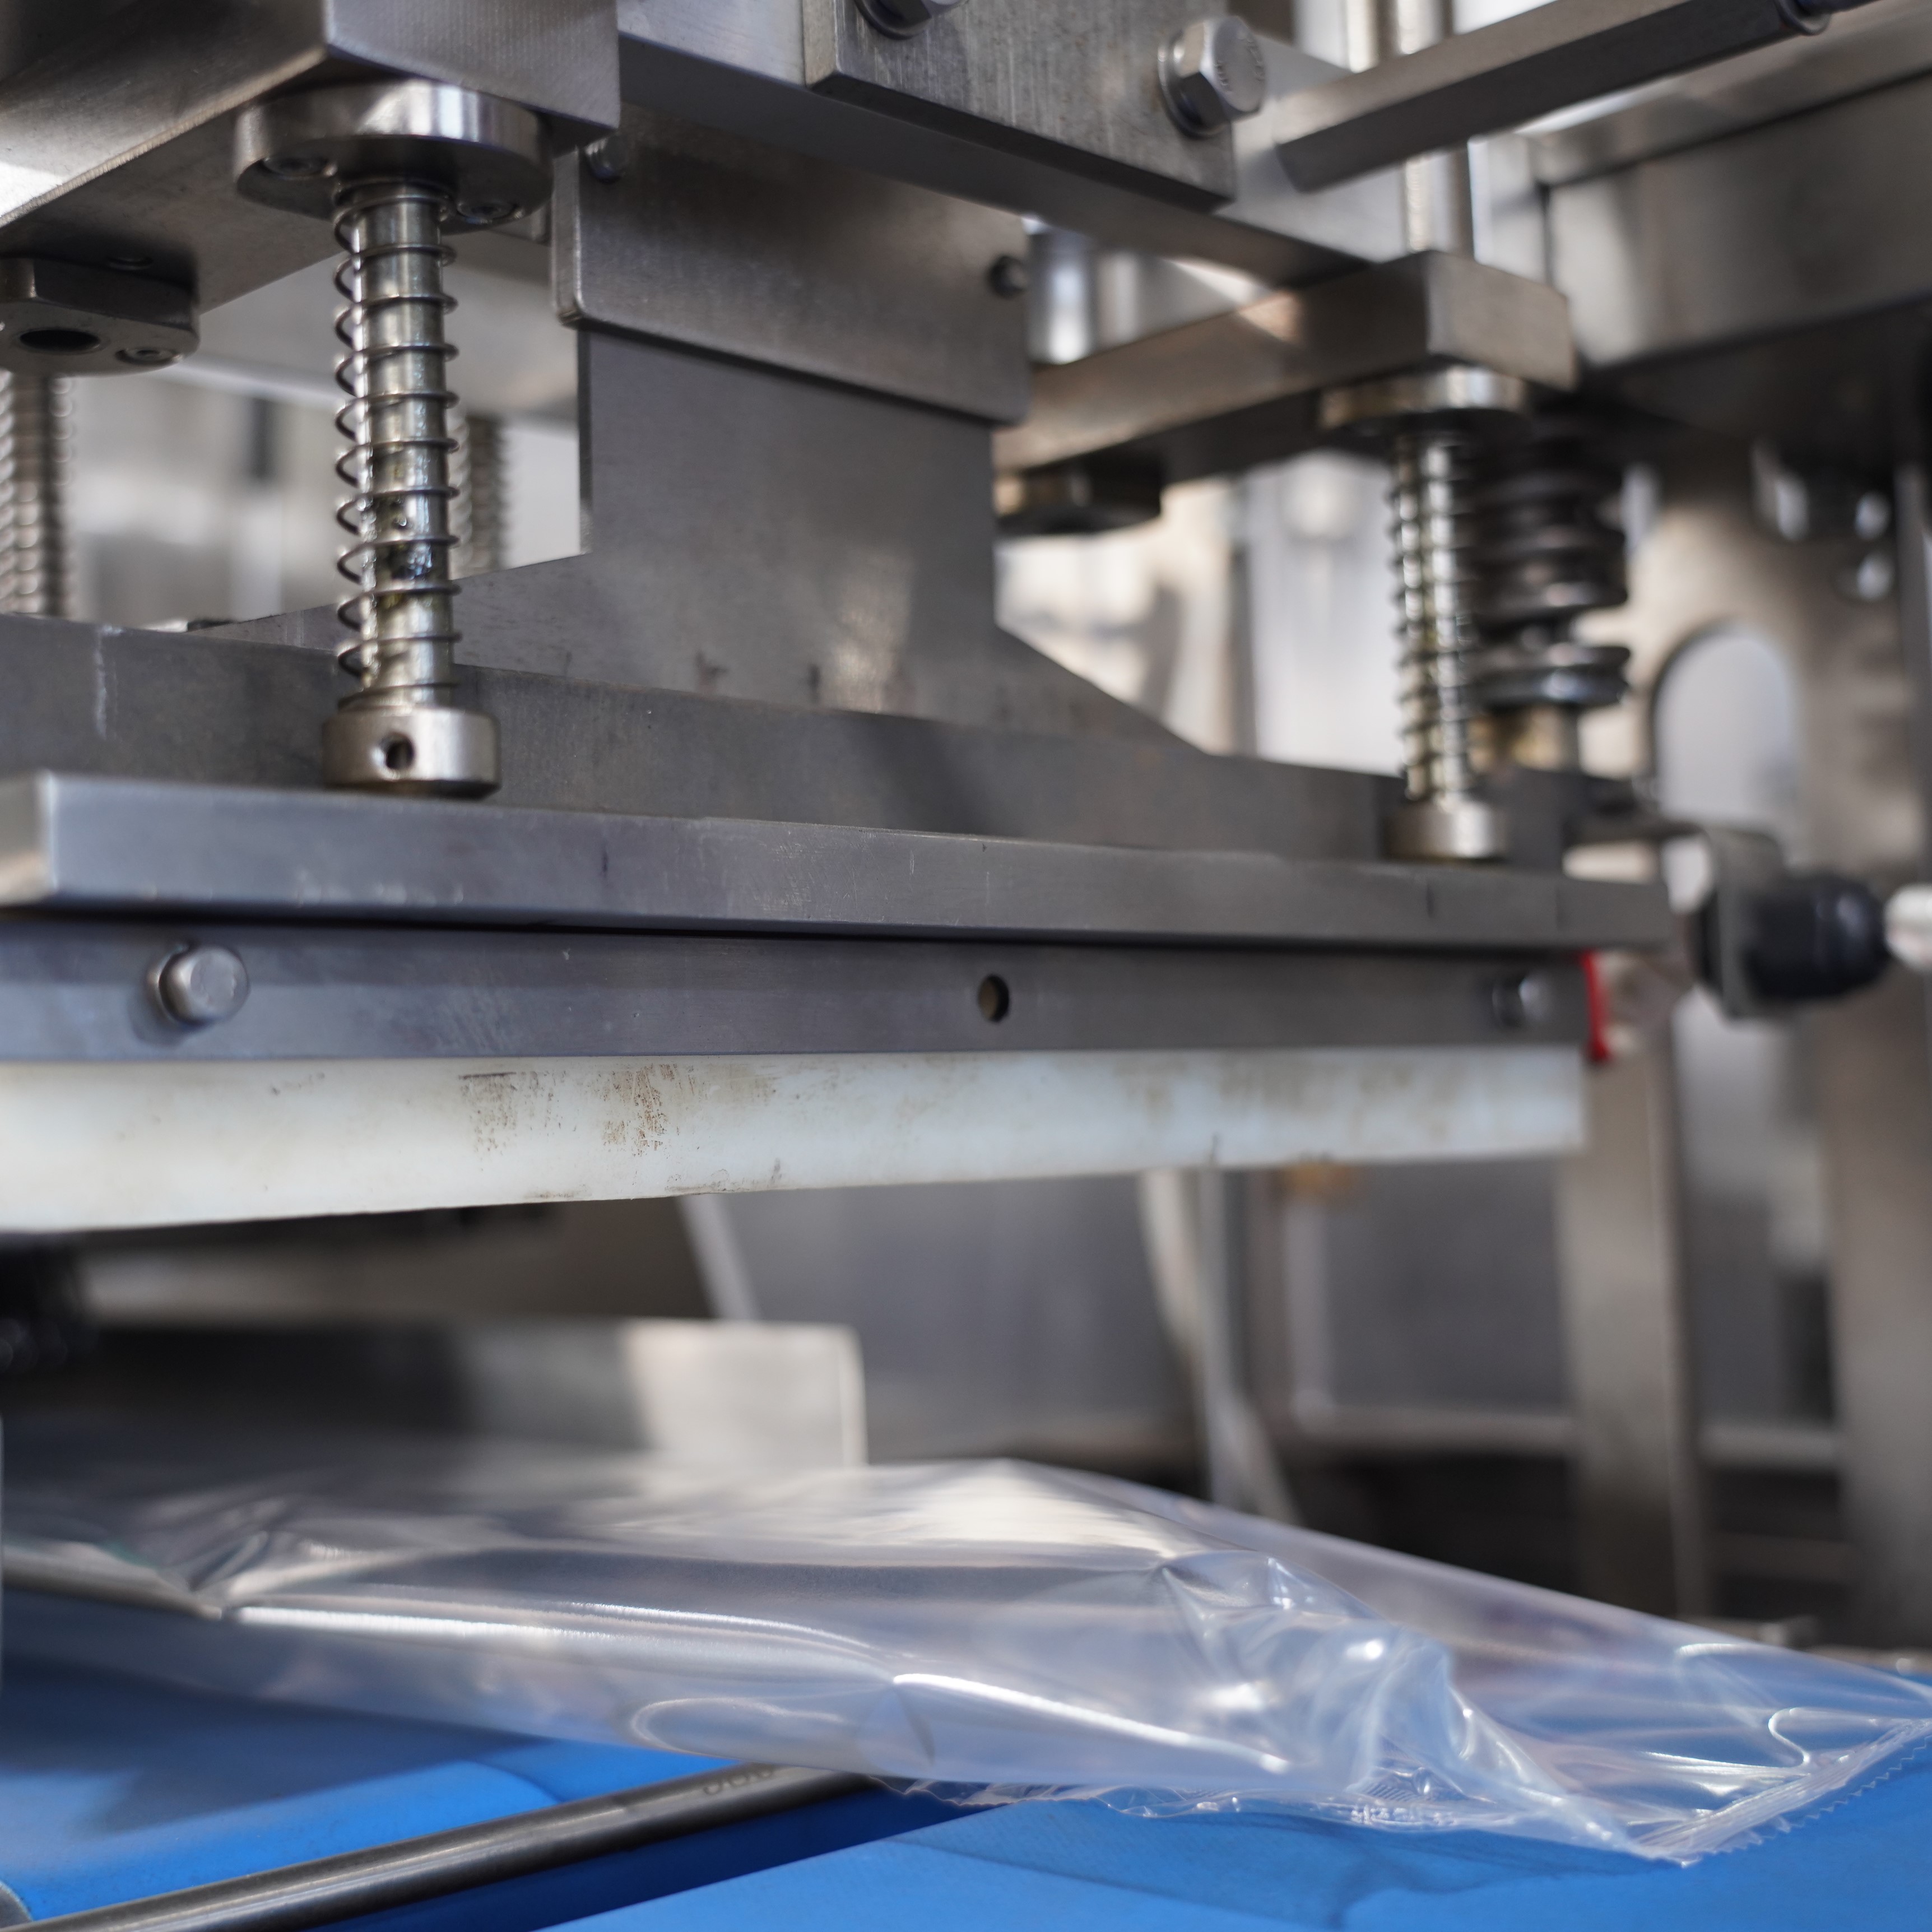
Машина для потокового упаковування є значним вкладенням у вашу лінію упаковки, а підтримка її герметизуючої продуктивності безпосередньо впливає на ваш фінансовий результат. Недостатня міцність шва може призвести до вилучення продукту з продажу, скарг споживачів та порушень регуляторних вимог. Впровадження системного протоколу випробувань для вашої машини для потокового упаковування забезпечує, що кожна запечатана упаковка відповідає специфікаціям і зберігає якість продукту від виробничого підприємства до кінцевого споживача.
Міцність герметичного зварювання — це сила, необхідна для відкриття або розділення герметично звареної плівки, створеної вашою машиною для потокового упаковування. Цей показник безпосередньо впливає на цілісність упаковки та захист продукту. Машина для потокового упаковування повинна постійно створювати зварні шви, міцність яких перевищує мінімальні вимоги, але при цьому залишається достатньо низькою, щоб споживачі могли відкривати упаковку без надмірного зусилля. Різні продукти вимагають різних специфікацій міцності герметичного зварювання залежно від їхньої маси, терміну придатності та умов зберігання.
Більшість галузей використовують стандарти ASTM F88 для випробування міцності зварних швів, яким має відповідати ваша машина для потокового упаковування. Ці стандарти визначають методи вимірювання міцності відшарування, міцності при розриві та гарячої адгезії у зварених плівках. Розуміння того, які параметри є найважливішими для вашого конкретного застосування, допомагає правильно налаштувати машину для потокового упаковування та вчасно виявити потребу в технічному обслуговуванні або регулюванні. Зазвичай виробник машини для потокового упаковування надає базові специфікації, які визначають протоколи ваших випробувань.
Тестування на відшарування — це найпоширеніший метод оцінки продуктивності машини для потокового упаковування. Ця процедура передбачає взяття запечатаних зразків із вашої машини для потокового упаковування та використання приладу для випробування на розтяг, щоб розірвати шов під контрольованим кутом, зазвичай 90 або 180 градусів. Максимальне зусилля, необхідне для роз’єднання шва, вимірюється в ньютонах або фунтах на дюйм. Ваша машина для потокового упаковування повинна стабільно створювати шви, які постійно досягають заданого діапазону міцності на відшарування без відхилень, що свідчить про правильні налаштування температури, тиску та тривалості витримки.
Тестування гарячого зварювання оцінює міцність шва відразу після того, як машина для потокового упаковування утворює шов, до повного охолодження шва. Цей тест є критичним, оскільки шви спочатку можуть бути слабкими і посилюватися під час охолодження. Ваша машина для потокового упаковування повинна забезпечувати достатній час охолодження для формування необхідної міцності. Тест на розрив полягає в застосуванні внутрішнього тиску до запечатаних зразків, отриманих із вашої машини для потокового упаковування, доки вони не розірвуться; це вимірює здатність плівки утримувати продукт під навантаженням. Ці тести забезпечують, що ваша машина для потокового упаковування створює довговічні шви, які витримують умови обробки, транспортування та зберігання.
Встановіть узгоджений графік відбору зразків для вашого агрегату потокового упаковування, щоб якомога раніше виявити зміни в продуктивності. Більшість виробників проводять випробування щонайменше п’яти зразків на годину на своєму агрегаті потокового упаковування, а додаткові зразки беруть під час зміни продуктів, типів плівки або після будь-якого технічного обслуговування. Така частота забезпечує достатню кількість точок даних для виявлення тенденцій і водночас залишається практичною для щоденної роботи. Ваш графік випробувань агрегату потокового упаковування має узгоджуватися з обсягами виробництва й рівнями ризику продуктів, передбачаючи більш часті випробування для критичних застосувань або нових продуктів.
Записуйте всі результати випробувань із вашого агрегату для потокового упаковування в базу даних, яка відстежує міцність зварних швів протягом часу. Ці дані розкривають закономірності, пов’язані з екологічними чинниками, інтервалами технічного обслуговування або змінами матеріалів. Коли ваш агрегат для потокового упаковування створює зварні шви нижче заданих параметрів, системне усунення несправностей зазвичай передбачає калібрування температури, регулювання тиску або тривалості контакту зварних губок. Поширені причини слабких зварних швів на агрегаті для потокового упаковування включають недостатнє застосування тепла, недостатню тривалість контакту, забруднення зварних губок або неправильні специфікації плівки. Оператор вашого агрегату для потокового упаковування має розуміти, як кожне регулювання впливає на остаточну якість зварного шву, щоб забезпечити швидке коригувальне втручання.
Регулярне технічне обслуговування безпосередньо впливає на здатність вашого агрегату для потокового упаковування забезпечувати стабільну міцність швів. Огляньте захоплювальні губки на наявність зносу, забруднення або нагромаджень, що знижують ефективність теплопередачі. Очищайте захоплювальні губки згідно з рекомендаціями виробника, оскільки навіть незначні відкладення можуть погіршити роботу вашого агрегату для потокового упаковування. Періодично калібруйте датчики температури, щоб забезпечити правильний рівень нагріву в агрегаті для потокового упаковування. Замінюйте зношені компоненти до того, як вони спричинять зниження міцності швів, оскільки профілактичне технічне обслуговування коштує значно менше, ніж усунення наслідків відмов продукції або її вилучення через слабкі шви, спричинені недостатнім технічним обслуговуванням агрегату для потокового упаковування.
Застосовуйте методи статистичного контролю процесів для моніторингу тенденцій міцності герметизації на вашому агрегаті для потокового упаковування протягом часу. Розрахуйте контрольні межі на основі історичних даних, отриманих від вашого агрегату для потокового упаковування, й позначайте результати, що виходять за межі нормального варіювання. Цей підхід дозволяє виявити поступове погіршення якості герметизації до того, як вона фактично зазнає відмови, що забезпечує більш точний контроль над продуктивністю вашого агрегату для потокового упаковування. Аналіз тенденцій даних допомагає розрізняти нормальне варіювання від змін, що вимагають втручання, покращуючи загальну надійність вашого агрегату для потокового упаковування.
Різні матеріали плівки по-різному реагують на налаштування температури й тиску вашого агрегату для потокового упаковування. Перед запуском повномасштабного виробництва протестуйте нових постачальників плівки на вашому агрегаті для потокового упаковування, щоб переконатися, що міцність швів відповідає специфікаціям. Також на роботу агрегату для потокового упаковування впливають екологічні чинники, зокрема вологість і температура в виробничому приміщенні. Висока вологість може зменшити міцність швів, а надмірне нагрівання — призвести до деградації плівки. Стежте за екологічними умовами в приміщенні й відповідно коригуйте налаштування агрегату для потокового упаковування, щоб забезпечити стабільну якість швів.
Більшість виробників перевіряють свої машини для потокового упаковування щонайменше один раз за зміну, а інтервали відбору проб можуть бути такими частими, як кожну годину — для критичних застосувань. Ваша конкретна частота перевірок має залежати від обсягу виробництва, важливості продукту та регуляторних вимог. Збільшуйте частоту перевірок, коли ваша машина для потокового упаковування починає працювати з новими продуктами, після технічного обслуговування або якщо попередні зразки показали граничні результати. Документуйте свій графік перевірок і дотримуйтесь його послідовності, щоб встановити значущі базові показники ефективності вашої машини для потокового упаковування.
Оптимальна температура для вашої машини потокового упакування залежить від конкретного матеріалу плівки, яку ви використовуєте. Зверніться до технічних специфікацій постачальника плівки та до рекомендацій виробника вашої машини потокового упакування щодо налаштувань. Зазвичай температура запечатування становить від 100 до 180 градусів Цельсія. Почніть із рекомендацій виробника й проведіть пробні запуски, щоб визначити температуру, яка забезпечує стабільну міцність шва на вашій машині потокового упакування, не пошкоджуючи при цьому плівку й не утворюючи слабких швів.
Успішне проходження тесту для вашої машини для потокового упаковування означає, що для роз’єднання запечатаного зразка потрібна мінімальна вказана сила, яку зазвичай вимірюють у ньютонах на дюйм. Запечатування має порватися раніше, ніж порветься плівка, що свідчить про те, що адгезія, створена вашою машиною для потокового упаковування, сильніша за саму плівку. Усі тестові зразки, отримані на вашій машині для потокового упаковування, мають потрапляти в припустимий діапазон навколо цільового значення специфікації, без викидів, які вказували б на непостійність запечатування. Стабільні результати у кількох зразках підтверджують надійну роботу вашої машини для потокового упаковування.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

