 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/21
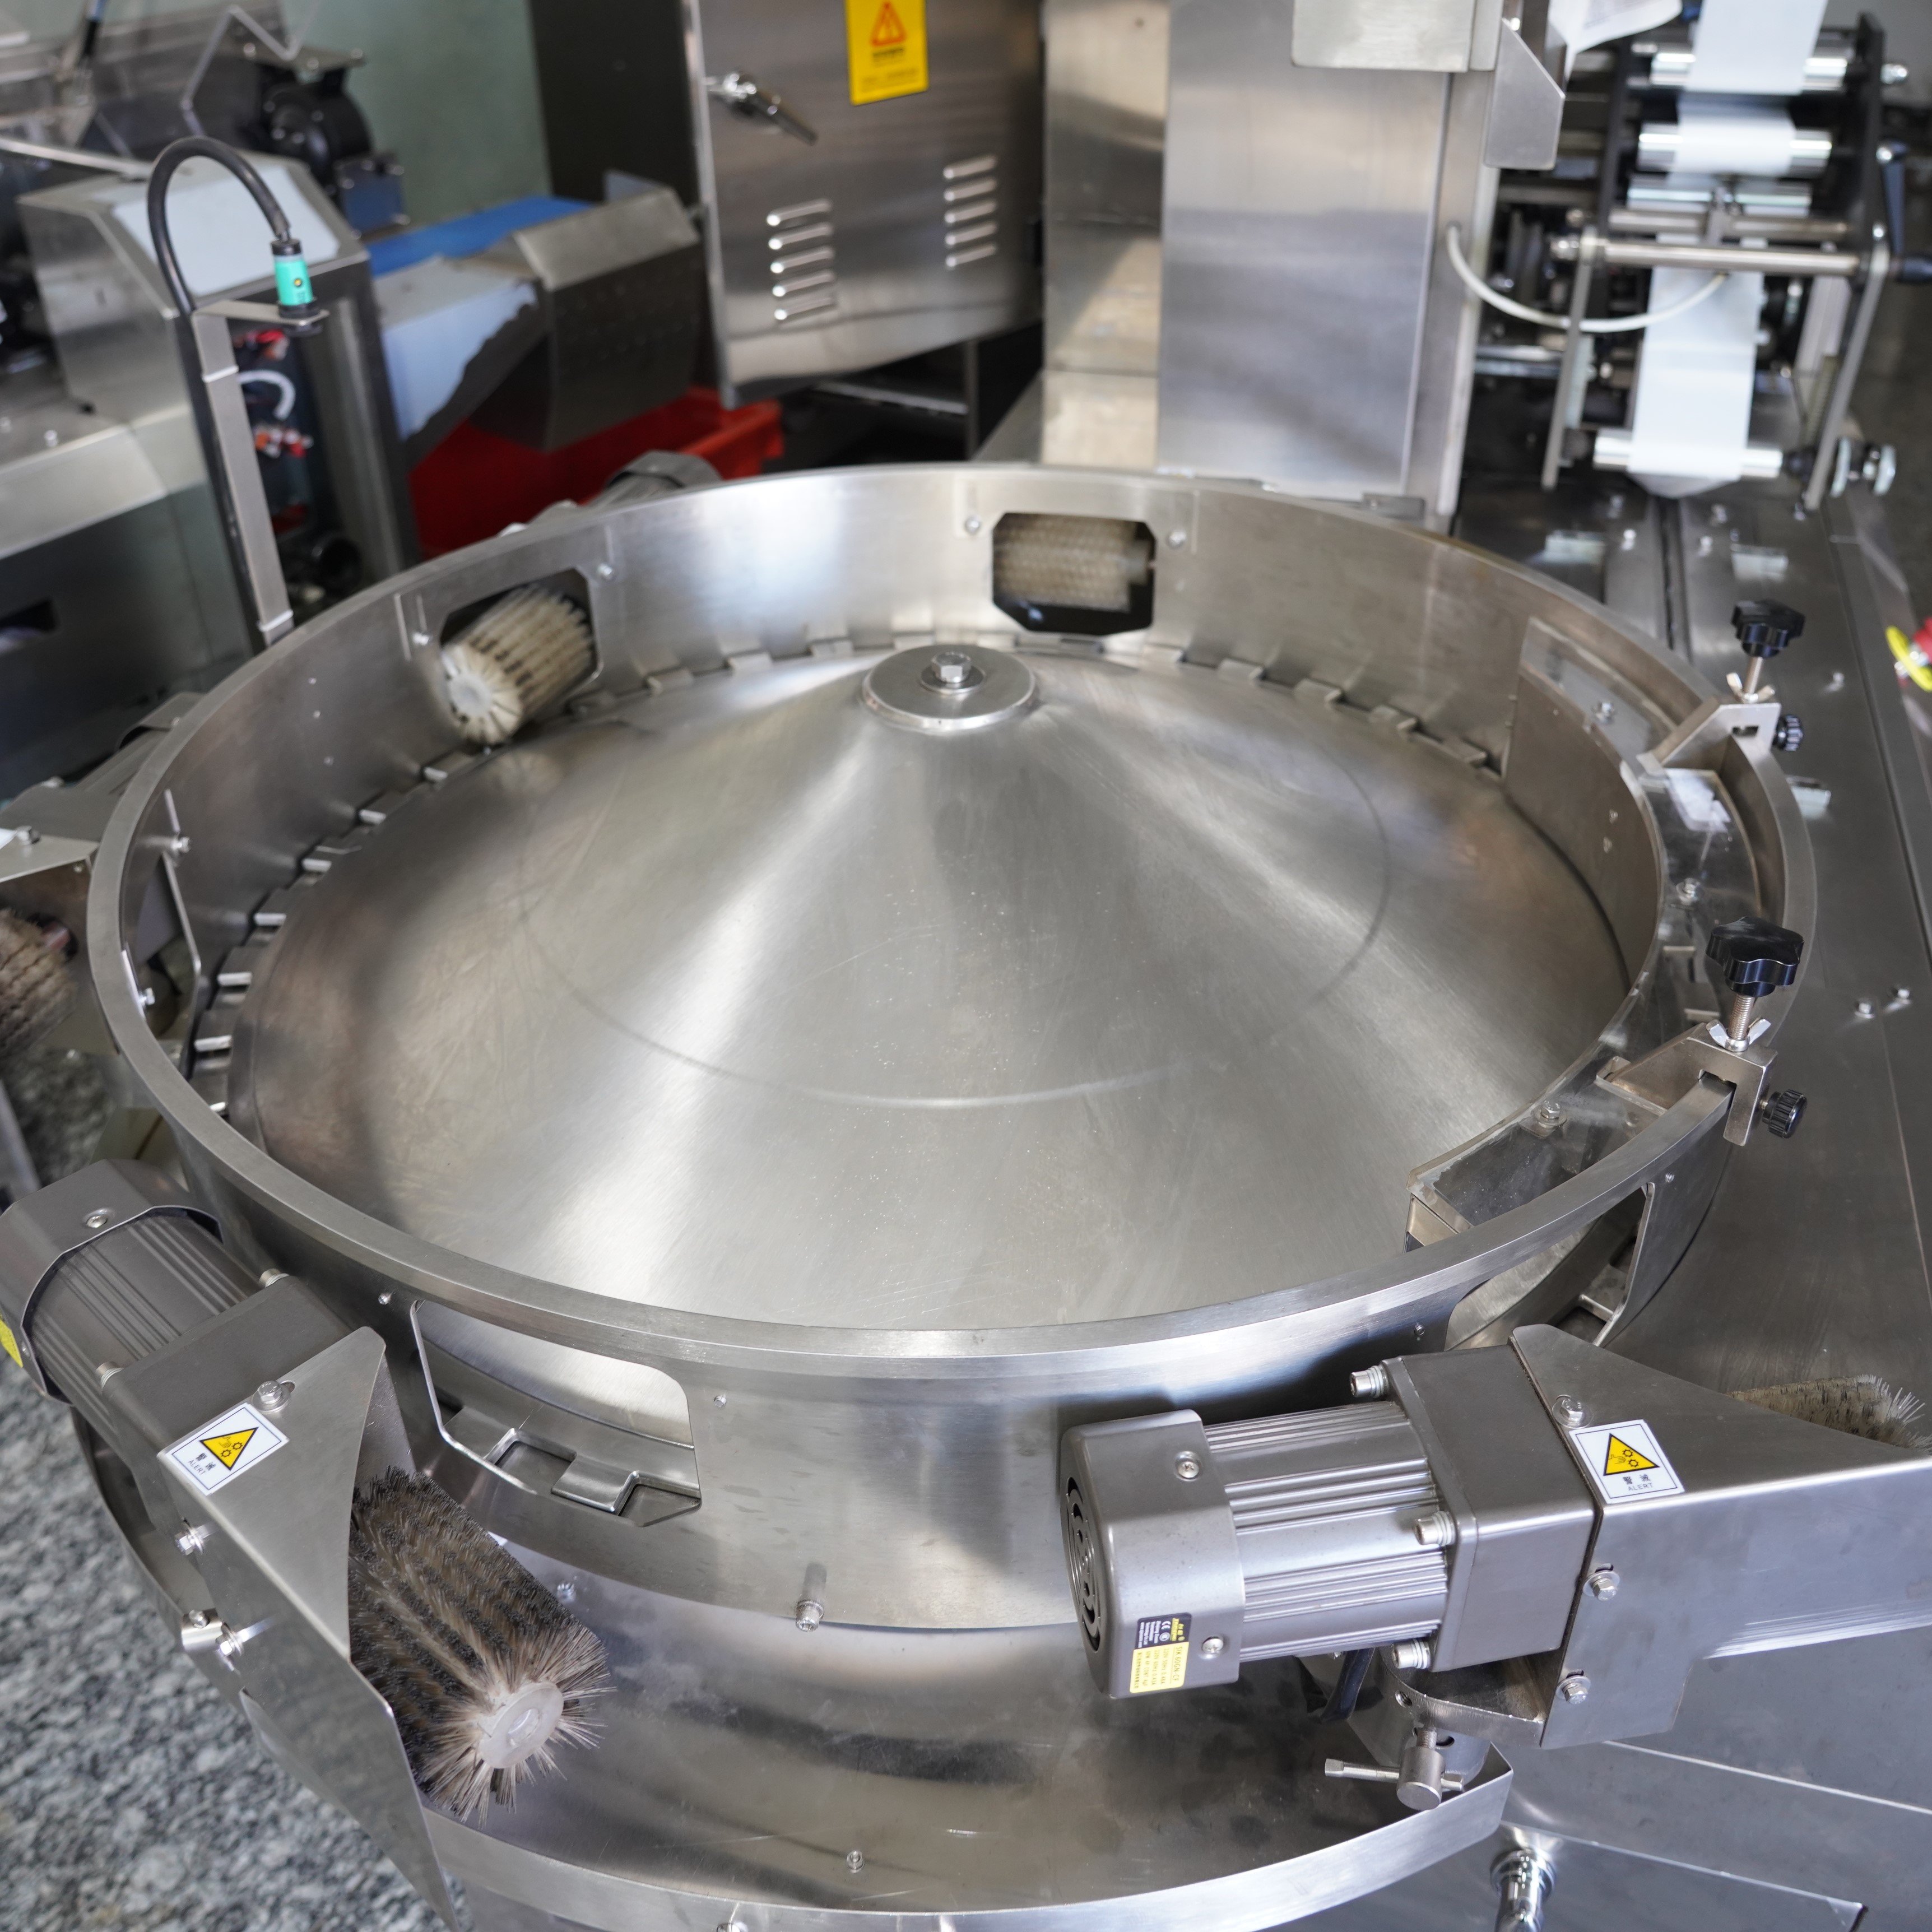
Virtauskäärimenettelyn sinetin lujuuden testaaminen virtauskäärimikone on yksi tärkeimmistä laadunvalvontamenettelyistä nykyaikaisissa pakkaustoiminnoissa. Heikko sinetti voi vaarantaa tuotteen eheytetä, lyhentää säilyvyysaikaa ja vahingoittaa brändin mainetta, mikä tekee sinetin lujuustestaamisesta välttämättömän toimenpiteen valmistajille, jotka luottavat virtauskäärimikoneeseen johdonmukaisen ja luotettavan pakkauksen tuottamiseen. Oikean sinetin lujuustestaamismenetelmän ymmärtäminen varmistaa, että virtauskäärimikoneesi täyttää alan standardit ja suojaa tuotteitasi saastumiselta, kosteudelta ja hapettumiselta koko jakeluketjun ajan.
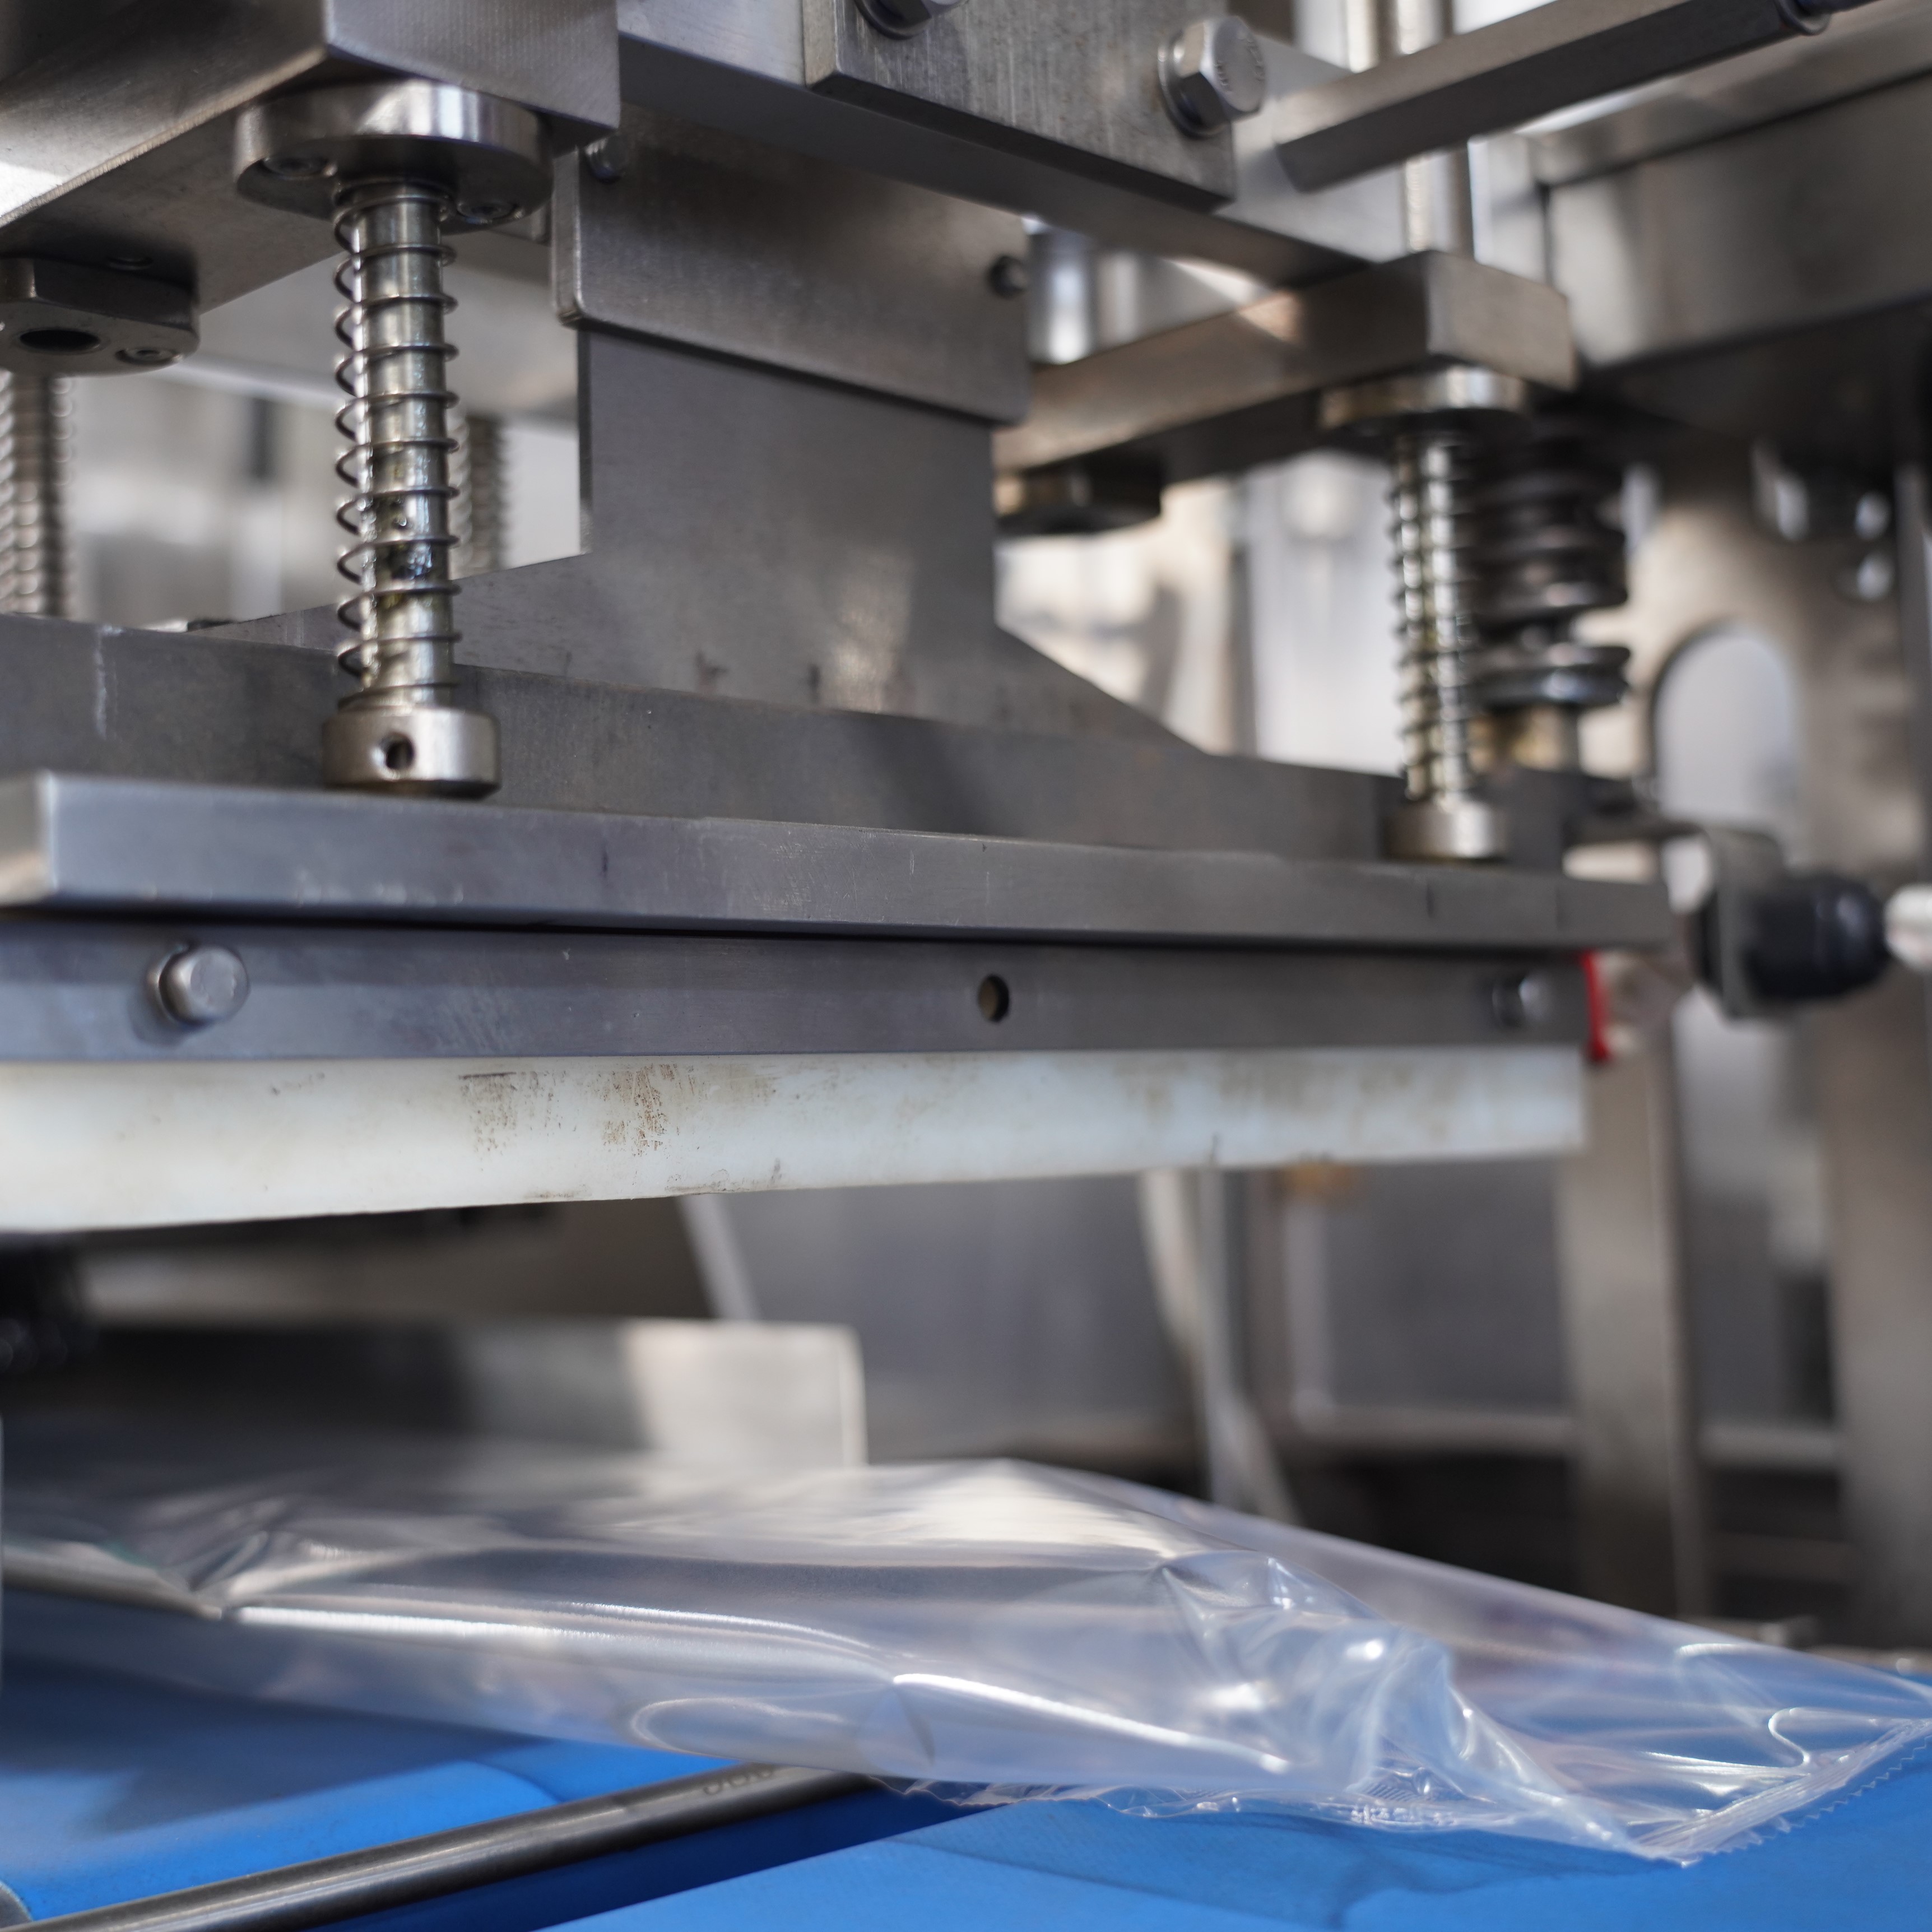
Virtauskäärim kone on merkittävä investointi pakkauslinjaanne, ja sen tiivistystehon ylläpitäminen vaikuttaa suoraan teidän voittoanne. Heikko tiivistysteho voi johtaa tuotteen takaisinottoihin, asiakasvalituksiin ja sääntelyviranomaisten rikkomuksiin. Järjestelmällisen testausprotokollan käyttöönotolla virtauskäärim koneessanne varmistatte, että jokainen tiivistetty pakkaus täyttää vaaditut ominaisuudet ja säilyttää tuotteen laadun valmistuksesta loppukuluttajaan asti.
Tiivistyksen lujuus kuvaa voimaa, joka vaaditaan teipatun kalvopaketin avaamiseen tai erottamiseen. Tämä mittaus liittyy suoraan pakkausten eheys- ja tuotesuojatasoon. Kalvopakkauskoneen on tuotettava tiivistyksiä, joiden lujuus ylittää vähimmäisvaatimukset jatkuvasti, mutta jotka ovat kuitenkin riittävän helposti avattavia kuluttajan käytössä ilman liiallista voimankäyttöä. Eri tuotteet vaativat erilaisia tiivistyksen lujuusvaatimuksia niiden painon, säilyvyysvaatimusten ja varastointiolosuhteiden perusteella.
Useimmat teollisuudenalat viittaavat tiukkuustestaukseen ASTM F88 -standardien mukaisesti, joiden mukaisesti flow wrap -koneesi tulee toimia. Nämä standardit määrittelevät, miten tiukkuutta, rupoutumisvastusta ja kuumaa tarttuvuutta mitataan suljetuissa kalvoissa. Sen ymmärtäminen, mitkä parametrit ovat tärkeimmät juuri teidän sovellukseenne, auttaa teitä asettamaan flow wrap -koneenne oikein ja tunnistamaan, milloin huoltoa tai säätöjä tarvitaan. Flow wrap -koneen valmistaja antaa yleensä perusmääritykset, jotka ohjaavat testausprotokollaan.
Irtoketjun voimakkuuden testaus on yleisin menetelmä virtauskäärim koneen suorituskyvyn arviointiin. Tässä menettelyssä otetaan tiivistettyjä näytteitä virtauskäärim koneestanne ja käytetään vetotestauslaitetta erottamaan tiivistys hallitulla kulmalla, yleensä 90 tai 180 astetta. Tiivistyksen irrottamiseen vaadittava suurin voima mitataan newtoneina tai paunaa tuumaa kohden. Virtauskäärim koneenne tulisi tuottaa tiukasti tavoiteltua irtoketjun voimakkuusalueikkoa ilman vaihtelua, mikä osoittaa oikeat lämpö-, paine- ja kestoaikasettingit.
Kuumasealauksen testaus arvioi sinun flow wrap -koneesi muodostaman sulkeuman lujuutta heti sen jälkeen, kun suljeuma on tehty, ennen kuin suljeuma on kokonaan jäähtynyt. Tämä testi on ratkaisevan tärkeä, koska sulkeumat voivat olla aluksi heikkoja ja vahvistua jäähtyessään. Sinun flow wrap -koneesi on suunniteltava niin, että sille jää riittävästi aikaa jäähtyä ja saavuttaa riittävä lujuus. Räjäytystestissä suljettuihin näytteisiin, jotka on tehty sinun flow wrap -koneellasi, kohdistetaan sisäistä painetta, kunnes ne räjähtävät; tämä mittaa kalvon kykyä säilyttää tuote rasituksen alla. Nämä testit varmistavat, että sinun flow wrap -koneesi muodostaa kestäviä sulkeumia, jotka kestävät käsittelyä, kuljetusta ja varastointia.
Aseta johdonmukainen näytteenottotaajuus virtauskäärim koneellesi, jotta suorituskyvyn muutokset voidaan havaita mahdollisimman varhain. Useimmat valmistajat testaavat vähintään viittä näytettä tunnissa virtauskäärim koneestaan, ja lisänäytteitä otetaan tuotteen, kalvon tyypin vaihtuessa tai minkä tahansa huollon jälkeen. Tämä taajuus tarjoaa riittävästi tietopisteitä trendien tunnistamiseen, mutta se on edelleen käytännöllinen päivittäisissä toiminnoissa. Virtauskäärim koneesi testausaikatauluun pitäisi perustua tuotannon määrä ja tuotteen riskitaso, ja kriittisiä sovelluksia tai uusia tuotteita varten testausta tulisi tehdä useammin.
Dokumentoi kaikki testitulokset virtauskäärim koneestasi tietokantaan, joka seuraa tiivistysten vetolujuutta ajan myötä. Tämä tieto paljastaa mallit, jotka liittyvät ympäristötekijöihin, huoltoväleihin tai materiaalimuutoksiin. Kun virtauskäärim koneesi tuottaa tiukkuuksia, jotka eivät täytä vaatimuksia, systemaattinen vianetsintä käsittelee yleensä lämpötilakalibrointia, paineensäätöä tai tiukkuusleuan pysähtymisaikaa. Yleisiä syitä heikoille tiukkuuksille virtauskäärim koneessa ovat riittämätön lämmön soveltaminen, riittämätön pysähtymisaika, likaantuneet tiukkuusleuat tai virheelliset kalvomäärittelyt. Virtauskäärim koneen käyttäjän tulee ymmärtää, miten jokainen säätö vaikuttaa lopulliseen tiukkuuden laatuun, jotta korjaavia toimenpiteitä voidaan toteuttaa nopeasti.
Säännöllinen huolto vaikuttaa suoraan flow wrap -koneesi kykyyn tuottaa yhtenäistä sulkuvoimaa. Tarkista sulkuhampaat kulumasta, saastumisesta tai kerääntymistä, jotka vähentävät lämmönsiirron tehokkuutta. Puhdista sulkuhampaat valmistajan suositusten mukaisesti, sillä jo pienetkin saastumiset voivat vaikuttaa flow wrap -koneesi suorituskykyyn. Kalibroi lämpötilantunnistimet säännöllisesti varmistaaksesi, että flow wrap -koneesi käyttää oikeaa lämpötilaa. Korvaa kuluneet komponentit ennen kuin ne aiheuttavat sulkuvoiman heikkenemistä, sillä ennakoiva huolto maksaa paljon vähemmän kuin tuotepuutteiden tai heikkojen sulkujen vuoksi tarvittavat tuotteen takaisinotto- tai korjaustoimet, jotka johtuvat huonosti huollusta flow wrap -koneesta.
Käytä tilastollisia prosessinvalvontamenetelmiä seurataksesi käärimiskoneen tiivistysten vetolujuuden kehitystä ajan mittaan. Laske ohjausrajat perustuen käärimiskoneen historiallisiin tietoihin ja merkitse tulokset, jotka poikkeavat normaalista vaihtelusta. Tämä menetelmä tunnistaa hitaan heikkenemisen ennen kuin tiivistykset todella epäonnistuvat, mikä mahdollistaa käärimiskoneen suorituskyvyn tarkemman valvonnan. Keuhkotietojen seuranta auttaa erottamaan normaalivaihtelun muutoksista, joihin vaaditaan puuttumista, mikä parantaa käärimiskoneen yleistä luotettavuutta.
Eri kalvoaineet reagoivat eri tavoin virtauskäärim koneen lämpö- ja paine-asetuksiin. Testaa uudet kalvotoimittajat virtauskäärim koneellasi ennen täysmittaisia tuotantokierroksia varmistaaksesi, että sulkeuman lujuus täyttää vaaditut määritykset. Ympäristötekijät, kuten ilman kosteus ja lämpötila tuotantotilassa, vaikuttavat myös siihen, kuinka virtauskäärim koneesi toimii. Korkea kosteus voi heikentää sulkeuman lujuutta, kun taas liiallinen lämpö voi aiheuttaa kalvon hajoamista. Seuraa ympäristöolosuhteita tilassasi ja säädä virtauskäärim koneesi asetuksia vastaavasti, jotta sulkeuman laatu pysyy tasaisena.
Useimmat valmistajat testaavat virtauskäärimäistä koneitaan vähintään kerran tuotantovuorossa, ja otanta voi tapahtua jopa tunnin välein kriittisissä sovelluksissa. Tarkka testausväli riippuu tuotantomäärästä, tuotteen tärkeydestä ja sääntelyvaatimuksista. Lisää testausväliä, kun virtauskäärimäinen koneesi alkaa käsitellä uusia tuotteita, kun kone on huollettu tai jos aiemmat näytteet osoittavat rajatuloksia. Dokumentoi testausaikataulu ja pidä siitä kiinni, jotta voit luoda merkityksellisiä vertailukohtia virtauskäärimäisen koneesi suorituskyvylle.
Virtuaalikäärimiskoneen optimaalinen lämpötila riippuu käytetystä erityisestä kalvomateriaalista. Tarkista kalvotoimittajasi tekniset tiedot ja virtuaalikäärimiskoneen valmistajan ohjeet suositelluista asetuksista. Tyypillisesti sulku lämpötilat vaihtelevat 100–180 asteen celsiusasteikolla. Aloita valmistajan suosituksilla ja suorita testiajoja, jotta löydät sen lämpötilan, joka tuottaa vakaita sulkuvoimia virtuaalikäärimiskoneellasi ilman kalvon vahingoittamista tai heikkojen sulkujen muodostumista.
Kuljetusmuovikoneen testin onnistuminen tarkoittaa, että suljetun näytteen avaamiseen vaaditaan vähintään määritelty voima, joka mitataan yleensä newtoneina tuumaa kohden. Sulkeuman tulee pettää ennen kuin muovikalvo repeytyy, mikä osoittaa, että kuljetusmuovikoneen luoma liitos on vahvempi kuin itse kalvo. Kaikkien kuljetusmuovikoneen tuottamien testinäytteiden tulee sijaita hyväksyttävällä alueella tavoiteltavan erityisvaatimuksen ympärillä ilman poikkeavia tuloksia, jotka viittaisivat epätasaiseen sulkeumaan. Useista näytteistä saadut tasaiset tulokset vahvistavat, että kuljetusmuovikoneesi toimii luotettavasti.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

