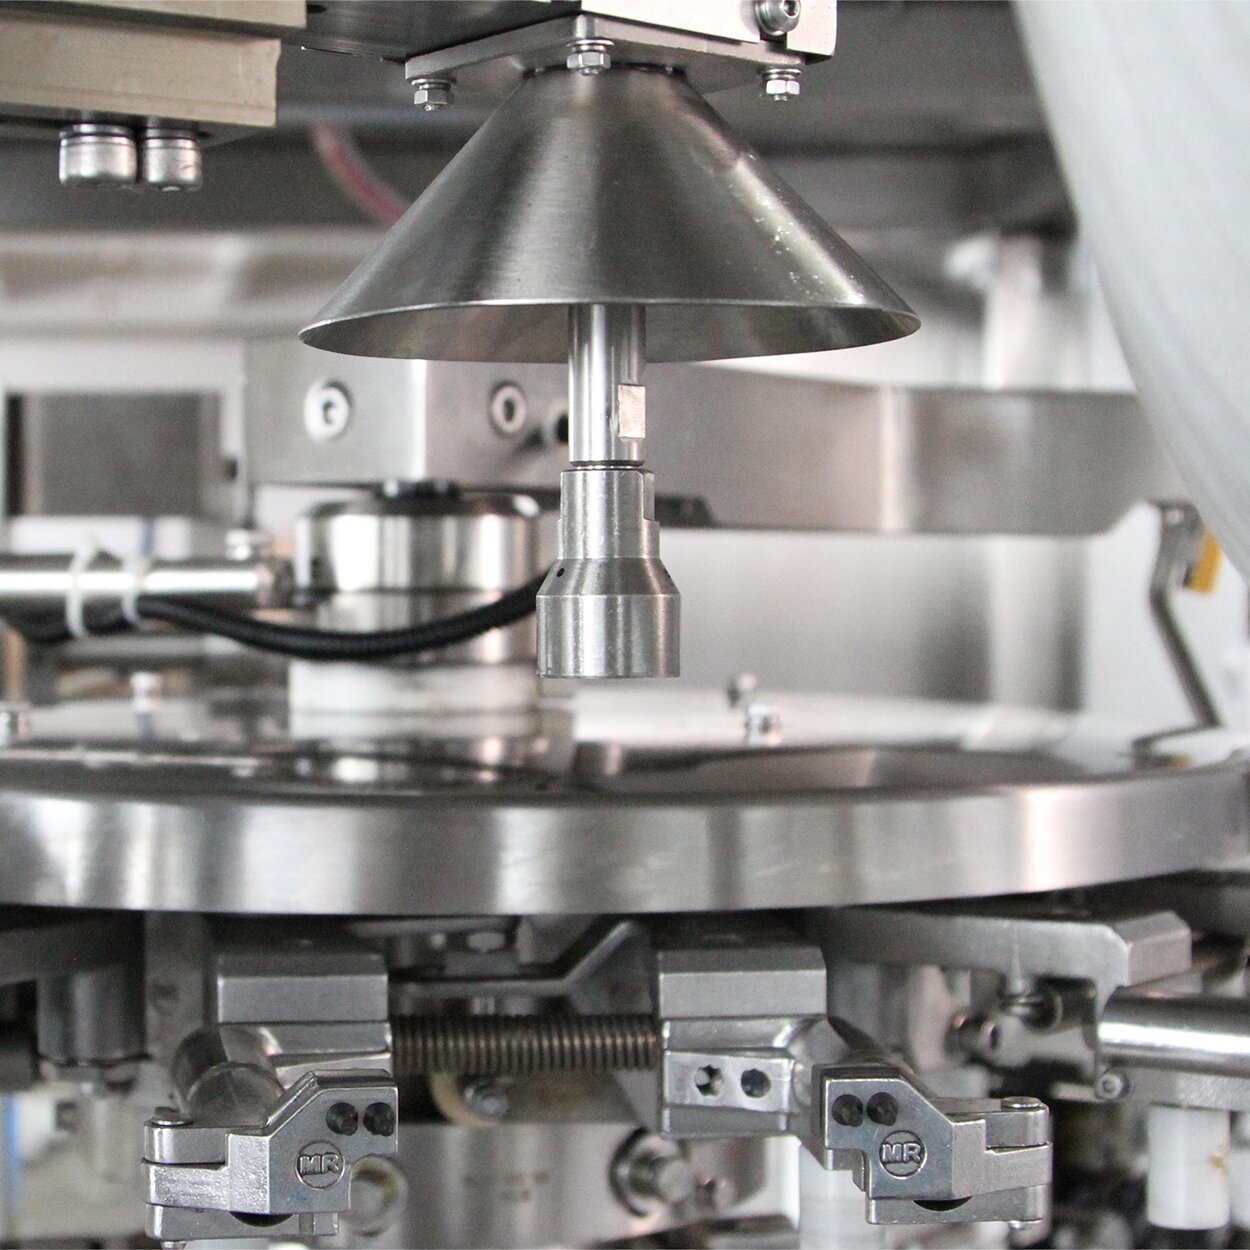
Fuites dans une machine d’emballage sous vide rotative peut nuire à la qualité du produit, gaspiller des matières premières et perturber les plannings de production. Lorsque votre machine à emballage sous vide rotative ne parvient pas à assurer une étanchéité adéquate des scellés, identifier rapidement la cause première devient essentiel pour maintenir l’efficacité opérationnelle et protéger votre résultat net. Comprendre les sources courantes de fuites ainsi que les procédures de diagnostic vous permet de rétablir les performances sans subir d’arrêts prolongés ni faire appel à des services coûteux.
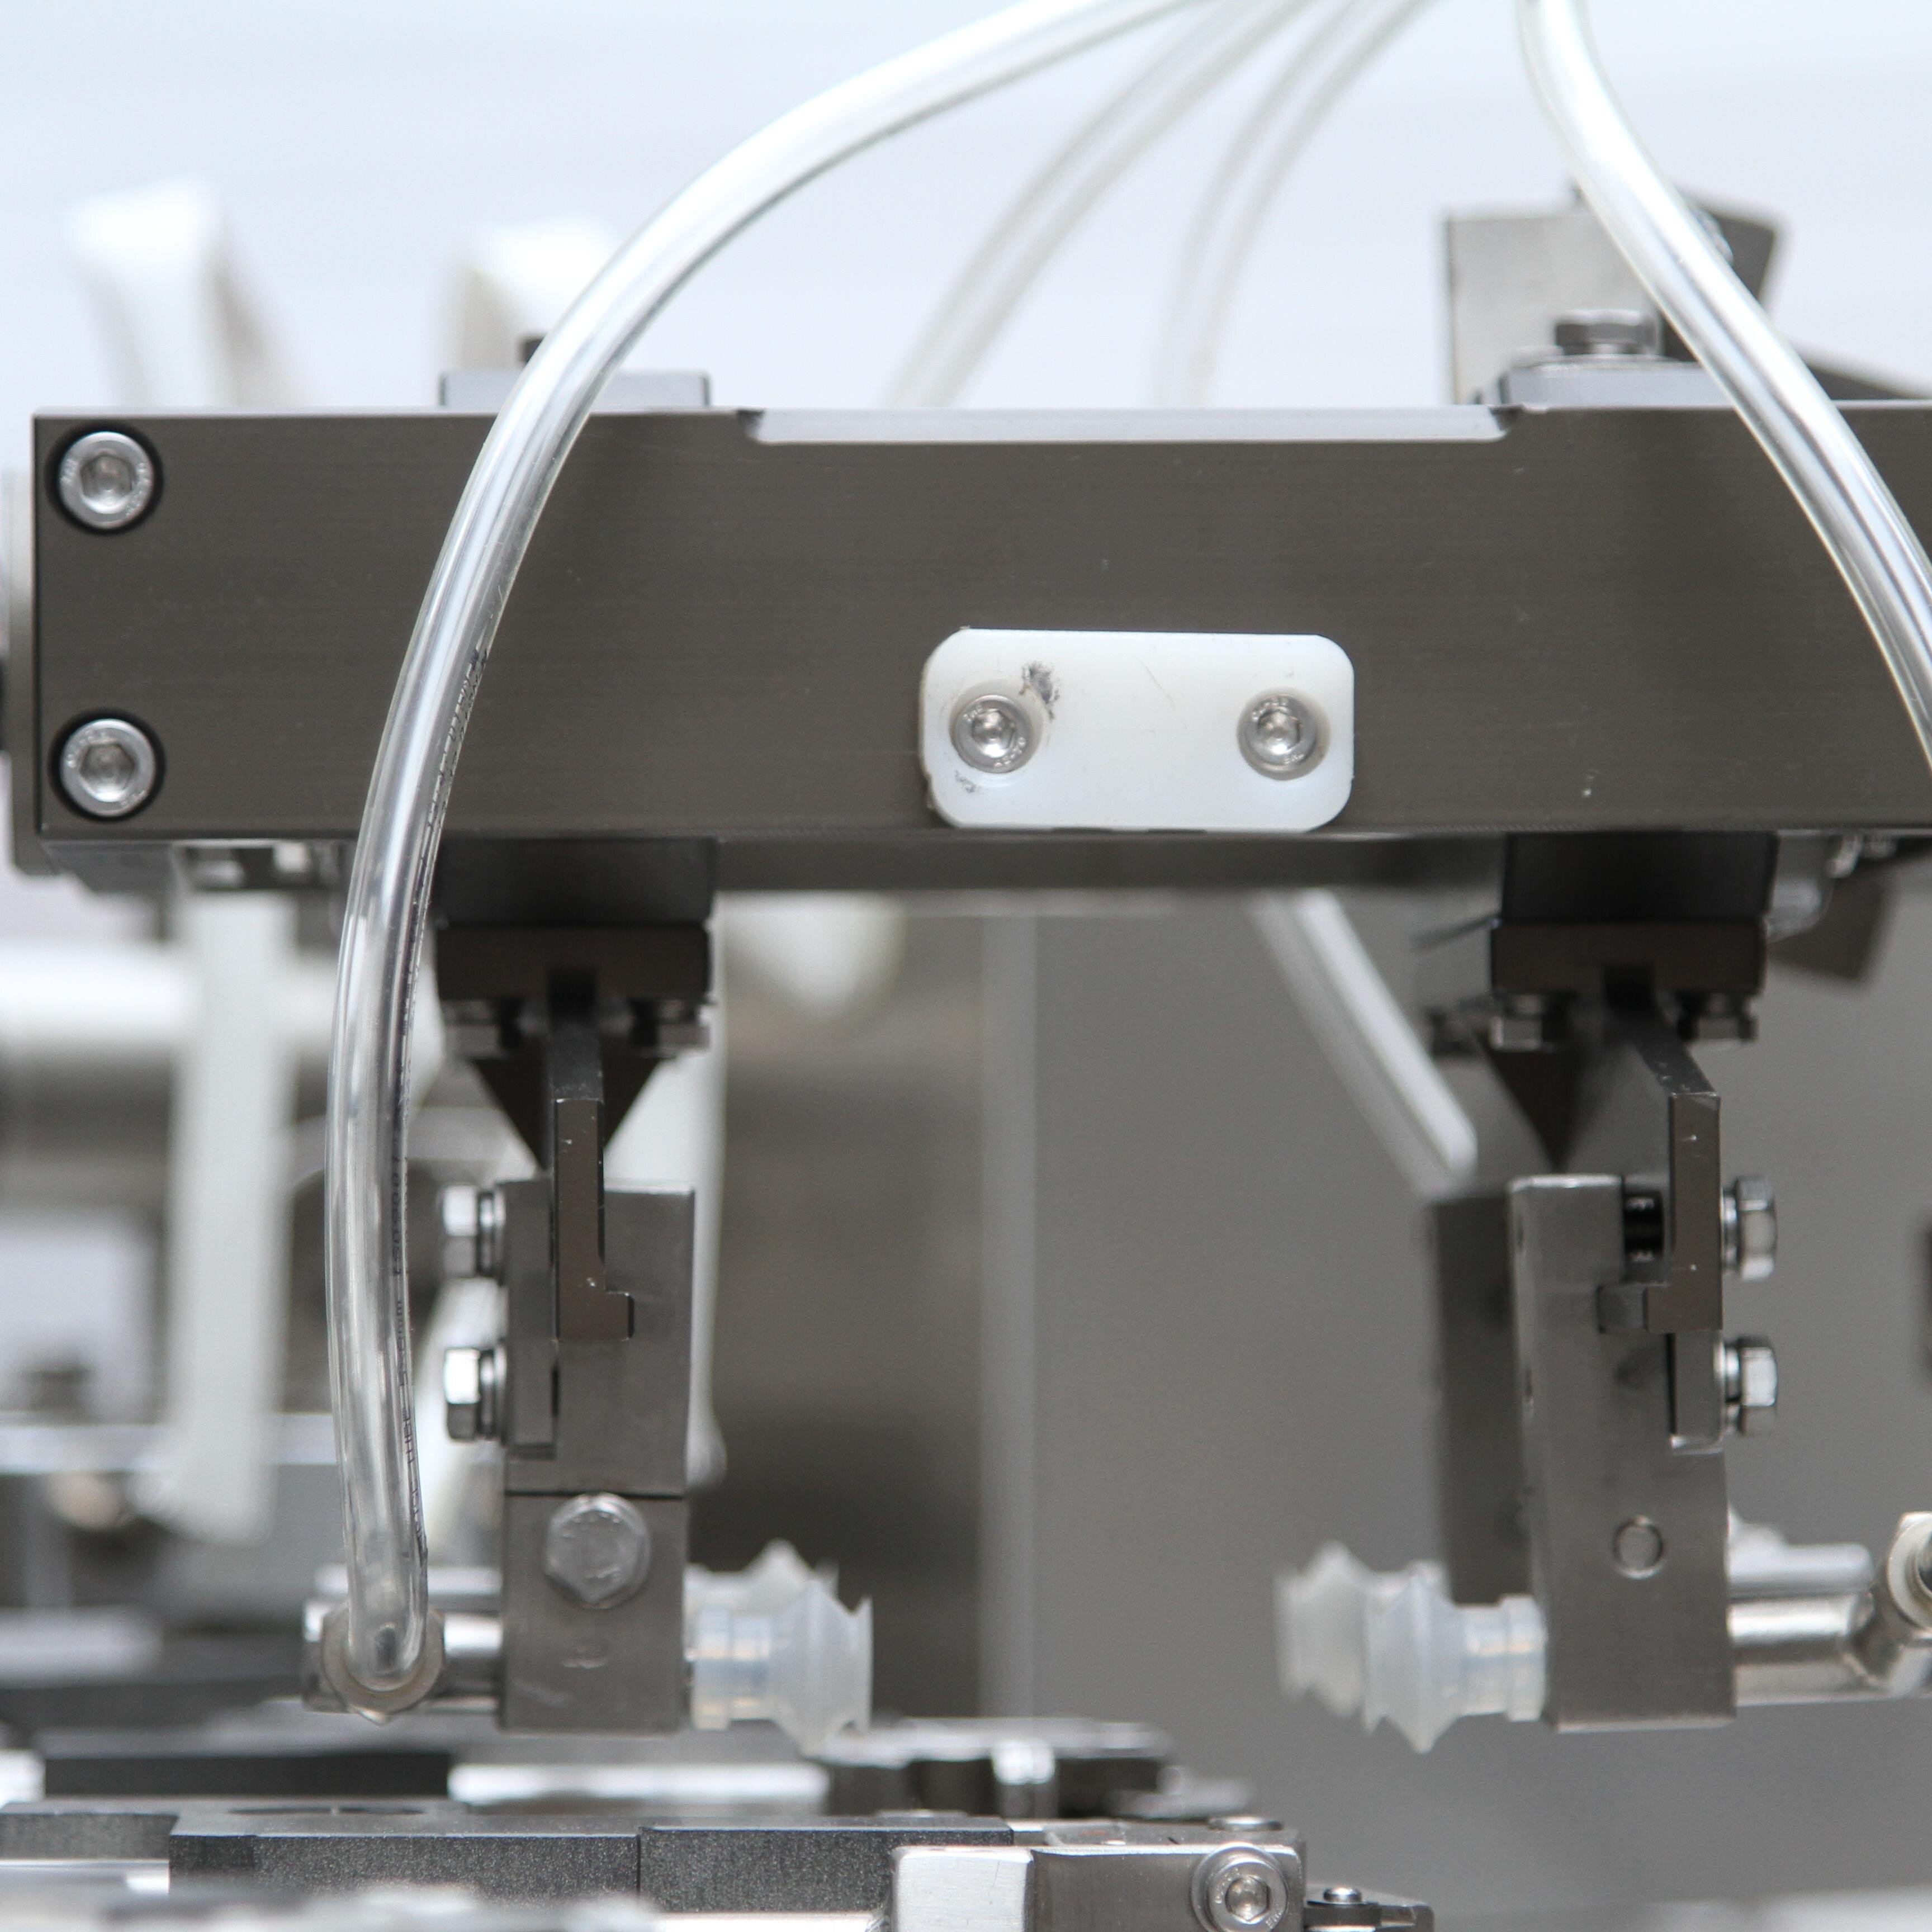
Identifier l’origine des fuites sur les machines à emballage sous vide rotatives
Inspection du joint de la chambre à vide
La chambre à vide est l’endroit où votre machine à emballer sous vide rotative crée un environnement sans oxygène, essentiel à une conservation efficace. Les fuites proviennent souvent de joints dégradés, de fissures dans les parois de la chambre ou d’un couvercle mal aligné. Examinez le joint en caoutchouc situé autour du périmètre de la chambre afin de détecter des fissures visibles, un durcissement ou des marques de compression inégales. Si le joint présente des signes d’usure, remplacez-le immédiatement : même de petites déchirures permettent l’infiltration d’air, ce qui affaiblit la puissance du vide. Vérifiez que le couvercle de la chambre se ferme complètement et de façon uniforme, car un couvercle voilé ou déformé empêche un contact adéquat avec le joint.
Pour une machine à emballage sous vide rotative dotée d’une chambre articulée ou amovible, assurez-vous que tous les boulons de fixation sont serrés de manière uniforme. Une répartition inégale de la pression peut créer des interstices microscopiques par lesquels l’air s’échappe pendant le fonctionnement. Utilisez une règle droite pour vérifier que les surfaces de la chambre sont planes ; les fluctuations de température ou les contraintes mécaniques peuvent déformer progressivement les composants en aluminium ou en plastique. Si une déformation est détectée, contactez le fabricant pour obtenir des pièces de rechange plutôt que d’essayer de redresser sur site, ce qui pourrait causer des dommages irréversibles.
État de la bande et de l’élément de scellage thermique
La bande de scellage thermique de votre machine à emballer sous vide rotative fusionne l’ouverture de l’emballage après application du vide. Les fuites apparaissent lorsque la bande de scellage n’atteint pas une température suffisante ou entre en contact incomplet avec le matériau du sachet. Vérifiez la surface de l’élément chauffant pour détecter des dépôts de carbone, des résidus de matière ou des incrustations minérales qui réduisent la conductivité thermique. Nettoyez la bande de scellage à l’aide d’une brosse souple ou d’un chiffon légèrement humidifié avec de l’eau distillée ; un excès de dépôts empêche une répartition uniforme de la chaleur et crée des points de scellage faibles. Pour les dépôts tenaces sur votre machine à emballer sous vide rotative, utilisez un nettoyant commercial non abrasif pour éléments chauffants, adapté aux équipements destinés à l’industrie alimentaire.
L’étalonnage de la température est tout aussi essentiel pour prévenir les fuites sur une machine rotative d’emballage sous vide. Utilisez un thermomètre infrarouge sans contact afin de vérifier que la température réelle de scellage correspond au réglage affiché par la machine. Si les mesures diffèrent de plus de 10 degrés Celsius, l’élément chauffant risque de présenter un défaut ou le capteur de température pourrait être mal étalonné. La plupart des modèles de machines rotatives d’emballage sous vide permettent d’ajuster la température via leurs panneaux de commande ; consultez le manuel d’utilisation fourni avec votre équipement pour connaître les procédures d’étalonnage spécifiques.
Diagnostic du système de pompe à vide et des vannes
Essai des performances de la pompe à vide
La pompe à vide est le cœur de votre machine à emballer sous vide rotative, chargée d’extraire l’air de la chambre. Une efficacité réduite de la pompe se traduit par des cycles de vide plus lents, une évacuation incomplète de l’air ou l’incapacité à atteindre les niveaux de pression cibles. Pour tester les performances de la pompe, exécutez un cycle à vide sans charge et écoutez attentivement tout bruit inhabituel, tel qu’un grondement, un sifflement ou un fonctionnement intermittent. Des fuites de vide dans les lignes externes ou aux raccordements peuvent également dégrader les performances de la pompe ; inspectez soigneusement tous les tuyaux et raccords à la recherche de fissures ou de connexions desserrées. Serrez d’abord manuellement les raccords lâches, puis utilisez une clé adaptée si une pression supplémentaire est nécessaire, en veillant à ne pas trop serrer.
Pour une machine d’emballage sous vide rotative, le niveau d’huile de la pompe à vide influence directement les performances d’étanchéité et la durée de vie. Vérifiez le niveau d’huile sur la vitre de contrôle située sur le carter de la pompe : l’huile doit se situer entre les repères « minimum » et « maximum ». Si le niveau est inférieur à la ligne « minimum », ajoutez l’huile pour pompe recommandée par le fabricant jusqu’à ce que la vitre de contrôle indique le niveau approprié. Un niveau d’huile trop bas réduit l’épaisseur du film lubrifiant, ce qui augmente les frottements et la génération de chaleur dans la pompe, entraînant éventuellement une défaillance des joints et une fuite d’air dans le cycle de votre machine d’emballage sous vide rotative.
Fonctionnement du clapet anti-retour et de la vanne de décharge
Votre machine à emballage sous vide rotative est équipée de clapets anti-retour qui empêchent l’air de refluer vers la chambre à vide, ainsi que de soupapes de décompression qui rétablissent la pression atmosphérique une fois le cycle de vide terminé. Un dysfonctionnement de ces soupapes peut entraîner une réintroduction d’air dans les emballages ou empêcher une décompression adéquate. Écoutez attentivement pendant le fonctionnement : si la machine à emballage sous vide rotative continue de siffler après la fin du cycle, la soupape de décompression risque d’être coincée en position partiellement ouverte. Si la pression de vide ne parvient jamais au niveau cible, malgré le fonctionnement de la pompe, le clapet anti-retour pourrait être obstrué ou endommagé. Ces deux situations indiquent que les composants internes des soupapes nécessitent un examen ou un remplacement.
Pour tester le fonctionnement du clapet anti-retour sur votre machine à emballer sous vide rotative, déconnectez la canalisation d’aspiration de la chambre et placez votre main sur l’ouverture. Activez le cycle d’aspiration ; vous devez ressentir une forte aspiration au niveau de la canalisation déconnectée. Si l’aspiration est faible ou absente, le clapet anti-retour est probablement à l’origine de la fuite. Retirez l’ensemble du clapet anti-retour conformément au manuel d’entretien de votre machine, inspectez le mécanisme interne à clapet battant ou à bille afin de détecter toute saleté ou usure, et remplacez l’ensemble du clapet si des dommages sont visibles. Pour tester le clapet de décharge, activez le cycle d’aspiration et écoutez : vous devez entendre un sifflement distinct lorsque le cycle prend fin et que la pression s’équilibre, ce qui indique un bon évent atmosphérique.
Gestion du matériau des sachets et de la ligne de scellage
Compatibilité des matériaux et qualité du film
Les fuites dans les emballages scellés proviennent parfois non pas d’une défaillance de la machine, mais d’une incompatibilité entre les réglages de température de la machine à emballer sous vide rotative et le matériau du sachet utilisé. Les films multicouches présentent des points de fusion différents ; si la machine à emballer sous vide rotative chauffe au-delà du point de fusion du film, la couche de scellage peut devenir fragile et sujette à des fissures. À l’inverse, une température insuffisante laisse le scellage partiellement fusionné, créant des zones faibles vulnérables à l’éclatement lors de la manutention ou du stockage. Vérifiez que les sachets sont expressément homologués pour l’emballage sous vide et qu’ils correspondent à la plage de température de scellage de votre machine à emballer sous vide rotative, généralement comprise entre 120 et 180 degrés Celsius selon la composition du film.
La qualité du matériau influence également la prévention des fuites dans votre machine rotative d’emballage sous vide. Des sachets présentant des zones trop fines, des microtrous ou une épaisseur de revêtement inégale fuiront, quel que soit le bon fonctionnement de la machine. Achetez des sachets auprès de fournisseurs fiables et effectuez des contrôles à l’entrée sur des lots échantillons. Vérifiez la régularité de l’épaisseur du film, recherchez la présence de microtrous en tenant les sachets devant une lumière vive, et assurez-vous que la couche de scellage est appliquée de façon uniforme. Le stockage des sachets dans des conditions contrôlées de température et d’humidité empêche l’absorption d’humidité et l’accumulation d’électricité statique, phénomènes susceptibles de compromettre l’intégrité du film avant que votre machine rotative d’emballage sous vide ne les scelle.
Positionnement de la ligne de scellage et placement des sachets
Un positionnement incorrect du sachet dans votre machine à emballer sous vide rotative provoque un désalignement de la soudure, où la bande chauffante entre en contact uniquement avec une partie de la zone à souder. L’ensemble de la ligne de soudure doit entrer en contact direct avec l’élément chauffant ; des espaces ou un positionnement décalé laissent des parties non soudées, permettant à l’air de pénétrer progressivement dans l’emballage. Assurez-vous que les sachets sont chargés droit et centrés dans la zone de soudure. La plupart des modèles de machines à emballer sous vide rotatives sont équipés de rails de guidage ou de repères de positionnement pour garantir un placement correct. Formez les opérateurs à la technique appropriée de chargement et vérifiez périodiquement que les systèmes de guidage sont propres et fonctionnent correctement.
FAQ
Comment savoir si la pompe à vide de ma machine à emballer sous vide rotative est en train de tomber en panne ?
Une pompe à vide défectueuse présente plusieurs signes avant-coureurs sur votre machine d’emballage sous vide rotative : les cycles de vide prennent plus de temps que d’habitude, le niveau de pression cible n’est pas atteint, des bruits inhabituels de grincement ou de cliquetis se font entendre, ou la pompe dégage une chaleur excessive. Vérifiez d’abord le niveau d’huile de la pompe, car un niveau trop bas est souvent à l’origine de ces symptômes. Si le niveau d’huile est correct, testez l’aspiration de la pompe en déconnectant la canalisation de vide et en plaçant votre main sur l’ouverture ; une aspiration faible ou absente indique une usure de la pompe, nécessitant son remplacement ou une réparation professionnelle.
Puis-je utiliser le même matériau d’emballage sous vide pour tous les produits sur ma machine d’emballage sous vide rotative ?
Différents produits peuvent nécessiter des matériaux d’emballage sous vide différents, et votre machine rotative d’emballage sous vide fonctionne dans des plages de température spécifiques. Des aliments délicats, comme les fruits de mer frais, peuvent exiger des films à basse température afin d’éviter tout dommage, tandis que des produits denses, comme la viande, peuvent nécessiter des températures plus élevées pour obtenir des soudures solides. Vérifiez toujours que les matériaux d’emballage sont homologués pour la plage de température de fonctionnement de votre machine rotative d’emballage sous vide et qu’ils sont conçus spécifiquement pour les applications d’emballage sous vide. L’utilisation de films incompatibles entraîne des soudures faibles, des fuites et une dégradation de la qualité du produit.
Quel calendrier d’entretien dois-je suivre pour éviter les fuites sur ma machine rotative d’emballage sous vide ?
Établissez une routine de maintenance préventive pour votre machine rotative d’emballage sous vide, comprenant une inspection hebdomadaire des joints et de l’état de la chambre à vide, un nettoyage mensuel des éléments chauffants et des clapets anti-retour, ainsi que des changements ou rajouts d’huile pour la pompe à vide tous les trois mois, selon les besoins. Vérifiez mensuellement tous les raccords de tuyaux afin de détecter tout desserrage ou dommage visible. L’étalonnage de la température doit être vérifié tous les trois mois à l’aide d’un thermomètre sans contact. Ces tâches de maintenance planifiées prolongent la durée de vie de l’équipement et préviennent de nombreux problèmes de fuite courants qui interrompent la production sur votre machine rotative d’emballage sous vide.

 EN