 EN
पूर्व-निर्मित पाउच पैकेजिंग मशीन के साथ फिल्म के अपव्यय को कैसे कम करें?
2026/09/20
पूर्व-निर्मित पाउच मशीनें: फिल्म के अपव्यय को कम करें, कुल स्वामित्व लागत (टीसीओ) कम करें और त्वरित आरओआई प्राप्त करें

2026/10/03
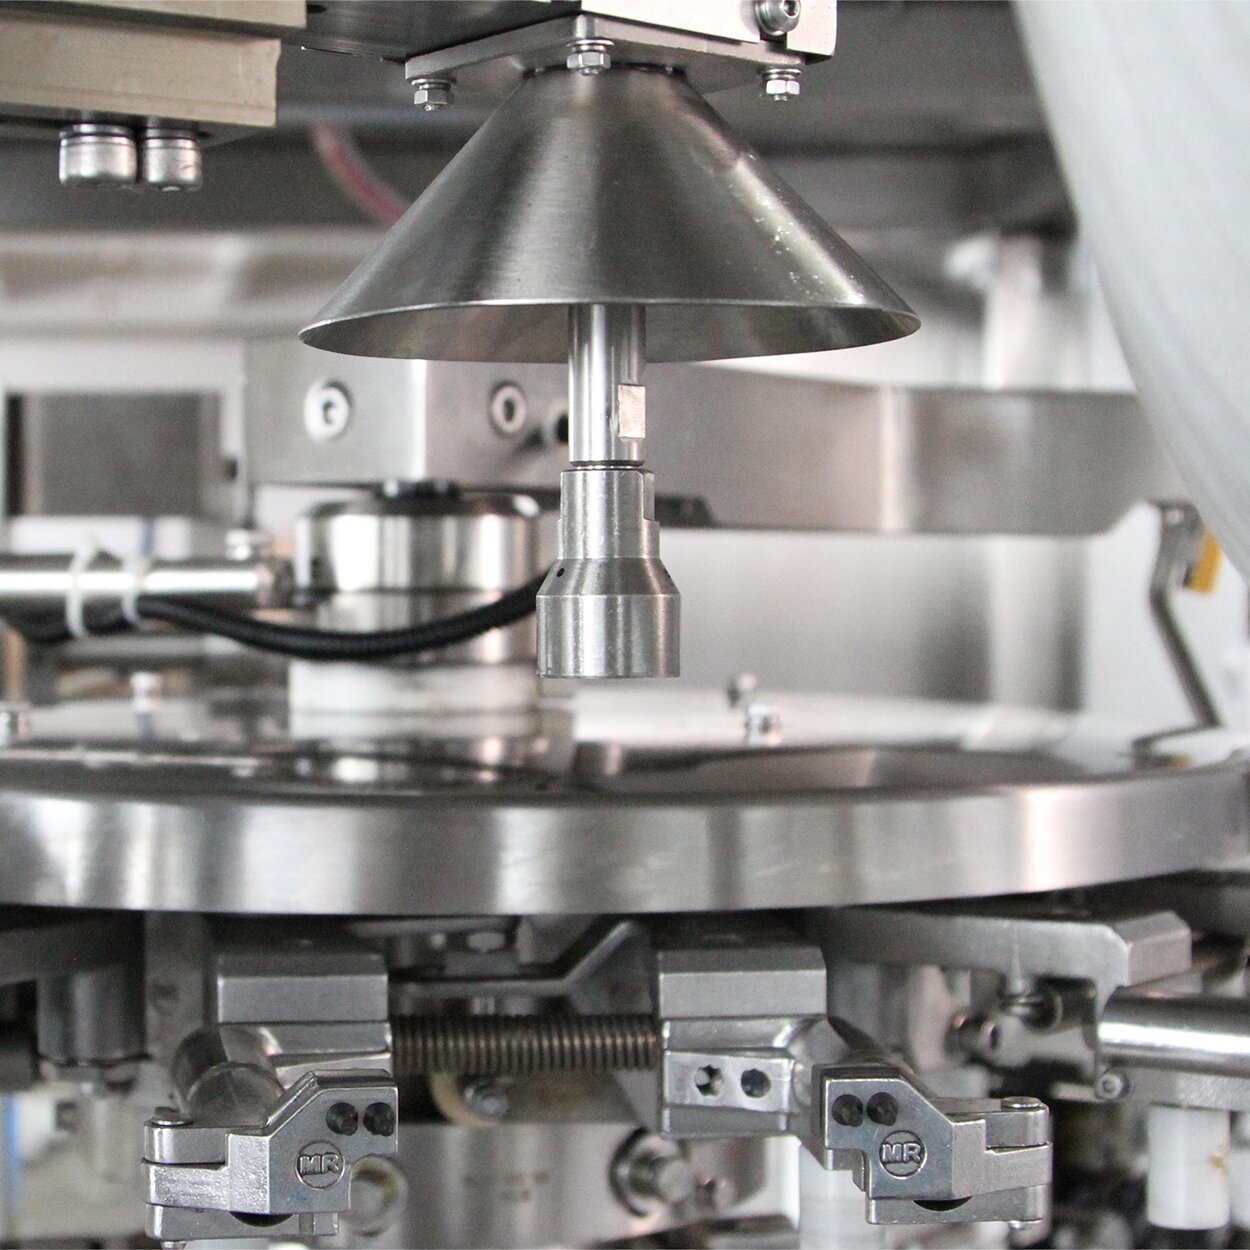
एक स्मार्ट शौचालय में रिसाव घूर्णन वैक्यूम पैकेजिंग मशीन उत्पाद की गुणवत्ता को समाप्त कर सकता है, सामग्री का अपव्यय कर सकता है, और उत्पादन के समय-सारणी को बाधित कर सकता है। जब आपकी घूर्णन वैक्यूम पैकेजिंग मशीन उचित सील अखंडता बनाए रखने में विफल रहती है, तो संचालन दक्षता बनाए रखने और अपने लाभ की रक्षा करने के लिए मूल कारण को त्वरित रूप से पहचानना महत्वपूर्ण हो जाता है। सामान्य रिसाव स्रोतों और निदान प्रक्रियाओं को समझना आपको व्यापक अवरोध या महंगे सेवा कॉल के बिना प्रदर्शन को पुनः स्थापित करने में सहायता करता है।
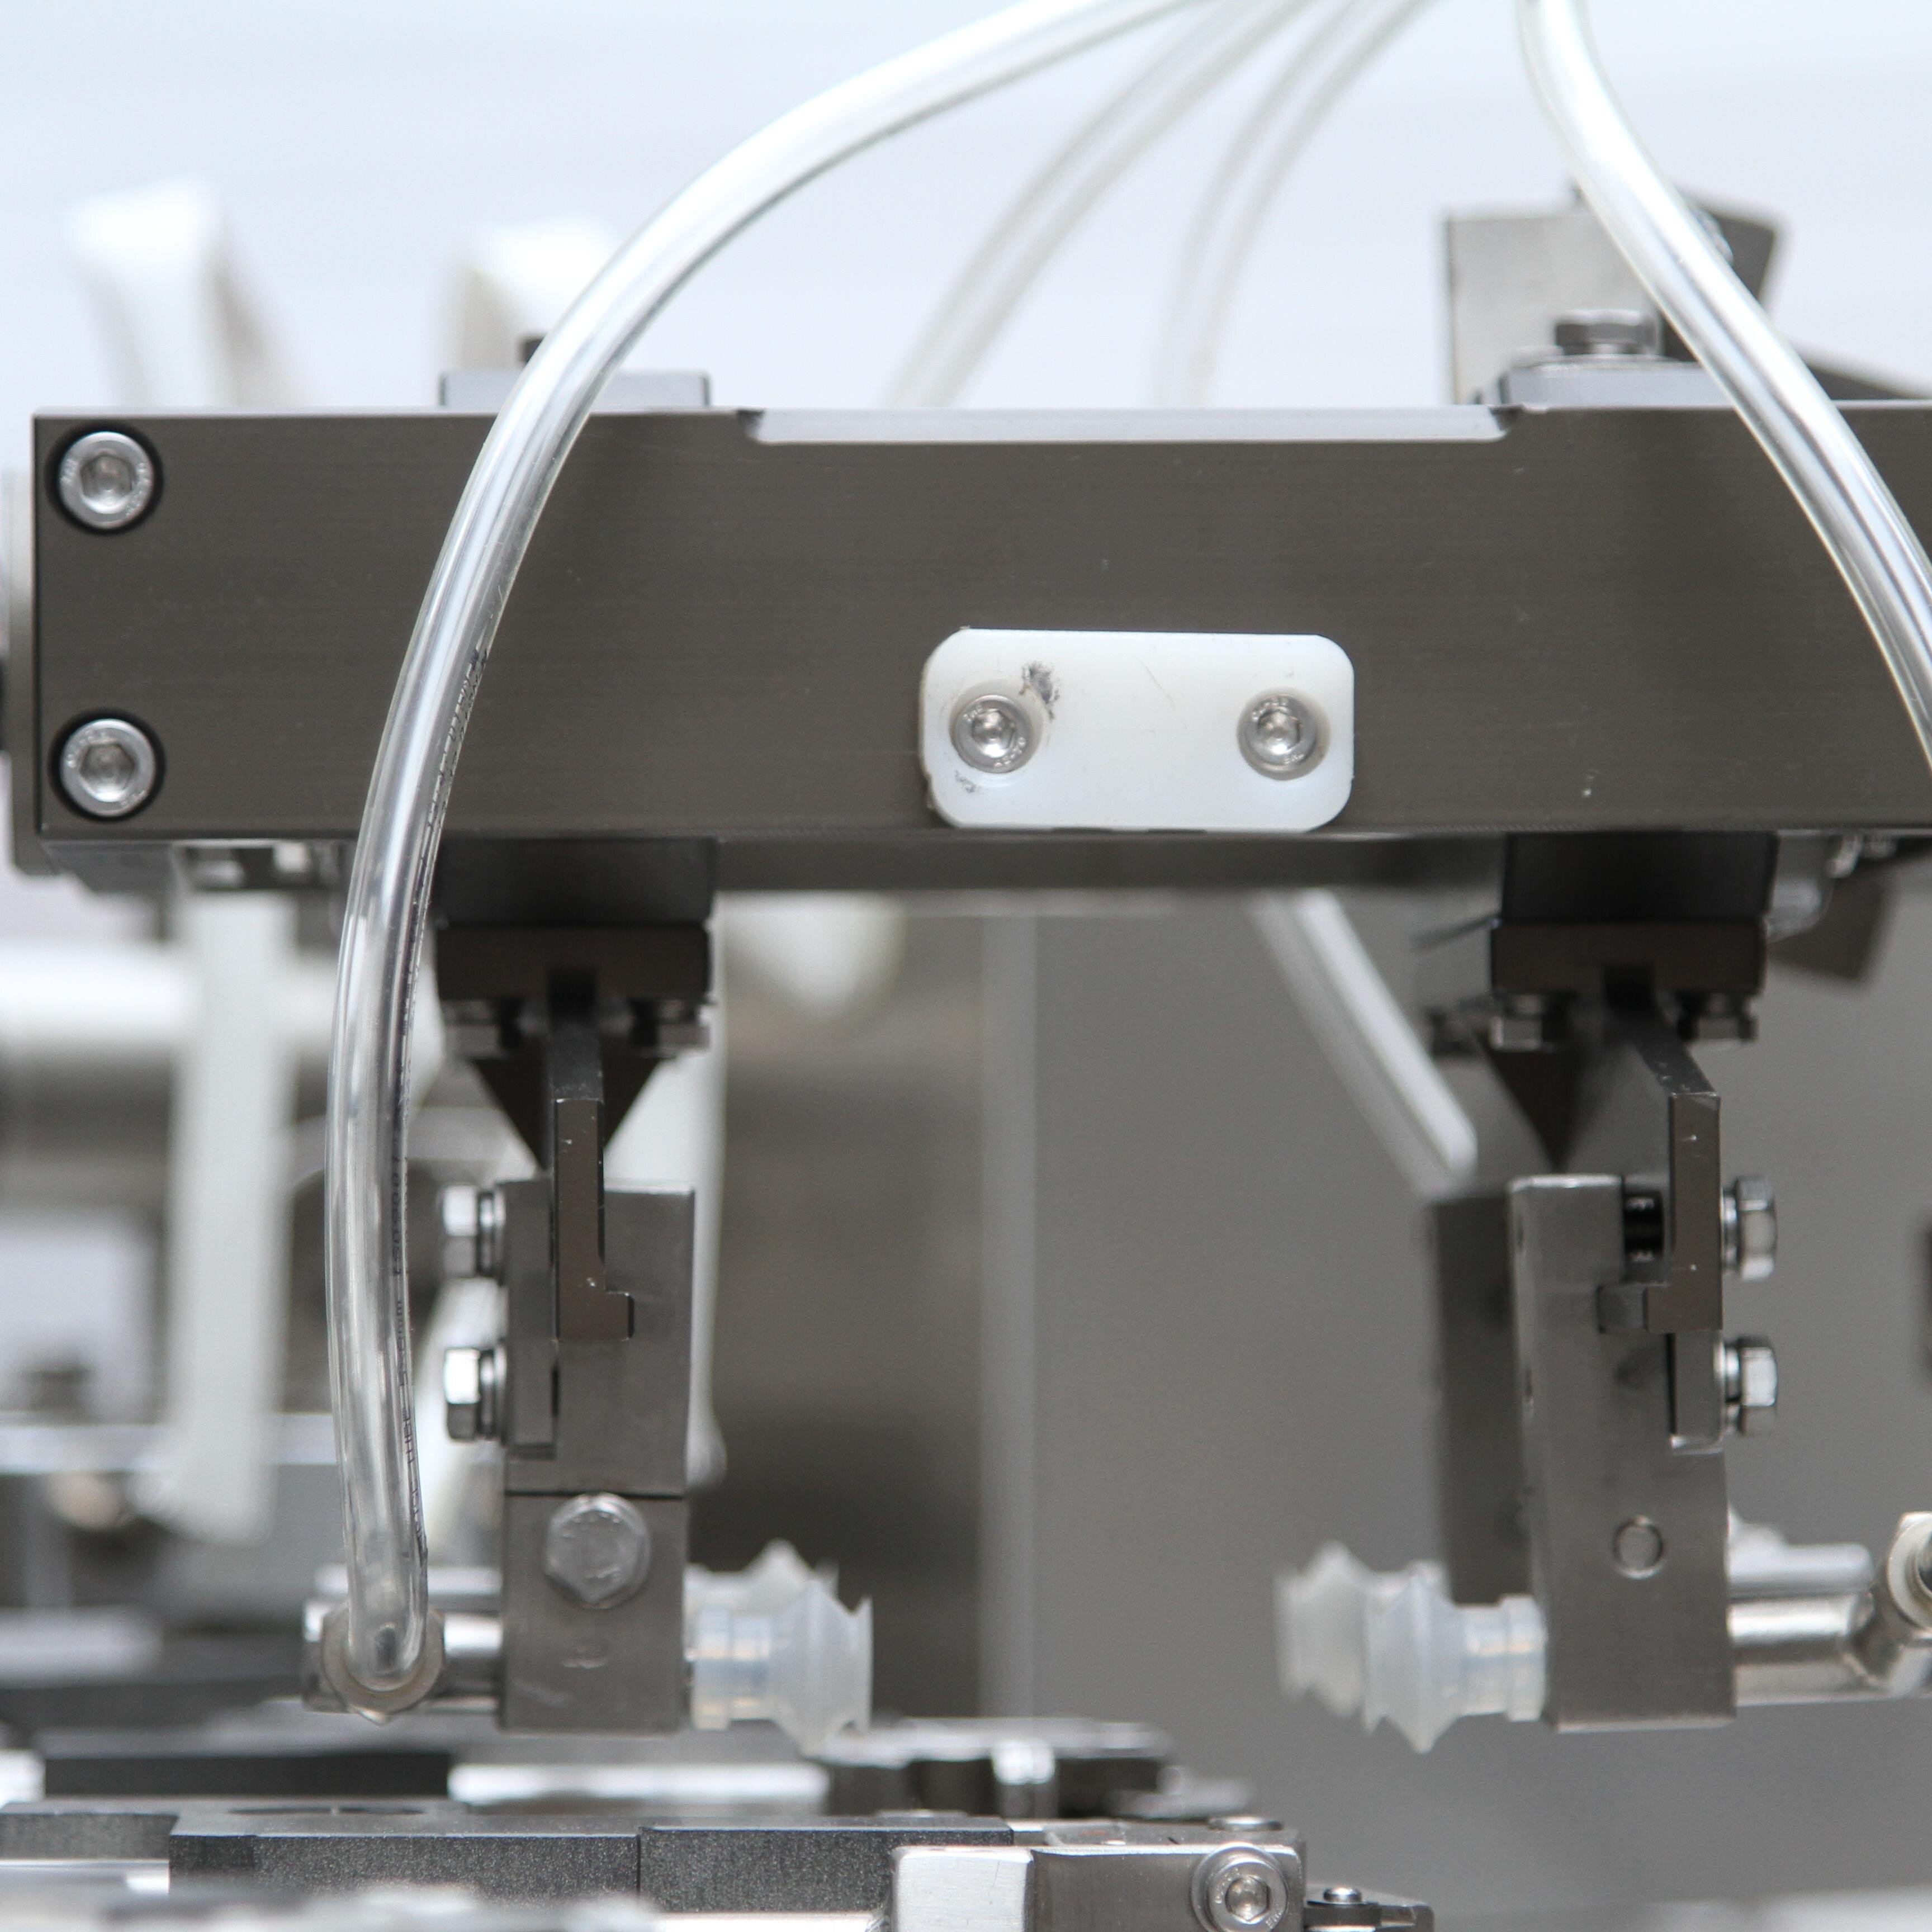
वैक्यूम कक्ष वह स्थान है जहाँ आपकी रोटरी वैक्यूम पैकेजिंग मशीन प्रभावी संरक्षण के लिए आवश्यक ऑक्सीजन-मुक्त वातावरण बनाती है। रिसाव अक्सर कमज़ोर हो चुके गैस्केट्स, कक्ष की दीवारों में दरारें या गलत संरेखित ढक्कन असेंबलियों से उत्पन्न होते हैं। कक्ष के परिधि के चारों ओर लगे रबर के गैस्केट का निरीक्षण करें—दृश्यमान दरारें, कठोरता या असमान संपीड़न के निशान ढूँढ़ें। यदि गैस्केट में क्षरण के लक्छन दिखाई दें, तो इसे तुरंत बदल दें; यहाँ तक कि छोटी से छोटी फट भी वायु के प्रवेश को संभव बना देती है, जिससे वैक्यूम की शक्ति कम हो जाती है। सुनिश्चित करें कि कक्ष का ढक्कन पूरी तरह और समान रूप से बंद हो रहा है, क्योंकि विकृत या मुड़े हुए ढक्कन गैस्केट के उचित संपर्क को रोकते हैं।
घूर्णन वैक्यूम पैकेजिंग मशीन के लिए, जिसमें कब्जे वाला या हटाने योग्य कक्ष हो, सुनिश्चित करें कि सभी सुरक्षण बोल्ट समान रूप से कसे हुए हों। असमान दबाव वितरण से सूक्ष्म दरारें बन सकती हैं, जहाँ से कार्य के दौरान वायु बाहर निकल सकती है। कक्ष की सतहों की सपाटता की जाँच करने के लिए एक सीधी छड़ का उपयोग करें; तापमान में उतार-चढ़ाव या यांत्रिक तनाव के कारण समय के साथ एल्यूमीनियम या प्लास्टिक घटकों में विकृति आ सकती है। यदि विकृति पाई जाती है, तो क्षेत्र में सीधा करने का प्रयास करने के बजाय, स्थायी क्षति के जोखिम को रोकने के लिए नए भागों के लिए निर्माता से संपर्क करें।
आपकी रोटरी वैक्यूम पैकेजिंग मशीन की हीट सीलिंग स्ट्रिप वैक्यूम लगाने के बाद पैकेज के खुले सिरे को जोड़ देती है। जब सील स्ट्रिप पर्याप्त तापमान प्राप्त नहीं कर पाती या पाउच के सामग्री के साथ पूर्ण संपर्क नहीं बना पाती, तो रिसाव होता है। हीटिंग एलिमेंट की सतह पर कार्बन के जमाव, सामग्री के अवशेष या खनिज जमाव की जाँच करें, जो ऊष्मा संचरण को कम कर देते हैं। सीलिंग स्ट्रिप को डिस्टिल्ड पानी से गीले किए गए नरम ब्रश या कपड़े से साफ़ करें; अधिक जमाव ऊष्मा के समान वितरण को रोकता है और कमज़ोर सील बिंदुओं का कारण बनता है। आपकी रोटरी वैक्यूम पैकेजिंग मशीन पर जमे हुए कठिन अवशेषों के लिए, भोजन उपकरणों के लिए उपयुक्त गैर-क्षरणकारी वाणिज्यिक हीटिंग एलिमेंट क्लीनर का उपयोग करें।
रोटरी वैक्यूम पैकेजिंग मशीन में रिसाव रोकने के लिए तापमान कैलिब्रेशन का समान रूप से महत्व होता है। वास्तविक सीलिंग तापमान की जाँच करने के लिए, जो मशीन की डिस्प्ले सेटिंग के साथ मेल खाता हो, एक गैर-संपर्क अवरक्त थर्मामीटर का उपयोग करें। यदि मापे गए मान १० डिग्री सेल्सियस से अधिक भिन्न होते हैं, तो हीटिंग एलिमेंट खराब हो सकता है या तापमान सेंसर का कैलिब्रेशन गलत हो सकता है। अधिकांश रोटरी वैक्यूम पैकेजिंग मशीन मॉडल नियंत्रण पैनल के माध्यम से तापमान समायोजन की अनुमति देते हैं; अपने उपकरण के लिए विशिष्ट कैलिब्रेशन प्रक्रियाओं के लिए अपने ऑपरेटर मैनुअल का संदर्भ लें।
वैक्यूम पंप आपकी रोटरी वैक्यूम पैकेजिंग मशीन का हृदय है, जो कक्ष से वायु को निकालने के लिए उत्तरदायी है। पंप की कम कुशलता के कारण वैक्यूम चक्र धीमे हो जाते हैं, वायु पूरी तरह से नहीं निकलती है, या लक्ष्य दबाव स्तर तक पहुँचना संभव नहीं होता है। पंप के प्रदर्शन का परीक्षण करने के लिए एक खाली चक्र चलाएँ और कर्कश, सीटी जैसी या अनियमित संचालन की आवाज़ें सुनें। बाहरी लाइनों या कनेक्शन में वैक्यूम रिसाव भी पंप के प्रदर्शन को कम कर सकता है; सभी होज़ और फिटिंग्स को दरारों या ढीले कनेक्शन के लिए निरीक्षित करें। कोई भी ढीली फिटिंग पहले हाथ से कसें, फिर यदि अतिरिक्त दबाव की आवश्यकता हो तो उपयुक्त रेंच का उपयोग करें, लेकिन अधिक कसाव से सावधान रहें।
घूर्णन वैक्यूम पैकेजिंग मशीन के लिए, वैक्यूम पंप का तेल स्तर सील के प्रदर्शन और उसकी आयु को सीधे प्रभावित करता है। पंप हाउसिंग पर लगे तेल दृश्य ग्लास की जाँच करें; तेल न्यूनतम और अधिकतम चिह्नों के बीच होना चाहिए। यदि तेल न्यूनतम रेखा से नीचे है, तो निर्माता द्वारा अनुशंसित पंप तेल को तब तक डालें जब तक कि दृश्य ग्लास में उचित स्तर नहीं दिखाई दे जाता। कम तेल स्तर चिकनाहट फिल्म की शक्ति को कम कर देता है, जिससे पंप के भीतर घर्षण और ऊष्मा उत्पादन में वृद्धि होती है, जो अंततः सील विफलता और आपकी घूर्णन वैक्यूम पैकेजिंग मशीन के चक्र में वायु रिसाव का कारण बनता है।
आपकी रोटरी वैक्यूम पैकेजिंग मशीन में चेक वाल्व शामिल हैं, जो वैक्यूम कक्ष में वायु के पीछे की ओर प्रवाह को रोकते हैं, और रिलीज़ वाल्व जो वैक्यूम चक्र पूरा होने के बाद वायुमंडलीय दबाव को बहाल करते हैं। खराब काम करने वाले वाल्व पैकेज में वायु के पुनः प्रवेश की अनुमति देते हैं या उचित दबाव राहत को रोकते हैं। संचालन के दौरान ध्यान से सुनें: यदि रोटरी वैक्यूम पैकेजिंग मशीन चक्र समाप्त होने के बाद भी सीटी की आवाज़ जारी रखती है, तो रिलीज़ वाल्व आंशिक रूप से खुला हो सकता है। यदि पंप के संचालन के बावजूद वैक्यूम दबाव कभी भी लक्ष्य स्तर तक नहीं पहुँचता है, तो चेक वाल्व अवरुद्ध या क्षतिग्रस्त हो सकता है। दोनों स्थितियाँ यह संकेत देती हैं कि आंतरिक वाल्व घटकों का निरीक्षण या प्रतिस्थापन आवश्यक है।
अपनी रोटरी वैक्यूम पैकेजिंग मशीन पर चेक वाल्व के कार्य का परीक्षण करने के लिए, कक्ष से वैक्यूम लाइन को डिस्कनेक्ट करें और खुले सिरे पर अपना हाथ रखें। वैक्यूम चक्र को सक्रिय करें; आपको डिस्कनेक्टेड लाइन पर मज़बूत सक्शन महसूस होना चाहिए। यदि सक्शन कमज़ोर है या अनुपस्थित है, तो चेक वाल्व संभवतः आपके रिसाव का स्रोत है। अपनी मशीन की सेवा मैनुअल के अनुसार चेक वाल्व असेंबली को हटा दें, आंतरिक फ्लैपर या बॉल तंत्र का मलबे या क्षरण के लिए निरीक्षण करें, और यदि क्षति दिखाई दे तो वाल्व असेंबली को बदल दें। रिलीज़ वाल्व के परीक्षण के लिए, वैक्यूम चक्र को सक्रिय करें और सुनें; चक्र समाप्त होने और दबाव समान होने पर आपको एक स्पष्ट सीटी की आवाज़ सुनाई देनी चाहिए, जो उचित वातावरणीय वेंटिंग को दर्शाती है।
सील किए गए पैकेजों में रिसाव कभी-कभी मशीन की खराबी के कारण नहीं, बल्कि रोटरी वैक्यूम पैकेजिंग मशीन की तापमान सेटिंग्स और उपयोग किए जा रहे पाउच सामग्री के बीच असंगतता के कारण होते हैं। बहु-परत फिल्मों के विभिन्न गलनांक होते हैं; यदि आपकी रोटरी वैक्यूम पैकेजिंग मशीन फिल्म के गलनांक से अधिक गर्म करती है, तो सील लेयर भंगुर हो सकती है और दरार पड़ने के प्रवण हो सकती है। इसके विपरीत, अपर्याप्त तापमान के कारण सील आंशिक रूप से जुड़ती रहती है, जिससे कमजोर बिंदु बन जाते हैं जो हैंडलिंग या भंडारण के दौरान फटने के लिए संवेदनशील होते हैं। सुनिश्चित करें कि पाउचों को विशेष रूप से वैक्यूम पैकेजिंग के लिए अनुमोदित किया गया है और वे आपकी रोटरी वैक्यूम पैकेजिंग मशीन की सीलिंग तापमान सीमा के अनुरूप हैं, जो आमतौर पर फिल्म की संरचना के आधार पर १२० से १८० डिग्री सेल्सियस होती है।
सामग्री की गुणवत्ता आपकी घूर्णन वैक्यूम पैकेजिंग मशीन में रिसाव रोकथाम को भी प्रभावित करती है। पाउच जिनमें पतले स्थान, सूक्ष्म छिद्र या असमान लेपन मोटाई हो, चाहे मशीन का सही संचालन किया जाए, फिर भी रिसाव करेंगे। विश्वसनीय आपूर्तिकर्ताओं से पाउच खरीदें और नमूना बैचों पर आगमन निरीक्षण करें। फिल्म की मोटाई की स्थिरता की जाँच करें, पाउच को तेज़ प्रकाश के सामने धरकर सूक्ष्म छिद्रों का निरीक्षण करें, और सीलिंग परत के समान रूप से लागू होने की पुष्टि करें। पाउच को नियंत्रित तापमान और आर्द्रता की स्थितियों में संग्रहित करने से नमी अवशोषण और स्थिर विद्युत जमाव को रोका जाता है, जो पाउच की फिल्म की अखंडता को घूर्णन वैक्यूम पैकेजिंग मशीन द्वारा सील करने से पहले कमज़ोर कर सकता है।
आपकी घूर्णी वैक्यूम पैकेजिंग मशीन के भीतर थैली का गलत स्थान पर रखना उस स्थिति को जन्म देता है जहाँ गर्मी-पट्टी केवल सील के आंशिक क्षेत्र को ही स्पर्श करती है। संपूर्ण सील रेखा को गर्मी उत्पन्न करने वाले अवयव के साथ पूर्णतः सीधे संपर्क में होना आवश्यक है; कोई भी अंतराल या विस्थापित स्थिति ऐसे असीलित भागों को जन्म देती है जहाँ वायु धीरे-धीरे पैकेज के भीतर प्रवेश कर जाती है। सुनिश्चित करें कि थैलियों को सीलिंग क्षेत्र के भीतर सीधे और केंद्रित रूप से लोड किया जाए। अधिकांश घूर्णी वैक्यूम पैकेजिंग मशीन मॉडलों में सही स्थान पर रखने के लिए गाइड रेल या स्थिति निशान शामिल होते हैं। ऑपरेटरों को उचित लोडिंग तकनीक के बारे में प्रशिक्षित करें और नियमित रूप से सत्यापित करें कि गाइड प्रणाली साफ़ हैं और सही ढंग से कार्य कर रही हैं।
एक खराब वैक्यूम पंप आपकी रोटरी वैक्यूम पैकेजिंग मशीन में कई चेतावनी संकेत दिखाता है: वैक्यूम चक्र सामान्य से अधिक समय लेते हैं, लक्ष्य दबाव स्तर प्राप्त नहीं किए जा सकते, असामान्य पीसने या खनखन की आवाज़ें आती हैं, या पंप अत्यधिक गर्मी उत्पन्न करता है। सबसे पहले पंप के तेल के स्तर की जाँच करें, क्योंकि कम तेल अक्सर इन लक्षणों का कारण बनता है। यदि तेल का स्तर सही है, तो वैक्यूम लाइन को डिस्कनेक्ट करके और खुले सिरे पर अपना हाथ रखकर पंप की सक्शन क्षमता का परीक्षण करें; कमज़ोर या कोई सक्शन न होना पंप के क्षरण को दर्शाता है, जिसके लिए प्रतिस्थापन या विशेषज्ञ सेवा की आवश्यकता होती है।
Alag-alag utpaadon ke liye alag-alag pouch saamagriyon ki aavashyakata hoti hai aur aapka ghumavadar niryat pakkavan machine vishisht tapamana sankayon par kaam karti hai. taral khadya jaise taza samudri khadya ko kshatigraast hone se bachane ke liye kam tapamana vaale film ki aavashyakata hoti hai, jabki ghan utpaad jaise maans ke liye majboot seal ke liye adhik tapamana ki aavashyakata hoti hai. hamesha yah pusti karein ki pouch saamagriyan aapke ghumavadar niryat pakkavan machine ke prachalan tapamana ke liye anumodit hain aur niryat pakkavan upyogon ke liye vishesh roop se banayi gayi hain. asangat film ka upyog karne se kamjor seal, rissav aur utpaad gunvatta mein giraav aata hai.
अपनी रोटरी वैक्यूम पैकेजिंग मशीन के लिए एक निवारक रखरखाव दिशानिर्देश स्थापित करें, जिसमें साप्ताहिक रूप से गैस्केट्स और वैक्यूम कक्ष की स्थिति का निरीक्षण, मासिक रूप से हीटिंग तत्वों और चेक वाल्वों की सफाई, और तिमाही आधार पर वैक्यूम पंप के तेल का परिवर्तन या आवश्यकतानुसार पूरक भरना शामिल हो। सभी होज़ कनेक्शन का मासिक निरीक्षण ढीलेपन या दृश्यमान क्षति के लिए करें। तापमान कैलिब्रेशन की जाँच तिमाही आधार पर एक असंपर्क थर्मामीटर का उपयोग करके सत्यापित करनी चाहिए। ये निर्धारित रखरखाव कार्य उपकरण के जीवनकाल को बढ़ाते हैं और आपकी रोटरी वैक्यूम पैकेजिंग मशीन में उत्पादन को बाधित करने वाली कई सामान्य रिसाव समस्याओं को रोकते हैं।

2026/09/20
पूर्व-निर्मित पाउच मशीनें: फिल्म के अपव्यय को कम करें, कुल स्वामित्व लागत (टीसीओ) कम करें और त्वरित आरओआई प्राप्त करें

2026/09/20
सिद्ध सर्वोत्तम प्रथाओं के साथ पूर्व-निर्मित पाउच मशीन के चेंजओवर समय को 40% तक कम करें

2026/09/20
पूर्व-निर्मित पाउच मशीनें: उत्पादन क्षमता में वृद्धि, अपव्यय में कमी और आरओआई में सुधार

2026/09/20
रोटरी बनाम इनलाइन पूर्व-निर्मित पाउच मशीनें: गति, आरओआई और स्केलेबिलिटी की तुलना

2026/09/20
पूर्व-निर्मित पाउच मशीन: उत्पादन क्षमता में वृद्धि, श्रम लागत में कमी और सील अखंडता में सुधार

2026/09/21
प्रीमेड पाउच मशीन: पाउच प्रकार, सामग्री और भरण मार्गदर्शिका

