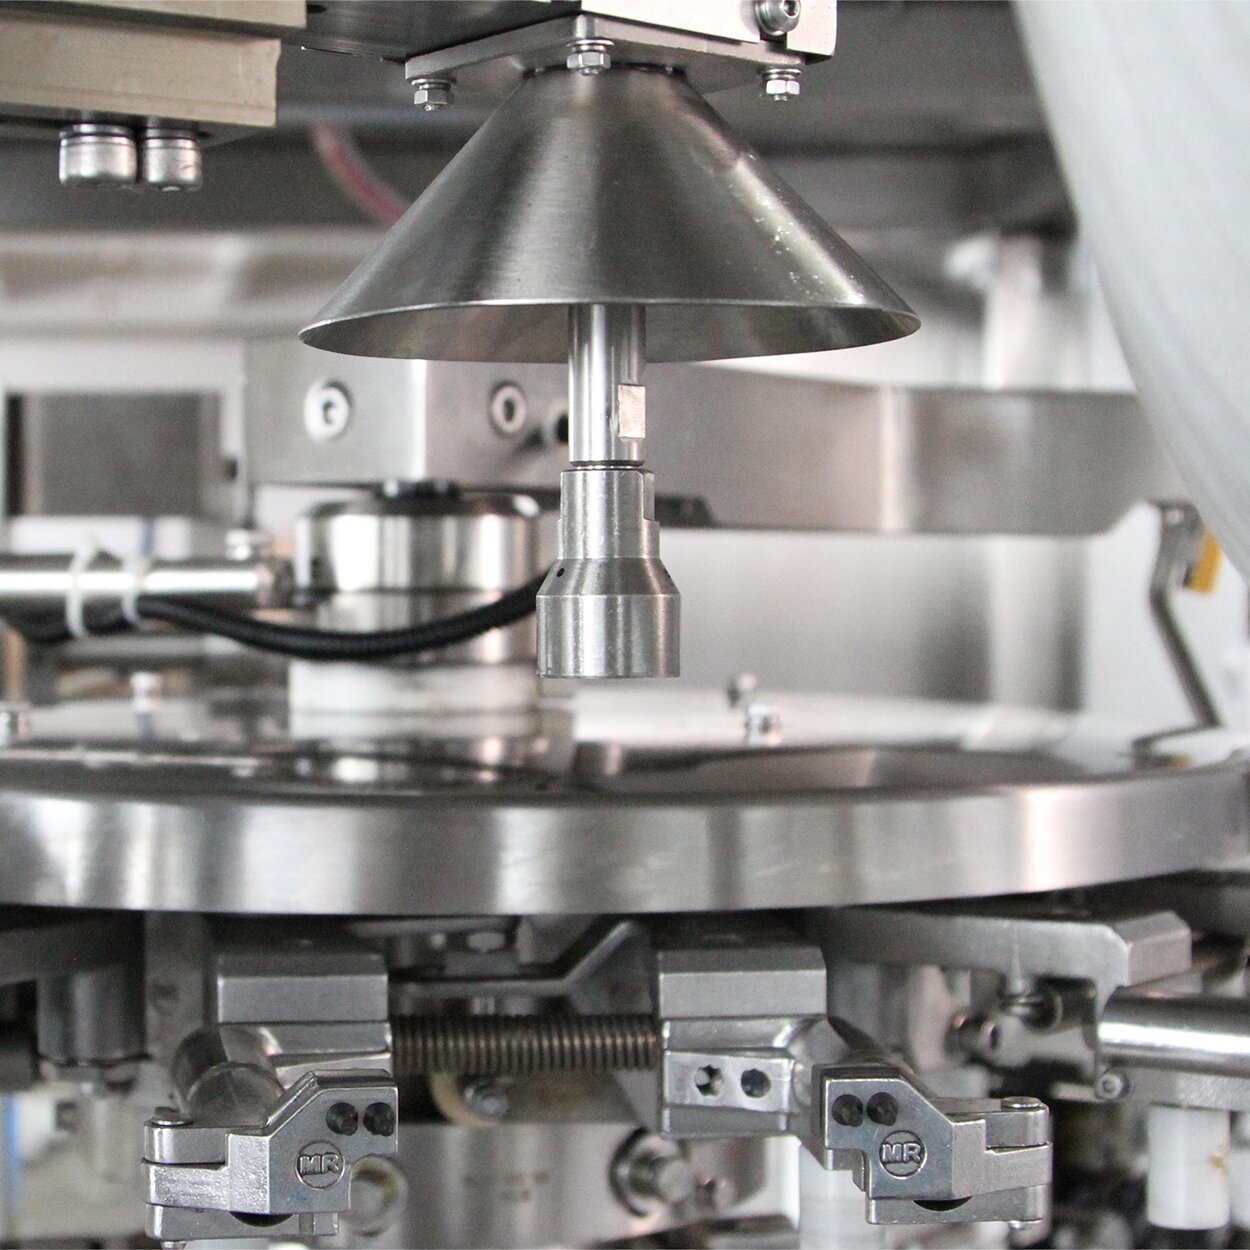
Fugas en un máquina rotativa de envasado al vacío puede comprometer la calidad del producto, desperdiciar materiales y alterar los programas de producción. Cuando su máquina rotativa de envasado al vacío no logra mantener una integridad adecuada del sellado, identificar rápidamente la causa raíz se vuelve fundamental para conservar la eficiencia operativa y proteger sus resultados económicos. Comprender las fuentes comunes de fugas y los procedimientos de diagnóstico le permite restablecer el rendimiento sin tiempos de inactividad prolongados ni costosas llamadas de servicio.
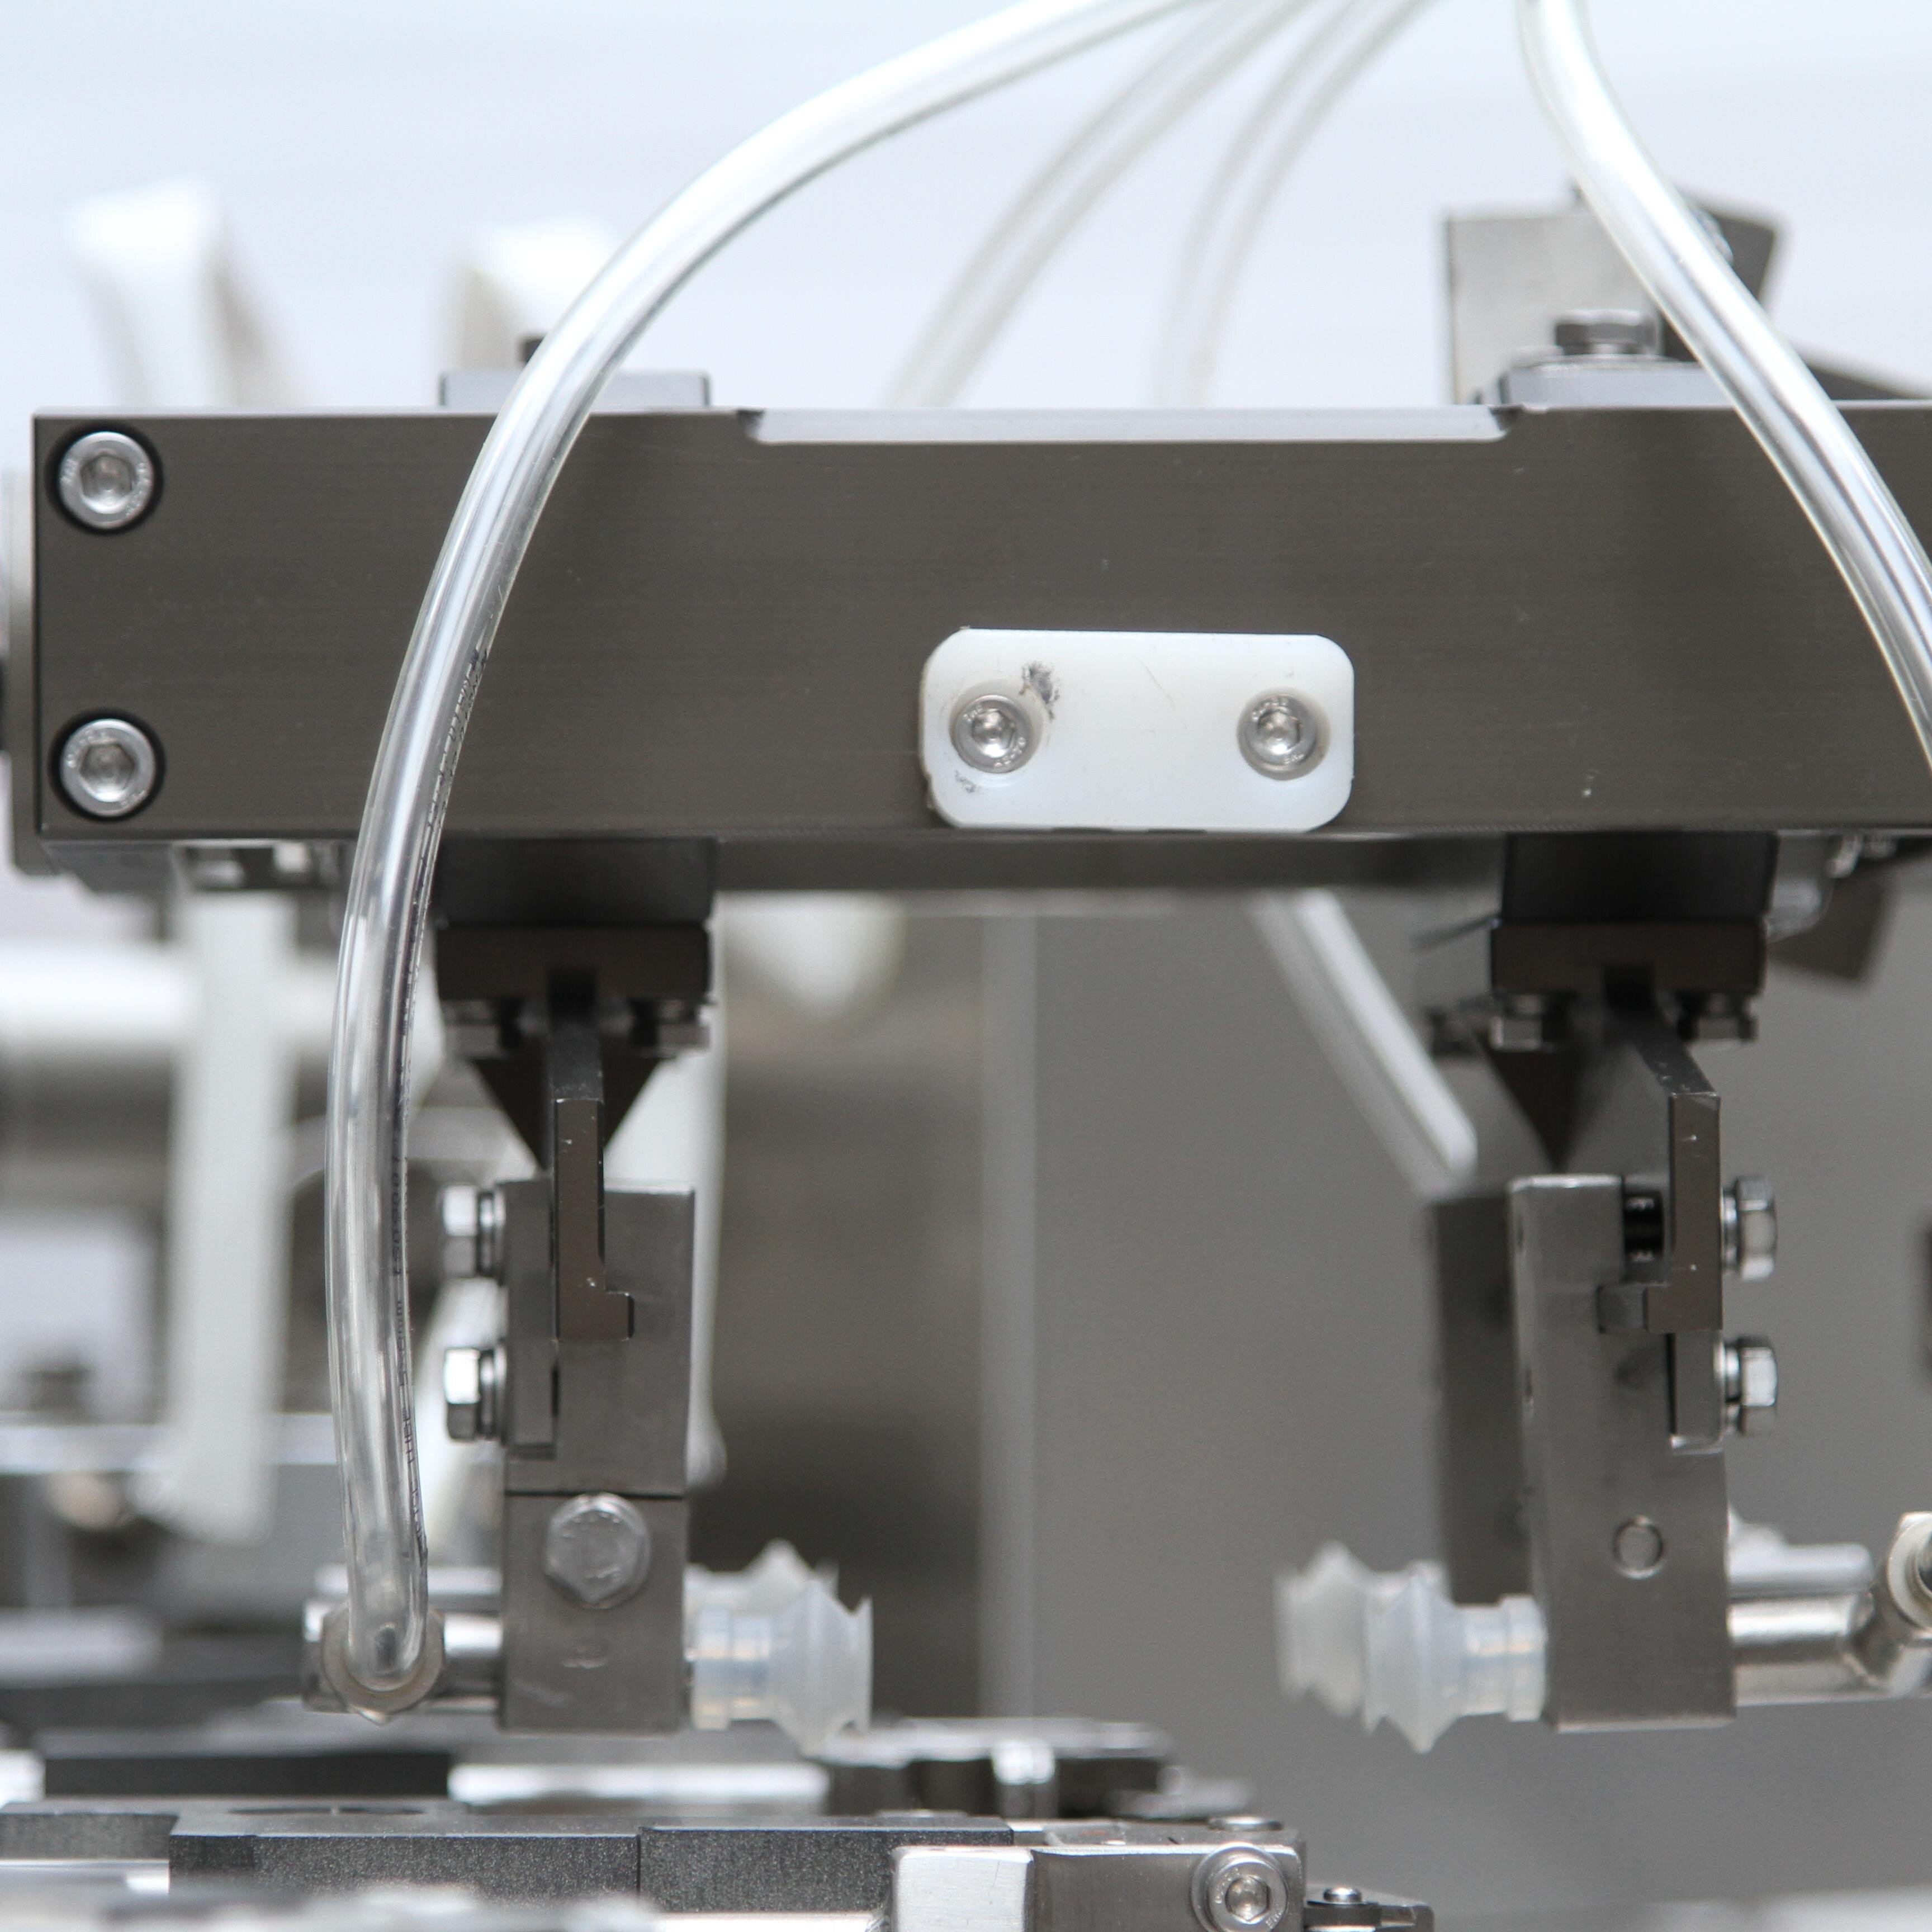
Identificación de la fuente de fugas en máquinas rotativas de envasado al vacío
Inspección del cierre de la cámara de vacío
La cámara de vacío es donde su máquina rotativa de envasado al vacío crea el entorno libre de oxígeno esencial para una conservación eficaz. Las fugas suelen originarse en juntas deterioradas, grietas en las paredes de la cámara o ensamblajes de tapa mal alineados. Inspeccione la junta de goma alrededor del perímetro de la cámara en busca de grietas visibles, endurecimiento o marcas de compresión irregulares. Si la junta muestra signos de desgaste, reemplácela inmediatamente; incluso pequeños desgarros permiten la infiltración de aire, lo que compromete la intensidad del vacío. Asegúrese de que la tapa de la cámara se cierre por completo y de forma uniforme, ya que las tapas deformadas o dobladas impiden un contacto adecuado con la junta.
Para una máquina rotativa de envasado al vacío con cámara abatible o desmontable, asegúrese de que todos los tornillos de fijación estén apretados de forma uniforme. Una distribución irregular de la presión puede crear grietas microscópicas por donde el aire escapa durante el funcionamiento. Utilice una regla recta para verificar que las superficies de la cámara sean planas; las fluctuaciones de temperatura o las tensiones mecánicas pueden deformar con el tiempo componentes de aluminio o plástico. Si se detecta deformación, póngase en contacto con el fabricante para obtener piezas de repuesto, en lugar de intentar enderezarlas in situ, lo que podría causar daños permanentes.
Estado de la banda y del elemento de sellado por calor
La tira de sellado térmico de su máquina rotativa de envasado al vacío fusiona la abertura del paquete después de aplicar el vacío. Las fugas se manifiestan cuando la tira de sellado no alcanza una temperatura adecuada o no entra en contacto completo con el material de la bolsa. Inspeccione la superficie del elemento calefactor en busca de acumulaciones de carbono, residuos de material o depósitos minerales que reduzcan la conductividad térmica. Limpie la tira de sellado con un cepillo suave o un paño ligeramente humedecido con agua destilada; una acumulación excesiva impide una distribución uniforme del calor y genera puntos de sellado débiles. Para depósitos persistentes en su máquina rotativa de envasado al vacío, utilice un limpiador comercial no abrasivo para elementos calefactores, apto para equipos alimentarios.
La calibración de la temperatura es igualmente importante para prevenir fugas en una máquina rotativa de envasado al vacío. Utilice un termómetro infrarrojo sin contacto para verificar que la temperatura real de sellado coincida con la configuración indicada en la pantalla de la máquina. Si las lecturas difieren en más de 10 grados Celsius, es posible que el elemento calefactor esté fallando o que el sensor de temperatura esté mal calibrado. La mayoría de los modelos de máquinas rotativas de envasado al vacío permiten ajustar la temperatura mediante paneles de control; consulte el manual del operador para conocer los procedimientos de calibración específicos de su equipo.
Diagnóstico del sistema de bomba de vacío y válvulas
Prueba de rendimiento de la bomba de vacío
La bomba de vacío es el corazón de su máquina rotativa de envasado al vacío y se encarga de extraer el aire de la cámara. Una eficiencia reducida de la bomba se manifiesta mediante ciclos de vacío más lentos, extracción incompleta del aire o incapacidad para alcanzar los niveles de presión deseados. Pruebe el rendimiento de la bomba ejecutando un ciclo en vacío y escuchando sonidos inusuales, como chirridos, silbidos u operación intermitente. Las fugas de vacío en las líneas externas o conexiones también pueden degradar el rendimiento de la bomba; inspeccione todas las mangueras y accesorios en busca de grietas o conexiones flojas. Apretar primero a mano cualquier accesorio flojo y, si se requiere mayor presión, utilice una llave adecuada, teniendo cuidado de no sobreapretar.
En una máquina rotativa de envasado al vacío, el nivel de aceite de la bomba de vacío afecta directamente el rendimiento del sellado y su durabilidad. Compruebe el nivel de aceite mediante la mirilla ubicada en la carcasa de la bomba; el aceite debe encontrarse entre las marcas de mínimo y máximo. Si el nivel está por debajo de la marca mínima, añada aceite para bomba recomendado por el fabricante hasta que la mirilla indique el nivel adecuado. Un nivel bajo de aceite reduce la resistencia de la película lubricante, lo que provoca mayor fricción y generación de calor dentro de la bomba, y finalmente conduce a la falla del sello y a la entrada de aire en el ciclo de la máquina rotativa de envasado al vacío.
Funcionamiento de la válvula de retención y la válvula de liberación
Su máquina de envasado al vacío rotativa incluye válvulas de retención que impiden que el aire fluya hacia atrás hacia la cámara de vacío, y válvulas de liberación que restablecen la presión atmosférica tras finalizar el ciclo de vacío. Las válvulas defectuosas permiten que el aire reingrese a los envases o impiden una liberación adecuada de la presión. Preste mucha atención durante el funcionamiento: si la máquina de envasado al vacío rotativa sigue silbando tras finalizar el ciclo, es posible que la válvula de liberación esté atascada parcialmente abierta. Si la presión de vacío nunca alcanza los niveles objetivo a pesar del funcionamiento de la bomba, la válvula de retención podría estar obstruida o dañada. Ambas condiciones indican que los componentes internos de las válvulas requieren inspección o sustitución.
Para probar el funcionamiento de la válvula de retención en su máquina rotativa de envasado al vacío, desconecte la tubería de vacío de la cámara y coloque su mano sobre la abertura. Active el ciclo de vacío; debe sentir una succión fuerte en la tubería desconectada. Si la succión es débil o inexistente, es probable que la válvula de retención sea la fuente de su fuga. Retire el conjunto de la válvula de retención según el manual de servicio de su máquina, inspeccione el mecanismo interno de obturador o bola en busca de residuos o desgaste, y reemplace el conjunto de la válvula si se observa daño. Para probar la válvula de liberación, active el ciclo de vacío y escuche: debe oír un silbido claro al finalizar el ciclo y al igualarse la presión, lo que indica una ventilación atmosférica adecuada.
Gestión del material de las bolsas y de la línea de sellado
Compatibilidad del material y calidad de la película
Las fugas en los paquetes sellados a veces no se originan por fallos de la máquina, sino por una incompatibilidad entre la configuración de temperatura de la máquina rotativa de envasado al vacío y el material de la bolsa utilizada. Las películas multicapa tienen distintos puntos de fusión; si la máquina rotativa de envasado al vacío calienta por encima de la temperatura de fusión de la película, la capa de sellado puede volverse frágil y propensa a agrietarse. Por el contrario, una temperatura insuficiente deja el sellado parcialmente fundido, creando puntos débiles vulnerables a reventar durante la manipulación o el almacenamiento. Verifique que las bolsas estén específicamente calificadas para envasado al vacío y que coincidan con el rango de temperatura de sellado de su máquina rotativa de envasado al vacío, normalmente entre 120 y 180 grados Celsius, según la composición de la película.
La calidad del material también afecta la prevención de fugas en su máquina rotativa de envasado al vacío. Las bolsas con zonas delgadas, orificios microscópicos o espesores de recubrimiento irregulares presentarán fugas independientemente de una operación correcta de la máquina. Adquiera bolsas de proveedores confiables y realice inspecciones de entrada en lotes de muestra. Verifique la consistencia del espesor de la película, examine la presencia de microperforaciones sosteniendo las bolsas frente a una fuente de luz intensa y asegúrese de que la capa sellante se haya aplicado de forma uniforme. Almacenar las bolsas en condiciones controladas de temperatura y humedad evita la absorción de humedad y la acumulación de electricidad estática, factores que podrían comprometer la integridad de la película antes de que su máquina rotativa de envasado al vacío las selle.
Posicionamiento de la línea de sellado y colocación de la bolsa
Una colocación incorrecta de la bolsa dentro de su máquina rotativa de envasado al vacío provoca un desalineamiento en el sellado, donde la barra calefactora entra en contacto únicamente con una parte del área de sellado. Toda la línea de sellado debe tener contacto directo con el elemento calefactor; las brechas o una colocación descentrada permiten zonas sin sellar, por donde el aire penetra gradualmente en el envase. Asegúrese de que las bolsas se carguen rectas y centradas dentro de la zona de sellado. La mayoría de los modelos de máquinas rotativas de envasado al vacío incluyen rieles guía o marcas de posicionamiento para garantizar una colocación correcta. Capacite a los operadores en la técnica adecuada de carga y verifique periódicamente que los sistemas guía estén limpios y funcionen correctamente.
Preguntas frecuentes
¿Cómo sé si la bomba de vacío de mi máquina rotativa de envasado al vacío está fallando?
Una bomba de vacío defectuosa muestra varios signos de advertencia en su máquina rotativa de envasado al vacío: los ciclos de vacío tardan más de lo normal, no se alcanzan los niveles de presión objetivo, se producen sonidos inusuales de rozamiento o traqueteo, o la bomba genera exceso de calor. Verifique primero el nivel de aceite de la bomba, ya que un nivel bajo de aceite suele causar estos síntomas. Si el nivel de aceite es correcto, pruebe la succión de la bomba desconectando la tubería de vacío y colocando su mano sobre la abertura; una succión débil o nula indica desgaste de la bomba, lo que requiere su sustitución o servicio profesional.
¿Puedo usar el mismo material de bolsa para todos los productos en mi máquina rotativa de envasado al vacío?
Distintos productos pueden requerir distintos materiales para bolsas, y su máquina rotativa de envasado al vacío opera dentro de rangos específicos de temperatura. Alimentos delicados, como mariscos frescos, pueden necesitar películas de baja temperatura para evitar daños, mientras que productos densos, como la carne, pueden requerir temperaturas más altas para lograr sellados resistentes. Siempre verifique que los materiales de las bolsas estén calificados para la temperatura de operación de su máquina rotativa de envasado al vacío y que estén diseñados específicamente para aplicaciones de envasado al vacío. El uso de películas incompatibles provoca sellados débiles, fugas y degradación de la calidad del producto.
¿Qué programa de mantenimiento debo seguir para prevenir fugas en mi máquina rotativa de envasado al vacío?
Establezca una rutina de mantenimiento preventivo para su máquina rotativa de envasado al vacío que incluya la inspección semanal de las juntas y del estado de la cámara de vacío, la limpieza mensual de los elementos calefactores y las válvulas de retención, y el cambio o relleno del aceite de la bomba de vacío cada tres meses, según sea necesario. Revise mensualmente todas las conexiones de manguera para detectar aflojamientos o daños visibles. La calibración de la temperatura debe verificarse trimestralmente mediante un termómetro sin contacto. Estas tareas programadas de mantenimiento prolongan la vida útil del equipo y previenen muchos problemas comunes de fugas que interrumpen la producción en su máquina rotativa de envasado al vacío.

 EN