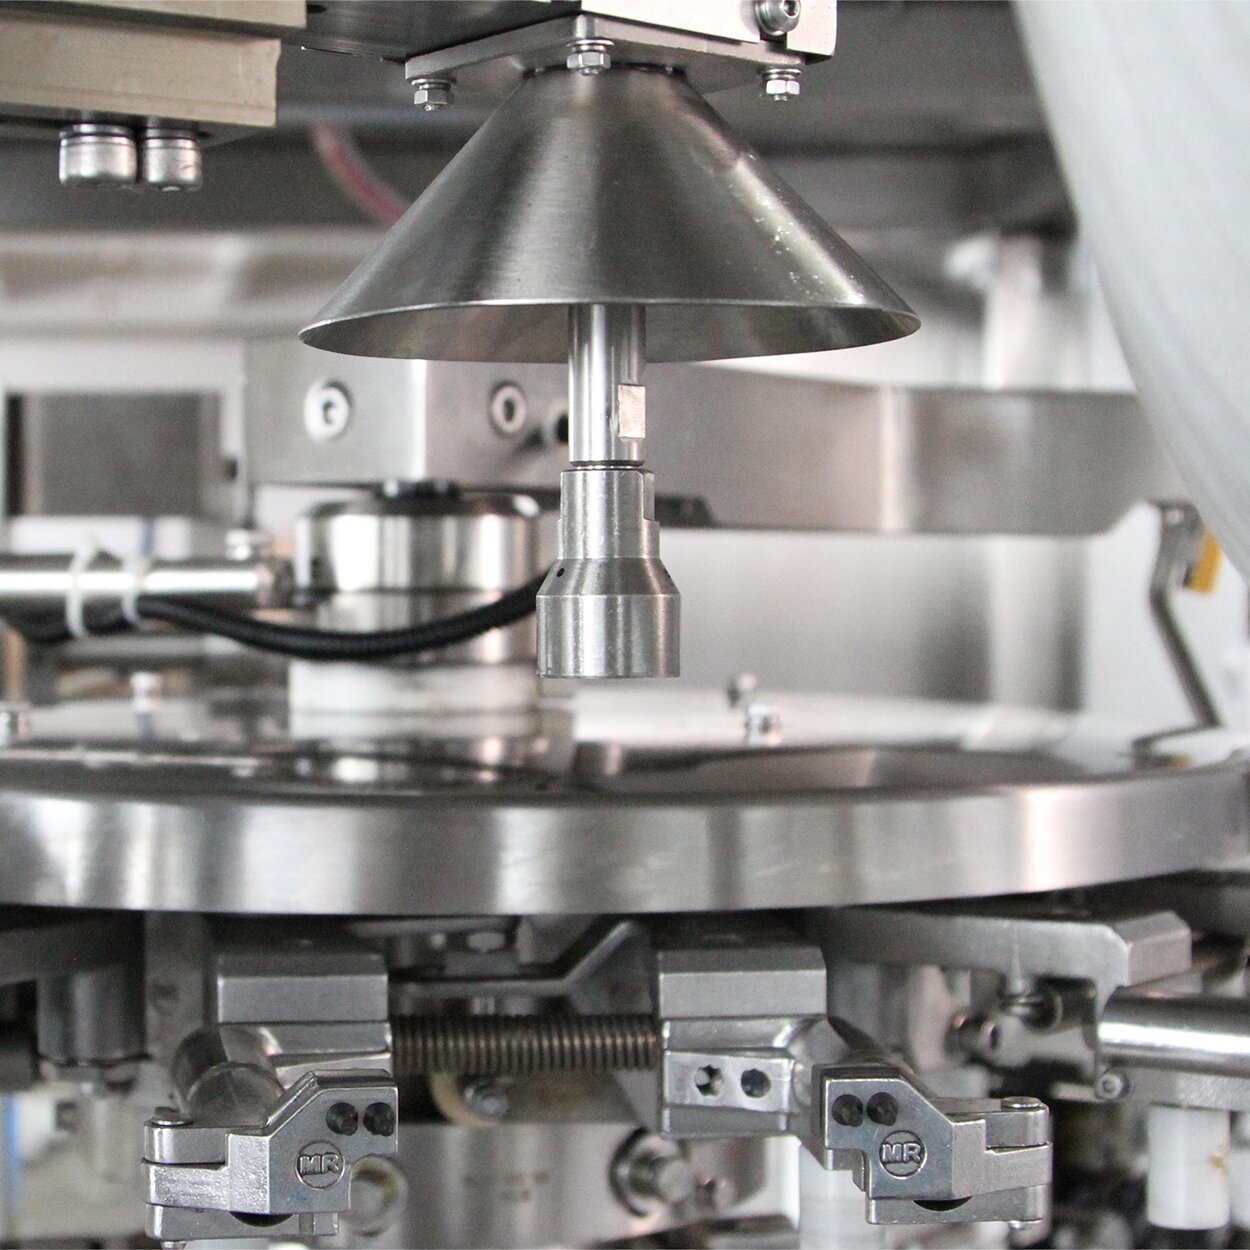
Vazamentos em um máquina rotativa de embalagem a vácuo pode comprometer a qualidade do produto, desperdiçar materiais e interromper os cronogramas de produção. Quando sua máquina rotativa de embalagem a vácuo falha em manter a integridade adequada da vedação, identificar rapidamente a causa raiz torna-se essencial para preservar a eficiência operacional e proteger sua margem de lucro. Compreender as fontes comuns de vazamento e os procedimentos de diagnóstico ajuda-o a restaurar o desempenho sem tempo de inatividade extenso ou chamadas de serviço dispendiosas.
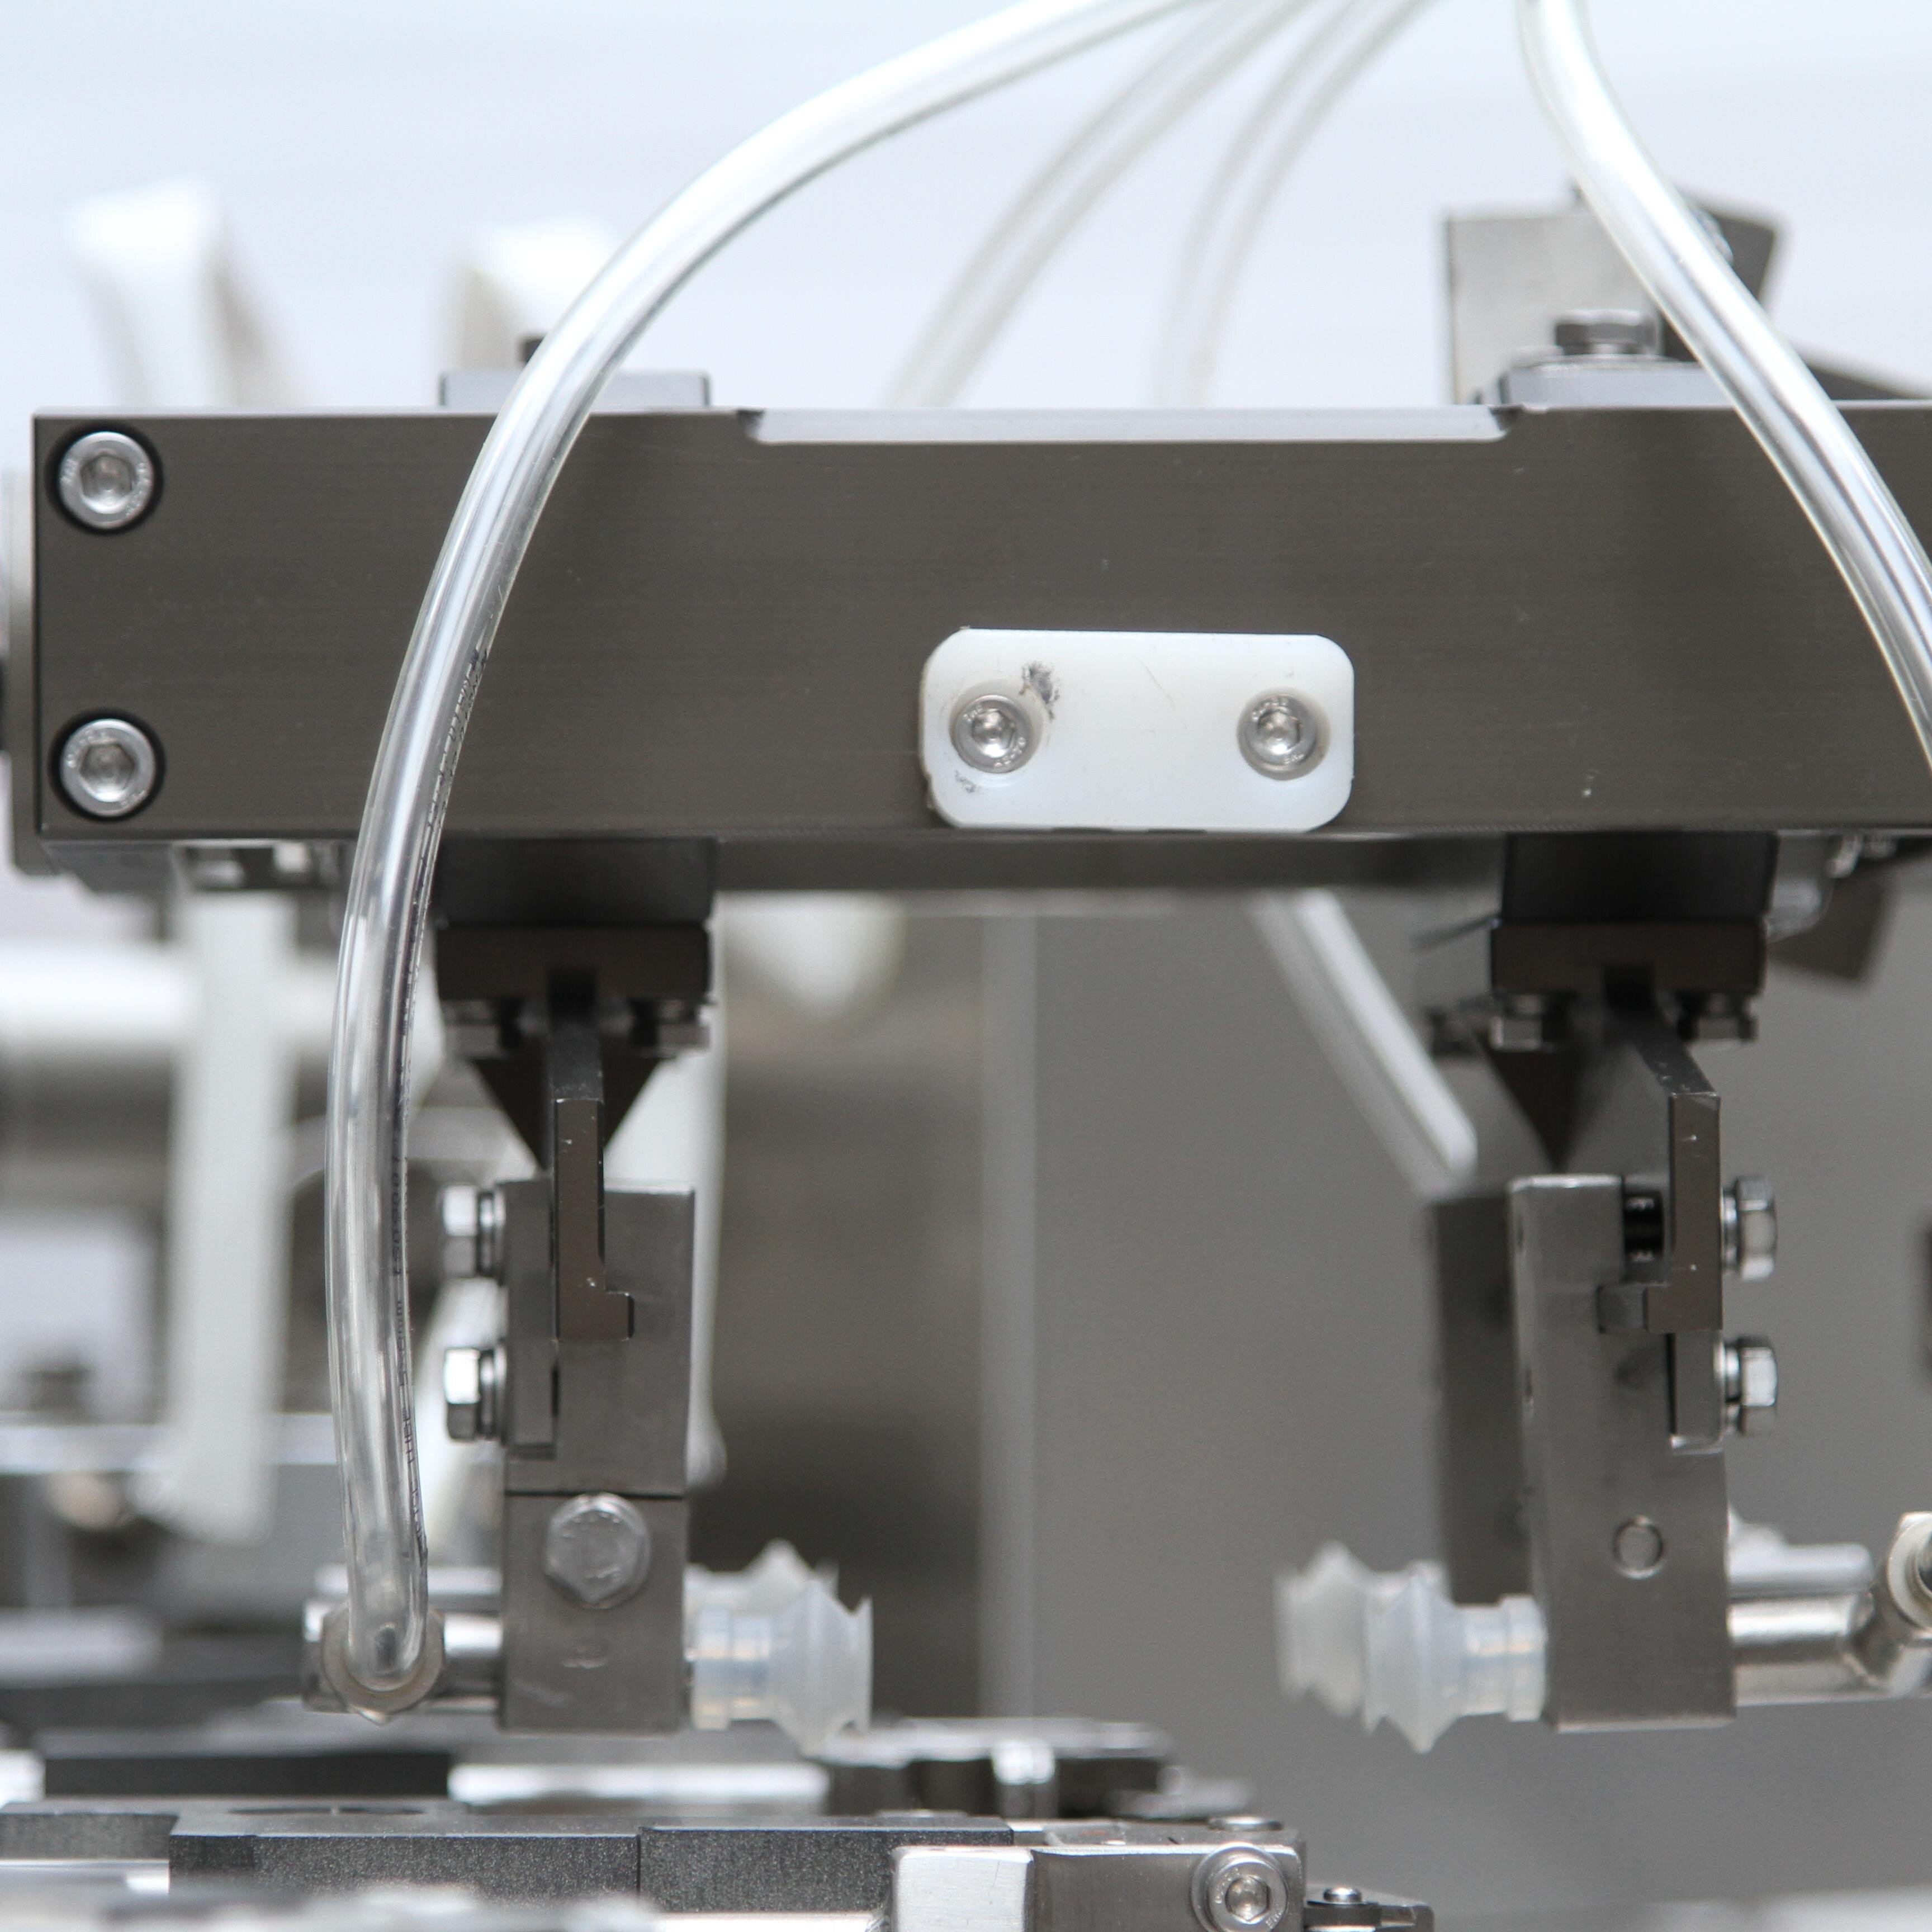
Identificação da Fonte de Vazamentos em Máquinas Rotativas de Embalagem a Vácuo
Inspeção da Vedação da Câmara de Vácuo
A câmara de vácuo é onde sua máquina rotativa de embalagem a vácuo cria o ambiente isento de oxigênio essencial para uma preservação eficaz. Vazamentos frequentemente se originam de juntas deterioradas, rachaduras nas paredes da câmara ou conjuntos de tampa desalinhados. Inspecione a junta de borracha ao redor do perímetro da câmara em busca de rachaduras visíveis, endurecimento ou marcas de compressão irregulares. Se a junta apresentar sinais de desgaste, substitua-a imediatamente; mesmo pequenos rasgos permitem a infiltração de ar, comprometendo a intensidade do vácuo. Verifique se a tampa da câmara fecha completamente e de forma uniforme, pois tampas empenadas ou dobradas impedem o contato adequado com a junta.
Para uma máquina rotativa de embalagem a vácuo com câmara articulada ou removível, certifique-se de que todos os parafusos de fixação estejam apertados de forma uniforme. Uma distribuição irregular da pressão pode criar microfissuras pelas quais o ar escapa durante a operação. Utilize uma régua para verificar se as superfícies da câmara estão planas; flutuações de temperatura ou tensão mecânica podem deformar componentes de alumínio ou plástico ao longo do tempo. Caso seja detectada deformação, entre em contato com o fabricante para obter peças de reposição, em vez de tentar endireitamento no local, o que pode causar danos permanentes.
Estado da Faixa e do Elemento de Selagem por Calor
A faixa de selagem térmica da sua máquina rotativa de embalagem a vácuo funde a abertura da embalagem após a aplicação do vácuo. Vazamentos ocorrem quando a faixa de selagem não atinge a temperatura adequada ou entra em contato incompleto com o material do saquinho. Verifique a superfície do elemento aquecedor quanto à formação de carbono, resíduos de material ou depósitos minerais que reduzam a condutividade térmica. Limpe a faixa de selagem com uma escova macia ou pano levemente umedecido com água destilada; acúmulos excessivos impedem a distribuição uniforme de calor e geram pontos fracos no selamento. Para depósitos teimosos na sua máquina rotativa de embalagem a vácuo, utilize um limpador comercial não abrasivo para elementos aquecedores, apropriado para equipamentos alimentares.
A calibração da temperatura é igualmente importante para prevenir vazamentos em uma máquina rotativa de embalagem a vácuo. Utilize um termômetro infravermelho sem contato para verificar se a temperatura real de selamento corresponde à configuração exibida na máquina. Se as leituras divergirem em mais de 10 graus Celsius, o elemento aquecedor pode estar com falha ou o sensor de temperatura pode estar calibrado incorretamente. A maioria dos modelos de máquinas rotativas de embalagem a vácuo permite ajuste de temperatura por meio de painéis de controle; consulte o manual do operador para os procedimentos de calibração específicos ao seu equipamento.
Diagnóstico do Sistema de Bomba e Válvulas de Vácuo
Teste de Desempenho da Bomba de Vácuo
A bomba de vácuo é o coração da sua máquina rotativa de embalagem a vácuo, sendo responsável por retirar o ar da câmara. A redução da eficiência da bomba manifesta-se em ciclos de vácuo mais lentos, remoção incompleta do ar ou incapacidade de atingir os níveis de pressão-alvo. Teste o desempenho da bomba executando um ciclo vazio e prestando atenção a sons anormais, como rangidos, assobios ou funcionamento intermitente. Vazamentos de vácuo em tubulações ou conexões externas também podem prejudicar o desempenho da bomba; inspecione todas as mangueiras e conexões quanto a rachaduras ou conexões soltas. Aperte manualmente quaisquer conexões soltas primeiro e, se for necessário maior pressão, use uma chave apropriada, tomando cuidado para não apertar demais.
Para uma máquina rotativa de embalagem a vácuo, o nível de óleo da bomba de vácuo afeta diretamente o desempenho e a durabilidade do selo. Verifique o nível de óleo no visor de óleo localizado na carcaça da bomba; o óleo deve estar entre as marcas mínima e máxima. Se o nível de óleo estiver abaixo da marca mínima, adicione o óleo recomendado pelo fabricante até que o visor indique o nível adequado. Nível baixo de óleo reduz a resistência da película lubrificante, causando aumento de atrito e geração de calor dentro da bomba, levando eventualmente à falha do selo e à entrada de ar no ciclo da sua máquina rotativa de embalagem a vácuo.
Função da Válvula de Retenção e da Válvula de Liberação
Sua máquina rotativa de embalagem a vácuo inclui válvulas de retenção que impedem o fluxo reverso de ar para a câmara de vácuo e válvulas de liberação que restauram a pressão atmosférica após a conclusão do ciclo de vácuo. Válvulas com mau funcionamento permitem que o ar entre novamente nas embalagens ou impedem a liberação adequada de pressão. Preste atenção cuidadosamente durante a operação: se a máquina rotativa de embalagem a vácuo continuar emitindo um som de assobio após o término do ciclo, a válvula de liberação pode estar presa parcialmente aberta. Se a pressão de vácuo nunca atingir os níveis-alvo, apesar do funcionamento da bomba, a válvula de retenção pode estar obstruída ou danificada. Ambas as condições indicam que os componentes internos das válvulas exigem inspeção ou substituição.
Para testar a função da válvula de retenção na sua máquina rotativa de embalagem a vácuo, desconecte a tubulação de vácuo da câmara e coloque a mão sobre a abertura. Ative o ciclo de vácuo; você deve sentir uma sucção forte na tubulação desconectada. Se a sucção for fraca ou inexistente, é provável que a válvula de retenção seja a origem do vazamento. Remova o conjunto da válvula de retenção conforme indicado no manual de serviço da sua máquina, inspecione o mecanismo interno de válvula de disco ou esfera quanto à presença de detritos ou desgaste, e substitua o conjunto da válvula se houver danos visíveis. Para testar a válvula de liberação, ative o ciclo de vácuo e preste atenção ao som: você deve ouvir um assobio distinto ao final do ciclo, quando a pressão se equaliza, indicando uma ventilação atmosférica adequada.
Gestão do Material do Saquinho e da Linha de Selagem
Compatibilidade do Material e Qualidade da Filme
Vazamentos em embalagens seladas às vezes têm origem não em falhas da máquina, mas na incompatibilidade entre as configurações de temperatura da máquina rotativa de embalagem a vácuo e o material do saquinho utilizado. Filmes multicamadas possuem diferentes pontos de fusão; se a máquina rotativa de embalagem a vácuo aquecer acima da temperatura de fusão do filme, a camada de vedação pode tornar-se frágil e propensa a rachaduras. Por outro lado, uma temperatura insuficiente deixa a vedação parcialmente fundida, criando pontos fracos vulneráveis a rupturas durante manuseio ou armazenamento. Verifique se os saquinhos são especificamente classificados para embalagem a vácuo e compatíveis com a faixa de temperatura de vedação da sua máquina rotativa de embalagem a vácuo, normalmente entre 120 e 180 graus Celsius, conforme a composição do filme.
A qualidade do material também afeta a prevenção de vazamentos na sua máquina rotativa de embalagem a vácuo. Embalagens com áreas finas, furos microscópicos ou espessura irregular do revestimento vazarão independentemente de uma operação adequada da máquina. Adquira embalagens de fornecedores confiáveis e realize inspeções de entrada em lotes amostrais. Verifique a consistência da espessura da película, examine a presença de furos ao segurar as embalagens contra uma fonte de luz intensa e confirme se a camada selante foi aplicada de forma uniforme. Armazenar as embalagens em condições controladas de temperatura e umidade evita a absorção de umidade e o acúmulo de eletricidade estática, que podem comprometer a integridade da película antes de ser selada pela sua máquina rotativa de embalagem a vácuo.
Posicionamento da Linha de Selagem e Colocação da Embalagem
O posicionamento inadequado do saquinho na sua máquina rotativa de embalagem a vácuo provoca um desalinhamento na vedação, onde a barra térmica entra em contato apenas com uma parte da área de vedação. Toda a linha de vedação deve entrar em contato direto com o elemento aquecedor; lacunas ou posicionamento deslocado permitem porções não vedadas, pelas quais o ar infiltra-se gradualmente no pacote. Certifique-se de que os saquinhos sejam carregados retos e centralizados na zona de vedação. A maioria dos modelos de máquinas rotativas de embalagem a vácuo inclui trilhos-guia ou marcas de posicionamento para garantir o posicionamento correto. Treine os operadores na técnica adequada de carregamento e verifique periodicamente se os sistemas-guia estão limpos e funcionando corretamente.
Perguntas frequentes
Como saber se a bomba de vácuo da minha máquina rotativa de embalagem a vácuo está falhando?
Uma bomba de vácuo com defeito apresenta diversos sinais de alerta na sua máquina rotativa de embalagem a vácuo: os ciclos de vácuo demoram mais do que o normal, os níveis-alvo de pressão não são atingidos, ocorrem ruídos incomuns de atrito ou vibração, ou a bomba gera calor excessivo. Verifique primeiro o nível de óleo da bomba, pois um nível baixo de óleo frequentemente causa esses sintomas. Se o nível de óleo estiver correto, teste a sucção da bomba desconectando a tubulação de vácuo e colocando a mão sobre a abertura; sucção fraca ou inexistente indica desgaste da bomba, exigindo substituição ou manutenção profissional.
Posso usar o mesmo material de saquinho para todos os produtos na minha máquina rotativa de embalagem a vácuo?
Diferentes produtos podem exigir materiais distintos para as embalagens a vácuo, e sua máquina rotativa de embalagem a vácuo opera dentro de faixas específicas de temperatura. Alimentos delicados, como frutos do mar frescos, podem necessitar de filmes com temperaturas mais baixas para evitar danos, enquanto produtos densos, como carnes, podem exigir temperaturas mais elevadas para obter selamentos robustos. Verifique sempre se os materiais das embalagens são compatíveis com a faixa de temperatura de operação da sua máquina rotativa de embalagem a vácuo e se foram projetados especificamente para aplicações de embalagem a vácuo. O uso de filmes incompatíveis resulta em selamentos fracos, vazamentos e degradação da qualidade do produto.
Qual cronograma de manutenção devo seguir para prevenir vazamentos na minha máquina rotativa de embalagem a vácuo?
Estabeleça uma rotina de manutenção preventiva para sua máquina rotativa de embalagem a vácuo, que inclua inspeção semanal das juntas e do estado da câmara de vácuo, limpeza mensal dos elementos aquecedores e das válvulas de retenção, e troca ou adição de óleo da bomba de vácuo trimestralmente, conforme necessário. Verifique mensalmente todas as conexões de mangueira quanto a afrouxamento ou danos visíveis. A calibração da temperatura deve ser verificada trimestralmente com um termômetro sem contato. Essas tarefas programadas de manutenção prolongam a vida útil do equipamento e evitam muitos problemas comuns de vazamento que interrompem a produção em sua máquina rotativa de embalagem a vácuo.

 EN