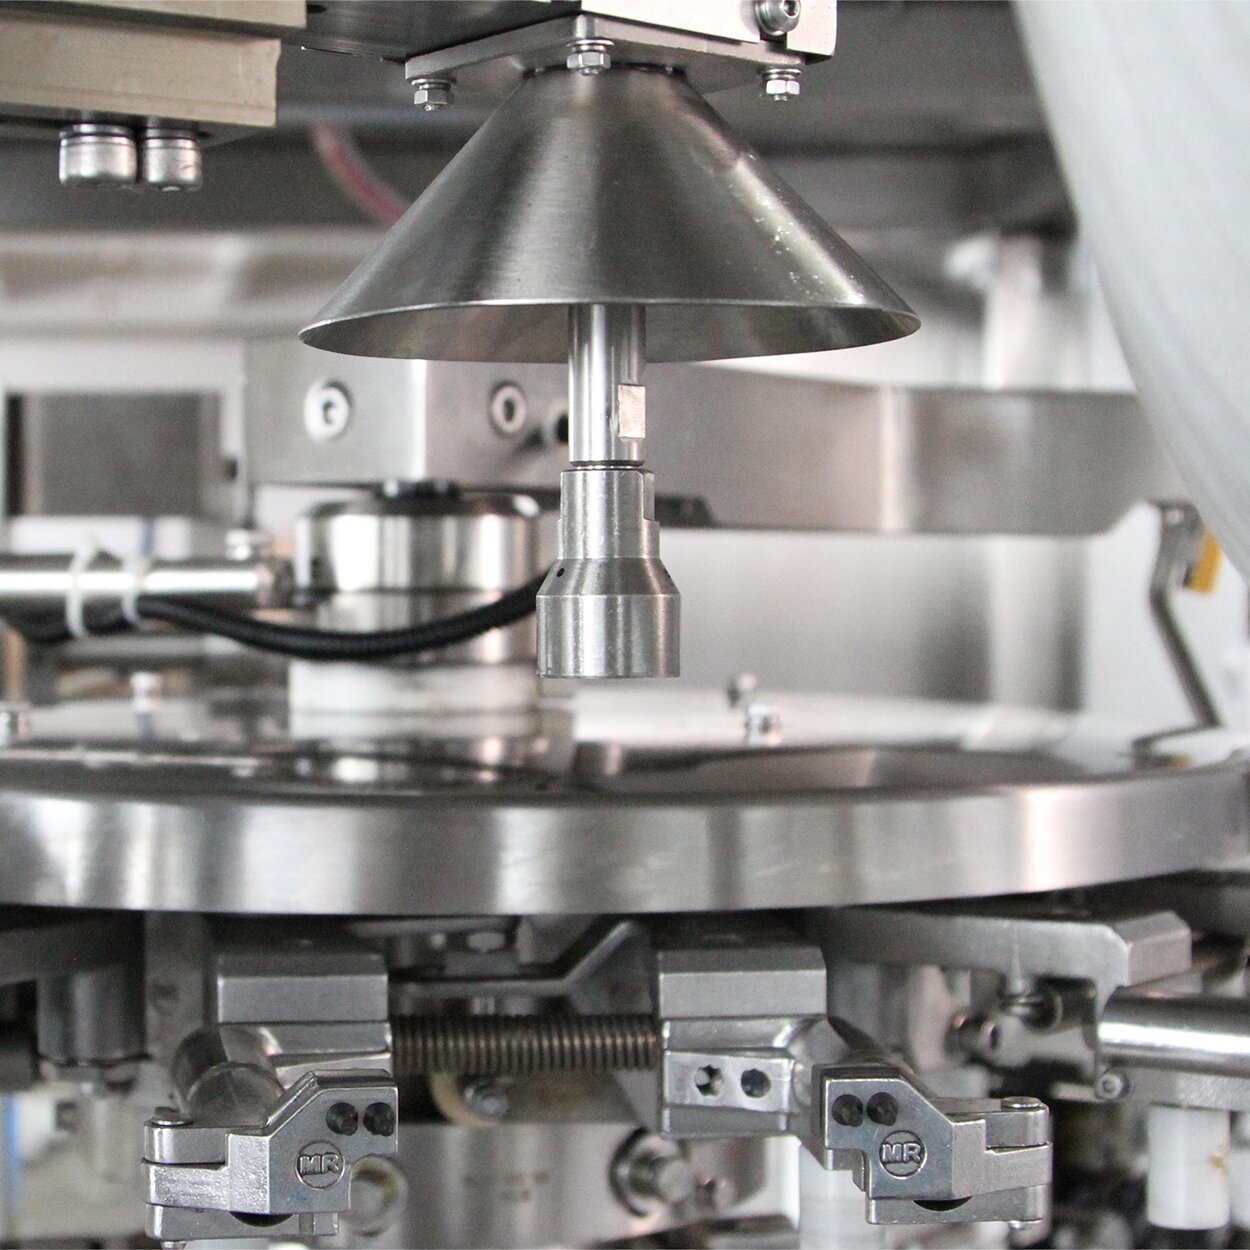
Scurgerile la o mașină rotativă de ambalare în vid poate compromite calitatea produsului, duce la pierderi de materiale și perturba planificarea producției. Când mașina rotativă de ambalare în vid nu reușește să mențină o etanșeitate adecvată a sigiliului, identificarea cauzei principale devine esențială pentru menținerea eficienței operaționale și protejarea rezultatelor financiare. Înțelegerea surselor comune de scurgere și a procedurilor de diagnostic vă ajută să restabiliți performanța fără întreruperi prelungite ale activității sau apeluri costisitoare de servicii.
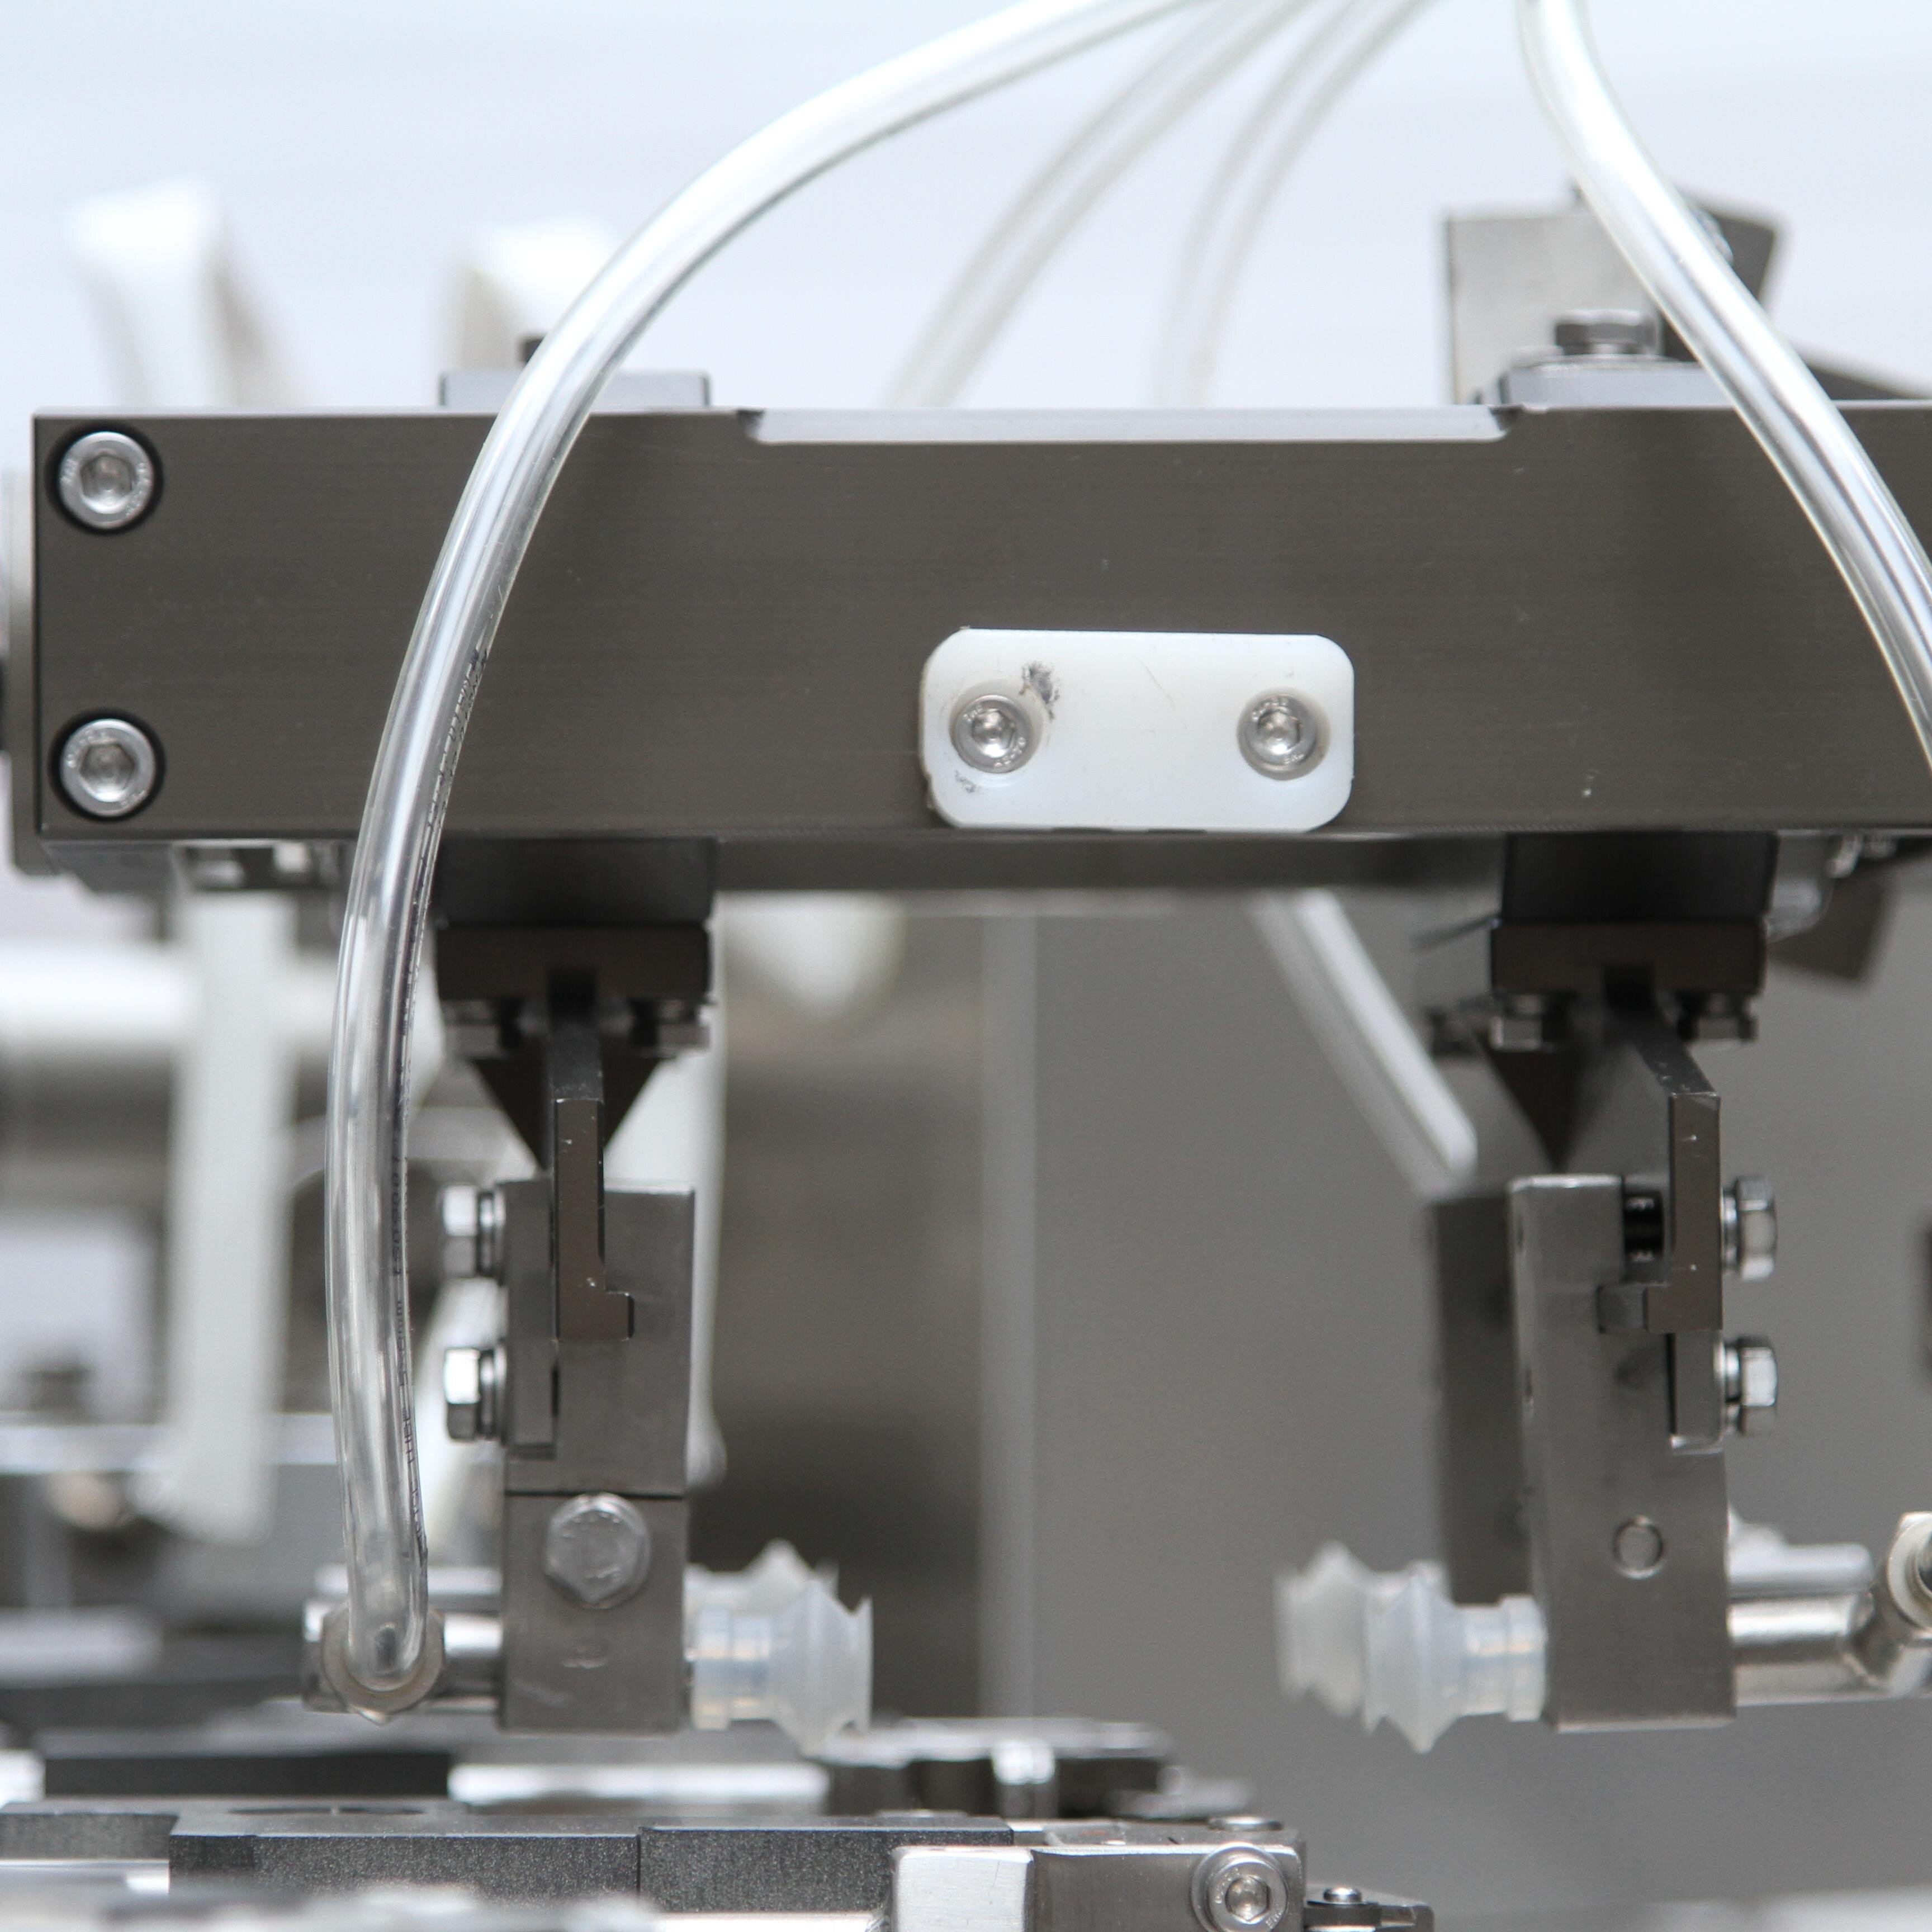
Identificarea sursei scurgerilor la mașina rotativă de ambalare în vid
Inspecție etanșeitate cameră de vid
Camera de vid este locul în care mașina dvs. rotativă de ambalare în vid creează mediul fără oxigen, esențial pentru o conservare eficientă. Scurgerile provin adesea din garnituri degradate, crăpături în pereții camerei sau din ansambluri de capac nereglate. Examinați garnitura de cauciuc de-a lungul perimetrului camerei pentru crăpături vizibile, îndurire sau urme de compresie neuniforme. Dacă garnitura prezintă semne de uzură, înlocuiți-o imediat; chiar și cele mai mici rupturi permit infiltrarea aerului, ceea ce compromite puterea vidului. Verificați dacă capacul camerei se închide complet și uniform, deoarece capacele deformate sau îndoițe împiedică contactul corespunzător al garniturii.
Pentru o mașină rotativă de ambalare în vid cu o cameră articulată sau demontabilă, asigurați-vă că toate șuruburile de fixare sunt strânse uniform. O distribuție neuniformă a presiunii poate crea interstiții microscopice prin care aerul pătrunde în timpul funcționării. Utilizați o riglă dreaptă pentru a verifica dacă suprafețele camerei sunt plane; fluctuațiile de temperatură sau efortul mecanic pot deforma treptat componente din aluminiu sau plastic. Dacă se constată o deformare, contactați producătorul pentru piese de schimb, nu încercați alinierea pe teren, deoarece aceasta ar putea provoca deteriorări permanente.
Starea benzii și a elementului de etanșare prin căldură
Banda de etanșare prin căldură a mașinii dvs. rotative de ambalare în vid fuzionează deschiderea ambalajului după aplicarea vidului. Scurgerile apar atunci când banda de etanșare nu atinge temperatura adecvată sau nu intră în contact complet cu materialul pungii. Verificați suprafața elementului de încălzire pentru depozite de carbon, reziduuri de material sau depozite minerale care reduc conductivitatea termică. Curățați banda de etanșare cu o periuță moale sau o cârpă ușor umedă cu apă distilată; depozitele excesive împiedică distribuția uniformă a căldurii și creează puncte slabe de etanșare. Pentru depozite tenace de pe mașina dvs. rotativă de ambalare în vid, utilizați un curățător comercial non-abraziv pentru elemente de încălzire, potrivit pentru echipamente destinate industriei alimentare.
Calibrarea temperaturii este la fel de importantă pentru prevenirea scurgerilor la o mașină rotativă de ambalare în vid. Utilizați un termometru infraroșu fără contact pentru a verifica dacă temperatura reală de etanșare corespunde setării afișate de mașină. Dacă valorile măsurate diferă cu mai mult de 10 grade Celsius, elementul de încălzire s-ar putea să fie defect sau senzorul de temperatură s-ar putea să fie calibrat incorect. Majoritatea modelelor de mașini rotative de ambalare în vid permit ajustarea temperaturii prin panourile de comandă; consultați manualul de utilizare pentru procedurile de calibrare specifice echipamentului dumneavoastră.
Diagnosticarea pompei de vid și a sistemului de supape
Testarea performanței pompei de vid
Pompa de vid este inima mașinii dvs. rotative de ambalare în vid, fiind responsabilă pentru evacuarea aerului din cameră. O eficiență redusă a pompei se manifestă prin cicluri de vid mai lente, eliminarea incompletă a aerului sau incapacitatea de a atinge nivelurile țintă de presiune. Testați performanța pompei executând un ciclu gol și ascultând sunete neobișnuite, cum ar fi zgomote de frecare, fluierat sau funcționare intermitentă. Scurgerile de vid din conductele exterioare sau racorduri pot, de asemenea, degrada performanța pompei; verificați toate furtunurile și racordurile pentru crăpături sau conexiuni slabe. Strângeți manual orice racord slab, apoi folosiți o cheie adecvată dacă este necesară o presiune suplimentară, având grijă să nu strângeți excesiv.
Pentru o mașină rotativă de ambalare în vid, nivelul uleiului din pompa de vid influențează direct performanța și durata de viață a etanșării. Verificați geamul de vizualizare al uleiului de pe carcasă pompei; uleiul trebuie să se afle între marcajele „minim” și „maxim”. Dacă nivelul uleiului este sub linia „minim”, adăugați uleiul pentru pompă recomandat de producător până când geamul de vizualizare indică nivelul corect. Un nivel scăzut de ulei reduce rezistența filmului lubrifiant, provocând o frecare și o generare de căldură mai mari în interiorul pompei, ceea ce duce, în cele din urmă, la defectarea etanșării și la infiltrarea aerului în ciclul mașinii rotative de ambalare în vid.
Verificarea funcționării supapei de reținere și a supapei de eliberare
Mașina dvs. de ambalare sub vid rotativă include supape de sens unic care împiedică aerul să revină în camera de vid și supape de eliberare care restabilesc presiunea atmosferică după încheierea ciclului de vid. Supapele defectuoase permit aerului să pătrundă din nou în ambalaje sau împiedică eliberarea corectă a presiunii. Ascultați cu atenție în timpul funcționării: dacă mașina de ambalare sub vid rotativă continuă să șuiera după încheierea ciclului, supapa de eliberare poate fi blocată parțial deschisă. Dacă presiunea de vid nu atinge niciodată nivelurile țintă, chiar dacă pompa funcționează, supapa de sens unic poate fi înfundată sau deteriorată. Ambele situații indică faptul că componentele interne ale supapelor necesită inspecție sau înlocuire.
Pentru a testa funcționarea supapei de reținere la mașina dumneavoastră rotativă de ambalare în vid, deconectați conducta de vid de la cameră și acoperiți orificiul cu mâna. Activați ciclul de vid; ar trebui să simțiți o succionare puternică la conducta deconectată. Dacă succionarea este slabă sau absentă, supapa de reținere este probabil cauza scurgerii. Demontați ansamblul supapei de reținere conform manualului de service al mașinii, inspectați mecanismul intern cu clapetă sau bilă pentru prezența de impurități sau uzură și înlocuiți ansamblul supapei dacă se observă deteriorări. Pentru testarea supapei de eliberare, activați ciclul de vid și ascultați: la finalul ciclului și la egalizarea presiunii, ar trebui să auziți un șuierat distinct, indicând o ventilare corectă în atmosferă.
Gestionarea materialului pentru pungi și a liniilor de etanșare
Compatibilitatea materialelor și calitatea foliei
Scurgerile din pachetele etanșe provin uneori nu din defecțiuni ale mașinii, ci din incompatibilitatea dintre setările de temperatură ale mașinii rotative de ambalare în vid și materialul folosit pentru pungile respective. Filmele multistrat au puncte de topire diferite; dacă mașina rotativă de ambalare în vid încălzește peste temperatura de topire a filmului, stratul de etanșare poate deveni casant și predispus la fisurare. În schimb, o temperatură insuficientă lasă etanșarea doar parțial fuzionată, creând zone slabe vulnerabile la spargere în timpul manipulării sau al depozitării. Verificați dacă pungile sunt specifice pentru ambalarea în vid și dacă se potrivesc intervalului de temperatură de etanșare al mașinii rotative de ambalare în vid, de obicei între 120 și 180 de grade Celsius, în funcție de compoziția filmului.
Calitatea materialului influențează, de asemenea, prevenirea scurgerilor la mașina dumneavoastră rotativă de ambalare în vid. Pungile care prezintă zone subțiri, găuri microscopice sau o grosime neuniformă a stratului de acoperire vor scurge, indiferent de funcționarea corectă a mașinii. Achiziționați pungi de la furnizori de încredere și efectuați inspecții la primire pe loturi eșantion. Verificați consistența grosimii foliei, examinați prezența găurilor de ac prin ținerea pungilor în fața unei surse puternice de lumină și asigurați-vă că stratul de etanșare este aplicat uniform. Depozitarea pungilor în condiții controlate de temperatură și umiditate previne absorbția umidității și acumularea electricității statice, care pot compromite integritatea foliei înainte ca mașina dumneavoastră rotativă de ambalare în vid să le etanșeze.
Poziționarea liniei de etanșare și așezarea pungilor
Poziționarea incorectă a pungilor în mașina dumneavoastră rotativă de ambalare sub vid determină o nealiniere a etanșării, astfel încât banda termică contactează doar o parte din suprafața de etanșare. Întreaga linie de etanșare trebuie să aibă contact direct cu elementul de încălzire; prezența unor spații libere sau o poziționare decalată lasă porțiuni neetanșate, prin care aerul pătrunde treptat în interiorul pachetului. Asigurați-vă că pungile sunt încărcate drept și centrat în zona de etanșare. Majoritatea modelelor de mașini rotative de ambalare sub vid sunt echipate cu șine ghid sau marcaje de poziționare pentru a asigura o plasare corectă. Instruiți operatorii privind tehnica corectă de încărcare și verificați periodic dacă sistemele ghid sunt curate și funcționează corespunzător.
Întrebări frecvente
Cum pot afla dacă pompa de vid din mașina mea rotativă de ambalare sub vid este defectă?
O pompă de vid defectuoasă prezintă mai multe semne de avertizare la mașina rotativă de ambalare sub vid: ciclurile de vid durează mai mult decât în mod normal, nu se pot atinge nivelurile țintă de presiune, apar sunete neobișnuite de frezare sau zgâlțâire, sau pompa generează o căldură excesivă. Verificați mai întâi nivelul uleiului din pompă, deoarece un nivel scăzut de ulei este adesea cauza acestor simptome. Dacă nivelul uleiului este corect, testați aspirația pompei deconectând conducta de vid și așezând mâna peste orificiu; o aspirație slabă sau inexistentă indică uzurarea pompei, necesitând înlocuirea acesteia sau service profesional.
Pot folosi același material de pungă pentru toate produsele la mașina rotativă de ambalare sub vid?
Produsele diferite pot necesita materiale diferite pentru pungi, iar mașina dvs. rotativă de ambalare în vid funcționează în game specifice de temperatură. Alimentele delicate, cum ar fi fructele de mare proaspete, pot necesita folii cu temperatură scăzută pentru a preveni deteriorarea, în timp ce produsele dense, cum ar fi carnea, pot necesita temperaturi mai ridicate pentru sigilări puternice. Verificați întotdeauna dacă materialele pentru pungi sunt certificate pentru temperatura de funcționare a mașinii rotative de ambalare în vid și sunt concepute special pentru aplicații de ambalare în vid. Utilizarea foliilor incompatibile duce la sigilări slabe, scurgeri și degradarea calității produselor.
Ce program de întreținere trebuie să urmez pentru a preveni scurgerile la mașina rotativă de ambalare în vid?
Stabiliți o rutină de întreținere preventivă pentru mașina dvs. rotativă de ambalare în vid, care să includă inspecția săptămânală a garniturilor și a stării camerei de vid, curățarea lunară a elementelor de încălzire și a supapelor de reținere, precum și schimbarea sau completarea uleiului pentru pompa de vid la fiecare trei luni, după necesitate. Verificați lunar toate conexiunile pentru furtunuri în vederea afloării sau a deteriorărilor vizibile. Calibrarea temperaturii trebuie verificată trimestrial cu ajutorul unui termometru fără contact. Aceste sarcini programate de întreținere prelungesc durata de viață a echipamentului și previn multe dintre problemele frecvente de scurgere care perturbă producția la mașina dvs. rotativă de ambalare în vid.

 EN