 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/03
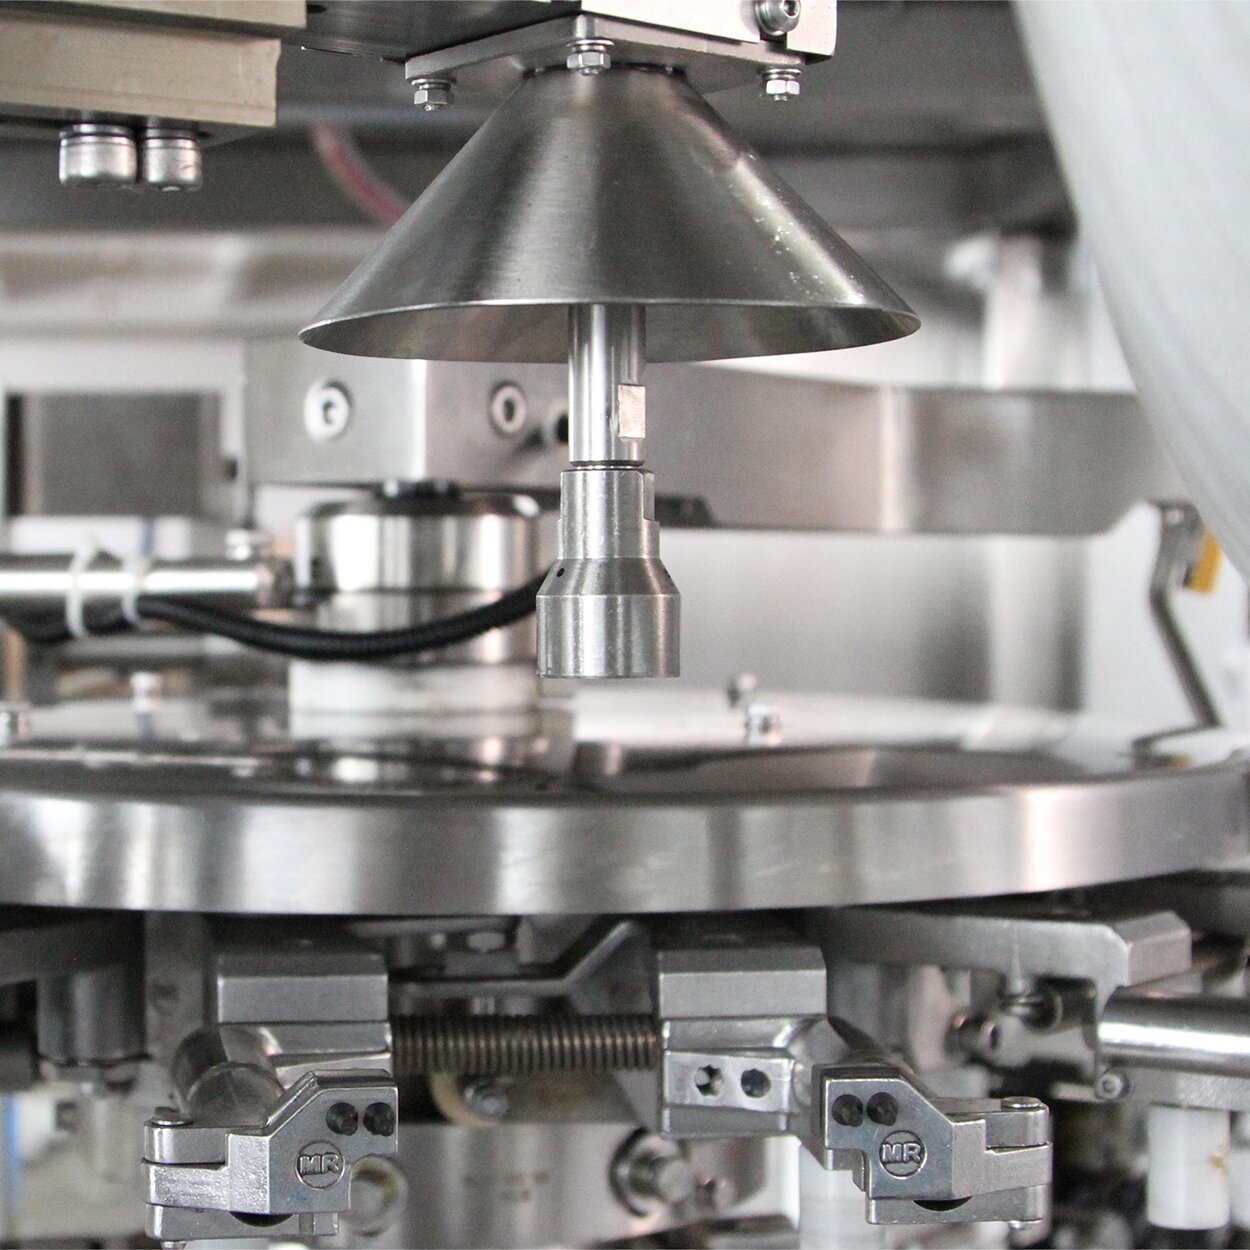
Wycieki w toaletach maszyna do rotacyjnego pakowania próżniowego może pogorszyć jakość produktu, marnować materiały oraz zakłócać harmonogramy produkcji. Gdy Twoja rotacyjna maszyna do pakowania próżniowego nie utrzymuje odpowiedniej integralności uszczelki, szybkie zidentyfikowanie przyczyny staje się kluczowe dla zachowania wydajności operacyjnej i ochrony zysku netto. Zrozumienie typowych źródeł przecieków oraz procedur diagnostycznych pozwala przywrócić pełną sprawność bez długotrwałego postoju ani kosztownych wizyt serwisowych.
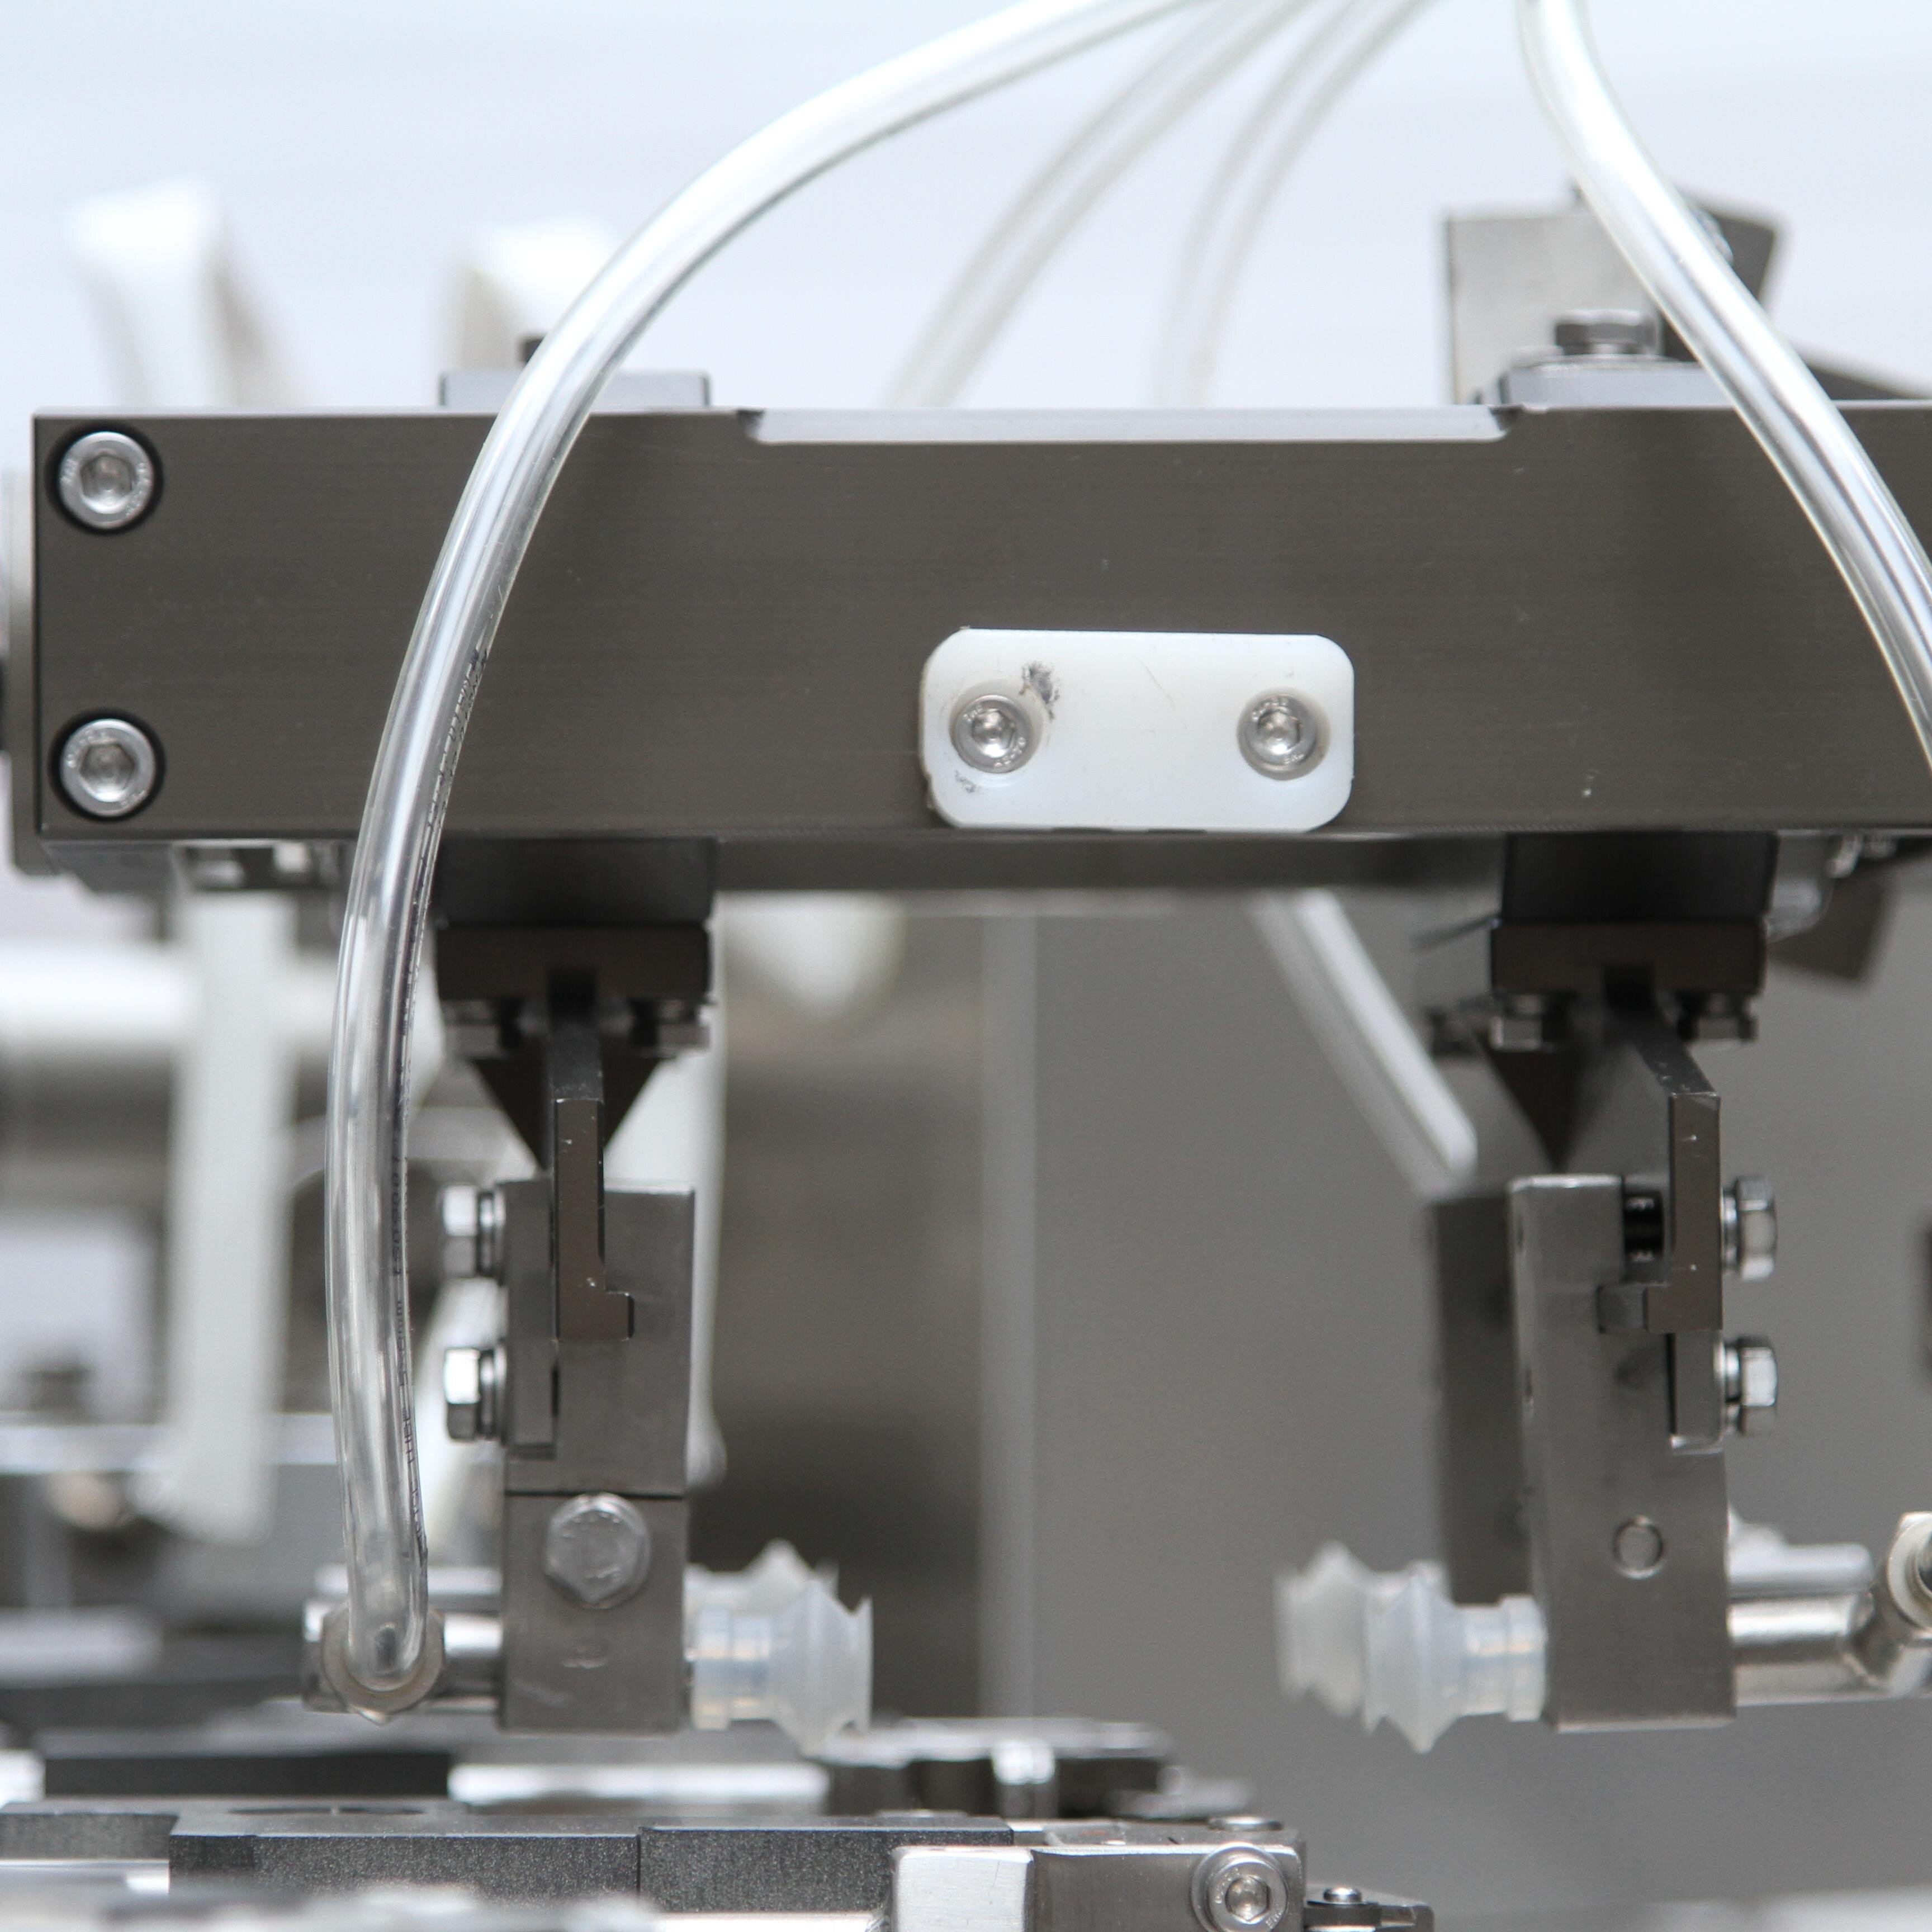
Komora próżniowa to miejsce, w którym Twoja maszyna do próżniowego pakowania obrotowego tworzy środowisko pozbawione tlenu, niezbędne do skutecznego konserwowania. Usterki związane z przeciekami pochodzą często z zużytych uszczelek, pęknięć w ścianach komory lub nieprawidłowo zamontowanych pokryw. Przeglądni uszczelkę gumową wokół obwodu komory pod kątem widocznych pęknięć, utwardzenia lub nieregularnych śladów ucisku. Jeśli uszczelka wykazuje oznaki zużycia, należy ją natychmiast wymienić; nawet niewielkie rozcięcia pozwalają na przedostawanie się powietrza, co osłabia skuteczność próżni. Upewnij się, że pokrywa komory zamyka się całkowicie i równomiernie, ponieważ odkształcone lub wygięte pokrywy uniemożliwiają prawidłowe przyleganie uszczelki.
W przypadku obrotowej maszyny do pakowania próżniowego z komorą zawiasową lub wymienną należy upewnić się, że wszystkie śruby mocujące są dokręcone jednolicie. Nierównomierny rozkład ciśnienia może powodować mikroskopijne szczeliny, przez które powietrze wycieka podczas pracy. Użyj linijki prostej, aby sprawdzić, czy powierzchnie komory są płaskie; wahania temperatury lub naprężenia mechaniczne mogą z czasem deformować elementy aluminiowe lub plastikowe. W przypadku wykrycia deformacji skontaktuj się z producentem w celu zamówienia części zamiennych – nie próbuj korygować odkształcenia na miejscu, ponieważ może to spowodować trwałe uszkodzenie.
Taśma zgrzewająca do Twojej obrotowej maszyny do pakowania próżniowego zgrzewa otwarcie opakowania po wytworzeniu próżni. Ucieki występują, gdy taśma zgrzewająca nie osiąga odpowiedniej temperatury lub nie styka się w pełni z materiałem torebki. Sprawdź powierzchnię elementu grzejnego pod kątem osadów węglowych, pozostałości materiału lub osadów mineralnych zmniejszających przewodność cieplną. Oczyść taśmę zgrzewającą miękką szczotką lub ściereczką zwilżoną wodą destylowaną; nadmierna warstwa zabrudzeń uniemożliwia jednolite rozprowadzanie ciepła i powoduje słabe punkty zgrzewania. W przypadku trudnych do usunięcia osadów na Twojej obrotowej maszynie do pakowania próżniowego użyj komercyjnego środka czyszczącego do elementów grzejnych, nieścierającego i przeznaczonego do sprzętu spożywczego.
Kalibracja temperatury ma takie samo znaczenie dla zapobiegania wyciekom w obrotowej maszynie do pakowania pod próżnią. Użyj bezkontaktowego termometru podczerwieni, aby sprawdzić, czy rzeczywista temperatura zgrzewania odpowiada ustawieniu wyświetlanemu na ekranie maszyny. Jeśli odczyty różnią się o więcej niż 10 stopni Celsjusza, element grzejny może być uszkodzony lub czujnik temperatury może być nieprawidłowo skalibrowany. Większość modeli obrotowych maszyn do pakowania pod próżnią umożliwia regulację temperatury za pośrednictwem paneli sterowania; zapoznaj się z instrukcją obsługi swojego urządzenia, aby poznać procedury kalibracji specyficzne dla danego sprzętu.
Pompę próżniową można uznać za serce maszyny do rotacyjnego pakowania próżniowego – odpowiada ona za usuwanie powietrza z komory. Zmniejszona wydajność pompy przejawia się wolniejszymi cyklami próżniowymi, niepełnym usuwaniem powietrza lub niemożnością osiągnięcia docelowych poziomów ciśnienia. Aby sprawdzić wydajność pompy, uruchom pusty cykl i nasłuchuj nietypowych dźwięków, takich jak trzaskanie, gwizdanie lub nieregularna praca. Uteki próżni w zewnętrznych przewodach lub połączeniach mogą również obniżać wydajność pompy; sprawdź wszystkie węże i złącza pod kątem pęknięć lub luźnych połączeń. W razie potrzeby dokręć luźne złącza najpierw ręcznie, a następnie użyj odpowiedniego klucza, jeśli wymagane jest dodatkowe dociskanie – unikaj jednak nadmiernego dokręcania.
W przypadku obrotowej maszyny do pakowania próżniowego poziom oleju w pompie próżniowej bezpośrednio wpływa na wydajność uszczelnienia i trwałość. Sprawdź okienko kontrolne poziomu oleju na obudowie pompy; poziom oleju powinien znajdować się między znacznikami minimalnym i maksymalnym. Jeśli poziom oleju jest poniżej linii minimalnej, dodaj zalecany przez producenta olej do pompy, aż okienko kontrolne pokaże odpowiedni poziom. Niski poziom oleju zmniejsza wytrzymałość warstwy smarnej, powodując zwiększenie tarcia i generację ciepła wewnątrz pompy, co ostatecznie prowadzi do uszkodzenia uszczelki i przecieku powietrza w cyklu twojej obrotowej maszyny do pakowania próżniowego.
Wasza obracająca się maszyna do pakowania próżniowego wyposażona jest w zawory zwrotne, które zapobiegają cofaniu się powietrza do komory próżniowej, oraz w zawory odpowietrzające, które przywracają ciśnienie atmosferyczne po zakończeniu cyklu próżniowego. Nieprawidłowo działające zawory umożliwiają ponowne dostanie się powietrza do opakowań lub uniemożliwiają prawidłowe odpowietrzenie. Uważnie nasłuchuj podczas pracy: jeśli obracająca się maszyna do pakowania próżniowego nadal syczy po zakończeniu cyklu, zawór odpowietrzający może być częściowo otwarty i zaklinowany. Jeśli ciśnienie próżni nigdy nie osiąga docelowych wartości mimo działania pompy, zawór zwrotny może być zablokowany lub uszkodzony. Oba te przypadki wskazują na konieczność sprawdzenia lub wymiany wewnętrznych elementów zaworów.
Aby przetestować funkcję zaworu zwrotnego w maszynie do próżniowego pakowania obrotowego, odłącz przewód próżniowy od komory i przyłóż dłoń do otworu. Włącz cykl próżniowy; powinieneś odczuć silne ssanie w odłączonym przewodzie. Jeśli ssanie jest słabe lub nie występuje, zawór zwrotny najprawdopodobniej jest źródłem przecieku. Zdemontuj zespół zaworu zwrotnego zgodnie z instrukcją serwisową swojej maszyny, sprawdź wewnętrzną klapkę lub kulę pod kątem brudu lub zużycia oraz wymień zespół zaworu, jeśli stwierdzisz uszkodzenia. Aby przetestować zawór odpowietrzający, włącz cykl próżniowy i nasłuchaj: na końcu cyklu, podczas wyrównywania ciśnienia, powinieneś usłyszeć wyraźne syknięcie, co wskazuje na prawidłowe odpowietrzanie do atmosfery.
Ucieczki z uszczelnionych opakowań pochodzą czasem nie z awarii maszyny, lecz z niezgodności między ustawieniami temperatury obrotowej maszyny do pakowania próżniowego a materiałem używanym do torebek. Wielowarstwowe folie mają różne temperatury topnienia; jeśli temperatura nagrzewania obrotowej maszyny do pakowania próżniowego przekracza temperaturę topnienia folii, warstwa uszczelniająca może stać się krucha i podatna na pęknięcia. Z kolei zbyt niska temperatura powoduje jedynie częściowe zespolenie uszczelki, tworząc słabe punkty, które mogą pęknąć podczas transportu lub przechowywania. Upewnij się, że torebki są specjalnie przeznaczone do pakowania próżniowego oraz że ich zakres temperatur uszczelniania jest zgodny z zakresem temperatur obrotowej maszyny do pakowania próżniowego – zwykle wynosi on od 120 do 180 stopni Celsjusza, w zależności od składu folii.
Jakość materiału wpływa również na zapobieganie przeciekom w maszynie do rotacyjnego opakowywania próżniowego. Torby z cienkimi miejscami, mikroskopijnymi otworami lub nieregularną grubością powłoki będą przeciekać niezależnie od prawidłowej pracy maszyny. Zakupuj torby od wiarygodnych dostawców i przeprowadzaj inspekcję przyjmowanych partii próbki. Sprawdzaj spójność grubości folii, szukaj otworów igłowych, trzymając torby przed jasnym światłem, oraz upewnij się, że warstwa zgrzewalna została równomiernie nałożona. Przechowywanie toreb w warunkach kontrolowanej temperatury i wilgotności zapobiega pochłanianiu wilgoci i gromadzeniu się ładunków elektrostatycznych, które mogą naruszyć integralność folii przed zgrzewaniem w maszynie do rotacyjnego opakowywania próżniowego.
Nieodpowiednie umieszczenie torebki w maszynie do rotacyjnego opakowywania próżniowego powoduje niedoskonałą szczelność, ponieważ grzejna listewka styka się jedynie z częścią obszaru zgrzewania. Cała linia zgrzewania musi mieć bezpośredni kontakt z elementem grzejnym; występowanie przerw lub przesunięć prowadzi do niezgrzewanych fragmentów, przez które powietrze stopniowo przedostaje się do opakowania. Upewnij się, że torebki są ładowane prosto i wyśrodkowane w strefie zgrzewania. Większość modeli maszyn do rotacyjnego opakowywania próżniowego wyposażona jest w prowadnice lub znaczniki pozycjonujące zapewniające prawidłowe umieszczenie. Przeszkól operatorów w poprawnej technice ładowania i okresowo sprawdzaj, czy systemy prowadzące są czyste oraz prawidłowo funkcjonują.
Awaryjna pompa próżniowa w maszynie do rotacyjnego pakowania próżniowego wykazuje kilka objawów: cykle próżniowe trwają dłużej niż zwykle, nie można osiągnąć docelowych poziomów ciśnienia, słychać nietypowe dźwięki tarcia lub dzwonienia, albo pompa generuje nadmierną ilość ciepła. Najpierw sprawdź poziom oleju w pompie, ponieważ jego niedobór często powoduje te objawy. Jeśli poziom oleju jest prawidłowy, przetestuj ssanie pompy, odłączając przewód próżniowy i zakrywając otwór dłonią; słabe lub brak ssania wskazuje na zużycie pompy i konieczność jej wymiany lub profesjonalnego serwisu.
Różne produkty mogą wymagać różnych materiałów do torebek, a Twoja obracająca się maszyna do pakowania próżniowego działa w określonych zakresach temperatur. Delikatne produkty spożywcze, takie jak świeże owoce morza, mogą wymagać folii przeznaczonych do niższych temperatur, aby uniknąć uszkodzeń; natomiast gęstsze produkty, takie jak mięso, mogą wymagać wyższych temperatur w celu uzyskania wytrzymałych zgrzewów. Zawsze sprawdzaj, czy materiały do torebek są dopuszczone do stosowania w temperaturze roboczej Twojej obracającej się maszyny do pakowania próżniowego oraz czy zostały specjalnie zaprojektowane do zastosowań w pakowaniu próżniowym. Używanie niekompatybilnych folii powoduje słabe zgrzewy, przecieki oraz pogorszenie jakości produktu.
Wprowadź zapobiegawczy harmonogram konserwacji swojej maszyny do próżniowego opakowywania obrotowego, obejmujący cotygodniową kontrolę uszczelek i stanu komory próżniowej, miesięczne czyszczenie elementów grzejnych oraz zaworów zwrotnych oraz kwartalną wymianę lub uzupełnienie oleju w pompie próżniowej w razie potrzeby. Sprawdzaj co miesiąc wszystkie połączenia węży pod kątem poluzowania lub widocznych uszkodzeń. Kalibrację temperatury należy weryfikować co kwartał za pomocą termometru bezkontaktowego. Te zaplanowane czynności konserwacyjne wydłużają żywotność urządzenia i zapobiegają wielu typowym problemom z przeciekami, które zakłócają produkcję w Twojej maszynie do próżniowego opakowywania obrotowego.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

