 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/03
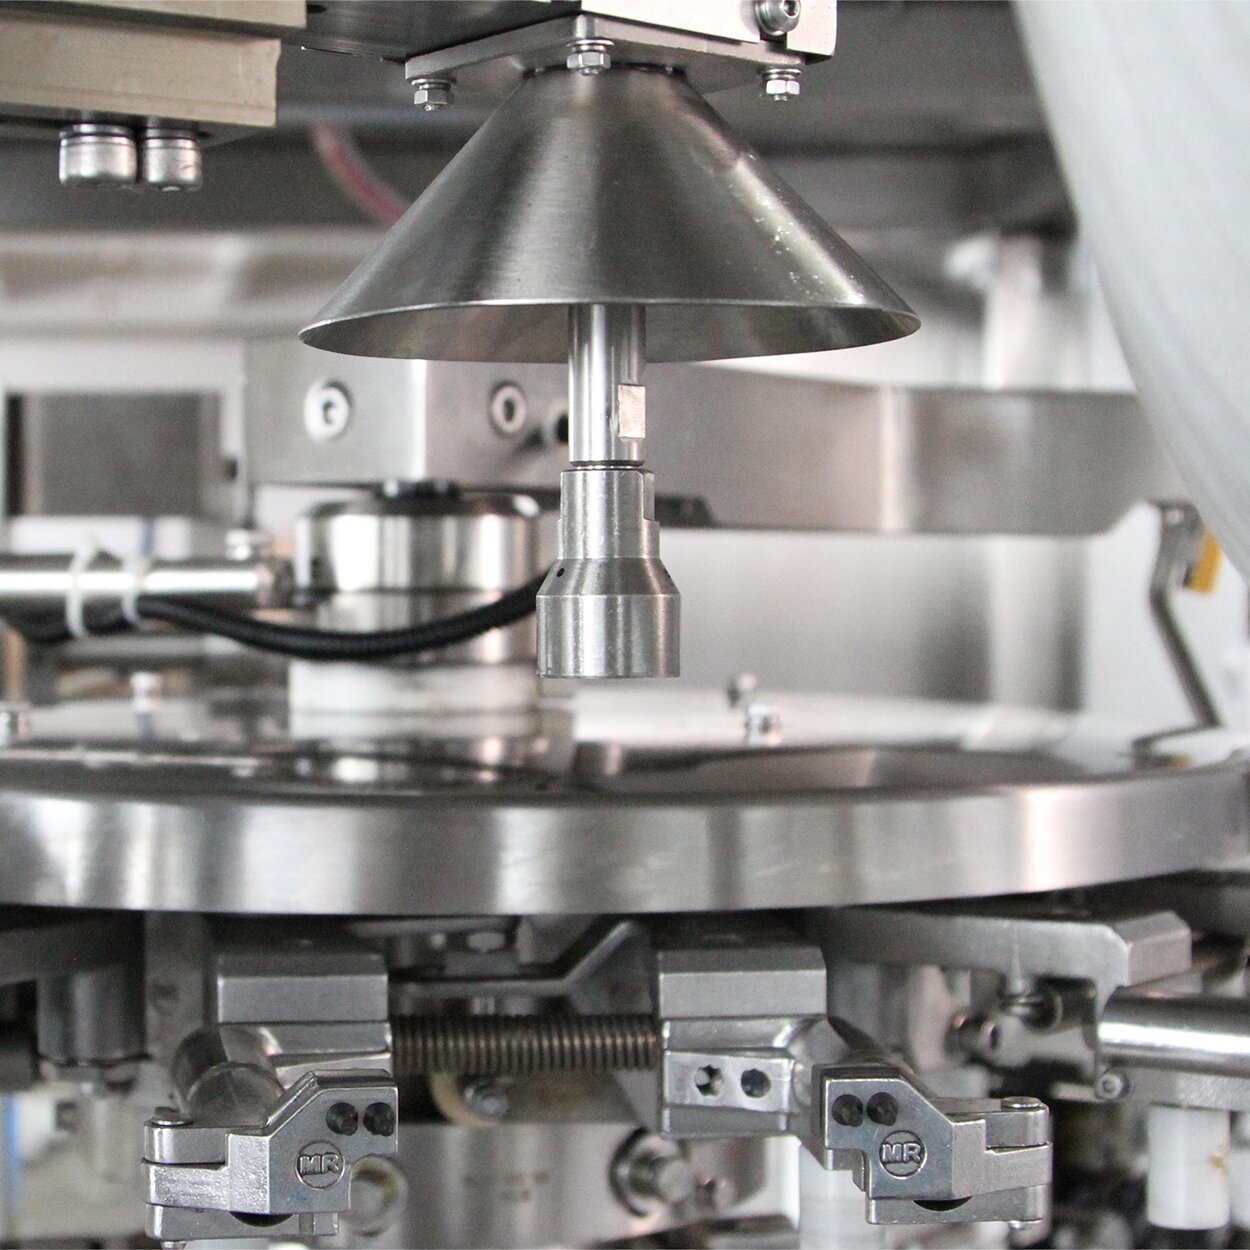
Uhajanja v rotacijski stroj za vakuumsko embaliranje lahko ogrozi kakovost izdelka, povzroči izgubo materialov in moti proizvodne urnike. Ko vaš rotacijski vakuumski embalirni stroj ne more vzdrževati ustrezne tesnosti zaprtja, je hitro ugotavljanje osnovnega vzroka ključnega za ohranitev operativne učinkovitosti in zaščito vašega dobička. Razumevanje pogostih virov uhajanja in diagnostičnih postopkov vam pomaga obnoviti delovanje brez obsežnega prekinitve delovanja ali dragih servisnih intervencij.
Vakuumsko komoro je prostor, v katerem vaša rotacijska vakuumsko zapiralska naprava ustvari okolje brez kisika, kar je bistveno za učinkovito ohranjanje. Uhajanja pogosto izvirajo iz obrabljenih tesnil, razpok na stenah komore ali nepravilno poravnanih pokrovov. Preverite gumeno tesnilo okoli oboda komore za vidne razpoke, okrutost ali neenakomerna stiskalna označba. Če tesnilo kaže znake obrabe, ga takoj zamenjajte; celo majhne reze omogočajo vdor zraka, ki oslabi vakuumsko moč. Preverite, ali se pokrov komore popolnoma in enakomerno zapre, saj upognjeni ali izkrivljeni pokrovi preprečujejo pravilni stik z tesnilom.
Za rotacijsko vakuumsko zapiralno napravo z nadvzdignjeno ali odstranljivo komoro poskrbite, da so vsi pritrdilni vijaki enakomerno priviti. Neenakomerna porazdelitev tlaka lahko povzroči mikroskopske reže, skozi katere med obratovanjem uhaja zrak. Uporabite ravnilo, da preverite, ali so površine komore ravne; temperaturne nihanja ali mehanske obremenitve lahko s časom povzročijo izkrivitev aluminijastih ali plastičnih delov. Če ugotovite izkrivitev, se obrnite na proizvajalca za nadomestne dele namesto da bi poskušali izravnavo na terenu, kar bi lahko povzročilo trajno poškodbo.
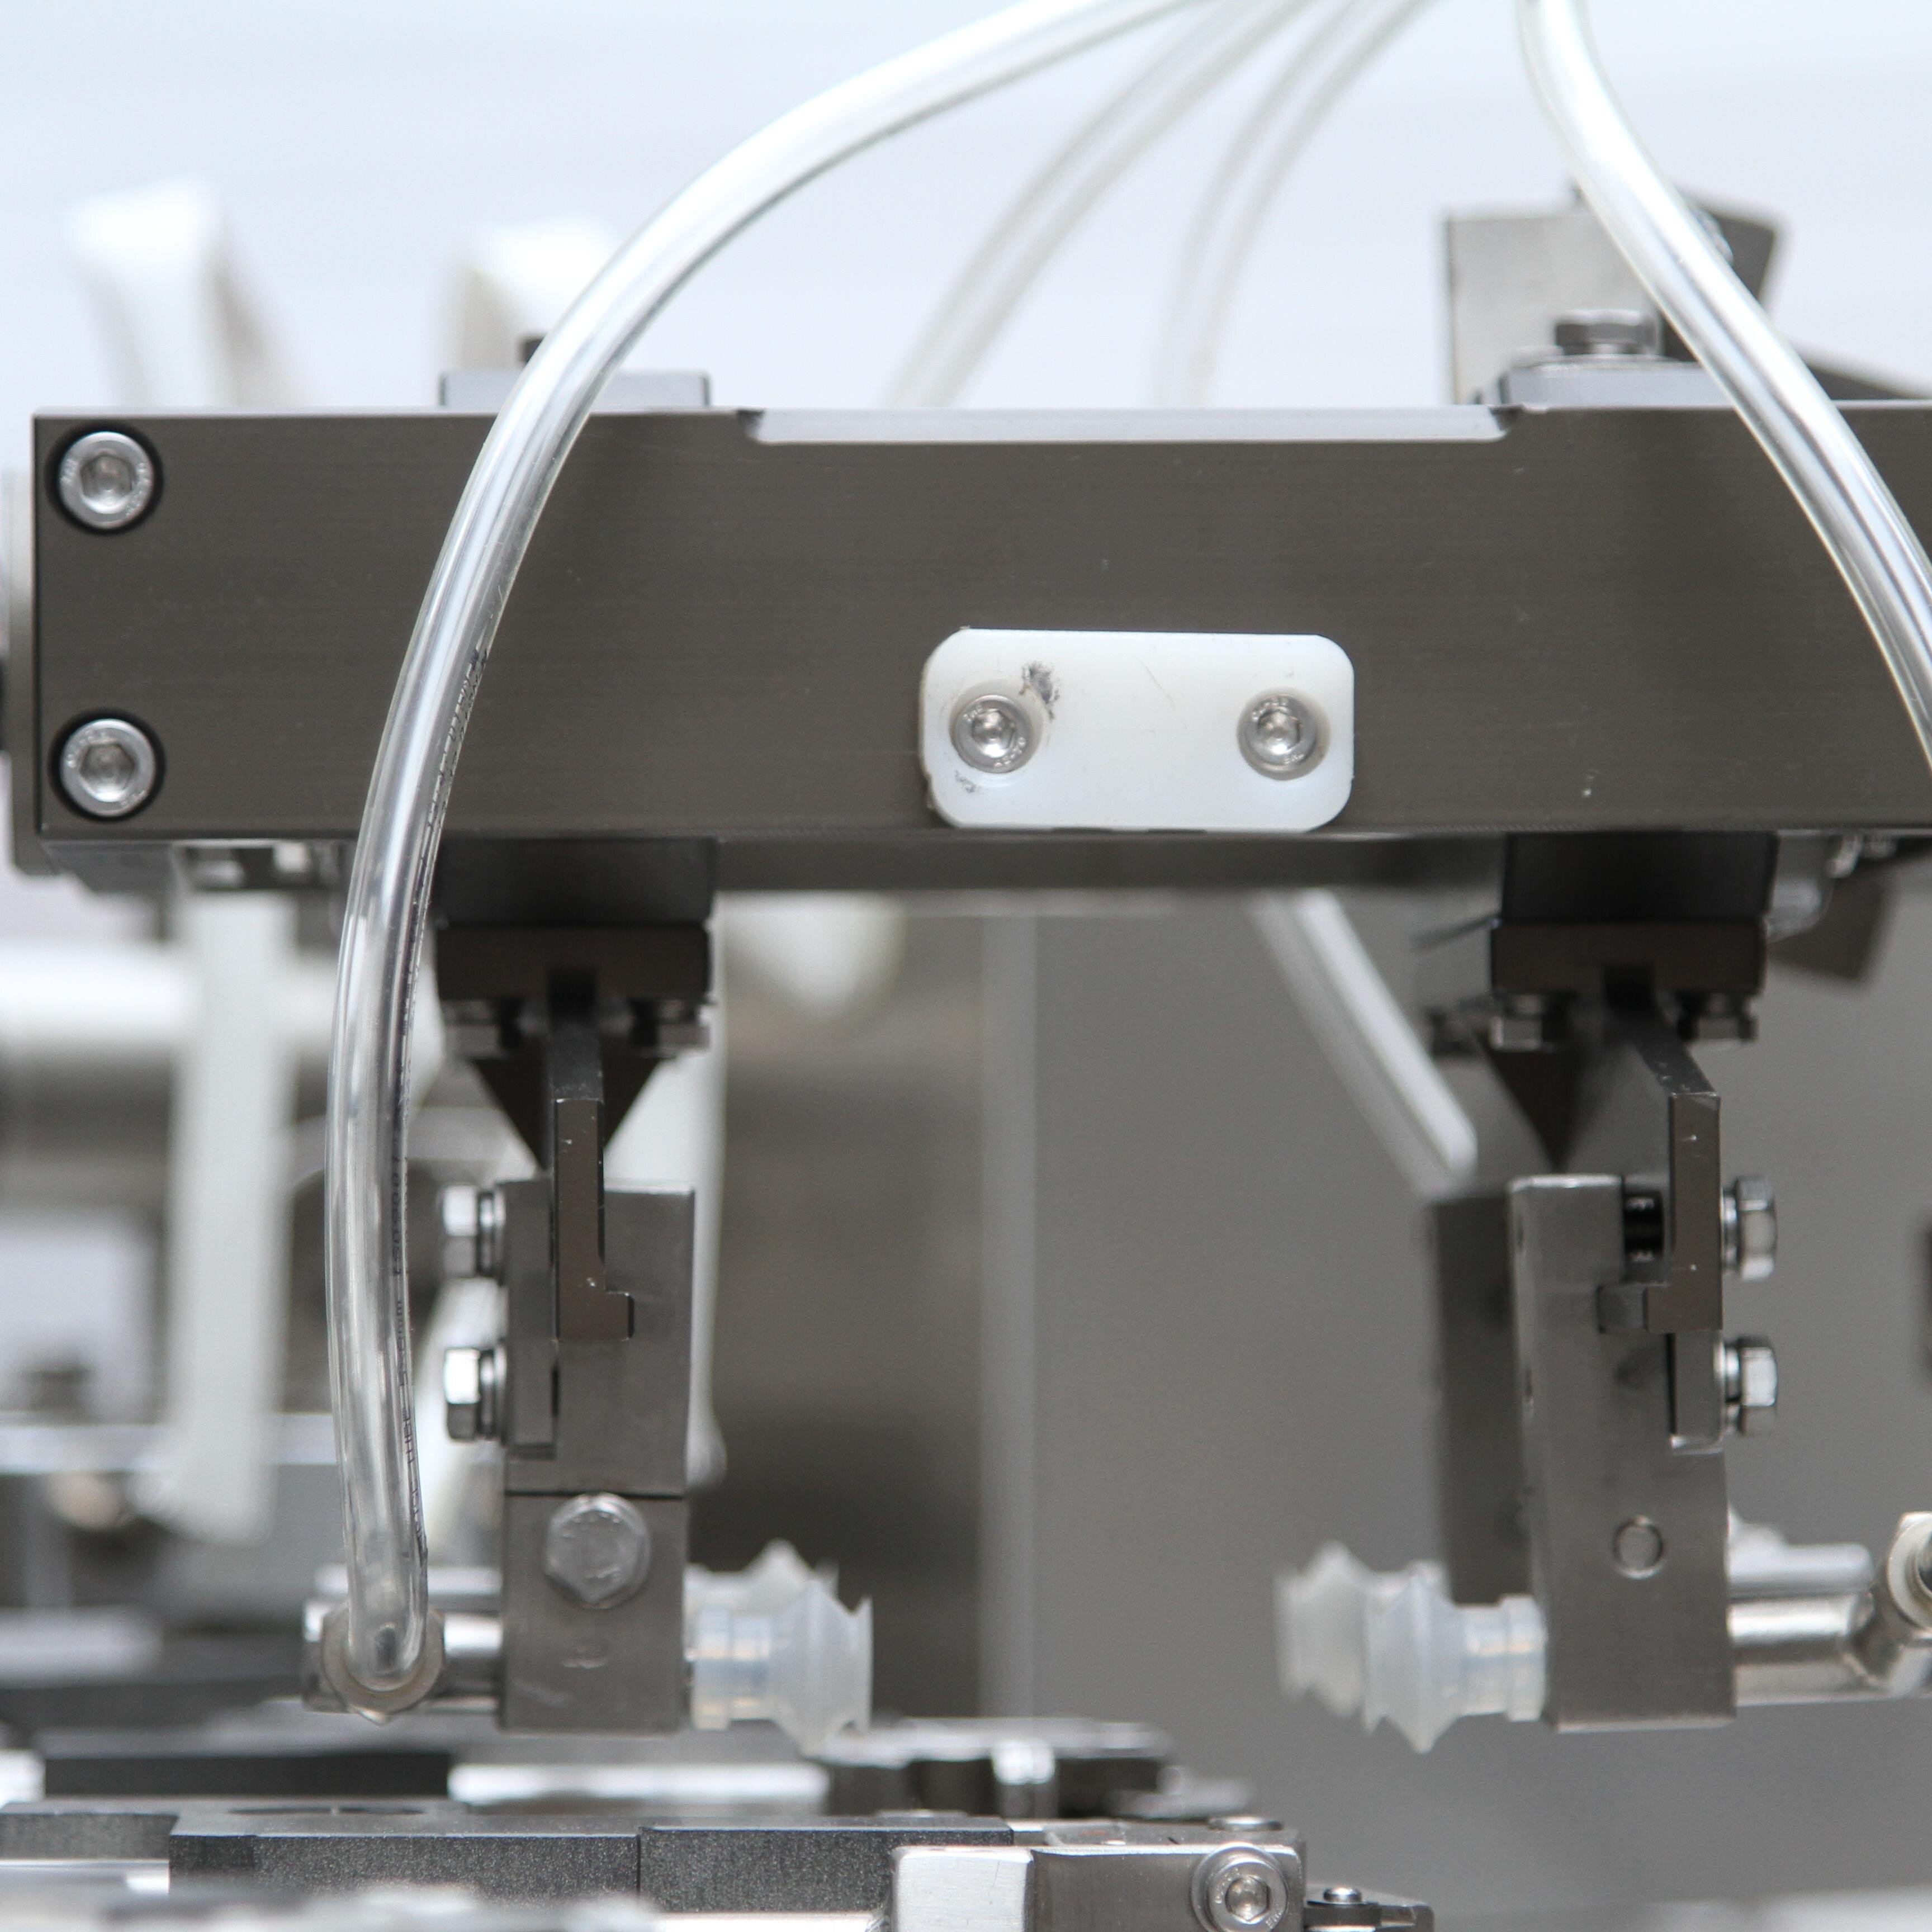
Tlačna toplotno zatesnitvena trak na vašem rotacijskem vakuumskem embalažnem stroju zatesni odprtino embalaže po izvedbi vakuuma. Uhajanja se pojavijo, kadar tlačni trak ne doseže ustrezne temperature ali ne vzpostavi popolnega stika z materialom vrečke. Preverite površino grelnega elementa za odlaganje ogljikovega sloja, ostankov materiala ali mineralnih usedlin, ki zmanjšujejo toplotno prevodnost. Očistite tlačni zatesnitveni trak z mehko krtačo ali krpo, namočeno v destilirani vodi; prekomerno odlaganje preprečuje enakomerno razporeditev toplote in povzroča šibke točke zatesnitve. Za trdovratne usedline na vašem rotacijskem vakuumskem embalažnem stroju uporabite neabrasivno komercialno sredstvo za čiščenje grelnih elementov, primerno za hrano.
Kalibracija temperature je enako pomembna za preprečevanje uhajanja pri rotacijskih vakuumskih zapiralnih napravah. Uporabite brezkontaktni infrardeči termometer, da preverite, ali dejanska temperatura zapiranja ustreza nastavitvi na zaslonu naprave. Če se meritve razlikujejo za več kot 10 stopinj Celzija, se grelno telo morda okvari ali pa je temperaturni senzor napačno kalibriran. Večina modelov rotacijskih vakuumskih zapiralnih naprav omogoča prilagoditev temperature prek kontrolnih plošč; za postopke kalibracije, ki so specifični za vašo opremo, si oglejte navodila za uporabo.
Vakuumski črpalki je srce vaše rotacijske vakuumsko-pakirne naprave in je odgovorna za izsesavanje zraka iz komore. Zmanjšana učinkovitost črpalke se kaže v počasnejših vakuumskih ciklih, nepopolnem odstranjevanju zraka ali nesposobnosti dosega ciljnih tlakov. Preizkusite delovanje črpalke tako, da izvedete prazen cikel in poslušate nenavadne zvoke, kot so brušenje, piščanje ali prekinjeno delovanje. Tudi vakuumski uhanki v zunanjih ceveh ali priključkih lahko zmanjšajo učinkovitost črpalke; pregledajte vse cevi in priključke za razpoke ali ohlapne povezave. Ohlapne priključke najprej privijte z roko, nato pa uporabite ustrezno ključ, če je potrebna dodatna sila, pri tem pa bodite pozorni, da jih ne privijete preveč.
Pri rotacijskih vakuumskih zapiralnih strojih raven olja v vakuumskem črpalki neposredno vpliva na zmogljivost tesnjenja in življenjsko dobo. Preverite oglejno steklenico na ohišju črpalke; olje naj bo med oznakama za najmanjšo in največjo raven. Če je raven olja pod najmanjšo oznako, dodajte proizvajalcem priporočeno olje za črpalko, dokler oglejno steklenico ne pokaže ustrezne ravni. Nizka raven olja zmanjša trdnost mazalnega filma, kar povzroča povečano trenje in nastajanje toplote znotraj črpalke ter končno odpoved tesnil in prodor zraka v ciklus vašega rotacijskega vakuumsko zapiralnega stroja.
Vaša rotacijska vakuumsko-pakirna naprava vključuje preverjalne ventile, ki preprečujejo nazadnje pretakanje zraka v vakuumsko komoro, ter sprostilne ventile, ki obnovijo atmosferski tlak po koncu vakuumskega cikla. Okvarjeni ventili omogočajo ponovni vstop zraka v embalažo ali preprečujejo ustrezno sprostitev tlaka. Med obratovanjem pozorno poslušajte: če se po koncu cikla vaša rotacijska vakuumsko-pakirna naprava še naprej sliši kot da šišlja, je morda sprostilni ventil zaklenjen v delno odprtem položaju. Če vakuumski tlak kljub delovanju črpalke nikoli ne doseže ciljnih vrednosti, je morda preverjalni ventil zamašen ali poškodovan. Oba primera kažeta, da je treba pregledati ali zamenjati notranje sestavne dele ventilov.
Za preverjanje delovanja preverjalnega ventila na vašem rotacijskem vakuumskem zapiralniku odklopite vakuumsko cev od komore in z roko zakrijte odprtino. Aktivirajte vakuumsko ciklus; ob odklopljeni cevi bi morali čutiti močno sesanje. Če je sesanje šibko ali ni prisotno, je preverjalni ventil verjetno vir uhajanja. Odstranite sestavek preverjalnega ventila v skladu z navodili za servis vaše naprave, pregledajte notranji listični ali kroglični mehanizem za morebitne umazanije ali obrabo ter zamenjajte sestavek ventila, če opazite poškodbe. Za preverjanje izpustnega ventila aktivirajte vakuumski ciklus in poslušajte; ob koncu ciklusa in izenačitvi tlaka bi morali slišati razločen šum, kar kaže na pravilno odpiranje v atmosfero.
Uhajanja v zaprtih embalažah včasih izvirajo ne iz okvare stroja, temveč iz nezdružljivosti med nastavitvami temperature rotacijskega vakuumsko embalirnega stroja in uporabljene vrečke. Večplastne folije imajo različne točke taljenja; če rotacijski vakuumsko embalirni stroj segreje nad točko taljenja folije, se plastični sloj za zatesnitev lahko postane krhak in podvržen razpokam. Nasprotno pa premajhna temperatura pusti zatesnitev le delno spojeno, kar ustvari šibke točke, ki so obdelavi ali shranjevanju podvržene počenjanju. Preverite, ali so vrečke posebej certificirane za vakuumsko embaliranje, ter ali ujemajo z obsegom temperatur za zatesnitev vašega rotacijskega vakuumsko embalirnega stroja, ki je običajno med 120 in 180 stopinj Celzija, odvisno od sestave folije.
Kakovost materiala vpliva tudi na preprečevanje uhajanja pri vašem rotacijskem vakuumskem zapiralniku. Vrečke z tankimi mestmi, mikroskopskimi luknjami ali neenakomerno debelino premaza bodo uhajale, ne glede na pravilno obratovanje stroja. Kupujte vrečke pri zanesljivih dobaviteljih in izvedite vstopni pregled vzorčnih serij. Preverite doslednost debeline folije, pregledajte vrečke na prisotnost igelastih lukenj tako, da jih postavite pred močno svetlobo, ter potrdite enakomerno nanos zaklepne plasti. Shranjevanje vrečk v okolju z nadzorovano temperaturo in vlažnostjo preprečuje absorbiranje vlage in kopičenje statične elektrike, kar bi lahko ogrozilo celovitost folije pred tem, ko jo vaš rotacijski vakuumski zapiralnik zapre.
Napačno postavitev vrečke v vašem rotacijskem vakuumskem embalažnem stroju povzroča nepravilno usklajenost zapiranja, pri čemer se grelno trak dotakne le delno območja zapiranja. Celotna črta zapiranja mora biti v neposredni stiki z grelnim elementom; razpoke ali premaknjena postavitev omogočajo nezaprte dele, kjer se zrak postopoma prodira v embalažo. Zagotovite, da so vrečke pravilno in središčno nameščene znotraj območja zapiranja. Večina modelov rotacijskih vakuumskih embalažnih strojev vključuje vodilne tirnice ali označbe za pravilno postavitev. Usposabljajte operaterje za pravilno tehniko nalaganja in redno preverjajte, ali so vodilni sistemi čisti in pravilno delujejo.
Neuspešen vakuumski črpalki na vašem rotacijskem vakuumskem embalažnem stroju kaže več opozorilnih znakov: vakuumski cikli trajajo dalj časa kot običajno, ciljne tlakove ni mogoče doseči, se pojavljajo nenavadni brušilni ali drobneči zvoki ali pa črpalka oddaja prekomerno toploto. Najprej preverite raven olja v črpalki, saj je nizka raven olja pogosto vzrok za te simptome. Če je raven olja ustrezna, preizkusite sesalno moč črpalke tako, da odklopite vakuumsko cev in z roko zakrijete odprtino; šibka ali odsotna sesalna moč kaže na obrabo črpalke, zaradi katere je potrebna zamenjava ali strokovna vzdrževalna storitev.
Različni izdelki lahko zahtevajo različne vrste vrečk, vaša rotacijska vakuumsko zapiralska naprava pa deluje znotraj določenih temperaturnih območij. Občutljive hrane, kot je sveža morska hrana, morda potrebujejo folije za nižje temperature, da se prepreči poškodba, medtem ko gostejši izdelki, kot je meso, za močne zapečate potrebujejo višje temperature. Vedno preverite, ali so materiali za vrečke primerni za obratovalno temperaturo vaše rotacijske vakuumsko zapiralske naprave in ali so posebej zasnovani za vakuumsko zapiranje. Uporaba nezdružljivih folij povzroči šibke zapečate, uhajanje in poslabšanje kakovosti izdelka.
Uvedite preventivni vzdrževalni načrt za vašo rotacijsko vakuumsko zapiralno napravo, ki vključuje tedenski pregled tesnil in stanja vakuumskih komor, mesečno čiščenje grelnih elementov in preverjanje ventilov ter četrtletno zamenjavo ali dopolnitev olja v vakuumskem črpalku po potrebi. Mesečno preverite vse priključke cevi za razrahljanje ali vidne poškodbe. Kalibracijo temperature preverite četrtletno z nekontaktnim termometrom. Te načrtovane vzdrževalne naloge podaljšajo življenjsko dobo opreme in preprečijo številne pogoste težave z uhajanji, ki motijo proizvodnjo na vaši rotacijski vakuumski zapiralni napravi.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

