 EN
Önceden Hazırlanmış Poşet Ambalaj Makinesiyle Film Atığını Nasıl Azaltabilirsiniz?
2026/09/20
Önceden Hazırlanmış Poşet Makineleri: Film Atığını Azaltın, Toplam Sahip Olma Maliyetini (TCO) Düşürün ve Daha Hızlı Getiri Oranı (ROI) Elde Edin

2026/10/03
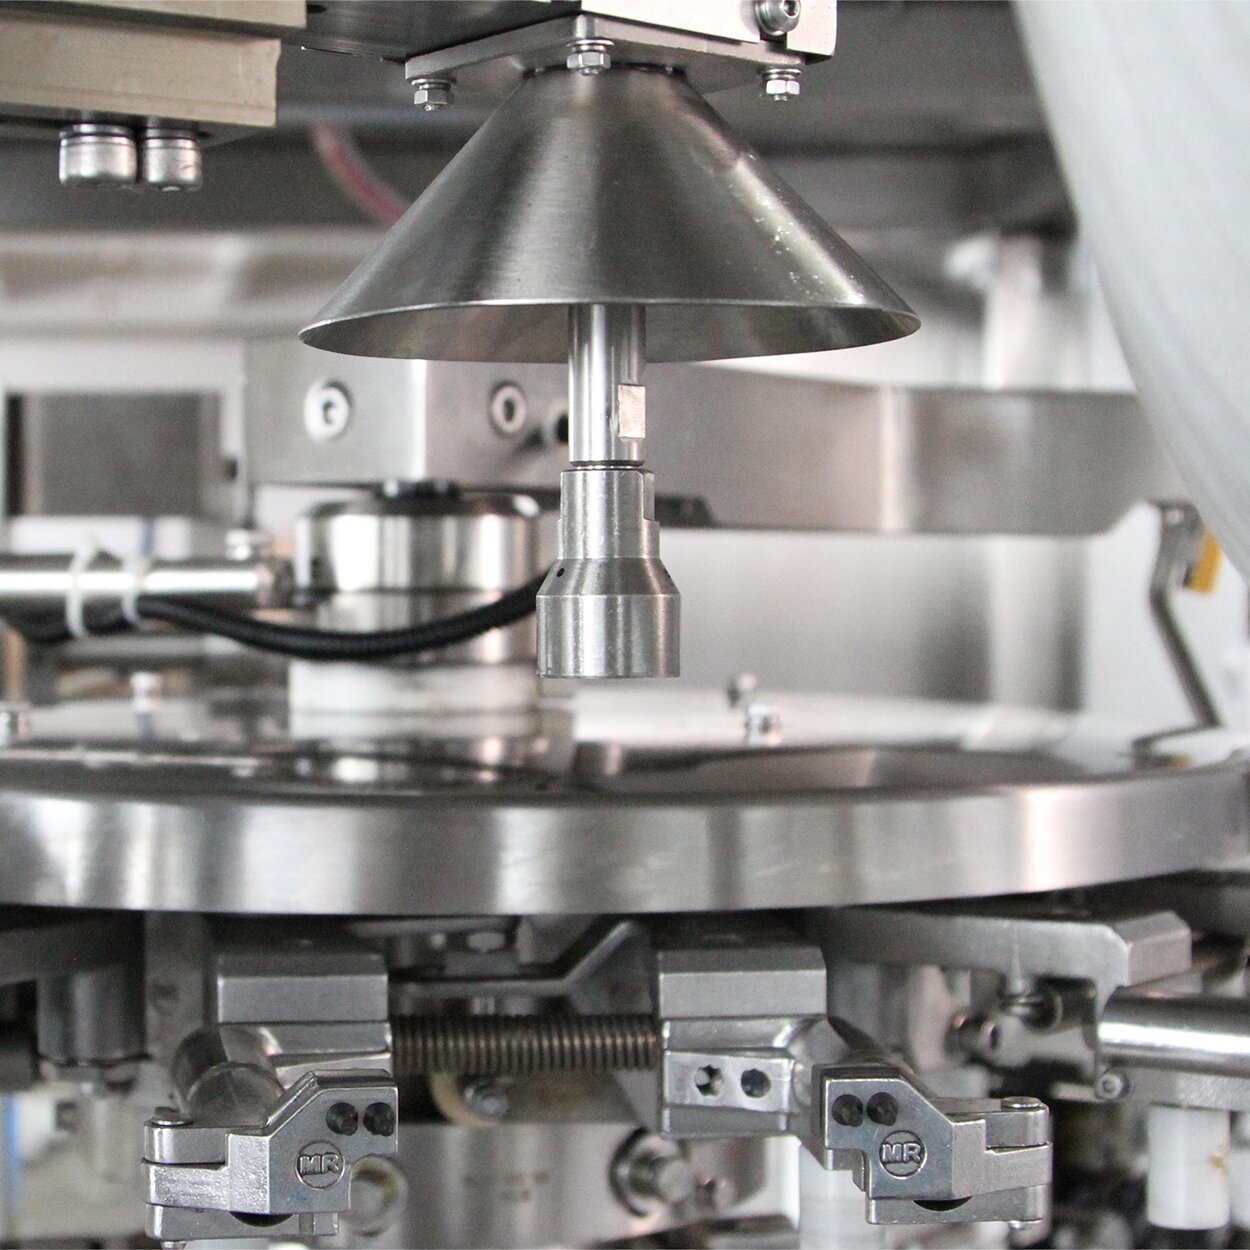
Bir akıllı tuvalette sızıntılar döner vakum ambalaj makinesi ürün kalitesini tehlikeye atabilir, malzemeleri israf edebilir ve üretim programlarını aksatabilir. Döner vakum ambalaj makineniz doğru mühürleme bütünlüğünü koruyamadığında, operasyonel verimliliği sürdürmek ve kâr marjınızı korumak için kök nedeni hızlıca belirlemek hayati önem taşır. Yaygın sızıntı kaynaklarını ve tanı prosedürlerini anlamak, kapsamlı duruş süreleri veya pahalı servis çağrıları olmadan performansı geri kazanmanıza yardımcı olur.
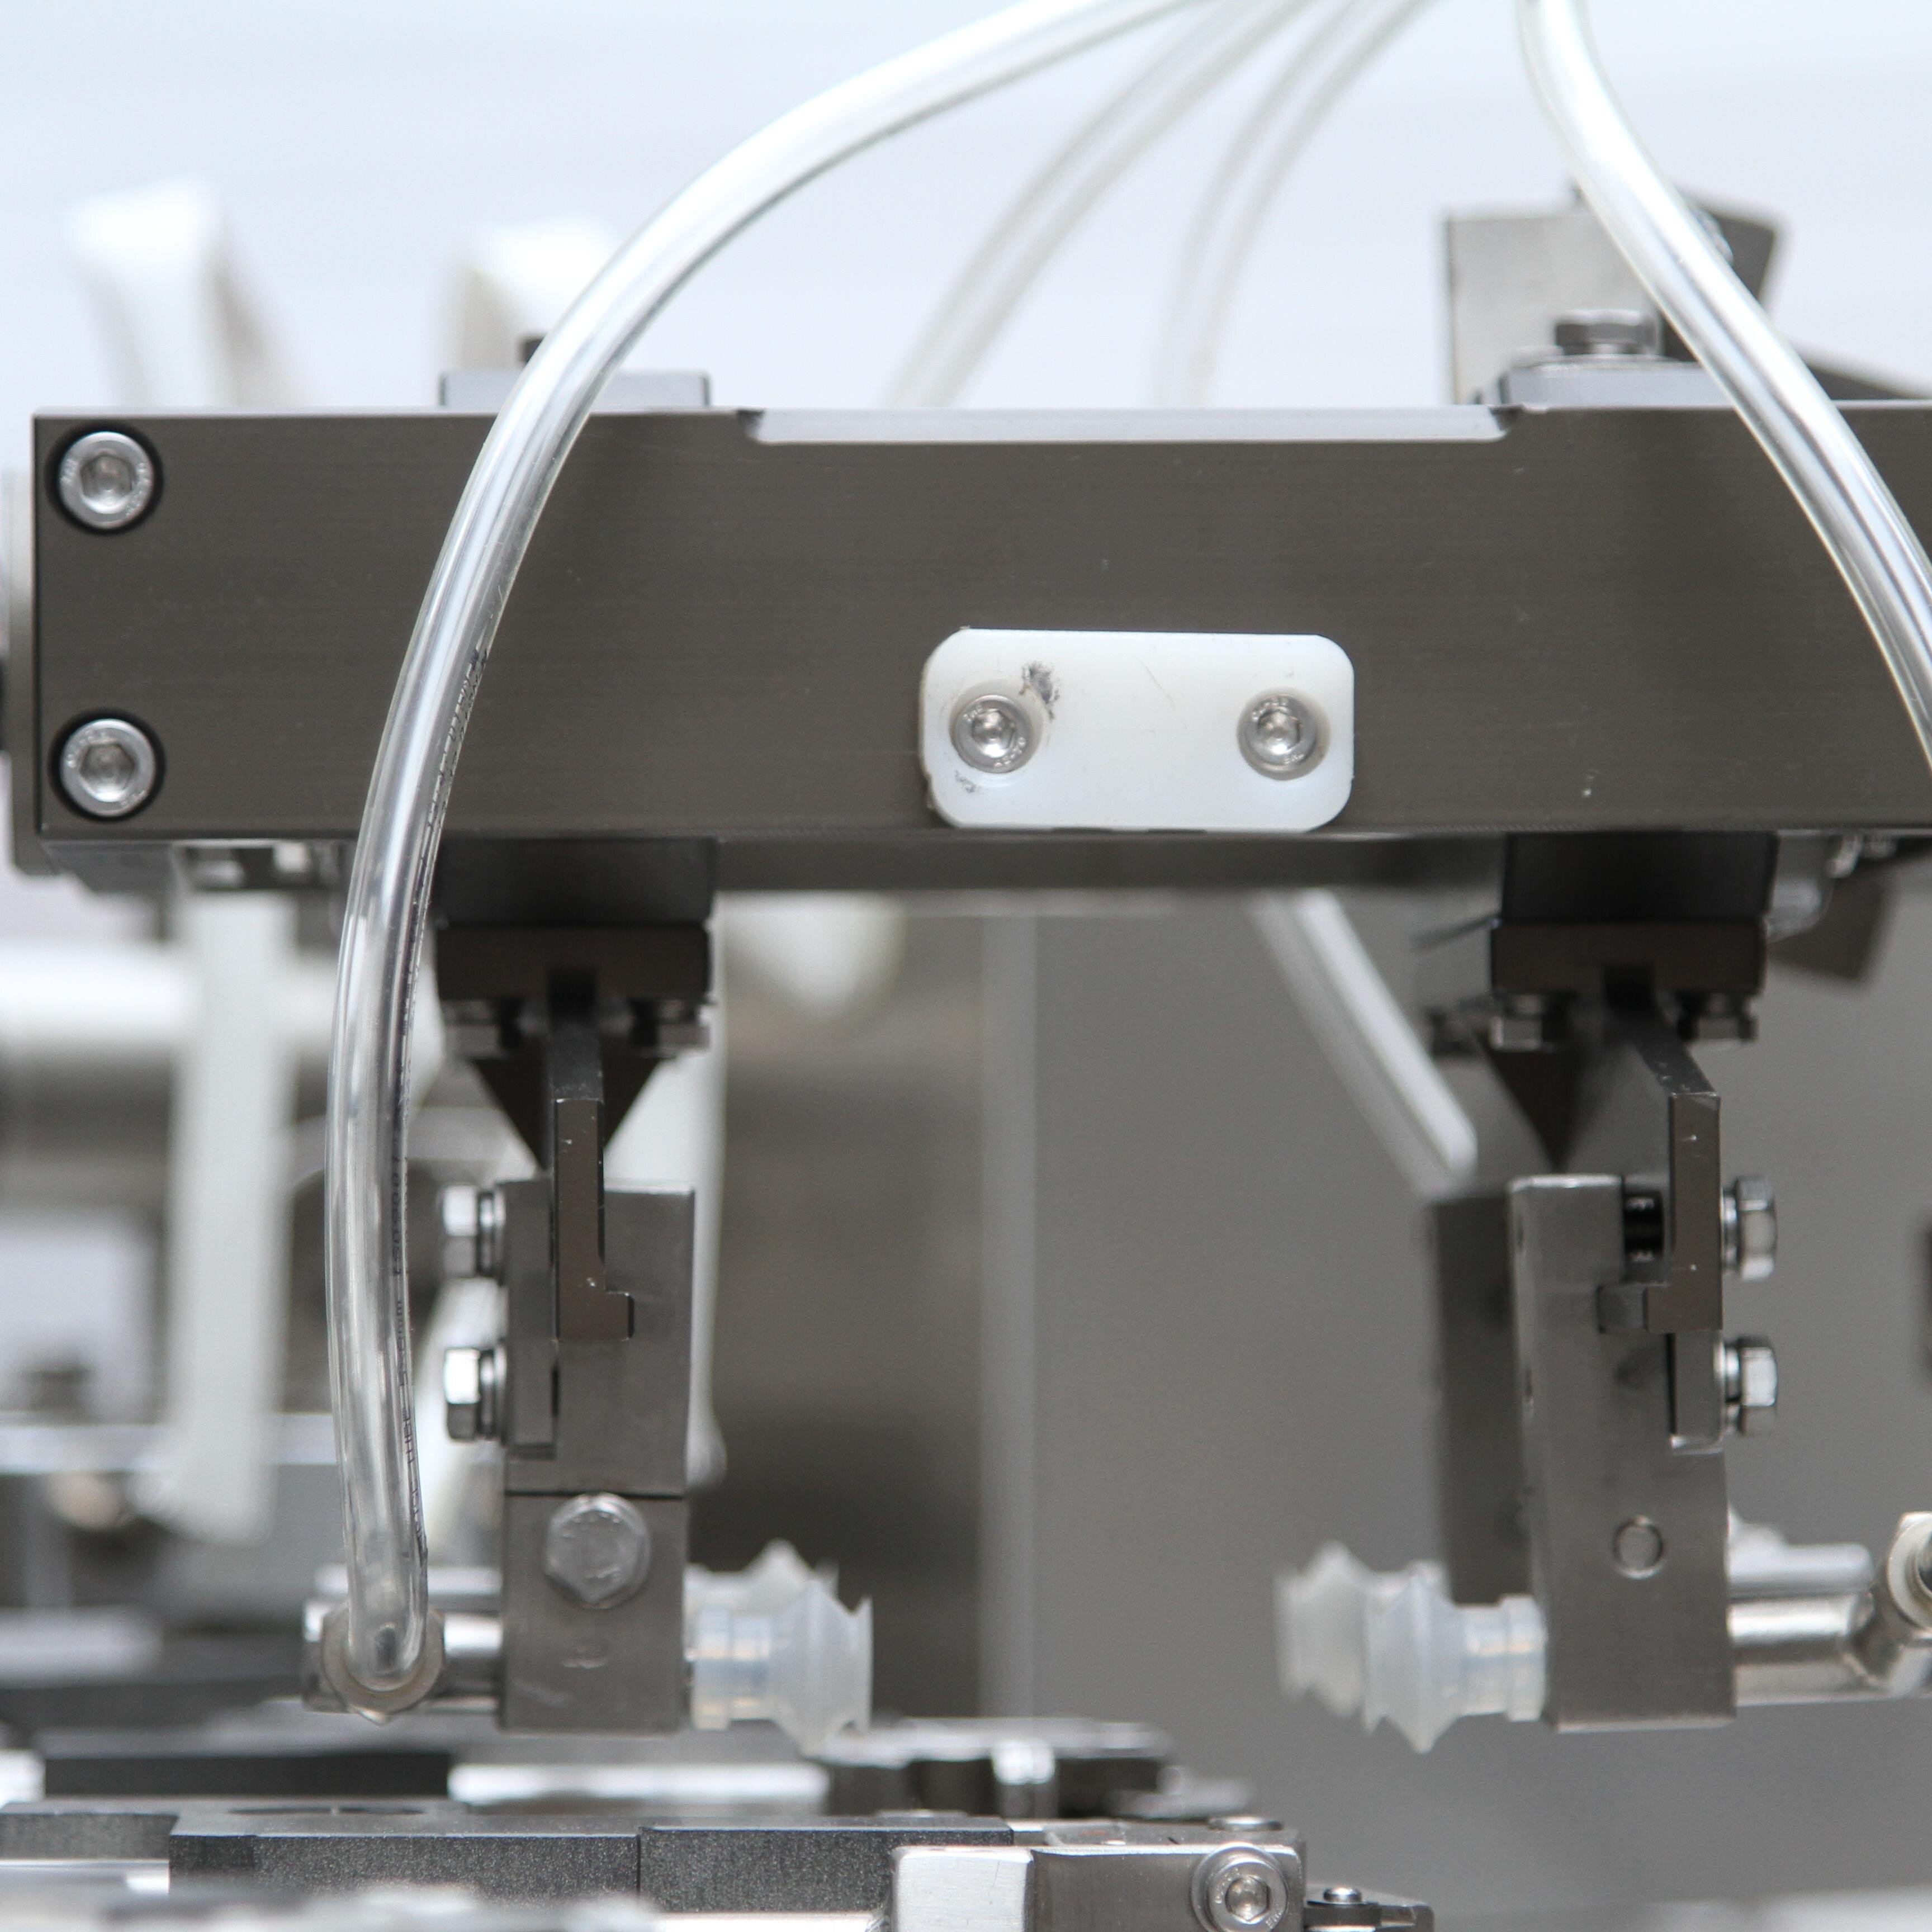
Vakum odası, döner vakum ambalaj makinenizin etkili koruma için gerekli olan oksijensiz ortamı oluşturduğu yerdir. Sızıntılar genellikle aşınmış conta contalarından, odanın duvarlarındaki çatlaklardan veya yanlış hizalanmış kapak montajlarından kaynaklanır. Odanın çevresindeki kauçuk conta üzerinde görünür çatlaklar, sertleşme veya eşit olmayan sıkıştırma izleri olup olmadığını kontrol edin. Conta aşınma belirtileri gösteriyorsa hemen değiştirin; küçük yırtıklar bile vakum gücünü zayıflatmak için hava girişine izin verir. Kapak odanın tam ve eşit şekilde kapanmasını sağlayın; çarpık veya bükülmüş kapaklar contanın doğru temas etmesini engeller.
Mafsallı veya çıkarılabilir odalı döner vakum ambalaj makinesi için tüm sabitleme cıvatalarının eşit şekilde sıkıldığından emin olun. Eşit olmayan basınç dağılımı, çalıştırma sırasında hava kaçırmasına neden olan mikroskopik aralıklara yol açabilir. Odanın yüzeylerinin düz olduğunu doğrulamak için bir cetvel kullanın; sıcaklık dalgalanmaları veya mekanik gerilim, zamanla alüminyum veya plastik bileşenlerin bükülmesine neden olabilir. Bükülme tespit edilirse, sahada düzeltme denemek yerine kalıcı hasara neden olabileceğinden, yedek parça için üreticiyle iletişime geçin.
Döner vakum ambalaj makinenizin ısıtılmış mühürleme şeridi, vakum uygulandıktan sonra paketin açıklığını birleştirir. Sızıntılar, mühürleme şeridinin yeterli sıcaklığa ulaşamaması veya poşet malzemesiyle tam temas kuramaması durumunda ortaya çıkar. Isıtma elemanının yüzeyinde karbon birikimi, malzeme artığı veya mineral çökeltisi olup olmadığını kontrol edin; çünkü bu birikimler termal iletkenliği azaltır. Mühürleme şeridini yumuşak bir fırça veya damıtılmış suyla nemlendirilmiş bir bezle temizleyin; aşırı birikim ısıyı eşit şekilde dağıtmayı engeller ve zayıf mühür noktaları oluşturur. Döner vakum ambalaj makinenizde kalıcı birikimler için gıda ekipmanlarına uygun, aşındırıcı olmayan ticari bir ısıtma elemanı temizleyicisi kullanın.
Sıcaklık kalibrasyonu, döner vakum ambalaj makinesinde sızıntıların önlenmesi açısından eşit derecede önemlidir. Gerçek mühürleme sıcaklığını, makinenin ekranında gösterilen ayarla karşılaştırmak için temas gerektirmeyen bir kızılötesi termometre kullanın. Okumalar 10 °C’den fazla sapıyorsa, ısıtma elemanı arızalanmış olabilir ya da sıcaklık sensörü yanlış kalibre edilmiş olabilir. Çoğu döner vakum ambalaj makinesi modeli, sıcaklığın kontrol paneli üzerinden ayarlanmasını sağlar; kalibrasyon prosedürleriyle ilgili ayrıntılar için lütfen operatör kılavuzunuza başvurun.
Vakum pompası, döner vakum ambalaj makinenizin kalbidir ve odadaki havayı çekmekten sorumludur. Pompanın verimindeki azalma, daha yavaş vakum döngüleri, havanın tam olarak çekilmesinde başarısızlık veya hedef basınç seviyelerine ulaşılamaması şeklinde kendini gösterir. Boş bir döngü çalıştırarak pompanın performansını test edin ve gıcırtı, ıslık sesi veya aralıklı çalışma gibi anormal sesleri dinleyin. Dış borulardaki veya bağlantı noktalarındaki vakum sızıntıları da pompa performansını düşürebilir; tüm hortumları ve bağlantı parçalarını çatlaklar veya gevşek bağlantılar açısından kontrol edin. Gevşek bağlantı parçalarını önce elle sıkın; ek baskıya ihtiyaç duyulursa uygun bir anahtar kullanın, ancak aşırı sıkma yapmamaya dikkat edin.
Döner vakum ambalaj makinesi için vakum pompası yağı seviyesi, contanın performansını ve ömrünü doğrudan etkiler. Pompa muhafazasındaki yağ gözlem camını kontrol edin; yağ, minimum ve maksimum işaretlerinin arasında olmalıdır. Yağ, minimum çizginin altındaysa, üreticinin önerdiği pompa yağını, gözlem camında doğru seviye görülene kadar ekleyin. Düşük yağ seviyesi, yağlama filmi dayanıklılığını azaltır ve bu da pompanın iç kısmında artan sürtünme ve ısı oluşumuna neden olur; sonuçta conta arızasına ve döner vakum ambalaj makinenizin çevrimine hava sızıntısına yol açar.
Döner vakum ambalaj makineniz, havanın vakum odasına geri akmasını önleyen kontrol vanaları ve vakum döngüsü tamamlandıktan sonra atmosferik basıncı yeniden sağlayan salma vanaları içerir. Arızalı vanalar, paketlere tekrar hava girmesine izin verir veya doğru basınç boşaltımını engeller. Çalışma sırasında dikkatlice dinleyin: Eğer döner vakum ambalaj makineniz döngü bittikten sonra hâlâ fısıltı çıkarıyorsa, salma valfi kısmen açık kalmış olabilir. Pompa çalışmasına rağmen vakum basıncı hiçbir zaman hedef seviyelere ulaşmıyorsa, kontrol valfi tıkanmış veya hasar görmüş olabilir. Her iki durum da iç vanalı parçaların incelenmesi veya değiştirilmesi gerektiğini gösterir.
Döner vakum ambalaj makinenizdeki kontrol vanasının işlevini test etmek için vakum hattını odadan ayırın ve açıklığın üzerine elinizi koyun. Vakum çevrimini başlatın; ayrılmış hat üzerinde güçlü bir emme hissetmelisiniz. Emme zayıf veya yoksa, sızıntı muhtemelen kontrol vanasından kaynaklanmaktadır. Kontrol vanası montajını makinenizin servis kılavuzuna göre çıkarın, iç flapper veya top mekanizmasını kir veya aşınma açısından inceleyin ve hasar görürseniz vanayı tamamen değiştirin. Serbest bırakma vanasının testi için vakum çevrimini başlatın ve dinleyin; çevrim sona erdiğinde ve basınç dengeleştiğinde açık bir fısıltı sesi duymalısınız; bu, atmosferik havanın doğru şekilde verildiğini gösterir.
Mühürlü paketlerdeki sızıntılar bazen makine arızasından değil, döner vakumlu ambalaj makinesinin sıcaklık ayarları ile kullanılan poşet malzemesi arasındaki uyumsuzluktan kaynaklanır. Çok katmanlı filmlerin farklı erime noktaları vardır; eğer döner vakumlu ambalaj makineniz filmın erime sıcaklığının üzerinde ısıtılıyorsa, mühürleme tabakası kırılganlaşabilir ve çatlamaya yatkın hâle gelebilir. Buna karşılık yetersiz sıcaklık, mühürün kısmen kaynaşmasına neden olur ve bu da taşıma veya depolama sırasında patlamaya yatkın zayıf noktalar oluşturur. Poşetlerin vakumlu ambalaj için özel olarak onaylandığını ve döner vakumlu ambalaj makinenizin mühürleme sıcaklık aralığına — genellikle film bileşimi bağlı olarak 120 ila 180 derece Celsius — uyduğunu doğrulayın.
Malzeme kalitesi, döner vakum ambalaj makinenizde sızıntıyı önlemede de etkili olur. İnce bölgeleri, mikroskopik delikleri veya eşit olmayan kaplama kalınlığına sahip poşetler, makinenizin doğru çalışmasına rağmen yine de sızdırır. Poşetleri güvenilir tedarikçilerden satın alın ve örnek partiler üzerinde gelen malzeme kontrolü yapın. Film kalınlığının tutarlılığını kontrol edin, poşetleri parlak ışığa tutarak iğne uçlu delikleri (pinholes) kontrol edin ve mühürleme katmanının eşit şekilde uygulandığını doğrulayın. Poşetleri kontrollü sıcaklık ve nem koşullarında saklamak, film bütünlüğünü bozabilecek nem emilimini ve statik elektrik birikimini önler; bu durum, döner vakum ambalaj makineniz tarafından mühürlenmeden önce oluşabilir.
Döner vakum ambalaj makinenizde torbanın yanlış konumlandırılması, ısı bandının yalnızca kısmi bir mühürleme alanına temas ettiği durumlarda mühürleme hizalamasının bozulmasına neden olur. Mühürleme çizgisi tamamı, ısıtma elemanıyla doğrudan temas etmelidir; aralıklar veya kaymış konumlandırma, havanın pakete yavaşça sızmasına izin veren mühürlenmemiş bölgeler oluşturur. Torbaların mühürleme bölgesine düz ve merkezde yerleştirildiğinden emin olun. Çoğu döner vakum ambalaj makinesi modeli, doğru yerleştirme sağlamak için yönlendirici raylar veya konumlandırma işaretleri içerir. Operatörleri doğru yükleme tekniği konusunda eğitin ve yönlendirici sistemlerin temiz olduğunu ve doğru çalıştığını periyodik olarak kontrol edin.
Arızalı bir vakum pompası, döner vakum ambalaj makinenizde birkaç uyarı işareti gösterir: vakum döngüleri normalden daha uzun sürer, hedef basınç seviyelerine ulaşılamaz, anormal gıcırtı veya şakırtı sesleri duyulur ya da pompa aşırı ısınır. Önce pompa yağ seviyesini kontrol edin; düşük yağ seviyesi genellikle bu belirtilere neden olur. Yağ seviyesi doğruysa, vakum hattını ayırıp açıklığın üzerine elinizi koyarak pompanın emiş gücünü test edin; zayıf veya hiç emiş yoksa pompa aşınmış demektir ve değiştirilmesi ya da profesyonel bakım yapılması gerekir.
Farklı ürünler farklı poşet malzemeleri gerektirebilir ve döner vakum ambalaj makineniz belirli sıcaklık aralıklarında çalışır. Taze deniz ürünleri gibi hassas gıdaların zarar görmesini önlemek için düşük sıcaklıklı filmler gerekebilir; buna karşılık et gibi yoğun ürünler güçlü mühürler oluşturmak için daha yüksek sıcaklıklara ihtiyaç duyabilir. Her zaman poşet malzemelerinin döner vakum ambalaj makinenizin çalışma sıcaklığına uygun olduğunu ve özellikle vakum ambalaj uygulamaları için tasarlandığını doğrulayın. Uyumsuz filmlerin kullanılması zayıf mühürler, sızıntılar ve ürün kalitesinde bozulmaya neden olur.
Döner vakum ambalaj makineniz için haftalık olarak conta ve vakum odası durumunu inceleyen, aylık olarak ısıtma elemanlarını ve kontrol vanalarını temizleyen ve üç aylık aralıklarla vakum pompası yağını gerektiğinde değiştiren veya tamamlayan bir önleyici bakım rutini oluşturun. Tüm hortum bağlantılarını aylık olarak gevşeme veya görünür hasar açısından kontrol edin. Sıcaklık kalibrasyonu, temas etmeyen bir termometre kullanılarak üç ayda bir doğrulanmalıdır. Bu planlı bakım görevleri, ekipmanın ömrünü uzatır ve döner vakum ambalaj makinenizde üretim kesintilerine neden olan yaygın sızıntı sorunlarının çoğunu önler.

2026/09/20
Önceden Hazırlanmış Poşet Makineleri: Film Atığını Azaltın, Toplam Sahip Olma Maliyetini (TCO) Düşürün ve Daha Hızlı Getiri Oranı (ROI) Elde Edin

2026/09/20
Kanıtlanmış En İyi Uygulamalarla Hazır Poşet Makinesi Değişim Süresini %40 Azaltın

2026/09/20
Hazır Poşet Makineleri: Üretim Hızını Artırın, Atığı Azaltın ve ROI’yi İyileştirin

2026/09/20
Döner vs Doğrusal Hazır Poşet Makineleri: Hız, ROI ve Ölçeklenebilirlik Karşılaştırması

2026/09/20
Önceden Hazırlanmış Poşet Makinesi: Üretim Hızını Artırın, İşçilik Maliyetlerini Azaltın ve Mühürleme Sağlamlığını İyileştirin

2026/09/21
Önceden Hazırlanmış Poşet Makinesi: Poşet Türleri, Malzemeler ve Doldurma Kılavuzu

