 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/03
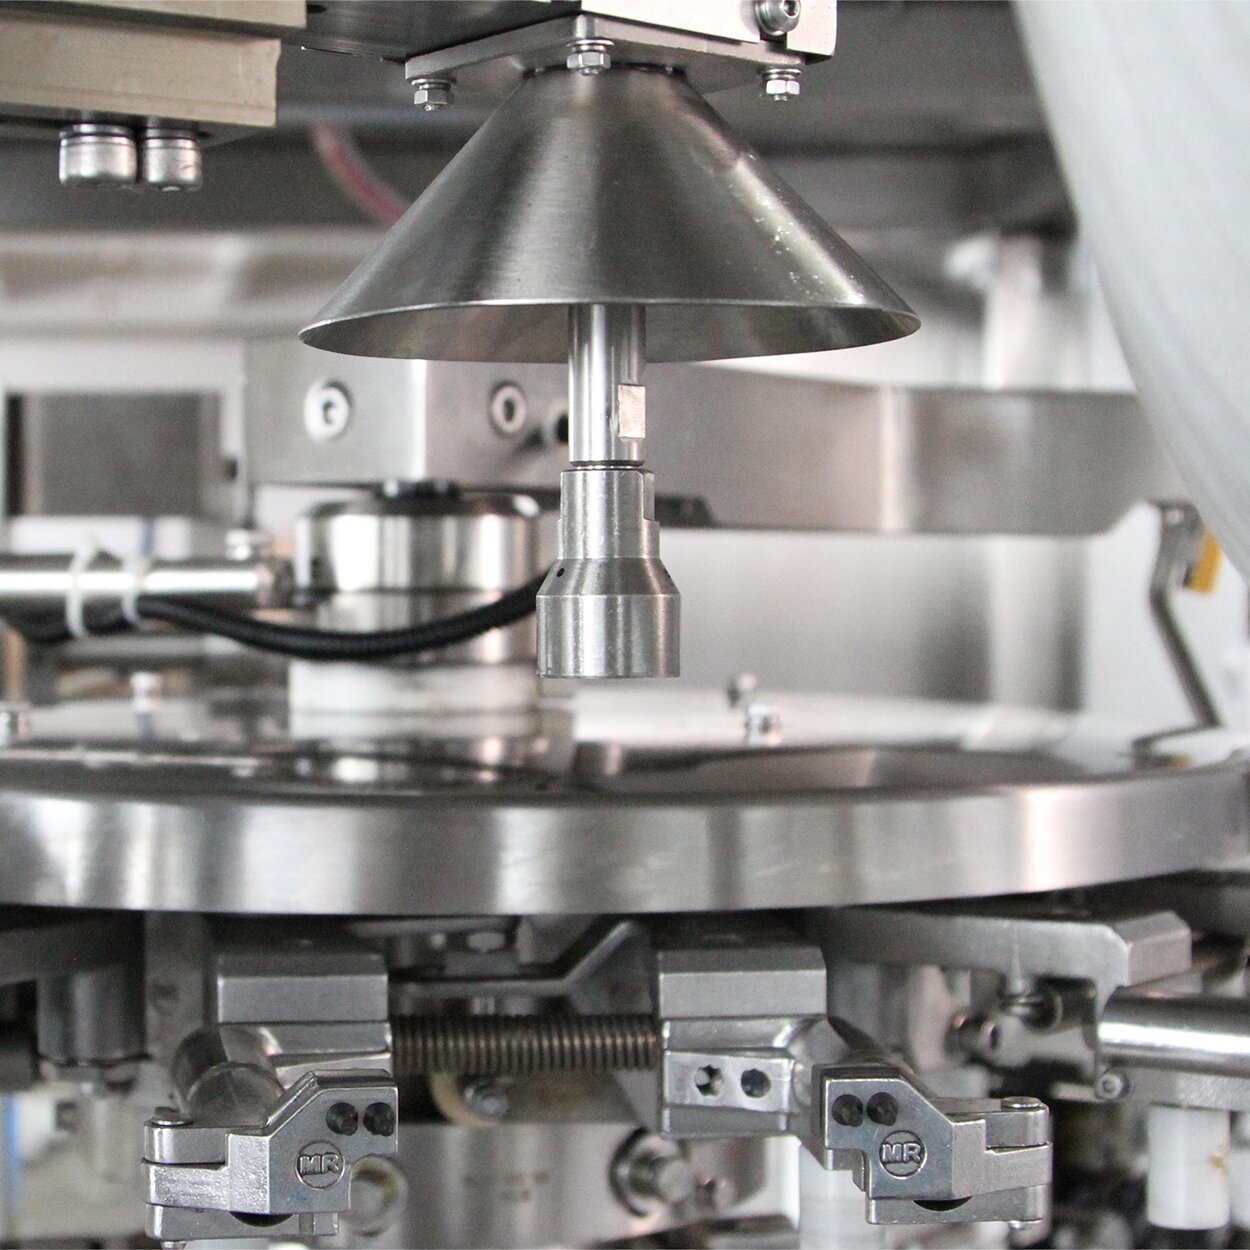
スマートトイレの水漏れ ロータリーバキューム包装機 製品品質の低下、資材の無駄、生産スケジュールの乱れを招く可能性があります。ロータリーバキューム包装機で適切なシール性が確保できなくなると、稼働効率の維持およびコスト管理の観点から、原因を迅速に特定することが極めて重要になります。代表的な漏れ原因と診断手順を理解しておくことで、長時間の停止や高額な保守サービスへの依頼を避け、性能を早期に回復させることができます。
真空チャンバーは、ロータリーバキューム包装機が効果的な保存に不可欠な無酸素環境を生成する場所です。漏れの原因は、経年劣化したガスケット、チャンバー壁面の亀裂、または蓋アセンブリの位置ずれなどによく起因します。チャンバー周辺のゴム製ガスケットを点検し、目に見える亀裂、硬化、あるいは圧縮ムラなどの異常がないか確認してください。ガスケットに摩耗の兆候が見られる場合は、直ちに交換してください。わずかなひびや切れ目でも、空気の侵入を許し、真空度を低下させてしまいます。また、チャンバーの蓋が完全かつ均一に閉じているかも確認しましょう。蓋が反ったり曲がったりしていると、ガスケットが正しく密着しなくなります。
ヒンジ式または取り外し可能なチャンバーを備えた回転式真空包装機では、すべての締結ボルトを均一に締め付けてください。圧力分布が不均一になると、運転中に空気が漏れる微小な隙間が生じます。チャンバー表面の平面度は、定規を使って確認してください。温度変化や機械的応力により、アルミニウムやプラスチック製部品が長期間にわたり反りやすくなります。反りが確認された場合は、現場で無理に矯正しようとせず、メーカーに連絡して交換部品をご依頼ください。無理な矯正は永久的な損傷を引き起こす可能性があります。
回転式真空包装機の熱シールストリップは、真空をかけた後に包装袋の開口部を溶着します。シールストリップの温度が十分でない場合や、袋材との接触が不完全な場合に、漏れが発生します。加熱素子の表面にカーボンの付着、包装材の残留物、またはミネラル沈着がないか確認し、これらが熱伝導性を低下させている可能性があります。シールストリップは、蒸留水でわずかに湿らせた柔らかいブラシまたは布で清掃してください。付着物が過剰になると、熱が均一に伝わらず、弱いシール部分が生じます。頑固な汚れには、食品機器用の非研磨性商業用加熱素子クリーナーをご使用ください。
回転式真空包装機における漏れ防止には、温度のキャリブレーションも同様に重要です。非接触型赤外線温度計を用いて、実際のシール温度が機器の表示設定温度と一致しているか確認してください。測定値の差が摂氏10度以上ある場合、加熱部品の劣化や温度センサーのキャリブレーション不具合が考えられます。ほとんどの回転式真空包装機では、制御パネルから温度調整が可能です。機器固有のキャリブレーション手順については、取扱説明書をご参照ください。
真空ポンプは、ロータリーバキューム包装機の心臓部であり、チャンバー内の空気を吸引する役割を担っています。ポンプの効率が低下すると、真空サイクルの時間延長、空気の完全な排出ができなくなる、あるいは目標圧力に到達できないなどの症状が現れます。ポンプの性能を確認するには、空の状態で1回サイクルを実行し、異音(グラインド音、ホイッスル音、断続的な動作音など)がないか注意深く耳を澄ませます。また、外部配管や接続部に真空漏れがある場合も、ポンプの性能が低下します。すべてのホースおよび継手を点検し、亀裂や緩みがないか確認してください。緩んでいる継手は、まず手でしっかり締め、それでも不十分な場合は適切なレンチでさらに締め付けますが、締めすぎには十分ご注意ください。
回転式真空包装機において、真空ポンプのオイル量はシール性能と寿命に直接影響します。ポンプ本体に設置されたオイル覗き窓を確認し、オイルレベルが最低線と最高線の間に位置していることを確認してください。オイルが最低線より低い場合は、メーカー指定のポンプオイルを追加し、覗き窓で適正なレベルが確認できるまで補充してください。オイル量が不足すると潤滑膜の強度が低下し、ポンプ内部で摩擦と発熱が増加し、最終的にはシールの劣化や空気の漏れを引き起こし、回転式真空包装機の動作サイクルに悪影響を及ぼします。
回転式真空包装機には、真空チャンバー内への空気の逆流を防ぐための逆止弁と、真空工程終了後に大気圧を復元するための解放弁が装備されています。これらの弁に不具合が生じると、包装袋内に空気が再流入したり、適切な圧力解放が行われなかったりします。運転中に注意深く耳を澄ませてください。真空工程終了後も機械から「シュー」という音が続く場合は、解放弁が半開状態で固着している可能性があります。また、真空ポンプが作動しているにもかかわらず、所定の真空度に達しない場合は、逆止弁が詰まっているか、損傷している可能性があります。いずれの場合も、内部の弁部品について点検または交換が必要です。
ロータリーバキュームパッキング機のチェックバルブの機能を確認するには、チャンバーから真空配管を外し、その開口部を手でふさぎます。その後、真空サイクルを起動してください。外した配管の先端から強い吸引力を感じるはずです。吸引力が弱い、あるいはまったく感じられない場合は、漏れの原因はチェックバルブである可能性が高いです。機器のサービスマニュアルに従ってチェックバルブアセンブリを取り外し、内部のフランジ(フラッパー)またはボール機構に異物の付着や摩耗がないか点検してください。損傷が確認された場合は、バルブアセンブリを交換してください。リリースバルブの点検では、真空サイクルを起動し、音を確認します。サイクル終了時に圧力が大気圧と均衡する際に、明確な「シュー」という音が聞こえるのが正常で、これは大気導入(ベント)が正しく行われていることを示します。
密閉パッケージからの漏れは、機械の故障ではなく、回転式真空包装機の温度設定と使用するポーチ材との不適合に起因することがあります。多層フィルムはそれぞれ異なる融点を持ち、回転式真空包装機の加熱温度がフィルムの融点を超えると、シール層がもろくなり、亀裂が生じやすくなります。逆に、温度が低すぎるとシールが十分に溶けず、部分的にしか接合されないため、取り扱いや保管中に破裂しやすい弱い箇所が生じます。ご使用のポーチが真空包装に対応していることを確認し、そのポーチの材質に応じた回転式真空包装機のシール温度範囲(通常はフィルムの組成により120~180℃)に適合しているかを必ずご確認ください。
素材の品質は、ロータリーバキュームパッキング機における漏れ防止にも影響します。薄い部分や微細な穴、あるいはコーティング厚さのムラがあるパウチは、機械を正しく操作しても漏れが生じます。信頼性の高いサプライヤーからパウチを調達し、入荷検査をサンプルロット単位で実施してください。フィルムの厚さのばらつきを確認し、明るい光にかざしてピンホールの有無を目視検査し、シール層が均一に塗布されていることも確認します。また、パウチは温度・湿度が管理された環境で保管することで、ロータリーバキュームパッキング機によるシール前にフィルムの品質(湿気吸収や静電気の帯電)が損なわれることを防げます。
回転式真空包装機におけるパウチの位置取りが不適切だと、加熱バーがシール領域の一部のみに接触するため、シールのずれが生じます。シールライン全体が加熱部品と完全に密着している必要があります。隙間や位置ずれがあると、空気が徐々に侵入する未シール部分が発生します。パウチはシールゾーン内にまっすぐに、かつ中央に装填してください。ほとんどの回転式真空包装機には、正しい位置決めを助けるガイドレールや目印が備わっています。作業員には適切な装填方法を教育し、定期的にガイド機構が清掃され、正常に機能しているか点検してください。
真空ポンプの不具合が発生すると、ロータリーバキューム包装機でいくつかの警告サインが現れます。たとえば、真空サイクルの時間が通常より長くなる、目標の真空度に達しない、異常なグラインド音やカタカタ音がする、あるいはポンプから過剰な熱が発生するなどです。まず、ポンプオイルの量を確認してください。オイル不足はこうした症状の最も一般的な原因です。オイル量が適正であれば、真空配管を外して開口部に手をかざし、吸引力をテストします。吸引が弱い、あるいはまったく感じられない場合は、ポンプの摩耗が進んでおり、交換または専門業者による修理が必要です。
製品によっては、異なるポーチ材が必要になる場合があります。また、ロータリーバキューム包装機は特定の温度範囲内で動作します。新鮮な魚介類などの繊細な食品には、加熱による損傷を防ぐため低温対応フィルムが必要となる一方、肉などの密度の高い製品では、強固なシールを得るためにより高い温度が必要になることがあります。必ず、使用するポーチ材がご使用のロータリーバキューム包装機の動作温度に対応しており、かつ真空包装用途に特化して設計されたものであることを確認してください。互換性のないフィルムを使用すると、シール強度が低下し、漏れや製品品質の劣化を招くおそれがあります。
ロータリーバキュームパッキング機の予防保守ルーティンを確立してください。具体的には、ガスケットおよび真空チャンバーの状態を毎週点検し、加熱部とチェックバルブを毎月清掃し、真空ポンプのオイルは必要に応じて3か月ごとに交換または補充します。また、ホース接続部は毎月緩みや目視で確認できる損傷がないか点検してください。温度のキャリブレーションは、非接触式温度計を用いて3か月ごとに確認します。これらの定期保守作業により、装置の寿命が延び、生産を中断する原因となる漏れトラブルの多くを未然に防ぐことができます。







