Peut considérablement nuire à l'efficacité de la production et à la rentabilité. machine d’emballage en flux horizontal que vous exploitiez une petite unité d'emballage ou une usine de fabrication à grande échelle, il est essentiel de minimiser les interruptions afin de conserver un avantage concurrentiel et de respecter les engagements de livraison auprès de vos clients. Une machine d'emballage à flux horizontal bien entretenue fonctionne de manière constante, assure une qualité supérieure des emballages et permet d'établir des plannings de production fiables. Comprendre les causes profondes des temps d'arrêt et mettre en œuvre des stratégies proactives peuvent considérablement prolonger la disponibilité des équipements et réduire les pertes coûteuses de production.
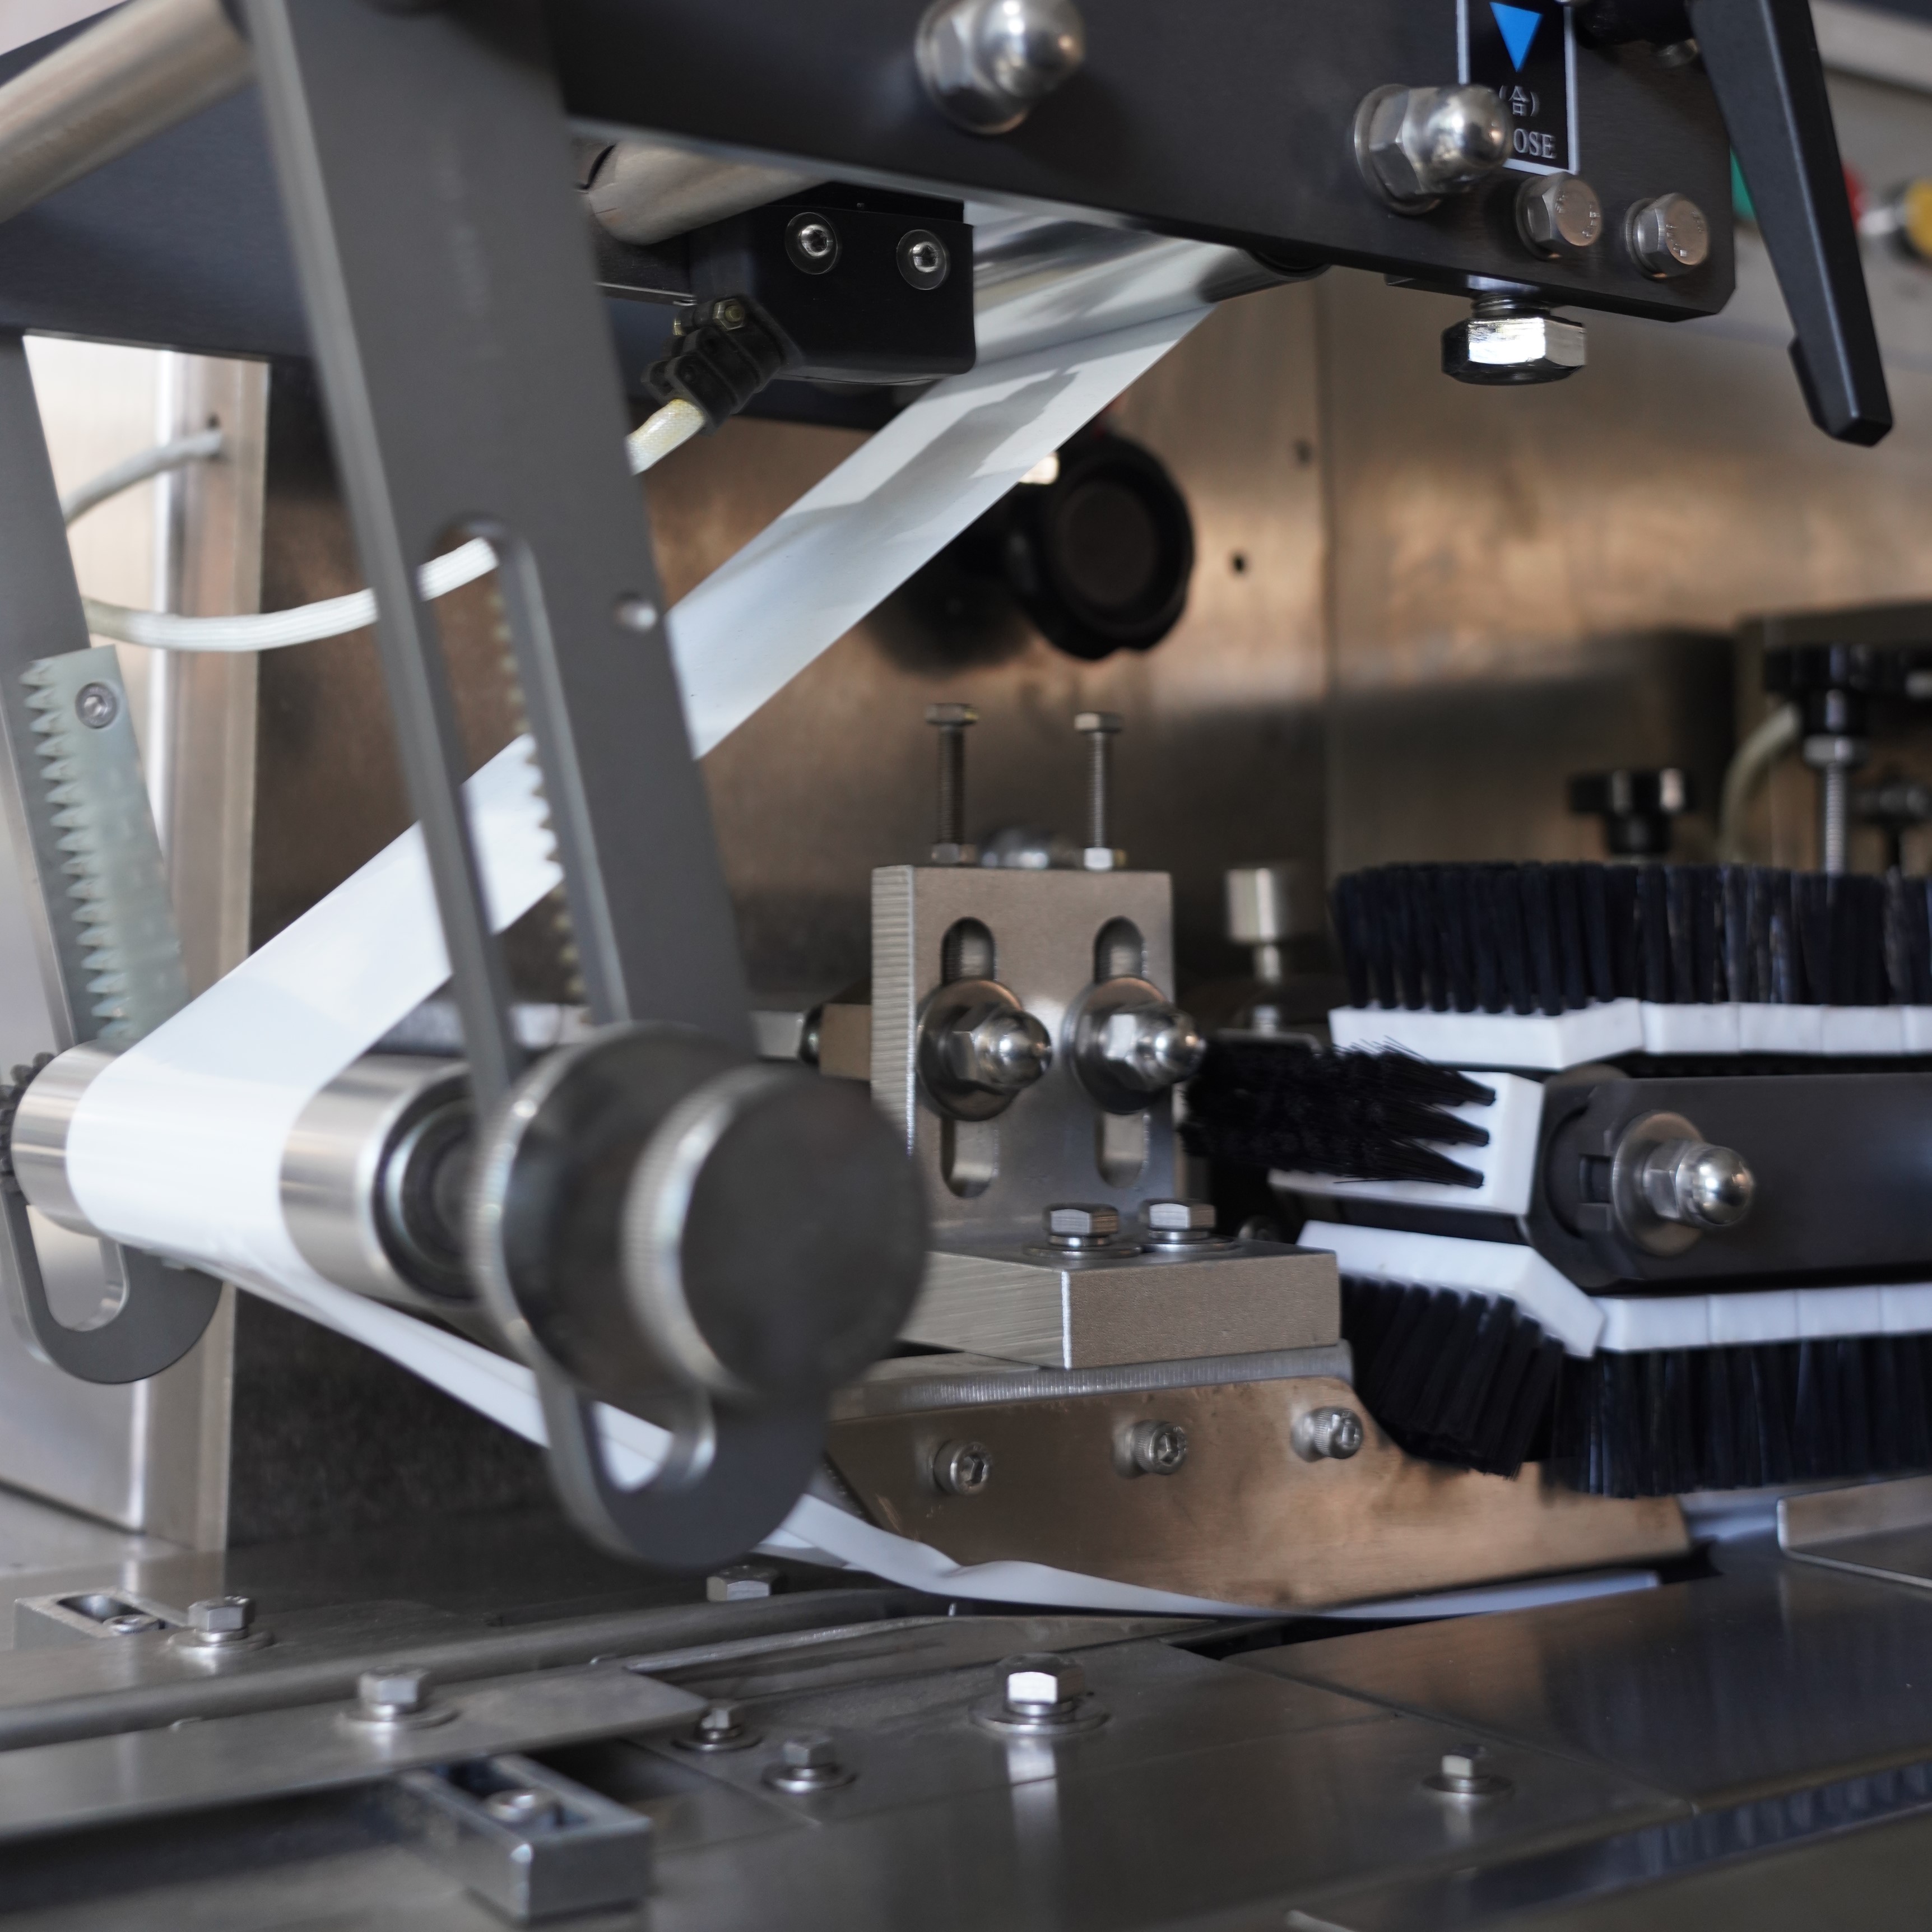
Maintenance préventive pour les machines d'emballage à flux horizontal
Mise en place d'un programme de maintenance planifiée
Un calendrier de maintenance préventive constitue la base de la réduction des temps d’arrêt sur toute machine d’emballage à flux horizontal. Plutôt que d’attendre la défaillance des composants, vous devez inspecter, nettoyer et remplacer les pièces à intervalles réguliers, conformément aux recommandations du fabricant et aux données historiques de performance. Documentez chaque action de maintenance effectuée sur votre machine d’emballage à flux horizontal, y compris les dates, les pièces remplacées et les observations du technicien. Cela permet de constituer un historique de maintenance qui aide à prédire le moment où les composants critiques devront être remplacés avant toute défaillance.
La fréquence des activités de maintenance dépend de votre volume de production et de la conception spécifique de votre machine horizontale de conditionnement en flux. Des opérations à haute vitesse peuvent nécessiter des inspections hebdomadaires des surfaces de scellage critiques et des mécanismes d’entraînement, tandis que des réglages à vitesse plus faible pourraient permettre des intervalles mensuels. Établissez des procédures claires pour la lubrification des roulements, le contrôle de la tension des courroies et la vérification de l’alignement des moteurs sur votre machine horizontale de conditionnement en flux. Attribuez cette responsabilité à du personnel de maintenance qualifié et suivez l’exécution à l’aide d’un système formel de listes de contrôle.
Composants critiques nécessitant une attention régulière
Plusieurs composants d’une machine d’emballage à flux horizontal influencent directement la fiabilité et la qualité de l’emballage. Les mâchoires de scellage doivent rester propres et correctement étalonnées afin d’assurer un scellage thermique cohérent du film et d’éviter les fuites, qui déclenchent des rejets qualité et des redémarrages du processus. Remplacez les garnitures usées des mâchoires de scellage avant l’apparition de dommages visibles. Le mécanisme d’avance du film, y compris les rouleaux et les courroies d’entraînement, doit être inspecté pour détecter des signes d’usure indiquant un désalignement ou une surcharge excessive. Vérifiez les éléments chauffants électriques afin de repérer toute corrosion ou formation d’entartrage, qui réduisent l’efficacité du scellage.
Le système de découpe d’une machine d’emballage à flux horizontal fonctionne à grande vitesse et sous forte pression, ce qui en fait une source fréquente d’arrêts imprévus si l’on néglige son entretien. Aiguiser ou remplacer les lames de découpe dès qu’elles montrent des signes d’émoussage, car des découpes émoussées augmentent la contrainte sur l’ensemble du dispositif de découpe et peuvent provoquer des bourrages. Vérifier l’usure de tous les ressorts de tension, des roulements et des rails de guidage. Maintenir le trajet du film dégagé de toute saleté et de tout résidu d’adhésif pouvant causer des erreurs d’alimentation sur votre machine d’emballage à flux horizontal.
Optimisation des paramètres de fonctionnement afin de réduire au minimum les perturbations
Étalonnage de la température et de la vitesse
Faire fonctionner une machine d’emballage à flux horizontal à une température ou à une vitesse inappropriée engendre des problèmes de qualité et accélère l’usure des composants. Définir des paramètres de fonctionnement optimaux, adaptés précisément au type de film utilisé et au produit à emballer, réduit les risques de scellés défectueux, de plis ou de glissement, qui entraînent des arrêts de production. Étalonnez les températures de scellage conformément aux recommandations du fabricant du film et à l’épaisseur de votre matériau. Testez ces réglages sur votre machine d’emballage à flux horizontal lors de la phase de mise en service afin de confirmer leur reproductibilité avant de lancer des séries complètes en production.
L’optimisation de la vitesse est tout aussi importante pour assurer la fiabilité d’une machine d’emballage à flux horizontal. Fonctionner à vitesse maximale peut sembler efficace, mais cela augmente la contrainte exercée sur les composants mécaniques et réduit la qualité du scellage si le film ne peut pas être correctement positionné et scellé dans la fenêtre temporelle requise. De nombreux opérateurs constatent qu’une réduction de la vitesse de 5 à 10 % sur une machine d’emballage à flux horizontal améliore le rendement global en diminuant les rebuts et les arrêts imprévus. Surveillez la stabilité de la température pendant les cycles de production ; des fluctuations indiquent souvent une dégradation des éléments chauffants ou une panne du thermostat, ce qui nécessite une intervention avant une défaillance complète.
Dépannage des pannes fréquentes sur les machines d’emballage à flux horizontal
Identification et correction des défaillances de scellage
Les défaillances des scellés constituent l’une des causes les plus fréquentes d’arrêts et de rejets qualité sur une machine d’emballage à flux horizontal. Lorsque les emballages scellés fuient ou présentent des scellés incomplets, la production doit être interrompue afin que les opérateurs puissent diagnostiquer et corriger le problème. Commencez le dépannage par le nettoyage des mâchoires de scellage : l’accumulation de résidus sur les surfaces de scellage d’une machine d’emballage à flux horizontal empêche un contact direct et affaiblit la résistance des scellés. Nettoyez soigneusement les mâchoires de scellage avec des solvants adaptés, puis inspectez-les pour détecter toute déformation ou dommage pouvant nécessiter leur remplacement.
Si le nettoyage des mâchoires ne résout pas les problèmes d’étanchéité, vérifiez que la température de scellage est correctement calibrée pour le type précis de film utilisé sur la machine d’emballage à flux horizontal. Des matériaux et des épaisseurs différents nécessitent des apports thermiques distincts. Assurez-vous que la durée de scellage est suffisante pour permettre une liaison complète du film. De nombreuses pannes de machines d’emballage à flux horizontal proviennent d’une vitesse excessive par rapport aux capacités thermiques. Réduisez la vitesse de production et mesurez à nouveau la qualité des soudures. Inspectez également le trajet du film à la recherche d’arêtes vives ou d’aspérités pouvant endommager le bord du film avant qu’il n’atteigne les mâchoires de scellage de votre machine d’emballage à flux horizontal.
Résolution des désalignements d’alimentation et de découpe
Les erreurs d’alimentation et les découpes désaxées sont des causes fréquentes d’arrêts brefs sur une machine d’emballage flux horizontal. Ces problèmes proviennent souvent de rouleaux de guidage usés, de courroies lâches ou de réglages incorrects de la tension du film. Inspectez le système de guidage du film sur votre machine d’emballage flux horizontal afin de détecter des motifs d’usure irréguliers indiquant un désalignement. Ajustez soigneusement les positions des rails de guidage et vérifiez que le film progresse en ligne droite à travers chaque poste, sans coincement ni dérive. Une courroie d’avance du film lâche réduit la précision et entraîne des découpes ou des pliages erronés sur la machine d’emballage flux horizontal.
Vérifiez le positionnement et l’affûtage de la lame de coupe dans le cadre du dépannage courant de votre machine d’emballage à flux horizontal. Une lame émoussée exige une pression accrue pour couper, ce qui sollicite excessivement le mécanisme d’entraînement et risque d’endommager le film. Remplacez les lames de façon préventive afin de maintenir la qualité des coupes. Vérifiez que le film avance bien de la distance correcte entre deux coupes en mesurant des emballages terminés. Si votre machine d’emballage à flux horizontal produit des emballages de dimensions incohérentes, le problème provient très probablement soit de la tension des courroies, soit de la synchronisation des moteurs, soit de l’étalonnage des capteurs. Réétalonnez les capteurs de position et assurez-vous que le mécanisme de coupe se déclenche à la position exacte d’avance du film.
FAQ
À quelle fréquence dois-je effectuer la maintenance de ma machine d’emballage à flux horizontal ?
La fréquence idéale de maintenance pour votre machine d’emballage à flux horizontal dépend du volume de production et de la vitesse de fonctionnement, mais la plupart des fabricants recommandent d’inspecter les composants critiques une fois par semaine et d’effectuer une maintenance détaillée une fois par mois. Les opérations à haut volume peuvent nécessiter des vérifications quotidiennes des surfaces de scellage et des mécanismes d’entraînement. Consultez la documentation de votre machine d’emballage à flux horizontal pour connaître le calendrier de maintenance prévu par le fabricant d’origine, et ajustez les intervalles en fonction des schémas de production et de l’historique des pannes de votre installation. Tenir un registre formel des interventions de maintenance vous permet d’identifier des tendances et d’optimiser le moment des actions préventives avant qu’une panne ne survienne sur votre machine d’emballage à flux horizontal.
Quelle est la cause la plus fréquente d’arrêts non planifiés sur les machines d’emballage à flux horizontal ?
Les défaillances d’étanchéité et les erreurs de découpe représentent environ 40 % des arrêts imprévus sur la plupart des installations de machines d’emballage à flux horizontal. Ces problèmes résultent généralement d’un nettoyage insuffisant, de composants usés ou de réglages incorrects de la température et de la vitesse sur la machine d’emballage à flux horizontal. Les défauts de qualité du film figurent également parmi les principales causes d’interruptions. En instaurant une maintenance préventive rigoureuse et un suivi attentif des paramètres de fonctionnement de votre machine d’emballage à flux horizontal, vous pouvez résoudre ces problèmes avant qu’ils n’entraînent des arrêts de production. De nombreux sites constatent qu’un investissement dans la formation des opérateurs et dans la discipline de maintenance élimine la majorité des événements d’arrêt évitables sur leur machine d’emballage à flux horizontal.
Une formation des opérateurs peut-elle réduire les temps d’arrêt sur ma machine d’emballage à flux horizontal ?
Oui, des opérateurs bien formés réduisent considérablement les temps d’arrêt sur une machine d’emballage à flux horizontal en identifiant les signes avant-coureurs et en suivant correctement les procédures de démarrage et d’arrêt. Les opérateurs qui comprennent la relation entre la vitesse, la température et la qualité du film peuvent effectuer des réglages judicieux afin d’éviter que des problèmes mineurs ne se transforment en pannes d’équipement. La formation doit couvrir les inspections quotidiennes, le chargement correct du film, la vérification des paramètres et les procédures de réponse sécurisées en cas d’événements imprévus. Les opérateurs familiers avec la conception et le fonctionnement de votre machine d’emballage à flux horizontal sont souvent capables de diagnostiquer les problèmes plus précisément et de les communiquer plus efficacement au personnel de maintenance, ce qui réduit le temps de dépannage lorsque des incidents surviennent.

 EN








