 EN
Bagaimana Cara Mengurangi Limbah Film dengan Mesin Pengemasan Kantong Siap Pakai?
2026/09/20
Mesin Pengemasan Kantong Siap Pakai: Kurangi Limbah Film, Turunkan TCO, dan Capai ROI Lebih Cepat

2026/10/18

Downtime tak terjadwal pada sebuah mesin pengemas aliran horizontal dapat secara signifikan memengaruhi efisiensi produksi dan profitabilitas. Baik Anda mengoperasikan fasilitas pengemasan skala kecil maupun pabrik manufaktur berskala besar, meminimalkan gangguan sangat penting untuk mempertahankan keunggulan kompetitif serta memenuhi komitmen pengiriman kepada pelanggan. Mesin flow pack horizontal yang dirawat dengan baik beroperasi secara konsisten, memberikan kualitas kemasan unggul, dan menghasilkan jadwal produksi yang dapat diprediksi. Memahami akar penyebab downtime serta menerapkan strategi proaktif dapat secara drastis memperpanjang waktu operasional peralatan dan mengurangi kerugian produksi yang mahal.
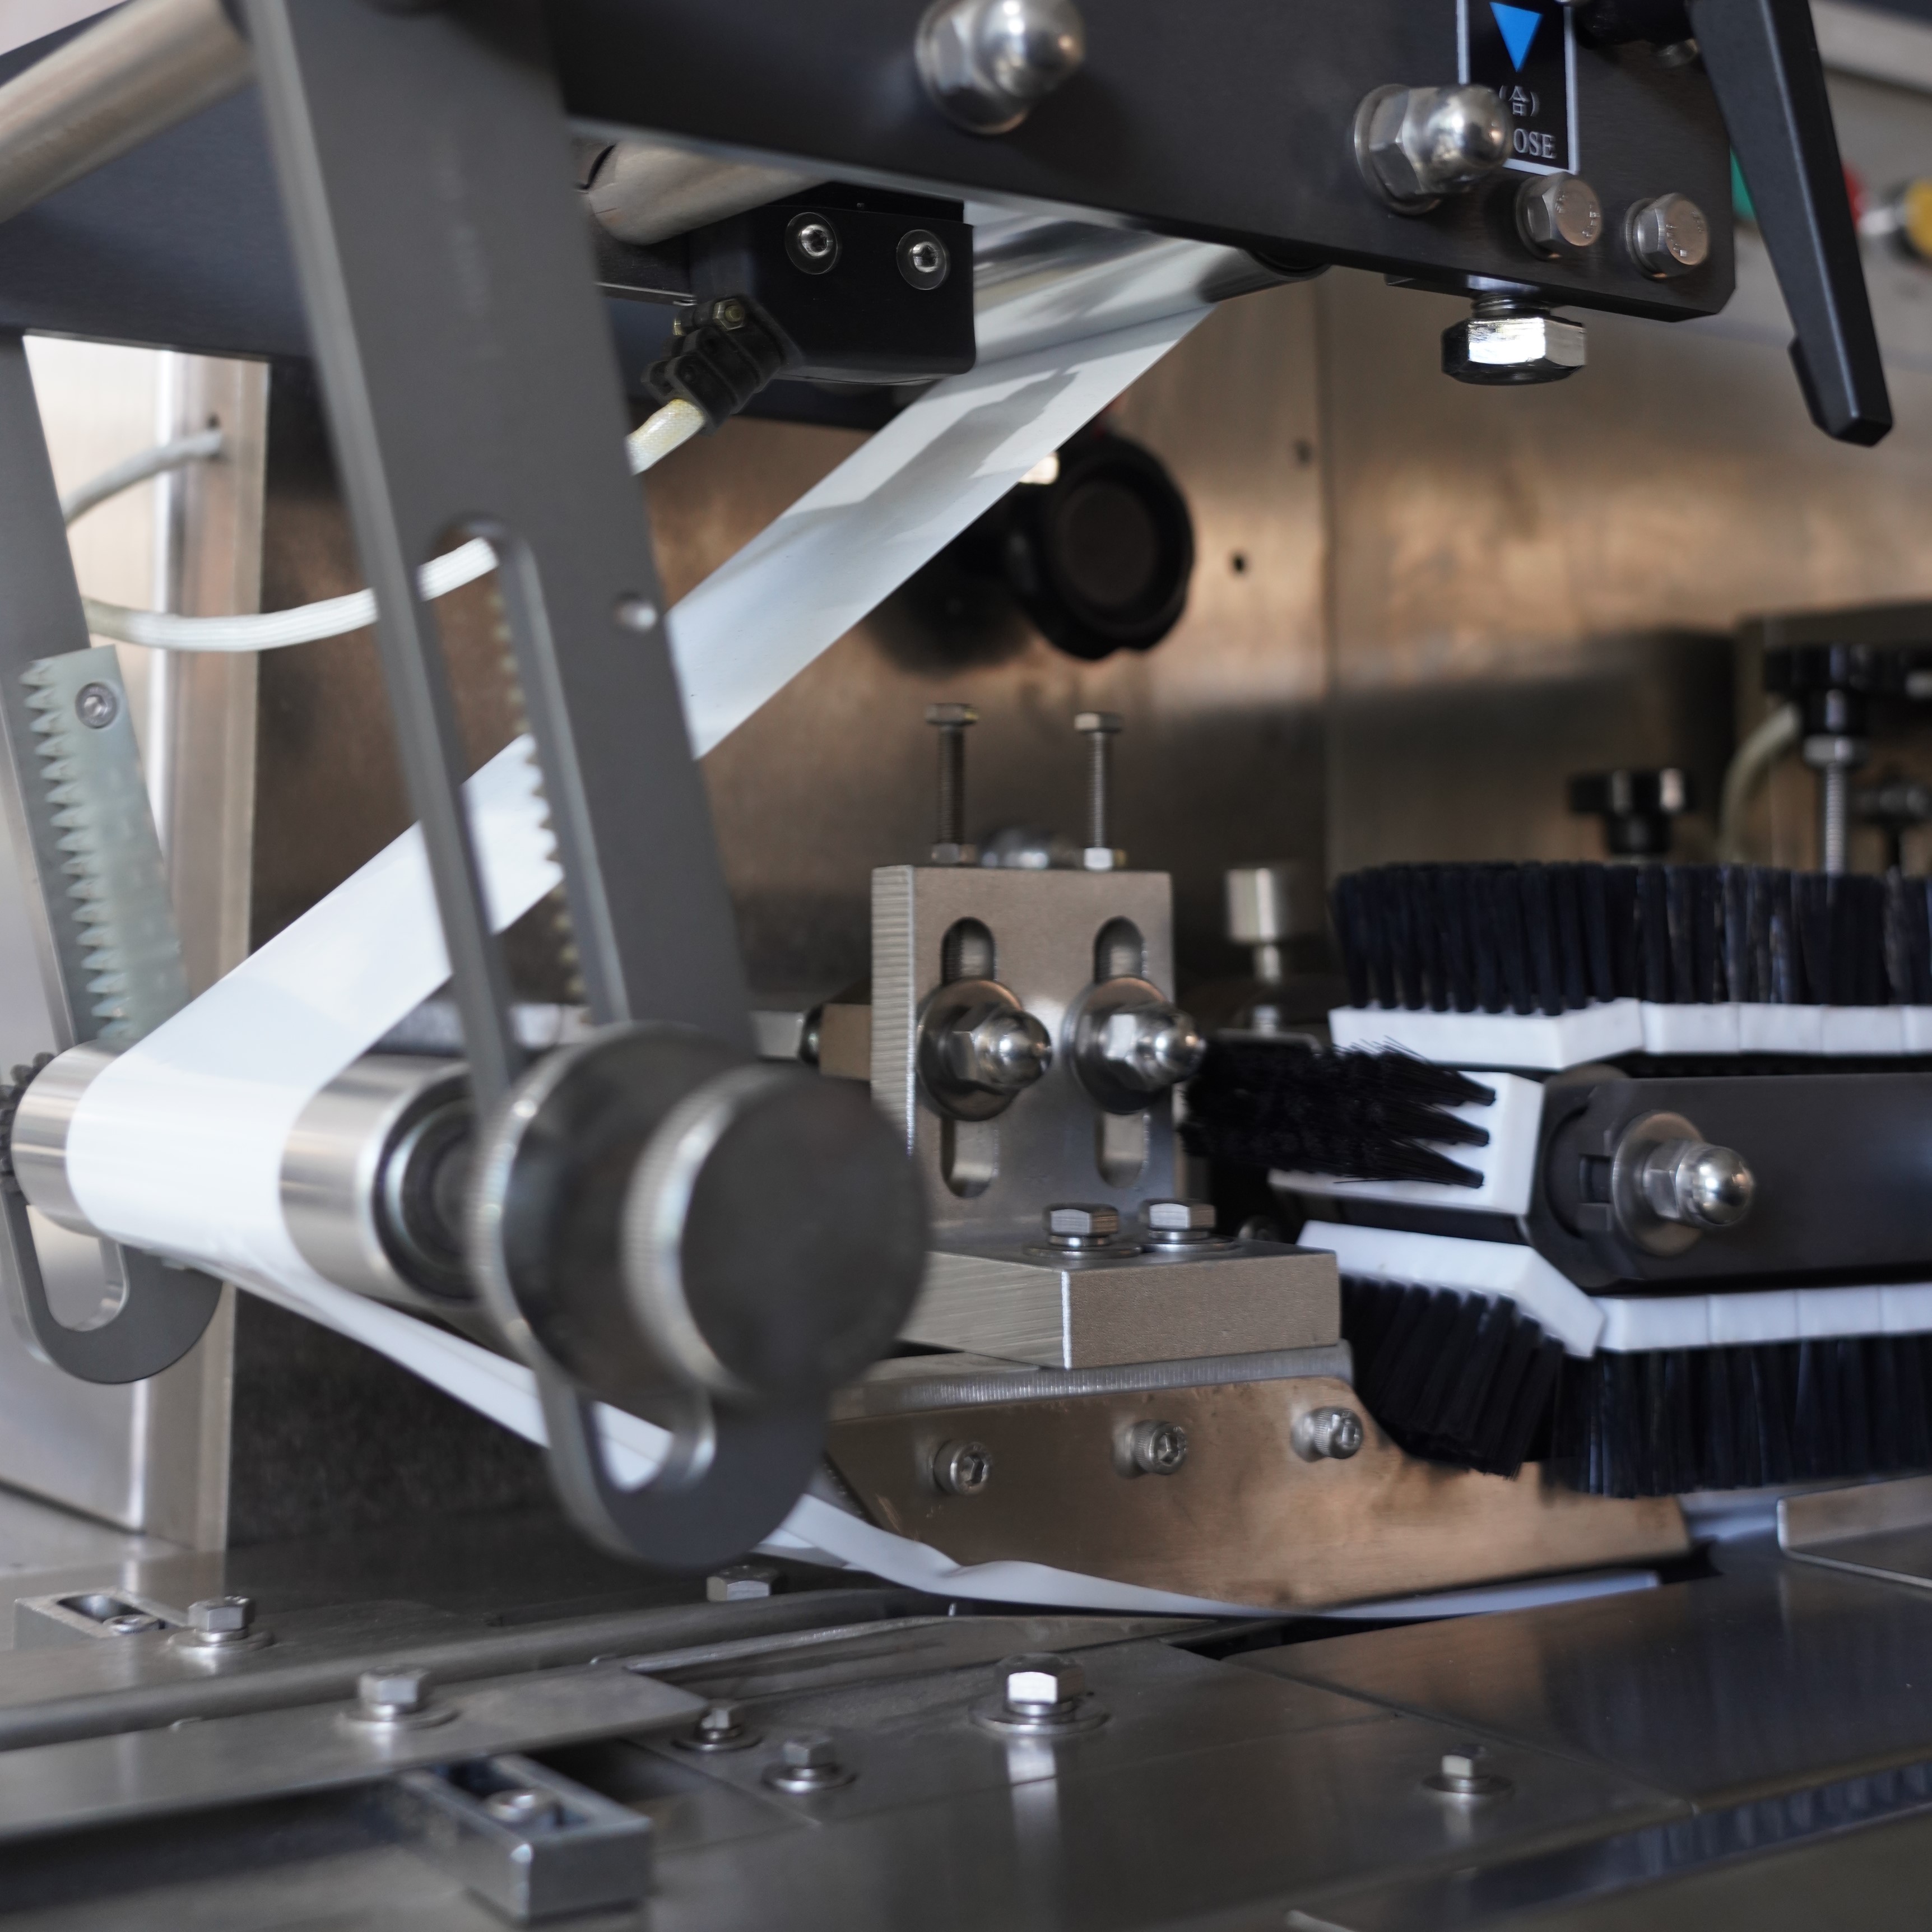
Jadwal perawatan preventif merupakan fondasi untuk mengurangi waktu henti pada mesin horizontal flow pack apa pun. Alih-alih menunggu komponen rusak, Anda harus memeriksa, membersihkan, dan mengganti suku cadang secara berkala berdasarkan rekomendasi pabrikan serta data kinerja historis. Dokumentasikan setiap tindakan perawatan yang dilakukan pada mesin horizontal flow pack Anda, termasuk tanggal pelaksanaan, suku cadang yang diganti, dan catatan teknisi. Hal ini menciptakan riwayat perawatan yang membantu memprediksi kapan komponen kritis perlu diganti sebelum terjadinya kegagalan.
Frekuensi kegiatan perawatan bergantung pada volume produksi Anda dan desain spesifik mesin horizontal flow pack Anda. Operasi berkecepatan tinggi mungkin memerlukan inspeksi mingguan terhadap permukaan penyegelan kritis dan mekanisme penggerak, sedangkan pengaturan kecepatan lebih rendah mungkin memungkinkan interval bulanan. Tetapkan prosedur yang jelas untuk melumasi bantalan, memeriksa ketegangan sabuk, dan memverifikasi keselarasan motor pada mesin horizontal flow pack Anda. Tunjuk personel perawatan terlatih sebagai penanggung jawab serta lacak penyelesaiannya melalui sistem daftar periksa formal.
Beberapa komponen pada mesin horizontal flow pack secara langsung memengaruhi keandalan dan kualitas kemasan. Rahang penyegel harus tetap bersih dan dikalibrasi dengan tepat untuk memastikan penyegelan panas film yang konsisten serta mencegah kebocoran yang memicu penolakan kualitas dan pengulangan proses. Gantilah pelapis rahang penyegel yang aus sebelum kerusakan terlihat. Mekanisme penggerak film—termasuk rol dan sabuk penggerak—harus diperiksa pola keausannya sebagai indikasi ketidaksejajaran atau beban berlebih. Periksa elemen pemanas listrik untuk korosi atau penumpukan kerak yang mengurangi efisiensi penyegelan.
Sistem pemotong pada mesin flow pack horizontal beroperasi pada kecepatan tinggi dan tekanan tinggi, sehingga menjadi sumber umum gangguan tak terjadwal apabila diabaikan. Asah atau ganti pisau pemotong ketika menunjukkan tanda-tanda tumpul, karena potongan tumpul meningkatkan beban pada seluruh unit pemotong dan dapat menyebabkan macet. Periksa semua pegas pengencang, bantalan, serta rel penuntun untuk memastikan tidak ada keausan. Jaga jalur film tetap bebas dari kotoran dan sisa perekat yang dapat menyebabkan kesalahan pengumpanan pada mesin flow pack horizontal Anda.
Mengoperasikan mesin horizontal flow pack pada pengaturan suhu atau kecepatan yang tidak tepat menimbulkan masalah kualitas dan mempercepat keausan komponen. Menetapkan parameter operasi optimal untuk jenis bahan film dan produk spesifik Anda mengurangi risiko kegagalan penyegelan, kerutan, atau selip yang memaksa penghentian produksi. Kalibrasi suhu penyegelan berdasarkan rekomendasi produsen film dan ketebalan bahan Anda. Uji pengaturan ini pada mesin horizontal flow pack Anda selama proses penyiapan untuk memastikan hasil yang konsisten sebelum menjalankan batch produksi penuh.
Optimasi kecepatan sama pentingnya untuk keandalan pada mesin flow pack horizontal. Menjalankan mesin pada kecepatan maksimum memang tampak efisien, tetapi hal ini meningkatkan tekanan pada komponen mekanis dan menurunkan kualitas penyegelan jika film tidak dapat diposisikan serta disegel secara tepat dalam jendela waktu yang dibutuhkan. Banyak operator menemukan bahwa mengurangi kecepatan sebesar 5 hingga 10 persen pada mesin flow pack horizontal justru meningkatkan output keseluruhan dengan mengurangi produk cacat dan penghentian tak terjadwal. Pantau stabilitas suhu selama proses produksi; fluktuasi sering kali menunjukkan degradasi elemen pemanas atau kegagalan termostat yang perlu ditangani sebelum terjadi kegagalan total.
Kegagalan segel merupakan salah satu penyebab paling umum terjadinya downtime dan penolakan kualitas pada mesin horizontal flow pack. Ketika kemasan yang disegel bocor atau menunjukkan segel yang tidak lengkap, produksi harus dihentikan sementara operator menyelidiki dan memperbaiki masalah tersebut. Mulailah proses troubleshooting dengan memeriksa kebersihan rahang segel; penumpukan residu pada permukaan segel mesin horizontal flow pack menghalangi kontak langsung dan melemahkan kekuatan segel. Bersihkan rahang segel secara menyeluruh menggunakan pelarut yang sesuai, lalu periksa apakah terjadi pelengkungan atau kerusakan yang mungkin memerlukan penggantian.
Jika pembersihan rahang penyegel tidak menyelesaikan masalah penyegelan, verifikasi bahwa suhu penyegelan telah dikalibrasi secara tepat untuk jenis film khusus Anda pada mesin flow pack horizontal. Bahan dan ketebalan yang berbeda memerlukan masukan panas yang berbeda pula. Periksa apakah durasi penyegelan cukup memadai agar film dapat melekat sepenuhnya. Banyak kegagalan mesin flow pack horizontal disebabkan oleh kecepatan produksi yang terlalu tinggi dibandingkan kapabilitas termalnya. Kurangi kecepatan produksi dan ukur kembali kualitas penyegelan. Selain itu, periksa jalur film untuk mencari tepi tajam atau gerinda yang dapat merusak tepi film sebelum mencapai rahang penyegel pada mesin flow pack horizontal Anda.
Kesalahan pengisian dan potongan yang tidak sejajar merupakan penyebab umum gangguan singkat pada mesin horizontal flow pack. Masalah-masalah ini sering kali berasal dari rol pemandu yang aus, sabuk kendur, atau pengaturan ketegangan film yang tidak tepat. Periksa sistem pemandu film pada mesin horizontal flow pack Anda untuk mencari tanda-tanda pola keausan tidak merata yang menunjukkan ketidaksejajaran. Sesuaikan posisi rel pemandu secara hati-hati dan pastikan film bergerak lurus melalui setiap stasiun tanpa terkunci atau menyimpang. Kendurnya sabuk penggerak film mengurangi ketepatan dan menyebabkan mesin horizontal flow pack memotong atau melipat kemasan secara tidak akurat.
Periksa posisi dan ketajaman pisau pemotong sebagai bagian dari pemecahan masalah rutin pada mesin horizontal flow pack Anda. Pisau tumpul memerlukan tekanan lebih besar untuk memotong, sehingga memberi beban berlebih pada mekanisme penggerak dan berpotensi merusak film. Gantilah pisau secara proaktif guna menjaga kualitas pemotongan. Pastikan film maju sejauh jarak yang tepat antar pemotongan dengan mengukur kemasan yang telah selesai. Jika mesin horizontal flow pack Anda menghasilkan kemasan dengan ukuran tidak konsisten, kemungkinan masalahnya terkait dengan ketegangan sabuk, sinkronisasi motor, atau kalibrasi sensor. Lakukan kalibrasi ulang sensor posisi dan pastikan mekanisme pemotong diaktifkan pada posisi majunya film yang tepat.
Frekuensi perawatan ideal untuk mesin horizontal flow pack Anda tergantung pada volume produksi dan kecepatan operasional, tetapi sebagian besar produsen merekomendasikan pemeriksaan komponen kritis setiap minggu serta perawatan menyeluruh setiap bulan. Operasi bervolume tinggi mungkin memerlukan pemeriksaan harian pada permukaan penyegel dan mekanisme penggerak. Tinjau dokumentasi mesin horizontal flow pack Anda untuk jadwal perawatan dari pabrikan peralatan asli (OEM), lalu sesuaikan intervalnya berdasarkan pola produksi fasilitas Anda dan riwayat kegagalan. Mencatat perawatan dalam log formal membantu Anda mengidentifikasi tren serta mengoptimalkan waktu tindakan pencegahan sebelum kegagalan terjadi pada mesin horizontal flow pack Anda.
Kegagalan segel dan ketidaksejajaran pemotongan menyumbang sekitar 40 persen dari waktu henti tak terjadwal pada sebagian besar pemasangan mesin horizontal flow pack. Masalah-masalah ini biasanya disebabkan oleh pembersihan yang tidak memadai, komponen yang aus, atau pengaturan suhu dan kecepatan yang tidak tepat pada mesin horizontal flow pack. Masalah kualitas film juga termasuk di antara penyebab utama gangguan. Dengan menerapkan pemeliharaan preventif yang konsisten serta pemantauan cermat terhadap parameter operasional mesin horizontal flow pack Anda, Anda dapat mengatasi masalah-masalah ini sebelum memaksa penghentian produksi. Banyak fasilitas menemukan bahwa investasi dalam pelatihan operator dan disiplin pemeliharaan menghilangkan sebagian besar kejadian waktu henti yang dapat dicegah pada mesin horizontal flow pack mereka.
Ya, operator yang terlatih dengan baik secara signifikan mengurangi waktu henti pada mesin horizontal flow pack dengan mengenali tanda peringatan dini serta mengikuti prosedur start-up dan shutdown yang benar. Operator yang memahami hubungan antara kecepatan, suhu, dan kualitas film dapat melakukan penyesuaian cerdas guna mencegah masalah kecil berkembang menjadi kegagalan peralatan. Pelatihan harus mencakup inspeksi harian, pemuatan film yang tepat, verifikasi parameter, serta prosedur respons yang aman dalam hal terjadi kejadian tak terduga. Operator yang akrab dengan desain dan fungsi mesin horizontal flow pack Anda sering kali mampu mendiagnosis dan menyampaikan masalah kepada staf pemeliharaan secara lebih akurat, sehingga mengurangi waktu troubleshooting ketika masalah benar-benar terjadi.

2026/09/20
Mesin Pengemasan Kantong Siap Pakai: Kurangi Limbah Film, Turunkan TCO, dan Capai ROI Lebih Cepat

2026/09/20
Kurangi Waktu Perubahan Konfigurasi Mesin Pengemas Kantong Siap Pakai Hingga 40% dengan Praktik Terbaik yang Telah Terbukti

2026/09/20
Mesin Pengemas Kantong Siap Pakai: Tingkatkan Kapasitas Produksi, Kurangi Limbah, dan Perbaiki ROI

2026/09/20
Mesin Pengemas Kantong Siap Pakai Tipe Rotary versus Inline: Perbandingan Kecepatan, ROI, dan Kemampuan Skala

2026/09/20
Mesin Pengemas Kantong Siap Pakai: Tingkatkan Kapasitas Produksi, Kurangi Biaya Tenaga Kerja, dan Perkuat Integritas Segel

2026/09/21
Panduan Mesin Kantong Siap Pakai: Jenis Kantong, Bahan, dan Pengisian

