Neplánované výpadky na horizontálnom stroji na obalovanie v toku môžu výrazne ovplyvniť efektívnosť výroby a ziskovosť. Bez ohľadu na to, či prevádzkujete malé zabaľovacie zariadenie alebo veľkú výrobnú továreň, minimalizácia prerušení je nevyhnutná na udržanie konkurenčnej výhody a splnenie záväzkov voči zákazníkom týkajúcich sa dodávok. Dobre udržiavaný horizontálny zabaľovací stroj pracuje konzistentne, zabezpečuje vynikajúcu kvalitu balenia a umožňuje predvídateľné výrobné plány. Porozumenie koreňovým príčinám výpadkov a implementácia proaktívnych stratégií môže výrazne predĺžiť dobu prevádzky zariadenia a znížiť nákladné straty výroby.
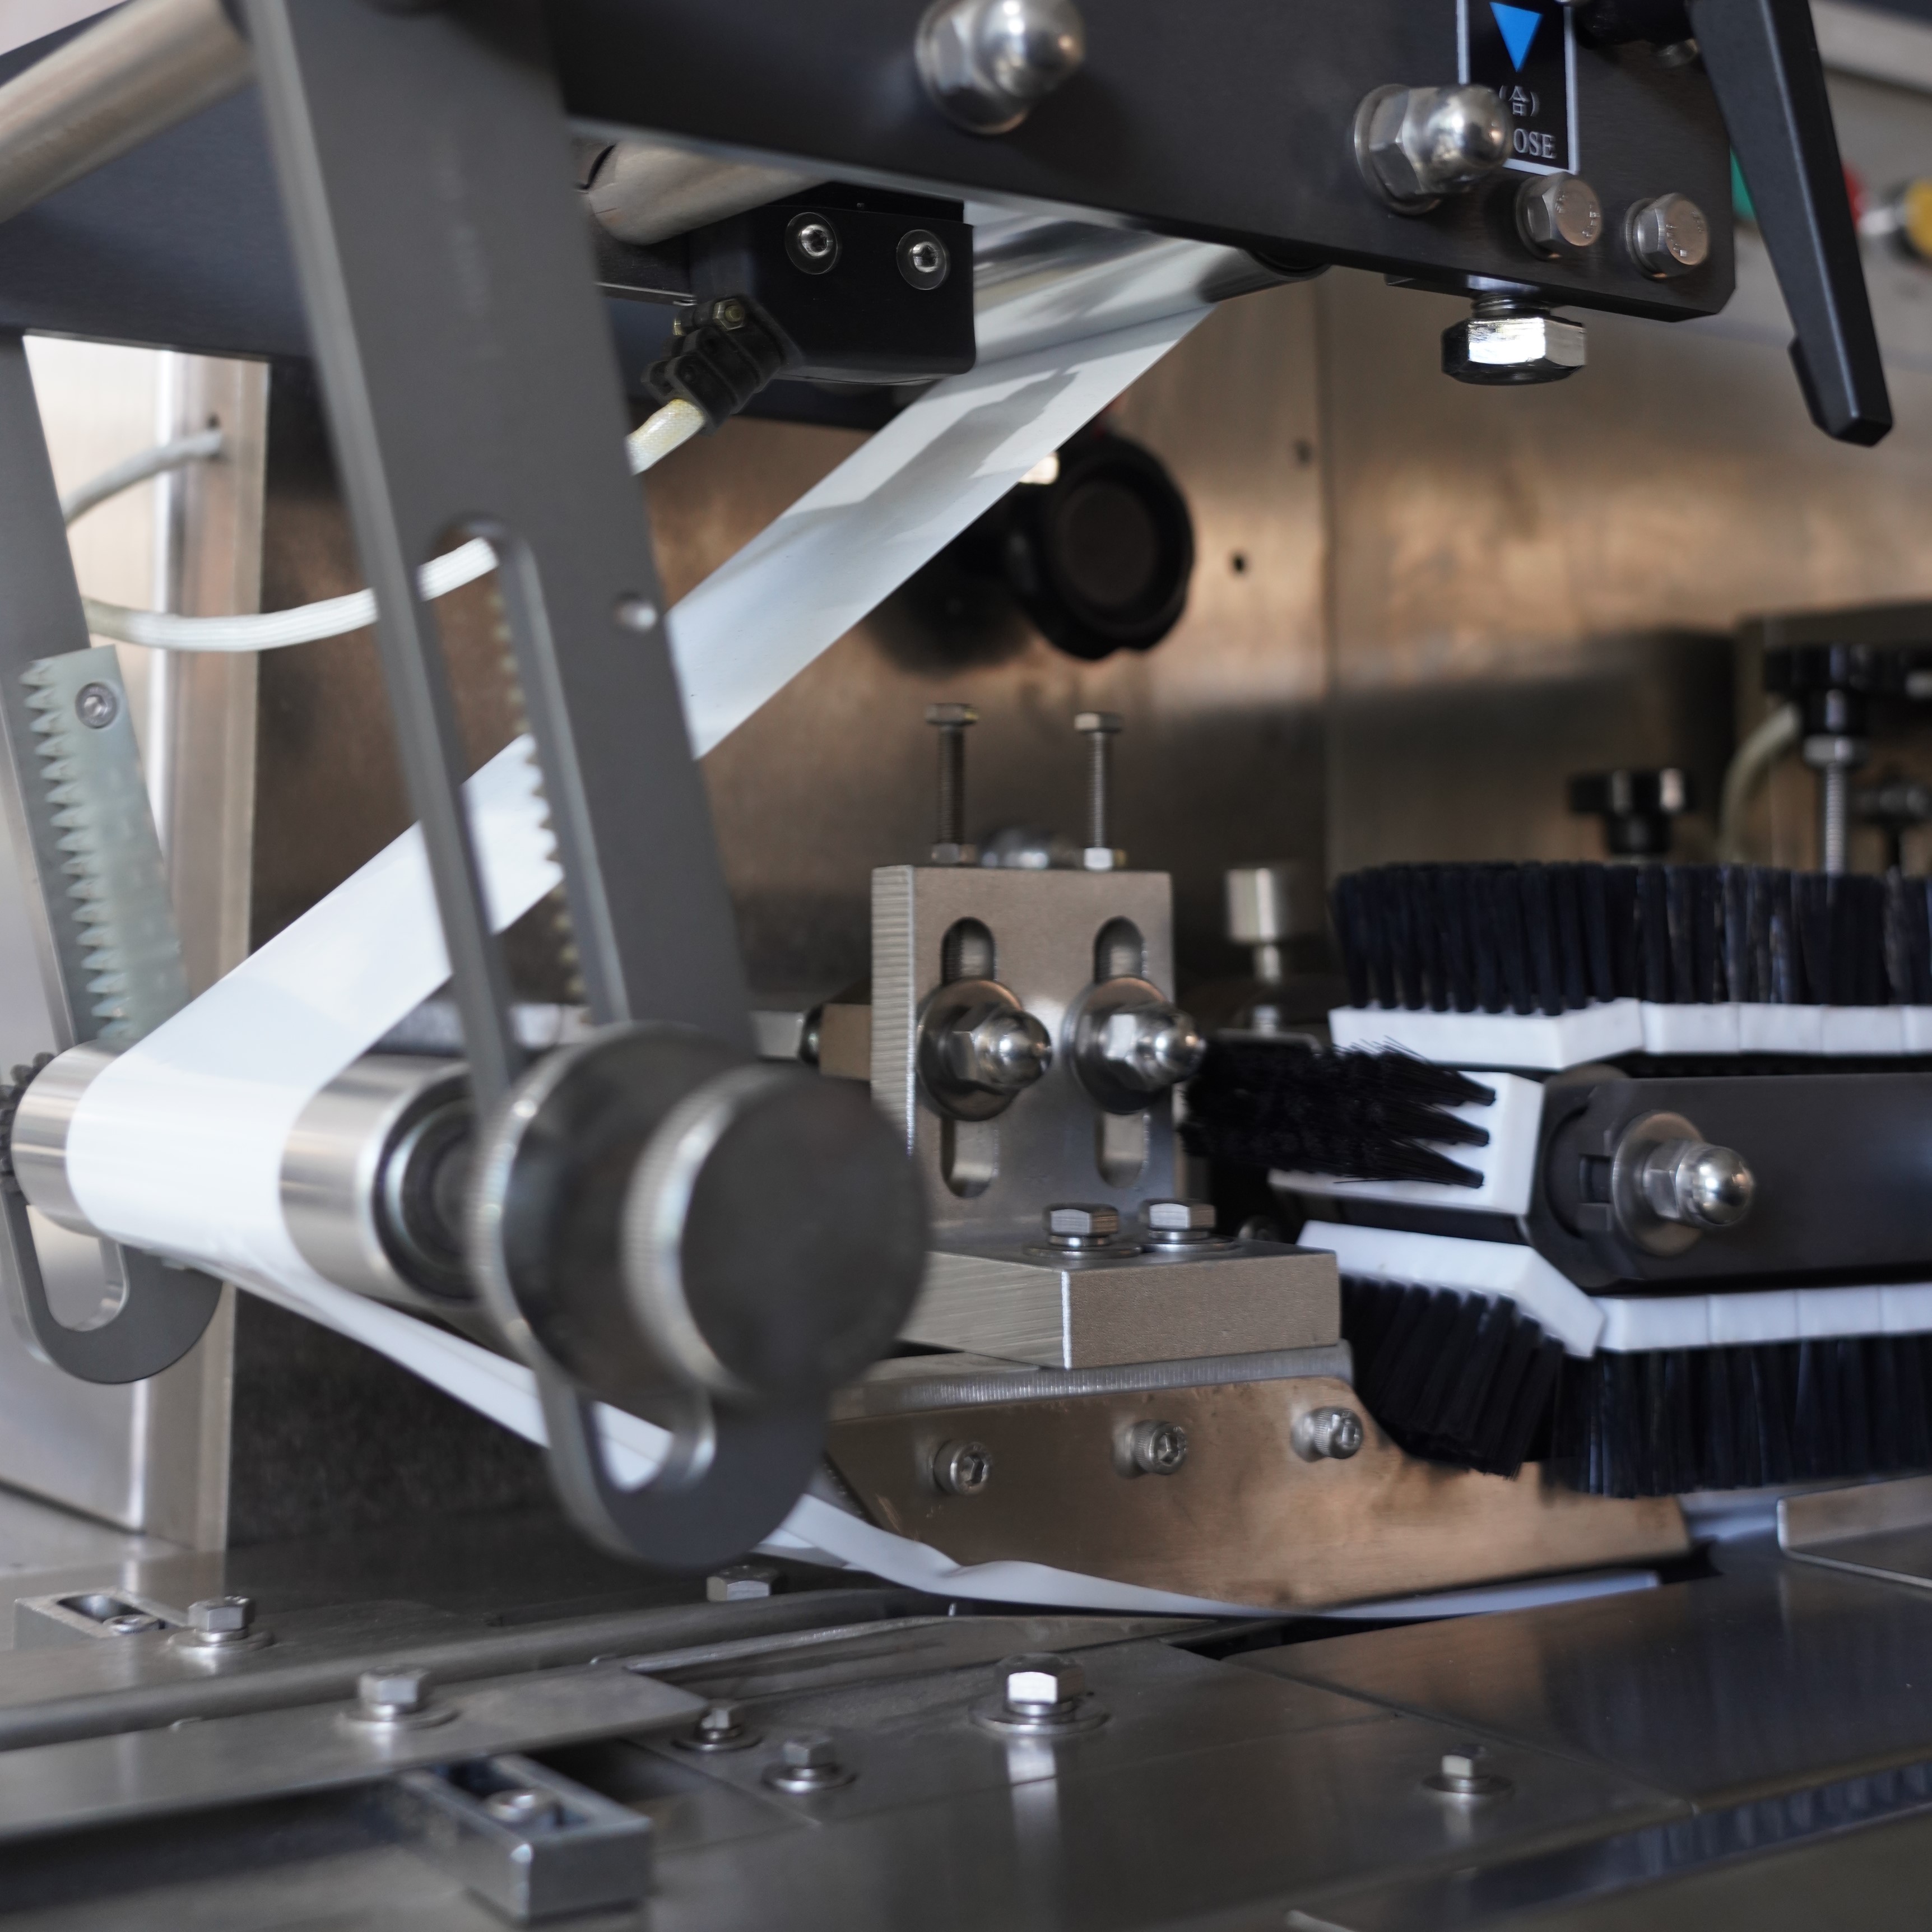
Preventívna údržba horizontálnych zabaľovacích strojov
Zavedenie plánovanej údržby
Plán preventívnej údržby je základom zníženia výpadkov pri akomkoľvek horizontálnom balicnom stroji s tokom materiálu. Namiesto čakania na poruchu komponentov by ste mali komponenty pravidelne prehliadať, čistiť a vymieňať podľa odporúčaní výrobcu a histórie výkonnosti. Zaznamenajte každú vykonanú údržbovú činnosť na vašom horizontálnom balicom stroji s tokom materiálu, vrátane dátumov, vymenených komponentov a poznámok technikov. Tým vytvoríte údržbovú históriu, ktorá pomáha predpovedať, kedy budú kritické komponenty vyžadovať výmenu pred výskytom poruchy.
Frekvencia údržbových aktivít závisí od vašej výrobnej kapacity a špecifického dizajnu vašej horizontálnej balickej linky s prietokovým balením. Pri vysokorýchlostných prevádzkach môžu byť potrebné týždenné kontrolné prehliadky kritických tesniacich plôch a pohonných mechanizmov, zatiaľ čo pri nižších rýchlostiach sa môžu intervaly predĺžiť na mesačné. Stanovte jasné postupy na mazanie ložísk, kontrolu napätia remienkov a overenie zarovnania motora na vašej horizontálnej balickej linke s prietokovým balením. Prideľte zodpovednosť kvalifikovaným údržbárom a sledujte dokončenie úkonov prostredníctvom formálneho systému kontrolných zoznamov.
Kritické komponenty vyžadujúce pravidelnú pozornosť
Niekoľko komponentov na horizontálnej obalovej strojovej linke priamo ovplyvňuje spoľahlivosť a kvalitu obalu. Tesniace čeľuste musia zostať čisté a správne kalibrované, aby sa zabezpečilo rovnaké tepelné zvarovanie fólie a zabránilo sa únikom, ktoré spôsobujú odmietnutie výrobkov z dôvodu nesplnenia kvalitných požiadaviek a nutnosť opätovného spustenia procesu. Vymieňajte opotrebované vložky tesniacich čeľustí predtým, než sa objavia viditeľné poškodenia. Mechanizmus posúvania fólie, vrátane valčekov a pohonných remienkov, je potrebné skontrolovať na prítomnosť opotrebovacích stôp, ktoré naznačujú nesprávne zarovnanie alebo nadmerné zaťaženie. Skontrolujte elektrické vyhrievacie prvky na prítomnosť korózie alebo usadenín, ktoré znížia účinnosť zvarovania.
Rezaci system na horizontalnej obalovacej strojovej linke pracuje pri vysokych rychlostiach a tlaku, co ho cini castym zdrojom neplanych prestojov v prípade nedostatocnej údrzby. Ostrie rezacie noze treba nastrojit alebo vymenit vtedy, ked ukazuju znaky otupenia, pretoze tupé rezanie zvyšuje zaťaženie celeho rezacieho zariadenia a môže spôsobiť zablokovanie. Skontrolujte všetky napinacie pruziny, loziská a vodidlá na opotrebovanie. Udrziavajte cestu fólie voľnou od nečistôt a zvyškov lepidla, ktore môžu spôsobiť chyby pri podávani na vašej horizontalnej obalovacej strojovej linke.
Optimalizácia prevádzkových parametrov za úcelom minimalizácie porúch
Kalibrácia teploty a rychlosti
Prevádzka horizontálnej zariadenia na obalovanie v toku pri nesprávnych teplotných alebo rýchlostných nastaveniach spôsobuje kvalitatívne problémy a zrýchľuje opotrebovanie komponentov. Stanovenie optimálnych prevádzkových parametrov pre konkrétny typ fóliového materiálu a druh výrobku zníži riziko neúspešných zvarov, vrások alebo posunov, ktoré núteno zastavia výrobu. Kalibrujte teploty zvarov podľa odporúčaní výrobcu fólie a podľa hrúbky vášho materiálu. Tieto nastavenia otestujte na svojom horizontálnom zariadení na obalovanie v toku počas nastavovania, aby ste pred spustením plných výrobných šarží potvrdili konzistentné výsledky.
Optimalizácia rýchlosti je rovnako dôležitá pre spoľahlivosť horizontálnej obalovacej strojovej linky. Prevádzka na maximálnej rýchlosti sa môže zdať efektívna, avšak zvyšuje zaťaženie mechanických komponentov a zníži kvalitu závesov, ak sa fólia nedá správne umiestniť a uzavrieť v požadovanom časovom okne. Mnoho obsluhárov zistí, že zníženie rýchlosti o 5 až 10 percent na horizontálnej obalovacej strojovej linke zlepšuje celkový výstup znížením počtu neprijatelných výrobkov a neplánovaných zastávok. Počas výrobných cyklov monitorujte stabilitu teploty; kolísania často naznačujú degradáciu vykurovacích prvkov alebo poruchu termostatu, ktoré vyžadujú úpravu ešte pred úplným výpadkom.
Riešenie bežných problémov s výpadkami na horizontálnych obalovacích strojových linkách
Identifikácia a odstraňovanie porúch uzáverov
Zlyhania tesnení predstavujú jednu z najčastejších príčin výpadkov a neprijatia výrobkov z hľadiska kvality na horizontálnych strojoch na obalovanie do fólie. Ak uzatvorené balenie netesní alebo má neúplné tesnenie, výroba sa musí zastaviť, kým operátori problém preskúmajú a odstránia. Začnite riešením problému kontrolou čistoty tesniacich čelistí; usadeniny na tesniacich plochách horizontálneho stroja na obalovanie do fólie bránia priamemu kontaktu a oslabujú pevnosť tesnenia. Dôkladne vyčistite tesniace čelisti vhodnými rozpúšťadlami a skontrolujte ich na prítomnosť deformácií alebo poškodení, ktoré môžu vyžadovať ich výmenu.
Ak čistenie tesniacej čeľuste nevyrieši problémy s tesnením, overte, či je teplota tesnenia správne kalibrovaná pre konkrétny typ fólie na vašom horizontálnom zabaľovacom stroji. Rôzne materiály a hrúbky vyžadujú rozdielne tepelné vstupy. Skontrolujte, či je doba tesnenia dostatočná na úplné zlepenie fólie. Mnoho porúch horizontálnych zabaľovacích strojov vzniká kvôli nadmerné rýchlosti vzhľadom na tepelné možnosti. Znížte výrobnú rýchlosť a znovu odmerajte kvalitu tesnenia. Tiež preskúmajte dráhu fólie na ostré hrany alebo hroti, ktoré môžu poškodiť okraj fólie pred tým, ako dosiahne tesniacu čeľusť vášho horizontálneho zabaľovacieho stroja.
Riešenie nesprávneho nastavenia podávania a rezu
Chyby pri podávaní a nesprávne orezanie sú častými príčinami krátkodobých výpadkov horizontálnej obalovacej strojovej linky typu flow pack. Tieto problémy sa často vyskytujú kvôli opotrebovaným vodiacim kotúčikom, povoleným remeňovým pohonom alebo nesprávnym nastaveniam napätia fólie. Skontrolujte vodiaci systém fólie na svojej horizontálnej obalovacej strojovej linke typu flow pack na príznaky nerovnomerného opotrebovania, ktoré naznačujú nesprávne zarovnanie. Opatrne upravte polohu vodiacich lišt a overte, či sa fólia pohybuje rovno cez každú stanicu bez zaseknutia alebo odchýlky. Povolenie v remeni pre posúvanie fólie zníži presnosť a spôsobí, že horizontálna obalovacia strojová linka typu flow pack bude fóliu nesprávne orezávať alebo nesprávne skládať.
Skontrolujte polohu a ostrosť rezného noža v rámci bežnej poruchovej diagnostiky vašej horizontálnej zabaľovacej strojovej linky. Tupý nôž vyžaduje vyšší tlak na rezanie, čo zaťažuje pohonný mechanizmus a môže poškodiť fóliu. Nože vymeňte preventívne, aby ste udržali kvalitu rezu. Overte, či sa fólia posúva správnou vzdialenosťou medzi jednotlivými rezmi, a to meraním hotových balíkov. Ak vaša horizontálna zabaľovacia strojová linka vyrába balíky nezhodnej veľkosti, pravdepodobnou príčinou je buď napätie remienkov, synchronizácia motorov alebo kalibrácia senzorov. Znovu kalibrujte polohové senzory a overte, či sa rezací mechanizmus aktivuje v správnej polohe posunu fólie.
Často kladené otázky
Ako často by som mal vykonávať údržbu svojej horizontálnej zabaľovacej strojovej linky?
Ideálna frekvencia údržby vašej horizontálnej obalovacej strojovej linky závisí od výrobného objemu a prevádzkovej rýchlosti, avšak väčšina výrobcov odporúča týždenne skontrolovať kritické komponenty a mesačne vykonať podrobnú údržbu. Pri výrobe vo veľkom rozsahu môžu byť potrebné denné kontroly tesniacich plôch a pohonných mechanizmov. Prejdite dokumentáciu k vašej horizontálnej obalovacej strojovej linke, aby ste zistili údržbový plán výrobcu pôvodného zariadenia, a upravte intervaly podľa výrobných vzorov a histórie porúch vo vašom zariadení. Vedenie formálneho údržbového denníka vám pomôže identifikovať trendy a optimalizovať časovanie preventívnych opatrení pred výskytom porúch na vašej horizontálnej obalovacej strojovej linke.
Aká je najčastejšia príčina výpadkov horizontálnych obalovacích strojových liniek?
Zlyhania tesnení a nesprávne nastavenie rezu predstavujú približne 40 percent neplánovaných výpadkov na väčšine inštalačných jednotiek horizontálnych flow-pack strojov. Tieto problémy sa zvyčajne vyskytujú v dôsledku nedostatočnej čistoty, opotrebovaných komponentov alebo nesprávne nastavených teplotných a rýchlostných parametrov na horizontálnom flow-pack stroji. Problémy s kvalitou fólie tiež patria medzi najčastejšie príčiny prerušení. Zavedením konzistentnej preventívnej údržby a dôkladného monitorovania prevádzkových parametrov vášho horizontálneho flow-pack stroja môžete tieto problémy vyriešiť ešte pred tým, ako spôsobia zastavenie výroby. Mnoho závodov zistilo, že investície do školenia obsluhy a disciplinovanej údržby eliminujú väčšinu predvídateľných výpadkov na ich horizontálnom flow-pack stroji.
Môže školenie obsluhy znížiť výpadky na mojom horizontálnom flow-pack stroji?
Áno, dobre vyškolení operátori významne znížia výpadkový čas na horizontálnej zabaľovacej strojovej linke tým, že rozpoznajú skoré varovné príznaky a dodržiavajú správne postupy štartu a vypnutia. Operátori, ktorí pochopia vzťah medzi rýchlosťou, teplotou a kvalitou fólia, dokážu robiť rozumné úpravy, ktoré bránia tomu, aby sa menšie problémy vyvinuli na poruchy zariadenia. Výcvik by mal zahŕňať každodenné prehliadky, správne naloženie fólia, overenie parametrov a bezpečné postupy reakcie v prípade neočakávaných udalostí. Operátori, ktorí sú oboznámení so štruktúrou a funkciou vašej horizontálnej zabaľovacej strojovej linky, často dokážu presnejšie diagnostikovať problémy a komunikovať ich údržbárom, čím sa skracuje čas potrebný na odstraňovanie porúch, ak k nim dôjde.

 EN








