 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/18

توقف التشغيل غير المخطط له على آلة تغليف تدفق أفقية يمكن أن يؤثر تأثيرًا كبيرًا على كفاءة الإنتاج وربحيته. سواء كنت تشغّل منشأة تغليف صغيرة أو مصنع تصنيع واسع النطاق، فإن تقليل الانقطاعات أمرٌ جوهري للحفاظ على الميزة التنافسية والوفاء بالالتزامات تجاه تسليم الطلبات للعملاء. وتؤدي آلة التغليف التدفقي الأفقية التي تخضع لصيانة جيدة أداءً ثابتًا، وتوفر جودة تغليف فائقة، وتنشئ جداول إنتاج يمكن التنبؤ بها. وفهم الأسباب الجذرية لتوقف التشغيل وتطبيق استراتيجيات استباقية يمكن أن يوسع بشكل كبير من فترة تشغيل المعدات ويقلل الخسائر الإنتاجية المكلفة.
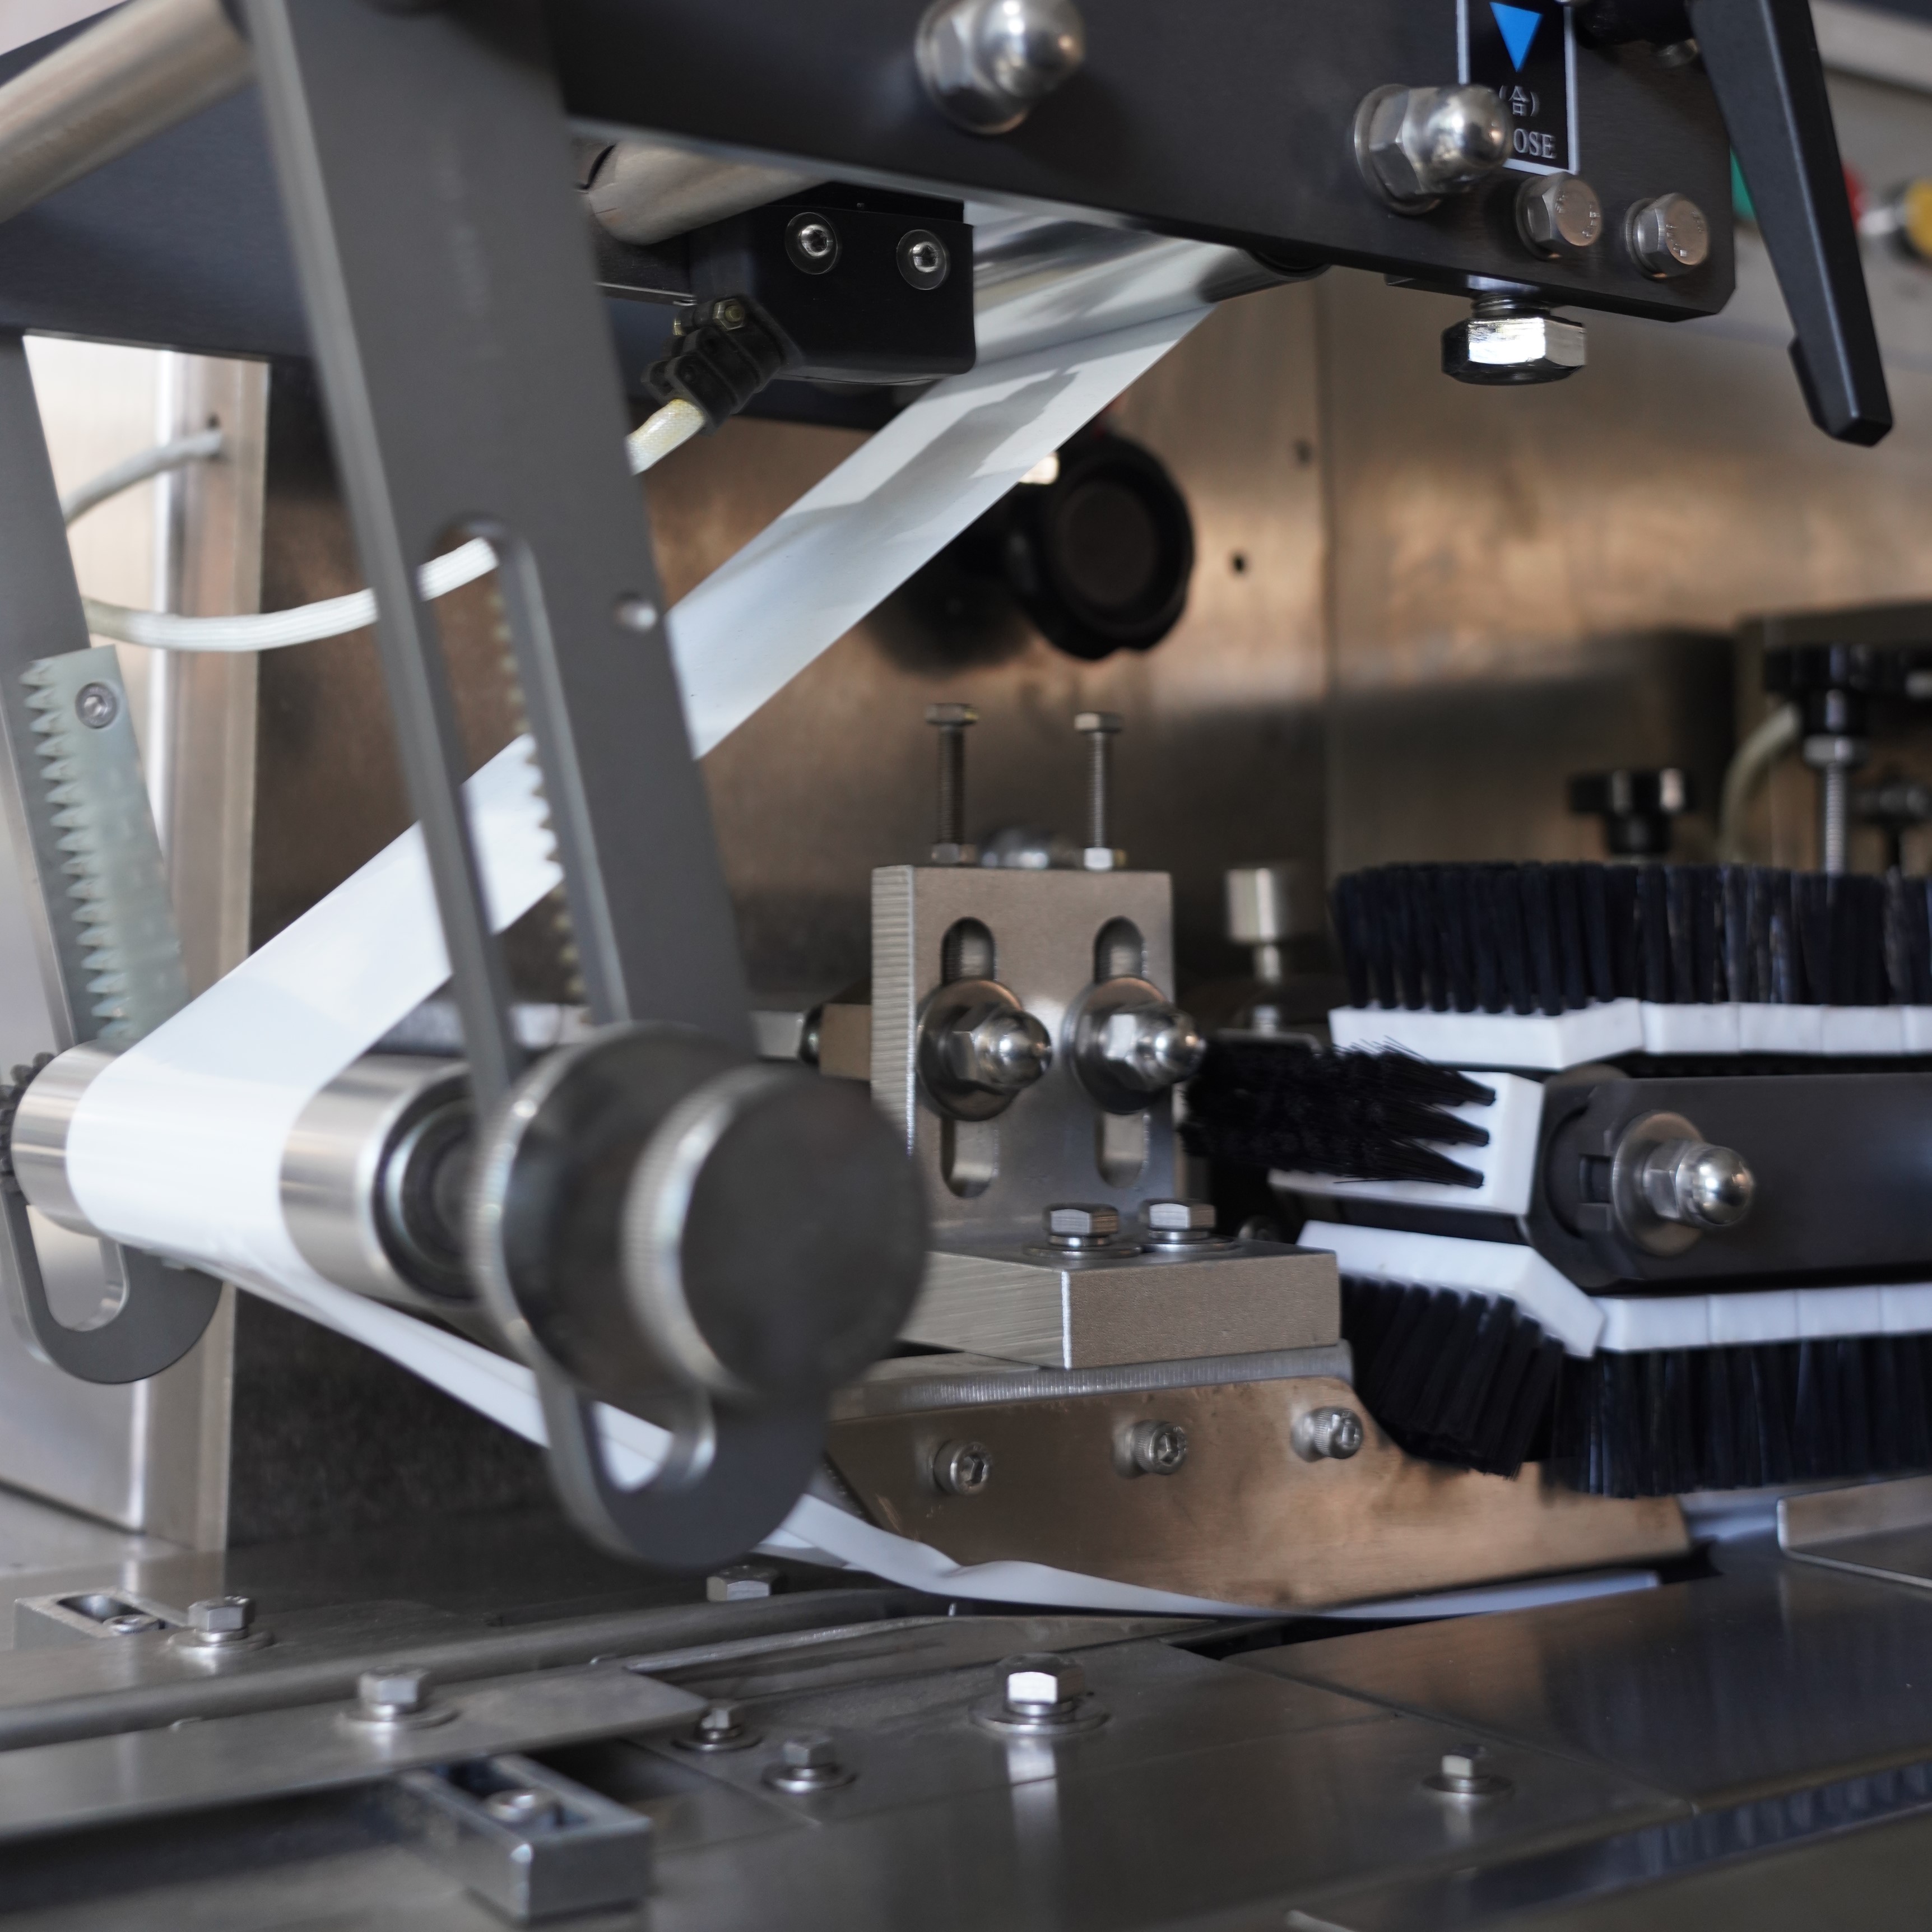
تُعَدُّ خطة الصيانة الوقائية أساساً لتقليل أوقات التوقف عن العمل في أي جهاز تغليف أفقي من نوع فلوو باك. وبدلاً من الانتظار حتى يفشل أحد المكونات، ينبغي فحص الأجزاء وتنظيفها واستبدالها على فترات منتظمة وفقاً لتوصيات الشركة المصنِّعة وبيانات الأداء التاريخي. وثِّق كل إجراء صيانة يتم تنفيذه على جهاز التغليف الأفقي من نوع فلوو باك، بما في ذلك التواريخ والأجزاء المستبدلة وملاحظات الفنيين. ويؤدي هذا إلى إنشاء سجل صيانة يساعد في التنبؤ بالوقت الذي ستتطلب فيه المكونات الحرجة الاستبدال قبل حدوث الفشل.
تعتمد وتيرة أنشطة الصيانة على حجم إنتاجك والتصميم المحدد لجهاز التغليف الأفقي الخاص بك. وقد تتطلب العمليات عالية السرعة فحوصات أسبوعية لأسطح الختم الحرجة وآليات الدفع، بينما قد تسمح الإعدادات منخفضة السرعة بفترات شهرية. وعليك وضع إجراءات واضحة لتزييت المحامل، والتحقق من شد الحزام، والتأكد من محاذاة المحرك في جهاز التغليف الأفقي الخاص بك. وعيّن مسؤولية هذه المهام إلى أفراد صيانة مدربين، وتابع إنجازها عبر نظام قائمة تحقق رسمية.
تؤثر عدة مكونات في آلة التغليف الأفقية تأثيرًا مباشرًا على الموثوقية وجودة العبوة. ويجب أن تظل فكي الإغلاق نظيفين ومُعايَرَيْن بدقة لضمان إغلاق الفيلم بالحرارة بشكلٍ متسق، ومنع التسربات التي تؤدي إلى رفض الجودة وإعادة تشغيل العملية. وينبغي استبدال بطانات فكي الإغلاق البالية قبل ظهور أي تلفٍ مرئي. كما يجب فحص آلية تقدم الفيلم، بما في ذلك البكرات وأحزمة الدفع، للبحث عن علامات التآكل التي تدل على سوء المحاذاة أو التحميل الزائد. وينبغي أيضًا فحص العناصر الكهربائية للتسخين لاكتشاف أي تآكل أو رواسب كلسية تقلل من كفاءة الإغلاق.
نظام التقطيع في آلة التغليف الأفقية يعمل بسرعة وضغط عالٍ، ما يجعله سببًا شائعًا للتوقف غير المخطط عنه إذا أُهمِل. اشحذ أو استبدل شفرات التقطيع عند ظهور علامات تبلُّد عليها، لأن التقطيع الباهت يزيد من الإجهاد الواقع على مجموعة التقطيع بأكملها وقد يتسبب في انسدادات. فحِّص جميع النوابض المشدودة والمحامل وقضبان التوجيه بحثًا عن علامات التآكل. واحرص على أن يظل مسار الفيلم خاليًا من الحطام والغراء المتبقي، الذي قد يتسبب في أخطاء التغذية في آلة التغليف الأفقية.
تشغيل آلة التغليف الأفقية بدرجة حرارة أو سرعة غير مناسبتين يؤدي إلى مشكلات في الجودة ويزيد من تآكل المكونات. وتحديد المعايير التشغيلية المثلى لمادة الفيلم المحددة ونوع المنتج يقلل من خطر فشل الختم أو ظهور التجاعيد أو الانزلاقات التي تُجبر خط الإنتاج على التوقف. ويجب معايرة درجات حرارة الختم وفقاً لتوصيات شركة تصنيع الفيلم وسماكة المادة المستخدمة. وجرب هذه الإعدادات على آلة التغليف الأفقية أثناء مرحلة الإعداد للتأكد من اتساق النتائج قبل تشغيل دفعات الإنتاج الكاملة.
تُعَدُّ تحسين السرعة متساوي الأهمية بالنسبة إلى الموثوقية في آلة التغليف بالتدفق الأفقي. وقد يبدو التشغيل بأقصى سرعة فعّالاً، لكنه يزيد من الإجهاد الواقع على المكونات الميكانيكية ويقلل من جودة الختم إذا لم يُمكن وضع الفيلم وختمه بشكلٍ صحيحٍ ضمن النافذة الزمنية المطلوبة. ويجِدُ العديد من المشغلين أن خفض السرعة بنسبة ٥ إلى ١٠ في المئة في آلة التغليف بالتدفق الأفقي يحسّن الإنتاج الكلي عبر تقليل الهدر والانقطاعات غير المخطَّط لها. وعليك مراقبة استقرار درجة الحرارة أثناء دورات الإنتاج؛ إذ تشير التقلبات عادةً إلى تدهور عنصر التسخين أو عطل في الثرموستات، مما يستدعي اتخاذ إجراء قبل حدوث العطل الكامل.
تُعَدُّ أخطاء الختم واحدةً من أكثر الأسباب شيوعًا لانقطاع التشغيل ورفض المنتجات من حيث الجودة في آلة التغليف الأفقية ذات التدفق. وعندما تتسرب العبوات المختومة أو تظهر عليها ختمٌ غير مكتمل، يجب إيقاف الإنتاج فورًا لتقصِّي المشغلين للسبب وتصحيحه. ابدأ عملية التشخيص بالتحقق من نظافة فكي الختم؛ إذ إن تراكم البقايا على أسطح الختم في آلة التغليف الأفقية ذات التدفق يمنع التماس المباشر ويُضعِف قوة الختم. ونظِّف فكي الختم بدقة باستخدام المذيبات المناسبة، وافحصهما بعناية للبحث عن أي تشوه أو تلف قد يستدعي استبدالهما.
إذا لم تُحل مشكلات الختم عن طريق تنظيف الفك، فتحقق من أن درجة حرارة الختم مُ calibrated بشكلٍ صحيح لنوع الغلاف المحدد المستخدم على آلة التغليف الأفقية ذات التدفق. فتتطلب المواد المختلفة والسمك المختلف مدخلات حرارية مختلفة. وتأكد من أن زمن الختم كافٍ لربط الغلاف بالكامل. فكثيرٌ من أعطال آلات التغليف الأفقية ذات التدفق ناتجة عن سرعة إنتاجٍ زائدة مقارنةً بالقدرة الحرارية. قلّل من سرعة الإنتاج وأعد قياس جودة الختم. كما يجدر فحص مسار الغلاف للبحث عن الحواف الحادة أو الحواف غير المنتظمة التي قد تتلف حافة الغلاف قبل وصولها إلى فك الختم في آلة التغليف الأفقية ذات التدفق.
تُعَدُّ أخطاء التغذية والقص غير المُحاذَى من الأسباب الشائعة للانقطاعات القصيرة في تشغيل آلة التغليف الأفقي بالتدفق. وغالبًا ما تنتج هذه المشكلات عن بلى بكرات التوجيه، أو فرط مرونة الحزام، أو إعدادات توتر الفيلم غير المناسبة. فاحص نظام توجيه الفيلم في آلة التغليف الأفقي بالتدفق بحثًا عن علامات أنماط البلى غير المنتظمة التي تدل على سوء المحاذاة. وقم بضبط مواضع قضبان التوجيه بدقة، وتأكد من أن الفيلم يمر بشكل مستقيم عبر كل محطة دون أن يعلق أو ينحرف. كما أن فرط مرونة حزام تقدُّم الفيلم يقلل الدقة ويؤدي إلى قصٍّ أو طيٍّ خاطئٍ للعبوات بواسطة آلة التغليف الأفقي بالتدفق.
تفقَّد موضع شفرة التقطيع وحدَّتها كجزء من إجراءات استكشاف الأخطاء المعتادة على جهاز التغليف الأفقي الخاص بك. فاستخدام شفرة باهتة يتطلب ضغطًا أكبر للقطع، ما يُجهد آلية الدفع وقد يتسبب في تلف الفيلم. لذا، استبدل الشفرات بشكل استباقي للحفاظ على جودة القطع. وتأكد من أن الفيلم يتقدَّم بالمسافة الصحيحة بين كل قطعٍ عن طريق قياس العبوات المُنتَجة. وإذا كانت آلة التغليف الأفقي تُنتج عبوات غير متساوية الحجم، فمن المرجح أن تكون المشكلة مرتبطة بإما شد الحزام أو تنسيق المحركات أو معايرة أجهزة الاستشعار. وأعد معايرة أجهزة استشعار الموضع، وتأكد من أن آلية التقطيع تُفعَّل عند موضع التقدُّم الصحيح للفيلم.
تعتمد تردد الصيانة المثالي لجهاز التغليف الأفقي الخاص بك على حجم الإنتاج وسرعة التشغيل، لكن معظم الشركات المصنِّعة توصي بفحص المكونات الحرجة أسبوعيًّا وإجراء صيانة مفصَّلة شهريًّا. وقد تتطلّب العمليات عالية الحجم فحوصات يومية لأسطح الختم وآليات الدوران. راجع وثائق جهاز التغليف الأفقي الخاص بك للحصول على جدول الصيانة الذي حدَّده المصنع الأصلي للمعدات، وكيِّف الفترات الزمنية وفق أنماط إنتاج منشأتك وتاريخ الأعطال. ويساعد تسجيل الصيانة في سجلٍ رسميٍّ على تحديد الأنماط وتحسين توقيت الإجراءات الوقائية قبل حدوث الأعطال في جهاز التغليف الأفقي الخاص بك.
تُعَدُّ أعطال الختم وانحرافات التقطيع سببًا في نحو ٤٠ في المئة من توقفات التشغيل غير المُخطَّط لها في معظم تركيبات آلات التغليف الأفقية ذات التدفق. وتنشأ هذه المشكلات عادةً عن نظافة غير كافية، أو مكونات مستهلكة، أو إعدادات خاطئة لدرجة الحرارة والسرعة على آلة التغليف الأفقية ذات التدفق. كما تُصنَّف مشكلات جودة الفيلم ضمن الأسباب الرئيسية لانقطاعات التشغيل. وبوضع برنامج صيانة وقائية ثابت ورصد دقيق للمعايير التشغيلية الخاصة بآلة التغليف الأفقية ذات التدفق، يمكن معالجة هذه المشكلات قبل أن تؤدي إلى توقف الإنتاج. ويجد كثير من المنشآت أن الاستثمار في التدريب وانضباط الصيانة يقضي على الغالبية العظمى من حالات التوقف غير الضروري التي يمكن تفاديها على آلة التغليف الأفقية ذات التدفق.
نعم، يقلل المشغلون المدربون جيدًا من وقت التوقف عن العمل في آلة التغليف الأفقية تدفقيًّا بشكلٍ كبيرٍ من خلال اكتشاف علامات التحذير المبكرة واتّباع إجراءات التشغيل والإيقاف الصحيحة. ويمكن للمشغلين الذين يفهمون العلاقة بين السرعة ودرجة الحرارة وجودة الفيلم أن يقوموا بتعديلات ذكية تمنع تحوُّل المشكلات الصغيرة إلى أعطالٍ في المعدّة. وينبغي أن يشمل التدريب عمليات التفتيش اليوميّة، وتحميل الفيلم بالطريقة الصحيحة، والتحقق من المعايير، وإجراءات الاستجابة الآمنة عند وقوع أحداث غير متوقَّعة. كما يستطيع المشغلون الملمّون بتصميم آلة التغليف الأفقية تدفقيًّا الخاصة بك ووظائفها غالبًا تشخيص المشكلات وإبلاغ فريق الصيانة بها بدقةٍ أعلى، ما يقلّل من وقت استكشاف الأخطاء وإصلاحها عند حدوث أي مشكلة.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

