 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/18

Nepredvideni izpadi pri obvijalni napravi vodoravnem stroju za oblikovanje in zapiranje v toku lahko znatno vplivajo na učinkovitost proizvodnje in donosnost. Ne glede na to, ali upravljate majhno pakirno napravo ali veliko proizvodno tovarno, je zmanjševanje prekinitev bistveno za ohranjanje konkurenčne prednosti in izpolnjevanje obljub o dobavi strankam. Pravilno vzdrževana vodoravna strojna naprava za obvijanje dosledno deluje, zagotavlja izjemno kakovost embalaže in omogoča napovedljive proizvodne urnike. Razumevanje osnovnih vzrokov izpadov ter izvajanje aktivnih strategij lahko znatno podaljša čas delovanja opreme in zmanjša dragocen izgubljene proizvodne čase.
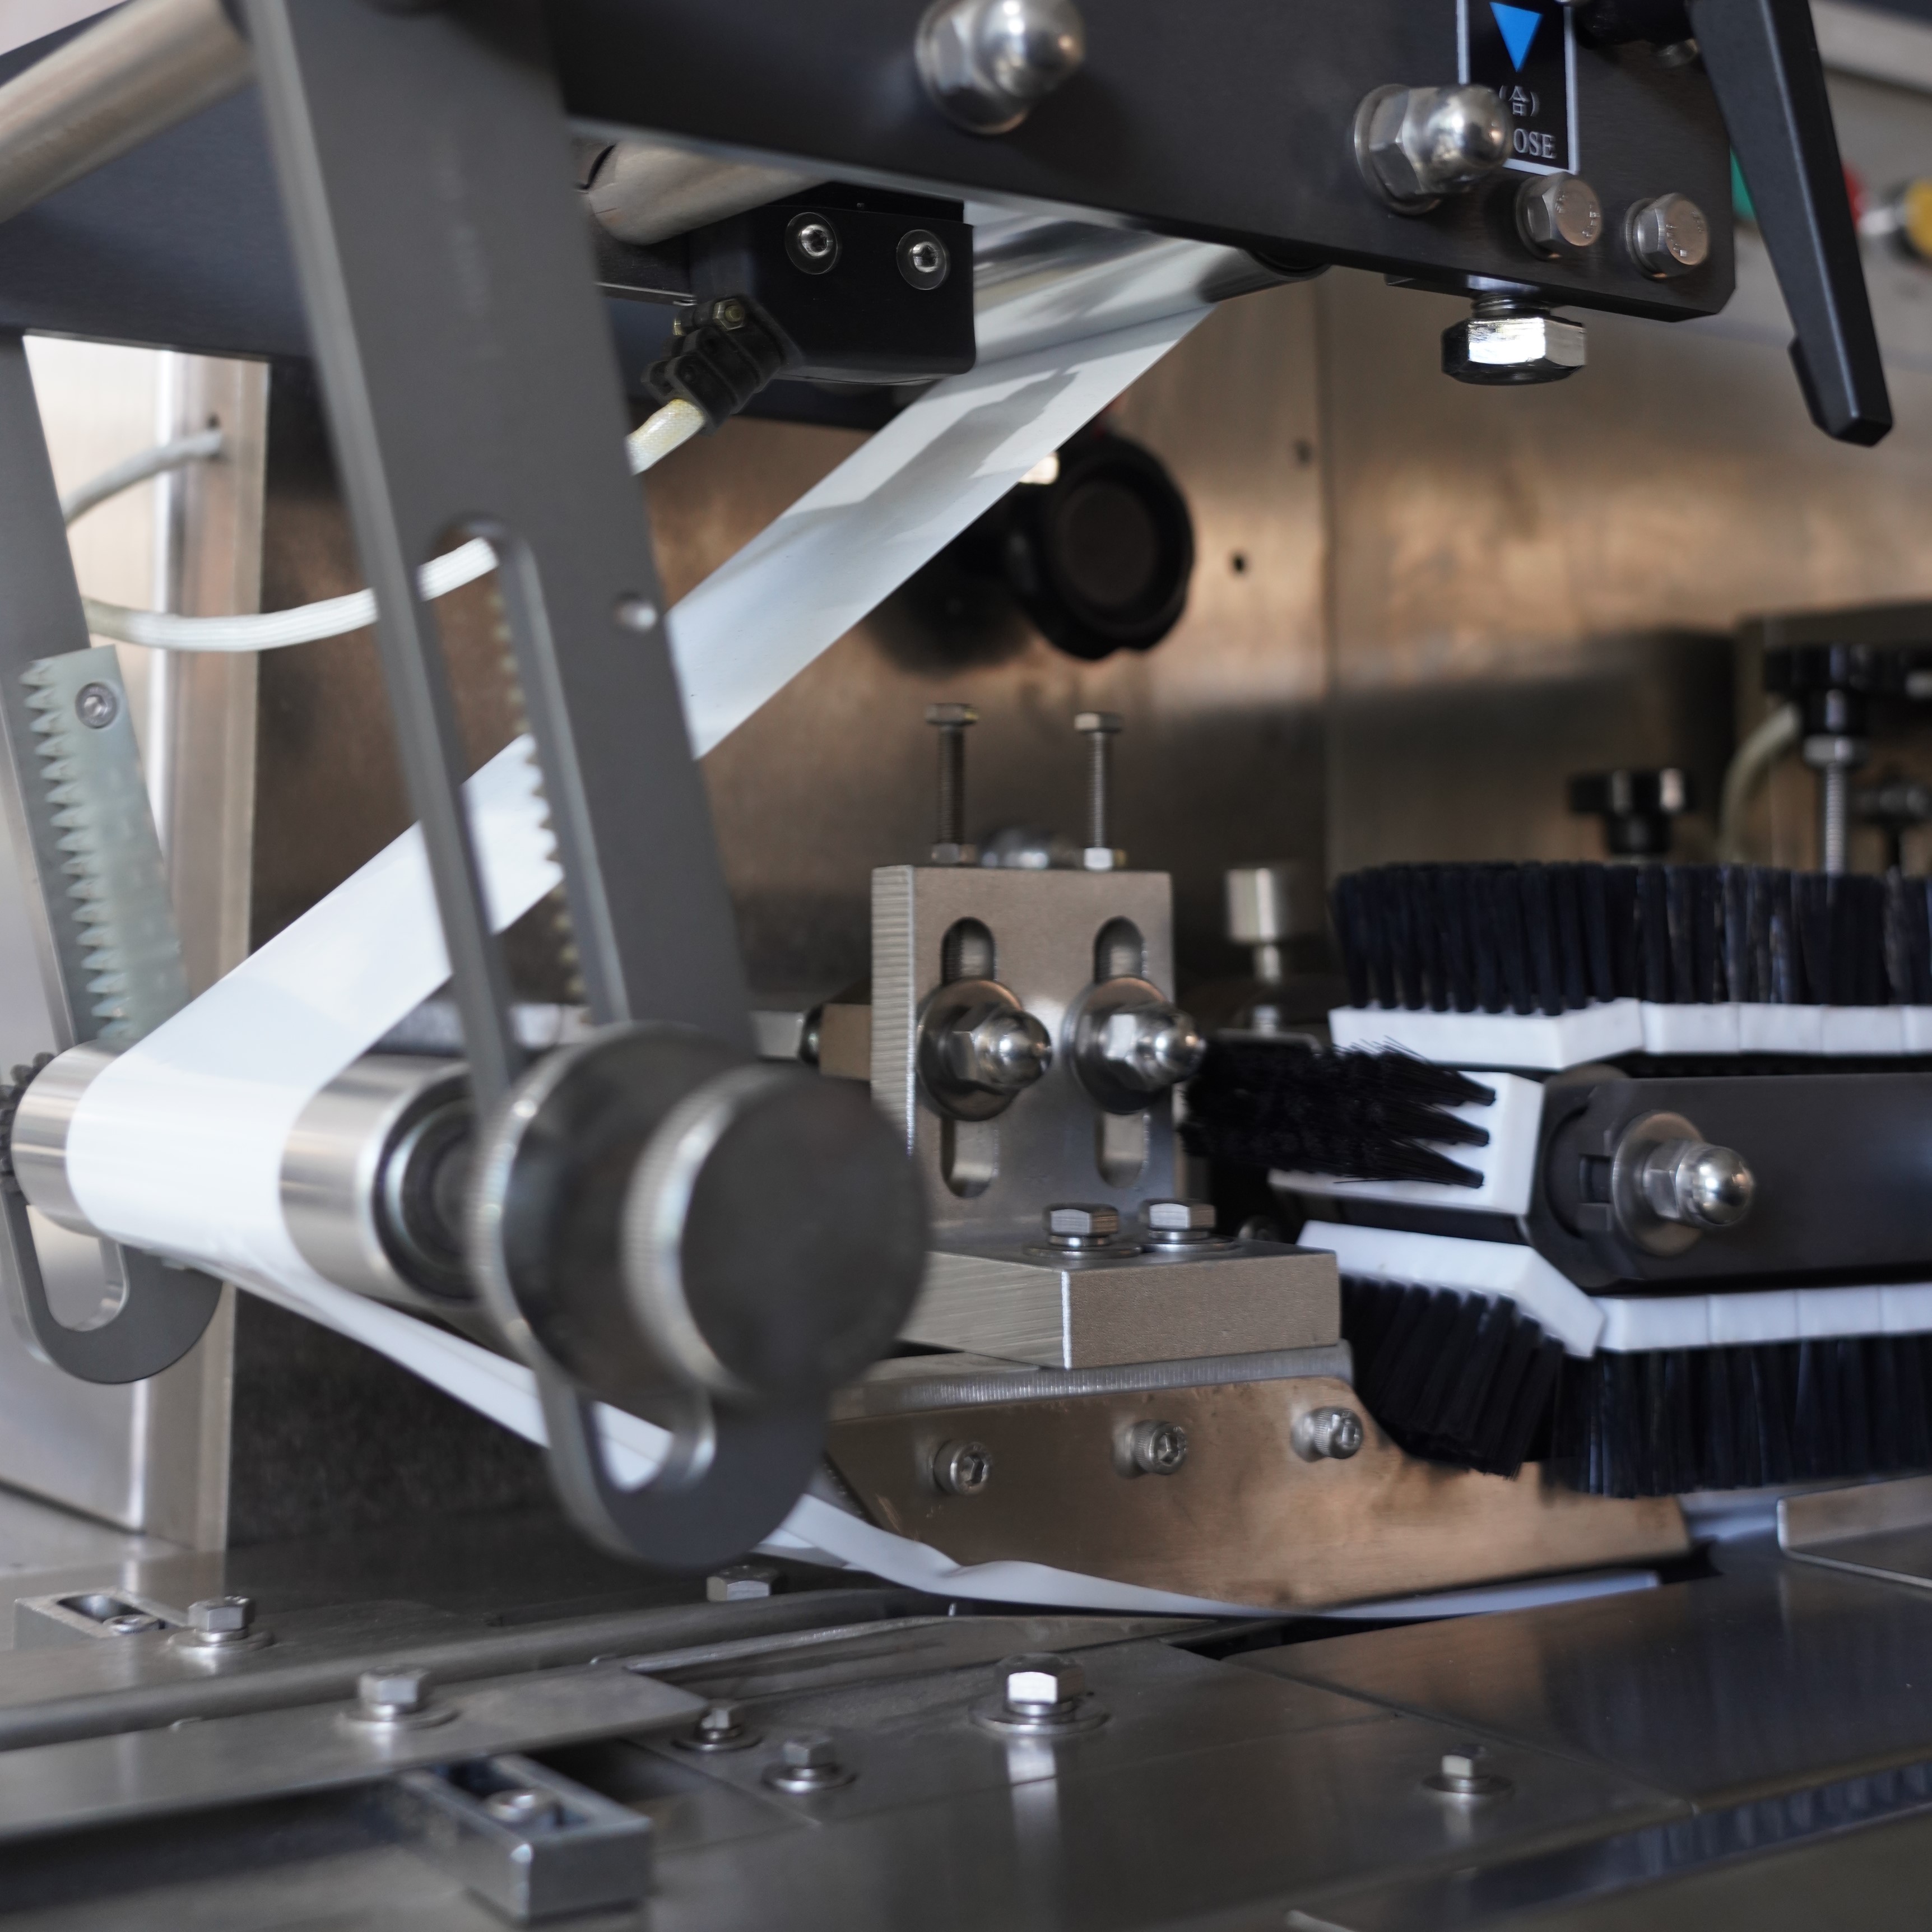
Preventivni vzdrževalni načrt je temelj zmanjševanja izpadov pri kateri koli horizontalni napravi za obvijanje v toku. Namesto da čakate, da se sestavni deli pokvarijo, jih morate redno pregledovati, čistiti in zamenjati v skladu z priporočili proizvajalca in zgodovinskimi podatki o delovanju. Zapišite vsako vzdrževalno aktivnost, izvedeno na vaši horizontalni napravi za obvijanje v toku, vključno z datumi, zamenjanimi deli in opombami tehnikov. To ustvari zgodovino vzdrževanja, ki pomaga napovedati, kdaj bodo ključni sestavni deli potrebovali zamenjavo pred nastopom okvare.
Pogostost vzdrževalnih dejavnosti je odvisna od vaše proizvodne količine in specifične konstrukcije vaše horizontalne naprave za obvijanje v toku. Pri visokohitrostnih obratovanjih so morda potrebne tedenske preglede ključnih površin za tesnjenje in pogonskih mehanizmov, medtem ko pri nižjih hitrostih lahko uporabite mesečne intervale. Določite jasne postopke za mazanje ležajev, preverjanje napetosti trakov in preverjanje poravnave motorja na vaši horizontalni napravi za obvijanje v toku. Odgovornost dodelite usposobljenemu osebju za vzdrževanje in izvedbo sledite s sistemom uradnih kontrolnih seznamov.
Več komponent na horizontalni napravi za embaliranje v toku neposredno vpliva na zanesljivost in kakovost embalage. Tesnilne kljune morajo ostati čiste in pravilno kalibrirane, da zagotovijo enotno toplotno zvajanje folije ter preprečijo uhajanje, ki sproži kakovostne odbitke in ponovni zagon procesa. Zamenjajte obrabljene vložke tesnilnih kljunov, preden se pojavijo vidne poškodbe. Mehanski sistem napredovanja folije, vključno z valji in gonilnimi trakovi, je treba pregledati glede znakov obrabe, ki kažejo na nepravilno poravnavo ali prekomerno obremenitev. Preverite električne grelne elemente za korozijo ali nabiranje nakipov, ki zmanjšujejo učinkovitost tesnjenja.
Režilni sistem na vodoravni napravi za embaliranje deluje pri visoki hitrosti in pod tlakom, zaradi česar je pogosto vzrok nepredvidenih prekinitev, če ga ne vzdržujemo. Ostrite ali zamenjajte režilne nože, ko kažejo znake obtupitve, saj obtupe rezi povečajo obremenitev celotnega režilnega sklopa in lahko povzročijo zamašitve. Preverite vse napenjalne vzmeti, ležaje in vodilne tirnice glede obrabe. Ohranjajte pot za folijo brez odpadkov in ostankov lepila, ki bi lahko povzročili napake pri dovajanju na vaši vodoravni napravi za embaliranje.
Delovanje horizontalne naprave za embaliranje v toku pri napačni temperaturi ali nastavitvah hitrosti povzroča kakovostne težave in pospešuje obrabo komponent. Določitev optimalnih obratovalnih parametrov za vaš specifičen tip folije in izdelek zmanjša tveganje neuspešnih zapiranj, gub ali zdrsavanja, ki prisilijo ustavitev proizvodnje. Nastavite temperature zapiranja v skladu z priporočili proizvajalca folije in debelino vašega materiala. Te nastavitve preizkusite na vaši horizontalni napravi za embaliranje v toku med namestitvijo, da potrdite dosledne rezultate pred začetkom polnih proizvodnih serij.
Optimizacija hitrosti je enako pomembna za zanesljivost pri vodoravnih strojih za obvijanje v toku. Delovanje na najvišji hitrosti se lahko zdi učinkovito, vendar poveča obremenitev mehanskih komponent in zmanjša kakovost zapiranja, če se folija ne more pravilno postaviti in zapreti znotraj zahtevanega časovnega okvirja. Številni operaterji ugotovijo, da zmanjšanje hitrosti za 5 do 10 odstotkov pri vodoravnih strojih za obvijanje v toku izboljša skupni izhod z zmanjšanjem odpadkov in nenamernih zaustavitev. Med proizvodnjo spremljajte stabilnost temperature; nihanja pogosto kažejo na poslabšanje grelnih elementov ali okvaro termostata, kar zahteva pozornost še pred popolno okvaro.
Nezadostna tesnjenja predstavljajo eno najpogostejših vzrokov za izostanke in zavrnitve izdelkov po kakovosti na vodoravnih strojih za obvijanje v toku. Ko zaprti paketi puščajo ali kažejo nepopolna tesnjenja, se proizvodnja mora ustaviti, da obratovalci preiščejo in odpravijo težavo. Začnite s preverjanjem čistosti tesnilnih klešč; odlaganje ostankov na površinah za tesnjenje vodoravnega stroja za obvijanje v toku preprečuje neposredni stik in zmanjšuje trdnost tesnjenja. Tesnilne klešče temeljito očistite z ustreznimi topili in preverite, ali so ukrivljene ali poškodovane, kar bi zahtevalo njihovo zamenjavo.
Če čiščenje tesnilnih klešč ne odpravi težav z tesnjenjem, preverite, ali je temperatura tesnjenja pravilno kalibrirana za vaš specifičen tip folije na vodoravni obtočni embalažni napravi. Različni materiali in debelina zahtevajo različne toplotne vhodne vrednosti. Preverite, ali je čas tesnjenja dovolj dolg za popolno spojitev folije. Številne okvare vodoravnih obtočnih embalažnih naprav izvirajo iz prevelike hitrosti glede na toplotno zmogljivost. Zmanjšajte proizvodno hitrost in ponovno izmerite kakovost tesnjenja. Prav tako preglejte pot folije za ostri robovi ali drobne izbokline, ki bi lahko poškodovali rob folije pred njeno prihodom do tesnilnih klešč vaše vodoravne obtočne embalažne naprave.
Napačno dovajanje materiala in napačno poravnani rezi so pogosti vzroki za kratke prekinitve delovanja horizontalne naprave za obvijanje v toku. Te težave pogosto izvirajo iz obrabljenih vodilnih valjčkov, ohlapnih trakov ali nepravilnih nastavitev napetosti folije. Preverite sistem vodil folije na vaši horizontalni napravi za obvijanje v toku za znake neenakomernega obrabe, ki kažejo na napačno poravnavo. Natančno prilagodite položaje vodilnih tirnic in preverite, ali folija potuje naravnost skozi vsako postajo brez zaklepanja ali odmikanja. Ohlapnost traku za napredovanje folije zmanjša natančnost in povzroča, da horizontalna naprava za obvijanje v toku napačno reže ali napačno prepogiba embalažo.
Preverite položaj in ostrost rezalnega noža kot del redne odprave napak na vaši horizontalni obtočni embalažni napravi. Tup nož zahteva večji tlak za rezanje, kar obremenjuje pogonski mehanizem in lahko poškoduje folijo. Nože zamenjajte proaktivno, da ohranite kakovost reza. Preverite, ali se folija napreduje pravilno razdaljo med rezoma, tako da izmerite končane embalaže. Če vaša horizontalna obtočna embalažna naprava proizvaja embalaže neenakih velikosti, je vzrok verjetno napačen napetost traku, nesinkroniziranost motorjev ali napačna kalibracija senzorjev. Ponovno kalibrirajte položajne senzorje in preverite, ali se rezalni mehanizem sproži na pravilnem položaju napredovanja folije.
Idealna pogostost vzdrževanja vaše horizontalne naprave za embaliranje v toku je odvisna od prostornine proizvodnje in obratovalne hitrosti, večina proizvajalcev pa priporoča tedenski pregled kritičnih komponent in mesečno podrobno vzdrževanje. Pri visokozmogljivih obratih so lahko potrebni dnevni pregledi tesnilnih površin in gonilnih mehanizmov. Preverite dokumentacijo vaše horizontalne naprave za embaliranje v toku za vzdrževalni urnik izvirnega proizvajalca opreme in prilagodite časovne intervale glede na proizvodne vzorce in zgodovino okvar v vaši obrati. Vodenje formalnega dnevnika vzdrževanja vam pomaga prepoznati trende ter optimizirati čas preventivnih ukrepov pred nastopom okvar na vaši horizontalni napravi za embaliranje v toku.
Neuspehi tesnil in napačna nastavitev rezalnega orodja povzročajo približno 40 odstotkov nepredvidenih prekinitev na večini namestitve vodoravnih flow-pack strojev. Te težave se običajno pojavijo zaradi nezadostnega čiščenja, obrabljenih komponent ali napačnih nastavitev temperature in hitrosti na vodoravnem flow-pack stroju. Težave s kakovostjo folije spadajo tudi med najpogostejše vzroke prekinitev. Z uvedbo dosledne preventivne vzdrževalne strategije in natančnim spremljanjem obratovalnih parametrov na vašem vodoravnem flow-pack stroju lahko te težave odpravite, preden prisilijo ustavitev proizvodnje. Številna podjetja ugotovijo, da investicije v usposabljanje operaterjev in vzdrževalno disciplino odpravijo večino preprečljivih prekinitev na njihovem vodoravnem flow-pack stroju.
Da, dobro izobraženi operaterji znatno zmanjšajo prostoj čas na horizontalni napravi za obvijanje z zavijalno folijo tako, da prepoznajo zgodnje opozorilne znake in sledijo pravilnim postopkom za zagon in izklop. Operaterji, ki razumejo povezavo med hitrostjo, temperaturo in kakovostjo folije, lahko izvedejo pametne nastavitve, s katerimi preprečijo, da se manjši problemi razvijejo v okvare opreme. Izobraževanje naj vključuje vsakodnevne preglede, pravilno nalaganje folije, preverjanje parametrov ter varne postopke reagiranja v primeru nepredvidenih dogodkov. Operaterji, ki so seznanjeni z načrtom in funkcijo vaše horizontalne naprave za obvijanje z zavijalno folijo, pogosto natančneje diagnosticirajo težave in jih bolj natančno sporočijo osebju za vzdrževanje, kar skrajša čas za odpravo napak, kadar te vseeno nastopijo.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

