 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/18

フローパック機における予期せぬダウンタイムは 気密シールの達成 生産効率および収益性に大きな影響を及ぼします。小規模な包装工場であれ大規模な製造プラントであれ、稼働中断を最小限に抑えることは、競争力の維持や顧客への納期遵守にとって不可欠です。適切に保全された横型フローパック機は、安定した性能を発揮し、高品質な包装を実現するとともに、予測可能な生産スケジュールを可能にします。ダウンタイムの根本原因を理解し、積極的な対策を講じることで、設備の稼働時間の大幅な延長と、高額な生産損失の削減が実現できます。
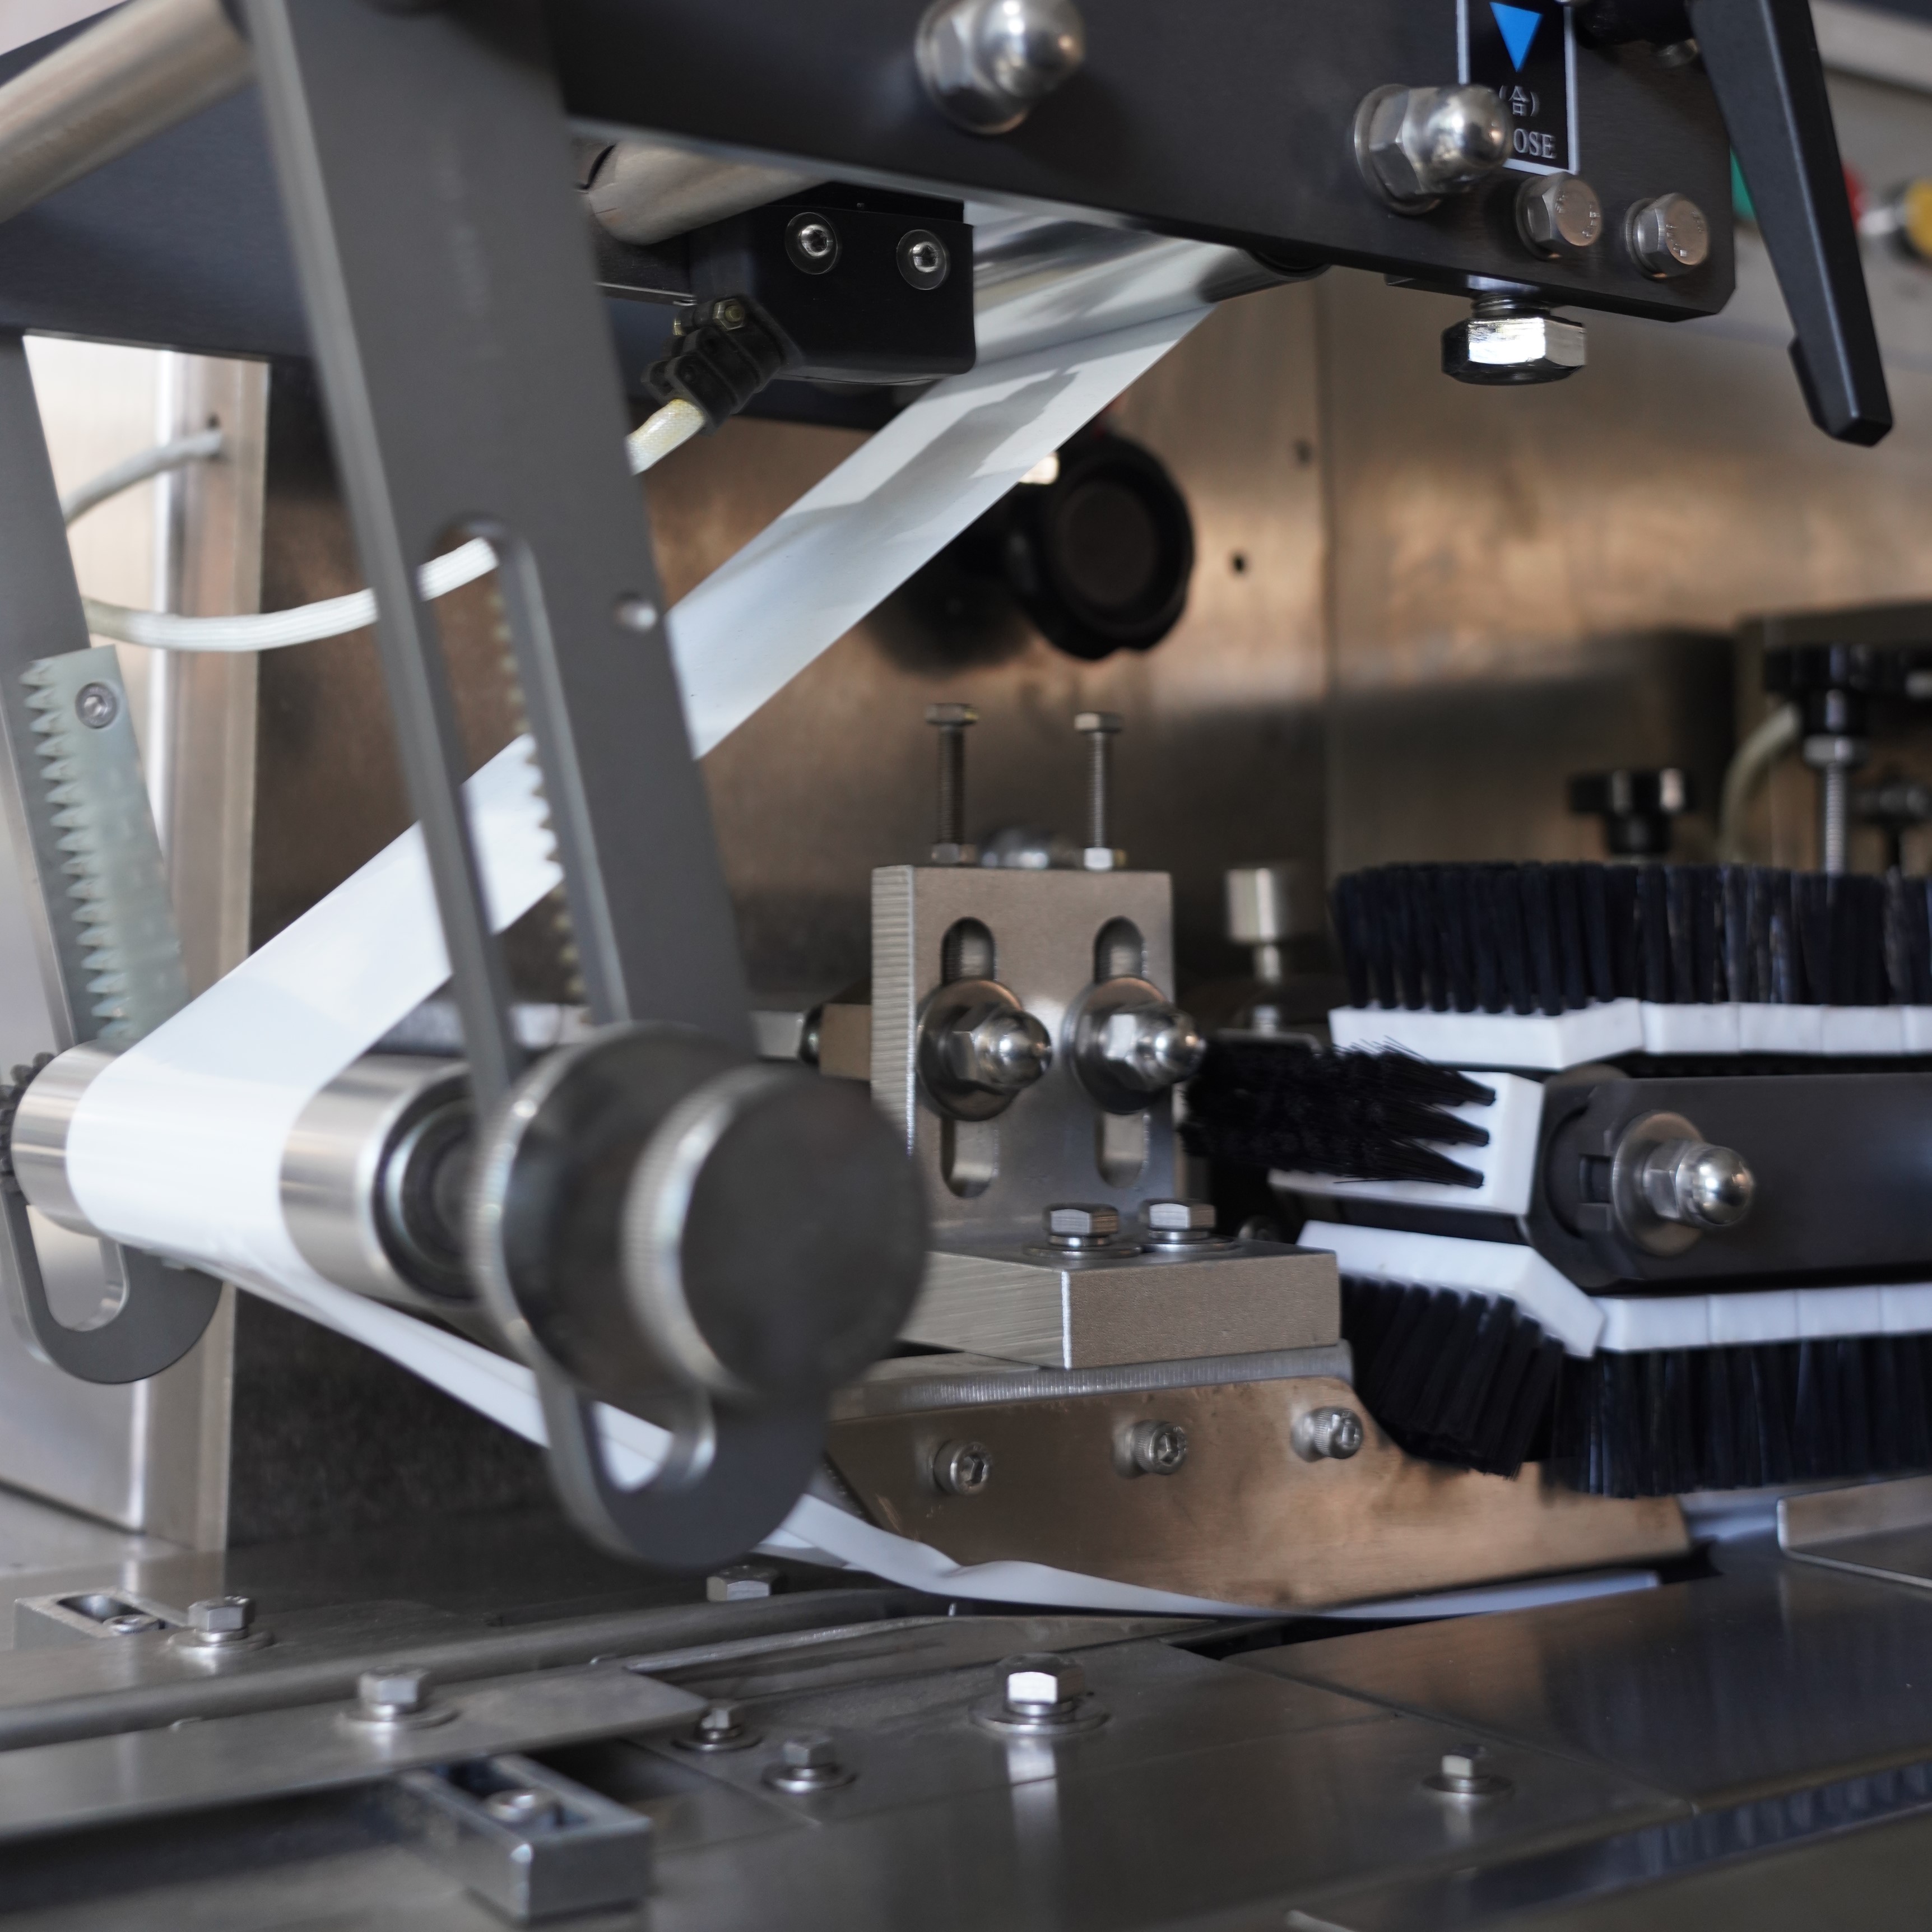
予防保守スケジュールは、水平フローパック機におけるダウンタイム低減の基盤です。部品が故障するのを待つのではなく、メーカー推奨事項および過去の稼働実績データに基づき、定期的に点検・清掃・交換を行う必要があります。水平フローパック機で実施したすべての保守作業(日付、交換部品、担当技術者の備考など)を記録してください。これにより、故障前に重要な部品の交換時期を予測できる保守履歴が構築されます。
保守作業の頻度は、お客様の生産量および水平フローパック機の具体的な設計によって異なります。高速運転では、重要なシール面や駆動機構について週1回の点検が必要となる場合がありますが、低速運転では月1回の点検で十分な場合もあります。水平フローパック機におけるベアリングの潤滑、ベルト張力の確認、モーターのアライメント検証については、明確な手順を定めてください。これらの作業は、専門的な訓練を受けた保守担当者に責任を持たせ、正式なチェックリスト方式で実施状況を記録・管理してください。
横型フローパック機のいくつかの部品は、信頼性および包装品質に直接影響を与えます。シールジョーは常に清掃され、適切にキャリブレーションされている必要があります。これにより、フィルムの熱シールが均一に行われ、品質不合格や工程の再起動を招く漏れを防ぐことができます。シールジョーのライナーは、目に見える損傷が生じる前に交換してください。フィルム送り機構(ローラーやドライブベルトを含む)については、アライメントのずれや過大な負荷を示す摩耗パターンがないか点検してください。また、電気加熱素子については、腐食やスケールの付着によるシール効率の低下がないか確認してください。
横型フローパック機のカッティングシステムは、高速かつ高圧で動作するため、点検・保守が不十分な場合、予期せぬダウンタイムが頻発する原因となります。刃先が鈍り始めたと感じたら、早めに研ぎ直すか交換してください。鈍った刃による切断は、カッティングアセンブリ全体に過度な負荷をかけ、詰まりを引き起こす可能性があります。テンションスプリング、ベアリング、ガイドレールの摩耗状態を定期的に点検してください。また、フィルム通路内に異物や残留接着剤がたまらないよう清掃し、フィードエラーを防いでください。
横型フローパック機を、不適切な温度や速度で運転すると、品質不良が発生し、部品の摩耗も早まります。使用するフィルム材質および製品の種類に応じて最適な運転条件を確立することで、シール不良、しわ、ズレなどのトラブルによる生産停止リスクを低減できます。シール温度は、フィルムメーカーの推奨値と使用するフィルムの厚さをもとに設定してください。本格的な量産開始前に、横型フローパック機でこれらの条件を実際に試験し、安定した結果が得られることを確認しましょう。
横型フローパック機における信頼性を確保するには、速度の最適化が同様に重要です。最大速度で運転すれば効率的であるように思われますが、実際には機械部品への負荷が増し、フィルムが所定の時間内に正確に位置決め・シールできない場合、シール品質が低下します。多くのオペレーターは、横型フローパック機の速度を5~10%ほど下げることで、不良品の削減と予期せぬ停止の減少により、結果として総合的な生産性が向上することを経験的に知っています。生産稼働中の温度安定性を常時監視してください。温度の変動は、加熱素子の劣化やサーモスタットの故障を示すことが多く、完全な故障に至る前に点検・対応が必要です。
シール不良は、横流しフローパック機におけるダウンタイムおよび品質不合格の最も一般的な原因の一つです。シールされたパッケージから漏れが発生したり、不完全なシールが見られる場合、作業員が原因を調査・対処するまで生産を停止する必要があります。トラブルシューティングは、まずシールジョーの清掃状態を確認することから始めます。横流しフローパック機のシール面に汚れが付着すると、シール部材同士が直接接触できなくなり、シール強度が低下します。適切な溶剤を用いてシールジョーを十分に清掃し、歪みや損傷がないかも点検してください。必要に応じて交換が必要となる場合があります。
シール不良がジャワクリーニングで解消されない場合は、水平フローパック機におけるご使用のフィルム種別に応じて、シール温度が正しくキャリブレーションされているかを確認してください。素材や厚みによって必要な熱量は異なります。また、フィルムが完全に溶着するのに十分なシール時間であるかも確認してください。水平フローパック機の多くは、加熱能力に対して生産速度が速すぎることにより不具合を起こします。生産速度を下げ、再度シール品質を測定してください。さらに、フィルムの通路に鋭いエッジやバリがないかも点検し、フィルム端部が水平フローパック機のシールジャワに到達する前に損傷を受けていないかを確認してください。
横型フローパック機では、フィードエラーおよびカット位置のずれが、短時間のダウンタイムを引き起こす主な原因です。こうした問題は、ガイドローラーの摩耗、ベルトのたるみ、またはフィルム張力設定の不適切さに起因することが多いです。横型フローパック機のフィルムガイドシステムを点検し、アライメント不良を示す不均一な摩耗痕がないか確認してください。ガイドレールの位置を慎重に調整し、フィルムが各工程を引っかかりやズレもなくまっすぐ通過することを確認してください。フィルム送りベルトのたるみは精度を低下させ、横型フローパック機による誤カットや誤フォールドを招きます。
水平フローパック機の日常的なトラブルシューティングの一環として、カッティングブレードの位置と鋭さを確認してください。刃が鈍っていると、切断に必要な圧力が高まり、ドライブ機構に過負荷がかかり、フィルムを損傷する可能性があります。切断品質を維持するため、予防的にブレードを交換しましょう。完成したパックを測定し、フィルムが切断間で正しい距離だけ送り出されているかを確認します。水平フローパック機でパックのサイズにばらつきが出る場合、原因はベルトの張力、モーターの同期、またはセンサーのキャリブレーションのいずれかである可能性が高いです。位置センサーの再キャリブレーションを行い、カット機構がフィルムの適切な送り位置で作動することを確認してください。
水平フローパック機の理想的な保守頻度は、生産量および運転速度によって異なりますが、多くのメーカーでは、重要部品の点検を週1回、詳細な保守作業を月1回実施することを推奨しています。大量生産を行う場合は、シール面および駆動機構について毎日の点検が必要となる場合があります。水平フローパック機の取扱説明書を確認し、元の機器メーカー(OEM)が定める保守スケジュールを参照したうえで、自社工場の生産パターンや過去の故障履歴に応じて保守間隔を調整してください。また、保守作業を正式な記録簿に記録しておくことで、傾向を把握し、故障発生前の予防措置のタイミングを最適化できます。
シール不良やカッティングのずれが、水平フローパック機の予期せぬダウンタイムの約40%を占めています。これらの問題は、通常、清掃が不十分であること、部品の摩耗、あるいは水平フローパック機の温度・速度設定が不適切であることに起因します。また、フィルムの品質不良も、生産中断の主な原因の一つです。水平フローパック機に対して一貫した予防保全を実施し、運転パラメーターを丁寧に監視することで、こうした問題を生産停止に至らせる前に未然に防止できます。多くの工場では、オペレーターへの教育と保全管理の徹底に投資することにより、水平フローパック機における防止可能なダウンタイムの大部分を解消しています。
はい。十分に訓練されたオペレーターは、水平フローパック機のダウンタイムを大幅に削減できます。これは、初期の異常兆候を早期に察知し、正しい起動・停止手順を遵守することによって実現されます。また、速度・温度・フィルム品質の関係性を理解しているオペレーターであれば、軽微な不具合が設備故障へと発展するのを防ぐための適切な調整を的確に行えます。訓練内容には、日常点検、フィルムの正しい装填、パラメーターの確認、および予期せぬ事象発生時の安全な対応手順が含まれるべきです。当社の水平フローパック機の構造や機能について理解を深めたオペレーターは、トラブル発生時に問題をより正確に診断・把握し、保守担当者へ的確に伝達できるため、故障時の原因特定に要する時間を短縮できます。







