 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/18

Může výrazně ovlivnit efektivitu výroby a ziskovost. horizontálním stroji pro tokové balení ať již provozujete malou obalovou zařízení nebo velkou výrobní továrnu, minimalizace přerušení je nezbytná pro udržení konkurenční výhody a splnění závazků k dodání zákazníkům. Dobře udržovaný horizontální obalový stroj s tokovým způsobem balení pracuje konzistentně, poskytuje vyšší kvalitu balení a umožňuje předvídatelné výrobní plány. Porozumění kořenovým příčinám prostojů a implementace proaktivních strategií může výrazně prodloužit dobu provozu zařízení a snížit nákladné ztráty výroby.
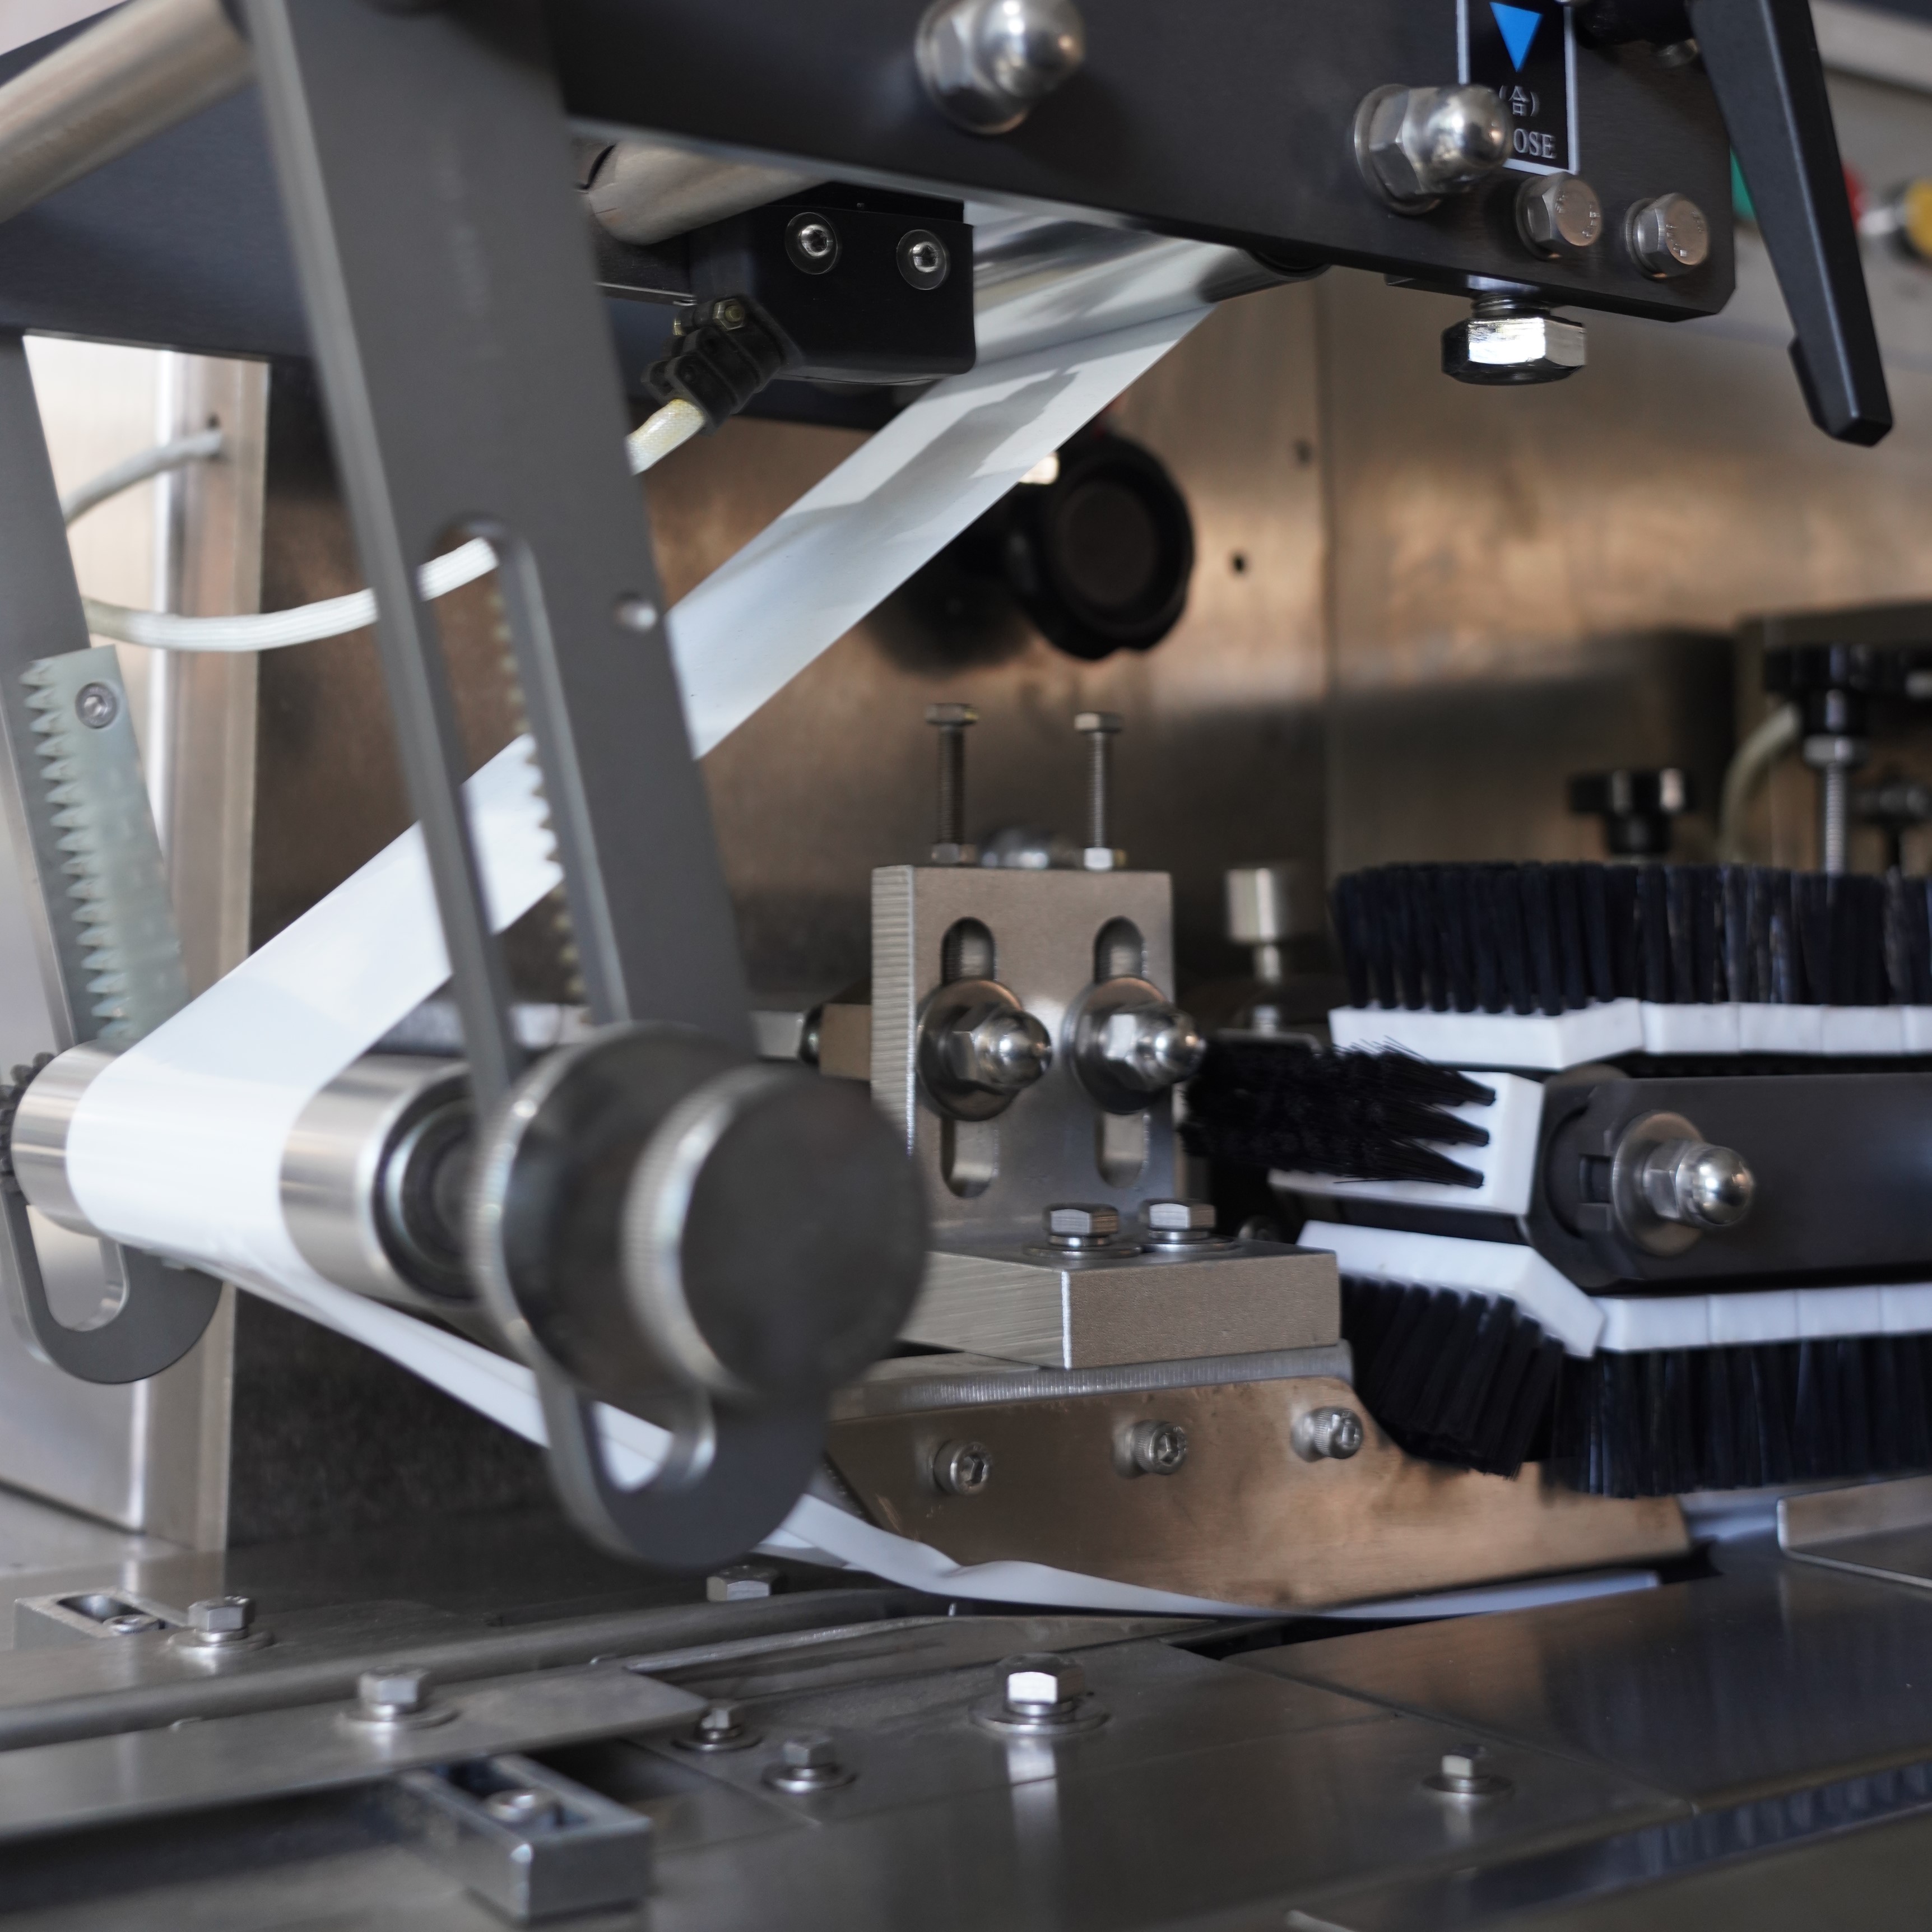
Plán preventivní údržby je základem snižování prostojů u jakéhokoli horizontálního flow-pack stroje. Místo čekání na poruchu jednotlivých komponent byste měli provádět jejich prohlídku, čištění a výměnu v pravidelných intervalech na základě doporučení výrobce a historických údajů o výkonu. Zaznamenejte každou údržbovou akci provedenou na vašem horizontálním flow-pack stroji, včetně dat, vyměněných dílů a poznámek technika. Tím vytvoříte historii údržby, která pomůže předpovědět, kdy budou kritické komponenty vyžadovat výměnu ještě před výskytem poruchy.
Četnost údržbových činností závisí na vašem výrobním objemu a konkrétním provedení vaší horizontální flow-pack strojní jednotky. U provozu vysoké rychlosti může být nutné týdně kontrolovat kritické těsnicí plochy a pohonné mechanismy, zatímco u nižších rychlostí lze intervaly prodloužit až na měsíční. Stanovte jasné postupy pro mazání ložisek, kontrolu napnutí řemenů a ověření rovnoběžnosti motoru na vaší horizontální flow-pack strojní jednotce. Pověřte tyto úkoly vyškoleným údržbářům a sledujte jejich splnění prostřednictvím formálního systému kontrolních seznamů.
Několik komponentů na horizontální balicí lince přímo ovlivňuje spolehlivost a kvalitu balení. Těsnicí čelisti musí zůstat čisté a správně kalibrované, aby bylo zajištěno rovnoměrné tepelné svařování fólie a zabráněno únikům, které vyvolávají odmítnutí kvality a restart procesu. Opotřebované vložky těsnicích čelistí nahraďte ještě před tím, než dojde k viditelnému poškození. Mechanismus posuvu fólie, včetně válců a poháněcích řemenů, je třeba pravidelně kontrolovat na znaky opotřebení, které naznačují nesouosost nebo nadměrné zatížení. Elektrické topné články zkontrolujte na přítomnost koroze nebo usazenin, které snižují účinnost těsnění.
Řezný systém na horizontální tokové balicí strojní jednotce pracuje při vysoké rychlosti a tlaku, čímž se stává častým zdrojem neplánovaných prostojů, pokud je opomíjen. Ostřete nebo vyměňte řezné nože v případě, že ukazují známky otupení, protože tupé řezy zvyšují zátěž celého řezného uspořádání a mohou způsobit zablokování. Zkontrolujte všechny napínací pružiny, ložiska a vodící lišty na opotřebení. Udržujte dráhu fólie volnou od nečistot a zbytků lepidla, které mohou způsobit chyby při podávání na vaší horizontální tokové balicí strojní jednotce.
Provoz horizontálního obalového stroje při nesprávných teplotních nebo rychlostních nastaveních způsobuje kvalitní problémy a urychluje opotřebení komponentů. Stanovení optimálních provozních parametrů pro váš konkrétní typ fólie a druh výrobku snižuje riziko selhání těsnění, vrásek nebo prokluzování, které nutí výrobu zastavit. Nastavte teploty těsnění podle doporučení výrobce fólie a tloušťky vašeho materiálu. Tyto nastavení otestujte na svém horizontálním obalovém stroji během nastavování, abyste potvrdili konzistentní výsledky ještě před spuštěním plných výrobních šarží.
Optimalizace rychlosti je stejně důležitá pro spolehlivost horizontálního flow-pack stroje. Provozování na maximální rychlost se sice může zdát efektivní, ale zvyšuje zatížení mechanických komponent a snižuje kvalitu těsnění, pokud nelze fólii správně umístit a utěsnit v požadovaném časovém okně. Mnoho obsluhářů zjistí, že snížení rychlosti o 5 až 10 procent na horizontálním flow-pack stroji zlepšuje celkový výkon snížením počtu zmetků a neplánovaných zastávek. Během výrobních šarží sledujte stabilitu teploty; kolísání často signalizuje degradaci topných článků nebo poruchu termostatu, kterou je třeba vyřešit ještě před úplným selháním.
Selové poruchy patří mezi nejčastější příčiny prostojů a odmítnutí výrobků z hlediska kvality u horizontálních flow-pack strojů. Pokud uzavřené balení uniká nebo vykazuje neúplné uzavření, musí být výroba zastavena, aby operátoři mohli problém prošetřit a odstranit. Začněte řešením potíží kontrolou čistoty uzavíracích čelistí; usazeniny na uzavíracích plochách horizontálního flow-pack stroje brání přímému kontaktu a oslabují pevnost uzavření. Uzavírací čelisti důkladně vyčistěte vhodnými rozpouštědly a zkontrolujte, zda nejsou deformované nebo poškozené – v takovém případě je třeba je vyměnit.
Pokud čištění uzavíracích čelistí neodstraní problémy se těsněním, ověřte, zda je teplota těsnění správně kalibrována pro váš konkrétní typ fólie na horizontálním flow-pack stroji. Různé materiály a tloušťky vyžadují různý tepelný vstup. Zkontrolujte, zda je doba těsnění dostatečná pro úplné spojení fólie. Mnoho poruch horizontálních flow-pack strojů vzniká nadměrnou rychlostí vzhledem k tepelným možnostem. Snížte rychlost výroby a znovu změřte kvalitu těsnění. Dále zkontrolujte průchod fólie na ostré hrany nebo ostří, které mohou poškodit okraj fólie ještě před tím, než dosáhne uzavíracích čelistí vašeho horizontálního flow-pack stroje.
Chyby při podávání a nesouhlasné řezy jsou častými příčinami krátkých výpadků na horizontálním obalovém stroji typu flow pack. Tyto problémy často vyplývají z opotřebených vodících válečků, povolených pásů nebo nesprávně nastaveného napětí fólie. Zkontrolujte systém vedení fólie na svém horizontálním obalovém stroji typu flow pack na přítomnost nerovnoměrných opotřebení, která naznačují nesouhlasné nastavení. Pečlivě upravte polohu vodících lišt a ověřte, že fólie prochází každou stanicí rovně, aniž by se zasekávala nebo odchýlovala. Povolení v poháněcím pásu fólie snižuje přesnost a způsobuje, že horizontální obalový stroj typu flow pack provádí nesprávné řezy nebo nesprávné skládání balení.
Zkontrolujte polohu a ostrost řezného nože jako součást běžné odstraňování potíží na vašem horizontálním flow-pack stroji. Tupý nůž vyžaduje vyšší tlak pro řezání, čímž zatěžuje pohonné ústrojí a může poškodit fólii. Nůže vyměňujte preventivně, abyste zajistili kvalitu řezu. Ověřte, zda se fólie posouvá správnou vzdálenost mezi jednotlivými řezy, a to měřením hotových balení. Pokud váš horizontální flow-pack stroj vyrábí balení nestejné velikosti, pravděpodobnou příčinou je buď napnutí pásu, synchronizace motorů nebo kalibrace senzorů. Znovu kalibrujte polohové senzory a ověřte, zda se řezný mechanismus spouští v přesné poloze posunu fólie.
Ideální frekvence údržby vašeho horizontálního balicího stroje závisí na objemu výroby a provozní rychlosti, avšak většina výrobců doporučuje týdenní kontrolu kritických komponentů a měsíční podrobnou údržbu. U provozů s vysokým výstupem může být nutná denní kontrola těsnicích ploch a poháněcích mechanismů. Pro původní plán údržby od výrobce zařízení si přečtěte dokumentaci k vašemu horizontálnímu balicímu stroji a upravte intervaly podle výrobních vzorů a historie poruch ve vaší výrobní jednotce. Vedení formálního záznamu o údržbě vám pomůže identifikovat trendy a optimalizovat časování preventivních opatření ještě před výskytem poruch na vašem horizontálním balicím stroji.
Selové poruchy a nesprávné nastavení řezu způsobují přibližně 40 procent neplánovaných prostojů u většiny instalací horizontálních flow-pack strojů. Tyto problémy se obvykle vyskytují kvůli nedostatečnému čištění, opotřebeným součástem nebo nesprávným nastavením teploty a rychlosti na horizontálním flow-pack stroji. Také problémy s kvalitou fólie patří mezi nejčastější příčiny přerušení provozu. Pravidelná preventivní údržba a pečlivé sledování provozních parametrů vašeho horizontálního flow-pack stroje vám umožní tyto problémy vyřešit ještě před tím, než dojde k nutnosti zastavit výrobu. Mnoho provozoven zjistilo, že investice do školení obsluhy a dodržování disciplíny údržby eliminuje většinu preventibilních prostojů na jejich horizontálním flow-pack stroji.
Ano, dobře vyškolení obsluhovatelé výrazně snižují prostoj na horizontálním balicím stroji s tokem materiálu, protože dokážou rozpoznat předčasné varovné signály a dodržují správné postupy spuštění a vypnutí. Obsluhovatelé, kteří rozumí vztahu mezi rychlostí, teplotou a kvalitou fólie, dokáží provádět rozumné úpravy, které zabrání tomu, aby se drobné problémy vyvinuly v poruchy zařízení. Školení by mělo zahrnovat denní prohlídky, správné nabití fólie, ověření parametrů a bezpečné postupy reakce v případě neočekávaných událostí. Obsluhovatelé, kteří znají konstrukci a funkci vašeho horizontálního balicího stroje s tokem materiálu, často dokáží přesněji diagnostikovat problémy a komunikovat je údržbářům, čímž se zkracuje doba odstraňování poruch, pokud k nim dojde.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

