 EN
Hoe Om Folie-afval Met ’n Gereedgemaakte Sakkieverpakmasjien Te Verminder?
2026/09/20
Gereedgemaakte Sakkie-masjiene: Verminder Folie-afval, Verminder Totale Eienaarskostes (TCO) en Bereik Vinniger Terugslag op Belegging

2026/10/18

Kan bedryfsdoeltreffendheid en winsgewendheid aansienlik beïnvloed. Of u nou 'n klein verpakfasiliteit of 'n groot-skaalvervaardigingsaanleg bedryf, is die minimalisering van onderbrekings noodsaaklik om 'n mededingende voordeel te behou en kliëntleweringsverpligtinge te nakom. 'n Goed onderhou horisontale vloei-verpakmasjien presteer konsekwent, lewer uitstekende verpakkingkwaliteit en genereer voorspelbare produksieskedules. Die begrip van die worteloor sake van stilstand en die implementering van proaktiewe strategieë kan toestelbedryfs tyd aansienlik verleng en kostelike produksieverliese verminder. horisontale vloei-verpakmasjien voorkomende onderhoud vir horisontale vloei-verpakmasjiene
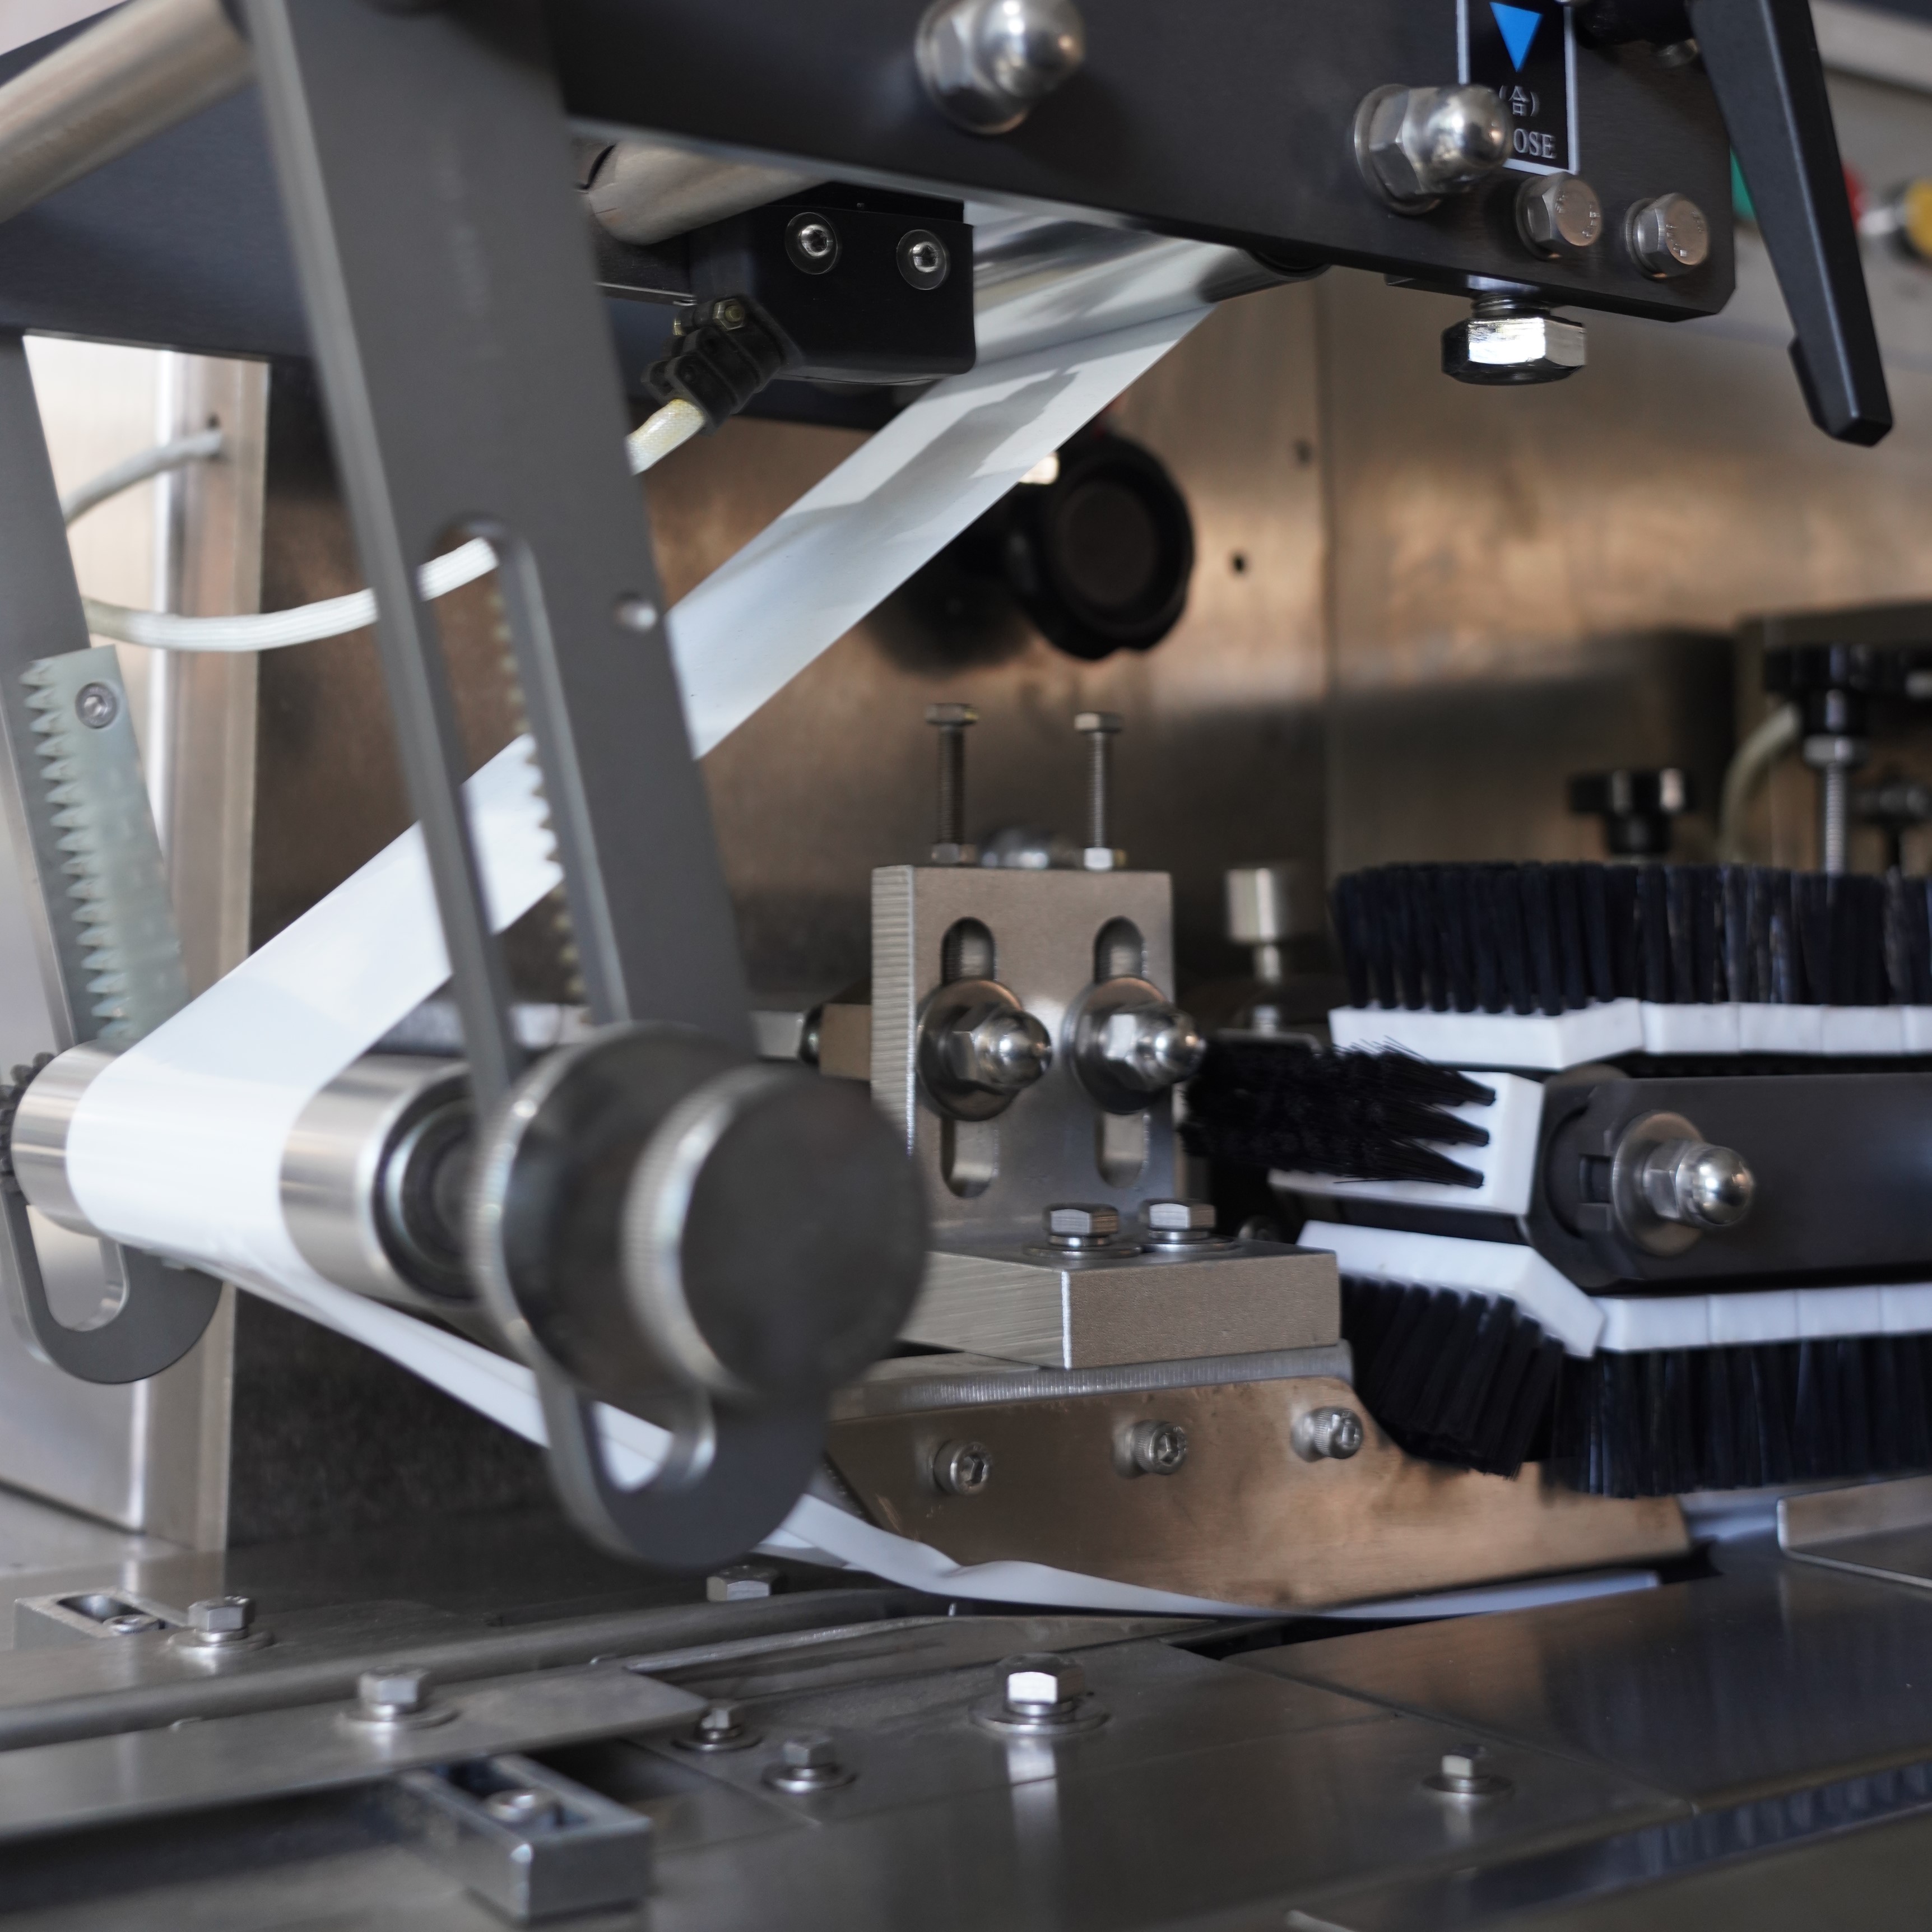
’n Voorkomende onderhoudskedule is die grondslag vir die vermindering van afstandtyd op enige horisontale vloei-verpakkingsmasjien. In plaas daarvan om te wag tot komponente faal, moet jy komponente gereeld inspekteer, skoonmaak en vervang volgens die vervaardiger se aanbevelings en historiese prestasie-data. Dokumenteer elke onderhoudsaksie wat op jou horisontale vloei-verpakkingsmasjien uitgevoer word, insluitend datums, vervangde dele en tegnikusnote. Dit skep ’n onderhoudsgeskiedenis wat help voorspel wanneer kritieke komponente vervang moet word voor hulle faal.
Die frekwensie van onderhoudsaktiwiteite hang af van u produksievolume en die spesifieke ontwerp van u horisontale vloei-verpakmasjien. Hoëspoedbedryf mag weeklikse inspeksies van kritieke versieloppervlakke en aandryfmeganismes vereis, terwyl laerspoedinstellings maandelikse intervalle toelaat. Stel duidelike prosedures vas vir die smeer van lagers, die toets van bandspanning en die bevestiging van motoruitlyning op u horisontale vloei-verpakmasjien. Wys verantwoordelikheid toe aan opgeleide onderhoudspersoneel en volg voltooiing deur 'n formele lyskontrolesisteem.
Verskeie komponente op ’n horisontale vloei-verpakmasjien beïnvloed betroubaarheid en verpakkingkwaliteit direk. Die versielkake moet skoon bly en behoorlik gekalibreer word om konsekwente hitteversieling van die film te verseker en lekkasies te voorkom wat kwaliteitverwerping en prosesherstarts veroorsaak. Vervang verslete versielkakvoering voor sigbare beskadiging voorkom. Die filmvooruitskuifmeganisme, insluitend rolle en aandryfrieme, moet vir slytasiepatrone ondersoek word wat miselyning of oormatige las aandui. Kontroleer die elektriese verhittingselemente vir korrosie of afsettingsvorming wat versielingsdoeltreffendheid verminder.
Die snystelsel op ’n horisontale vloei-verpakmasjien werk teen hoë spoed en druk, wat dit ’n gereelde bron van onbeplande stilstand maak as dit nie versorg word nie. Skerp die snyblaaie skerp of vervang hulle wanneer hulle tekens van verslyting toon, aangesien dof snydinge meer spanning op die hele snyopstelling plaas en stroopings kan veroorsaak. Kontroleer al die spanvering, lager en rigglewe vir verslyting. Hou die film-pad skoon van rommel en residerende gom wat voedingfoute op jou horisontale vloei-verpakmasjien kan veroorsaak.
Die bedryf van ’n horisontale vloei-verpakmasjien by verkeerde temperatuur- of spoedinstellings veroorsaak gehalteprobleme en versnel komponentversleting. Die vasstel van optimale bedryfsparameters vir jou spesifieke filmmateriaal en produksoort verminder die risiko van mislukte versegelings, rimpels of gly wat produksiestoppe noodsaak. Kalibreer versegelingstemperature volgens die aanbevelings van die filmvervaardiger en jou materiaaldikte. Toets hierdie instellings op jou horisontale vloei-verpakmasjien tydens opstel om konsekwente resultate te bevestig voordat volle produksiepartye afgewerk word.
Spoedoptimering is ewe belangrik vir betroubaarheid op ’n horisontale vloei-verpakmasjien. Om by maksimum spoed te bedryf, kan effektief lyk, maar dit verhoog die spanning op meganiese komponente en verminder die versielkwaliteit indien die folie nie binne die vereiste tydvenster behoorlik geposisioneer en versiel kan word nie. Baie bedrywers vind dat ’n vermindering van die spoed met 5 tot 10 persent op ’n horisontale vloei-verpakmasjien die algehele uitset verbeter deur minder afgekeurde produkte en onbeplande stoppings te gee. Monitor temperatuurstabiliteit tydens produksie-uitvoering; swankings dui dikwels op verswakking van verhitingselemente of termostaatmislukking wat aandag vereis voordat volledige mislukking plaasvind.
Seëlversagings verteenwoordig een van die mees algemene oorsake van afstelling en gehalteafkeurings op ’n horisontale vloei-verpakmasjien. Wanneer verseëlde verpakkinge lek of onvolledige seëls toon, moet die produksie gestop word terwyl operateurs die probleem ondersoek en regstel. Begin foute-opsporing deur die skoonheid van die versielkake te kontroleer; residu-ophoping op die versieloppervlaktes van ’n horisontale vloei-verpakmasjien voorkom direkte kontak en verzwak die seëlsterkte. Skoon die versielkake grondig met toepaslike oplosmiddels en ondersoek dit vir vervorming of beskadiging wat vervanging mag vereis.
Indien koue skoonmaak nie die versegelingsprobleme oplos nie, moet u verifieer dat die versegelingstemperatuur korrek gekalibreer is vir u spesifieke folietipe op die horisontale vloei-verpakmasjien. Verskillende materiale en diktes vereis verskillende termiese insette. Kontroleer dat die versegelingstyd toereikend is vir die volledige binding van die folie. Baie foute met horisontale vloei-verpakmasjiene vind hul oorsprong in oormatige spoed relatief tot die termiese vermoë. Verminder die vervaardigingsspoed en meet die versegelingskwaliteit weer. Beoordeel ook die foliepad vir skerp rande of stukkies wat die rand van die folie kan beskadig voordat dit die versegelingskou van u horisontale vloei-verpakmasjien bereik.
Voedingfoute en misuitgeligte snye is gereelde oorsake van kort afbreektyd op ’n horisontale vloei-verpakmasjien. Hierdie probleme kom dikwels voort uit verslete rigroller, slap bande of onkorrekte filmspanningsinstellings. Besigtig die filmrigstelsel op jou horisontale vloei-verpakmasjien vir tekens van ongelyke versletingspatrone wat op misuitlyning dui. Pas die posisies van die rigrails versigtig aan en verifieer dat die film reguit deur elke stasie beweeg sonder vas te trek of af te dryf. Slapheid in die filmvoortbewegingsband verminder presisie en veroorsaak dat die horisontale vloei-verpakmasjien verkeerd sny of verkeerd vou.
Vergelyk die posisie en skerpte van die snyblad as deel van rutyn-probleemoplossing op u horisontale vloei-verpakmasjien. 'n Stomp blad vereis meer druk om te sny, wat die aandrywingmeganisme belas en moontlik die film beskadig. Vervang blaaie pro-aktief om snykwaliteit te handhaaf. Kontroleer dat die film die korrekte afstand tussen snye beweeg deur voltooide verpakkinge te meet. Indien u horisontale vloei-verpakmasjien ongelyke verpakkinggroottes produseer, is die probleem waarskynlik verwant aan riemspanning, motor-sinkronisasie of sensor-kalibrering. Kalibreer posisiesensors weer en bevestig dat die snymeganisme by die korrekte filmvooruitskuiwingposisie aktiveer.
Die ideale onderhoudsfrekwensie vir u horisontale vloei-verpakmasjien hang af van die produksievolume en bedryfspoed, maar die meeste vervaardigers beveel aan dat kritieke komponente weekliks geïnspekteer word en dat noukeurige onderhoud maandeliks uitgevoer word. Hoë-volumeproduksiebedrywe mag daagliks seël-oppervlaktes en aandryfmeganismes moet kontroleer. Raadpleeg u dokumentasie vir die horisontale vloei-verpakmasjien vir die oorspronklike toestelvervaardiger se onderhoudskedule en pas die intervalle aan gebaseer op u fasiliteit se produksiepatrone en mislukkinggeskiedenis. Die byhou van onderhoud in 'n formele logboek help u om tendense te identifiseer en die tydstip van preventiewe optredes te optimaliseer voordat mislukkings op u horisontale vloei-verpakmasjien plaasvind.
Seëlversagings en sny-onregstellings tel vir ongeveer 40 persent van onbeplande stilstandtyd by die meeste horisontale vloei-verpakmasjieninstallasies. Hierdie probleme word gewoonlik veroorsaak deur ontoereikende skoonmaak, verslete komponente of verkeerde temperatuur- en spoedinstellings op die horisontale vloei-verpakmasjien. Filmkwaliteitsprobleme staan ook onder die boonste oorsake van onderbrekings. Deur konsekwente voorkomende onderhoud en noukeurige monitering van bedryfsparameters op jou horisontale vloei-verpakmasjien te instel, kan jy hierdie probleme aanpak voordat hulle produksiestoppe dwing. Baie fasiliteite vind dat belegging in opleiding en onderhoudsdissipline die meerderheid van voorkombare stilstandgeleenthede op hul horisontale vloei-verpakmasjien elimineer.
Ja, goed opgeleide operateurs verminder die stilstandtyd van ’n horisontale vloei-verpakmasjien beduidend deur vroeë waarskuwingstekens te herken en die korrekte aan- en afskakelprosedures te volg. Operateurs wat die verhouding tussen spoed, temperatuur en foliekwaliteit verstaan, kan intelligente aanpassings maak wat voorkom dat klein probleme tot toestelversakinge eskaleer. Opleiding moet daagliks inspeksies, korrekte folielading, parametersverifikasie en veilige reaksieprosedures vir onverwagte gebeurtenisse insluit. Operateurs wat vertroud is met die ontwerp en funksie van u horisontale vloei-verpakmasjien, kan dikwels probleme akkurater diagnoseer en aan onderhoudspersoneel rapporteer, wat die tyd vir probleemoplossing verminder wanneer probleme wel voorkom.

2026/09/20
Gereedgemaakte Sakkie-masjiene: Verminder Folie-afval, Verminder Totale Eienaarskostes (TCO) en Bereik Vinniger Terugslag op Belegging

2026/09/20
Kort verwysselingstyd van voorvervaardigde sakkie-verpakmasjien met 40% deur bewese beste praktyke

2026/09/20
Voorvervaardigde sakkie-masjiene: Verhoog deurset, verminder afval en verbeter ROI

2026/09/20
Rotêre teenlyn voorvervaardigde sakkie-masjiene: Spoed, ROI en skaalbaarheid vergelyk

2026/09/20
Voorvervaardigde sakkie-masjien: Verhoog deurset, verminder arbeidskoste en verbeter versluitingsintegriteit

2026/09/21
Voorvervaardigde sakkie-masjien: Sakkietipes, materiale en vulgids

