 EN
Kako smanjiti otpad od filma pomoću mašine za pakovanje vrećica?
2026/09/20
Prefabrikovane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/10/18

Neplanizirano nestanak na horizontalni tokni paketači može značajno uticati na efikasnost i profitabilnost proizvodnje. Bilo da upravljate malim pogonom za pakovanje ili velikim proizvodnim pogonom, smanjenje prekida je od suštinskog značaja za održavanje konkurentne prednosti i ispunjavanje obaveza isporuke kupaca. Dobro održavana horizontalna mašina za pakovanje tečnosti dosledno radi, pruža vrhunski kvalitet pakovanja i stvara predvidljive proizvodne rasporede. Razumijevanje osnovnih uzroka zastoja i primjena proaktivnih strategija može dramatično produžiti radne godine opreme i smanjiti skupe gubitke proizvodnje.
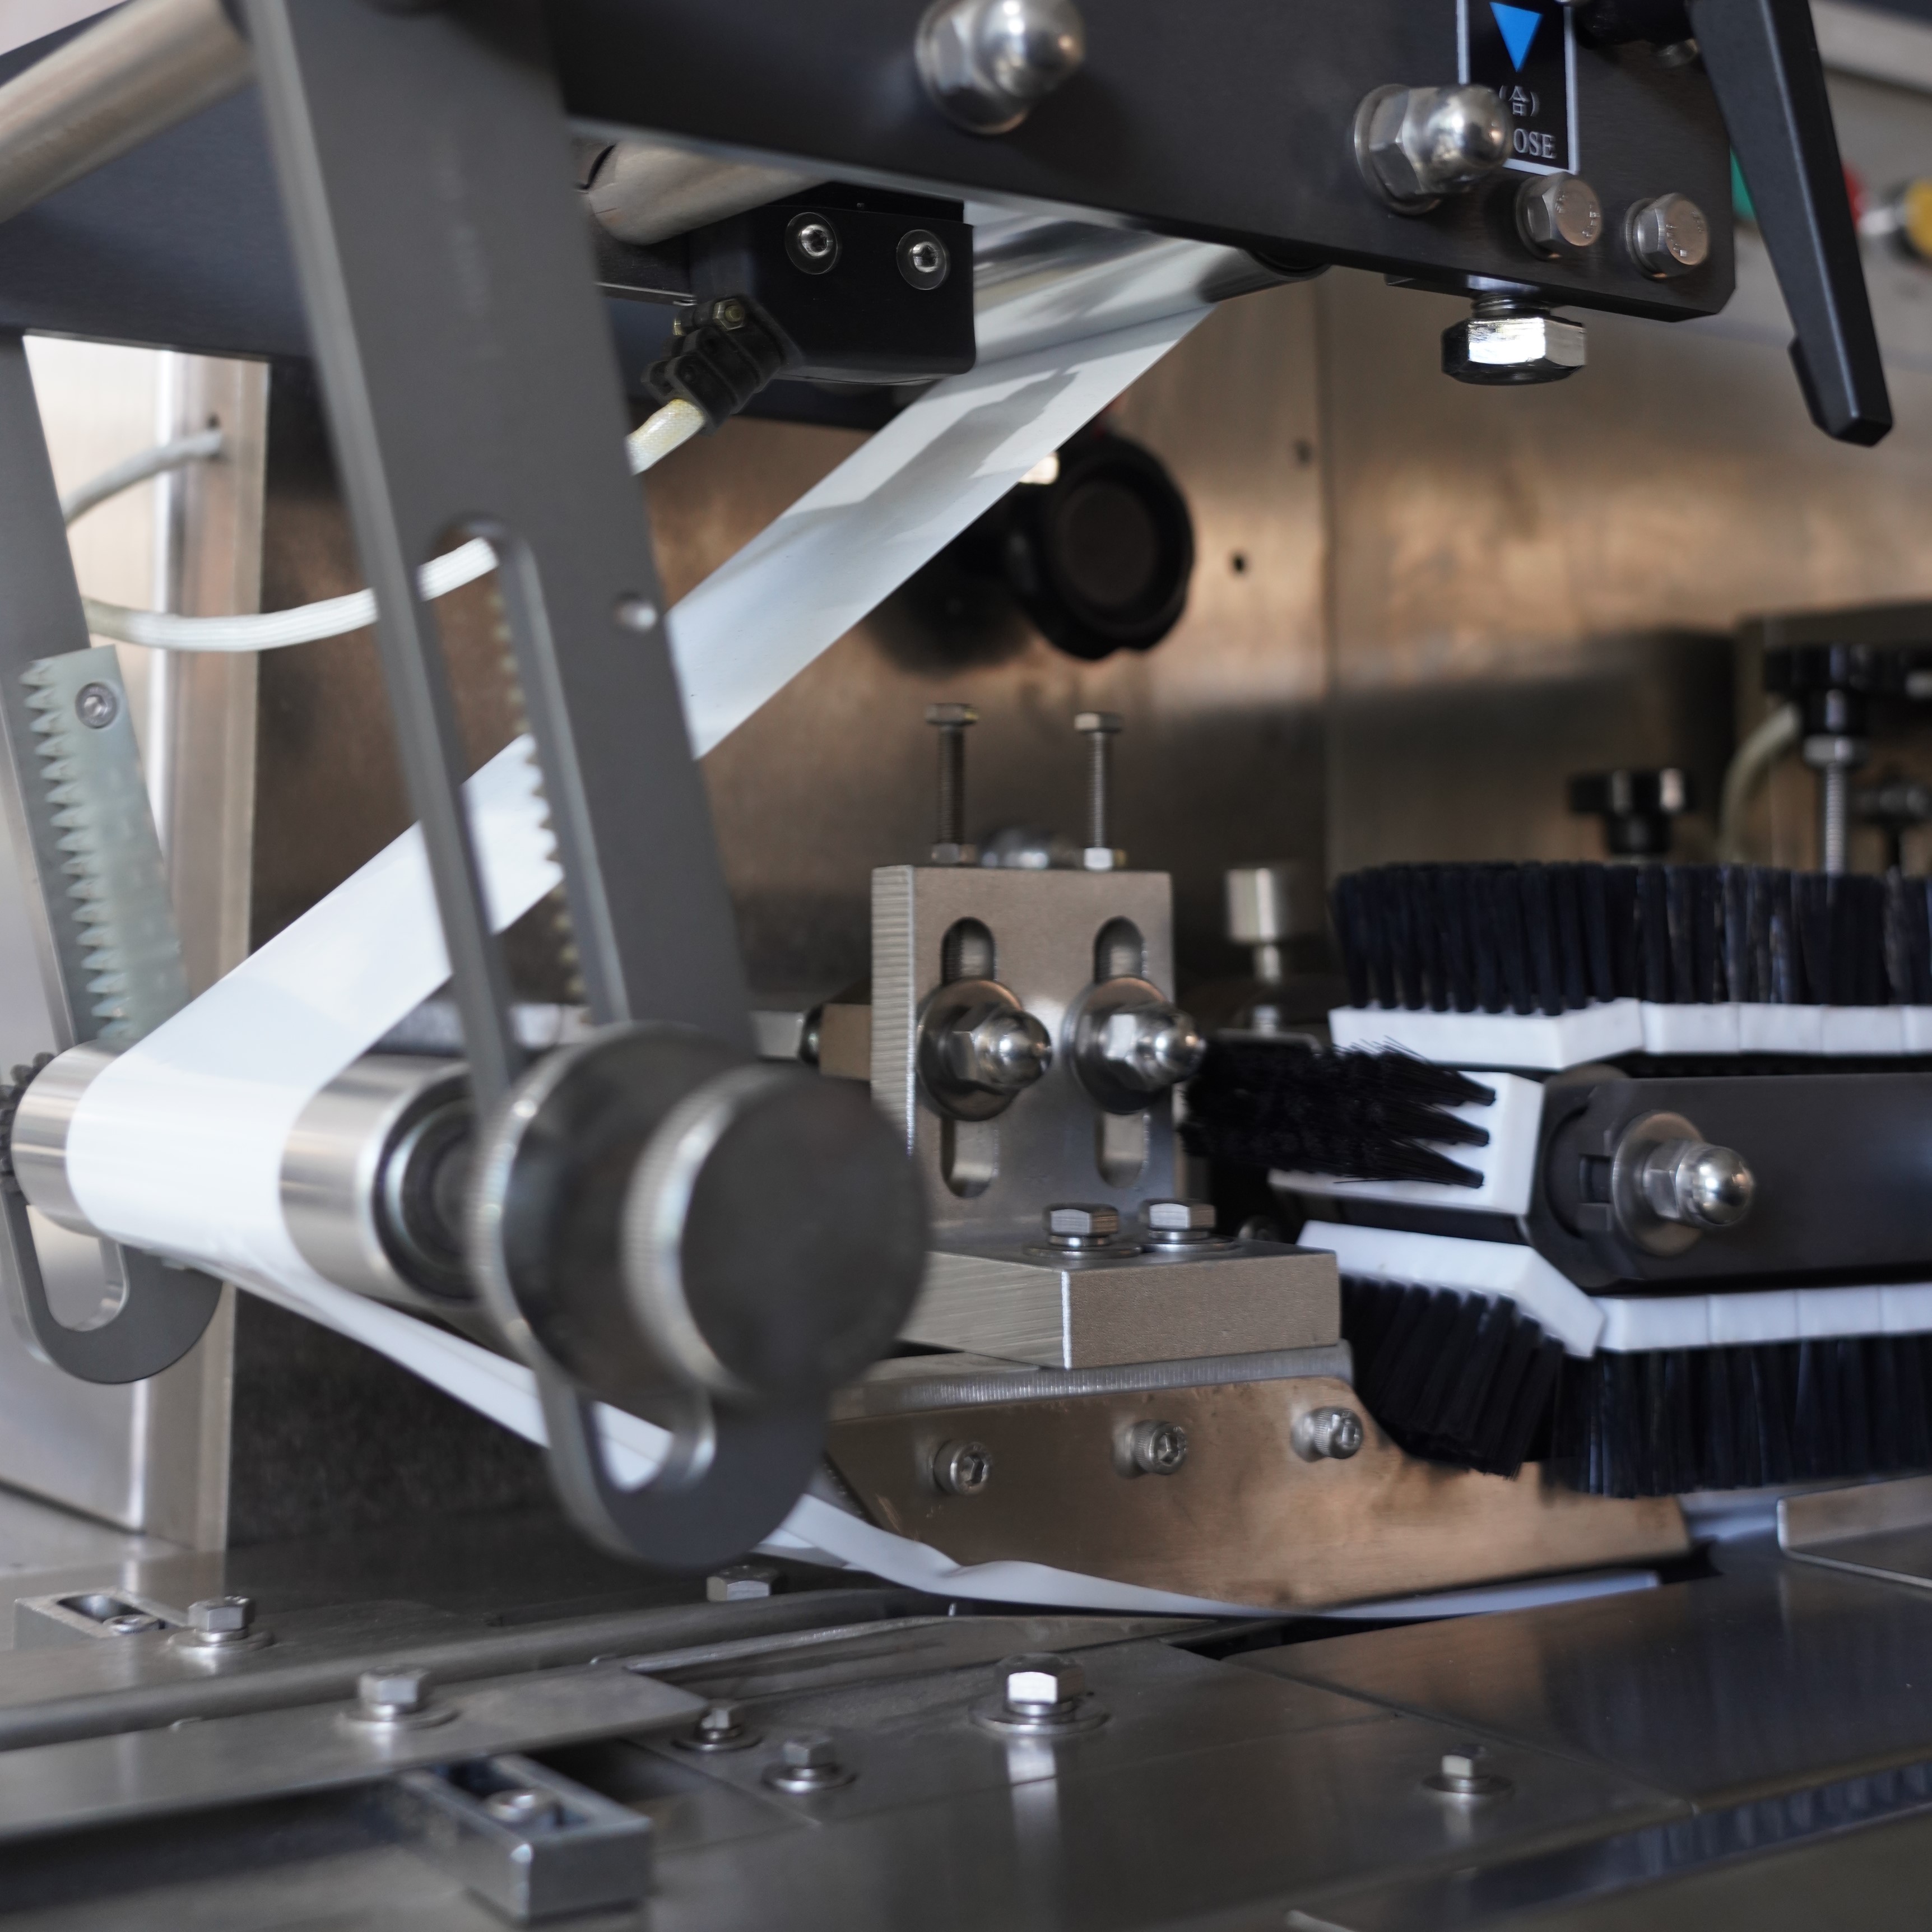
Plan preventivnog održavanja je osnova za smanjenje vremena zastoja na bilo kojoj horizontalnoj mašini za pakovanje protoka. Umesto da čekate da se delovi pokvare, treba da ih redovno proveravate, čistite i zamjenjujete na osnovu preporuka proizvođača i podataka o dosadašnjim performansama. Dokumentirajte svaku radnju održavanja na vašem horizontalnom stroju za pakovanje protoka, uključujući datume, zamjene dijelova i napomene tehničara. Ovo stvara istoriju održavanja koja pomaže da se predvidi kada će kritične komponente trebati zamijeniti prije nego se dogodi kvar.
Četnost održavanja zavisi od obima proizvodnje i specifične konstrukcije horizontalne mašine za pakovanje protoka. Za rad na velikim brzinama može biti potrebno nedeljno provjeravanje kritičnih površina za zatvaranje i pogonskih mehanizama, dok podešavanja na manjim brzinama mogu omogućiti mesečne intervale. Uspostavi jasne procedure za podmazivanje ležajeva, provjeru napetosti pojasa i proveru poravnanosti motora na horizontalnoj mašini za pakovanje protoka. Odgovornost za održavanje treba da se dodeljuje obučenom osoblju i da se praćenje završetka provere proverava putem formalnog sistema kontrolnih lista.
Nekoliko komponenti na horizontalnoj mašini za pakovanje protoka direktno utiču na pouzdanost i kvalitet pakovanja. Čeljust za zatvaranje mora ostati čista i pravilno kalibrirana kako bi se osigurala dosledna toplotna zatvaranja filma i sprečila curenje koje izaziva odbacivanje kvaliteta i ponovnu pokretanje procesa. Zameni ispolite čeljustne obloge pre nego što se pojavi vidljiva oštećenja. Mehanika za unapređenje folije, uključujući valjake i pogonske pojaseve, treba pregledati na uzorke habanja koji ukazuju na nepravilno poravnanje ili prekomjerno opterećenje. Provjerite da li električni grejači imaju koroziju ili da li se gomila škriljaca smanjuje efikasnost zatvaranja.
Sistem rezanja na horizontalnoj mašini za punjenje protoka radi pod velikom brzinom i pritiskom, što ga čini čestim izvorom neplaniranog zastoja ako se zanemari. Oštrite ili zamijenite reznice kada pokažu znakove otupljenja, jer tupi rezovi povećavaju pritisak na celu skupinu rezanja i mogu uzrokovati zamah. Proveri sve opruge za napiranje, ležajeve i vodila za nošenje. Držite put filmu bez ostataka i ostataka lepila koji mogu uzrokovati greške u hranjenju na horizontalnoj mašini za pakovanje protoka.
Rad horizontalne mašine za pakovanje protoka pri pogrešnim temperaturnim ili brzinskim podešavanjima stvara probleme sa kvalitetom i ubrzava habanje komponenti. Uspostavljanje optimalnih operativnih parametara za vaš specifičan film i vrstu proizvoda smanjuje rizik od neuspešnih čvrstoća, bore ili klizanja koji primorava proizvodnju da stane. Kalibrirajte temperaturu zatvaranja na osnovu preporuka proizvođača filma i debljine materijala. Testirajte ove postavke na vašem horizontalnom stroju za pakovanje tokom postavljanja kako biste potvrdili dosledne rezultate pre pokretanja punih proizvodnih serija.
Optimizacija brzine je jednako važna za pouzdanost na horizontalnoj mašini za punjenje protoka. Trčanje na maksimalnoj brzini može izgledati efikasno, ali povećava pritisak na mehaničke komponente i smanjuje kvalitet zatvaranja ako film ne može biti pravilno postavljen i zapečaćen u traženom vremenskom periodu. Mnogi operateri smatraju da smanjenje brzine za 5 do 10 posto na horizontalnoj mašini za pakovanje toka poboljšava ukupnu proizvodnju smanjujući odbacivanje i neplanirane zaustavljanja. Kontroliranje stabilnosti temperature tokom proizvodnih radova; fluktuacije često ukazuju na degradaciju grijanja ili kvar termostata koji zahtijevaju pažnju pre nego što se pojavi potpuni kvar.
Neuspele čvrstoće predstavljaju jedan od najčešćih uzroka za zastoj i kvalitete odbacivanja na horizontalnom protoku paketa mašine. Ako se čvrsta ambalaža ne čvrsto čuva, proizvodnja se mora zaustaviti dok se ne proveri i ispravimo problem. Počnite sa rješavanjem problema proveravanjem čistoće čeljustine; nakupljanje ostataka na površinama zatvaranja horizontalne mašine za protok sprečava direktan kontakt i slabi čvrstoću zatvora. Čisti čeljust sa odgovarajućim rastvaračima i pregledaj da li ima deformacije ili oštećenja koja mogu zahtevati zamenu.
Ako čišćenje vilice ne rešava probleme sa zatvaranjem, provjerite da li je temperatura zatvaranja ispravno kalibrirana za vaš specifičan tip filma na horizontalnoj mašini za pakovanje protoka. Različiti materijali i debljine zahtevaju različite toplotne ulaze. Provjerite da li je vreme zatvaranja dovoljno da se film potpuno veže. Mnoge kvarove horizontalnih mašina sa protokima nastaju zbog prekomerne brzine u odnosu na toplotnu sposobnost. Smanji proizvodnu brzinu i ponovo izmeri kvalitet pečata. Takođe provjerite put filmu na oštre ivice ili grle koje mogu oštetiti rub filma pre nego što stigne do čeljustove za zapečaćivanje horizontalne mašine za pakovanje protoka.
Greške u hranjenju i nepravilno poravnani rezovi su česti uzroci kratkog zastoja na horizontalnoj mašini za protok. Ovi problemi često nastaju zbog iscrpljenih valjki za vodenje, slabijih pojaseva ili nepravilnog podešavanja napetosti filma. Provjerite sistem voditelja filma na vašem horizontalnom stroju za pakovanje protoka na znakove neravnomernog obrazaca habanja koji ukazuju na nepravilno poravnanje. Prilagođajte pozicije vodila pažljivo i provjerite da film prolazi ravno kroz svaku stanicu bez vezivanja ili odlaženja. Pusti u prednjem traku filma smanjuje preciznost i uzrokuje da horizontalna mašina za pakovanje protoka pogrešno reže ili pogrešno prekrči pakovanja.
Proveri poziciju i oštrinu rezanja oštrice kao deo rutinske kontrole na horizontalnoj mašini za pakovanje protoka. Blatno oštro ostrvo zahtijeva povećan pritisak za sečenje, naplaćujući pogonski mehanizam i potencijalno oštećujući film. Izmeni čepele proaktivno da bi se održao kvalitet rezova. Provjerite da li se film pomera na tačnu udaljenost između rezova, merenjem završenih pakovanja. Ako vaša horizontalna mašina za pakovanje tečnosti proizvodi pakovanja različite veličine, problem je verovatno povezan sa naponom pojasa, sinhronizacijom motora ili kalibracijom senzora. Senzori položaja se ponovo kalibriraju i proveravaju da li se mehanizam rezanja aktivira na ispravnom položaju pred filmom.
Idealna učestalost održavanja za vašu horizontalnu mašinu za pakovanje protoka zavisi od količine proizvodnje i brzine rada, ali većina proizvođača preporučuje provjeru kritičnih komponenti nedeljno i obavljanje detaljnog održavanja mjesečno. Za rad sa velikim obimom može biti potrebno svakodnevno provjeravanje zapečaćivanja i pogonskih mehanizama. Pregledajte dokumentaciju horizontalnih mašina za proizvodnju struje za održavanje originalnog proizvođača opreme i prilagođajte intervale na osnovu obrazaca proizvodnje i istorije kvarova. Pratnja održavanja u formalnom dnevniku pomaže vam da identifikujete trendove i optimizujete vrijeme preventivnih akcija pre nego što se dogode kvarovi na vašoj horizontalnoj mašini za pakovanje protoka.
Neuspele pečatove i nepravilno poravnanje rezanja čine oko 40 posto neplaniranog vremena zastoja na većini horizontalnih instalacija za mašine sa pakovanjem protoka. Ovi problemi obično nastaju zbog neadekvatnog čišćenja, iscrpljenih komponenti ili pogrešnih podešavanja temperature i brzine na horizontalnoj mašini za pakovanje protoka. Problemi sa kvalitetom filma su takođe među glavnim uzrocima prekida. Uspostavljanjem dosljednog preventivnog održavanja i pažljivog praćenja operativnih parametara na vašoj horizontalnoj mašini za pakovanje protoka, možete riješiti ove probleme prije nego što primorate da se zaustavi proizvodnja. Mnoge ustanove smatraju da ulaganje u obuku i disciplinu održavanja eliminiše većinu događaja zastoja na njihovim horizontalnim mašinama za punjenje protoka.
Da, dobro obučeni operatori značajno smanjuju vreme zastoja na horizontalnoj mašini za pakovanje protoka prepoznajući rane znakove upozorenja i slijedeći ispravne procedure za pokretanje i isključivanje. Operatori koji razumiju vezu između brzine, temperature i kvaliteta filma mogu pametno da naprave prilagodbe koje sprečavaju da manji problemi preraste u kvarove opreme. Obuka treba da obuhvati dnevne inspekcije, pravilno utovarenje filma, proveru parametara i sigurne procedure za reagovanje u slučaju neočekivanih događaja. Operatori upoznati sa dizajnom i funkcijom vaše horizontalne mašine za pakovanje protoka često mogu dijagnosticirati i preciznije komunicirati probleme sa osobljem za održavanje, smanjujući vrijeme za rješavanje problema kada se problemi pojave.

2026/09/20
Prefabrikovane mašine za vrećice: Smanji otpad filmova, smanji TCO i postigni brži ROI

2026/09/20
Smanjenje vremena za zamjenu mašine za predrađene vrećice za 40% sa dokazanim najboljim praksama

2026/09/20
Prefabrikovane mašine za vrećice: Povećajte proizvodnju, smanjite otpad i poboljšajte ROI

2026/09/20
Rotary vs. Inline Premade Pouch mašine: Brzina, ROI i skalabilnost u poređenju

2026/09/20
Pre-made Pouch Machine: Povećaj proizvodnju, smanji troškove rada i poboljšaj integritet pečata

2026/09/21
Prefabrikovana mašina za vrećice: vrste vrećica, materijali i vodič za punjenje

